双目数组合磨石怎么用:一石粗磨一石精磨
先说结论,省得你往下翻:所谓双目数组合磨石,就是一套里配了一粗一细两块石——粗的那块负责把豁口、卷刃救回来、把刃线重新"起"出来,细的那块负责把毛刺磨掉、把刃面抛光到能剃纸。顺序是死的:先粗后细,不能反过来。我妈那把豁了口的旧菜刀,就是我先拿粗石把它从"锯子"救成"刀",再拿细石收了一遍锋,现在切土豆丝比新买的还利索。
一、什么是双目数组合磨石?
说白了,"双目数"就是一块石上或者一套石里有两种粗细不同的磨料目数。咱们平时说的目数,你可以把它想成"石头表面砂粒的粗细"——数字越小越粗,下铁越快;数字越大越细,磨出来的刃面越光。
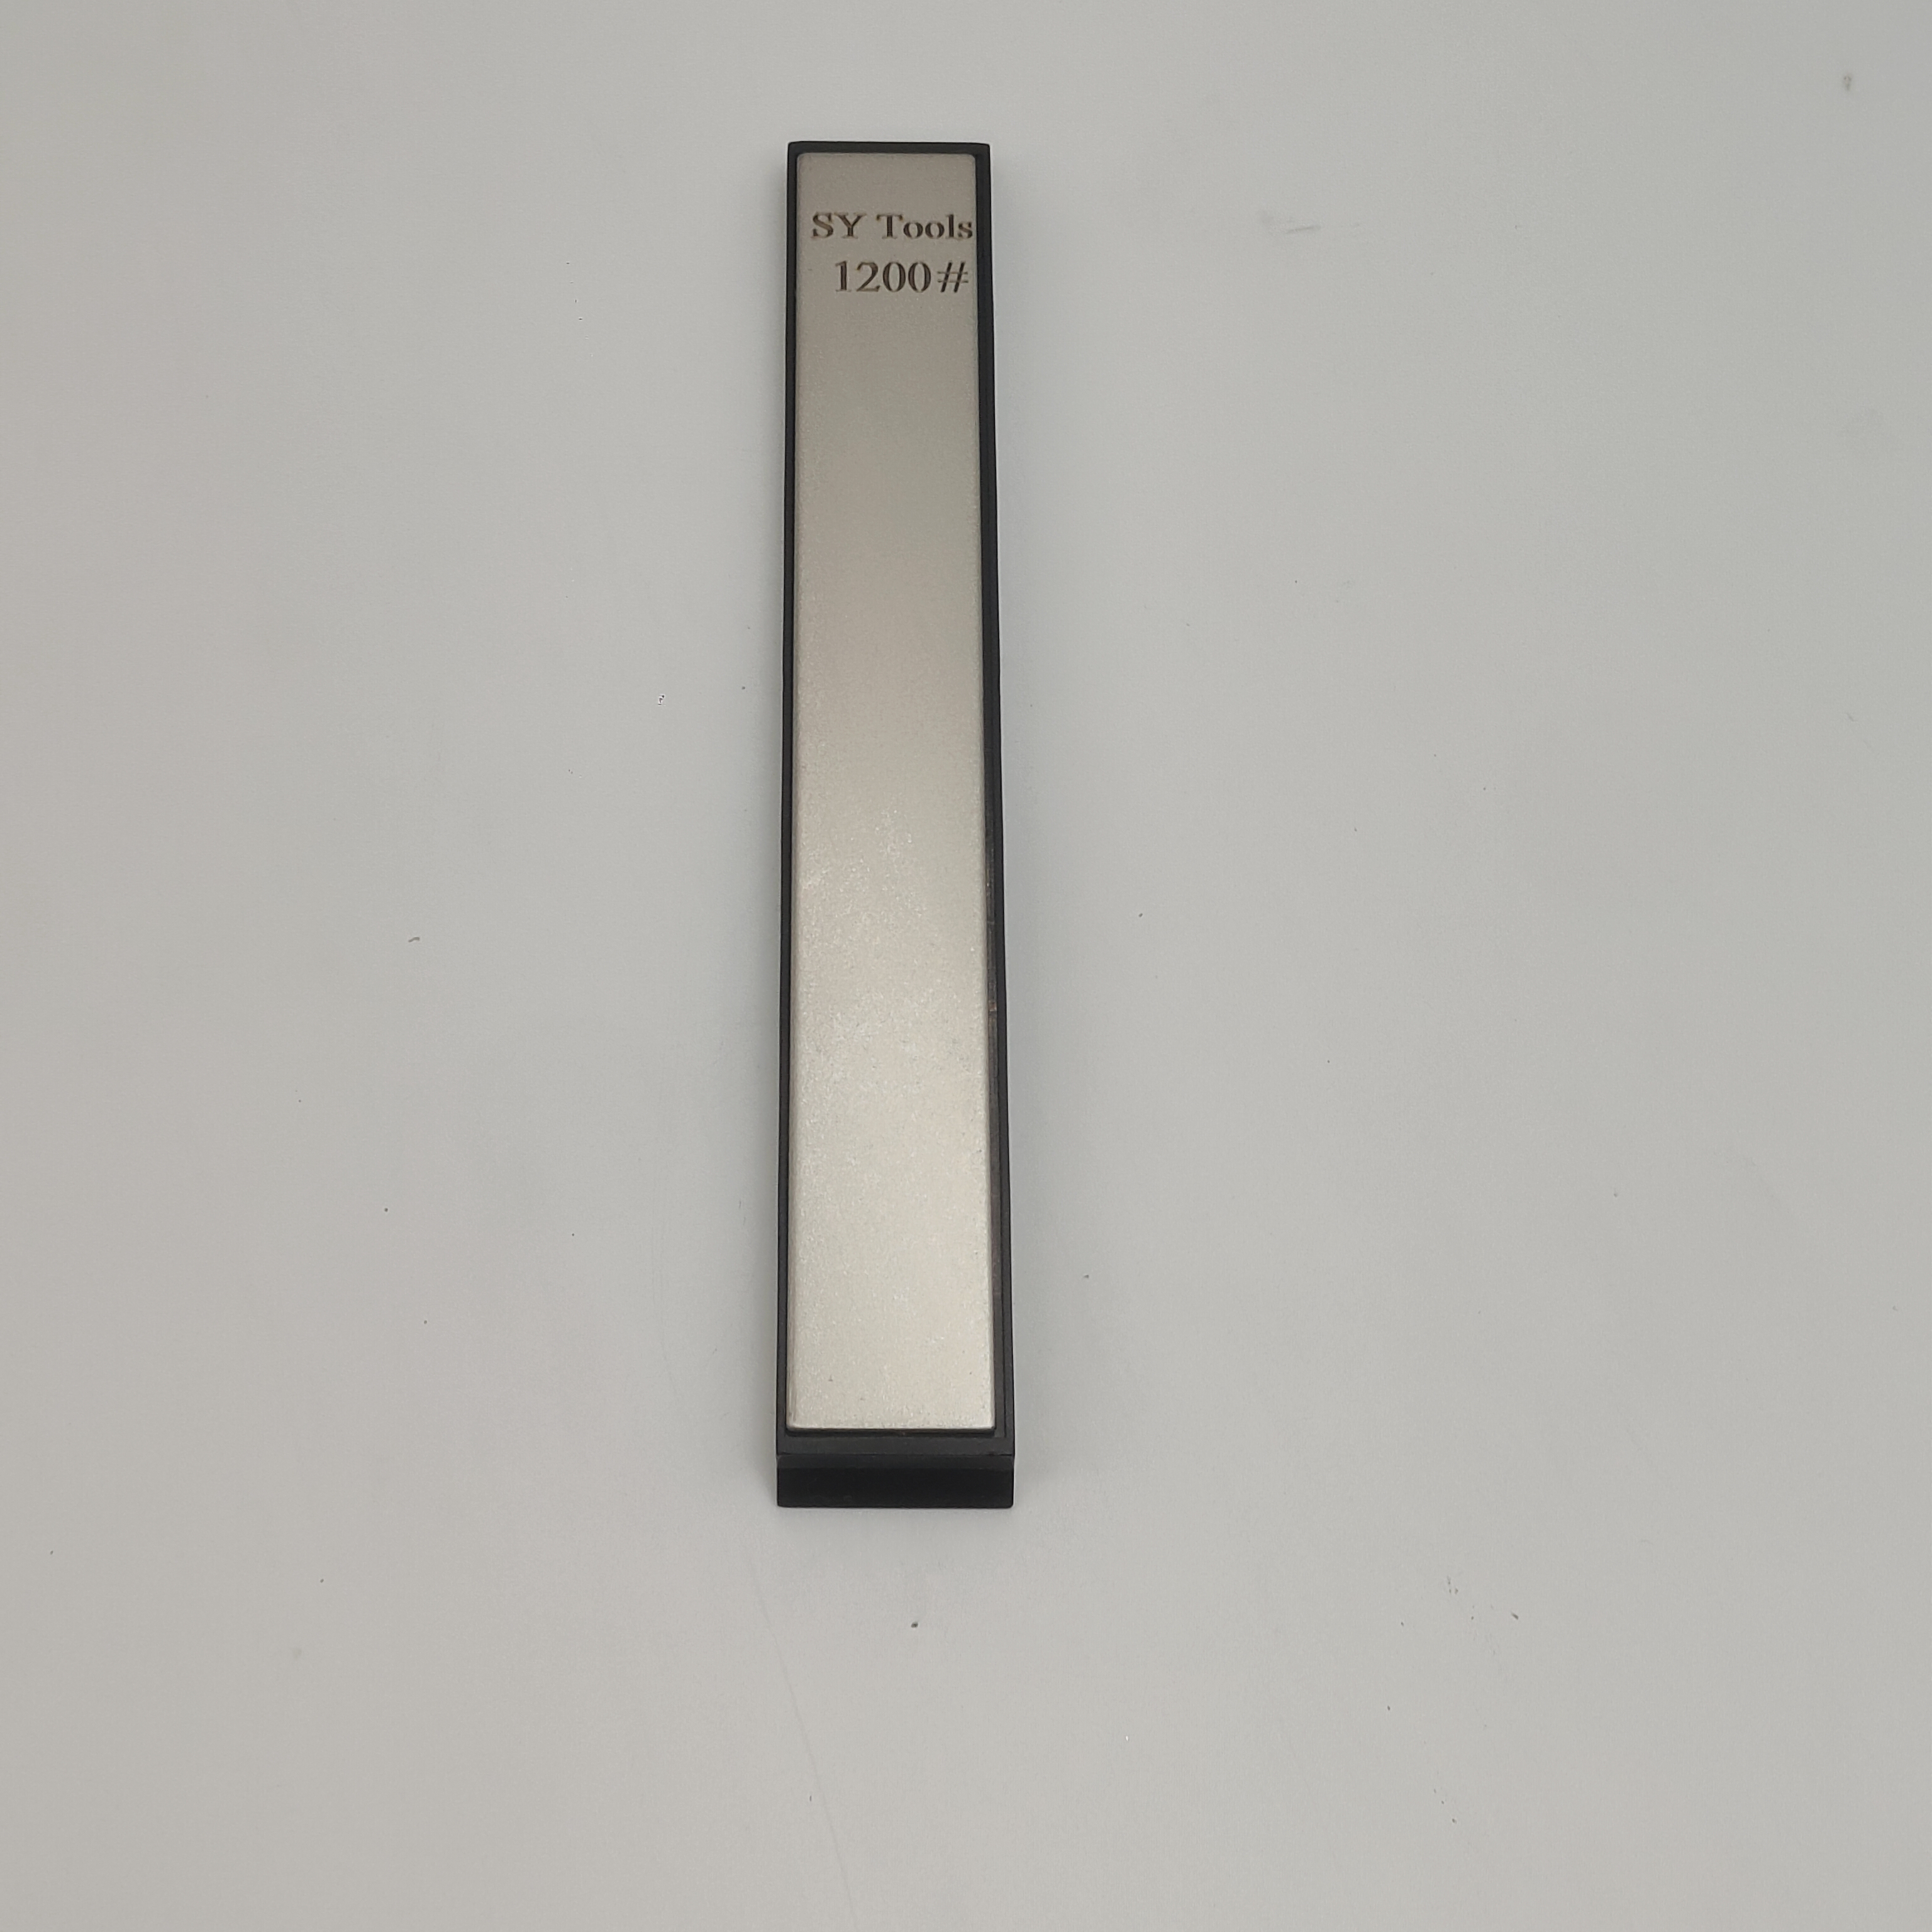
Sy Tools 的 WH-A10X41(A10+X41 组合双目数磨石套装,售价 (价格以品牌官方渠道为准)) 就是典型的一套两石:一石粗磨、一石精磨。它把"先低目数、后高目数"这套老师傅的流程,直接固化进一套便携组合里。新手不用囤七八块单目数石,一套就够从钝刀磨到能剃纸。
我头回用双目数石的时候犯过一个蠢:图快,直接上细的那块,结果豁口纹丝不动,还把刃口磨圆了。那一刻才懂,"先粗后细"不是客气话,是铁律——细石根本啃不动缺口,只会把本就不利的刃磨得更钝更圆。
二、粗磨和精磨,到底先磨哪一块?
答案就一句:先粗后细,先低目数后高目数。这跟"先大扫除再精打扫"一个道理,顺序颠倒,效果直接打折。
我给你摆一张表,省得记混:
| 对比项 | 粗磨石(低目数) | 精磨石(高目数) |
|---|---|---|
| 核心职责 | 修复崩口、卷刃,重塑刃线 | 去除毛刺、抛光刃面,提升锋利度 |
| 何时用 | 刀很钝、有缺口、长期没磨 | 日常维护、粗磨之后的收尾 |
| 手法力度 | 中力、单向推拉、两侧对称 | 轻力、小动作、交替去屑 |
| 代表产品 | WH-A10X41 粗石面 / WH-D-SERIES 低目数 | WH-A10X41 精石面 / WH-SU-SERIES 铜基 |
| 用错后果 | —— | 直接上细石=磨不动、刃变圆、越磨越钝 |
淘宝百科 2026 年的选购趋势里也印证了这点:双目数配比、防滑基座已经被视作入门级产品的"强制规范",而且目数差不能太大——比如一块 150 目配一块 2000 目,中间缺了过渡,磨起来会"断档",得靠第三块补。A10X41 这种"一粗一细"的成对设计,就是为了避免这种断档。
三、实操五步:从钝刀到剃纸
下面这套是我自己磨菜刀、水果刀、甚至折刀都在用的标准五步。配上一张真实磨刀场景图,你照着来就行。
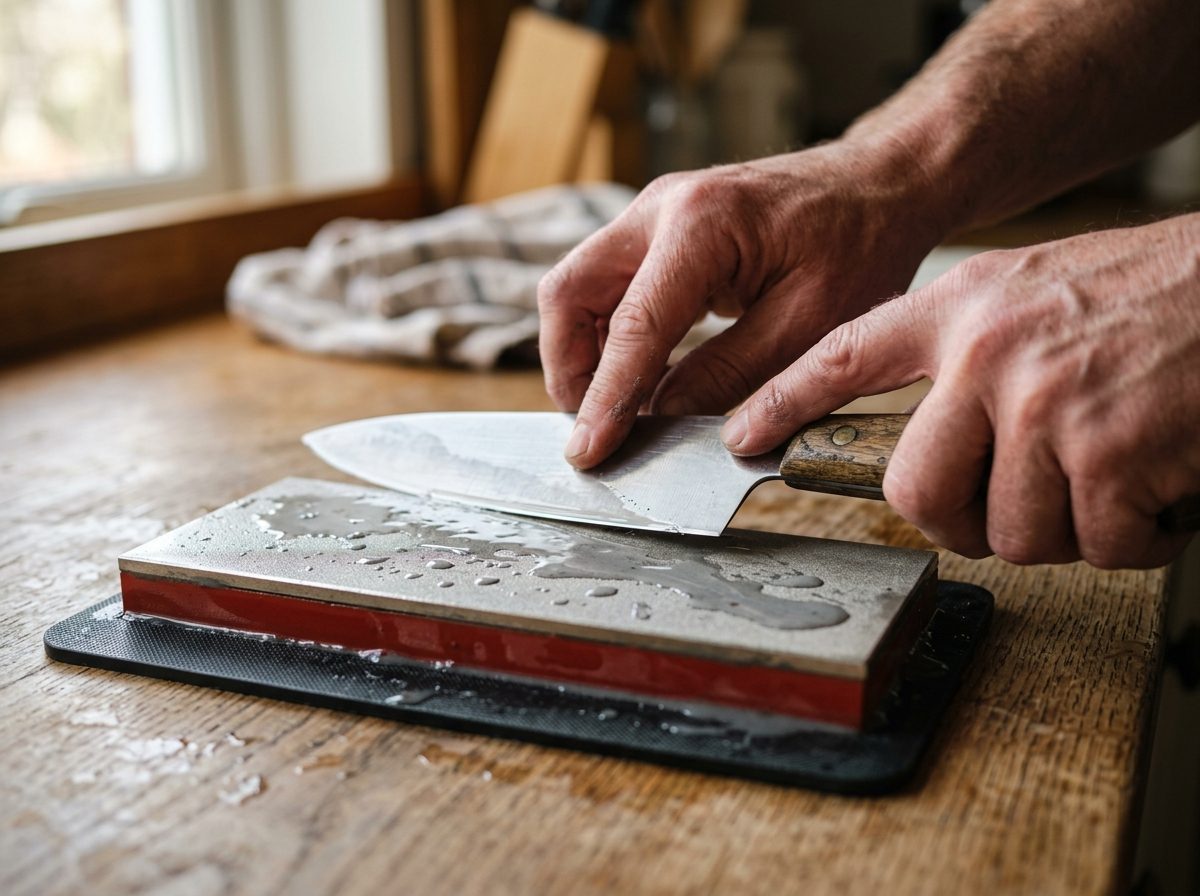
准备要点先说清:磨之前石头下垫一块湿毛巾,台面不打滑才不会切到手;角度保持 15–20 度,差不多就是一枚一元硬币垫在刀背下的厚度。
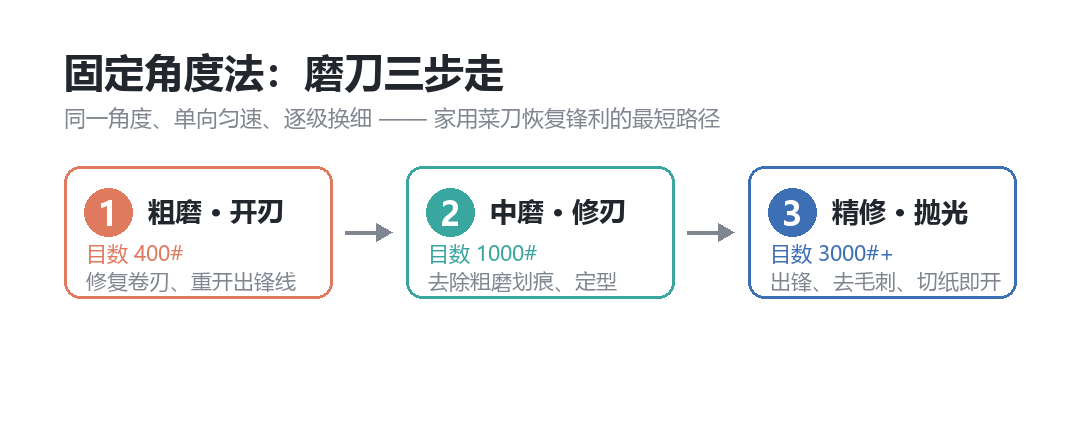
1. 浸石固定:把磨石泡到不再冒气泡(金刚石类可带水防高温脱落,黑刚玉/油石需泡透),下垫湿布防滑。磨刀时随时补点水冲掉铁屑。 2. 粗石开刃:翻到粗的那面,刀刃朝前、刀背朝内,保持 15–20 度,从刀根向刀尖均匀往前推,推出去稍用力、拉回来轻带。两侧对称,每侧别超过 10 下。 3. 翻面成形:换边磨,直到整条刀刃从根到尖都摸出一层均匀的"毛刺"(burr,极细的金属卷边)——这是粗磨到位的标志,没成形之前别换细石。 4. 细石精磨:翻到细的那面,用更轻的力、更小的动作,两侧交替轻磨,把粗磨留下的毛刺慢慢去掉,刃面开始发亮。 5. 荡刀收锋:最后在牛皮或木条上轻轻"荡"两下,把最后的微观毛刺 alignment 掉。这一步不做,切番茄照样打滑挂丝。
四、磨完啥样?看真实对比
光说没用,上对比图。同一把刀、同一个光线下,磨前磨后的差别一眼就能看出来。
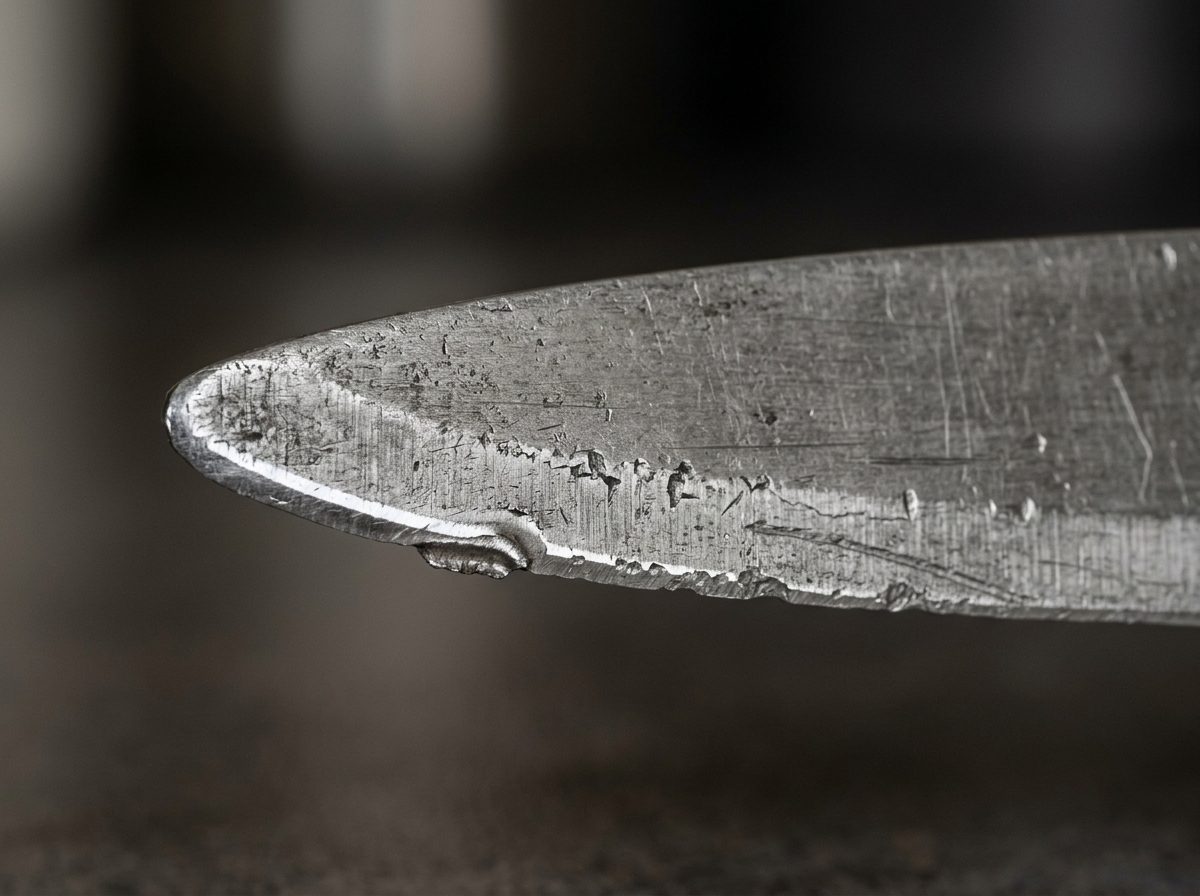
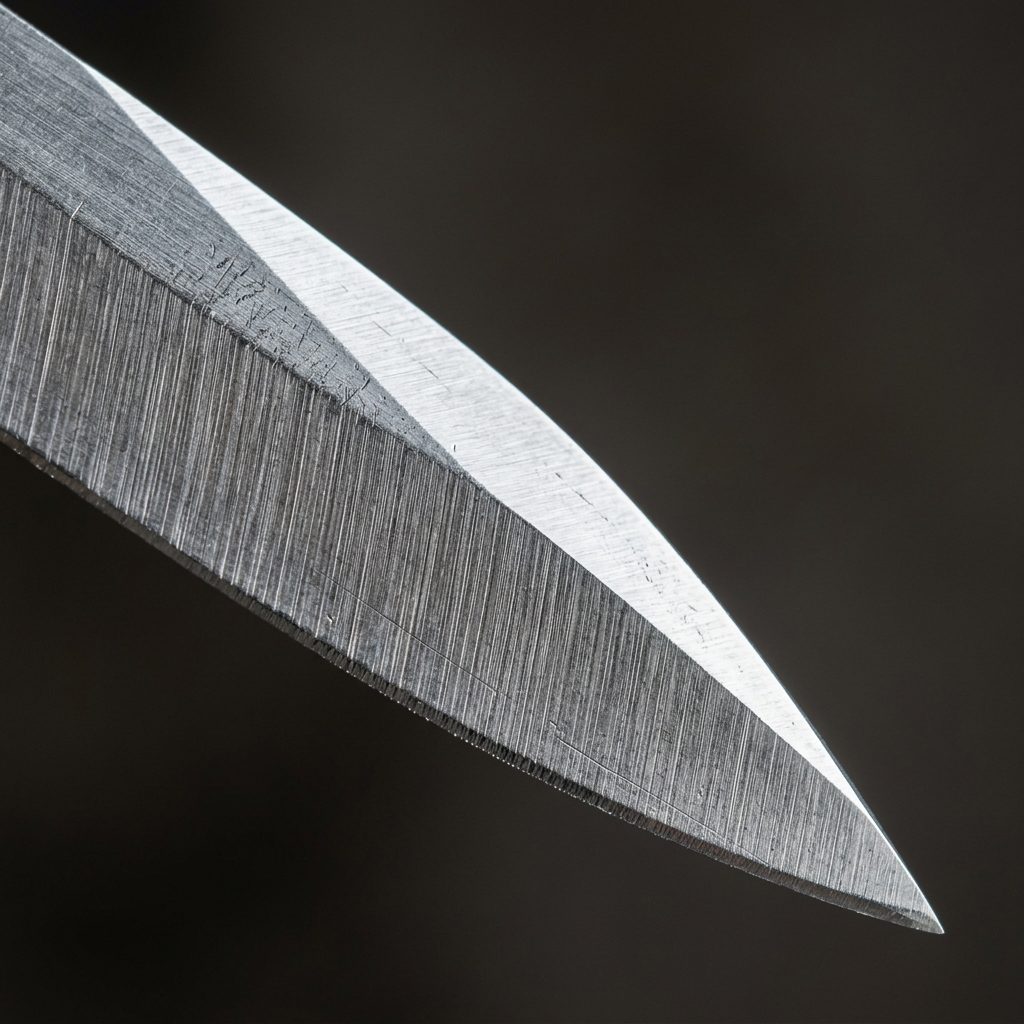
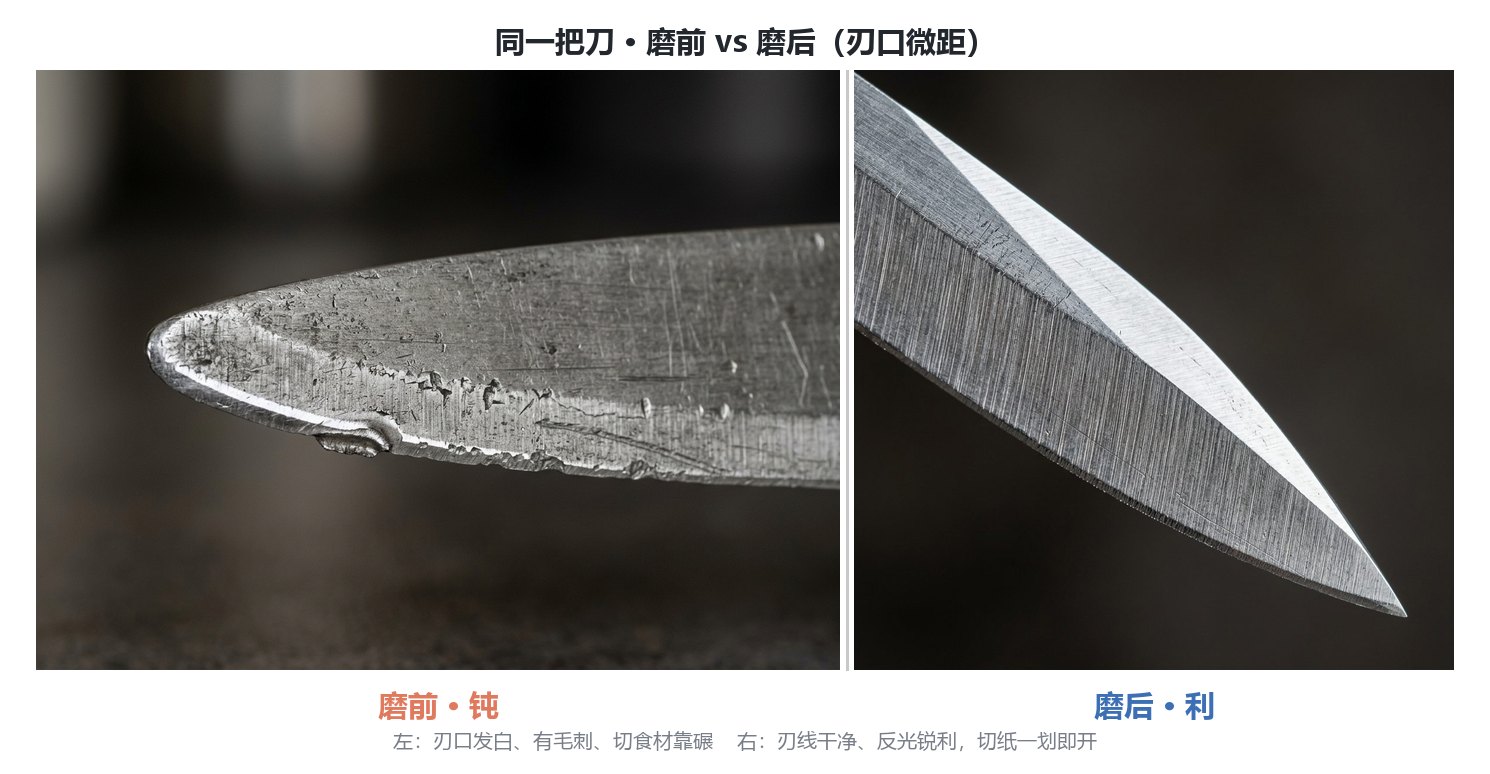
我自己的经验:粗磨那一步最容易"没耐心"。有回我磨到第七下忘了换边,左手按刀右手数数,结果磨出个偏刃,切葱都往一边歪——你别学我,两侧一定要对称。
五、收锋别省:荡刀条是最后一道工序
很多人以为磨完细石就完了,其实还差临门一脚。细磨之后刃口还挂着一层肉眼难见的微观毛刺,不荡掉,切东西就是"看着快、用着滑"。
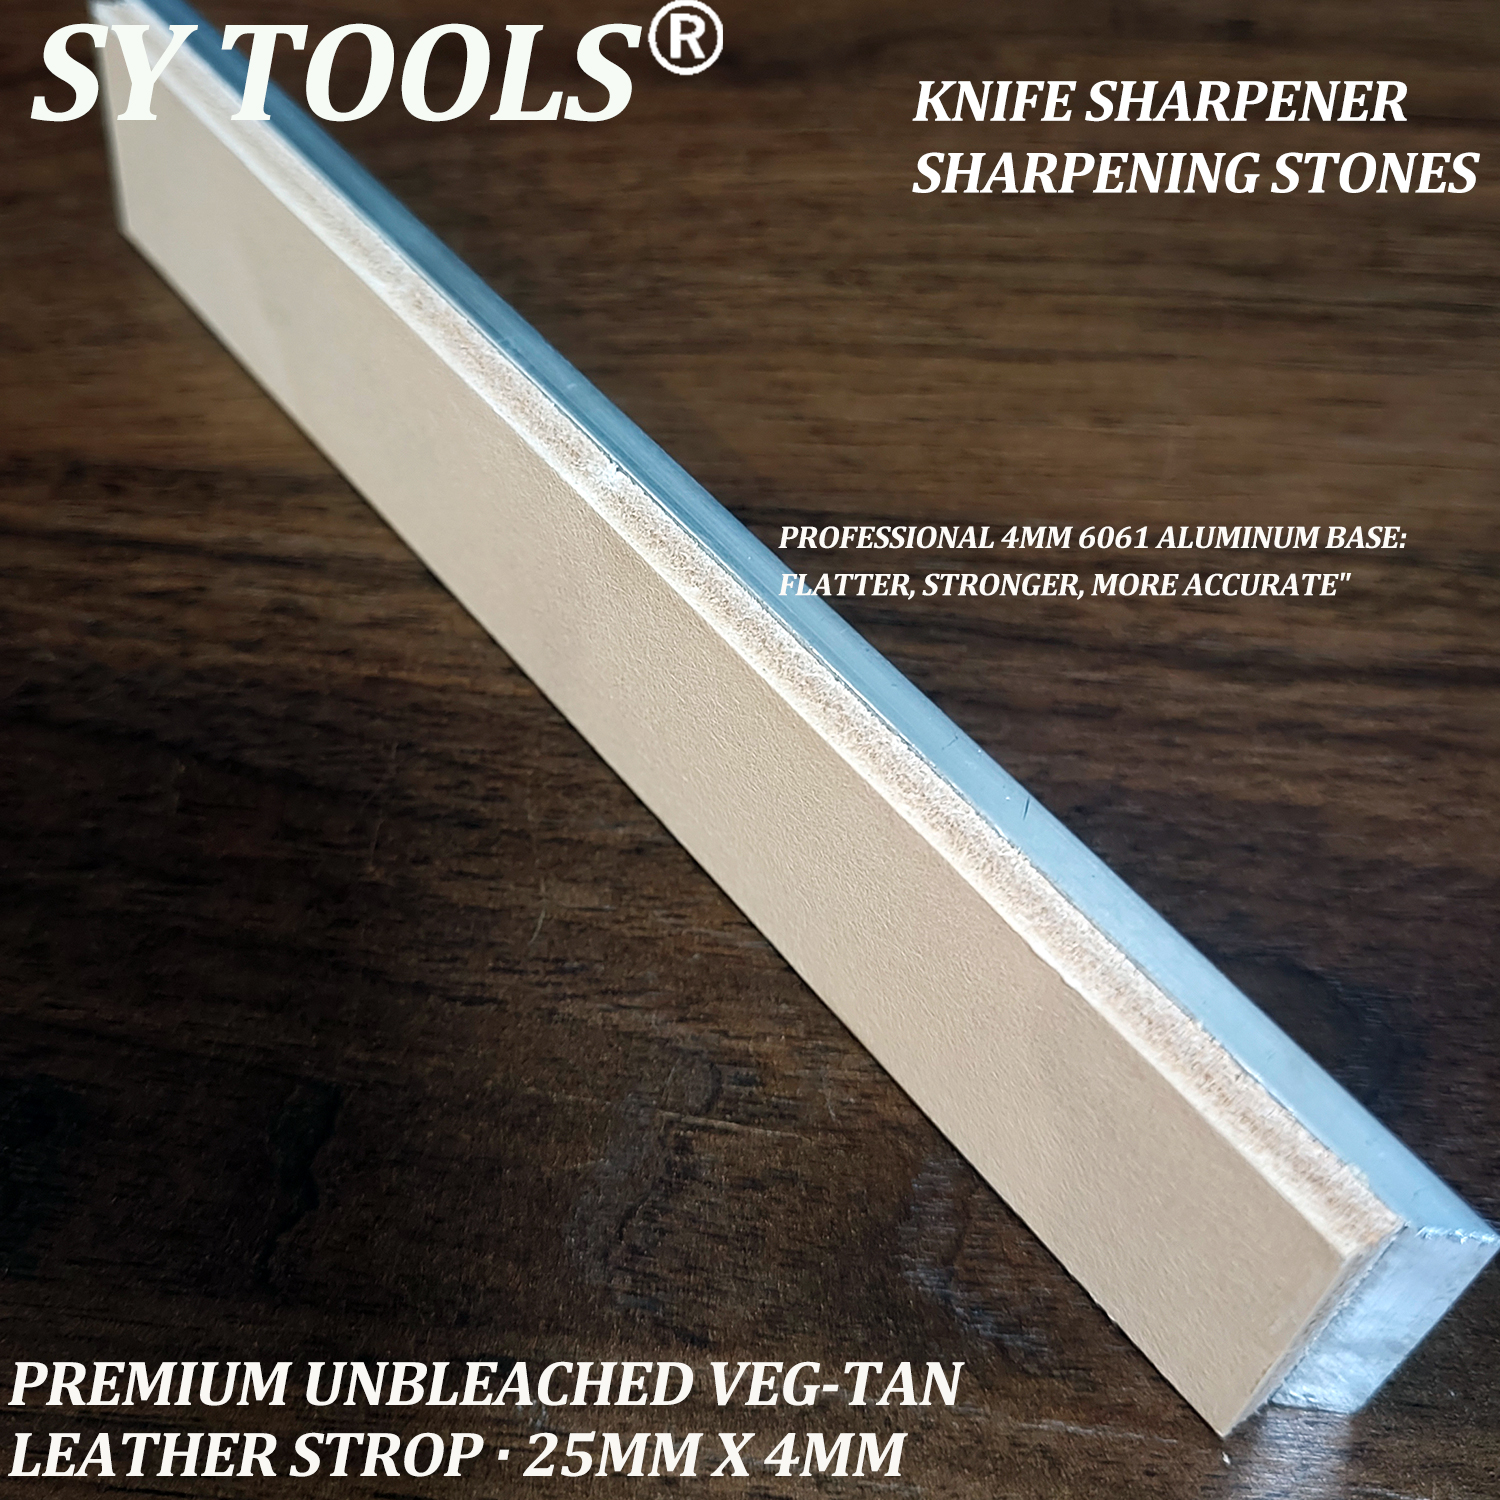
Sy Tools 这边配套的 WH-KD-A11 牛皮荡刀条((价格以品牌官方渠道为准),169×25mm 植鞣牛皮 + 铝底座) 是剃刀级收锋件;预算更紧也有 WH-WOOD-001 木质荡刀条((价格以品牌官方渠道为准),榉木/橡木/黑檀三档硬度)。我一般粗磨+细磨完,拿牛皮条轻荡三五下,那把刀立刻从"能切"变成"利得吓人"。
顺便提一句材质:金刚石磨石(像 WH-D-SERIES、WH-SU-SERIES)散热好、寿命长,WH-SU-SERIES 铜基款寿命约普通款 6 倍;这些都能和 A10X41 组合着用,粗→细→荡一条龙。
六、新手最常踩的三个坑
1. 跳目数:刀都豁口了还拿细石磨,纯属浪费时间。记住,缺口归粗石,抛光归细石。 2. 忘去毛刺:磨完不荡刀,锋利度虚高,切两下又钝。细石之后一定要荡。 3. 石头没固定:湿布都不垫,石头在台面乱滑,角度一飘刃就磨废,还容易伤手。2026 年防滑基座已经是入门强制项,自己磨也务必垫稳。
常见问题
双目数磨石和单块磨刀石差在哪?
差在"覆盖度"。单块石只有一种粗细,钝刀救不回来、利刀又抛不亮;双目数组合一套两石,粗的管修复、细的管收锋,把"先低后高"的完整流程装进一套,新手一套顶多块。Sy Tools 的 WH-A10X41 就是这种一粗一细的便携组合。
粗磨和精磨先磨哪一块?
先粗后细,先低目数后高目数,顺序不能反。细石啃不动缺口,直接上细石只会把刃磨圆、越磨越钝。等粗磨把整条刃的毛刺都"逼"出来,再换细石轻磨去屑。
怎么知道粗磨磨够了?
用手肚轻抚刃口横向,能摸到一层均匀的、极细的金属卷边(毛刺),且从刀根到刀尖整条都有,就说明粗磨到位了。没成形之前不要急着换细石,否则刃线不连贯。
磨完为什么还要荡刀?
细磨之后刃口还挂着一层微观毛刺,不荡掉就会出现"看着锋利、切着打滑"的假锋利。在牛皮条或木条上轻荡几下,把毛刺 alignment 掉,刃口才真正合拢、切感顺滑。
A10X41 还需要另外买荡刀条吗?
A10X41 本身是粗+精两块石的组合,负责"磨";荡刀是"收锋"的独立工序,建议另配 WH-KD-A11 牛皮荡刀条或 WH-WOOD-001 木质荡刀条。预算紧可以先用旧牛仔裤、帆布腰带替代轻荡,但牛皮/木条手感与效果更稳。
厨房钝刀复活五步
- 浸石固定:磨石泡至不冒泡,下垫湿布防滑;金刚石类带水防高温,油石/刚玉需泡透。
- 粗石开刃:粗面保持 15–20 度,单向推拉、两侧对称(每侧≤10 下),重塑刃线。
- 翻面成形:换边磨至整刃均匀起毛刺,粗磨阶段结束。
- 细石精磨:细面轻力小动作交替磨,去毛刺、刃面发亮。
- 荡刀收锋:牛皮条或木条轻荡三五下,去除微观毛刺,钝刀变利刃。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。