A66 多功能夹具怎么夹斧头、凿子、剪刀:定角系统扩展实战
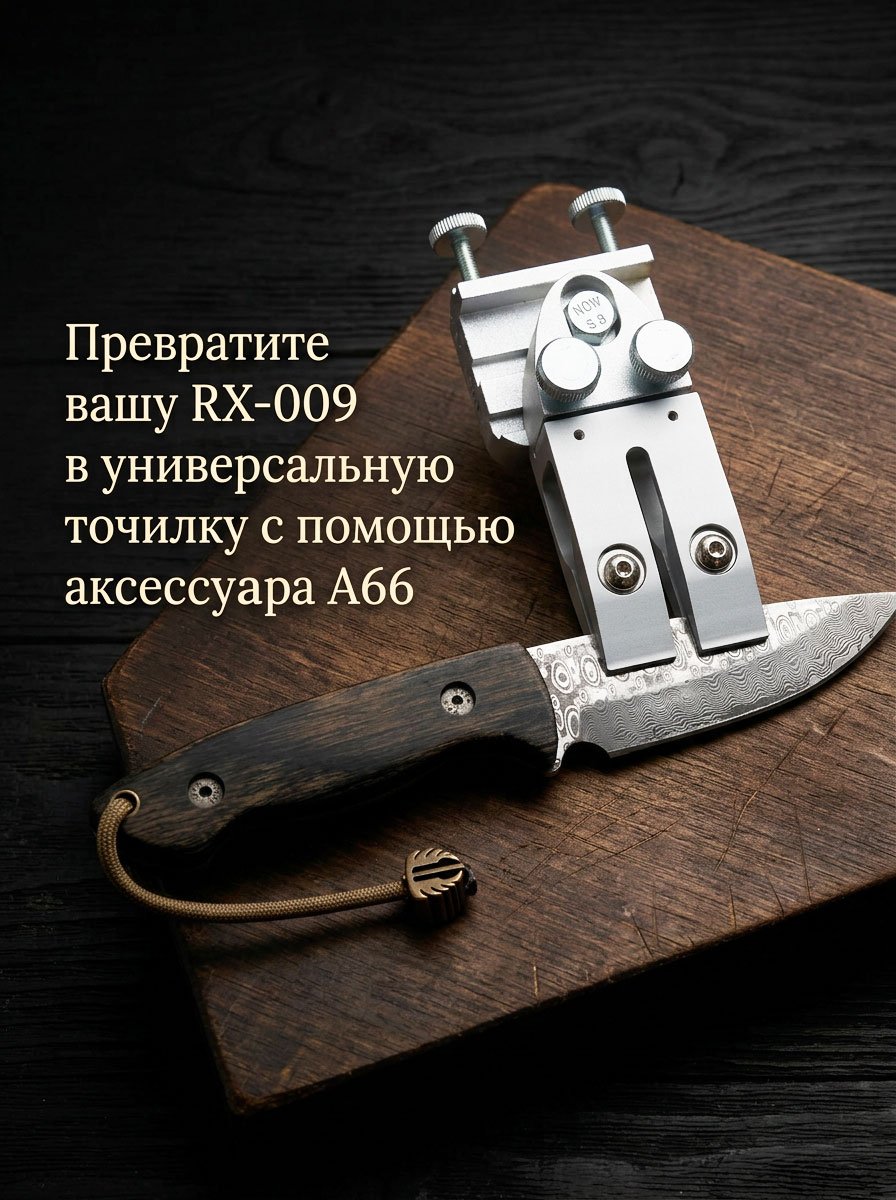
我当年拿把砍柴斧硬上普通夹具,夹是夹住了,一推磨刃角一边 22°、一边 31°,磨完斧刃愣是成了月牙——气得我差点把斧头扔了。后来才搞明白,斧头、凿子、剪刀这种「不是普通菜刀」的异形刃,难的从来不是磨,是夹不稳、夹不正。一句话先给你结论:A66 多功能夹具(AC-A66-001)就是 RX-009 定角系统的一套万能夹头,能把斧、凿、剪统一锁进 25°–30° 标准刃角,新手也能磨出直刃。下面我用自己翻过的车,手把手跟你唠怎么夹。
一、为什么异形刃这么难夹
普通菜刀是又宽又平的长片,往定角器里一放就服帖。可斧头是厚脊窄刃、凿子是窄长条、剪刀是折线双刃——这三样搁普通夹具里,要么夹不紧晃悠,要么夹歪了角度漂移。我第一次磨凿子没磨平刃背,越磨刃口越鼓包,还以为凿子废了,其实是夹具没把刃背顶到基准面,斜着磨出了弧。所以异形刃的核心矛盾就一句:先夹正,再谈角度。
A66 这套夹具的聪明之处,是它不追求「一个槽通吃」,而是用可调夹爪 + 角度基准面 + 滚动支撑,把三类非标刃都喂进同一个角度逻辑里。它的兄弟们也各有分工:家里日常刀剪入口是 K10 定角系统(ST-K10-001,V 型水平夹具、刀剪两用);长厨刀切片刀用 T03 定角磨刀器(AC-T03-001,60–250mm 双夹具);短宽厚砧刀用 Y01 通用 Y 型刀夹(AC-Y01-001,30–300mm)。A66 则是 RX-009 平台专治「夹不住」的那块拼图。
二、夹斧头:厚刃要选对石,角度 25°–30°
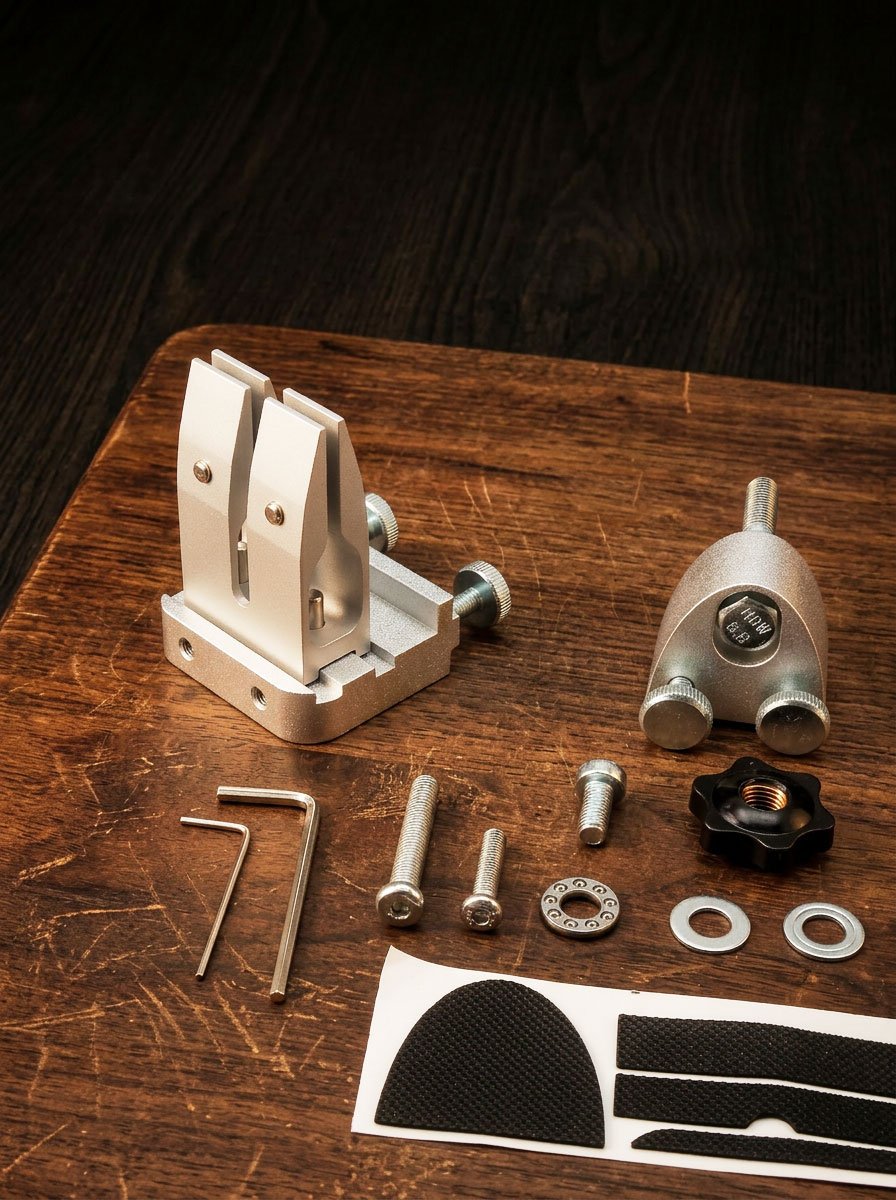
斧头、柴刀这类厚脊刃,刃角通常 25°–30°:劈硬柴往 30° 靠更耐造,平时砍细枝 25° 就够利。我那把月牙斧就是没把厚脊贴基准面,导致刃角飘。夹的时候记住:刃背必须紧贴夹具基准面,不能悬空,拧紧后再推磨。
厚刃别用细石硬啃,先用粗目开,我一般上 WWD 超大金刚石磨板(WH-WWD-SERIES,170×75mm 最大接触面) 或 D 系列(WH-D-SERIES,80#–3000#) 的 240#/400# 把缺口啃平,再升到 1000# 收。金刚石带点水防高温,别干磨到发黑。
三、夹凿子:25° 通用,硬木升 30°,先磨平刃背
木工凿的刃角是门「通行范围」学问:西式平凿 25°–30°、日式打凿 27°–30°、雕刻凿 20°–25°,硬木加木槌伺候就往 30° 甚至更陡靠(Tormek 官方手册也写:木工凿通常 25°,软木可降到 20°,硬木+槌需 30°+)。我给你个省事记法:新手无脑 25°,敲硬木就 30°,差两三度量不出来,别纠结。
夹凿子最关键的坑是刃背要先磨平。钝凿子先手工在细石上把背推平,再上 A66 夹正。验角有个土办法叫「记号笔法」:刃面涂根马克笔,轻轻推两下看颜色被磨掉的位置——整条斜面均匀脱色说明角度对了,只磨掉一角就是夹歪了。
四、夹剪刀:只磨外侧斜面,单方向拉
剪刀是这几样里最容易翻车的。它的刃是折线结构,千万别像磨菜刀那样双面开。正确做法:只磨外侧面单一斜面,内侧平面只去毛刺;夹角保持 15°–20°(或 20°–30° 视剪刀类型),单方向匀速抽拉 5–8 次,先磨一侧出金属屑再等量磨另一侧。我把厨房剪当菜刀双面磨那回,合都合不拢还崩了口,教训深刻。
园艺剪、修枝剪更特殊,刃角约 20°–23°,同样只磨外侧面。能拆开的剪刀拆开磨效果更好,刃线更顺。
五、磨完啥样:直刃 vs 月牙刃
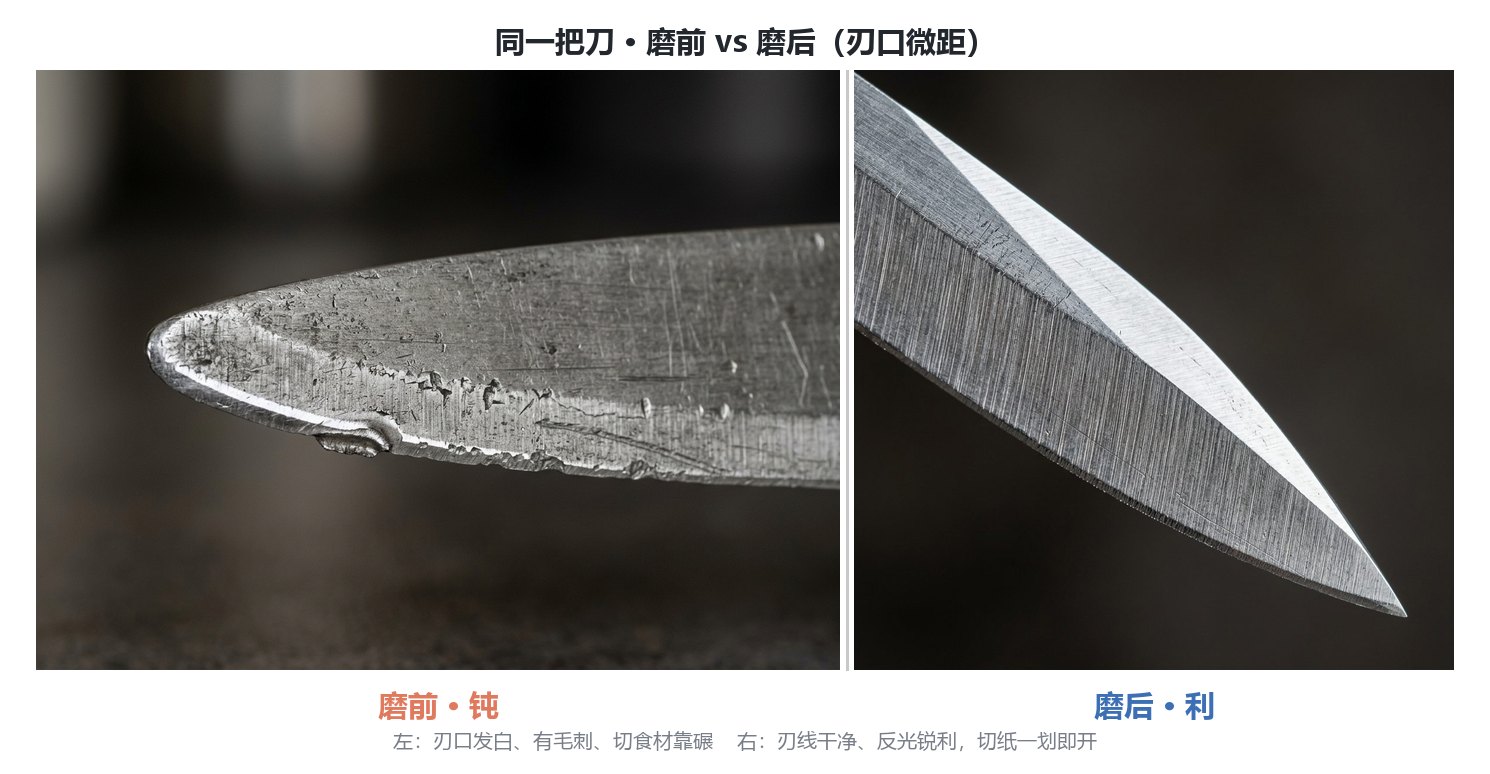
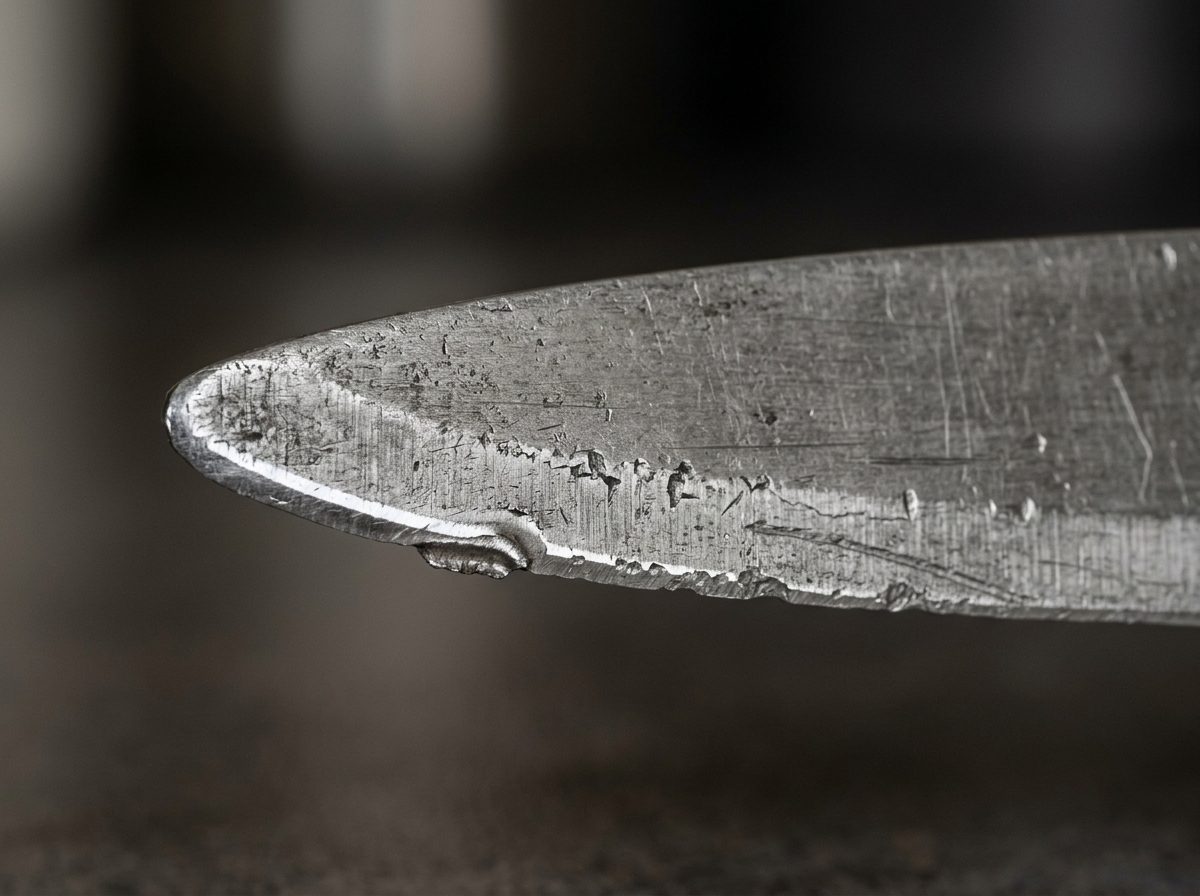
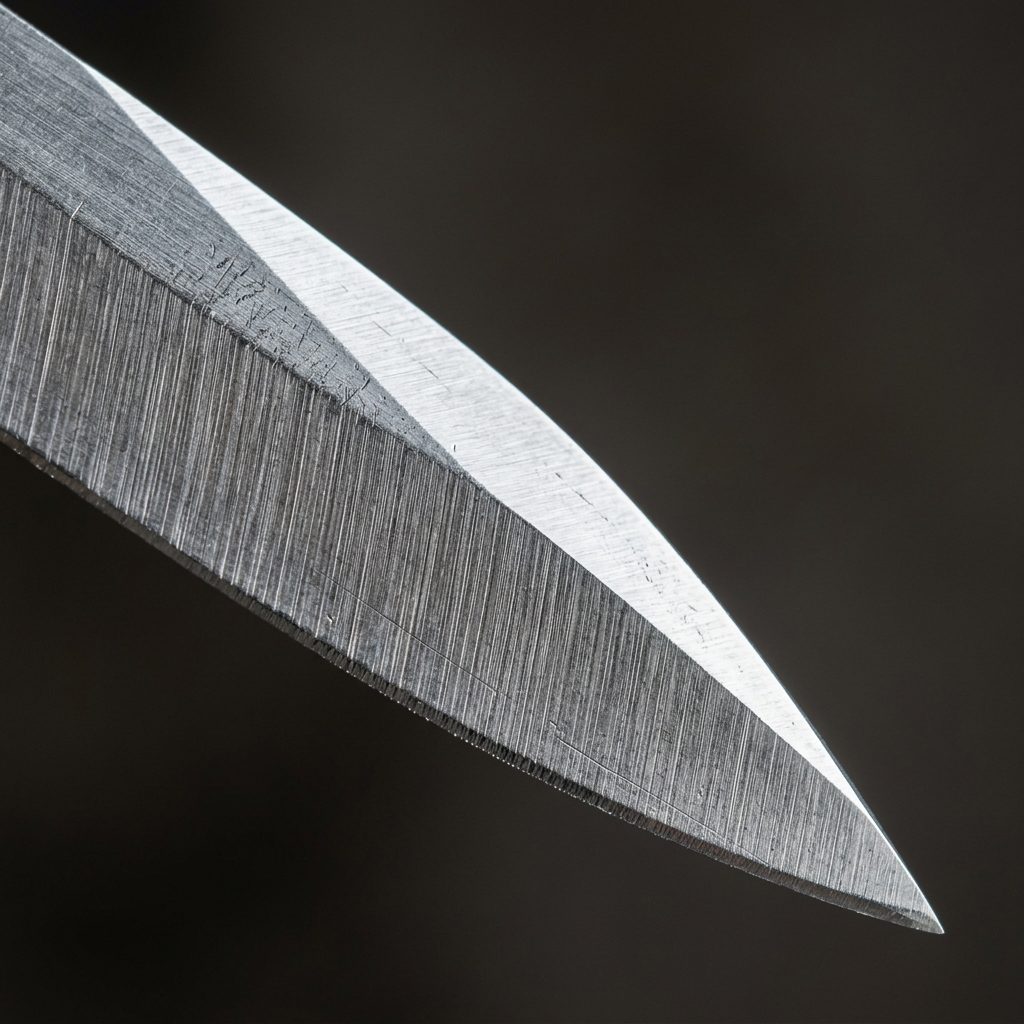
合格的标志就一条:刃线从头到尾连续、无毛刺。每道工序后用白纸或番茄皮切一下,能流畅切出连续痕迹再升目数。磨完用 KD-A11 牛皮荡刀条 或 WOOD-001 木质荡刀条 轻荡两下收锋去毛刺,手感会从「刮」变成「滑」。要是磨出来一边深一边浅、刃线像月牙——别怀疑,就是你夹歪了,回第二步重夹。
六、A66 和兄弟们怎么分工
别把 A66 当万能系统,它是 RX-009 的「扩展夹头」。给你一张横向表,照着选不踩坑:
| 配件 | SKU | 价格 | 适配刃型 | 角度范围 | 适合谁 |
|---|---|---|---|---|---|
| A66 多功能夹具 | AC-A66-001 | (价格以品牌官方渠道为准) | 斧/凿/剪/刀(异形非标) | 随 RX-009 设定 | RX-009 玩家扩展非标刃 |
| K10 定角系统 | ST-K10-001 | (价格以品牌官方渠道为准) | 厨房刀 + 剪刀(两用) | 10°–35° | 家用日常刀剪入口 |
| T03 定角磨刀器 | AC-T03-001 | (价格以品牌官方渠道为准) | 60–250mm 长厨刀/切片刀 | 激光刻度精设 | 长刃专用 |
| Y01 通用 Y 型刀夹 | AC-Y01-001 | (价格以品牌官方渠道为准) | 30–300mm 短宽厚砧刀 | 随系统设定 | 厚砧刀、宽刃 |
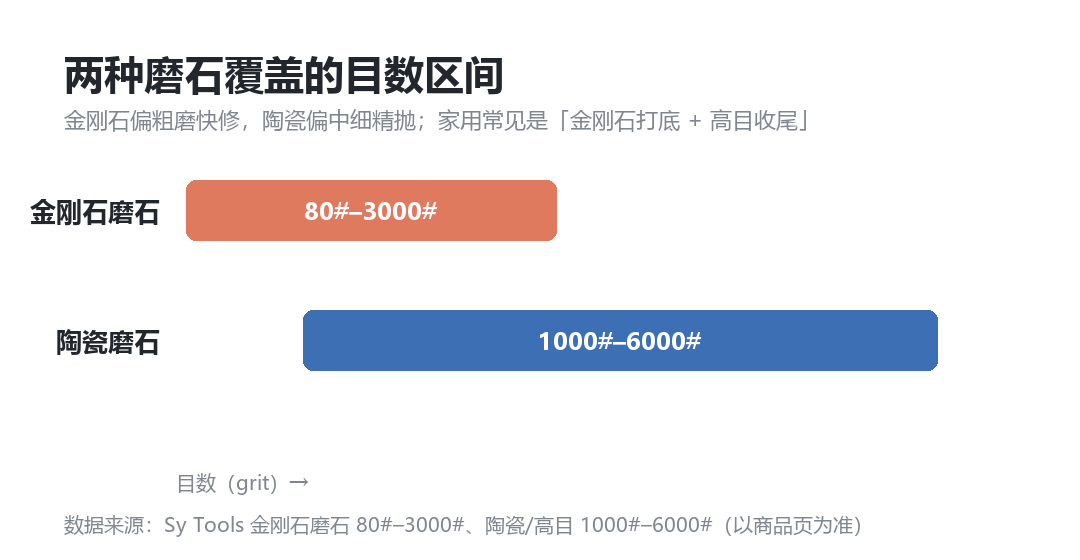
一句话总结分工:日常刀剪用 K10,长刃用 T03,厚砧用 Y01,斧凿剪这种「夹不住」的非标刃交给 A66。
常见问题
A66 能夹多厚的斧头?
A66 是 RX-009 专用夹头,靠可调夹爪吃住刃背与厚脊,常见家用斧、柴刀的刃厚都在其夹持行程内;具体最大夹持厚度以 RX-009 平台与商品页标注为准。夹的时候只要刃背能贴紧基准面、拧紧不晃,就能锁角。
凿子到底磨 25° 还是 30°?
通用记法:新手无脑 25°,敲硬木、配木槌就升到 30°。西式平凿 25°–30°、日式打凿 27°–30°、雕刻凿 20°–25°——差两三度量不出来,关键在先把刃背磨平、夹正。
剪刀一定要拆开磨吗?
不一定,但拆开磨效果最好、刃线最顺。核心原则是只磨外侧面单一斜面,内侧平面只去毛刺,单方向匀速抽拉,别双面开。
A66 和 K10 刀剪两用有什么区别?
K10(ST-K10-001)是独立定角系统,V 型水平夹具刀剪两用,适合家用日常;A66(AC-A66-001)是 RX-009 平台的扩展夹头,专治斧/凿/剪这类非标异形刃,本身不替代系统。
夹完怎么验角?
用「记号笔法」:刃面涂马克笔,轻推两下看脱色是否均匀贯穿整个刃宽;再用白纸/番茄皮切痕测锋利。只局部脱色或刃线断续,就是夹歪或角度偏移,回炉重夹。
A66 夹异形刃四步法
- 选石:斧头厚刃用 WWD 超大金刚石磨板或 D 系列粗目(240#/400#);凿子窄刃用 D/KD 系列;剪刀薄刃用细目收尾。金刚石带水防高温。
- 装夹:把刃背紧贴 A66 基准面,拧紧夹爪,确保不悬空、不晃动;斧头厚脊、凿子窄条、剪刀外侧面分别顶到位。
- 调角:随 RX-009 设定目标角(斧/凿 25°–30°,剪刀 15°–20°),用记号笔法在细目石边缘轻推验接触痕是否均匀。
- 试磨与复检:前后匀速滚动,每道工序后白纸切痕测锋利,刃线连续无毛刺再升目;最后用牛皮/木荡刀条收锋。规格以商品页为准。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。