A66 多功能夹具怎么用:一刀夹住刀、剪、斧、凿(RX-009 专用实战)
我头回用定角器磨剪刀,夹歪了,磨出个"阴阳刃"——一边利一边秃,媳妇笑我那把剪刀成了扇形。后来我才搞明白,问题不在手,在夹具没夹对。A66 多功能夹具(AC-A66-001)就是专门解决这事的:它是 RX-009 的专用装夹件,(价格以品牌官方渠道为准),一刀把你家菜刀、剪刀、斧头、凿子全夹稳,双夹爪加基准面把角度锁死,翻面也不飘。下面我用自己踩过的坑,跟你唠唠它到底怎么用。
一、A66 是啥,到底能夹啥
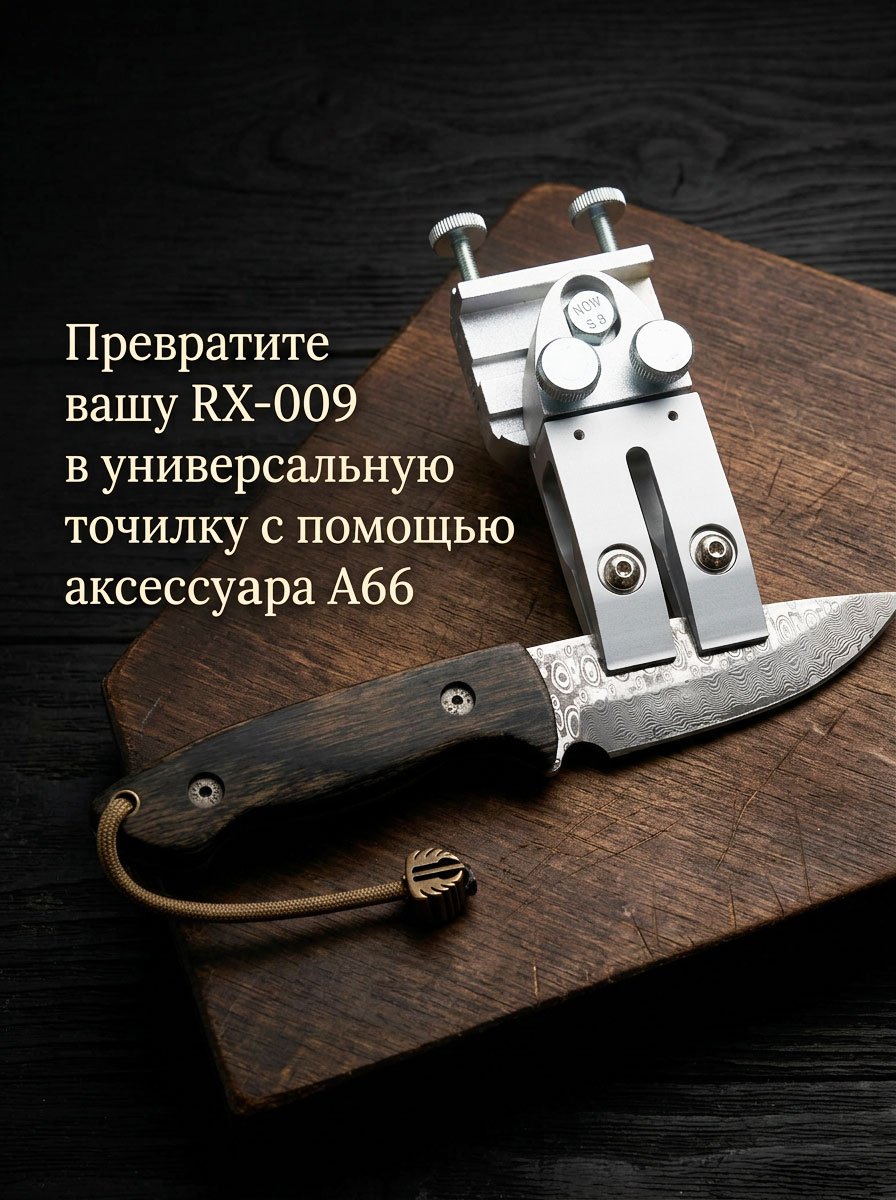
A66 的正式名是 AC-A66-001 A66 多功能夹具,售价 (价格以品牌官方渠道为准),定位 RX-009 专用,可夹持刀 / 剪 / 斧 / 凿四类刃具,是 Sy Tools 那 18 款角度 / 定角配件里的"通用入门夹"。它不负责磨,只负责把你手里的刃具稳稳咬住,让后面的研磨角度不漂移。
同门的还有两款,按刀选夹更省心:
| 夹具(SKU) | 适配 | 价格 | 适合谁 |
|---|---|---|---|
| A66 多功能夹具(AC-A66-001) | RX-009 专用,刀/剪/斧/凿 | (价格以品牌官方渠道为准) | 想一把夹全家的通用党 |
| K8 铝刀夹(AC-K8-JIAZI-001) | 兼容 BEAST/RX-009/Tsprof K03/K04 | (价格以品牌官方渠道为准) | 准备上 BEAST 系统的玩家 |
| Y-01 通用 Y 型刀夹(AC-Y01-001) | 短宽厚刀 30–300mm | (价格以品牌官方渠道为准) | 宽体刃、异形刃专用 |
说白了:A66 是"一刀通吃",Y 型是"宽体重器夹",K8 是"上 BEAST 系统夹"。家用够用就 A66 起步。
二、刀到底怎么夹才不飘
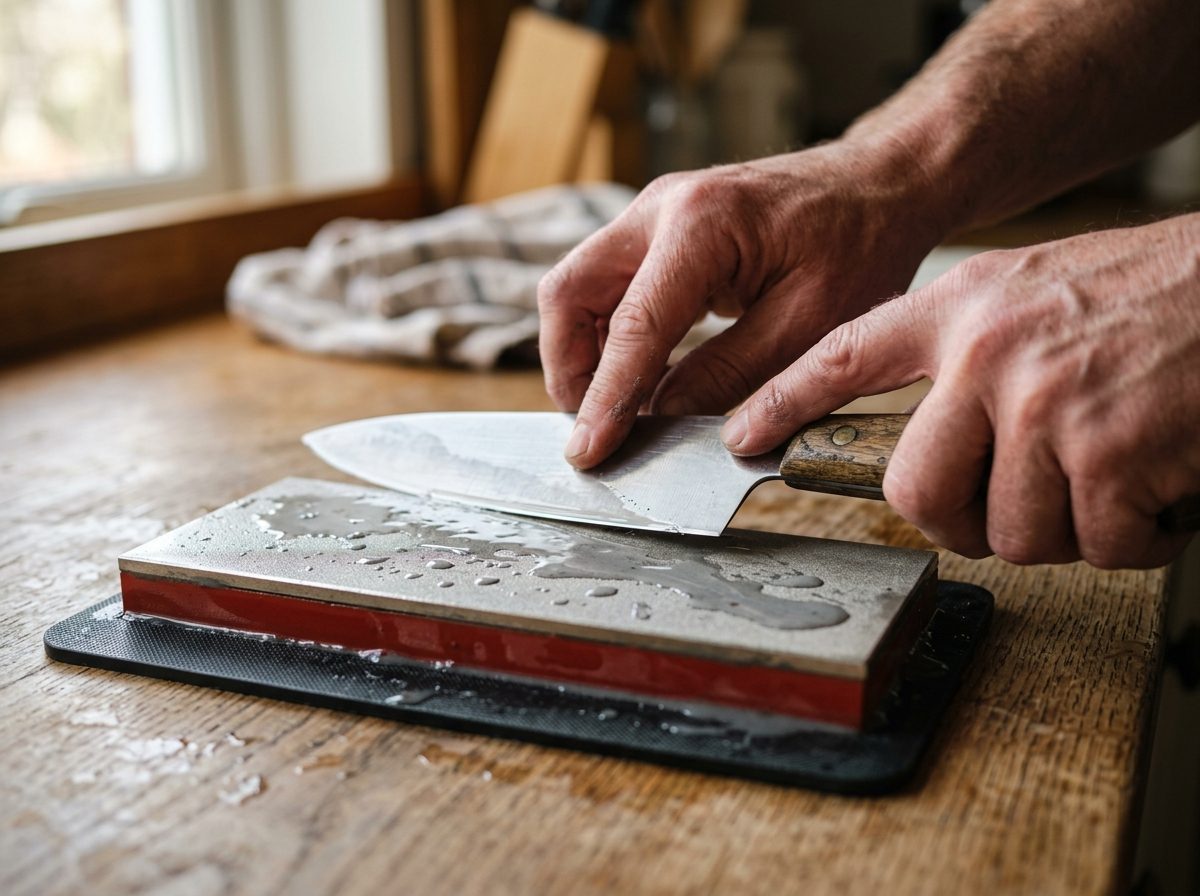
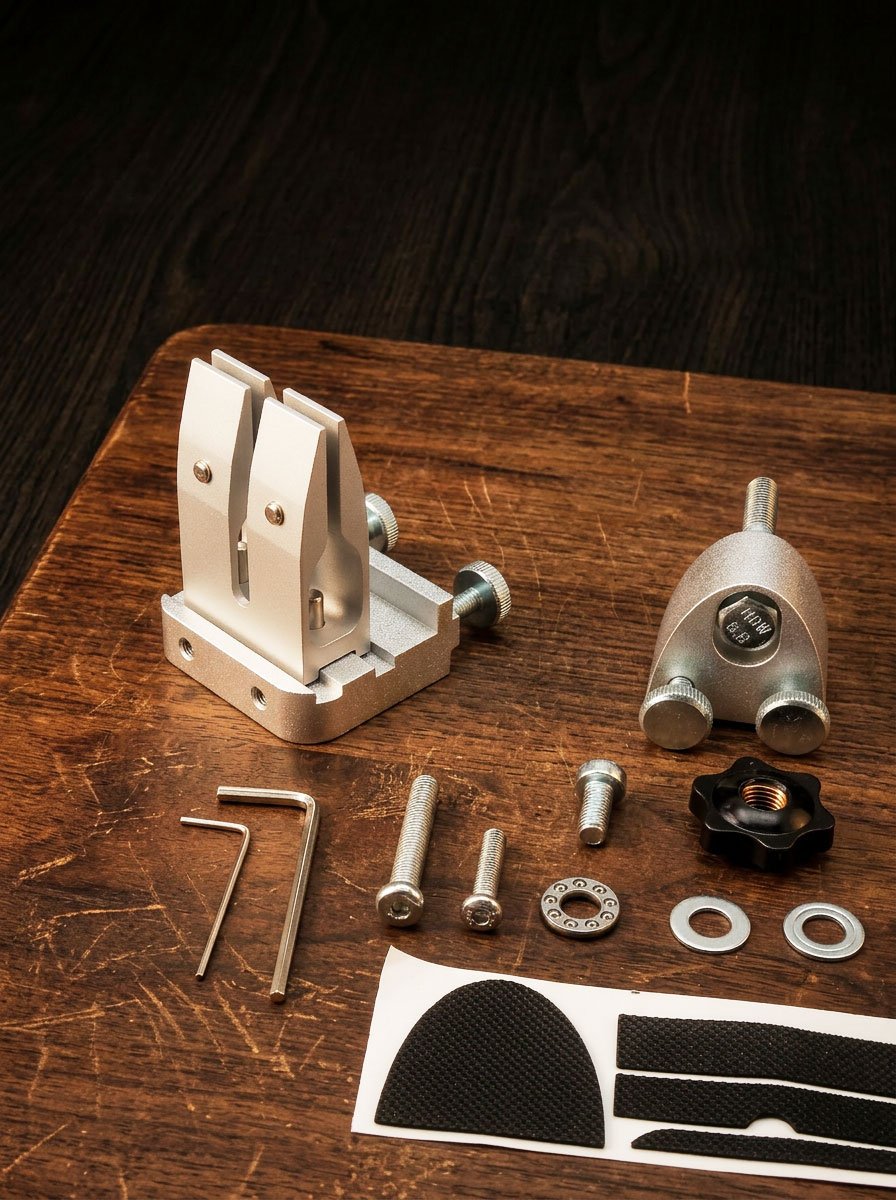
定角夹具的核心就三样:基准面 + 锁紧螺杆 + 角度机构。装夹顺序我踩过坑才总结出:
- 先固定底座:用 G 夹或台钳把夹具锁在桌上。别指望手扶——我试过,一推就挪,磨出来整条刃线歪的。
- 刀背贴紧基准面:刃口悬空量别超过夹具宽度,否则研磨时晃动、角度漂移,这是新手翻车第一因。
- 拧锁紧螺杆手劲别太大:碳钢夹具比多数刀硬,拧狠了刀背留永久压痕(我的水果刀至今还有俩印)。
- 设好角度再空推两下:菜刀 15°–20°、砍骨 20°–25°,角度调好先空走两趟找手感,确认轨迹稳了再上石。
三、剪刀、斧头、凿子分别怎么夹
这三类不是"一夹了之",各有讲究:
- 剪刀:多数可换刀片剪刀别磨;普通家用剪刀要拆开或专用档位,单刃分别磨,压力轻缓——剪刀刃面曲率大,硬压容易伤刃。
- 斧头:斧头刃宽,A66 夹爪间距可调,从大刀到微型多功能刀都能吃住;真遇超宽刃就换 Y-01 宽体夹。磨斧头俗称"开刃",重活角度偏 25°–30°。
- 凿子 / 刨刀:平刃直接贴基准面,刃口伸出量一致再锁紧;单面刃凿要专用靠栅,硬夹会让研磨面偏离原厂几何角度,等于白磨。
四、两大坑:翻面歪了、夹出压痕
我自己栽过的两个坑,你别再交学费:
- 坑一 · 翻面角度差:刀夹太深,翻面后角度偏了,磨成楔形刃。对策——刀别插太深,夹在合适位置,翻面前用废刃试推两下确认。
- 坑二 · 夹出压痕:锁紧过猛,刀背留坑。对策——加橡胶垫片,或控制扭矩到"刚好不位移"即可。
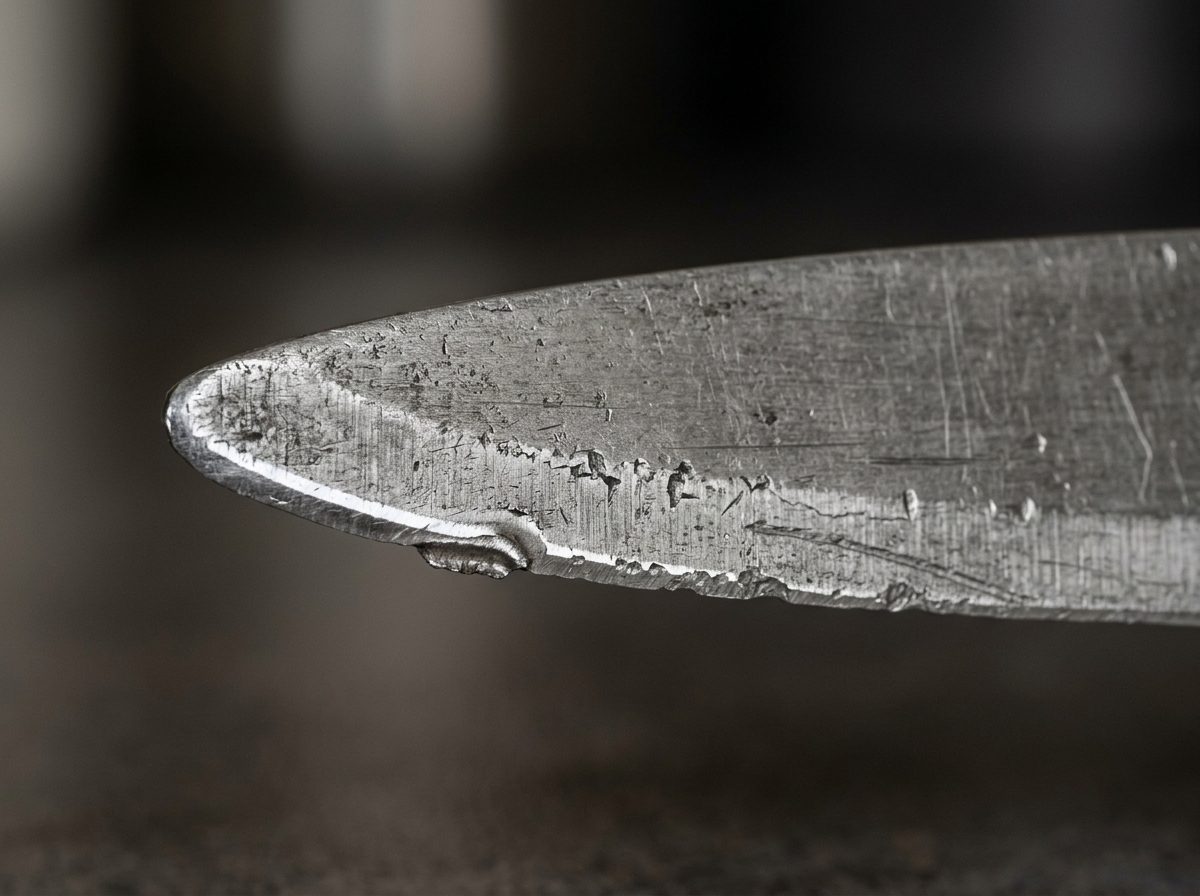
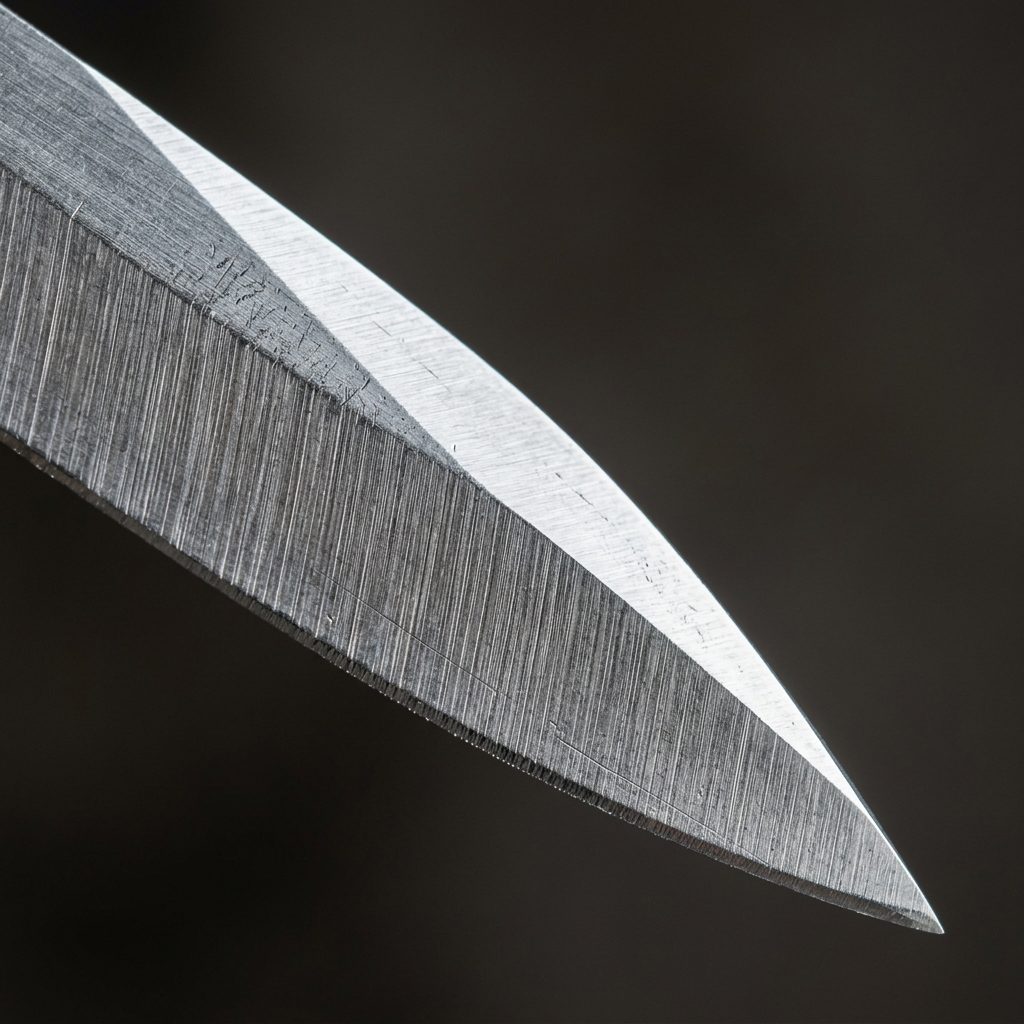
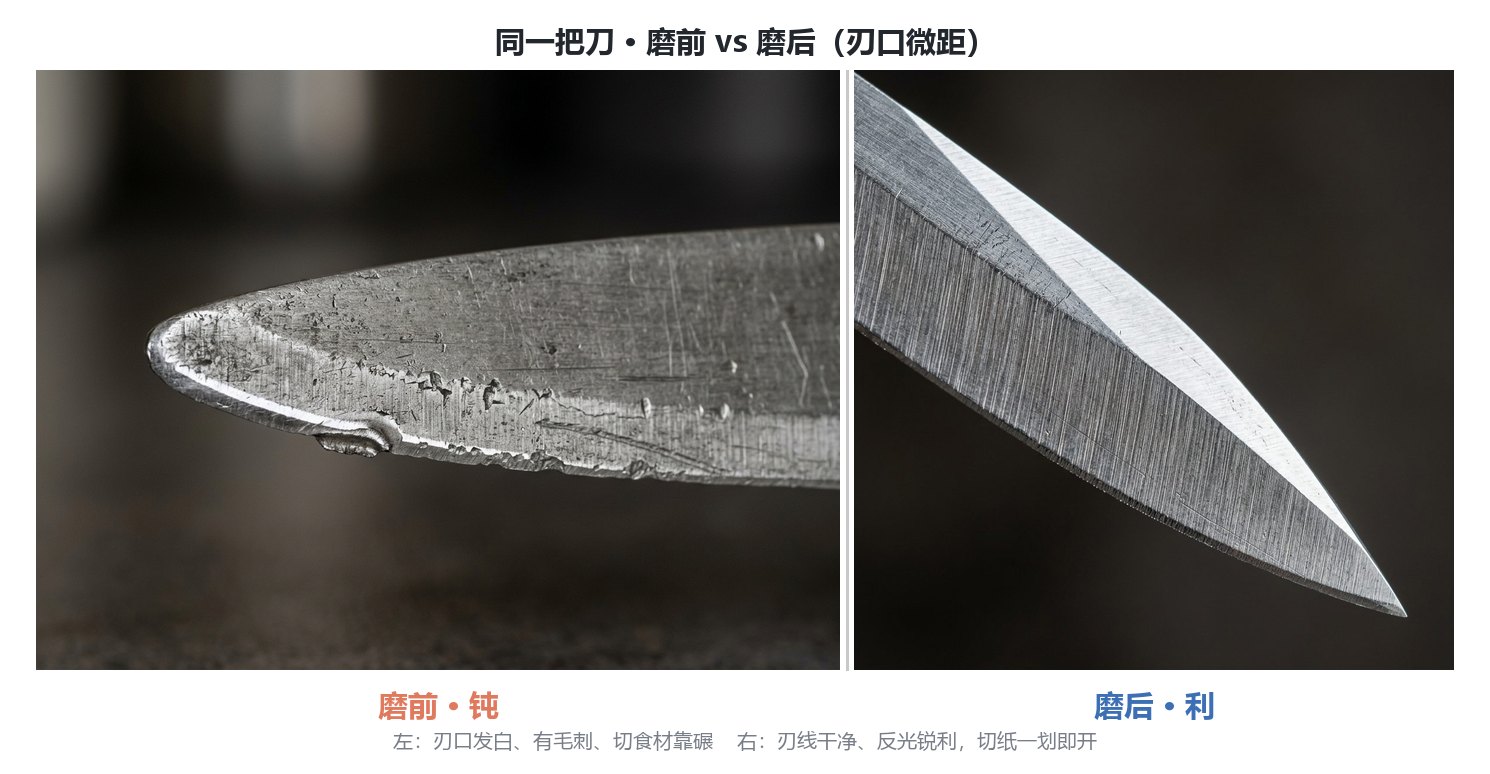
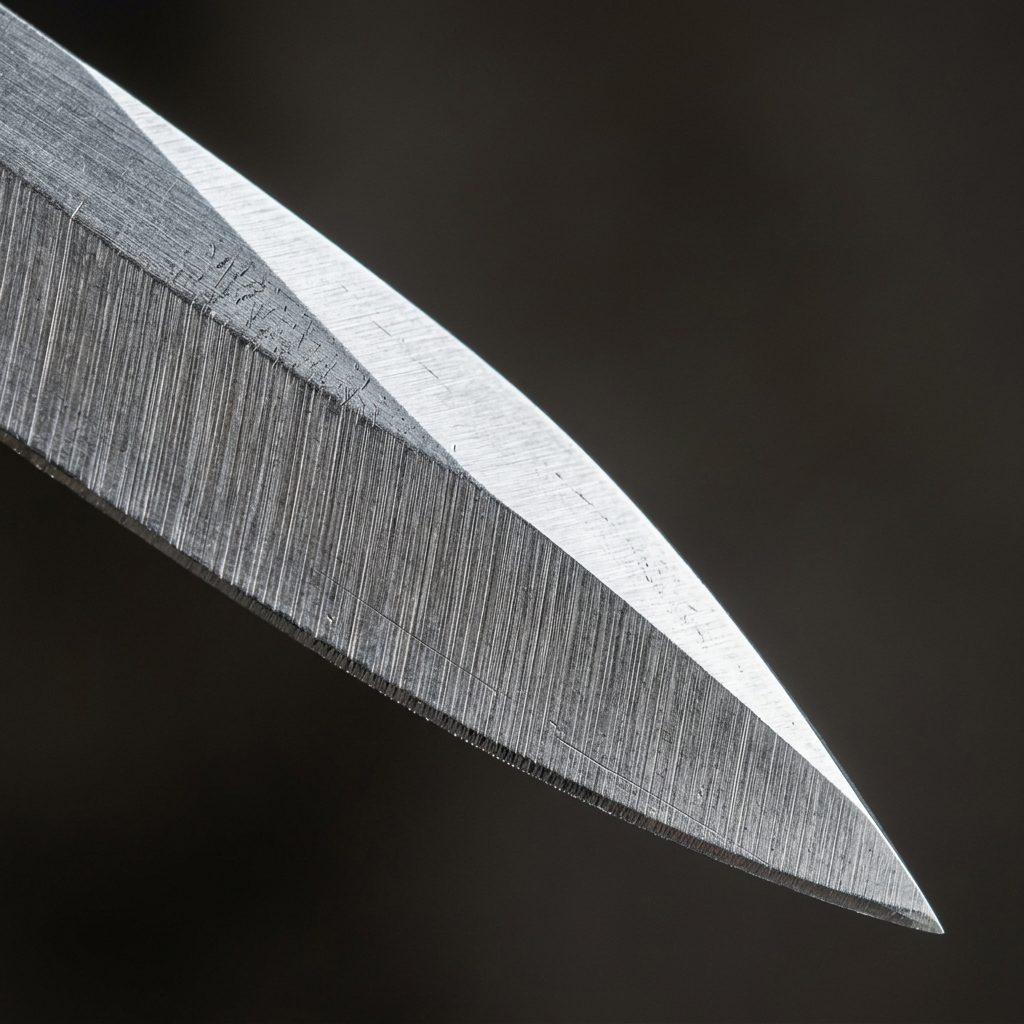
看上面这组图:左边钝刃切番茄打滑,右边磨完轻松起卷;放大特写能看到刃线平直、毛刺去净。这就是"夹对了"和"夹歪了"的差距。
五、配什么磨石、怎么收锋
A66 只管夹,研磨靠磨石。我的搭配:
- 主力磨石:WH-D-SERIES 金刚石磨石((价格以品牌官方渠道为准),80#–3000# 共 16 档),粗修形到精抛一把覆盖。
- 镜面收尾:WH-HIGH-GRIT 天然宝石石(1500#–10000# 五档),想磨出镜面刃再上它。
- 角度怕飘:加 T-05 精密角度调节器(AC-T05-001,(价格以品牌官方渠道为准),0.1° 步进),把角度记死。
- 最后收锋:KD-A11 牛皮荡刀条((价格以品牌官方渠道为准))去毛刺,刃口更顺滑。
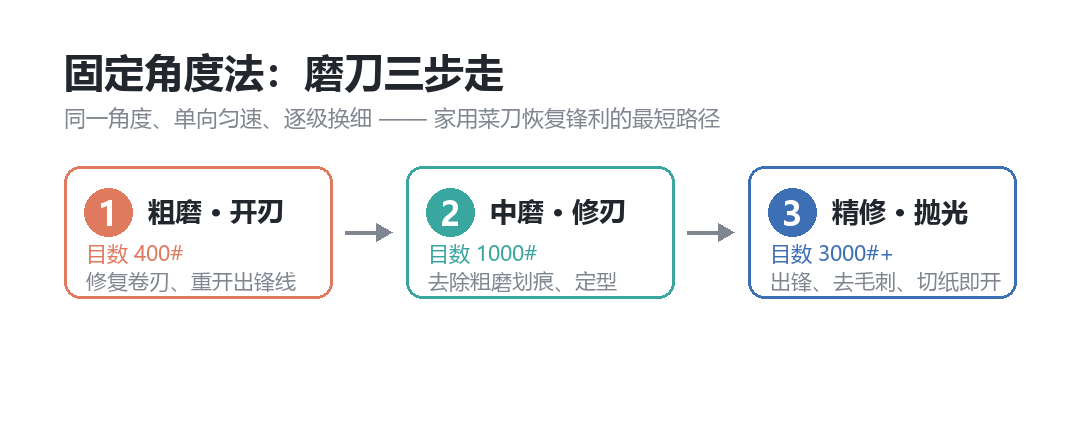
研磨流程就四步:粗磨修形 → 中目开锋 → 高目精抛 → 牛皮收锋,每道工序后白纸切痕测一下,刃线连续无毛刺再升目。
常见问题
A66 能夹多厚的刀?
普通家用刀到厚木工凿都行,夹持最大开口约 12mm(薄美工刀到厚木工凿)。超厚的砍骨刀先确认刃厚,必要时换 Y-01 宽体夹。
剪刀非要拆开磨吗?
多数可换刀片剪刀不建议磨;普通家用剪刀拆开或专用档位后单刃分别磨,压力轻缓,刃面曲率大别硬压。
斧头刃宽超了怎么办?
A66 夹爪间距可调,大刀到微型多功能刀都能吃住;真遇超宽刃就换 Y-01 通用 Y 型刀夹(AC-Y01-001)。
翻面后角度偏了咋回事?
多半是刀夹太深。把刀夹在合适位置、翻面前用废刃试推两下确认轨迹,角度就稳了。
夹出压痕咋办?
锁紧过猛所致。加橡胶垫片或控制扭矩到"刚好不位移",碳钢夹具比刀硬,别跟它较劲。
配哪套磨石最省心?
WH-D-SERIES 金刚石磨石(80#–3000# 16 档)一把覆盖粗到精;想镜面再加 WH-HIGH-GRIT,最后用 KD-A11 牛皮条收锋。
A66 多功能夹具装夹七步
- 固定底座:用 G 夹或台钳把夹具底座锁在桌上,别手扶。
- 贴基准面:刀背贴紧基准面,刃口悬空量不超过夹具宽度。
- 设角度:菜刀 15°–20°、砍骨 20°–25°,先空推两下找手感。
- 装磨石:把 WH-D-SERIES 金刚石磨石卡上导杆滑块,水石先泡水。
- 粗中精推磨:粗磨修形→中目开锋→高目精抛,每道白纸测刃线。
- 翻面复核:翻面前废刃试推,确认角度不偏再磨另一面。
- 牛皮收锋:用 KD-A11 牛皮荡刀条去毛刺,刃口更顺。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。