折刀背撑螺丝 DAOLUOSI 拆装保养:ND7/ND8/ND9 怎么认(老师傅唠嗑版)
先说结论,省得你往下翻:ND7、ND8、ND9 都是 Sy Tools 家 DAOLUOSI 这条折叠刀背撑螺丝与支撑柱套装线里的不同规格型号,区别主要在长度和螺纹组合上;你买之前最该干的不是看图片好不好看,而是量清楚自己刀上原厂那颗螺丝的螺纹和长度,认准了再下单。拆装别蛮干,一把 T6/T8/T10 的硬化钢梅花批头加一小瓶蓝色 242 防松胶,在托盘里慢慢来,比啥都强。
我跟你掏心窝子说一句:我头回拆折刀,就是把一颗 T8 当成 T10 硬拧,结果螺丝头拧成了麻花,轴承「啪」一下崩飞到沙发底下去了,找了半小时。从那以后我就认死理——工具不对,手再稳也白搭。
一、背撑到底干啥用(你别小看那两根小柱子)
很多人以为折刀就是刀片加两片柄,其实中间撑着两片柄、让它不塌不晃的,就是背撑(backspacer)和支撑柱(standoff)。它干三件事:把两片手柄柄材隔开、保持固定间距,顺便给主轴(pivot)和锁定结构当靠山。
我研究过刀友圈的拆解报告,结论很实在:一体式结构的折刀最稳,因为通体除了主轴和止柱几乎没有别的螺丝,但那种加工太贵,一般只用在高端款上。量产折刀用得最多的就是串柱和背骨——背骨美观、支撑面积大,可钛合金加工贵,不锈钢又死沉。所以大多数日常折刀,靠的就是几颗背撑螺丝把结构锁住。你别看它小,它松了,整把刀就框量、晃荡、开合发涩。
二、ND7/ND8/ND9 怎么认(真实产品图在这)
DAOLUOSI 是 Sy Tools 刀具改装与 EDC 生态里的一条线,专门做折叠刀背撑螺丝与支撑柱套装,在售型号一大把,ND7、ND8、ND9 是其中三款常见规格型号。它们不是「越好越贵」的关系,而是长度/螺纹组合不同,对应不同刀型的内间距和过孔。
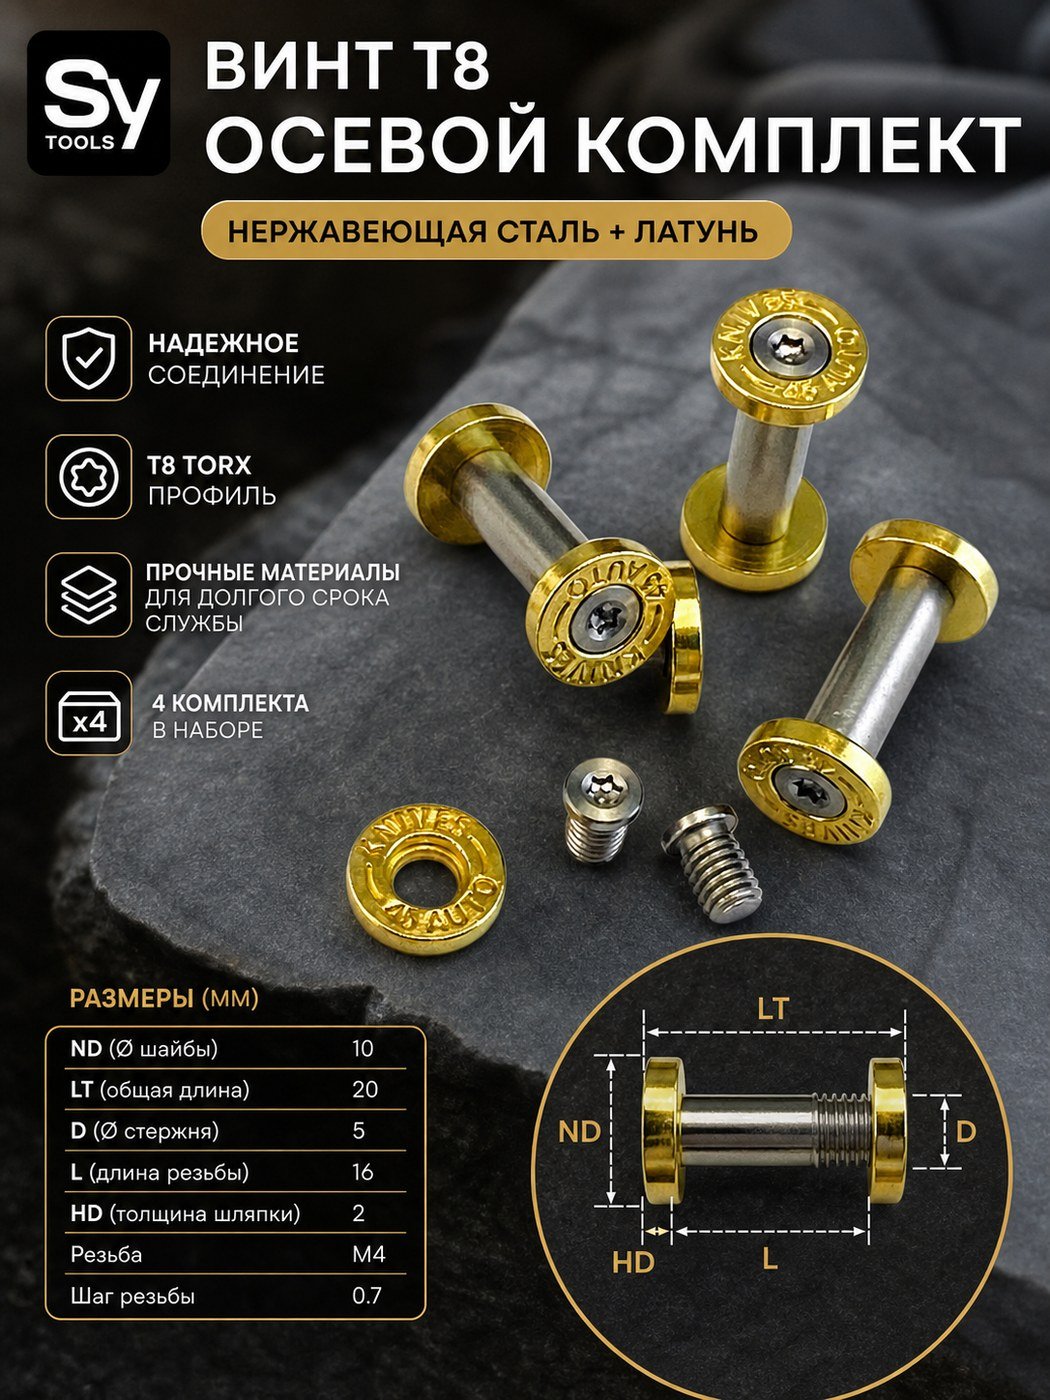
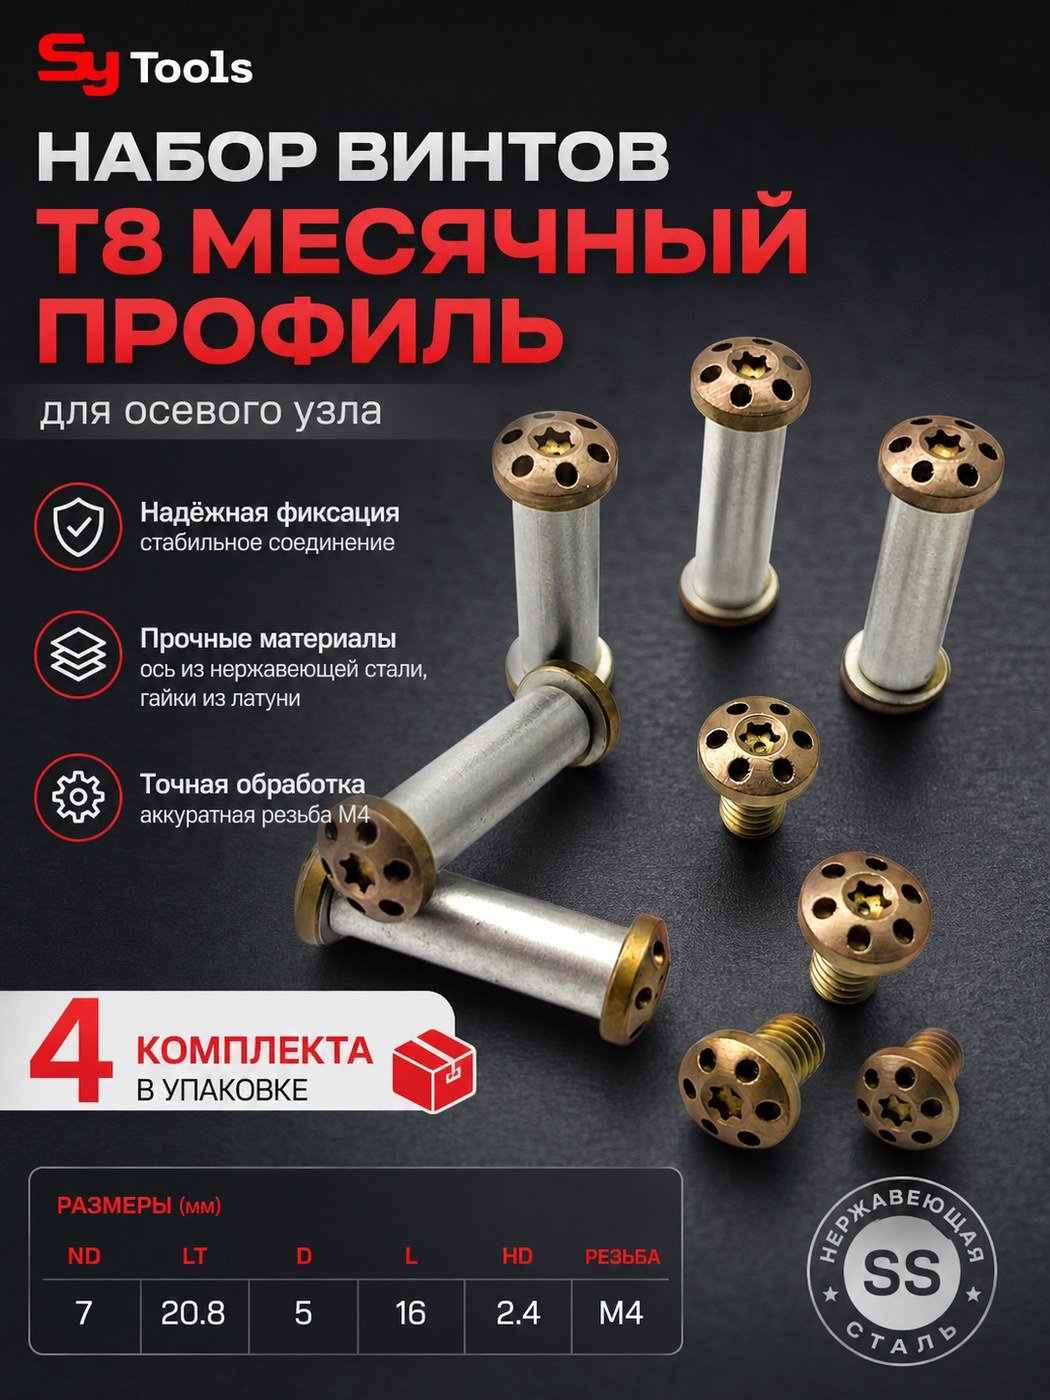
怎么认?记住三看,别凭感觉:
- 看螺纹:主流折刀多用公制 M2、M2.5、M3,但牙距和沉头角度各家有细微差别。你拿颗原厂螺丝去比对螺纹规(丝规),比拿眼睛估强一百倍。T6 梅花头大约对应 M2.5,T8 约 M2.5 到 M3。
- 看长度:拆下来用卡尺量有效杆长,别拿「上次买的 5 毫米」当经验重复下单,这是新手最容易栽的坑。
- 看沉头:沉头角度不对,螺丝会凸出柄面刮手,或者陷进去咬不紧。
| 型号 | 定位 | 怎么认 | 注意 |
|---|---|---|---|
| ND7 | DAOLUOSI 背撑螺丝套装(某规格) | 量原厂螺纹与杆长对照 | 具体尺寸参数以商品页为准 |
| ND8 | DAOLUOSI 背撑螺丝套装(某规格) | 同上,长度/螺纹组合不同 | 勿与 ND7 混用,先试装一颗 |
| ND9 | DAOLUOSI 背撑螺丝套装(某规格) | 同上,对应不同刀型内间距 | 沉头角度务必核对 |
说白了,ND7/ND8/ND9 是同一套逻辑下的不同尺码,不是等级。你刀上原厂是哪一档,就照哪一档买,别想着「大一号更结实」——螺纹不对,拧进去也是滑牙的开始。
三、拆装要用对工具(Torx 才是正解)
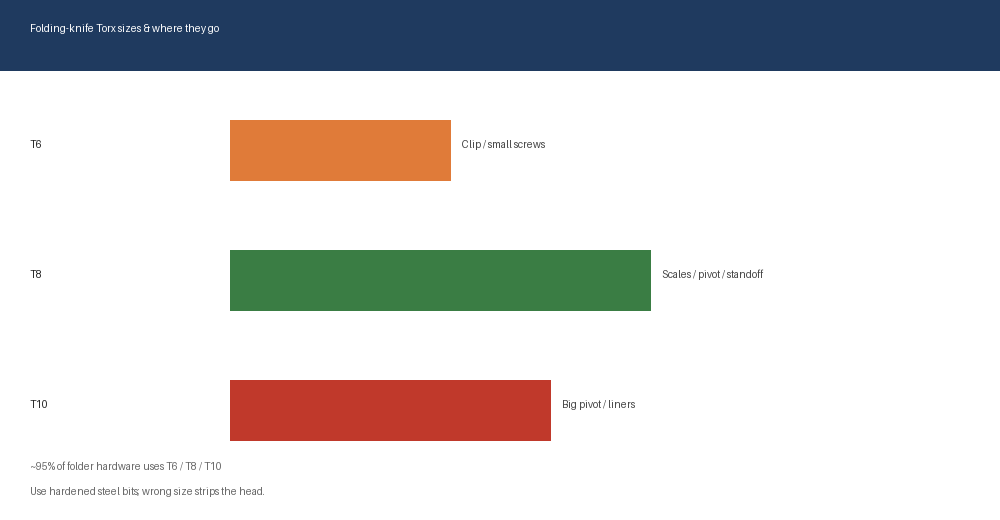
我见过太多人拿十字螺丝刀硬怼折刀螺丝,结果头拧秃了,刀也废了。现代折刀几乎清一色用 Torx 梅花螺丝,原因很简单:六角星抗打滑(cam-out)比十字强太多。常用就三个号:T6、T8、T10,基本覆盖约 95% 的折刀硬件。
| 规格 | 主要用在哪 | 备注 |
|---|---|---|
| T6 | 背夹、小件螺丝 | 最常见也最容易被忽视 |
| T8 | 柄身螺丝、主轴、支撑柱 | 拆装主力 |
| T10 | 大主轴、柄片 | 部分重装折刀用 |
工具上的血泪教训两条:第一,批头必须硬化钢(Wiha、Wera 那类),十几块钱的杂牌套装公差松,用两次就把你螺丝头啃花;第二,防松用蓝色螺纹锁固剂(Loctite 242/243)薄涂一层就够,绝对别用红色——红色是永久型的,拆的时候得加热,新手别碰。要是螺丝拧不动,八成是螺纹胶粘住了,拿吹风机热风哄它几分钟就软了。
四、顺手看刀刃(拆装时别忘刃口)
你都把刀拆开保养了,顺手看看刃口钝不钝、锈不锈,不过分吧?我们这网站说到底是个磨刀知识库,刀能拆能养,刃也得能收能利。拆装前后,刃口状态一目了然:


我自己的习惯是:拆装完、装回之前,拿咱们的 D 系列金刚石磨石(80#–3000# 全目数,轻度修一下刃)或者 KD-A11 牛皮荡刀条走两下收个锋,再点蓝色 242 装回去。刀是整体,螺丝稳了、刃利了,它才真正听你话。
常见问题
ND7/ND8/ND9 到底差在哪?
差在长度和螺纹组合,不是质量等级。它们是 DAOLUOSI 折叠刀背撑螺丝与支撑柱套装线的不同规格型号,对应不同刀型的内间距和过孔。具体尺寸参数以 Sy Tools 商品页为准,买前量原厂螺丝最稳妥。
背撑螺丝拧花了(滑牙)怎么办?
先用对应的最大号批头、轻轻顶住试着带出来;实在不行用橡胶筋垫一层增加咬合力,或上微型取出器。最忌讳拿错号硬拧。预防胜于治疗:用硬化钢批头、对号入座、别用蛮力。
不同牌子的螺丝能混用吗?
能,但前提是螺纹、长度、沉头角度三样都对得上。公制 M2/M2.5/M3 看着差不多,牙距和沉头常有细微差异,混用容易松旷或咬死。建议先单颗试装,确认旋合顺、锁紧牢再正式用。
折刀多久保养一次?
重体力 EDC(工地、仓库)一个月一次;办公室携带三到六个月一次;沾过沙子、海水、食物立刻清。手感发涩、有框量,就是该拆洗的信号。
拆了还保修吗?
不少品牌(尤其海外大厂)一旦用户自行拆装就可能失去保修,下手前先看清楚保修条款。日常拧紧松动螺丝一般没事,但全拆大修前最好确认一下。
折刀背撑螺丝拆装养护
- 拍照记录:拆前把刀两侧、主轴区、螺丝布局拍清楚,这是你回装的唯一参照。
- 拆背夹:多为 T6 螺丝,先拆它给柄身减压。
- 拆柄身螺丝:按原样摆好,长短可能不同,别搞混。
- 拆主轴:通常 T8 或 T10,遇到对锁螺栓(sex bolt)要一手扶桶一手拧。
- 分离柄片:螺丝一松,刀片、轴承、止刀柱、支撑柱都会想往外掉,在塑料盘里接住。
- 清洗:金属件泡医用酒精 5–10 分钟,棉签清枢轴孔和轴承笼,毛巾擦干。
- 回装调松紧:先拧紧主轴到刀不动,再回松 1/8 圈,直到开合顺、无框量。
- 点防松胶:枢轴螺纹薄涂蓝色 242,装完循环开合 20–30 次让油散开,静置 24 小时再用力。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。