薄刃刀崩口卷刃了怎么救:修复边界与目数选择
去年我把一把 VG-10 三德刀拿来切冻肉,"咔"一声崩了个小米粒大的口子,当时心疼得半夜没睡——心想这把薄刃刀算是废了。后来跟着老师傅学了几回才明白:薄刃刀崩口不是世界末日,2mm 以内的小缺口,自己用低目数金刚石磨石就能救回来;缺口超过 2mm、或者刃薄得像纸一样,那才该老老实实送专业磨刀,别硬磨把刀修废。 关键就一句:低目数去料修平缺口,逐级升目数收尾,全程定角不飘。下面我把怎么判断、用多少目的石头、一步步怎么磨,都跟你唠明白。
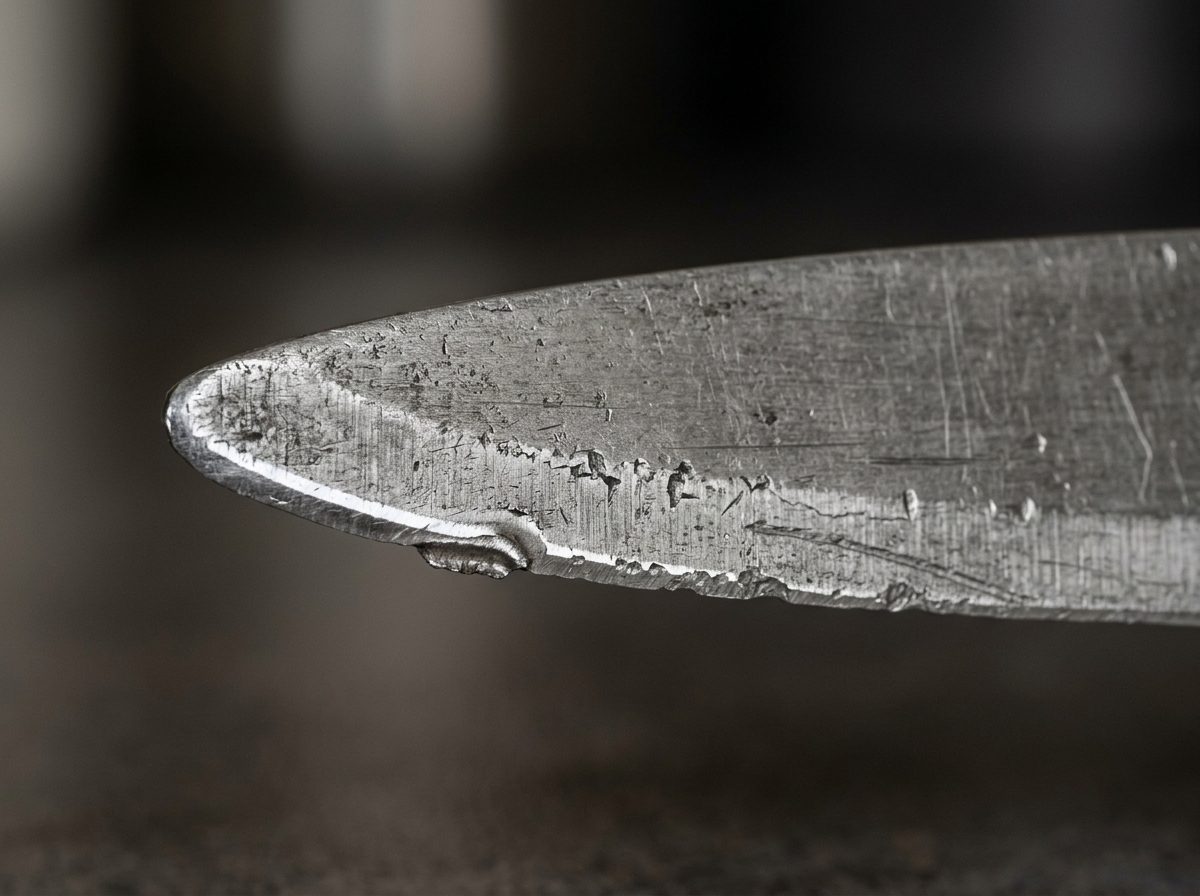
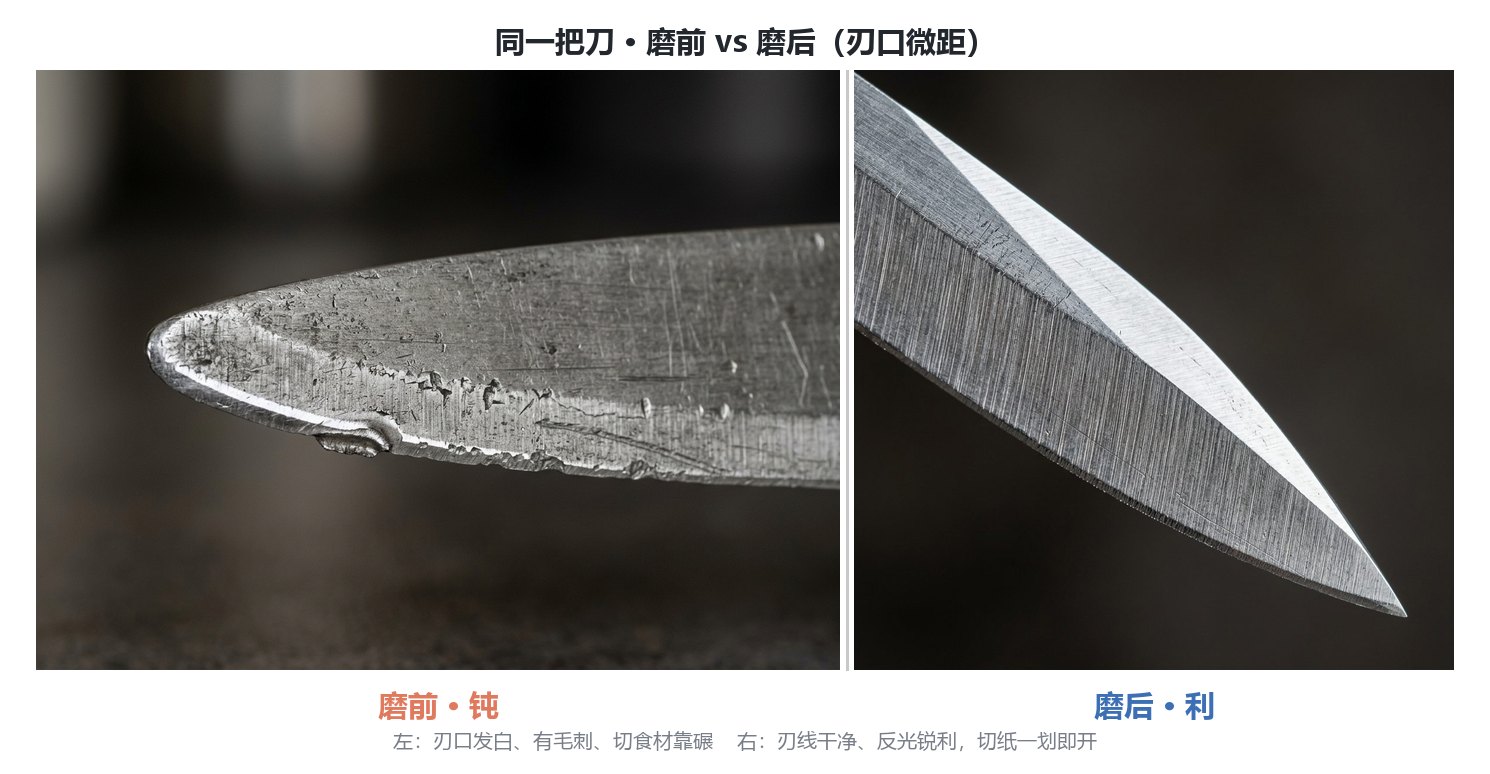
先说清楚一个最常见的误会:崩口和卷刃不是一回事。卷刃是刃口金属被挤得微微翻卷,看着发白、指甲刮过去有"涩"的感觉,这用磨刀棒压回去就行;崩口是真缺了一块金属,肉眼能看到小缺口甚至透光,这必须用磨刀石切掉周围金属、重新把刃线接上。我当年就是没分清,拿陶瓷棒去蹭那个缺口,蹭半天缺口纹丝不动,还把旁边刃口蹭卷了——纯属南辕北辙。
一、先判断:你的薄刃刀伤到哪一级
动手之前,先用三招给刀"把脉",别一上来就猛磨。
- 目测法:强光下斜着看刃口,有波浪形变形或发白区域是卷刃;能看到明显小缺口甚至透光,就是崩口。
- 指甲法:指甲从刀背往刃口方向轻轻刮,能刮到凹凸感、缺口卡指甲,说明缺口不小。
- 直尺法:直尺紧贴刃口,看透光缝宽度——缝隙大于 0.5mm 且呈锯齿状是重度;0.2–0.5mm 是中度;小于 0.2mm 或只有发白区域是轻度。
我自己的经验:薄刃刀(日式三德、主厨刀那种 15°–20° 小角度的)崩口大多在 1mm 上下,属于"自己能救"的区间。但你要是拿它去砍骨头、撬罐头崩出大豁口,那真的别逞强。
二、薄刃为什么比厚刃难救(说点实在的)
薄刃刀锋利是真锋利,可它刃口截面积太小,一刀切下去应力全集中在这条窄线上——稍微受点冲击(冻肉里的筋、骨头渣),内部应力超过钢材强度极限,就崩了、卷了。这叫"应力集中",物理课本里都讲过。所以薄刃修复最怕两件事:一是角度忽大忽小,把本来就薄的刃磨成圆弧永远磨不锋利;二是去料太多,刀越磨越薄,下次一碰又崩。
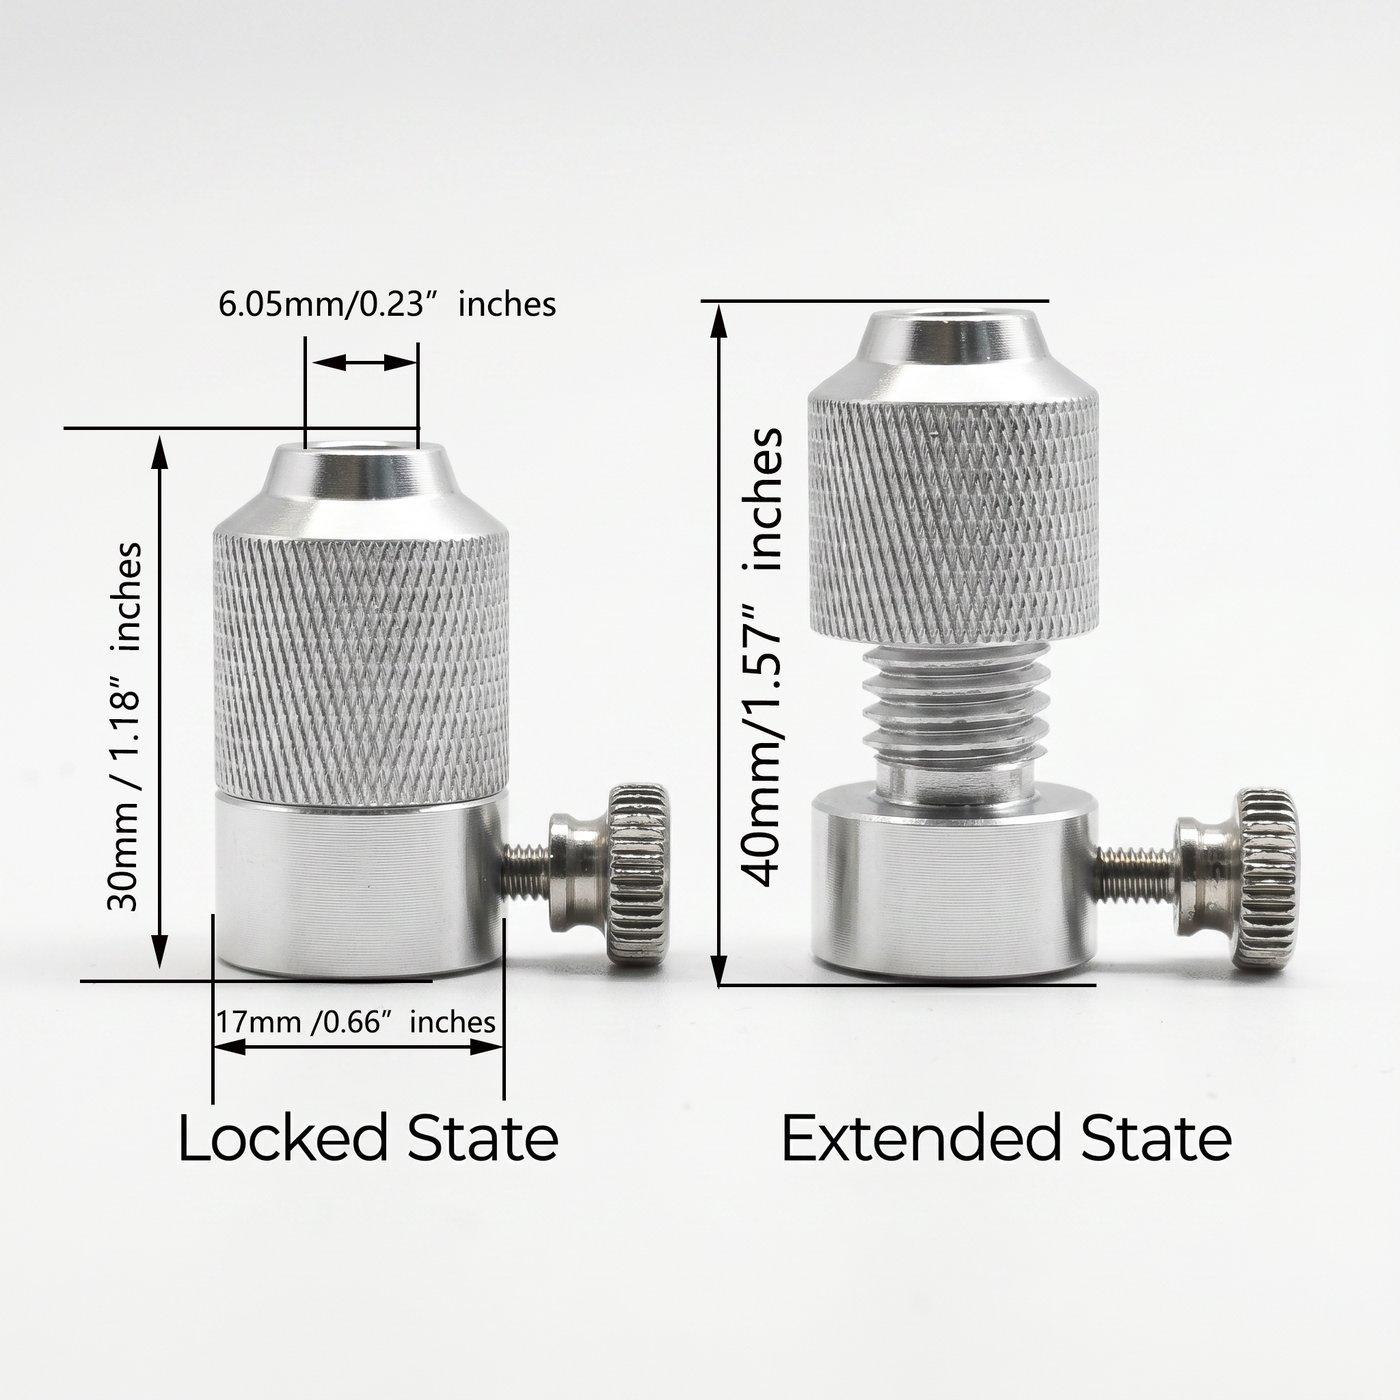
我头回修三德刀那次,没用角度引导,手一抖角度飘到 25°,磨完一边利一边还留着个小豁口,气得我差点把刀扔了。后来用上 T-05 精密角度调节器才踏实——套在导杆上拧紧,角度就锁死了,0.1° 步进,薄刃该 15° 就稳稳 15°,再也不飘。
三、目数怎么选:按损伤程度三档组合
这是整篇文章的干货核心。修复不是一上来就细磨,而是"先粗后细、逐级打磨",粗磨留下的划痕必须被更细的石头逐步消除,跳太大目数划痕会留在刃口影响锋利。
| 损伤程度 | 缝隙宽度 | 目数组合(Sy Tools 真实产品) | 压力 | 目标 |
|---|---|---|---|---|
| 轻度卷刃/发白 | <0.2mm | 1000#→3000#(D 系列)→6000#(高目数宝石石) | 轻 | 去毛刺、恢复锋利 |
| 中度崩口 | 0.2–0.5mm | 600#–800#(D 系列)→1000#→3000#+ | 中 | 修平缺口、重建刃线 |
| 重度崩口 | >0.5mm(仍≤2mm) | 120#–240#(D 系列)→800#→1000#→3000# | 中–重 | 啃掉缺口金属、再收尾 |
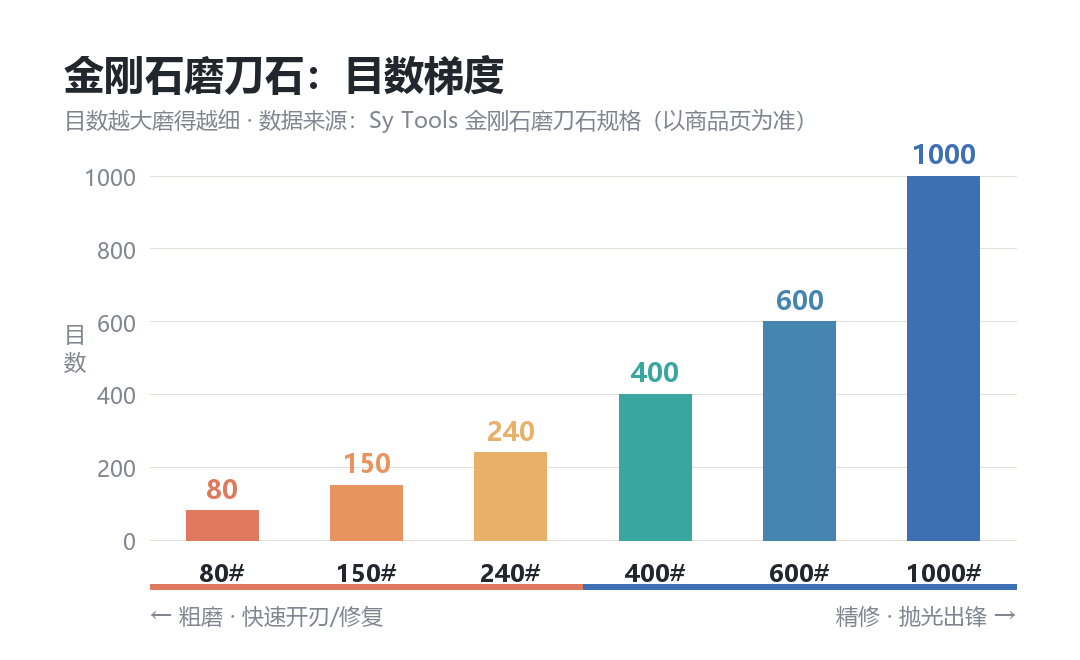
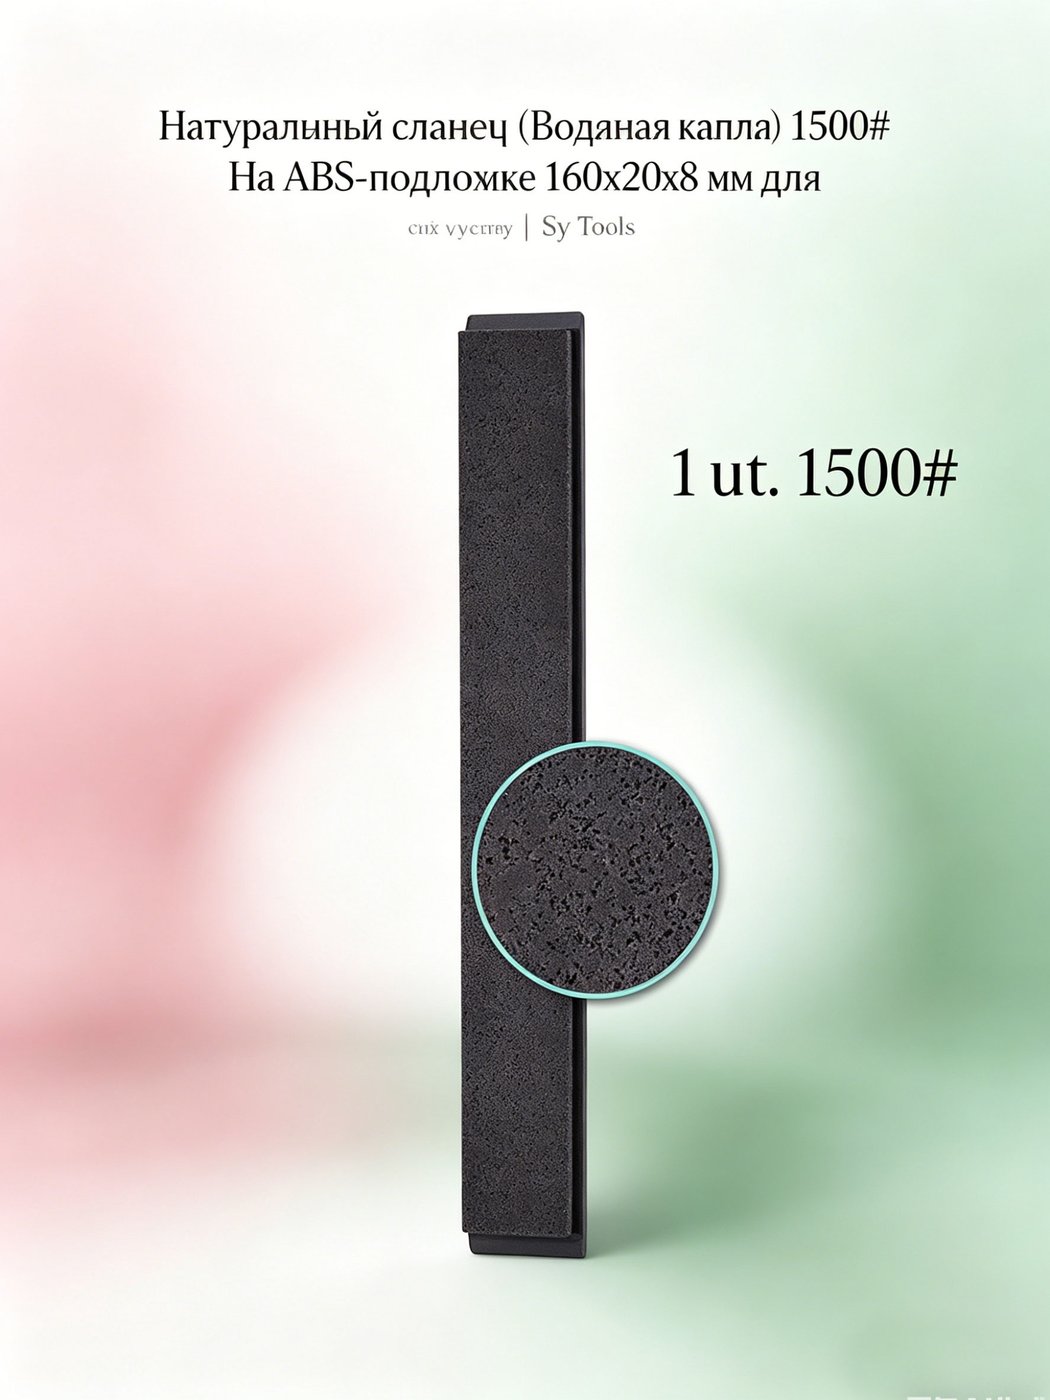
我手头修复崩口的主力是 D 系列金刚石磨石(WH-D-SERIES,(价格以品牌官方渠道为准),80#–3000# 共 16 档)——低目数 120#/200#/240# 切削快,专门"啃"缺口;金刚石免浸泡、带水就能用,但记住怕瞬时高温,一定带水磨,防止颗粒脱落。修完想镜面收尾,上 高目数天然宝石磨石(WH-HIGH-GRIT,(价格以品牌官方渠道为准),1500#–10000#) 抛到 6000# 甚至 8000#,刃口那叫一个亮。
四、实操修复步骤(一步步来,别急)
下面这套流程是我修过七八把薄刃刀踩坑总结出来的,照着做基本不会翻车。
五、修复后养护与几条红线
修好了不等于万事大吉。薄刃刀修复后我一般做三件事:立刻擦干涂一层薄油防锈;刀架竖立存放别跟别的金属磕碰;之后每月花三分钟用陶瓷棒(WH-YHB-SERIES,红刚玉陶瓷棒 (价格以品牌官方渠道为准))轻去毛刺,而不是等又崩了才想起来磨。老话说"好刀是养出来的不是磨出来的",真不假。
也有几条红线我得跟你交个底,这些情况别自己硬修:
- 缺口 >2mm、或者刃已经薄得像纸——去料会把刀修短修废,送专业。
- 锯齿刀、陶瓷刀、严重崩口的——专用设备才处理得了,家用的定角/磨石搞不定。
- 干磨冒烟、刃口发蓝——那是高温退火刀刃变软了,立刻停手降温,以后一定带水。
> 产品规格与价格以 Sy Tools 商品页为准;文中参数为已核对 Ozon 在售真实信息,不编造。
常见问题
崩口和卷刃是一回事吗?
不是。卷刃是刃口金属被挤得微微翻卷,看着发白、指甲刮过去发涩,用磨刀棒压回去就行;崩口是真缺了一块金属,肉眼可见缺口甚至透光,必须用磨刀石切掉周围金属、重新接上刃线。拿磨刀棒去蹭崩口是修不好的。
薄刃刀崩了口能自己磨吗?
缺口 ≤2mm 的基本能自己救:用低目数金刚石磨石(120#–240#)带水、固定角度均匀去料,把缺口磨平再逐级升目数收尾即可。缺口 >2mm 或刃薄如纸,建议送专业磨刀,自己硬磨容易把刀修废。
用多少目的磨刀石修崩口?
按损伤程度选:轻度(<0.2mm)1000#→3000#;中度(0.2–0.5mm)600#–800#→1000#→3000#+;重度但仍≤2mm 的,先用 120#–240# 啃掉缺口,再 800#→1000#→3000#+ 收尾。记住先粗后细、逐级打磨,别跳太大目数。
磨刀棒能修崩口吗?
不能。磨刀棒(钢棒/陶瓷棒)靠挤压把翻卷的金属推回原位,只去毛刺、矫正卷边,不大量切削金属。一旦崩口、缺口,磨刀棒修不好,必须上磨刀石。日常养护用 WH-YHB-SERIES 陶瓷棒就够了,但崩口请交给低目数金刚石石。
修复完为什么还是不够利?
多半是收尾没到位:要么低目数划痕没被细目数消除,要么毛刺没去干净。升到 3000#+ 精修后,务必用 KD-A11 牛皮荡刀条每面轻拖几下收锋;另外检查角度是否漂移——薄刃修复强烈建议用 T-05 角度调节器锁死角度,避免磨成圆弧刃。
薄刃刀崩口修复六步法
- 评估缺口:用指甲法和直尺法确定缺口大小与位置,≤2mm 自己修,>2mm 送专业。
- 选低目数去料:取 D 系列 120#–240# 金刚石石,带水固定在防滑台面,装上 T-05 角度调节器锁死原刃角(薄刃约 15°–20°)。
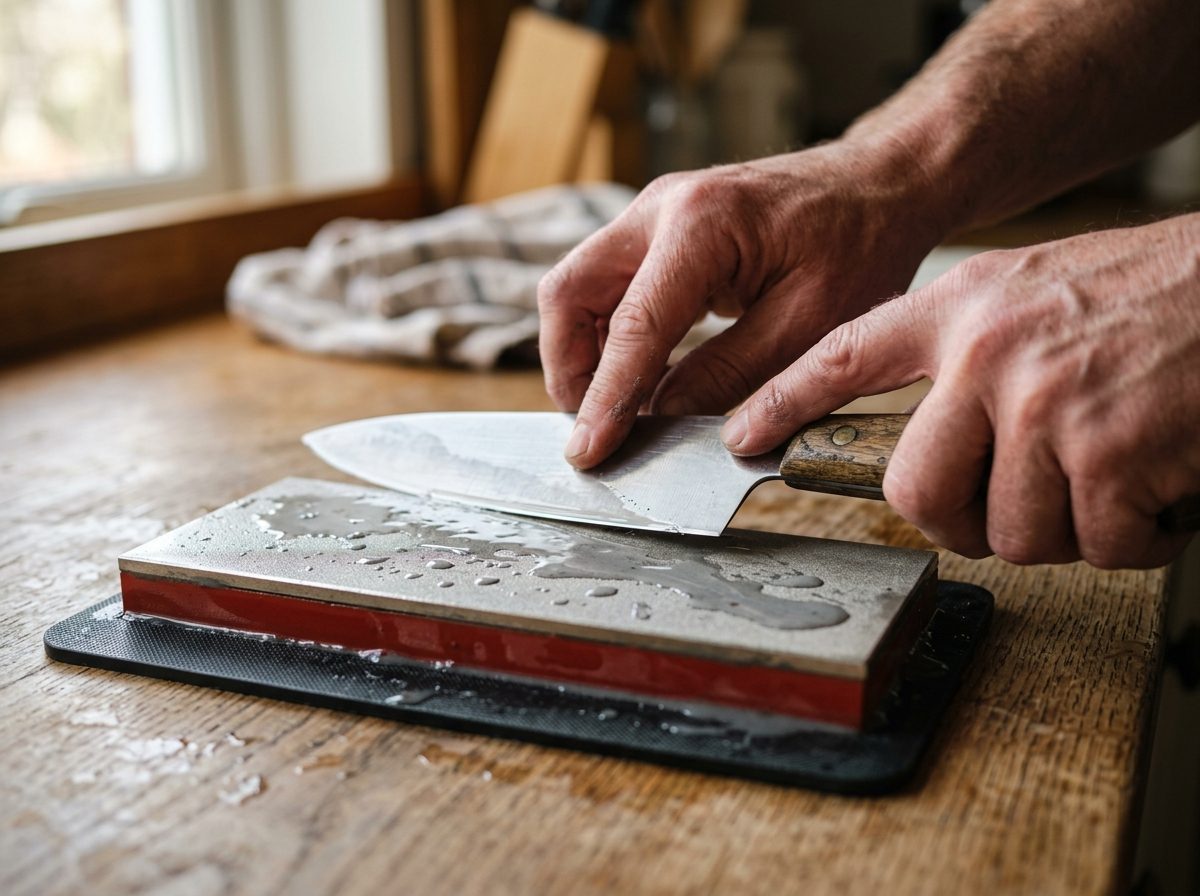
- 均匀去料:整条刃做短促上下移动(不是 heel-to-tip 长推),缺口处多磨几下,但务必整条刃均匀去料,避免磨出 U 形刃;直到缺口消失、刃线连续。
- 逐级收尾:升 800#→1000# 重建刃线,每面交替磨、起毛刺后翻面;再升 3000#+(高目数宝石石)精修。
- 荡刀收锋:用 KD-A11 牛皮荡刀条(WH-KD-A11,(价格以品牌官方渠道为准))每面轻拖几下,去掉微观毛刺,刃口瞬间"顺滑感"。
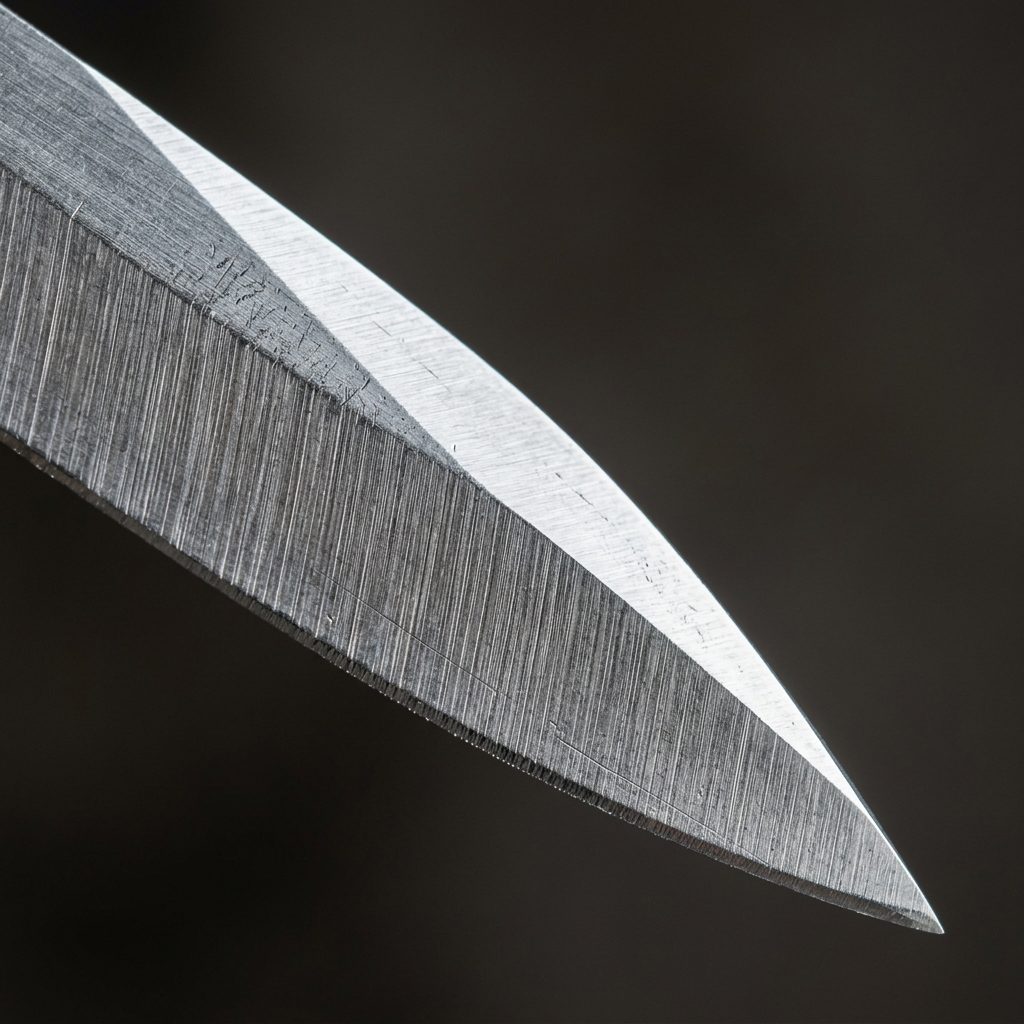
- 验证:悬空持 A4 纸,刀刃垂直轻触边缘能顺畅划断即合格;或番茄表皮轻压不施力即破。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。