铜基金刚石磨石 SU 为什么比油石快还不凹:原理、用法与避坑(老师傅唠嗑版)
我当初也觉得铜基金刚石磨石是"智商税"——一块比普通金刚石石贵出一大截,凭啥?直到我自己把一块普通电镀金刚石磨到露底、又把水石磨塌了腰,才彻底服气。先给结论:SU 铜基金刚石比油石快,是金刚石最硬+金属结合剂把金刚石焊死不掉砂;比油石还不凹,是电镀金刚石板永久平整,加上铜基把磨削热带走、从源头压住金刚石脱落。所以它是又快、又平、又长寿。下面我用自己的翻车经历,把这事儿唠明白。
一、铜基金刚石磨石到底是啥
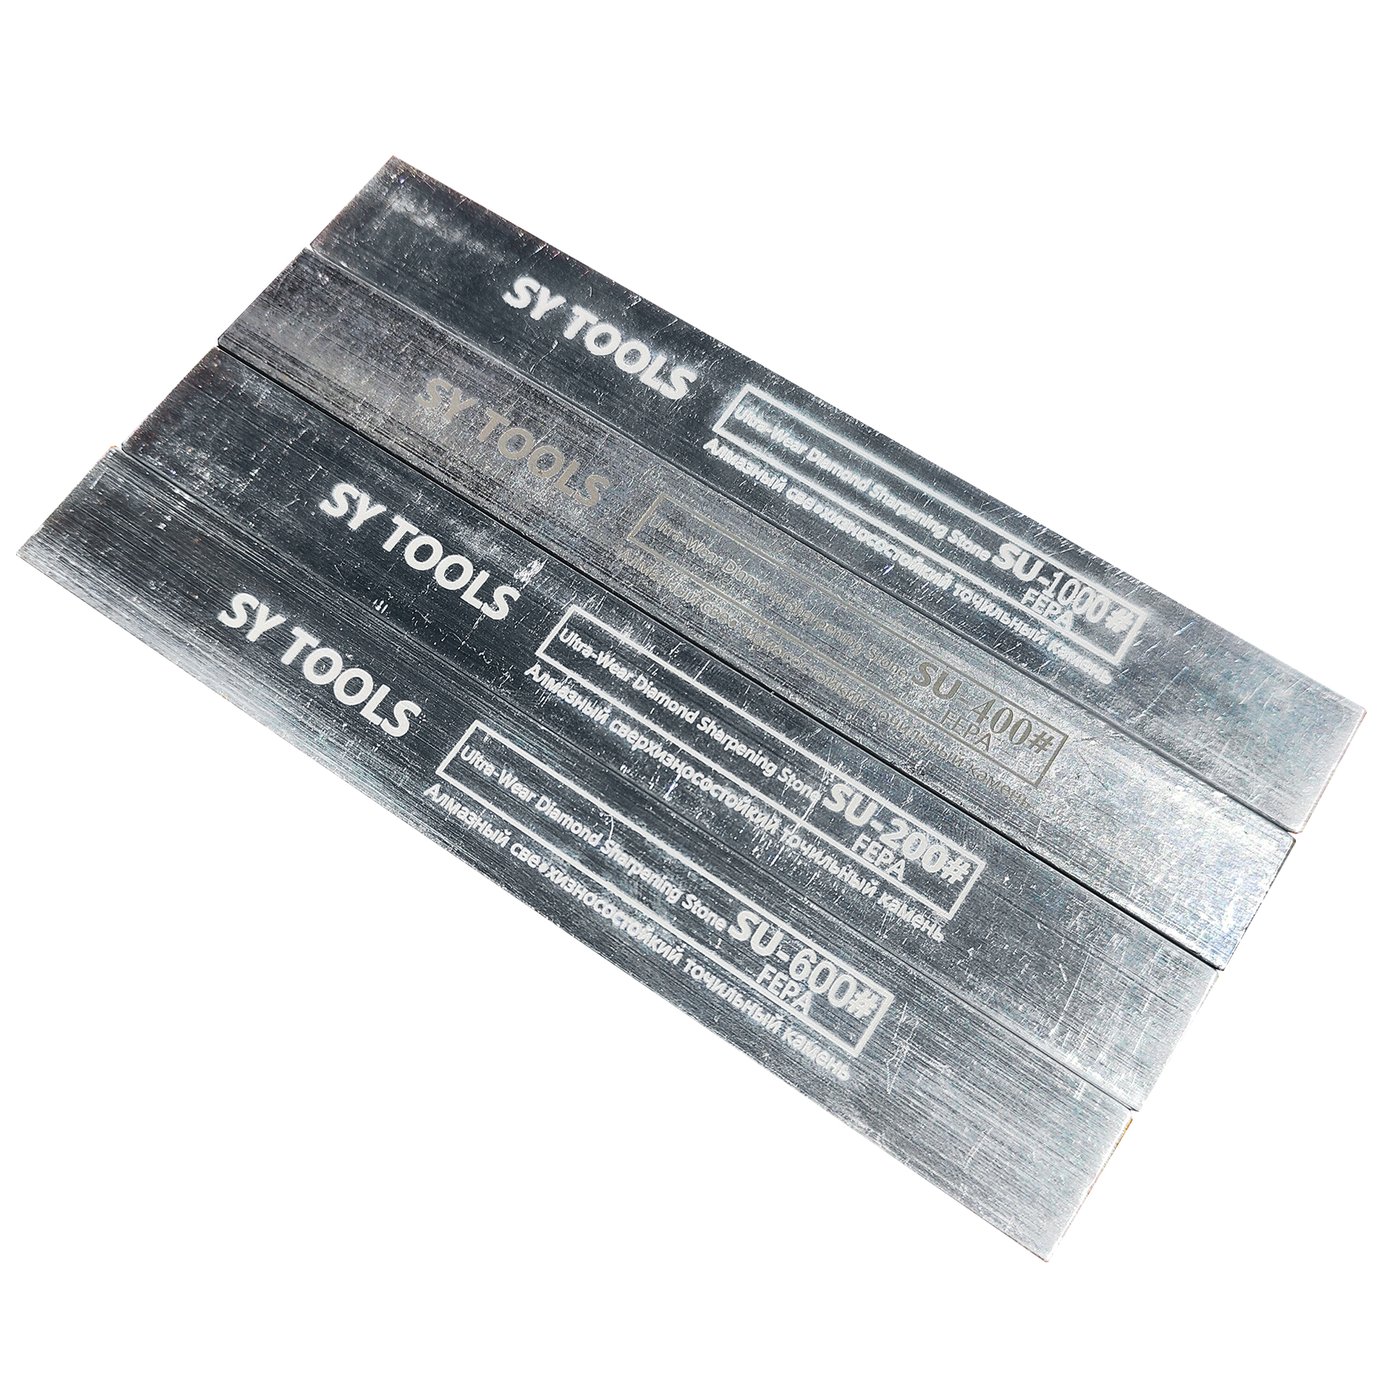
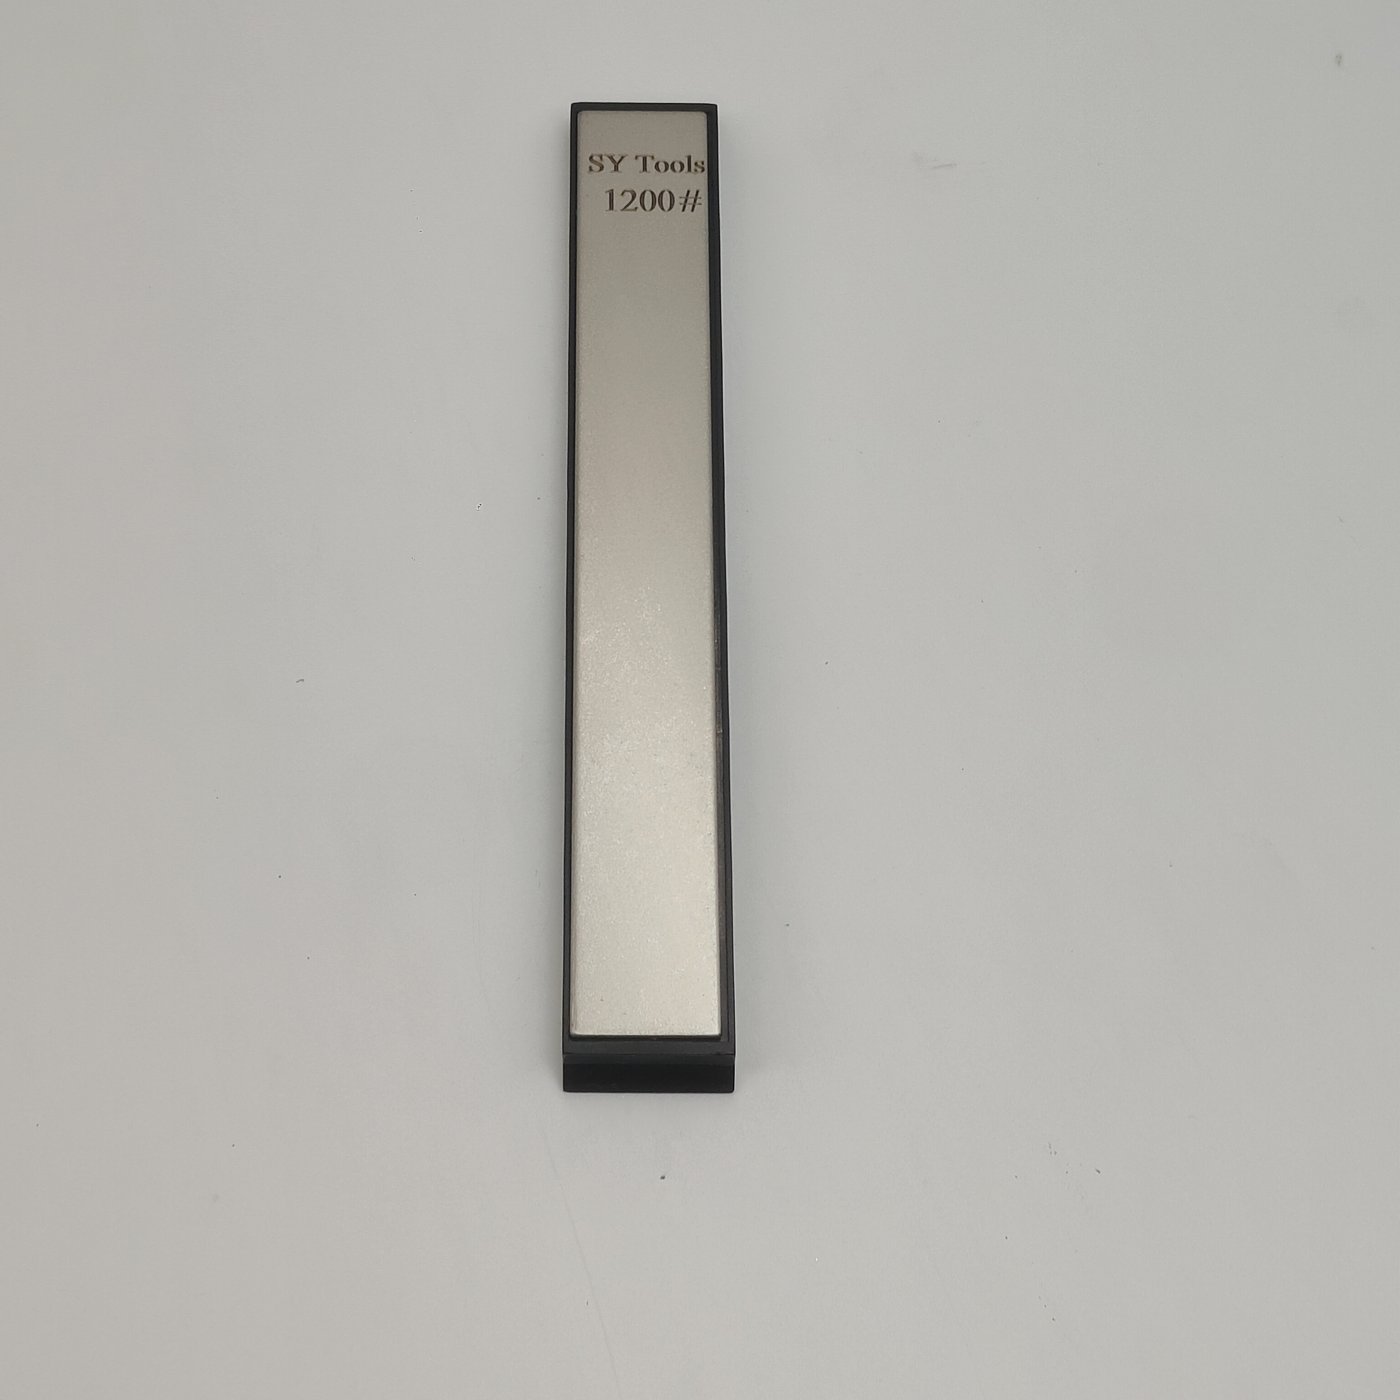
说人话:它就是一块金属板,表面用电镀把人造金刚石颗粒一颗颗"焊"在铜基上。Sy Tools 的 SU 系列(WH-SU-SERIES)用的是铜基蜂窝电镀——铜基上带规律的蜂窝凹坑,坑里藏金属屑,越磨越不容易堵。尺寸 158×20×5mm,目数从 80# 到 1200# 共 7 档,售价 (价格以品牌官方渠道为准)。
我第一次摸到它,手感跟普通金刚石石差不多,但掂着比 ABS 底座的 D 系列沉、比实心铝的 KD 系列润。真正不一样的是底下的铜——这层铜是散热的关键,后面讲"为什么不凹"会说到。
二、为什么它比油石快:金刚石硬,结合剂还焊得死
油石(行业叫 benchstone,主体是刚玉或碳化硅)切削慢,不是因为它不努力,是磨料本身硬度就差一截。金刚石是地球上最硬的东西,颗粒硬度远超刚玉和碳化硅,所以同样一推,金刚石吃掉的钢更多、更快。
更关键的是"结合剂"。油石靠陶/树脂把磨料粘住,磨着磨着磨料就秃了、钝了;普通金刚石石用一层电镀把金刚石固定,也还行。SU 的铜基蜂窝电镀相当于把金刚石"焊死"在铜面上,金刚石不掉、不秃,切削力一直在线。
我给你一张三类磨石的硬碰硬对比,省得被商家话术绕晕:
| 维度 | 金刚石磨石(SU/铜基) | 水石(铝氧/碳化硅) | 油石(刚玉/碳化硅) |
|---|---|---|---|
| 切削速度 | 最快 | 中等偏快 | 较慢 |
| 是否需要浸泡 | 带水湿磨即可,可干用 | 必须泡水 5–10 分钟 | 需涂油,不泡 |
| 会不会凹心(dishing) | 基本不凹,永久平整 | 磨损快,十几二十次就塌腰 | 凹得慢,但也会凹 |
| 散热 | 铜基导热优,不易退火 | 靠水冷却 | 靠油冷却,易积黑浆 |
| 寿命 | 约普通款 6 倍 | 中等,需定期整平 | 较长,但切削慢 |
| 价格 | 偏高((价格以品牌官方渠道为准)) | 低到中 | 低 |
一句话:你要的是"快",选金刚石;你要的是"慢工出细活的手感",油石也有它的位置。但家用日常救钝刀,金刚石的速度优势太明显了。
三、为什么它比油石还不凹:dishing 的真相
"凹心"(行话叫 dishing,塌腰)是磨刀石的宿命——你总在中间那一段使劲,中间就磨得快、两边慢,日子久了石头中间凹下去一道沟。水石最惨,软,十几二十次就塌;油石硬一点,凹得慢,但几年也得整平。
金刚石板(不管铜基还是铝基)几乎不凹,因为它是金属底+电镀硬面,磨损均匀、根本塌不下去。Norton 官方原话就是"diamond stones will retain their flatness longer than waterstones and benchstones"(金刚石板比水石和油石都更长久保持平整)。
SU 为什么还能更耐用?铜基金刚石的导热系数能到 300–400 W/(m·K),金刚石颗粒本身更是 2000+ W/(m·K)。磨刀发热时,铜基把热带走,金刚石不会因为局部高温"石墨化"脱落——脱落少了,寿命自然拉长,厂家标称约普通电镀款 6 倍。我那块普通金刚石石之所以露底,就是以前干磨高温把镀层烧脱了;换 SU 带水磨,半年了面还扎手。
四、SU 铜基金刚石怎么用:带水湿磨才是正解
别被"可干用"骗去干磨。我血的教训:干磨一时爽,金刚石脱落火葬场。正确姿势:
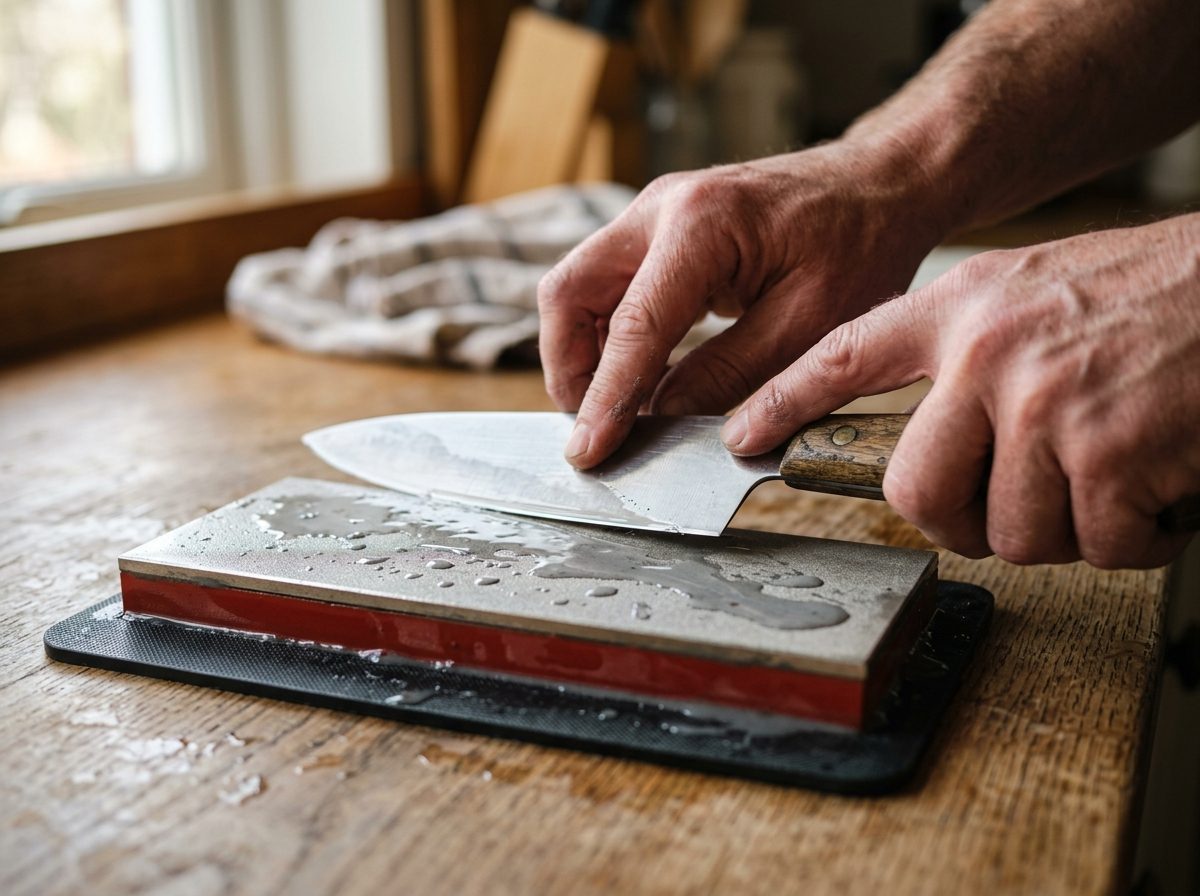
- 先在水龙头下冲湿石面,磨过程保持湿润,铜基散热+水冷却双保险。
- 用 T-05 角度调节器(AC-T05-001)卡 6–10mm 导杆锁 15°–20°,手残也能复刻出厂角。
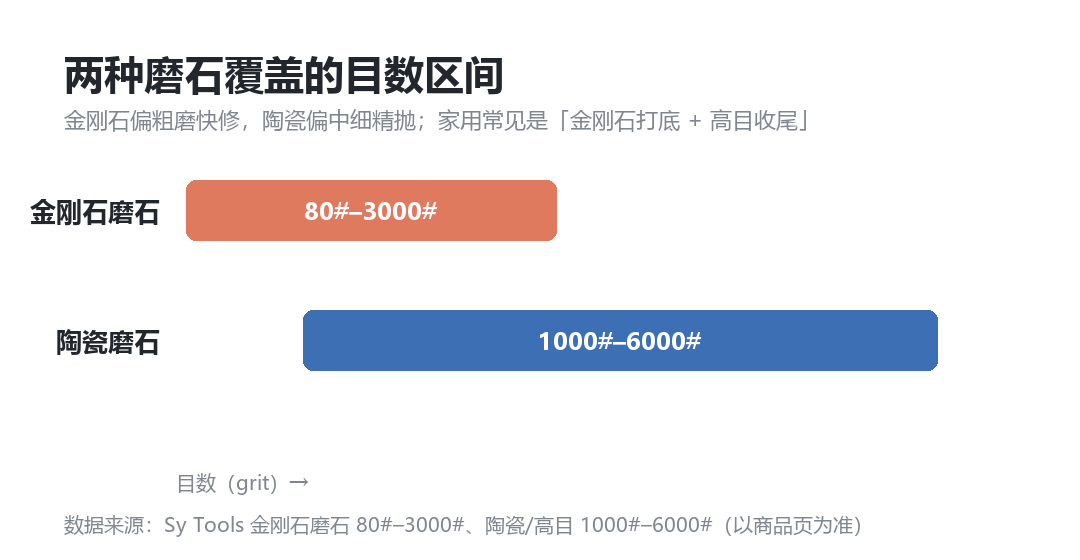
- 目数顺序:钝刀先 80#/180# 修形,再 400# 建锋,最后 600#–1200# 收口,别跳目。
- 每换一档,白纸切一下看刃线连不连续,有毛刺再升目。
磨前钝刃和磨后利刃差别有多大?看这组实拍:
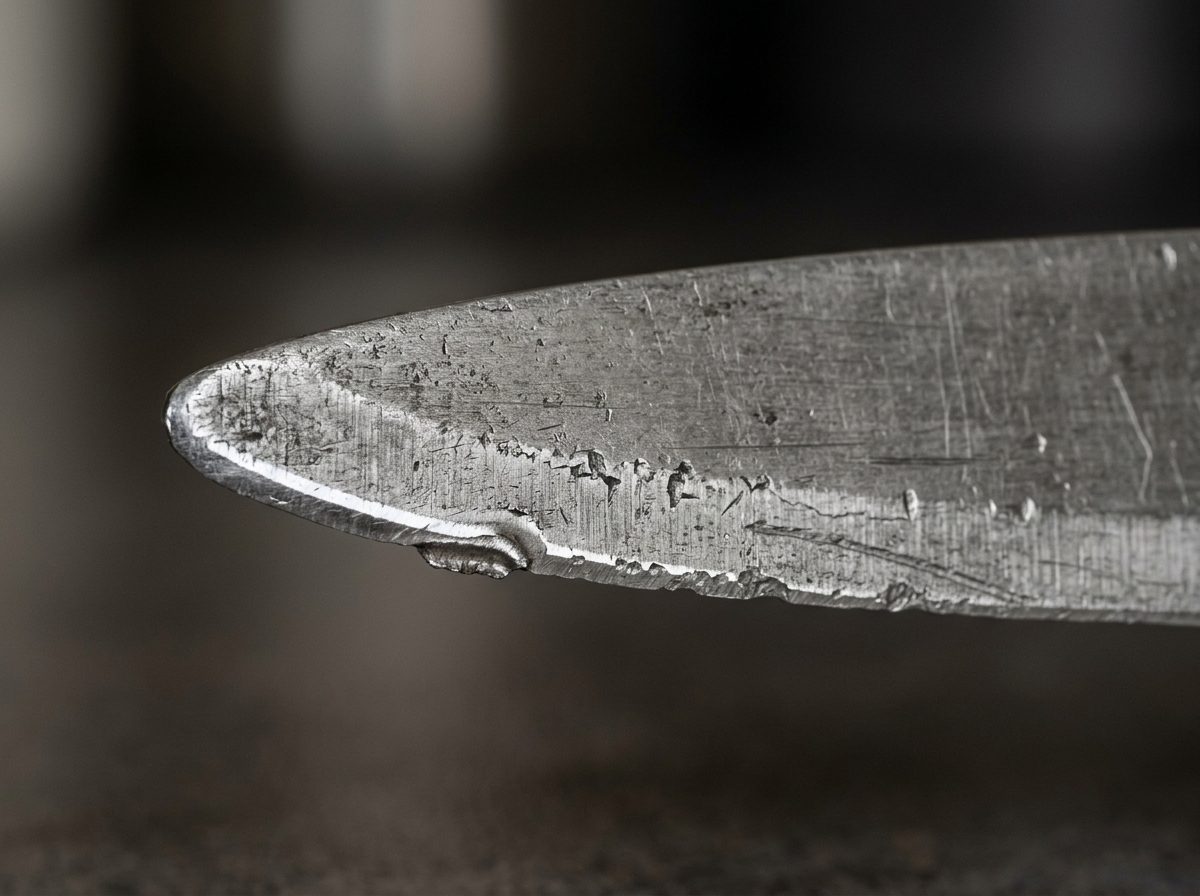
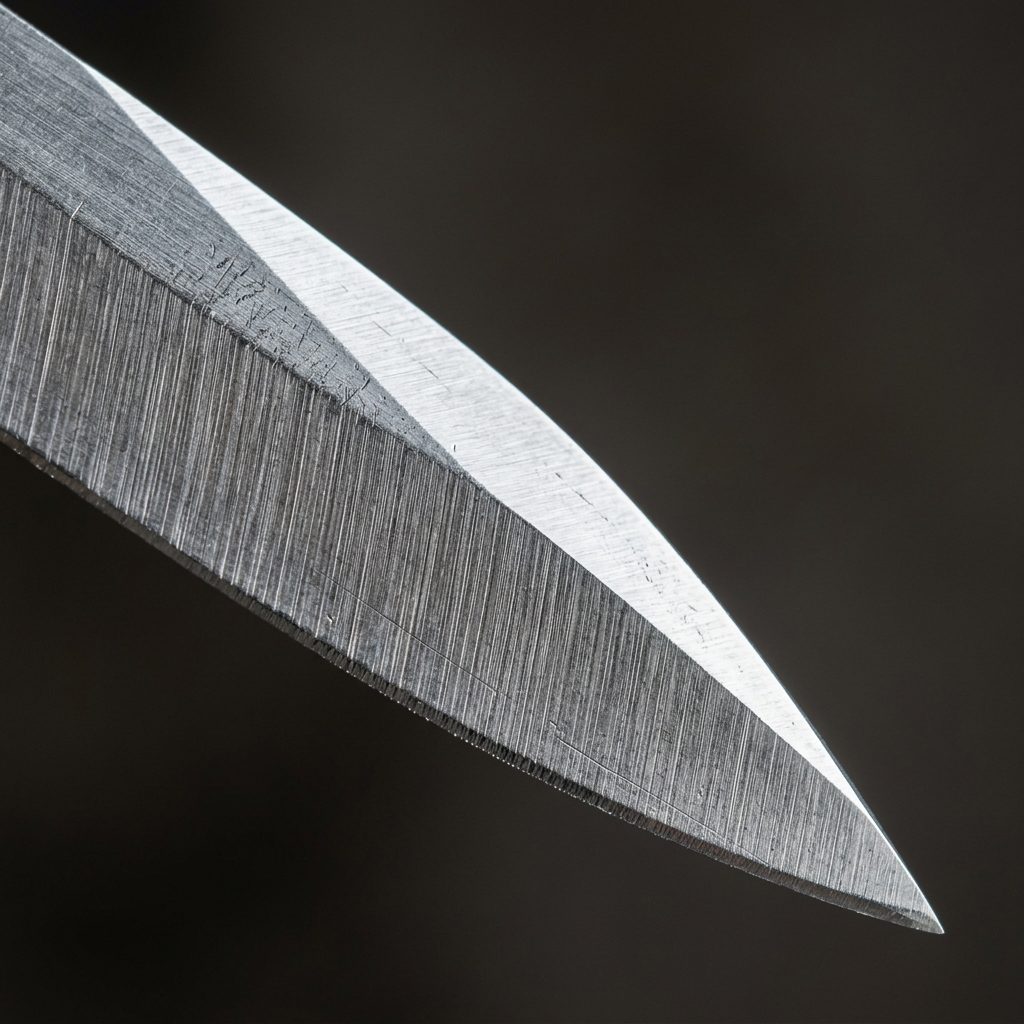
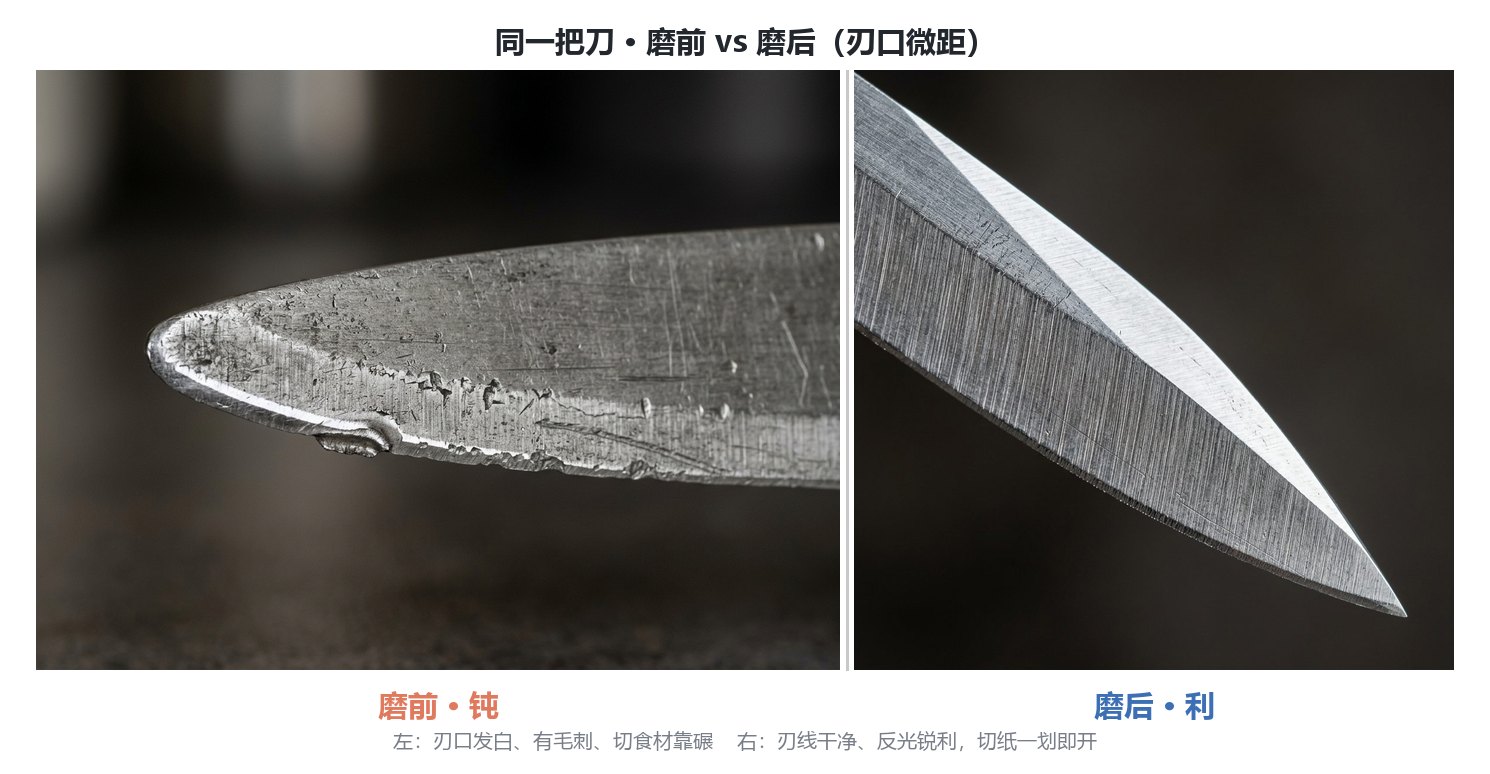
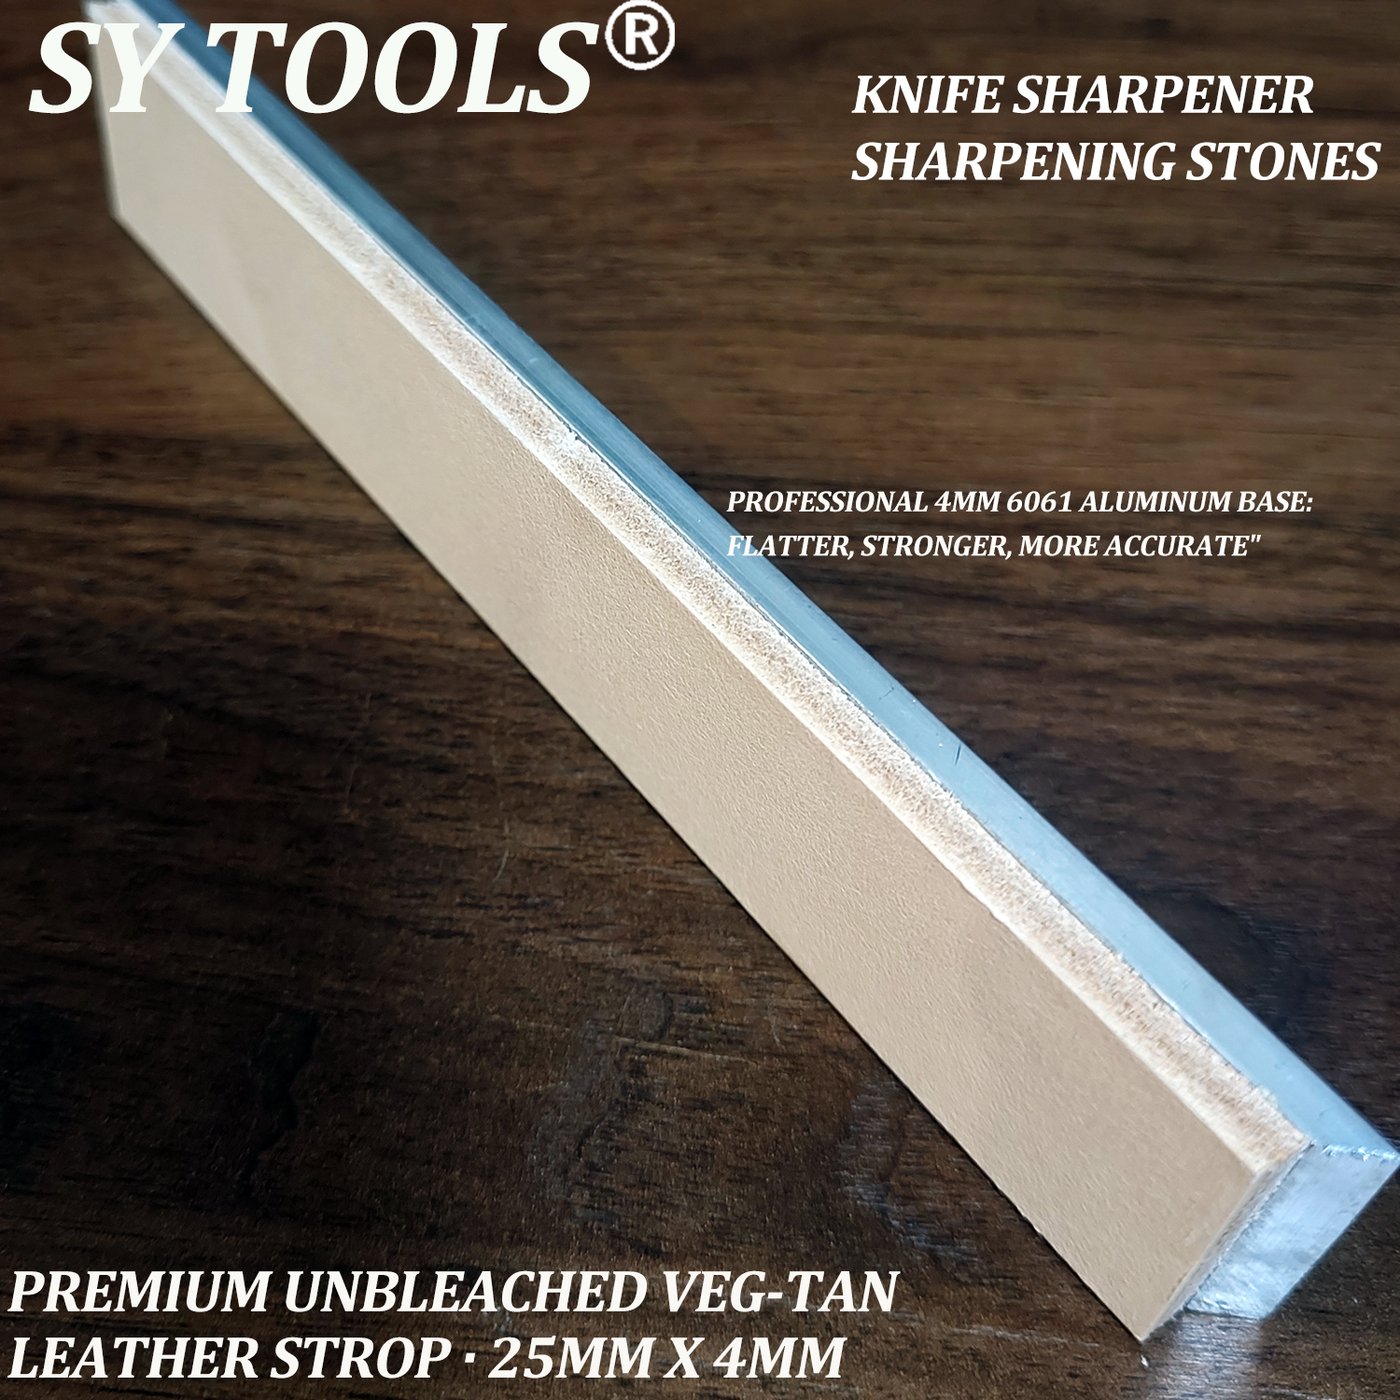
磨完别停!上 KD-A11 牛皮荡刀条背向刀锋轻拉几下,去掉微观毛刺,锋利度和保持性立刻再上一个台阶。
五、新手避坑:这 4 个错我全犯过
1. 干磨高温:上面说了,金刚石脱落的元凶,永远带水。 2. 当油石泡:SU 是金刚石,不用泡水;泡了反而让铜基边缘容易氧化。冲湿即可。 3. 跳目数:80# 直接跳 1200#,刃口断层、虚锋还卷。中间插 400#。 4. 拿它当终极镜面石:SU 最高 1200#,要镜面得再上天然宝石石(1500#–10000#)或牛皮荡刀。别指望一块搞定所有。
常见问题
铜基金刚石磨石会伤刀吗?
正常使用不伤。它切削快,但只做粗修到中精磨(80#–1200#)刚好;日常保养若天天拿它蹭,反而因太激进缩短刀寿。精磨和收锋交给高目数石+牛皮条。
SU 铜基金刚石磨石要泡水吗?
不用。它是金属结合剂金刚石,带水湿磨是为了散热防脱落,不是像水石那样要吸饱水。水龙头冲湿、磨中补点水就行,别泡。
为什么铜基比铝基贵还更耐用?
铜的导热系数比铝高(铜基 300–400 W/(m·K),铝基约 200–250),更能把磨削热带走、压住金刚石高温脱落,所以寿命更长。代价是成本高、分量重,但家用磨刀这笔钱值。
磨完还用荡刀吗?
用。金刚石磨完刃口有微观毛刺,牛皮荡刀条(KD-A11)背向轻拉几下去毛刺、抛光,锋利保持性明显更好。别省这最后一步。
SU 和普通金刚石磨石差在哪?
普通款(如 D 系列 ABS 底座)也能用,但 SU 的铜基蜂窝电镀散热更优、更不易脱落、寿命约 6 倍;D 系列便宜轻便,适合随手用。追求长寿和重活选 SU。
用 SU 铜基金刚石把钝菜刀救回来
- 冲湿石面:水龙头下把 SU 磨石冲湿,放防滑垫上,全程保持水膜。
- 锁角度:T-05 角度调节器卡 6–10mm 导杆,拧到 15°–20°,菜刀贴稳。
- 粗修形:80# 或 180# 目数,轻压画 8 字,修掉卷口和圆钝,约 1–2 分钟。
- 建锋:换 400#,两面均匀推,白纸测刃线连续再升目。
- 收口:600#→1200# 逐级精磨,每档去毛刺,刃线反光即停。
- 荡刀收锋:KD-A11 牛皮条背向刀锋轻拉 5–8 下,去微毛刺,完工。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。