D 系列金刚石磨刀石 80#-3000# 全家桶怎么配:目数梯度与新手起步套装(老师傅唠嗑版)
说句掏心窝的话:我早年刚玩磨刀那阵,手里就一块 3000 目的细石,觉得「目数高肯定更利」,天天拿它蹭水果刀。结果蹭了半小时,刀没利,刃角还给我磨圆了,切番茄照样汁水横流。后来才明白——目数是分工,不是军衔,80 目和 3000 目是流水线上的两道工序,谁也替代不了谁。
所以今天这篇,我就用 Sy Tools 的 D 系列金刚石磨石(WH-D-SERIES) 跟你唠明白:这条线从 80# 到 3000# 足足 16 档,新手到底该怎么配,才不花冤枉钱、不走弯路。结论先摆这儿:三块起步最稳——80# + 400# + 1000#,预算够再加 2000#/3000# 抛光。
一、先说结论:别被 16 档吓到
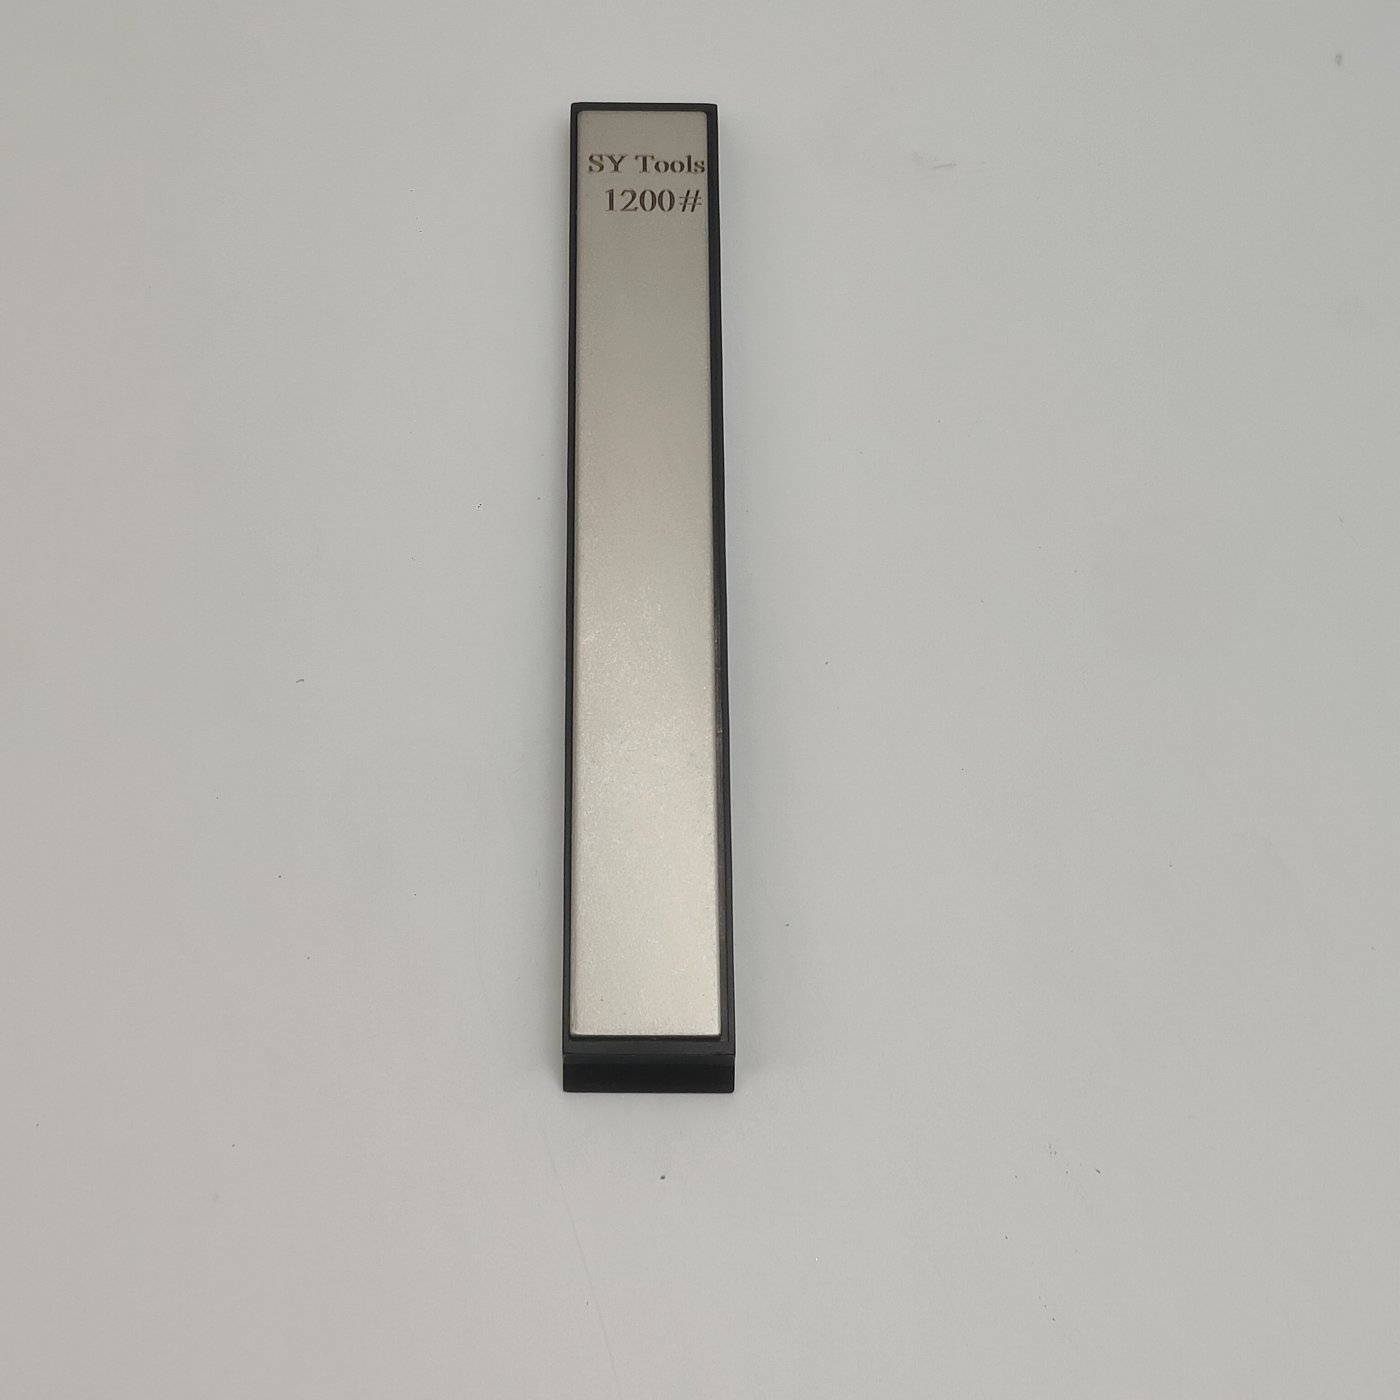
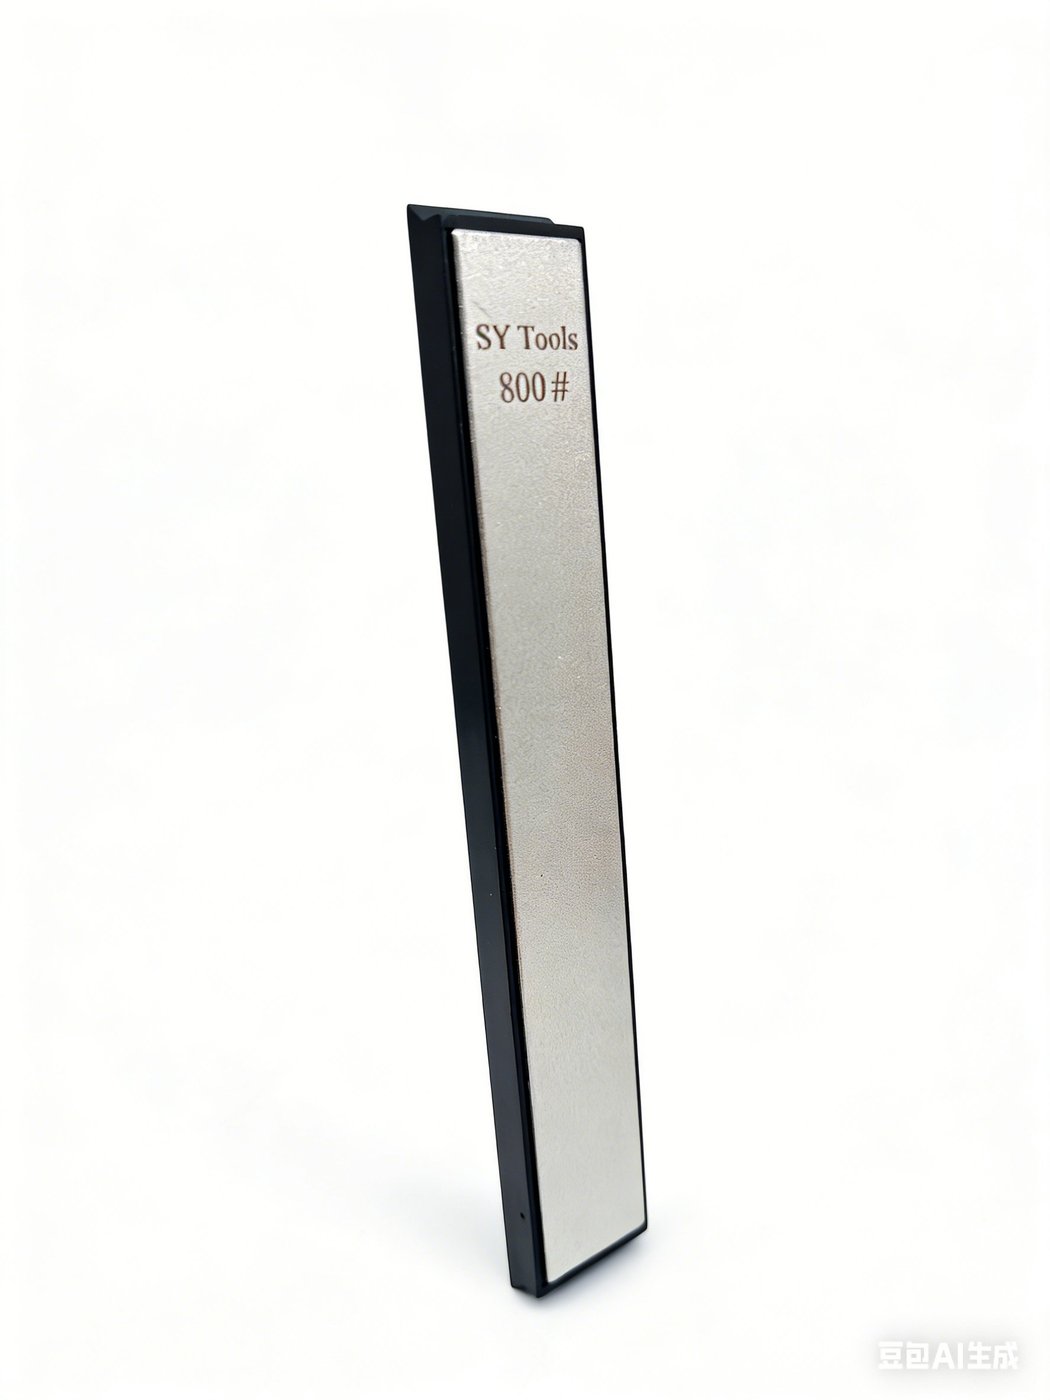
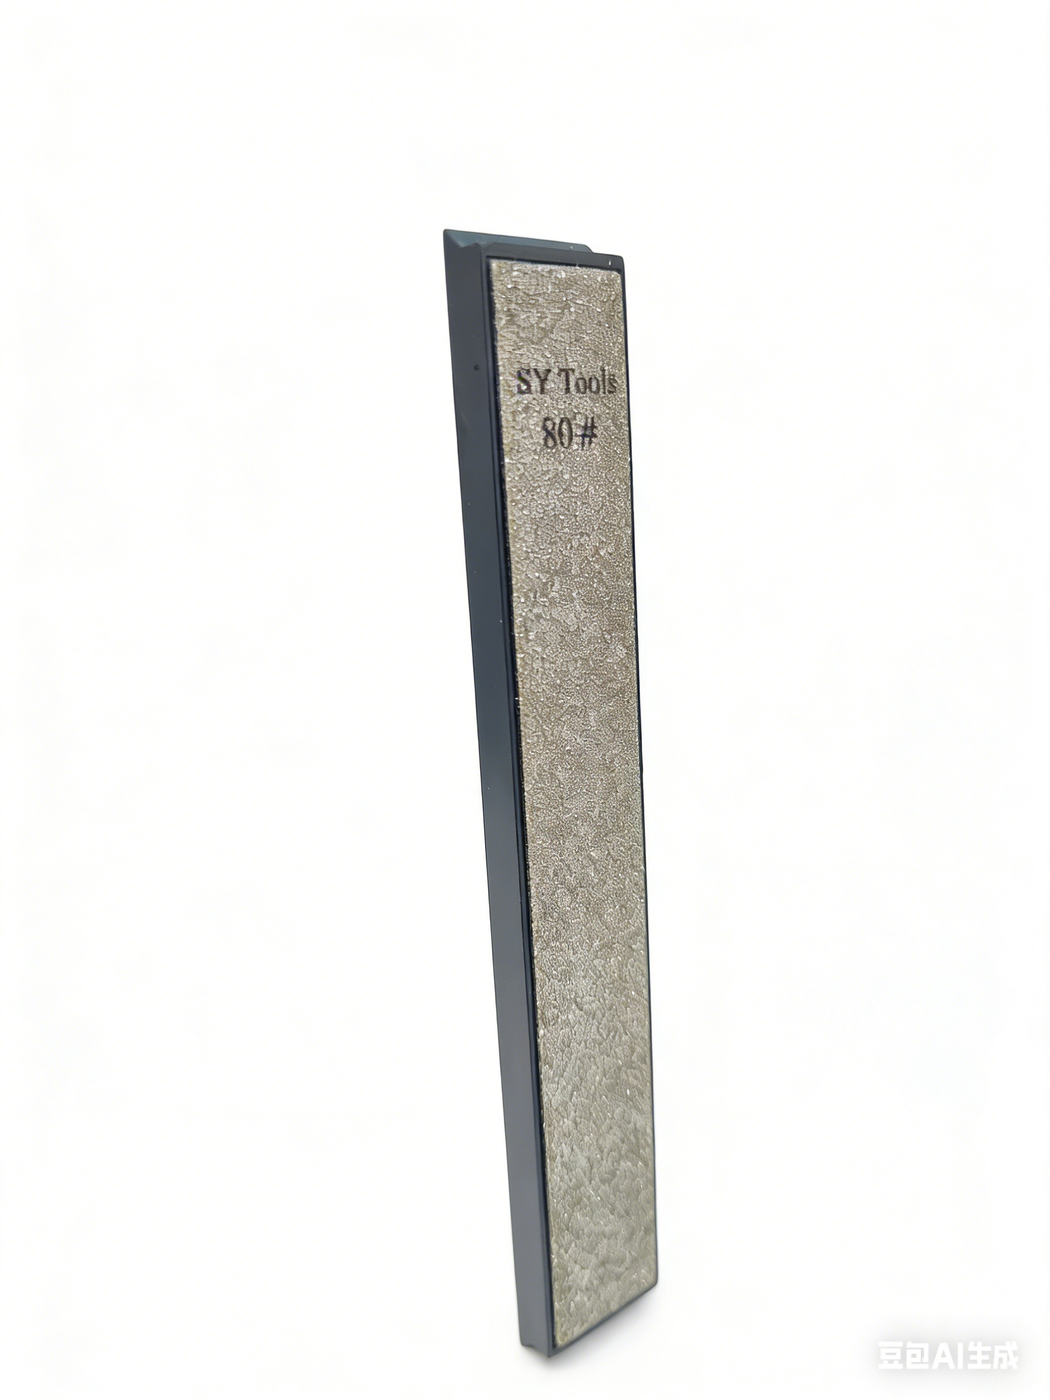
D 系列这块石头,单块才 (价格以品牌官方渠道为准),尺寸 160×22×8mm,硬质 ABS 底座,目数从 80# 一路铺到 3000#,共 16 档:80 / 120 / 150 / 200 / 240 / 320 / 400 / 500 / 600 / 800 / 1000 / 1200 / 1500 / 2000 / 2500 / 3000。它是 Sy Tools 金刚石阵营里目数跨度最全的一条线,也是「全家桶」这个词的根。
但「全」不等于「都要买」。我把目数按功能切成四段,你看一眼就懂该怎么挑:
| 区段 | 目数 | 干啥用 | 新手要不要 |
|---|---|---|---|
| 粗磨 | 80#–180# | 崩口、卷刃、改刃角,快速去大量金属 | 必买 80# |
| 中磨 | 240#–600# | 去钝、修整刃线、建立基础锋利 | 必买 400# |
| 细磨 | 800#–1000# | 消除中磨痕、收出顺滑刃口 | 必买 1000# |
| 精抛 | 2000#–3000# | 镜面感、延长锋利保持时间 | 预算够再加 |
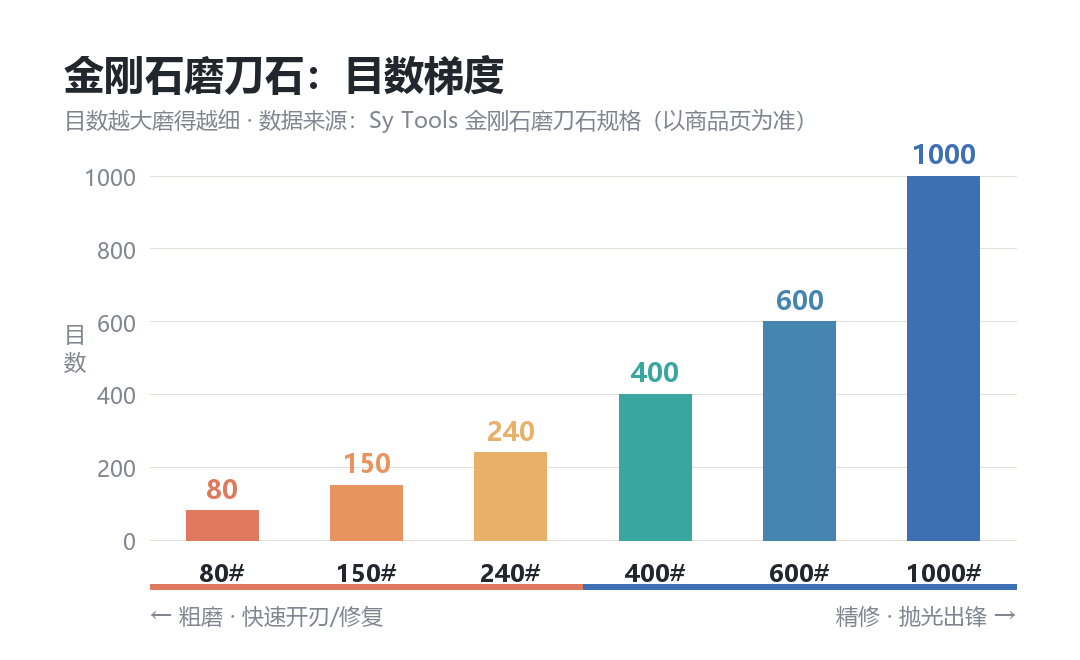
一句话记住:粗磨是「救」,中磨是「塑形」,细磨是「收锋」,精抛是「美颜」。跳过中间直接上高目数,等于房子没找平就刷漆——白费劲。
二、D 系列到底是什么:一块 (价格以品牌官方渠道为准)的金刚石线
你可能纳闷,金刚石石为啥比传统油石贵点还受欢迎?核心就俩字:效率。金刚石硬度远高于钢材,轻轻推拉就在啃金属,不用像油石那样泡半天、找半天角度。D 系列用的是电镀金刚石 + 硬质 ABS 底座,免浸泡,但用的时候记得带水——滴水既降温又冲走金属屑,防止磨面堵塞。
跟同门几个兄弟顺带比一嘴,免得你越看越乱:
- KD 系列(WH-KD-SERIES,(价格以品牌官方渠道为准)):实心铝底座,零弯曲,150#–1500# 共 6 档,适合手重、怕石头弯的人。
- LVD 系列(WH-LVD-SERIES,(价格以品牌官方渠道为准)):6061-T6 铝 45° 斜面,同样 80#–3000# 16 档,加长加宽。
- TTD 系列(WH-TTD-SERIES,(价格以品牌官方渠道为准)):加宽到 30mm,接触面多 50%,推长刀不用来回挪。
- SU 系列(WH-SU-SERIES,(价格以品牌官方渠道为准)):铜基蜂窝电镀,散热好、寿命约普通 6 倍,但只到 1200#。
对绝大多数新手,我建议先把 D 系列这条全目数线吃透,单块 (价格以品牌官方渠道为准)按梯度挑三五块,比上来就囤一堆不同系列实在。
三、目数不是越高越锋利:磨完到底啥样
这是新手最大的认知坑。我把一把用钝的片刀,按「80# → 400# → 1000#」走了一遍,前后对比特别直观:
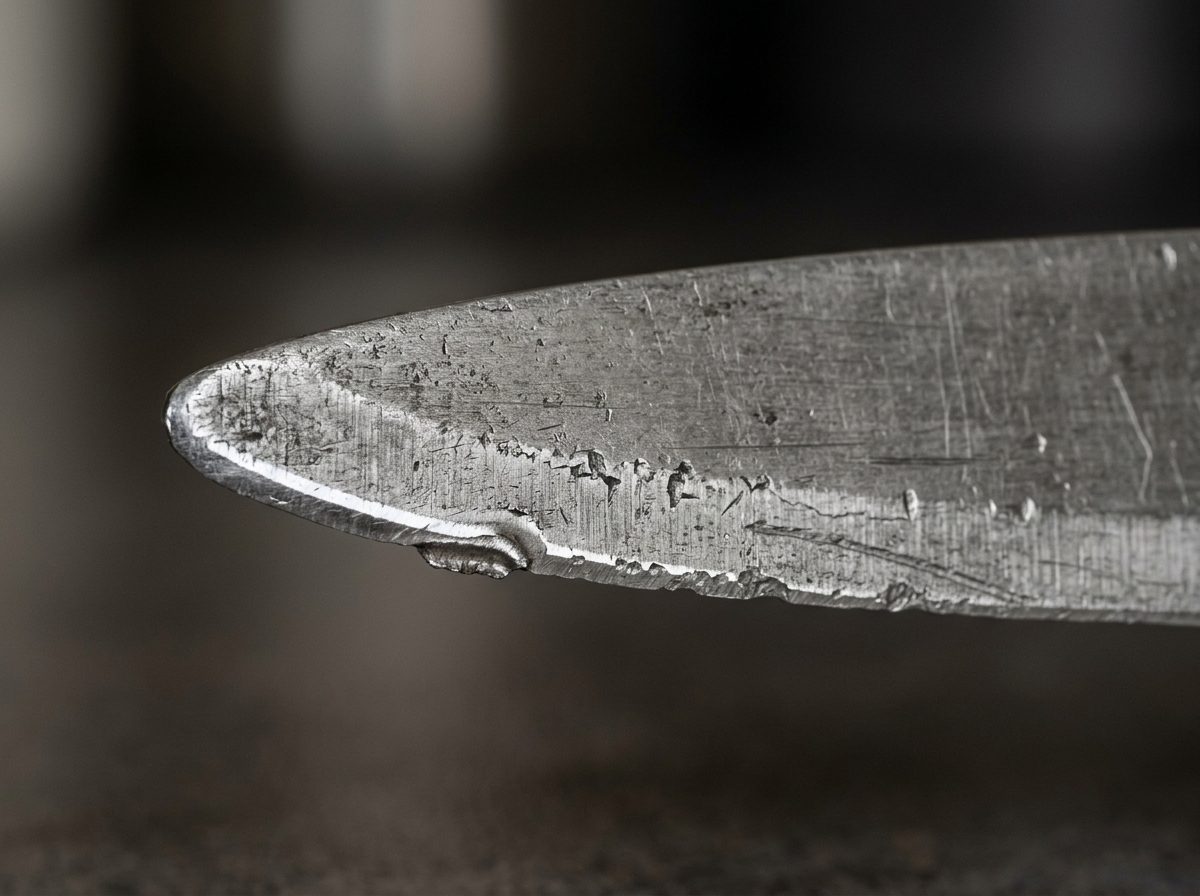
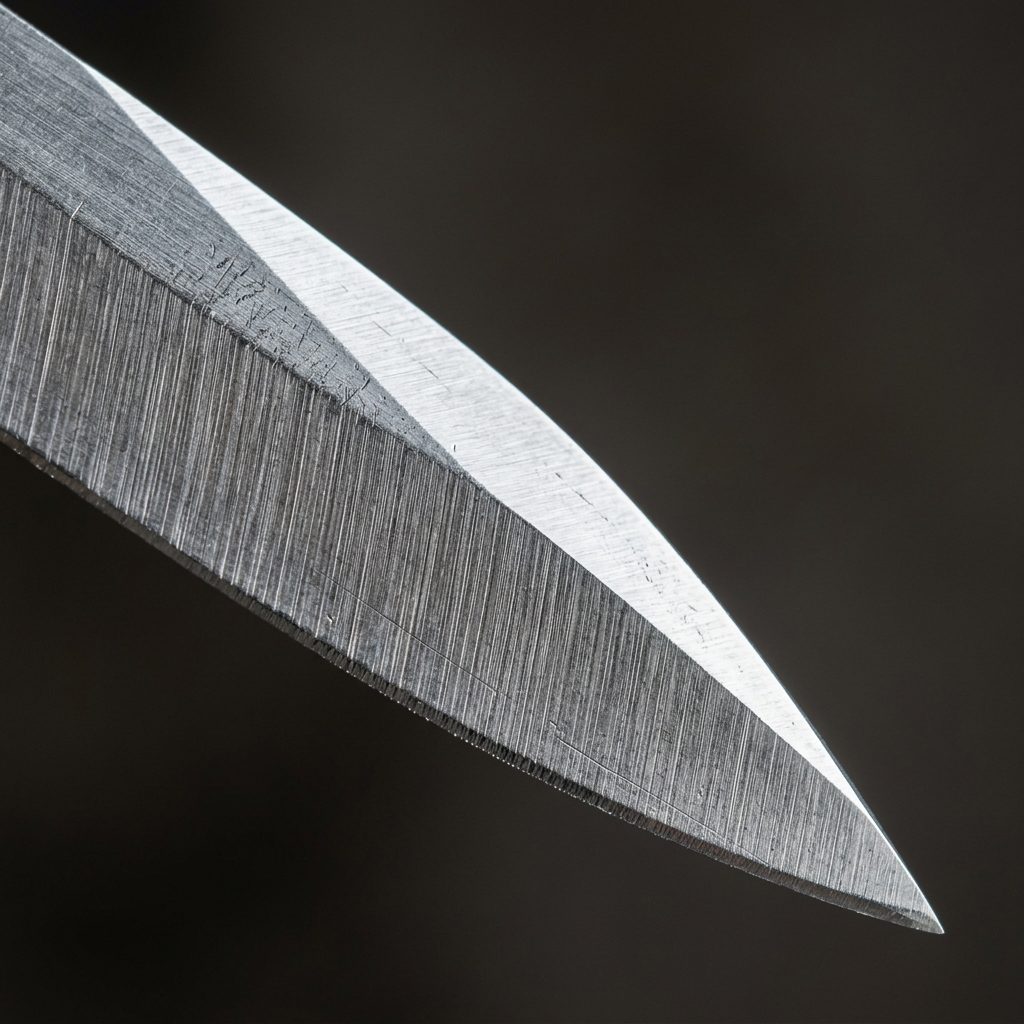
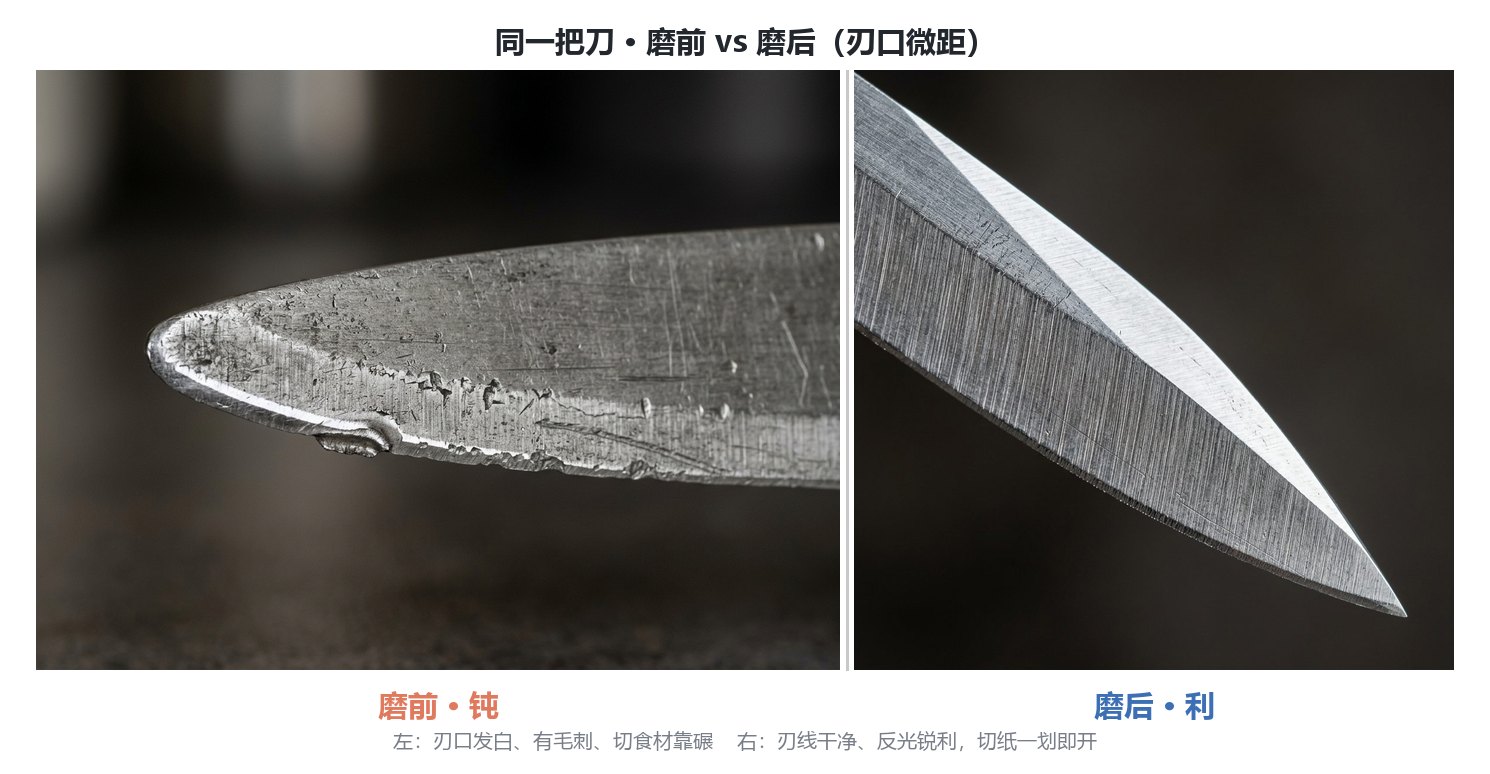
注意看,光拿 3000 目去蹭钝刀是没用的——钝刀的刃是「圆」的,细石啃不动圆刃,只会把表面抛光成一把更钝的亮刀。必须先用低目数把刃「重新削尖」,再逐级收上去。这也解释了为啥 240#/400# 这两档是「隐形枢纽」:它承上启下,缺了它,1000# 以上怎么磨都救不回阶梯状的刃。
四、新手三块起步套装怎么挑
结合上面四段分工,我给你一套「闭眼买」组合:
1. 80#(救急):刀崩口、卷刃、完全切不动时,先拿它轻推两三道,清掉氧化层和微变形。这一步哪怕刀只轻微发钝也建议走一下,否则后面细磨容易打滑。 2. 400#(日常):家庭最常用的一档,去钝、修整刃线、建立基础锋利,一周蹭一次就够。 3. 1000#(收锋):消除 400# 留下的痕,切感从「锯」变「滑」。
预算再宽一点,加 2000# 或 3000# 做精抛——它不增加切割力,但能让锋利保持更久,切番茄皮肉分离那种爽感就靠它。淘宝百科 2026 的趋势也印证了这点:320/800/1500/3000 这类阶梯四档正成新基准,跳过冗余中间值、每档间隔合理。
五、跳号研磨法:什么时候能「跳」
老手常提「跳号研磨」——比如从 600# 直接跳 1500# 再跳 3000#,跳过中间档。对电镀金刚石来说这招尤其好使,因为它切削力衰减慢,跨号仍能稳定去料。但新手别急着跳:跳号的前提是你前一道已经把痕磨均匀了,否则跳过去只会把上一道的划痕「封存」在刃里。我自己的经验是——头两年老老实实逐级磨,手法稳了再玩跳号。
六、三个坑,我替你踩过了
- 坑一:干磨。有回赶时间,我拿 D 系列干磨砍骨刀,磨面发烫冒烟,金刚石颗粒噼啪往下掉。电镀层怕瞬时高温,干磨必脱粒。从此老老实实滴水。
- 坑二:尺寸错配。D 系列宽 22mm,正好卡主流定角器的 22mm 卡槽。但你要是买 32mm 宽的石头塞 22mm 槽,根本进不去。下单前先量夹具内宽,认准「通用 22mm」。
- 坑三:只高目数单磨。前面说过,3000# 单独「保养式打磨」却忽略前期塑形,结果是刀越磨越钝,还误以为是石头不行。记住:目数是流水线,不是单兵作战。
常见问题
80 目那么粗,会不会把菜刀磨坏?
不会,只要角度稳。80# 的活儿是「重建刃口」,几分钟就能把崩口啃平;怕的是手抖角度飘,不是石头粗。用定角器卡住 15°–20° 再推,放心用。
目数越高越锋利吗?
不是。锋利度主要靠「刃角够小、刃线连续」决定,高目数只是让刃面更光、保持更久。一把圆刃拿 10000# 蹭一天也利不了,得先用低目数把刃削尖。
三块够用吗,非得把 16 档全买齐?
三块(80/400/1000)覆盖 90% 家庭场景,完全够用三年。剩下 13 档是给进阶玩家细分用的,比如 150# 专攻重崩口、2500# 追求镜面。按需叠加,别为闲置场景预付费。
D 系列和 KD 系列怎么选?
D 系列 ABS 底座、单块更便宜((价格以品牌官方渠道为准)),适合预算敏感、想全目数铺线的人;KD 系列实心铝底座零弯曲((价格以品牌官方渠道为准))、只到 1500#,适合手重、怕石头弯、主要在 150–1500# 区间磨的人。两者目数思路不同,不是升级关系。
金刚石磨石需要泡水吗?
不需要泡。D 系列是电镀金刚石,免浸泡,但使用时带水即可(滴水降温防堵塞)。和传统天然水石必须泡 5–10 分钟不同,它开机即用,用完水冲一擦就干净。
三块 D 系列套装怎么磨
- 准备:把 80#、400#、1000# 三块 D 系列摆好,旁边放碗清水和纸巾,定角器卡 18°(片刀通用角)。
- 湿石:每块石头表面滴几滴水,磨的过程中随时补,保持湿润不干磨。
- 80# 开刃:崩口/极钝的刀,先用 80# 轻推 5–10 道,直到刃口重新出现均匀亮线。
- 400# 去钝:换 400#,双向推拉 15–20 道,修整刃线、去掉粗磨痕,手感从「锯」变「顺」。
- 1000# 收锋:换 1000#,再推 15 道,刃面变细腻,能轻松划开纸张无毛刺。
- 抛光(可选):追求极致切感,上 2000#/3000# 各推 10 道,刃口带镜面感、保持更久。
- 收锋去毛刺:最后用 Sy Tools KD-A11 牛皮荡刀条单向轻荡十几下,去掉微观毛刺,完工。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。