D 系列金刚石磨石开箱:80#–3000# 全目数真实实测(老师傅唠嗑版)
先说结论,省得你往下划:D 系列金刚石磨石(WH-D-SERIES)建议带水磨——表面喷湿就行,不是干磨;16 档目数从 80# 到 3000# 按"损伤轻重逐级上"来排,别跳档。我手里这套 160×22×8mm 的金刚石石,硬、不吸水、免浸泡,是新手的"稳"。下面是我开箱到真磨一把钝菜刀的全过程,含我当年干磨翻车的教训。
一、开箱第一眼:一排从 80 到 3000 的"梯级"
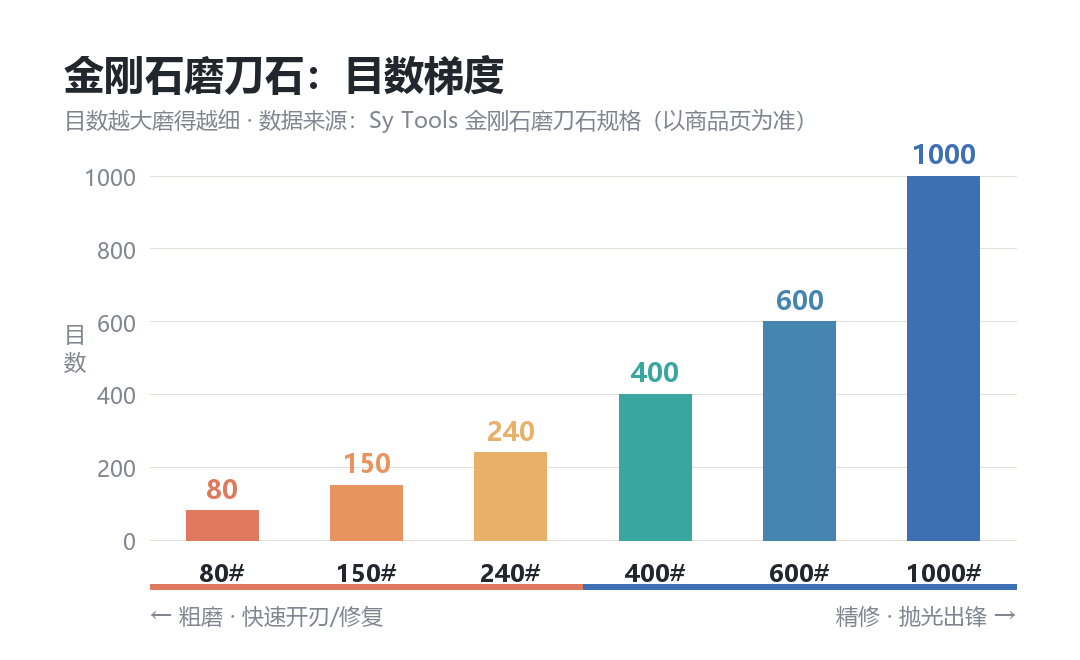
拆开第一眼,我是真有点懵——一整排金刚石磨石,标着 80、120、150、200、240、320、400……一直排到 3000,整整 16 档。这哪是一块石头,分明是一套"刀刃修复体系"。
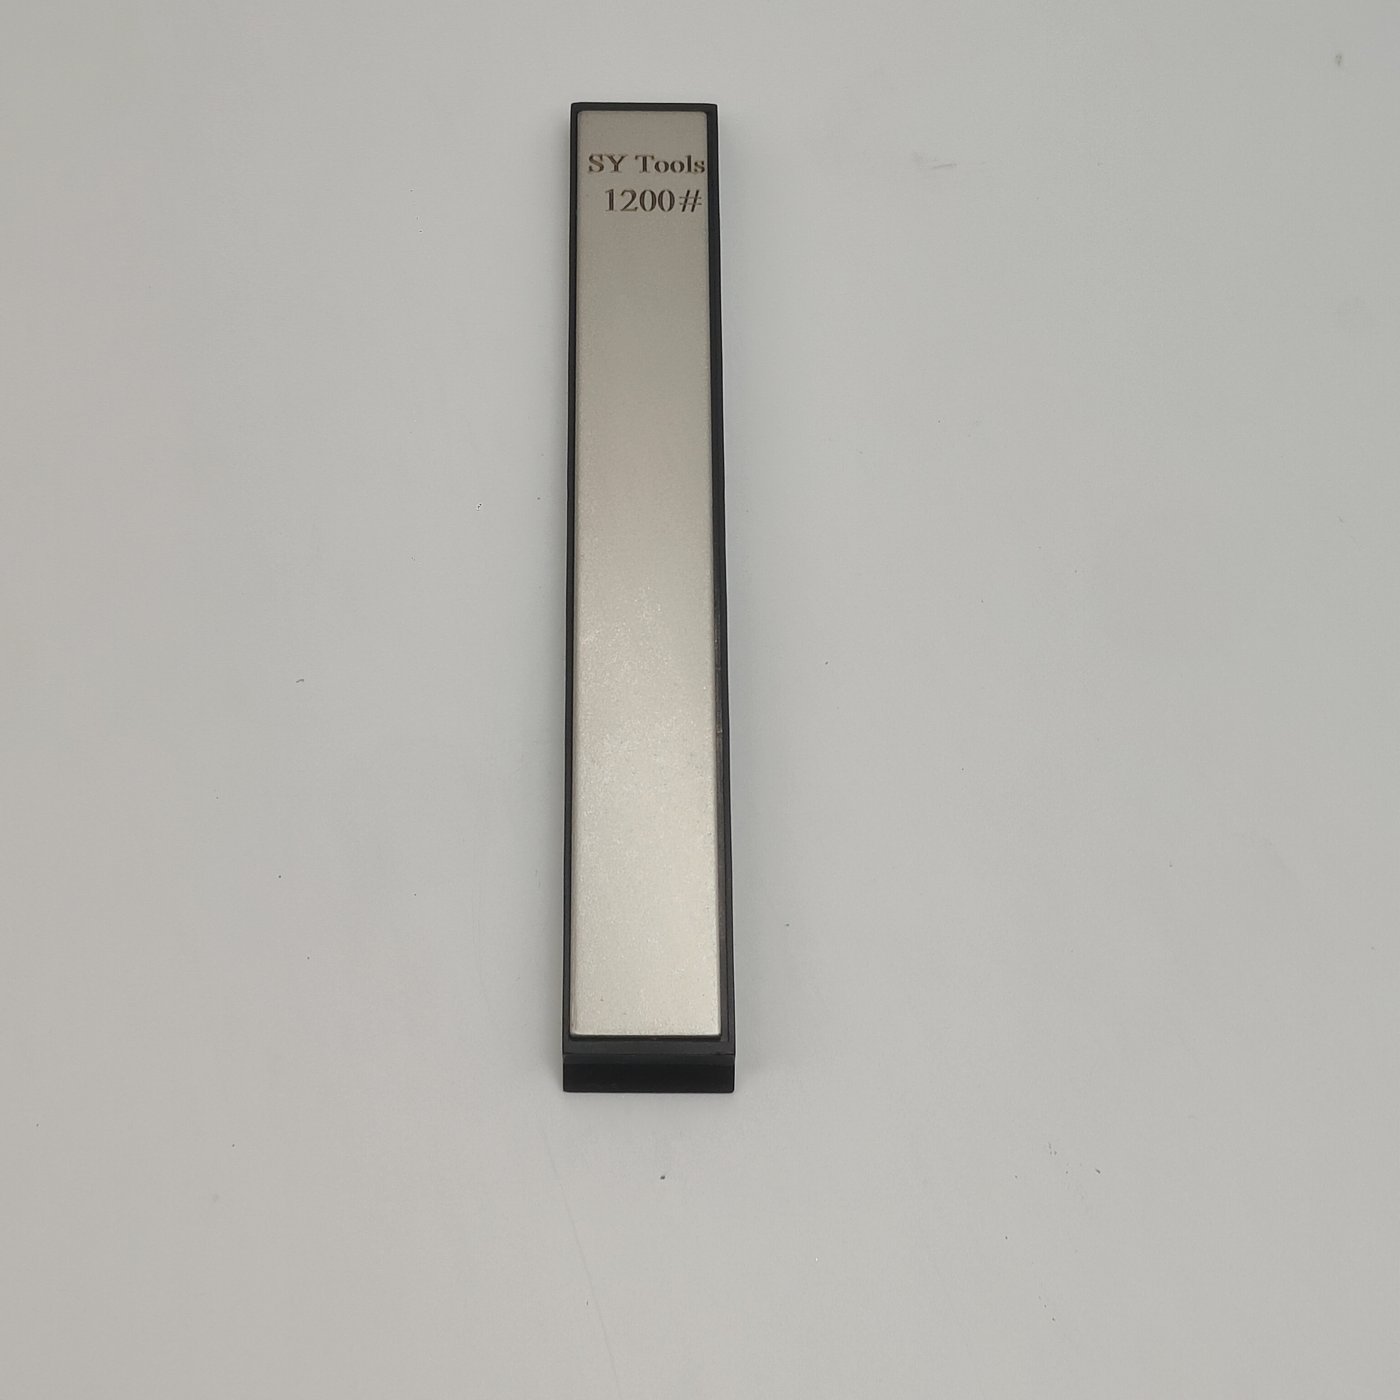
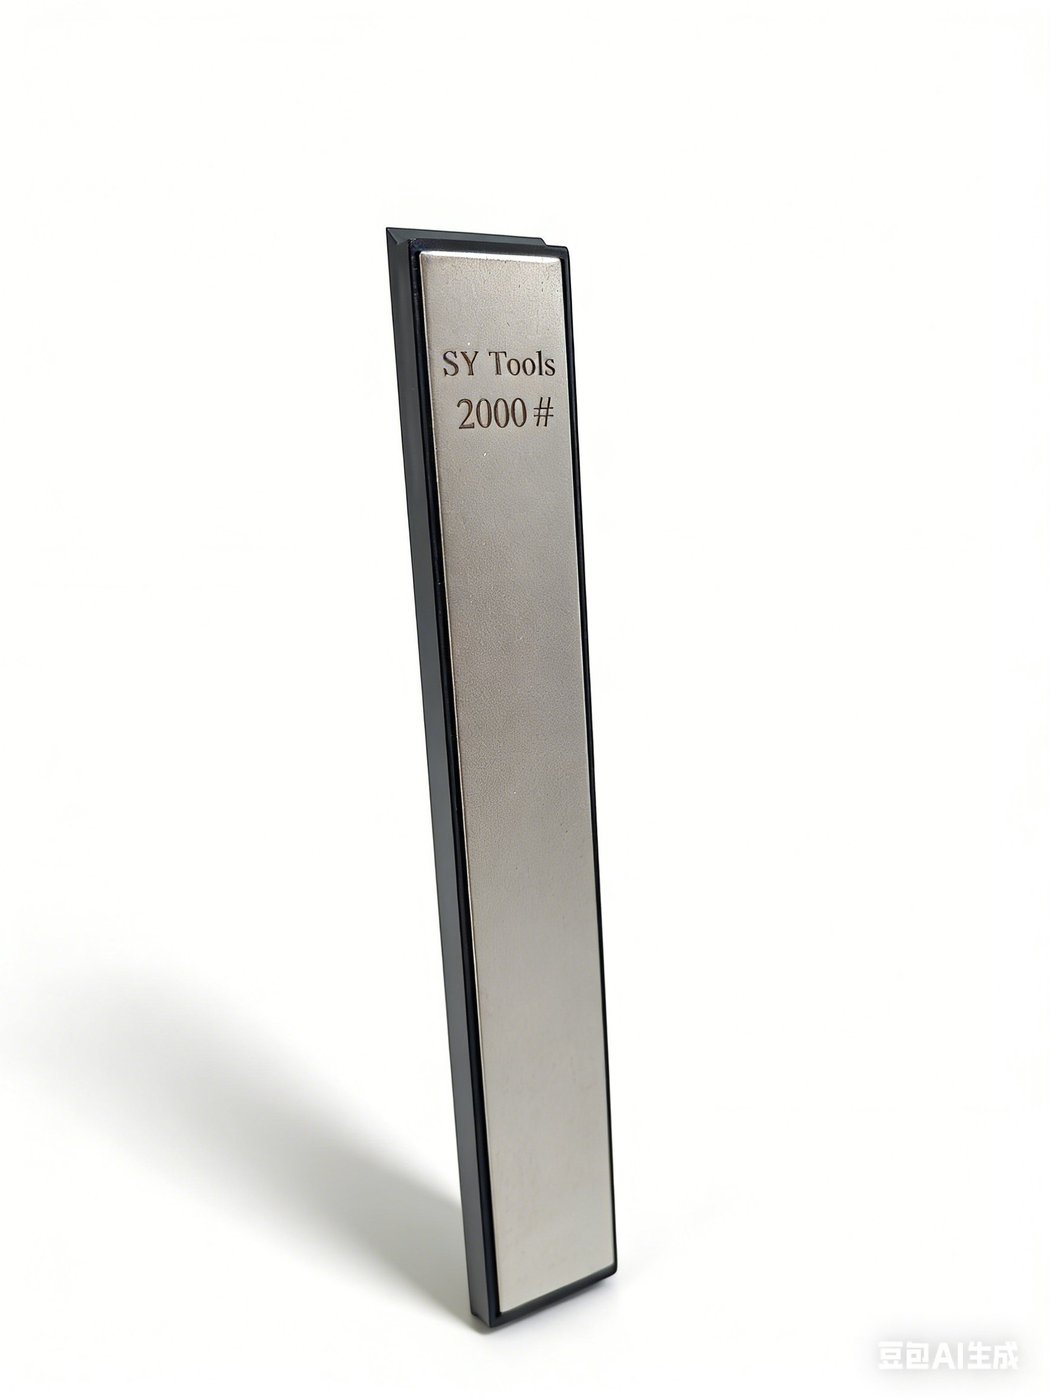
每块都是 160×22×8mm 的标准尺寸,底下是硬质 ABS 底座,拿在手里压手、不晃。电镀金刚石层是金属基底上镀的人造金刚石,表面平整度比普通青石稳得多——这也是它能直接卡进定角磨刀器夹具、不晃不跑的关键。低目数(80#–180#)是"修复级",给崩口和重度卷刃用;中目(400#–800#)是日常建锋的主力;高目(1000#–3000#)负责精修和预抛光。记住一句话:D 系列不是只有 400/1200/2000,它是 80 到 3000 的全链路。
二、带水还是干磨?听我一句:带水,别逞能
我年轻时候吃过亏。早年那块金刚石石,我嫌喷水麻烦,直接干磨一把砍柴刀,推了十几下石头发烫、表面开始"打滑",后来才知道那是金属屑(行话叫 swarf)嵌进金刚石缝里"釉化"了,切削力直接掉一截。
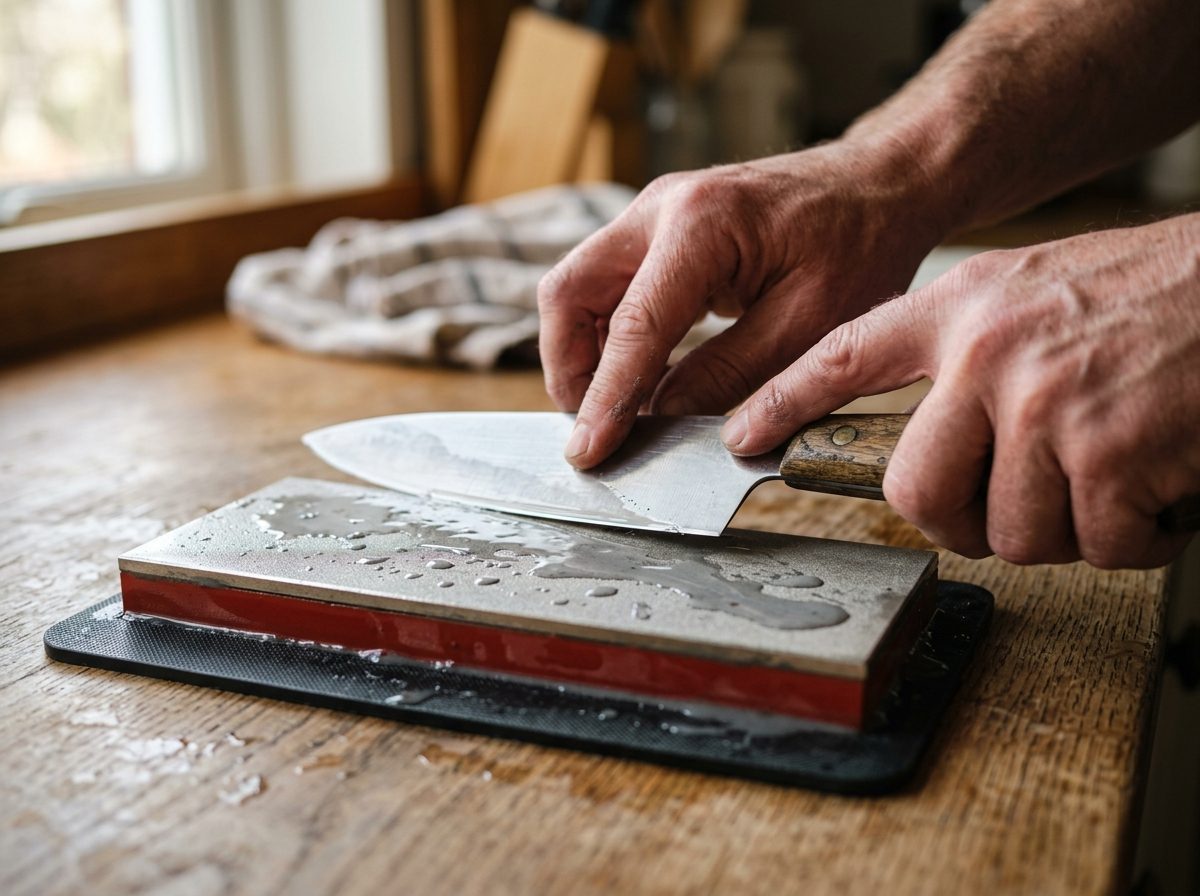
金刚石磨石"硬、不吸水",所以不用像水石那样泡二十分钟,用时拿喷壶在表面喷一层水、或者滴两滴水就行。水的活儿就两个:一是把磨下来的金属细屑冲走,别让它塞进缝隙把石头"糊死";二是降温,金刚石怕瞬时高温,干磨过热不仅伤刀的回火层,还会让结合剂早衰、掉砂。有经验的师傅会往水里加一滴洗洁精当表面活性剂,水铺得更匀。至于油?千万别,油会黏死孔隙,石头基本就废了。新石头头几回有点"打滑"是正常的——表面结合剂还没完全打开,空磨几下"开石"之后手感就对了,不是质量问题。
三、目数怎么排:粗→中→精,别跳档
这是最容易踩坑的地方。很多人拿着钝刀直接上 2000# 想"一步到位",结果磨半天刀还是钝——细磨粒根本切不进钢材,你是在磨石头不是磨刀。正确顺序是逐级上:
| 刀况 | 起点目数 | 中间过渡 | 收尾目数 | 配什么收锋 |
|---|---|---|---|---|
| 崩口 / 重度卷刃 | 80#–180# | 400# → 800# | 1000# | 牛皮荡刀条 |
| 日常变钝(切番茄打滑) | 400#–600# | 800# | 1000#–1200# | 牛皮荡刀条 |
| 仅求更利、保持性 | 1000# | 1500# | 2000#–3000# | 牛皮 / 木质荡刀条 |
| 镜面级收尾 | 1500# | 2000# → 2500# | 3000# | 牛皮荡刀条轻荡 |
铁律:相邻目数差超过 200(比如 180 直接跳 400),中间必须插一道过渡目数(如 320)。 跳档磨出来的刃口底层不平整,看着亮,实际虚锋、容易卷。每升一道目数,先用白纸或番茄皮试一刀,刃线连续、无毛刺了再往上走。
四、真实磨一把:我把那把钝菜刀救回来了
说个真事。家里那把不锈钢切片刀,切番茄尽是"压"不是"切",我判断就是日常变钝。按上面的表,我从 400# 起步:喷湿石头,刀背卡上 T-05(AC-T05-001)角度调节器锁 15°,轻压单向推,每面十几下;接着 800# 去前道深痕;再上 1000# 出锋。
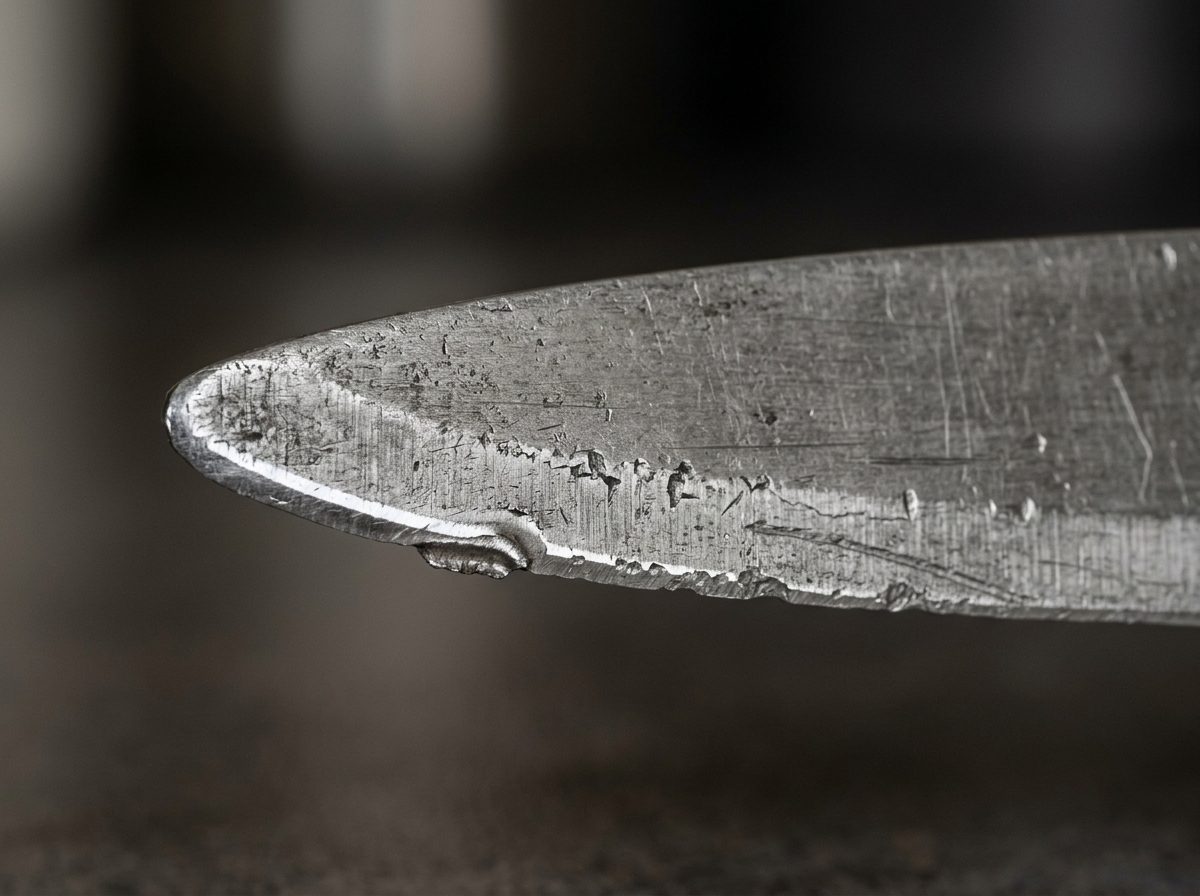
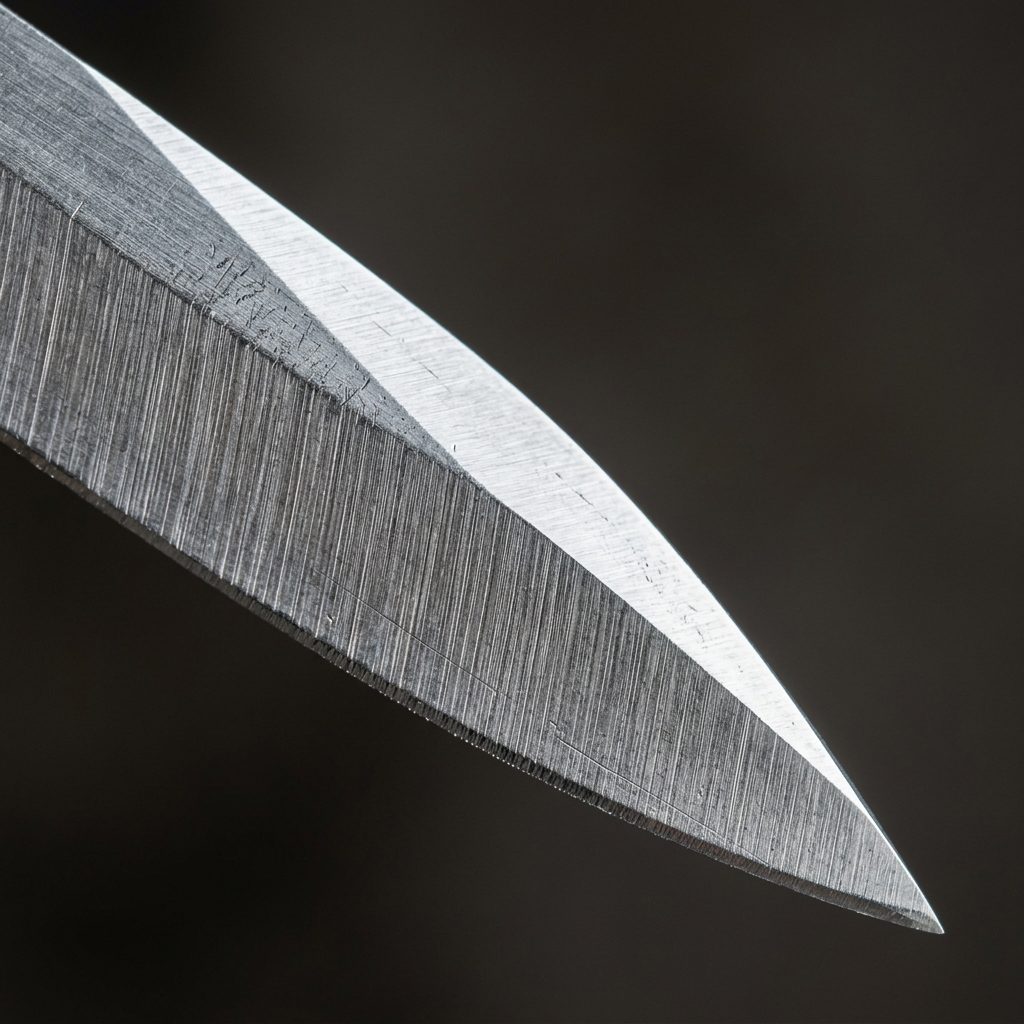
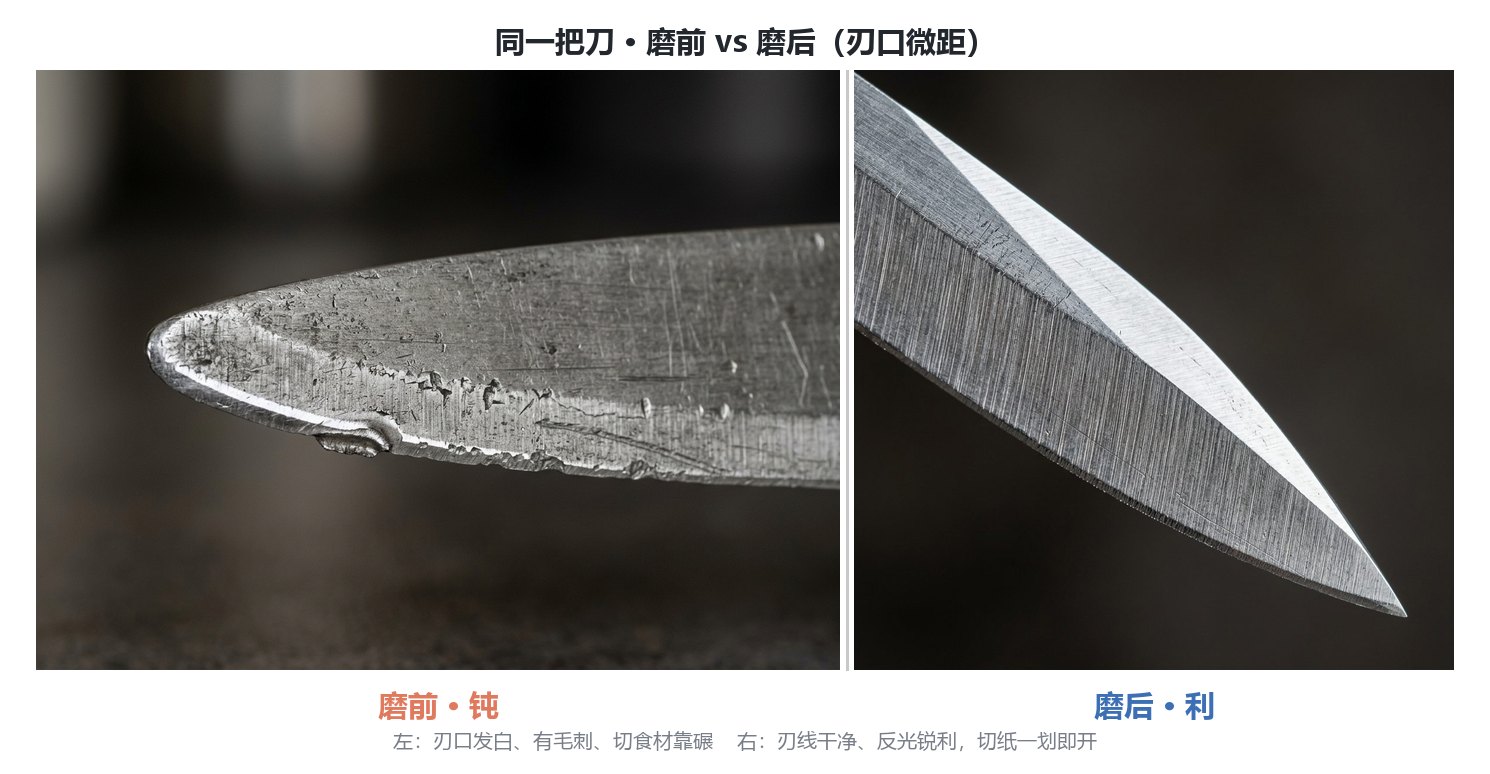
最后拿 KD-A11 牛皮荡刀条 轻荡十几下,把微观毛刺收掉——这一下才是"剃手"的关键。全程不到十五分钟,刀重新能削纸。早年我图快,把一把水果刀硬按 25° 猛蹭,结果刀刃磨得跟纸一样薄还卷了口,那回是真教训:角度乱跳比目数选错更伤刀,所以我现在手磨必上角度调节器。
五、养护与存放:石头也得"养"
金刚石石虽然耐磨,但也娇气。每次用完清水冲掉金属屑、软布擦干、立着放(别平放积水),长期潮湿会让金属基底生锈。存放放干燥通风处,别跟硬物堆一起刮花工作面。要是哪天感觉"打滑"了,多半是缝隙塞了屑,橡皮擦轻轻擦一下、或者低目数石找平就能复活——发黑不是报废,是金属屑嵌进去了。
常见问题
新石要不要泡水?
不用。金刚石磨石不吸水,免浸泡。表面喷一层水就能磨,图省事的直接" splash-and-go"。泡二十分钟那是水石的习惯,套到金刚石上纯属多此一举。
干磨真的不行吗?
偶尔干磨一两下不会立刻坏,但长期干磨会让金属屑塞进金刚石缝隙造成"釉化",切削效率掉约 40%,寿命还减半。能带水就带水,实在没水也比用油强。
80 目会不会把刀磨坏?
80# 是"修复级",切削量很大,只给崩口、重卷刃用。日常维护用它就是杀鸡用牛刀——容易留深划痕。普通变钝从 400# 起步最稳。
能不能跳过中间目数直接上高目?
不建议。目数差超过 200 就插一道过渡目数(如 180→320→400)。跳档磨出来底层不平,刃口虚锋、易卷,看着亮其实不顶用。
磨完怎么保养刀刃更持久?
每次磨完用牛皮荡刀条(KD-A11)或木质荡刀条轻荡去毛刺,平时切完擦干、刀架通风,别塞进积水刀座。高频用的厨刀每周拿陶瓷棒(YHB 系列)理一次刃。
D 系列能磨陶瓷刀吗?
不建议。陶瓷刀氧化锆莫氏硬度 8.5 以上,普通金刚石石能蹭动但极易崩口,且陶瓷刀钝多是"崩"不是"卷"。真要修,认准专用金刚石细目轻压单向,普通人更建议送专业师傅。
五步用 D 系列把钝刀磨利
- 看损伤定起点:崩口从 80#–180# 起,日常变钝从 400#–600# 起,别一上来就高目。
- 喷湿石头与刀:磨石表面喷一层水(可加一滴洗洁精),刀面油污擦干。
- 轻压单向推:刀背卡角度调节器锁角,每面轻压单向推 10–15 次,听"沙沙"切削声而非空磨。
- 逐级升目去痕:400→800→1000 依次升,每道用白纸试刃,连续无毛刺再上高目,不跳档。
- 牛皮条收锋:最后用 KD-A11 牛皮荡刀条轻荡十几下去微观毛刺,刀刃即"挂头发"。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。