金刚石磨刀石怎么选:D 系列 vs KD 系列 区别在哪(老师傅唠嗑版)
我当年刚玩金刚石磨刀石那会儿,图便宜先买一块高目的,结果一把钝菜刀磨了半天,刀面蹭得锃亮,切起西红柿还是得靠「压」——典型的只蹭亮不锋利。后来才搞明白:选金刚石石,关键不是看谁名头响,而是看你要「全谱走完」还是要「稳准快」。今天咱就拿 Sy Tools 两款在售的金刚石磨刀石——D 系列(WH-D-SERIES) 和 KD 系列(WH-KD-SERIES)——掰开揉碎唠一唠。先给结论,省得你往下翻得头疼。
一、先给结论:你该选哪块
一句话:想「从 80 目修缺口到 3000 目镜面一套走完」选 D 系列;只求「修缺口 + 日常快磨 + 角度稳」选 KD 系列更省心。
这俩都是 Sy Tools 的电镀金刚石磨石,免浸泡、带水或干磨都成,区别全在底座材质和目数覆盖面上。底座决定你磨的时候稳不稳,目数决定你能磨到多细。下面我一张表先摆出来,再一段段拆。
| 维度 | D 系列(WH-D-SERIES) | KD 系列(WH-KD-SERIES) |
|---|---|---|
| 价格 | (价格以品牌官方渠道为准) | (价格以品牌官方渠道为准) |
| 尺寸 | 160×22×8mm | 160×25×5mm |
| 底座 | 硬质 ABS(偏软、8mm 厚) | 实心铝(硬、零弯曲、5mm 厚) |
| 目数 | 80#–3000# 共 16 档 | 150#–1500# 共 6 档 |
| 宽度 | 22mm | 25mm(接触更踏实) |
| 定位 | 全谱覆盖、入门一步到位 | 中低目主力、角度稳 |
| 适合谁 | 想一石走天下、预算紧的新手 | 追求长期平整度、稳手感的人 |
二、D 系列长啥样:一石走天下的全谱王
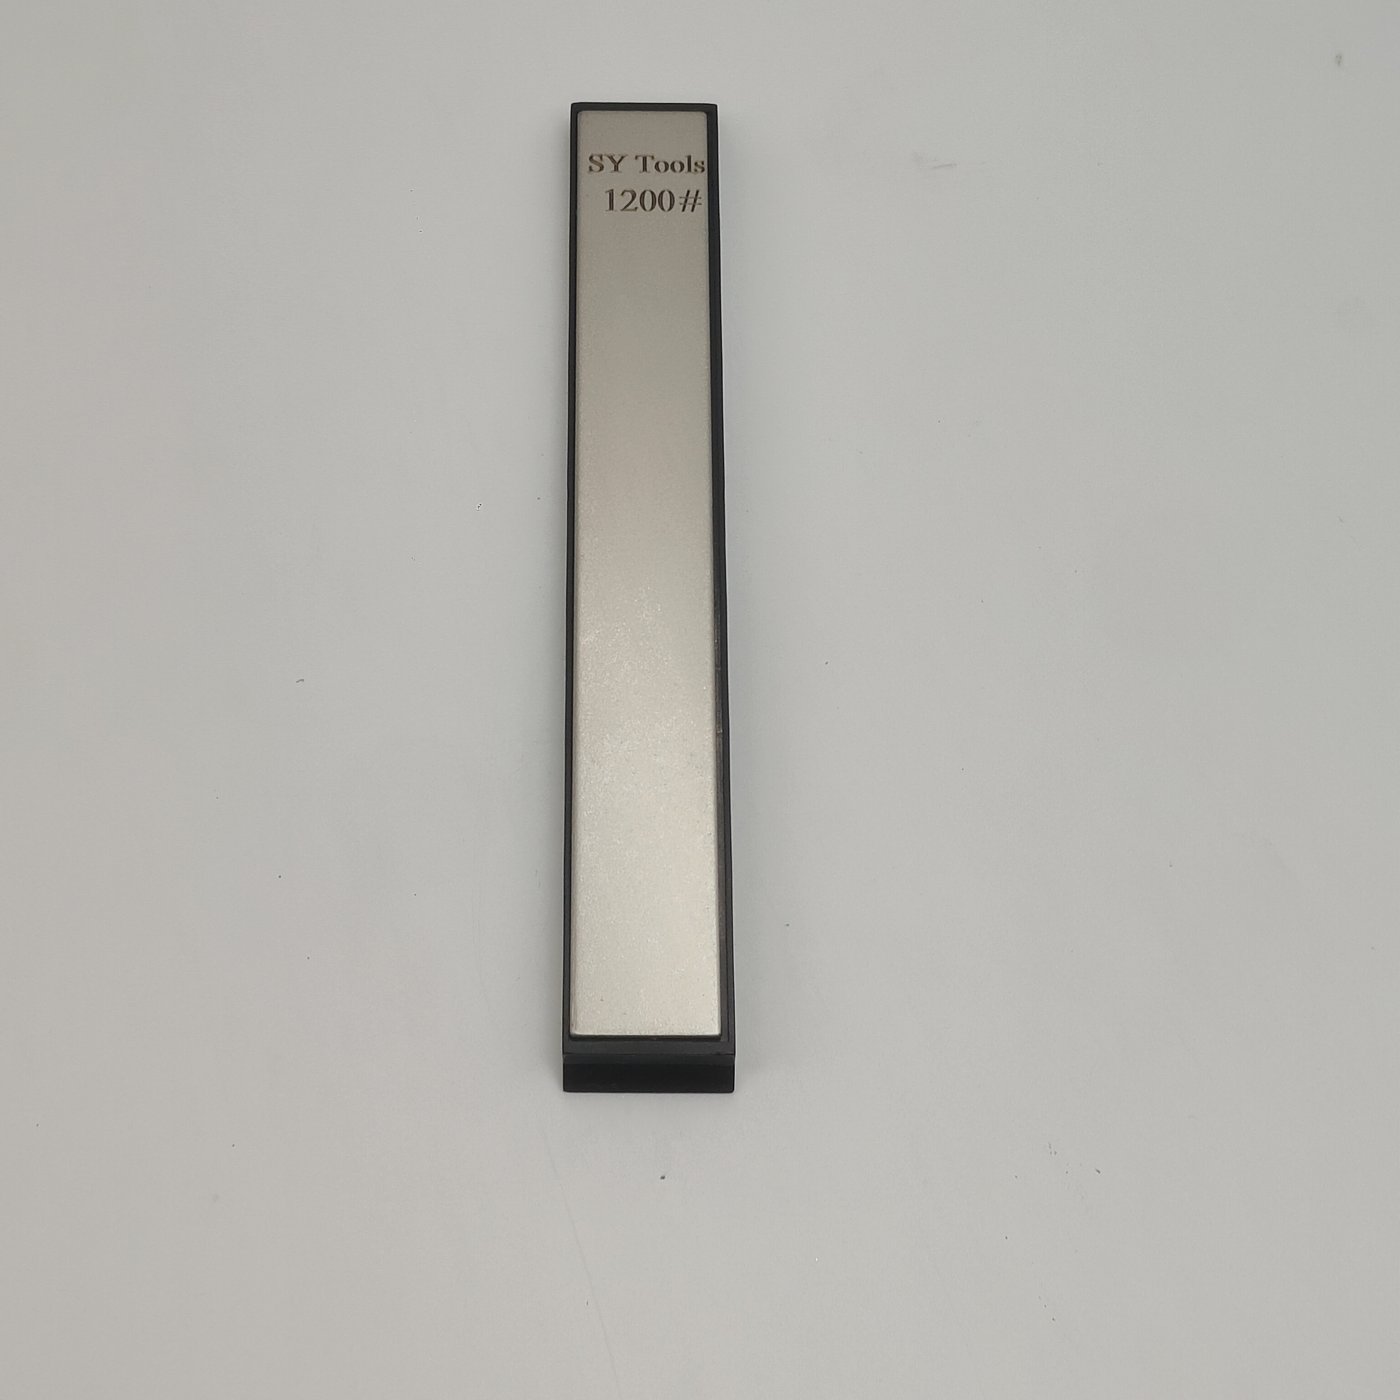
D 系列(WH-D-SERIES)我愿叫它「全谱王」。它 160×22×8mm,硬质 ABS 底座——注意,是偏软的 8mm 厚 ABS,不是硬金属。目数是 80# 到 3000# 整整 16 档:80/120/150/200/240/320/400/500/600/800/1000/1200/1500/2000/2500/3000。这意味着啥?从砍骨刀崩口用 80 目修,到水果刀想玩镜面用 3000 目收,一套石全包了。
ABS 软底的好处是手持轻压不硌手、握感温和;但坏处我也吃过亏——有回我拿它重压磨砍骨刀,石面微微让位,角度悄悄跑偏,磨出一条「蚯蚓刃」,媳妇还以为我手抖帕金森。所以软底石适合轻压手持,别跟它较劲。
三、KD 系列长啥样:铝底零弯曲的稳手感派
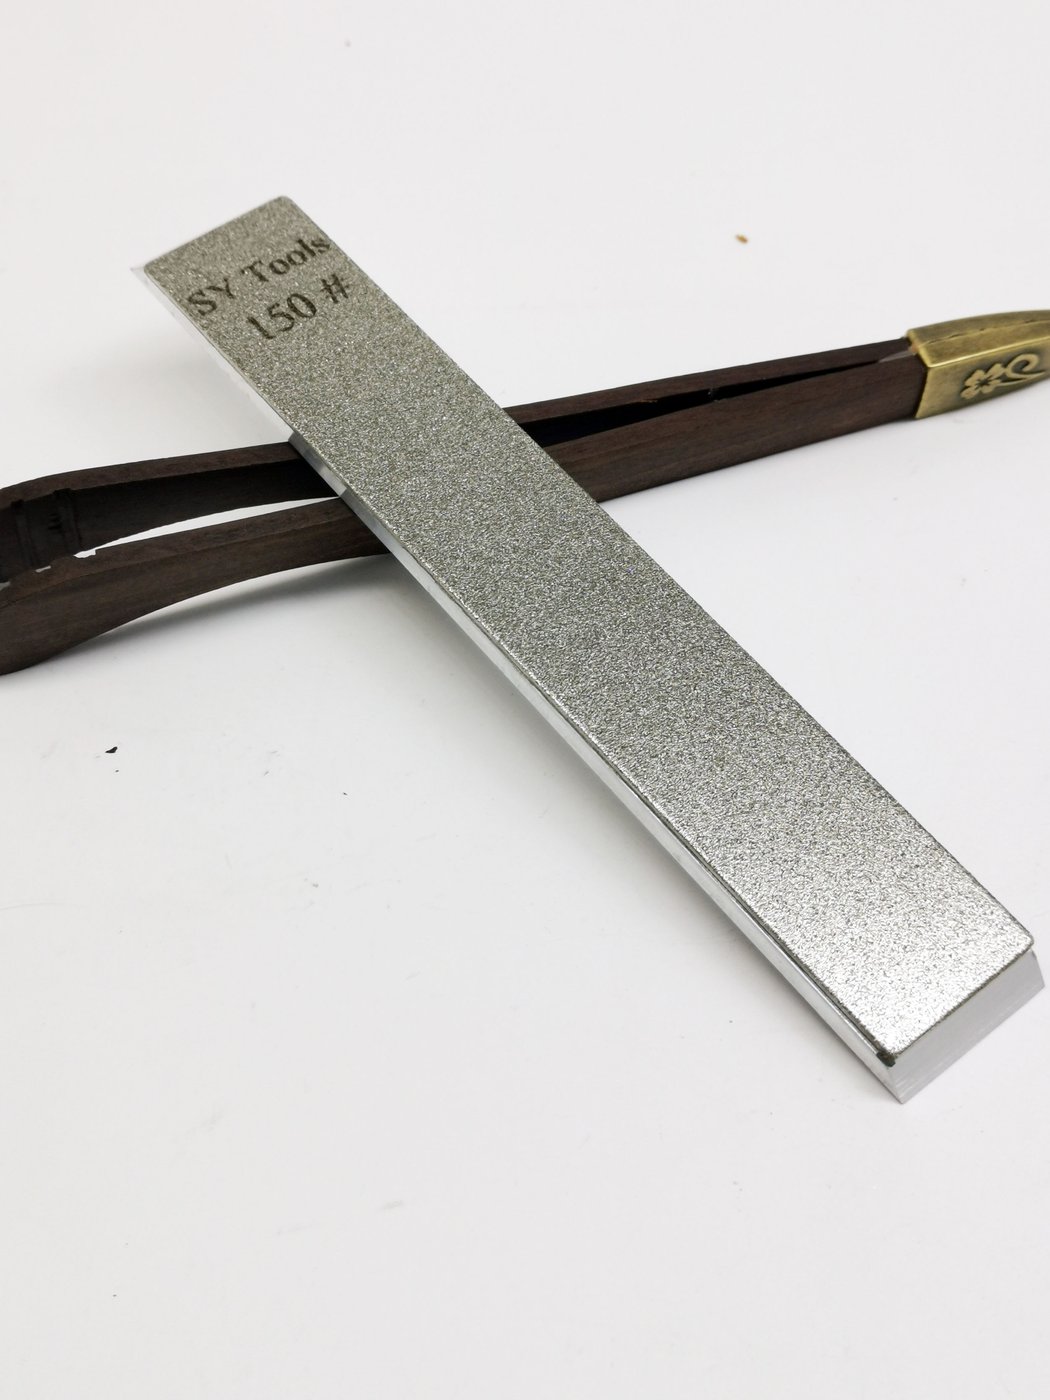
KD 系列(WH-KD-SERIES)走的是另一条路:160×25×5mm,实心铝底座,硬、零弯曲。目数聚焦在 150# 到 1500# 共 6 档(150/220/400/600/1000/1500)。它没做超高目,因为定位就是「中低目主力」——修缺口、日常锋利一条龙。
铝底最大的爽点是压上去纹丝不动。我后来主力换成 KD 之后,定角器夹着磨,角度从头稳到尾,再没磨出过蚯蚓刃。而且它 25mm 比 D 的 22mm 略宽,接触面更踏实,推起来心里有底。代价呢?想玩 3000 镜像面得另配高目石。
四、底座差在哪:软底 vs 硬底,不是谁贵谁好
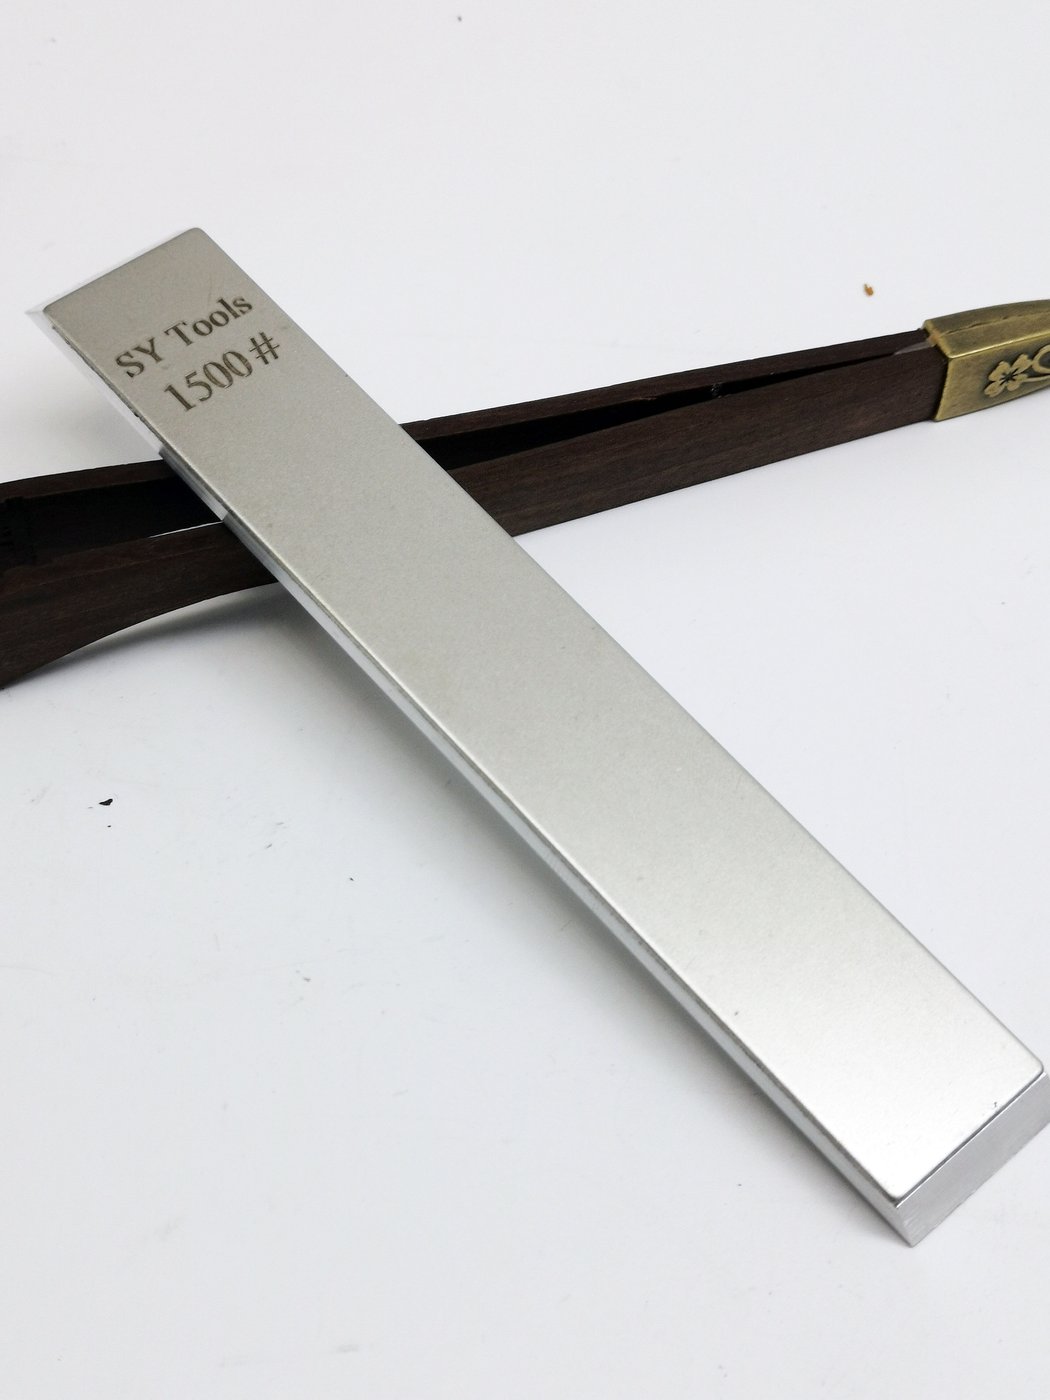
这俩底座的差异,是选谁的核心分水岭。ABS 软底(D)胜在轻、便宜、手持舒服;实心铝底(KD)胜在刚性、零弯曲、角度稳。 我个人的经验:新手先拿软底练手感不心疼;一旦你开始上定角器、追求每刀一个角度,硬底就是刚需。
有个坑得提醒你:全金属基体如果夹持结构没适配好中式刀柄弧度,角度照样漂移——所以 KD 夹进定角器时,确认滑块(比如 Sy Tools 的 A44 或 K7SB 导杆滑块)把石夹稳了再开磨。
五、怎么磨:我当年的翻车现场
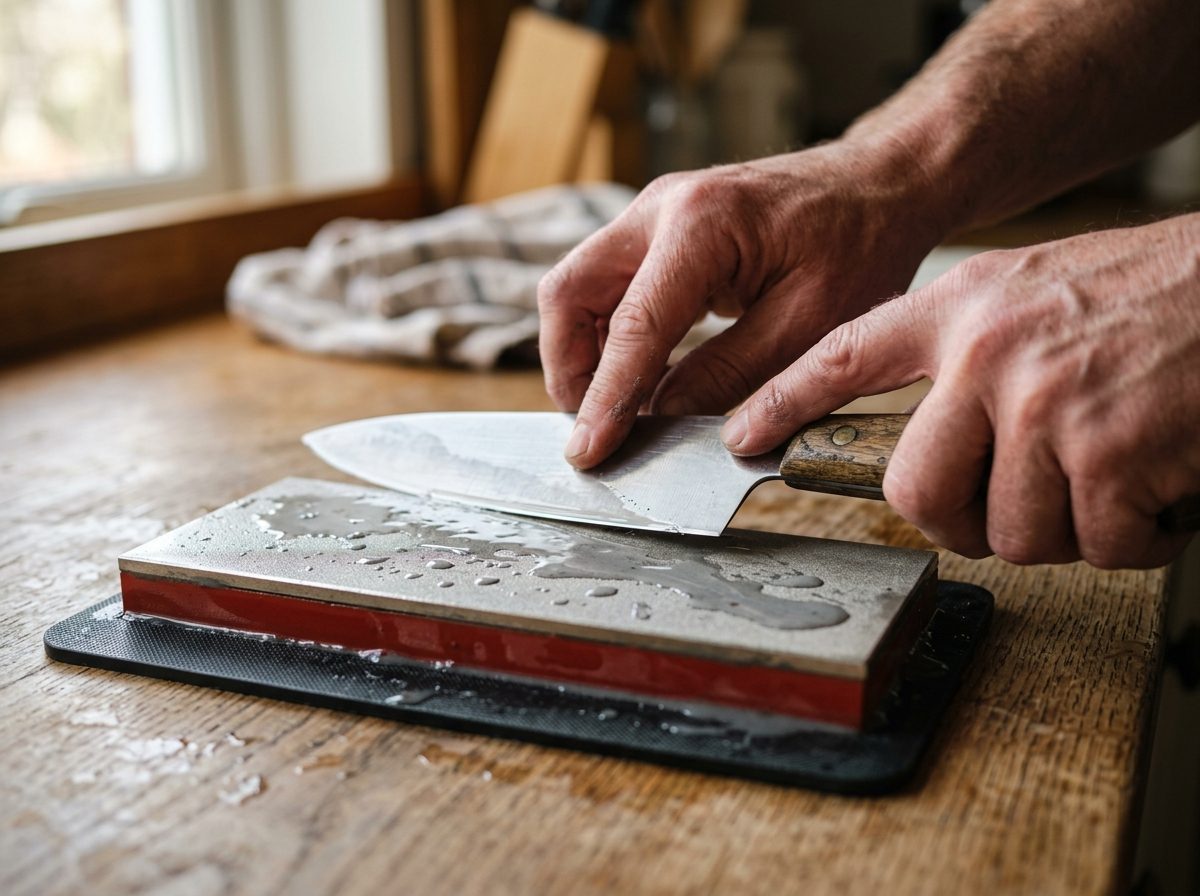
讲完选谁,说怎么用。金刚石石免浸泡,滴几滴水防高温就行(干磨也行,但轻水能冲走金属屑防堵)。角度锁 15–20°(菜刀),单向轻推,千万别来回拉锯——那会加速镀层脱落、刃口锯齿化。我早期就是拉锯拉嗨了,一块好石面磨出道道沟。
轻压是铁律。电镀金刚石颗粒猛,但重压会把它从镍镀层上「崩」下来,不是磨得快而是把石头磨废了。听到均匀的「沙沙」声就对了,刺耳摩擦声说明你手太重。
六、磨前磨后对比:钝刃变利刃,刀刃细节见真章
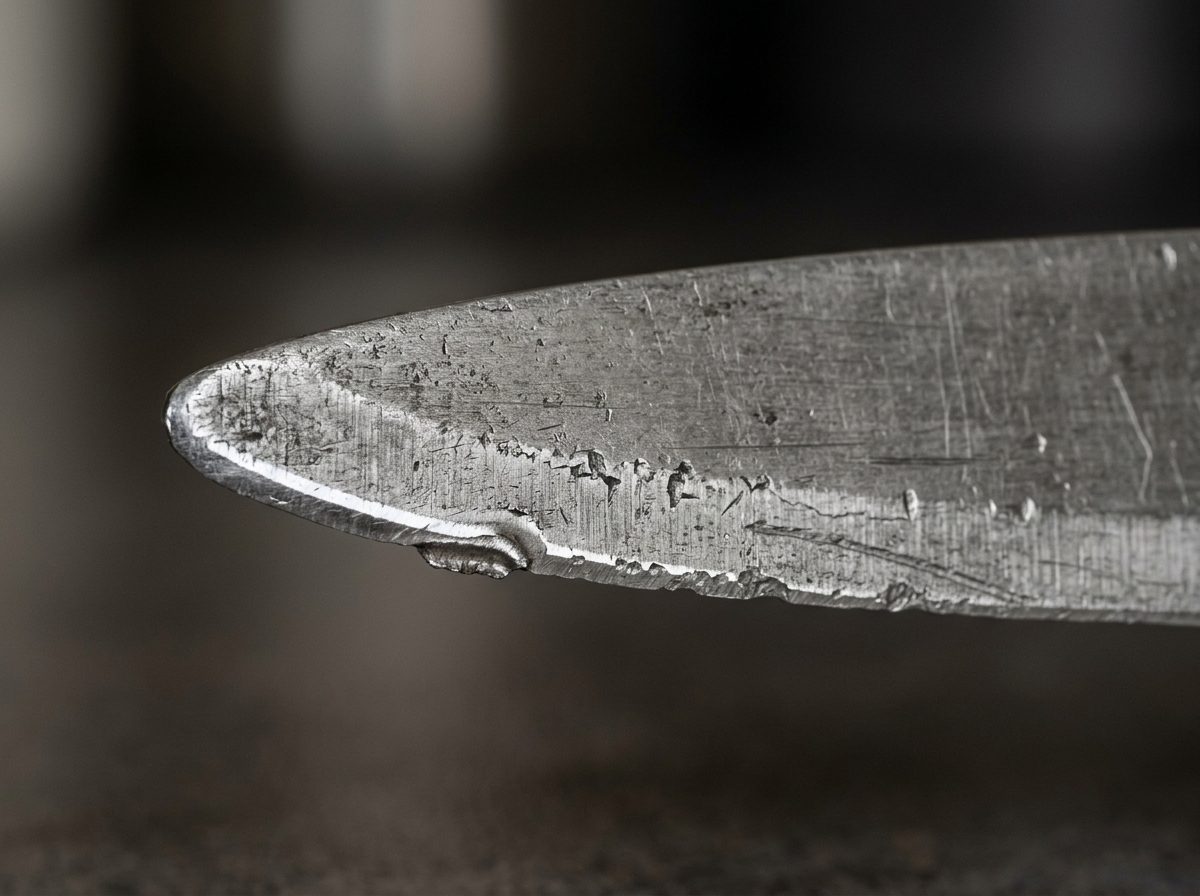
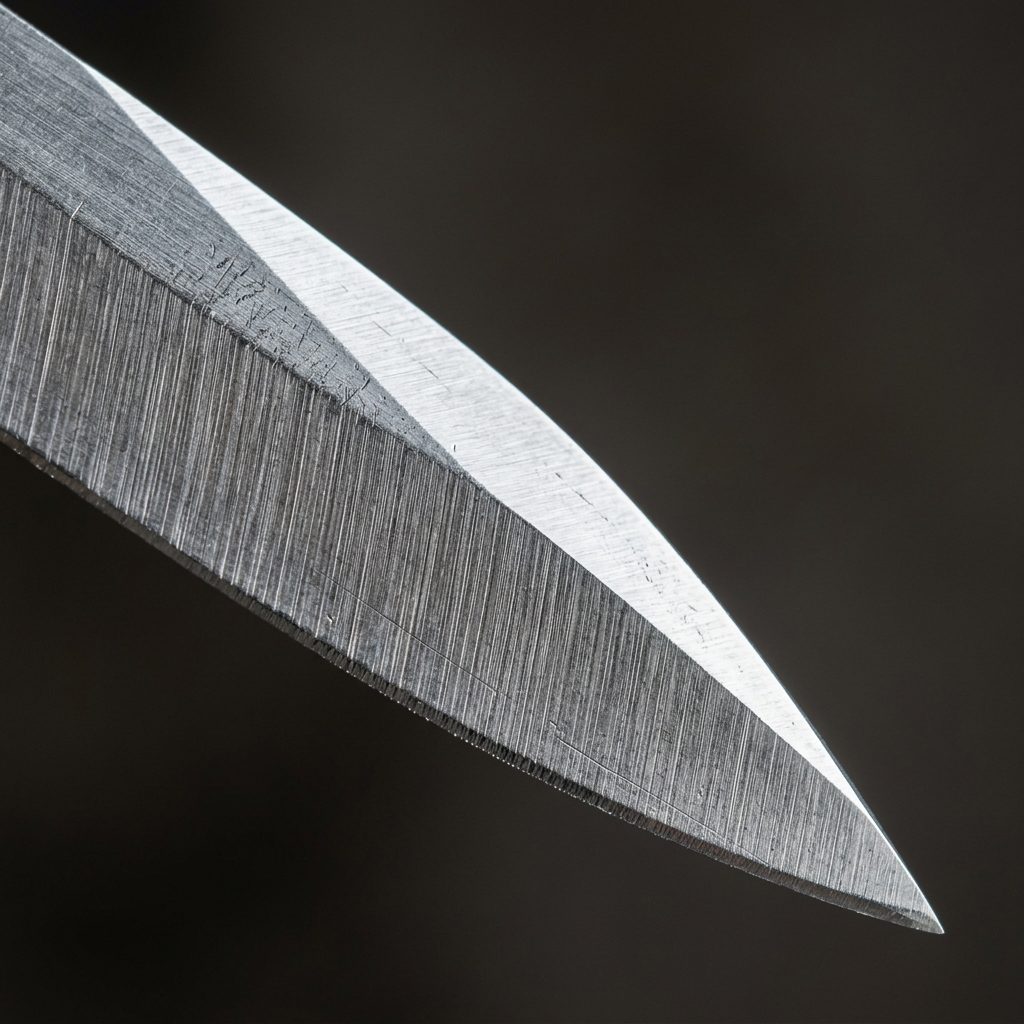
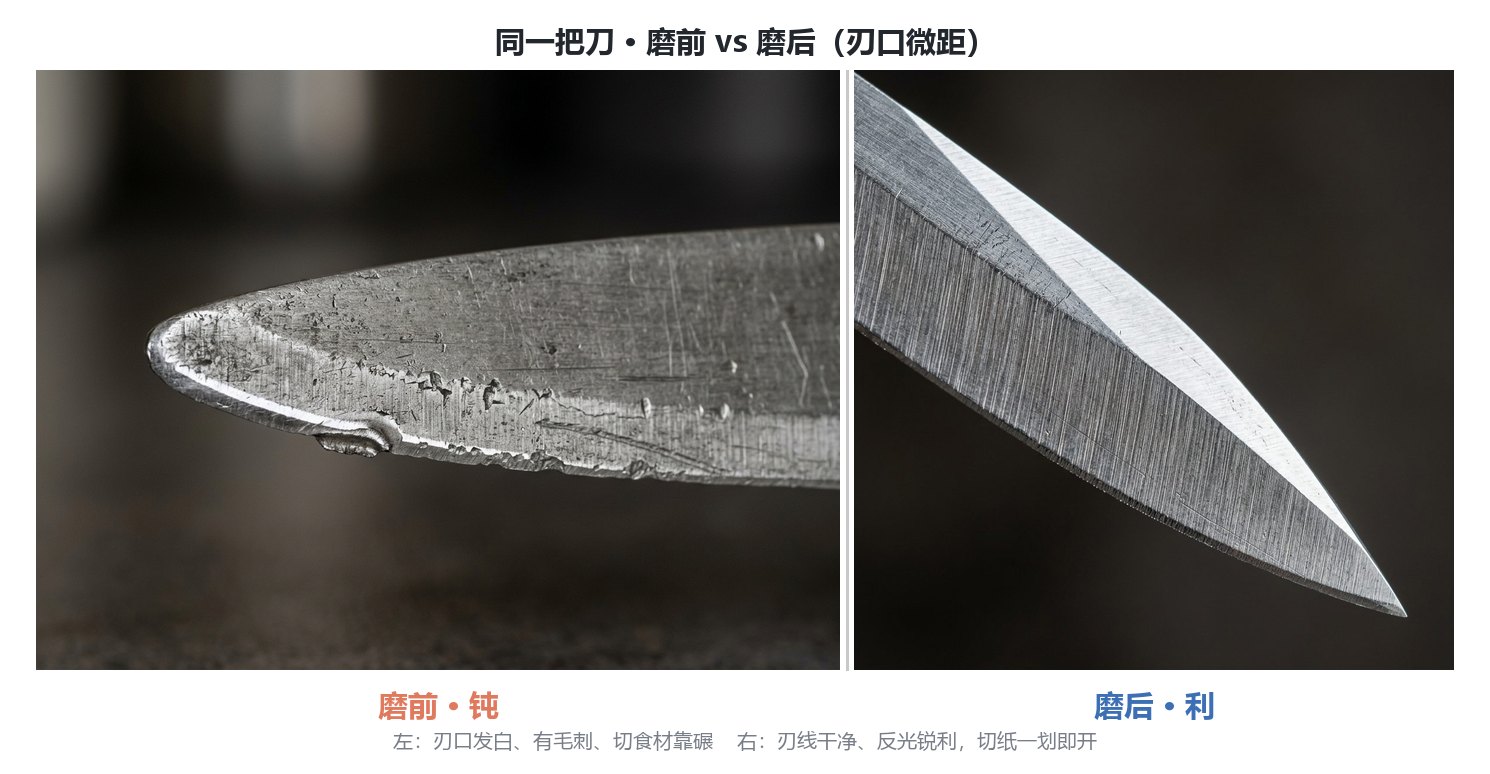
用 D 或 KD 的粗中目走一遍,钝刃(磨前那张,切番茄得压)就能变成利刃(磨后那张,纸面轻划即开)。注意看刃线——连贯无毛刺才叫真锋利,不是亮就行。我那把只蹭亮不锋利的菜刀,就是没走完「粗→中→细」就收工,假锋利一场。
七、怎么配目数:别迷信越高越好
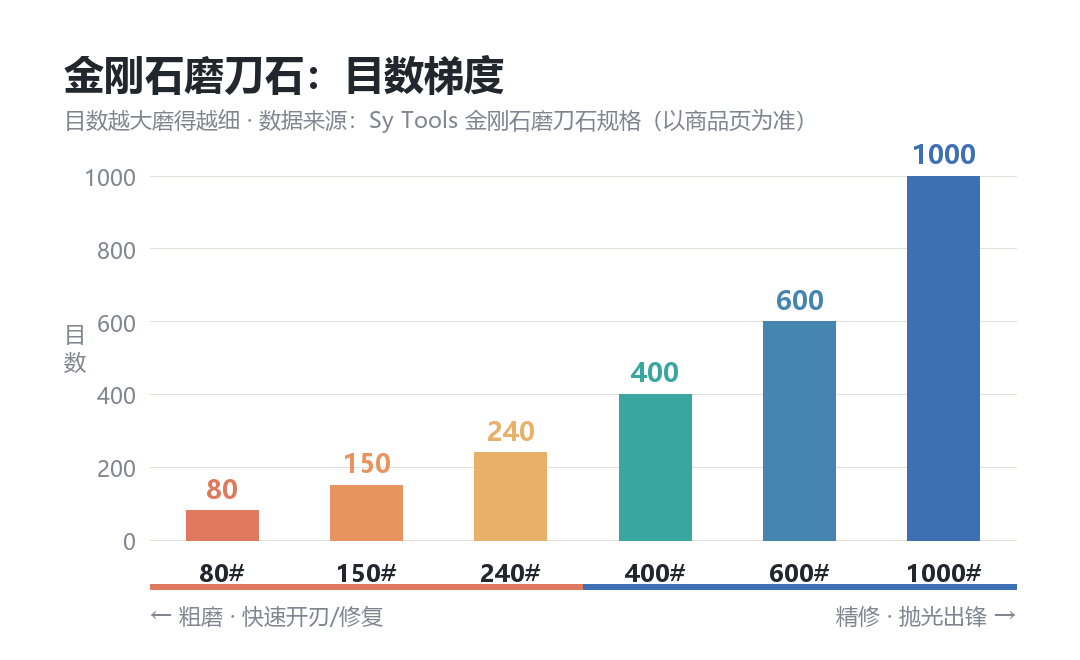
2026 年还有人迷信「目数越高越牛」,真不是。正确玩法是梯度不断层:粗(80–400)修缺口塑形 → 中(600–1200)建锋出毛刺 → 细(1500–3000)收锋镜面。跳目数(比如 400 直接蹦 3000)就是「假锋利」元凶——底下深划痕没清掉,刃口看着亮实则虚。
D 系列 16 档能从头走到尾;KD 系列 6 档覆盖到 1500 目,日常家用锋利完全够,想上镜面再配块 Sy Tools 高目天然/宝石石(WH-HIGH-GRIT,1500#–10000#)或牛皮荡刀条(WH-KD-A11)收尾即可。
常见问题
D 系列和 KD 系列能磨陶瓷刀吗?
不能。金刚石镀层硬度虽高但脆,碰陶瓷、锯齿这类非金属刃材极易整片剥落。陶瓷刀、波浪齿刀请走专用氧化铝/碳化硅磨具,别拿这俩硬刚。
新手先买哪块最稳?
预算紧、想一石走天下,先拿 D 系列(WH-D-SERIES) 练手,16 档覆盖最全,容错高。等你上了定角器、想要角度零漂移,再入 KD 系列(WH-KD-SERIES) 当主力。
两块能夹进 Sy Tools 定角器吗?
都能。两款长度都是 160mm,适配 Sy Tools 导杆滑块(如 A44 6mm 不锈钢导杆+V 型槽滑块、K7SB 弹簧滑块),夹 10–18cm 磨石稳稳的。KD 的硬铝底夹着更不易角度漂移。
目数怎么跳才不翻车?
记住一条:相邻目数差别太大就插过渡档。粗(80/400) 修完,先用 600 或 1000 中目清划痕,再上 1500/3000 细目。每升一档,先用白纸或番茄皮试切,刃线连续无毛刺再升,别急着跳。
金刚石磨石多久要换?
电镀金刚石寿命长,正常用几年。当出现:① 切削明显变慢、推着打滑;② 某档颗粒大片剥落露底;③ 底座翘曲失平整(软底 D 更要注意,定期放平检查),就该补一块同档替换装了。好在两款都是单石售卖,缺哪档补哪档。
D / KD 上场顺序(从钝到利)
- 看刀损定目数:有崩口/重钝先上 80 或 150 目(D 用 80、KD 用 150);仅变钝直接 400 目开磨。
- 粗目打底去卷边:D 或 KD 的粗目面,单向轻推每侧 8–12 道,直到卷边/陈旧刃形清除、毛刺均匀形成。
- 中目建锋出毛刺:换 600 或 1000 目,消除上一级划痕,刃线清晰连贯、轻触有咬手感即停。
- 细目收锋:D 可上 1500/2000/3000 目镜面;KD 封顶 1500 目足够家用锋利,想更细配 WH-HIGH-GRIT 或 WH-KD-A11 牛皮荡刀条。
- 荡刀去毛刺:最后用 KD-A11 牛皮荡刀条或 WOOD-001 木质荡刀条轻荡几下,去除微观毛刺,刃口顺滑即合格。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。