D/KD/LVD 金刚石磨石怎么选?宽窄与底座的真相(老师傅唠嗑版)
我跟你说句掏心窝子的——选金刚石磨石,十个人里有九个栽在"看着都差不多"上。我刚玩定角那会儿,贪便宜弄了块软背板的金刚石石,心里还美滋滋:不都一个样吗?结果磨出来的刃面一道深一道浅,活像狗啃的。后来才懂,问题不在手,在底板。咱家 Sy Tools 的 D 系列、KD 系列、LVD 系列,磨料都是电镀金刚石、免浸泡、干湿两用,看着像三兄弟,其实底座和宽窄差得远:想便宜随手用选 D(硬质 ABS 底座),要长期不变形选 KD(实心铝底座),上了定角器追求"所设即所得"就选 LVD(6061-T6 航空铝 + 45°双斜坡)。下面我把这三块摊开了比,顺带聊聊宽窄到底怎么影响手感。
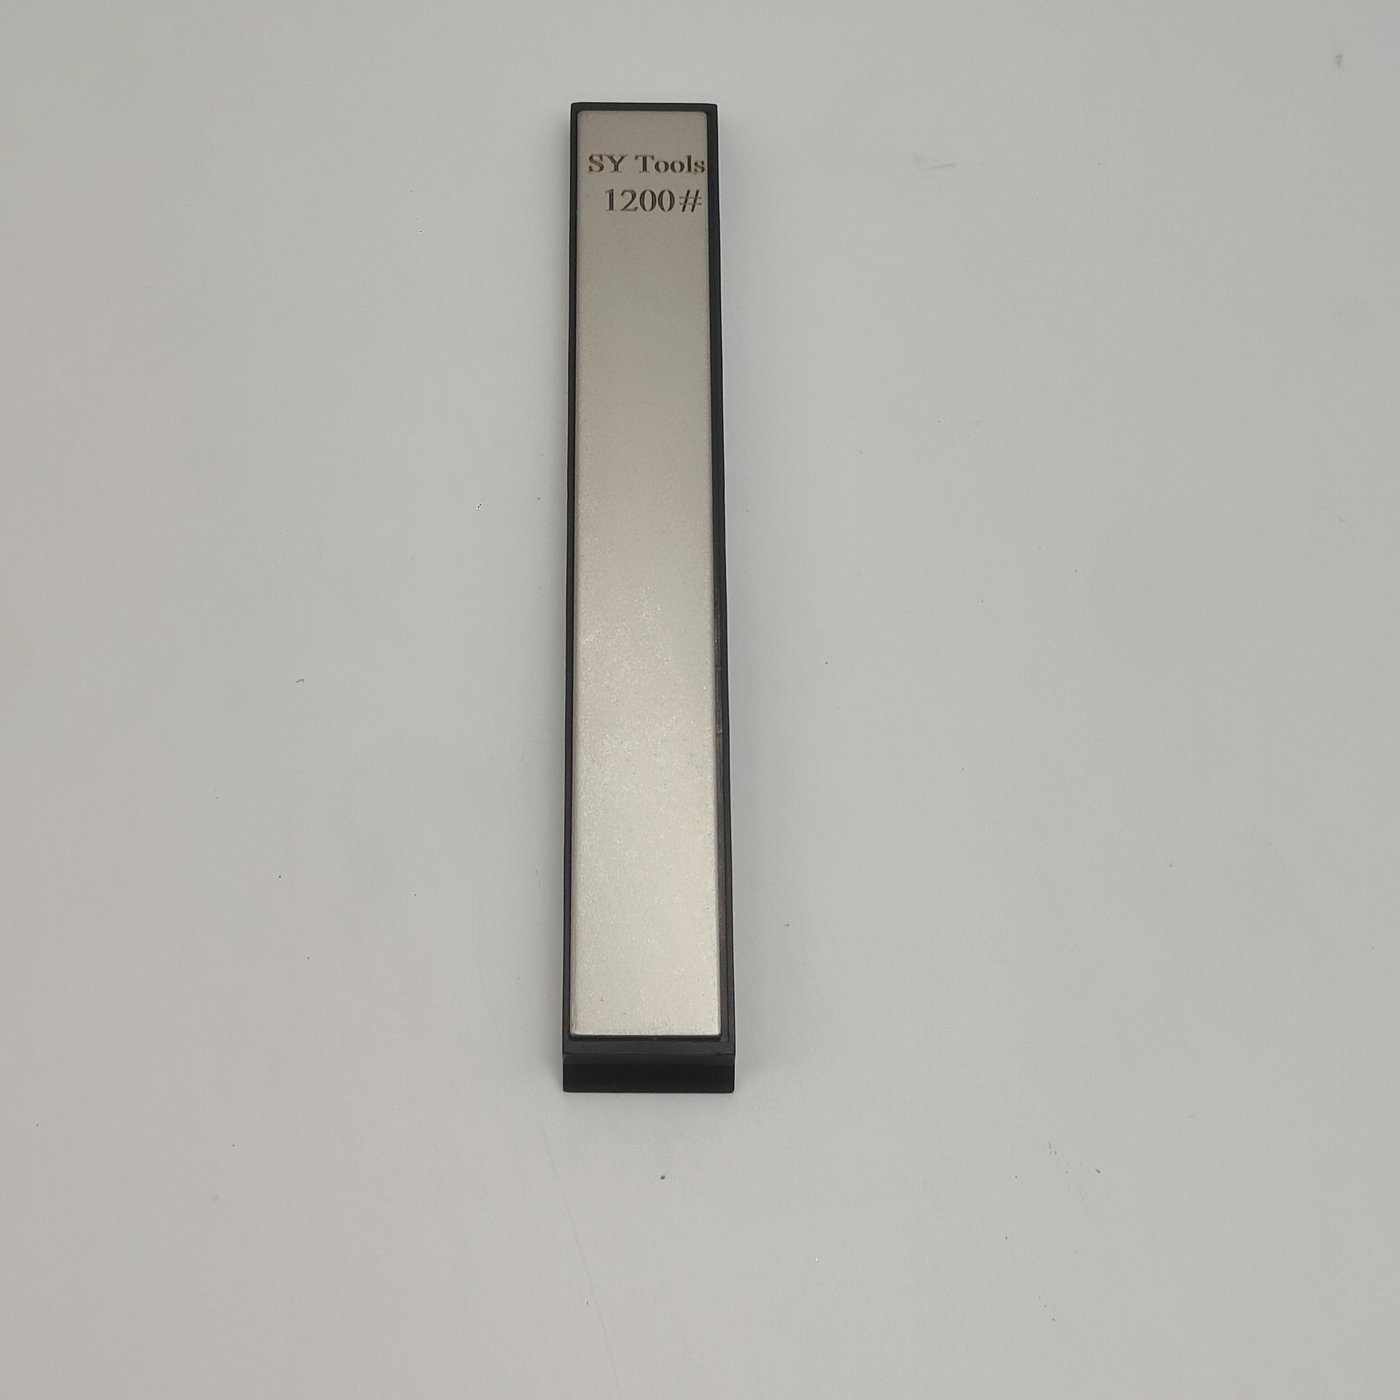
一、底座材质差在哪:ABS、实心铝、6061-T6 铝
先说最要命的底座。磨刀讲究的是"设多少度就是多少度",可底座一旦变形,角度就飘了,你手再稳也白搭。
- D 系列用的是硬质 ABS 底座。轻、便宜,日常低频使用没问题;但塑料有个老毛病——受温度和反复受力会慢慢蠕变。淘宝百科 2026 的实测说得很直白:塑料底座磨削发热后轻微翘曲,能让刃角波动 ±2° 以上,半年高频用下来这偏差就显形了。
- KD 系列换成了实心铝底座(零弯曲)。铝的导热好、不变形,海外刀具站的横评也点名:steel 和 aluminium 基底扛得住压力和高温不弯,plastic-backed 的板子一受力就 flex,把你的刃角"rounding"掉而不是磨利。一句话,铝底硬、稳、久。
- LVD 系列更狠,上的是 6061-T6 航空铝 + 两端 45°精密斜坡。它不为手磨设计,是给定角器夹具槽量身做的——底座厚度和斜面角度都对着夹具机械接口来的,装上去严丝合缝,不晃不干涉,这才是"所设即所得"。
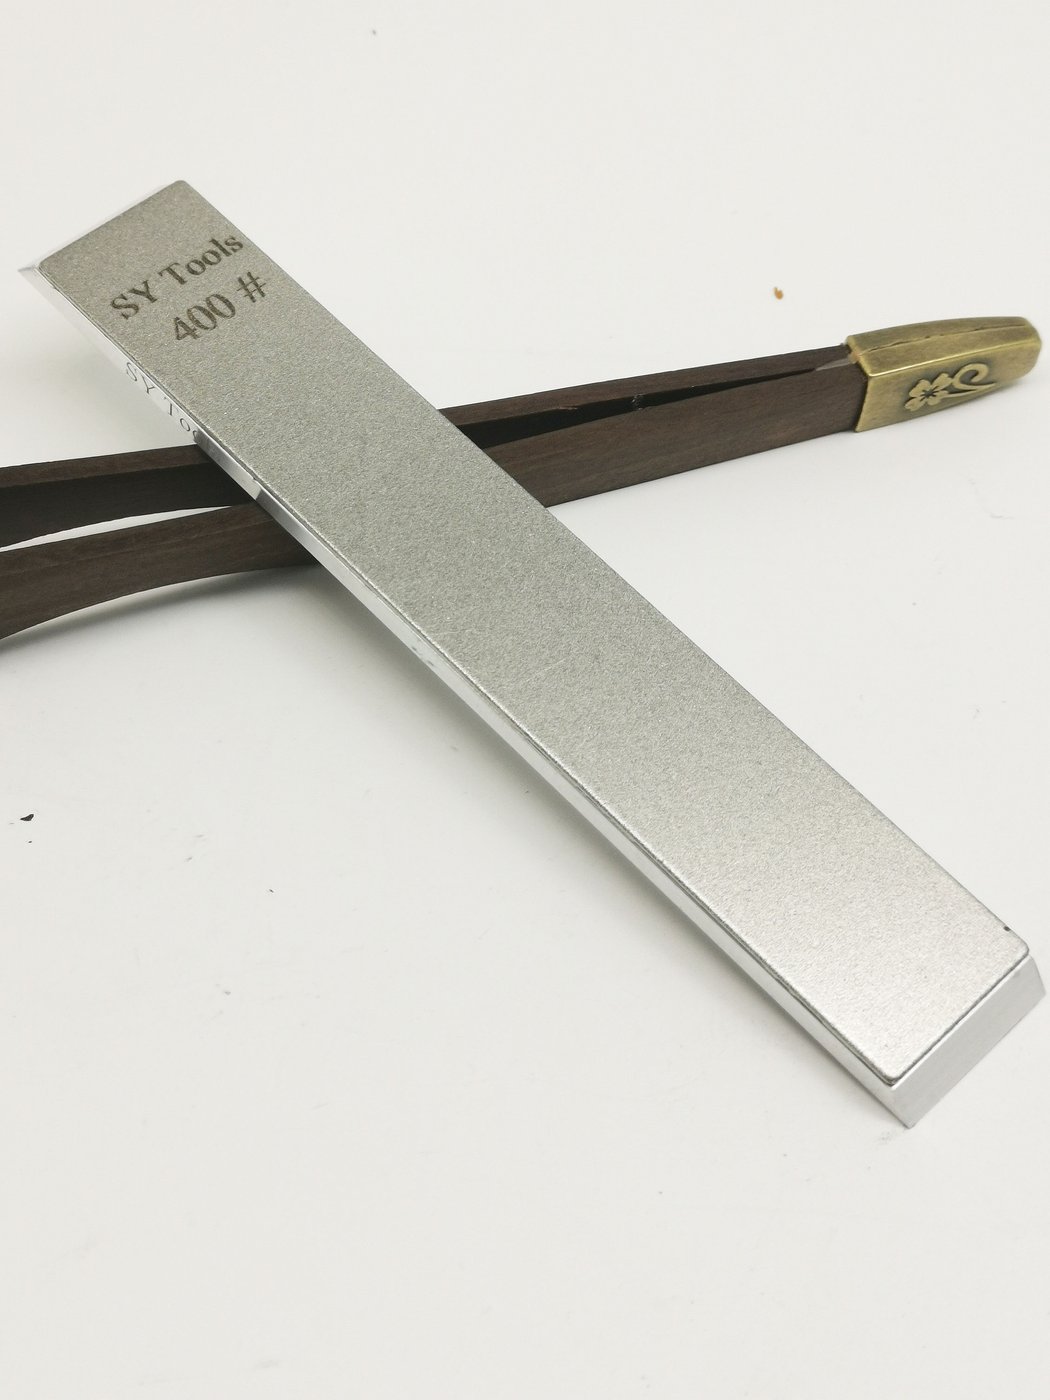
| 维度 | D 系列(ABS) | KD 系列(实心铝) | LVD 系列(6061-T6 铝斜披) |
|---|---|---|---|
| 底座材质 | 硬质 ABS 塑料 | 实心铝(零弯曲) | 6061-T6 航空铝 + 45°斜坡 |
| 长期平面度 | 受温湿度蠕变,±2°风险 | 稳定,不变形 | 最稳,专为夹具锁角 |
| 适合场景 | 偶尔家用、预算敏感 | 长期手磨、要耐用 | 定角器系统、追求可复现 |
| 价格 | (价格以品牌官方渠道为准) | (价格以品牌官方渠道为准) | (价格以品牌官方渠道为准) |
二、宽窄怎么影响手感:别迷信"越宽越好"
我那把带弧度的猎刀就是个教训。早先用宽石磨,刃线是弯的,宽石贴不住整条弧,只能局部蹭,磨完一边利一边钝。后来换窄石才顺手——窄石好控弧度刃、单手也稳。
- D 系列 22mm 宽、8mm 厚:标准宽度,切菜刀、水果刀都好使,厚度够、手感扎实。
- KD 系列 25mm 宽、5mm 厚:看着最宽,但薄一点,好处是轻、好拿;实心铝让它不弯。
- LVD 系列 20mm 宽、5mm 厚:最窄,但配合定角器夹具槽刚刚好——它不是给你手自由推的,是卡进导向槽里走的。
研究里有个尺寸经济学说法:每增加 10mm 长度研磨效率约升 15%,但宽度不是越宽越香。中式方头菜刀宽刃,窄石容易滑脱,得选加宽款才安全;反过来,窄刃水果刀、带弧度的折刀,宽石反而贴不住。咱这三款宽度都在 20–25mm 区间,属于"标准到微加宽",家用手磨和定角都能吃。
三、三款正面硬刚:参数与适配一张表
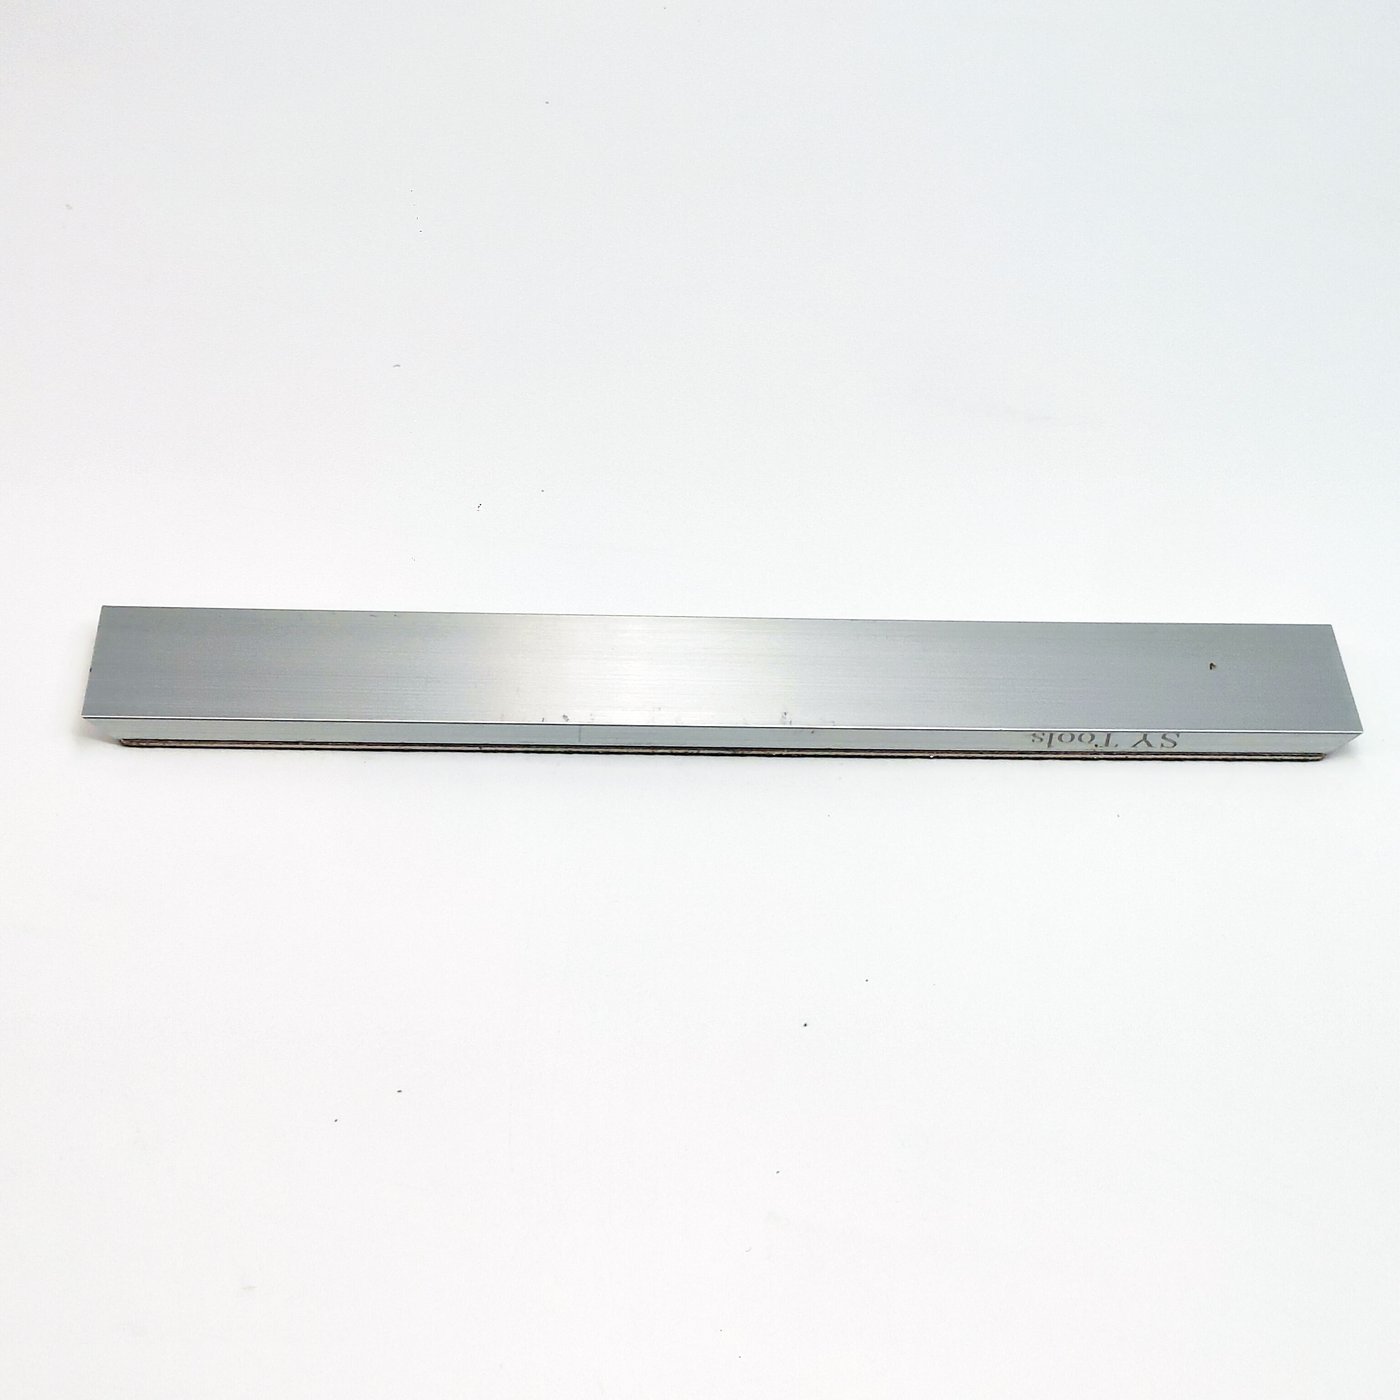
| 型号 | SKU | 尺寸(mm) | 底座 | 目数档位 | 售价 | 我推荐给谁 |
|---|---|---|---|---|---|---|
| D 系列 | WH-D-SERIES | 160×22×8 | 硬质 ABS | 80#–3000#(16 档) | (价格以品牌官方渠道为准) | 偶尔磨、预算紧、手磨新手 |
| KD 系列 | WH-KD-SERIES | 160×25×5 | 实心铝 | 150#–1500#(6 档) | (价格以品牌官方渠道为准) | 长期手磨、怕底座变形 |
| LVD 系列 | WH-LVD-SERIES | 158×20×5 | 6061-T6 铝斜披 | 80#–3000#(16 档) | (价格以品牌官方渠道为准) | 上定角器、要锁角可复现 |
你看,D 和 LVD 目数都是 16 档全覆盖,KD 只有 6 档(150 到 1500),因为它定位"主力中细磨"。所以别拿 KD 去救崩口——它没有 80/120 这种粗目,干不了重活;真要修崩口,D 或 LVD 的 80# 才是正解。
四、刀型×推荐款:一张表给你抄作业
| 你的刀 | 推荐款 | 理由 |
|---|---|---|
| 中式方头菜刀(宽刃) | D 或 LVD(标准宽) | 宽度够、不滑脱;LVD 上定角更准 |
| 水果刀 / 窄刃小刀 | 任意(D 够用) | 标准宽即可,预算优先选 D |
| 带弧度猎刀 / 折刀 | 窄一点的 LVD | 弧度刃好控,定角器夹住不跑 |
| 长期高频手磨 | KD(实心铝) | 底座不变形,耐用 |
| 上定角磨刀系统 | LVD(45°斜披) | 卡进夹具槽,所设即所得 |
我自己的习惯:手磨随手用 D,图它便宜;一旦上定角器就换 LVD,因为锁角精度差一点,磨出来的刃角就飘。KD 我留着做日常精修——实心铝那股"踏实感"真不是吹的。
五、实操三步:粗→中→精,带水防高温
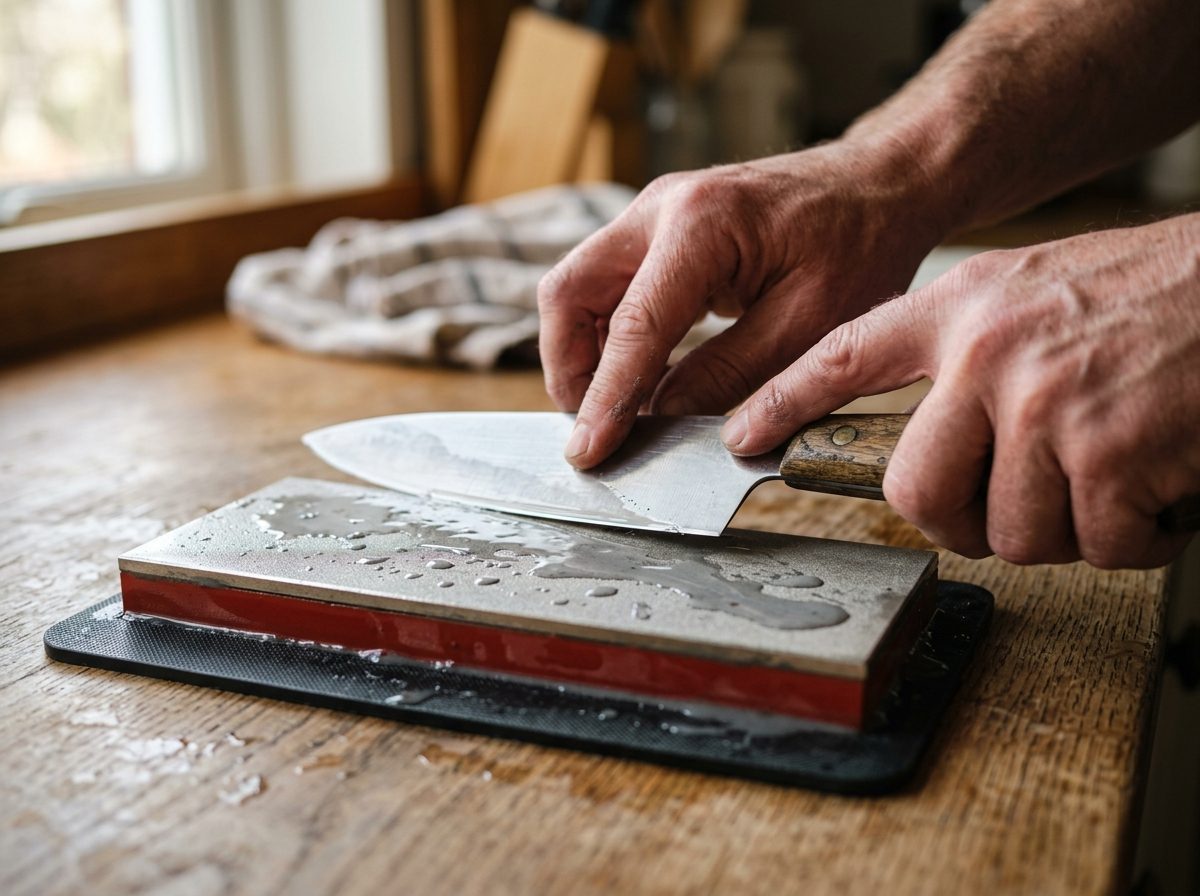
金刚石磨石切削猛,但有个脾气——怕瞬时高温。所以一定带水,薄薄一层就行,别用油(全合成油会析出胶质堵间隙,植物油氧化发黏,都减寿)。压力要轻、要匀,海外站说得很清楚:金刚石是靠表面接触干活,不是靠往下摁,摁狠了反而掉砂、把刃角磨圆。
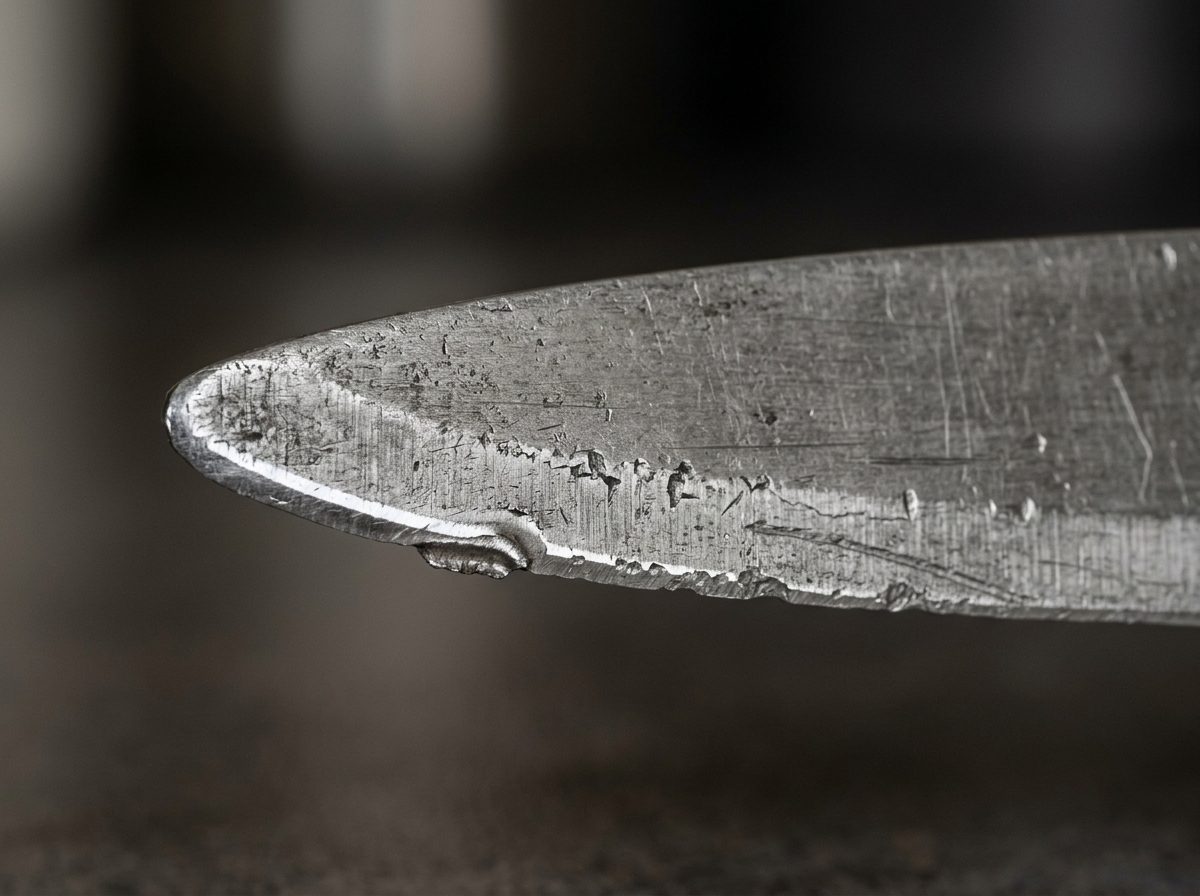
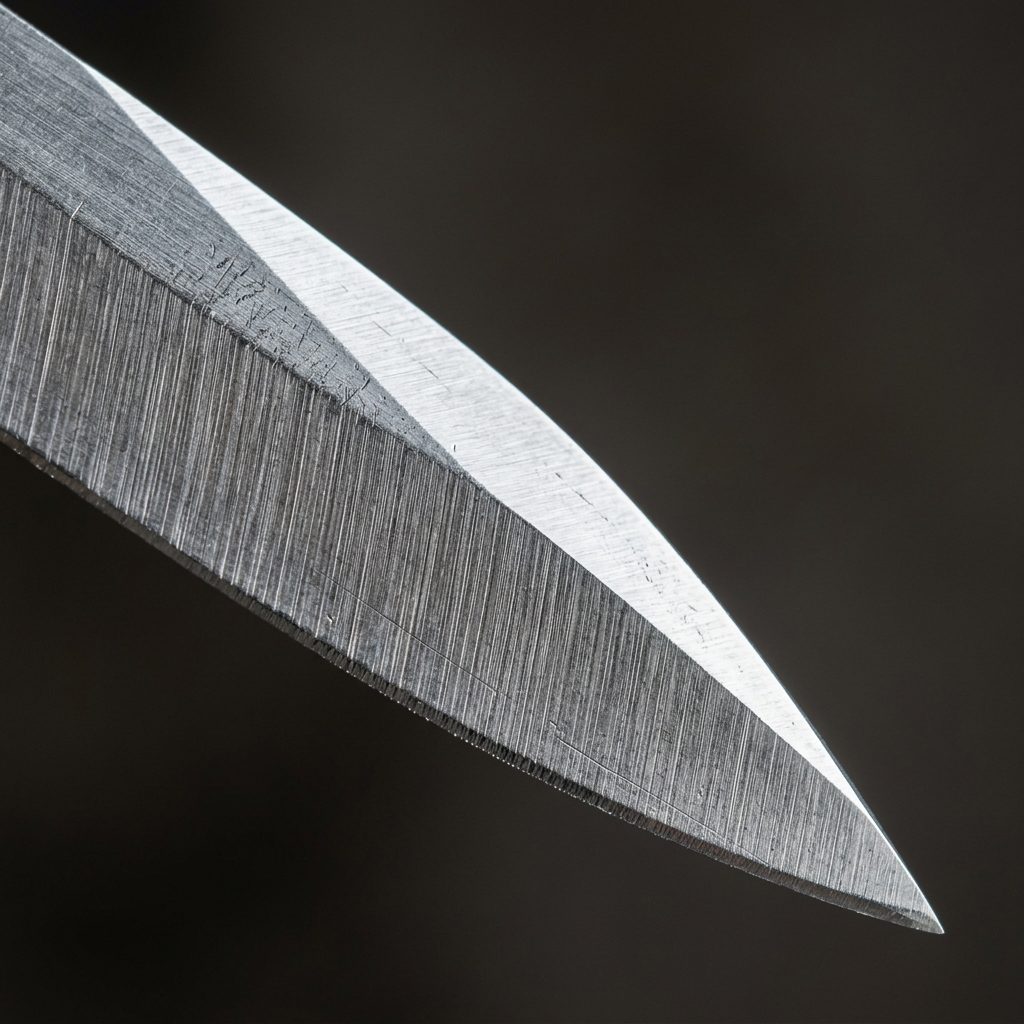
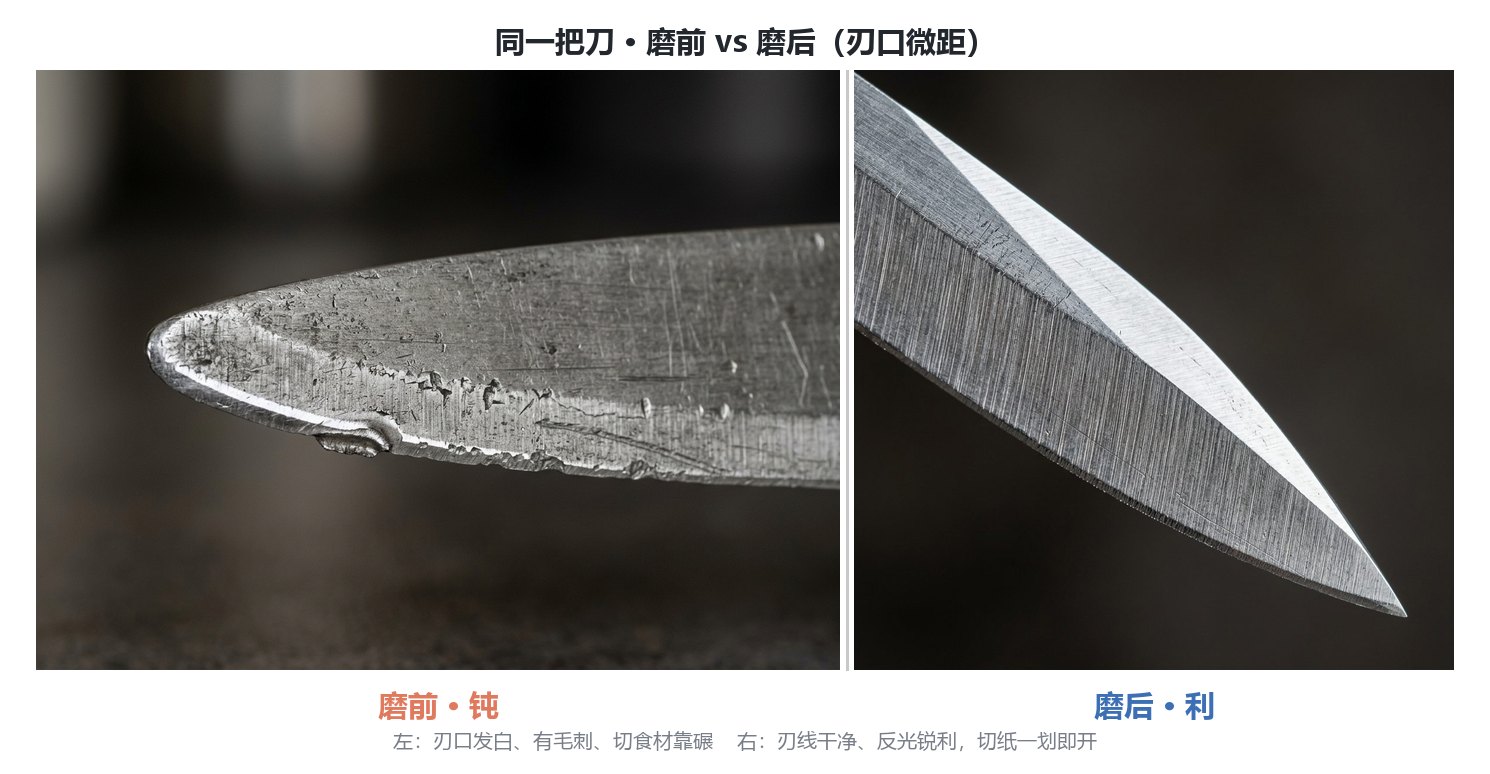
1. 看刀选目:崩口、厚锈上 80#–180# 粗目;日常去钝用 240#–600# 中目;提升顺滑感上 800#–1000# 细目;追求丝滑才碰 2000#–3000#。 2. 固定加水:台面垫防滑垫,石面淋薄水层;刀身卡稳,保持 15–20°(中式刀偏 20°,日式片刀 15° 左右)。 3. 粗中精递进:从粗到细一步步来,别跳目数——跳了刃口留毛刺,切菜反而更费劲。磨完想更利,上块牛皮荡刀条收个锋(WH-KD-A11 那种),金刚石本身磨不到镜面,收锋那一步得靠荡刀条或天然石。
常见问题
D、KD、LVD 三款到底差在哪?
核心差在底座和宽窄,磨料都是电镀金刚石。D 是硬质 ABS 底座、最便宜;KD 是实心铝底座、长期不变形;LVD 是 6061-T6 航空铝加 45°双斜坡,专为定角器夹具设计。目数上 D 和 LVD 都是 80#–3000# 16 档,KD 是 150#–1500# 6 档。
铝合金底座比塑料好多少?
好在不蠕变、导热快、长期保持平面度。塑料底座受热受力会慢慢翘,让刃角飘 ±2° 以上;铝基能稳稳守住你设的角度。要是你一周磨好几次,半年后这差别就写在刃上了。
磨中式菜刀用哪块合适?
标准宽(20–25mm)的 D 或 LVD 都行,宽度够、不滑脱。上了定角器就选 LVD,锁角更准。别用太窄的石磨宽刃方头刀,容易打滑失控。
金刚石磨石能抛光到镜面吗?
不能。金刚石负责快速切削,最细也就到 3000# 左右,磨不出镜面。真要镜面收尾,得靠天然名仓石、陶瓷石,或者磨完上牛皮/木质荡刀条收锋。这是金刚石的物理特性,不是缺点,是分工。
磨的时候要加水吗?能用油吗?
建议带水,薄薄一层,能降温、冲走金属屑、延长寿命。禁用全合成油和植物油——前者堵间隙,后者氧化发黏,都伤石减寿。干磨也行,但粉尘大、升温快,不如湿磨省心。
上了定角磨刀器为什么推荐 LVD?
因为 LVD 的 6061-T6 铝底座带 45°精密斜坡,尺寸(158×20×5mm)是照着定角器夹具槽机械接口做的,装上去不晃不干涉,你设 20° 就是实打实 20°,这叫"所设即所得"。D 和 KD 没有这个斜面耦合,卡进去会有旷量。
D/KD/LVD 金刚石磨石上手法
- 看刀选目:钝刀/崩口选 80#–180# 粗目,日常钝化选 240#–600#,精修选 800# 以上。
- 固定加水:台面垫防滑垫,石面淋薄水层,刀身持稳保持 15–20°。
- 粗中精递进:从粗到细不跳目,每面推拉均匀,轻压匀力。
- 验刃收锋:强光下看刃线连续反光,上牛皮荡刀条(如 WH-KD-A11)收锋即完工。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。