DAOLUOSI 背撑螺丝怎么装?折刀尾撑加固,老师傅唠嗑版
我得先跟你交个底:我第一次给折刀换背撑,手一抖把蓝胶挤进了主轴,结果刀轴卡死转不动,蹲在地上拿热风枪吹了半小时才救回来。所以今天这篇,咱就唠明白——背撑螺丝到底是个啥、为啥要加固尾撑、怎么 30 分钟装好,顺便把我踩过的坑都给你标出来。
一句话结论先放这:背撑螺丝就是折刀尾部的"脊梁骨",换装只用 T6/T8 梅花起子加中强度螺纹胶,胶只点 body/clip 螺丝、绝不进主轴,扭力 0.5–0.8 N·m 就行。
一、背撑螺丝到底是啥?和支撑柱有啥区别
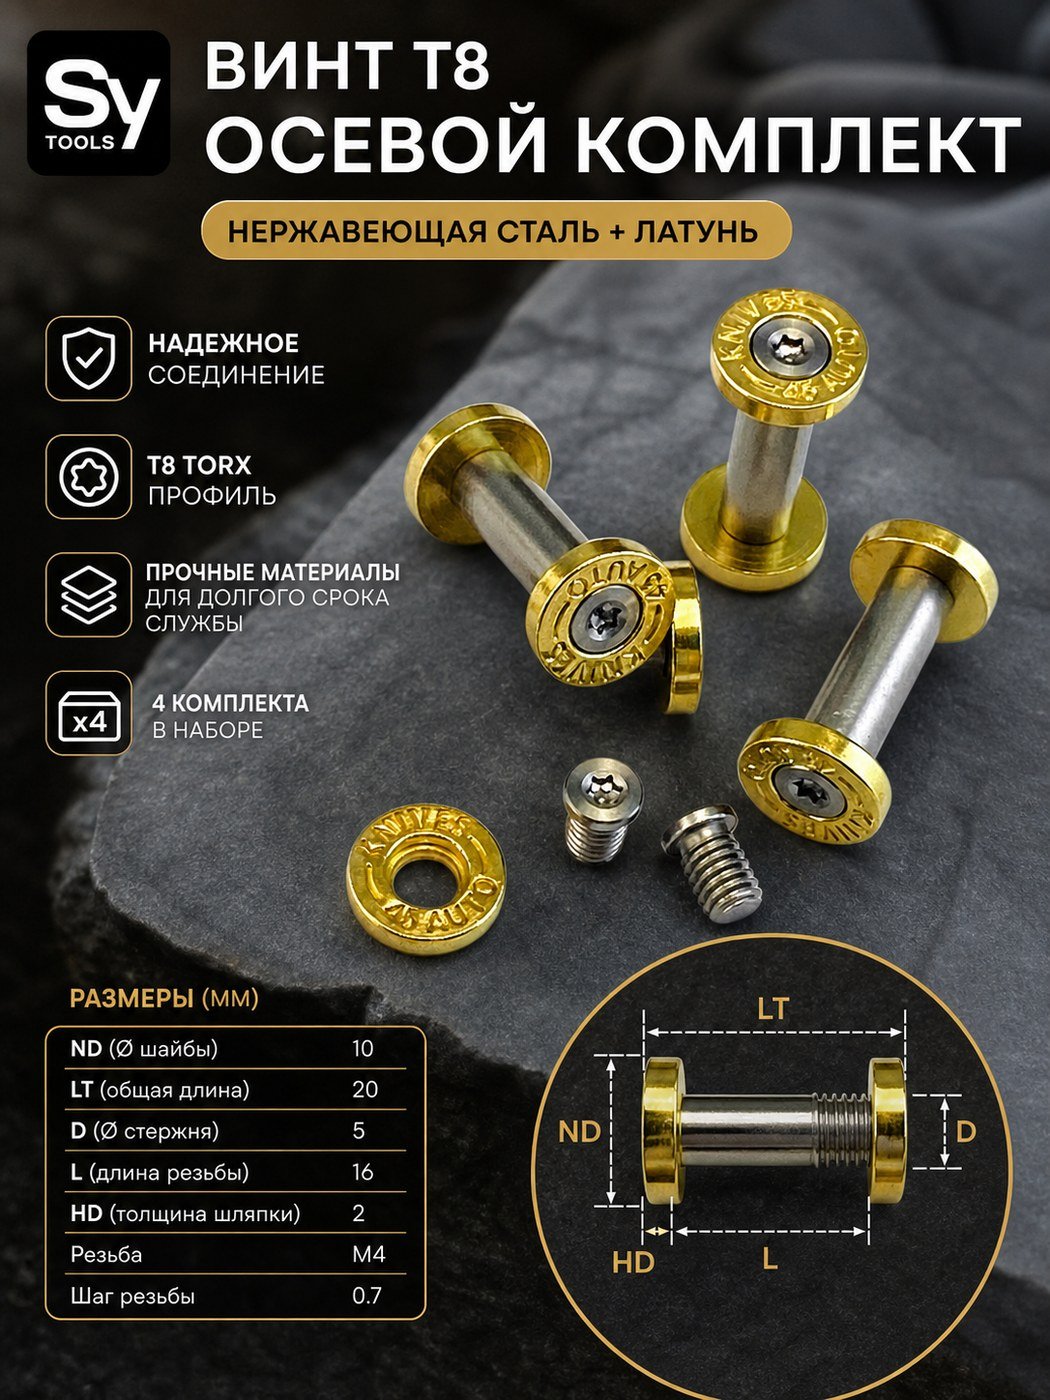
你拆开一把折刀,会看见两片内衬(liner)中间夹着刀身和锁件,尾部靠几颗螺丝把两片"锁"成一体。这最后那根横向的紧固件,就是背撑螺丝(backspacer)——它沿着刀柄背脊跑一条,把两片内衬在尾部刚性连起来,顺带把刀柄宽度"焊死"在一个固定值上。
它的兄弟叫支撑柱(standoff):支撑柱是几根小圆柱,把两片内衬撑开、尾部留空。留空的好处是方便清理、减轻重量;代价是尾部没"骨架",挤一下容易框变。背撑件则是一整条实心块,把尾部封死,刚性明显更足。我的经验是:日常 EDC 通勤,背撑更省心;爱拆拆洗洗的,standoff 更方便。
二、为啥要给折刀尾撑加固
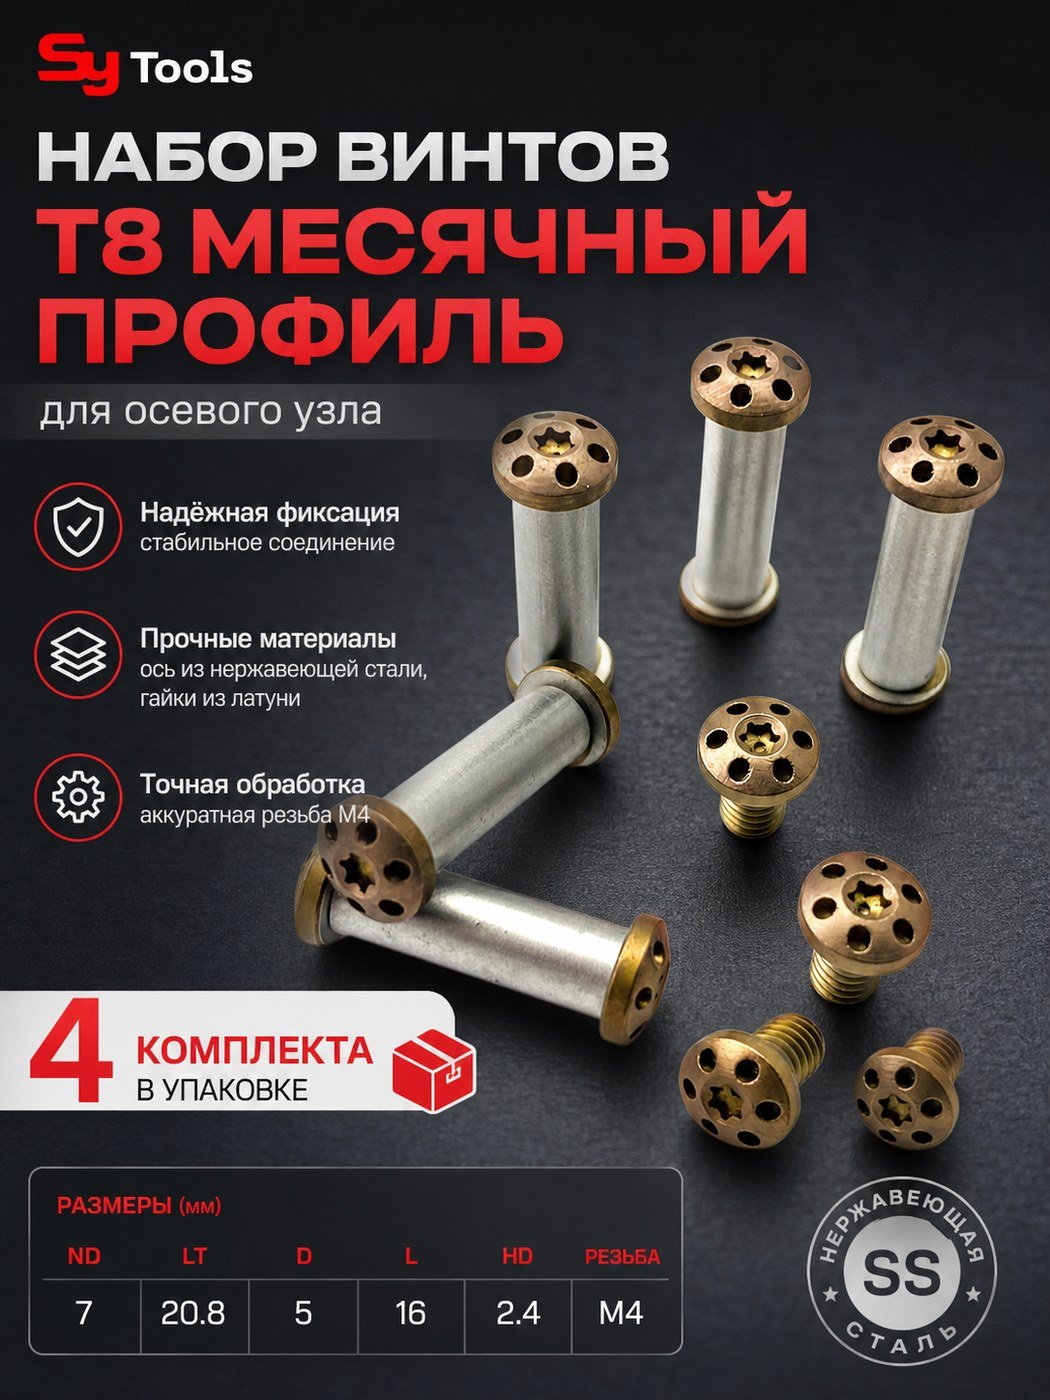
我那把陪了三年的 EDC 折刀,原厂背撑是塑料感很强的薄件,有回我不小心坐压到刀上,尾部内衬往里凹了一点,主轴当场错位,刃口蹭着内衬走、开合发涩。后来换成实心金属背撑,等于给刀柄尾段加了根"脊梁",侧向挤压直接被背撑吃掉,主轴再没歪过。
再一个现实原因:拆装养护时,背撑螺丝一旦滑牙(行话叫"错牙/cross-threading"),整把刀就散架。所以换装别图省事用错工具——后面我会说,梅花头(Torx)才是正解。
三、钛、钢、铜背撑螺丝怎么选
材质上就三档,我给你摆明白:
| 材质 | 重量 | 防锈 | 强度/手感 | 适合谁 |
|---|---|---|---|---|
| 钛合金(Ti-6Al-4V / TC4) | 最轻,约比钢轻 45% | 免锈、抗海水汗水 | 吸能不弯,高档哑光质感 | 长期随身、海边/多汗环境 |
| 304/316L 不锈钢 | 重一点 | 够用,热处理后可媲美原厂 | 强度足、便宜 | 性价比党、修复老刀 |
| 铜基 | 最重 | 会氧化出包浆 | 复古颜值,轻微抑菌 | 喜欢养包浆的玩家 |
趋势上,2026 年刀友圈已经从"改得炫"转向"改得稳",钛合金刀柄普及也带动 Ti-6Al-4V 螺钉和镍基镀层,专门防异种金属碰在一起产生的微电流腐蚀——这是新规点名的风险。配色嘛,模块化改装正流行:一次备齐几套不同颜色螺丝,按场合换心情,比反复拆单件更护刀。
四、磨护改带:装完顺手把刃收利
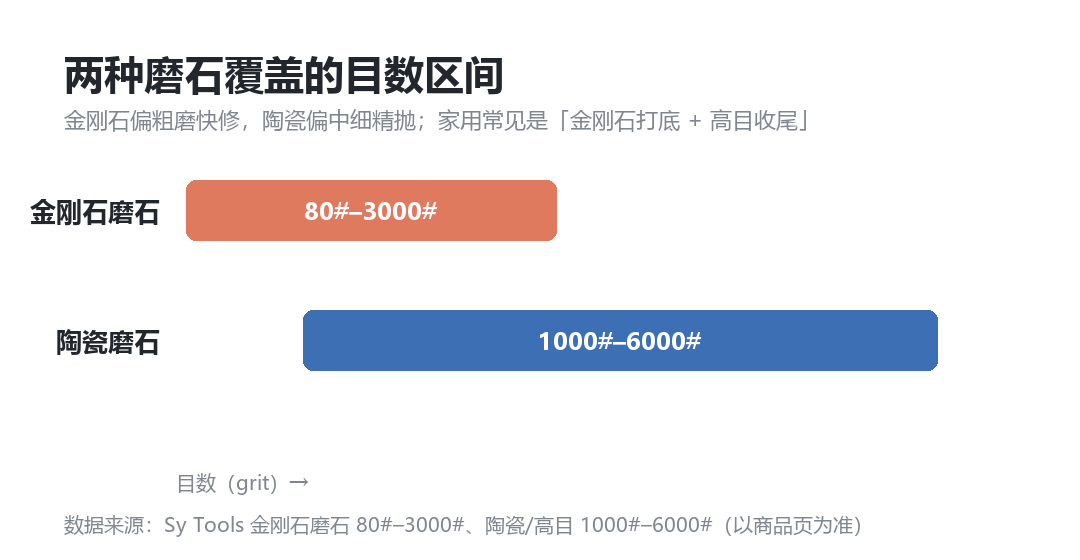
我一直是"磨、护、改、带"一条龙的人——尾撑装好了,顺手把刃也伺候一下才舒服。先用金刚石磨石把钝刃找回锋,再用牛皮荡刀条去毛刺,整把刀从尾巴硬到刀尖。
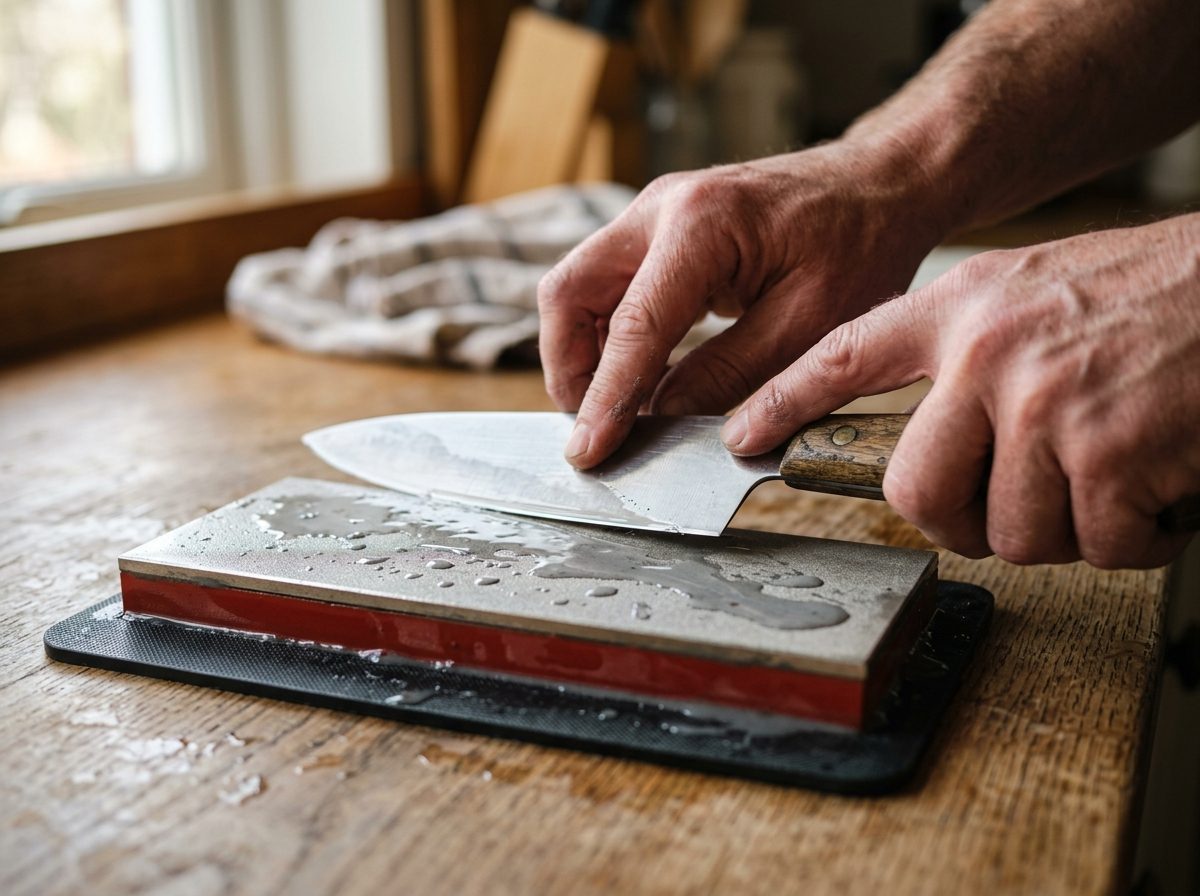
下面这组对比就是我那把刀磨前磨后的真实样子——钝的时候切番茄直打滑,收完锋一刀下去果皮连成线:
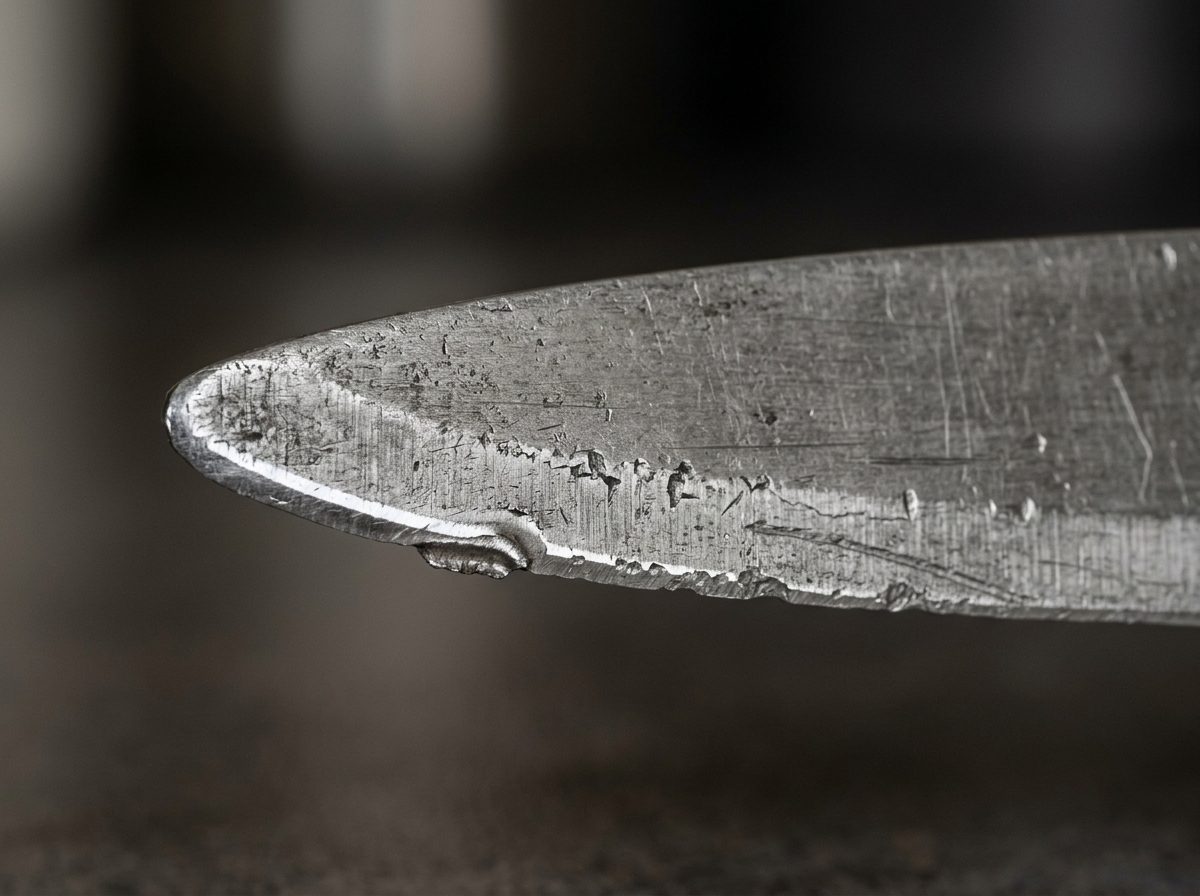
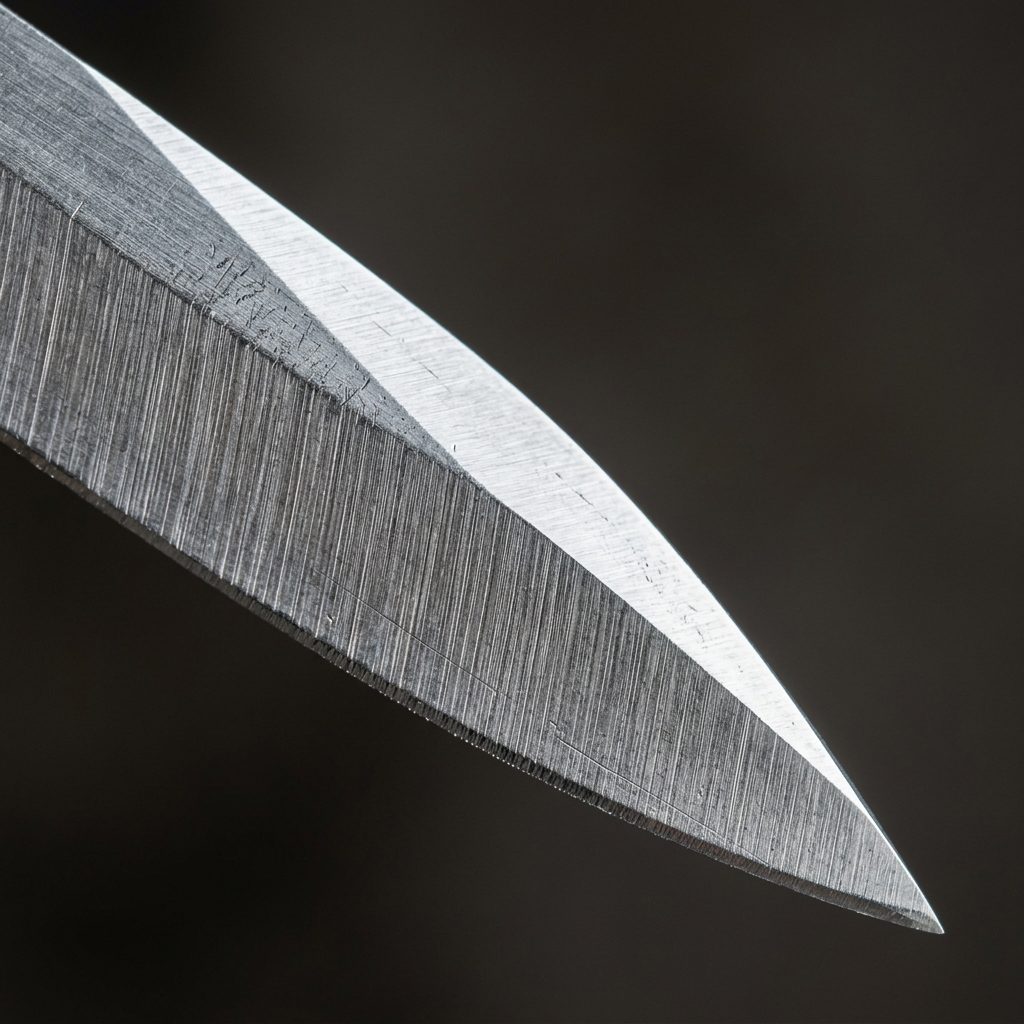
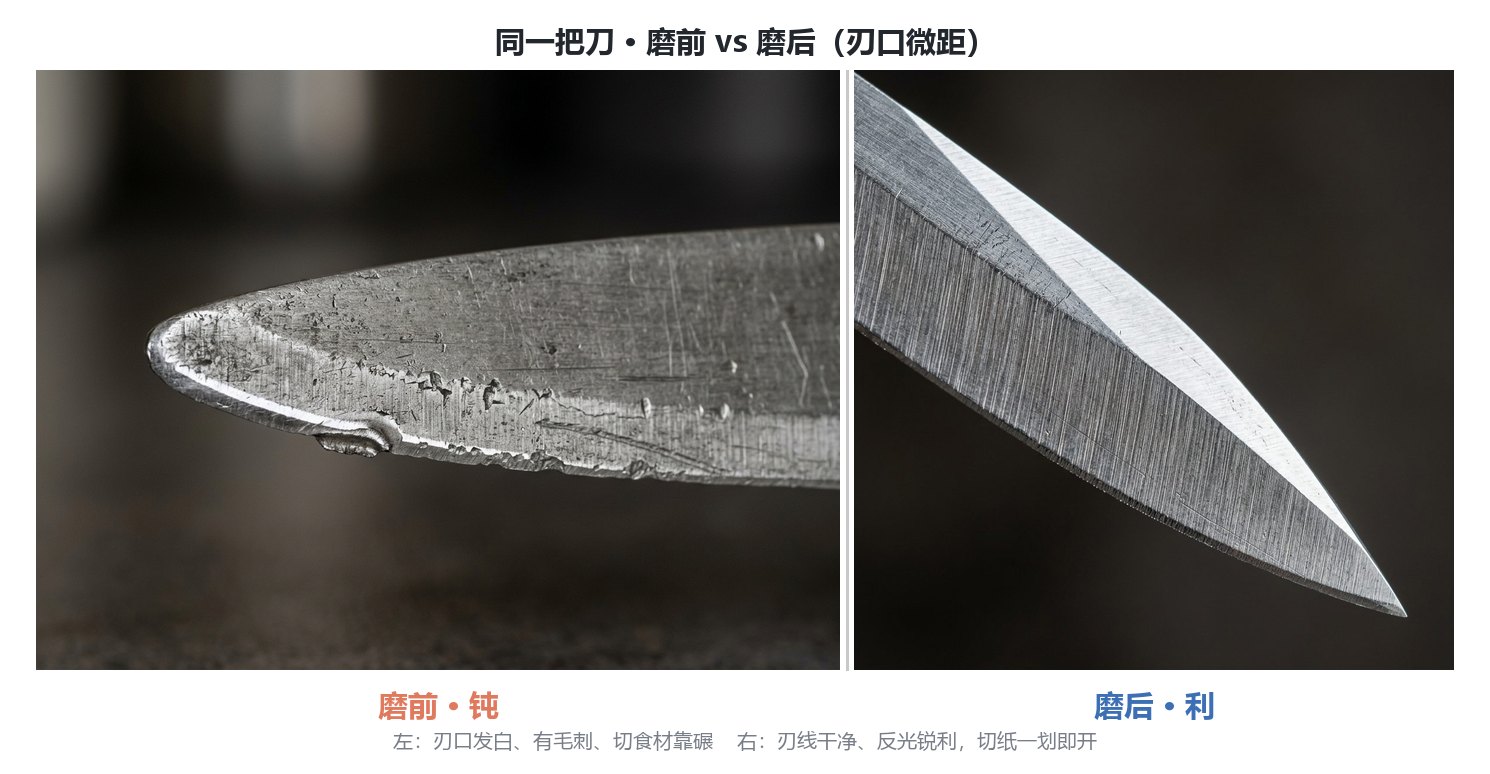
顺手带出几款我常用的真实在售件:WH-D-SERIES(金刚石磨石,(价格以品牌官方渠道为准),80#–3000# 全 16 档)、WH-SU-SERIES(铜基金刚石磨石,(价格以品牌官方渠道为准),散热优、寿命约普通 6 倍)、WH-KD-A11(牛皮荡刀条,(价格以品牌官方渠道为准),剃刀级收锋)。尾撑和刃口都伺候到位,这把刀才算真正"满血"。
常见问题
背撑螺丝和支撑柱有啥区别?
背撑是一整条实心块,把刀柄尾部封死、刚性更强;支撑柱是几根小圆柱,尾部留空、好清理也轻。日常通勤选背撑更稳,爱拆洗的选支撑柱。
没有梅花起子,能用一字或十字吗?
强烈不建议。反复拆装时十字槽三五次就"啃槽",一字更容易滑牙把螺丝拧花。老老实实备一把 T6/T8 梅花(Torx)起子,这是 2026 年改装件的默认配置。
螺纹胶(蓝胶)打多少合适?
中强度(蓝胶)只点 body/clip 螺丝的螺纹,米粒大小足够;主轴螺丝千万别打胶。我当年就是手抖打进主轴,刀轴卡死,用热风枪吹软才拆开。胶多了反而难维护。
扭力多少才合适?
主轴螺丝推荐 0.5–0.8 N·m:低于 0.4 易松旷,高于 0.9 可能压溃轴承座或让铝柄微变形。body 螺丝凭手感拧紧即可,但最好用数显扭力起子,别靠"大力出奇迹"。
钛的和钢的那个好?
长期随身、海边或多汗环境选钛(轻、免锈、吸能不弯);预算有限或修复老刀选 304 不锈钢,强度够用还便宜。钛柄刀记得配 Ti-6Al-4V 螺钉防微电流腐蚀。
装完开合变紧、有异响咋办?
多半是螺丝高度误差导致内衬错位。装好后反复开合十次以上,听异响、看推刀钮偏移;若发紧,松半圈 body 螺丝重新对位。实在调不好,先动非关键位螺丝,别急着拆主轴。
六步换装 DAOLUOSI 背撑螺丝
- 清场拍照:铺防静电垫、备 T6/T8 梅花起子和镊子,拆前先给整刀拍张照,记住每颗螺丝原位,避免回装错位。
- 拆 clip/body 螺丝:用 T6 先拆背夹螺丝,再拆尾部 body 螺丝,分边放好别混,小心弹簧和垫片别崩飞(老手都用密封袋兜底)。
- 取出旧背撑:轻轻掰开两片内衬,取下原厂背撑,用酒精棉擦净螺纹孔里的旧胶和油泥。
- 装新背撑对位:把 DAOLUOSI 新背撑卡进尾部槽位,确认两片内衬对齐、主轴孔同心,再插回刀身和锁件。
- 点胶回装:只在 body/clip 螺丝螺纹上点米粒大蓝胶,旋入深度≥螺丝直径 1.5 倍,手感拧紧;主轴保持干净不打胶。
- 固化自检:静置 12–24 小时让胶固化,之后反复开合十次,确认无松动、无异响、刀刃闭合间隙正常,再随身出门。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。