电动磨刀器好用吗?值不值得买(老师傅唠嗑版)
说句掏心窝的话:我也曾图省事,花三百多块买了台电动磨刀器,想着"滋啦"几下就把主厨刀救回来。结果呢?刀是利了,可刃口被磨薄了一圈,切肉反而打滑、还容易劈叉。那是我第一次明白——电动磨刀器"快"是真的,但它磨掉的不只是钝,还有你刀的寿命。所以今天咱们把话摊开讲:它到底好不好用、值不值得买,谁该碰、谁千万别碰。
一、它到底是怎么"磨"的
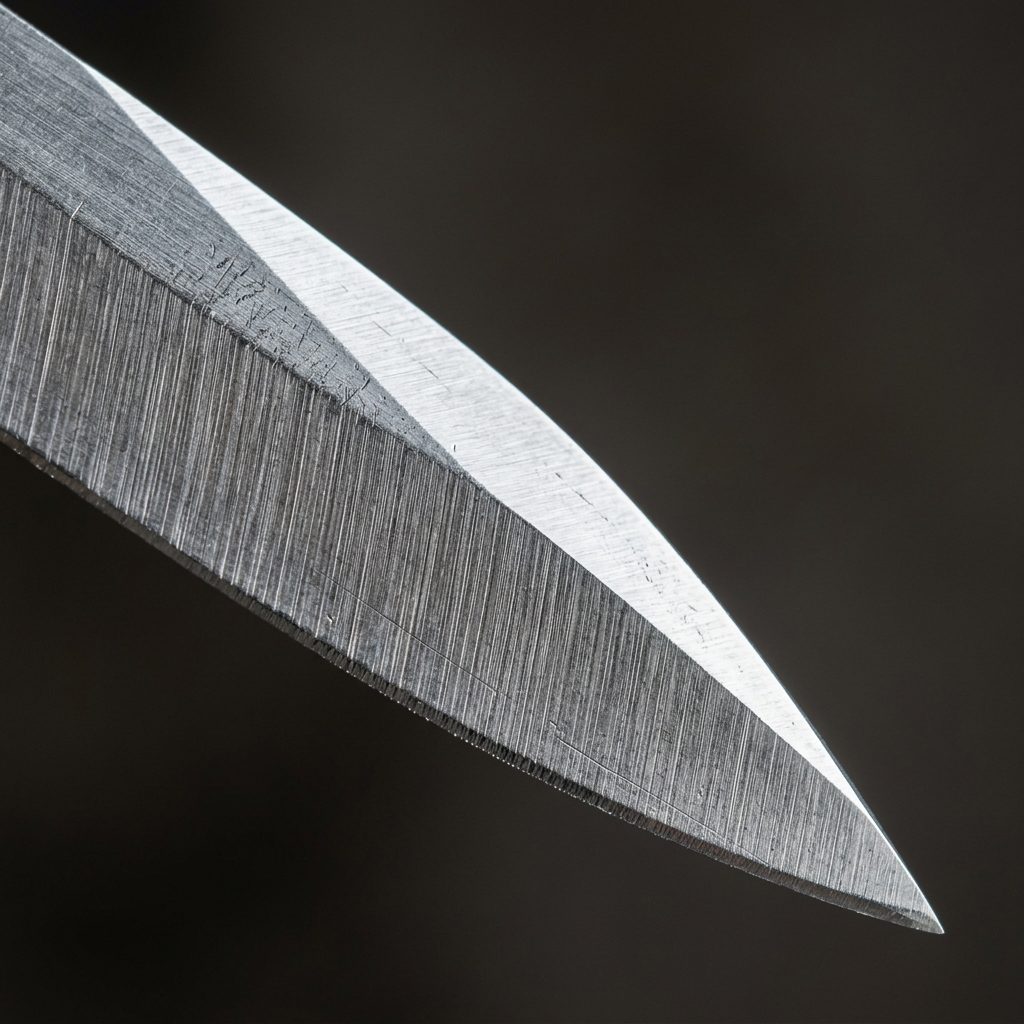
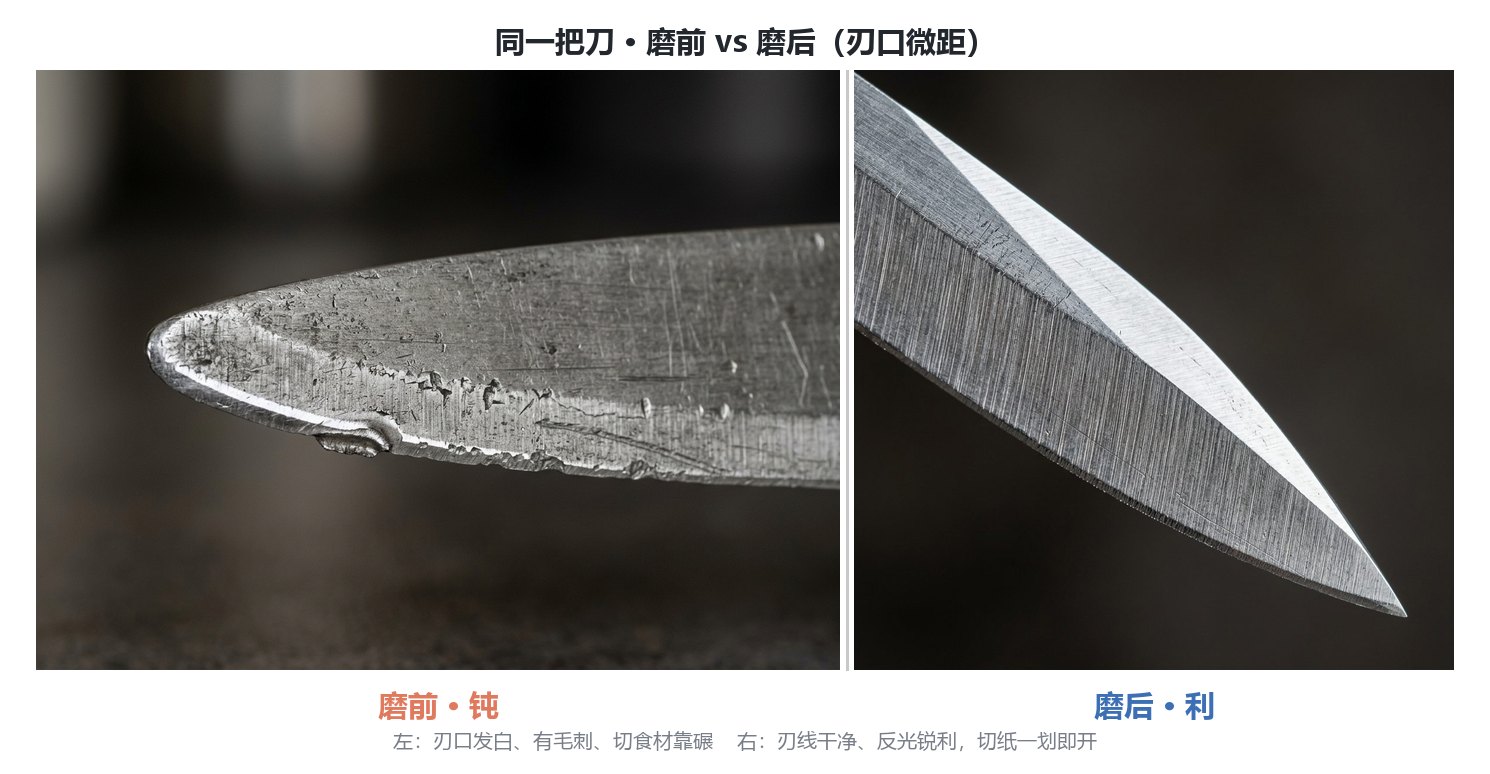
别被名字骗了。电动磨刀器里大多是高速旋转的碳化硅砂轮(粗磨)加陶瓷棒(细磨),转速动辄几千转。它不是传统意义上"磨"掉一点金属、把刃线修顺,而是用砂轮强行"铣"掉两侧金属,造出一条新刃。也就是说,你每拉一次,刀刃厚度就少几微米。
低端的连体套装刀、十几块的杂牌刀,磨坏了不心疼,它确实能"急救";但对一把好刀来说,这是不可逆的物理剥夺。淘宝百科那篇讲得很直白:金刚砂磨轮粒度通常在 200–400 目,属于粗磨范畴,磨出来的刃面有明显划痕,保持性有限,一般 1–2 周就得再磨一次(来源:bk.taobao.com/k/modaoji_11614)。
二、伤刀的三大机制(看完你就不慌了)
我那把主厨刀变"飘",其实是三种伤害一起作用:
第一,金属移除率太高。 预算级电动每次移除的钢材,比手动工具多 2–3 倍。几次下来刀背变薄、握感发飘。Insight-KitchenKnife 的对比数据很说明问题:>60 HRC 的高硬刀片,预算电动的固定角度和强力研磨"几乎保证了长期损坏"(来源:insight-kitchenknife.com)。
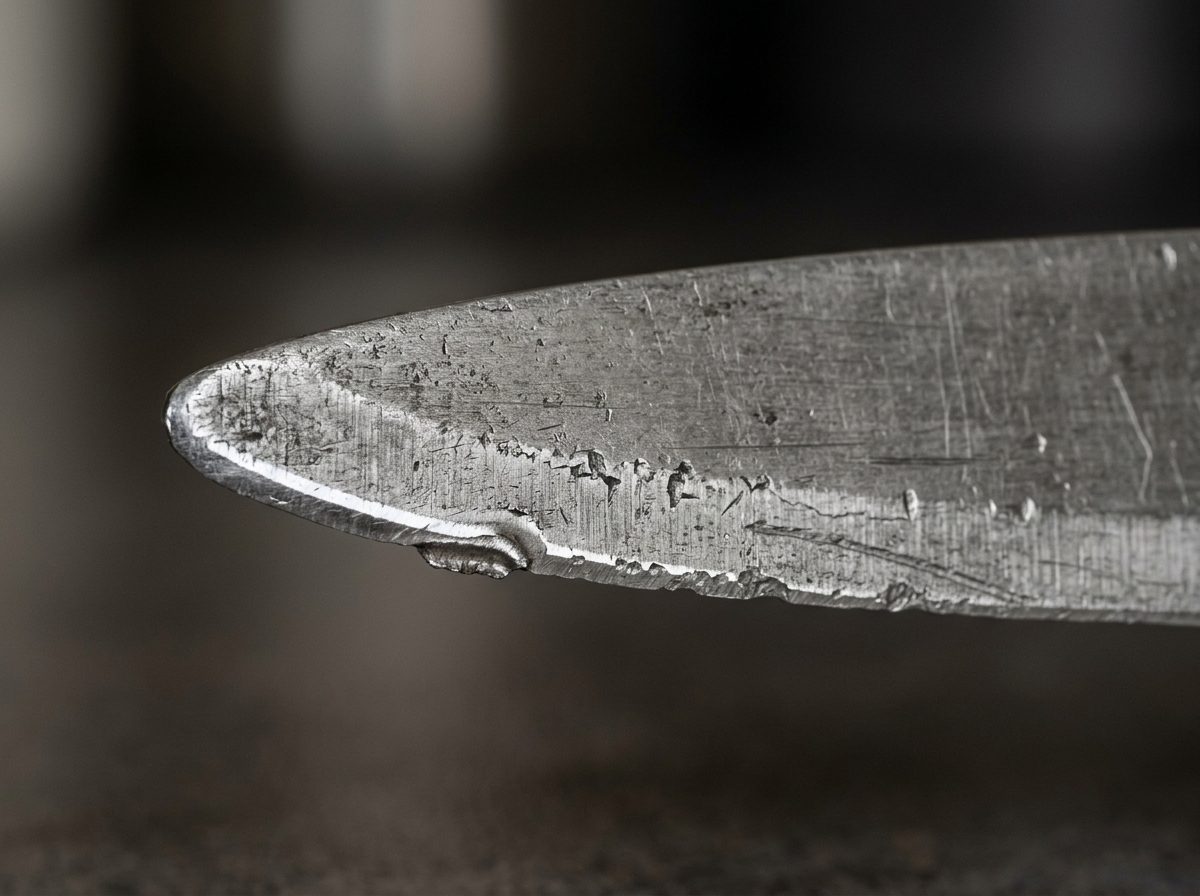
第二,高温退火。 摩擦生热是常识。几十秒里刀刃局部温度能窜很高,一旦超过钢材回火温度,硬度骤降——磨完看着亮,切两天又钝,行话叫"把刀磨软了"。所以 2026 年的行业共识是:调速从加分项变成了基础门槛,没水冷、只靠风扇散热的"伪电动"对好刀伤害极大(来源:bk.taobao.com/k/modaoji_11614/1d2f606c24afc5e23d1cf877ecbb4d38)。
第三,几何形状失控。 手工磨能按刀调角度;电动导槽多数锁死在 15–20°。你那把 15° 的日式薄刃、柳刃,硬塞进 20° 槽里,等于把出厂几何改了,切阻变大、性能掉档。我一个朋友拿电动磨他的大马士革刀,崩了口——高碳高硬钢在电动上受力不均,最容易"崩刃"。
三、什么刀能碰,什么刀千万别碰
这是最实用的一节,我直接给你一张表:
| 刀型 / 材质 | 能不能用电动磨 | 原因 |
|---|---|---|
| 普通不锈钢菜刀(3Cr13–5Cr15MoV) | 偶尔应急 OK | 成本低,可接受的常规损耗 |
| 低端/一次性杂牌刀 | 可以 | 坏了不心疼,延长剩余寿命 |
| 德系双刃刀(Wusthof/Henckels,约 20°) | 基本适配 | 平价机多锁 20°,角度刚好 |
| 日式薄刃 / 柳刃(约 15° 或更低) | 不建议 | 固定槽改几何,损伤精密刃型 |
| 高碳钢 / 大马士革 / SG2 / ZDP-189 | 千万别碰 | 硬而脆,易崩口、回火 |
| 陶瓷刀 / 硬质合金 | 禁止 | 硬度超金刚砂有效范围,伤刀伤轮 |
一句话记牢:电动磨刀器是"急救包",不是"保养品"。 真要把一把好刀用十年还像新的,它不在你的清单里。
四、真要买,怎么选才不踩坑
如果你就是图省事、家里都是普通不锈钢刀,那可以买,但别踩这几个坑:
- 认"水磨 / 湿式 / 白刚玉"三个词。 没水箱、只靠风扇散热的,本质还是干磨,对好刀伤害大。
- 调速是 2026 的基础门槛。 固定高速磨 VG10、粉末钢,极易微观崩刃或退火。
- 索要"支持刀型清单"。 凡是只喊"所有刀都能磨"的,反而最不专业;面包刀、剔骨刀、日式薄刃大多塞不进导槽。
- 问清磨轮耗材成本。 整体封装不可换的,磨轮一废整机报废,长期更贵。
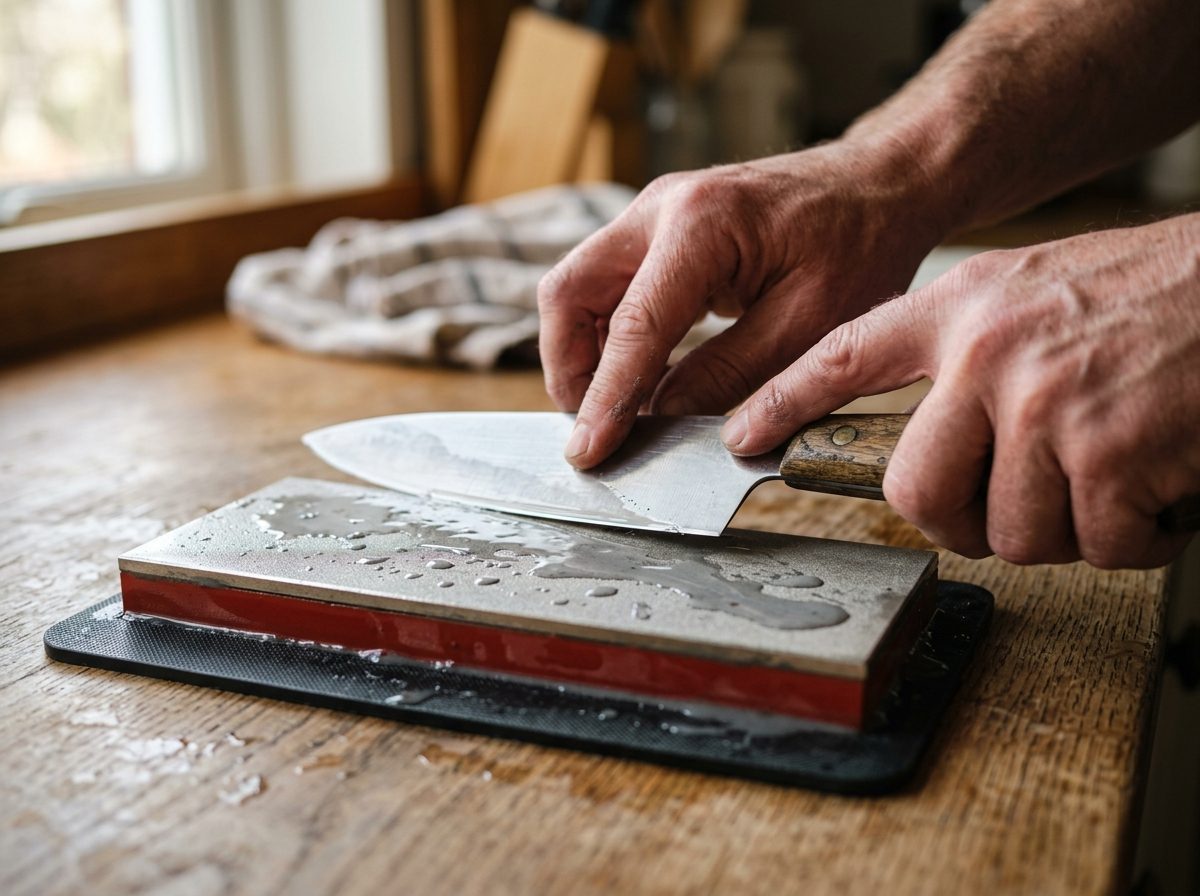
五、想长期护刀?我更推荐手动方案
讲真,电动解决的是"固定角度 + 体力"两道关,但这两关,手动方案也能解,而且可控、不伤刀、不耗电:
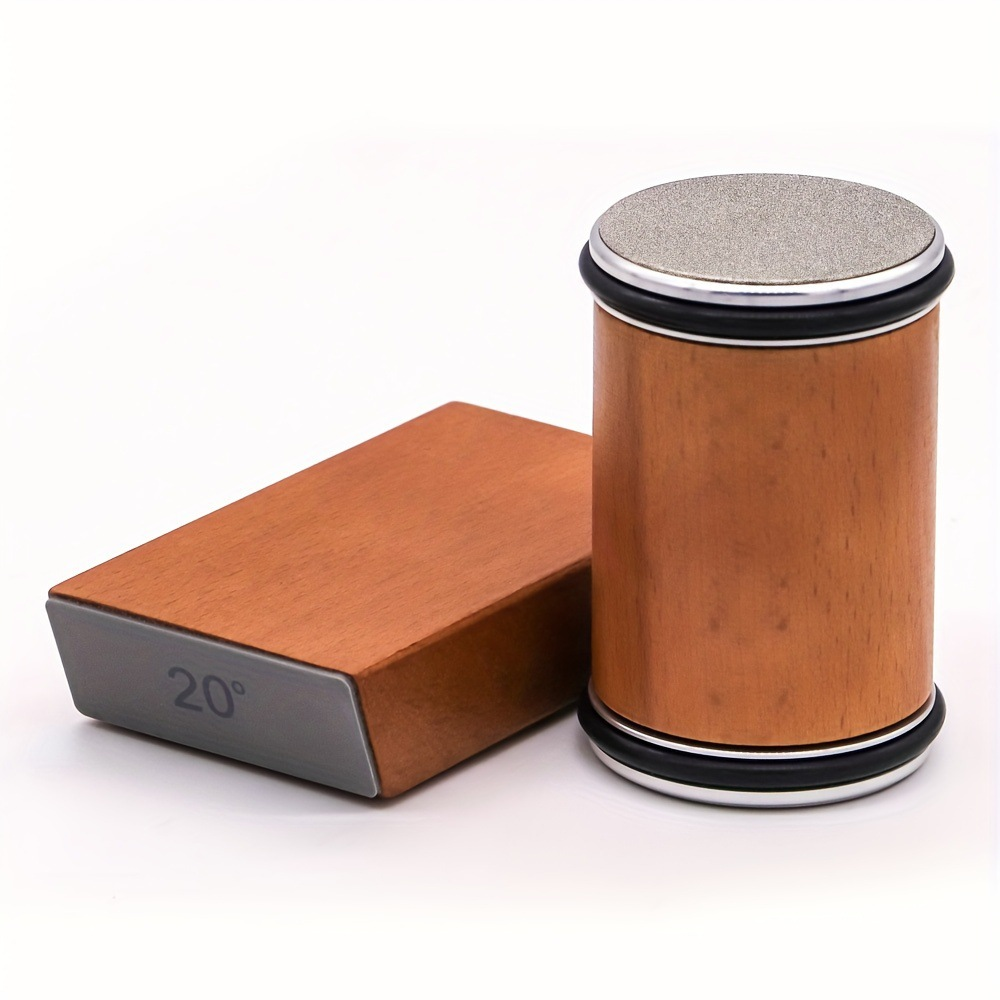
- GT-001 滚轮式磨刀器((价格以品牌官方渠道为准)):400/1000 目金刚石磨盘,15°(日式)&20°(西式)双角预设,磁吸底座稳如老狗——要的就是电动那种"无脑对准",但全程手动,移除量你来控。
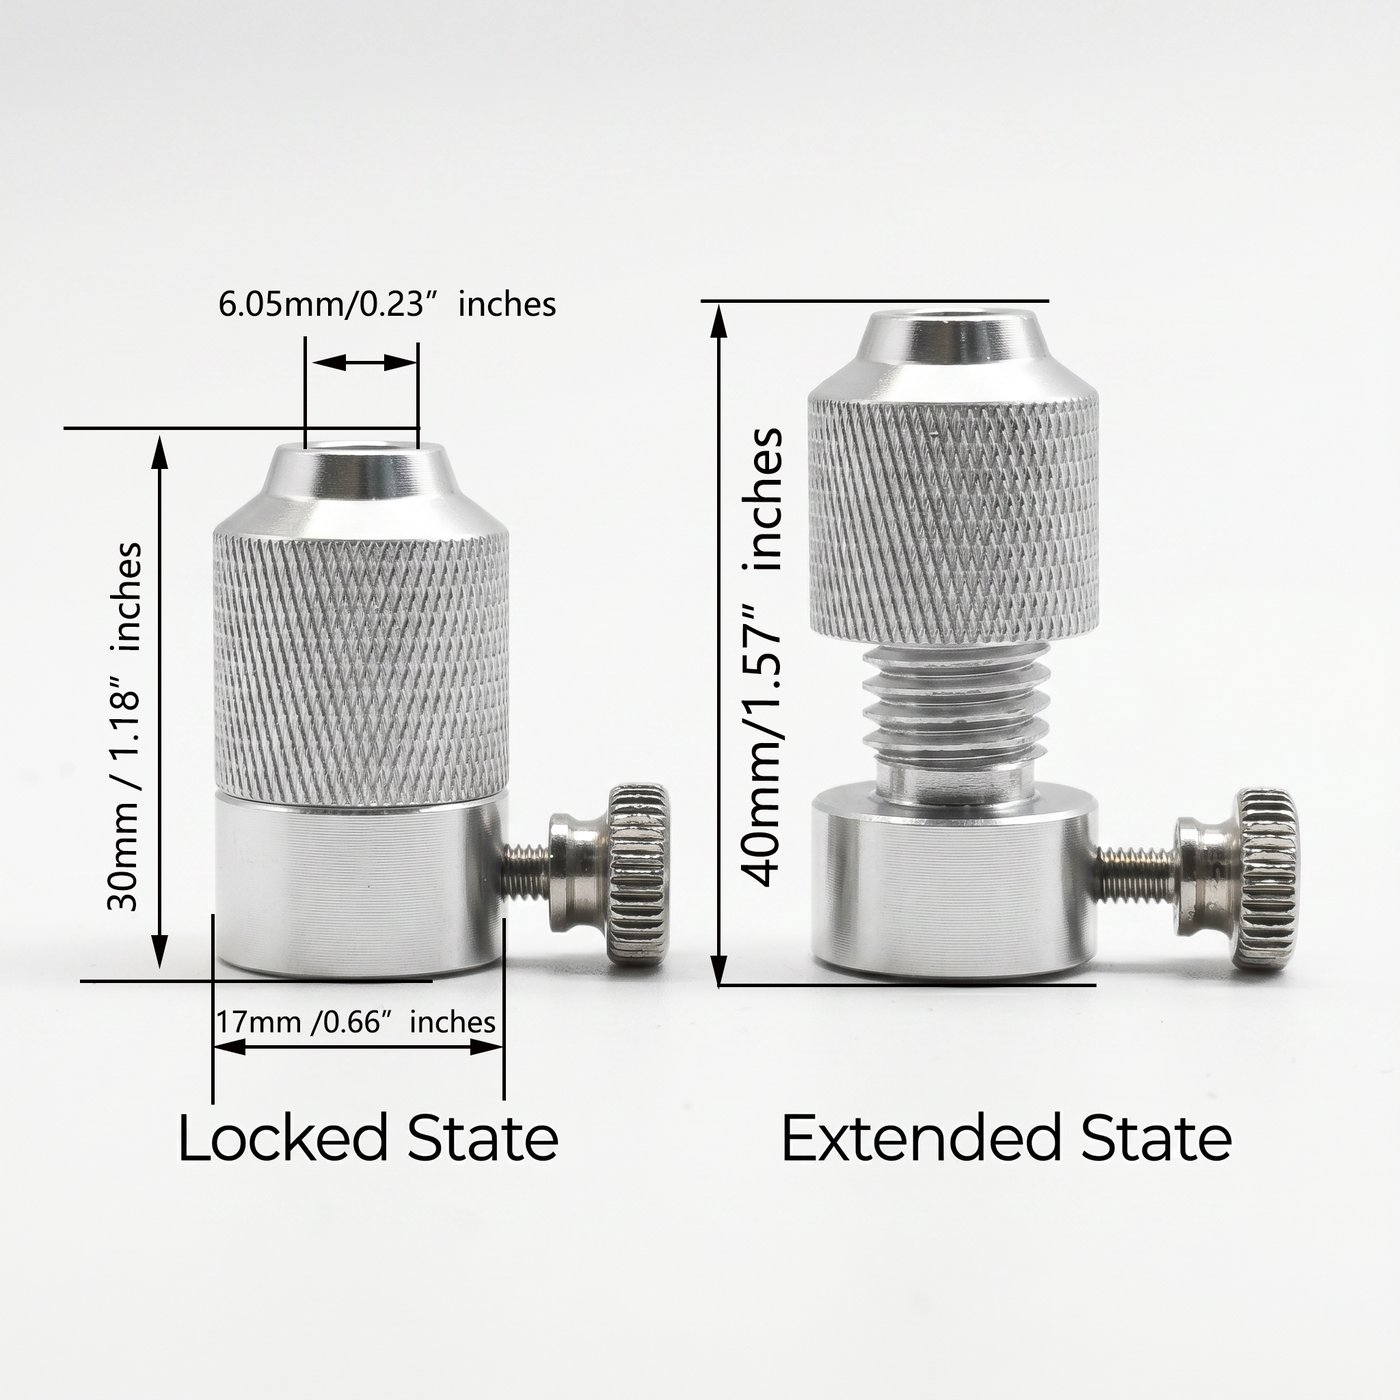
- T-05 精密角度调节器(AC-T05-001,(价格以品牌官方渠道为准)):0.1° 微调步进,套上 6–10mm 导杆拧紧即锁角,根治手磨漂移——这是电动机"固定槽"的手动可控版。
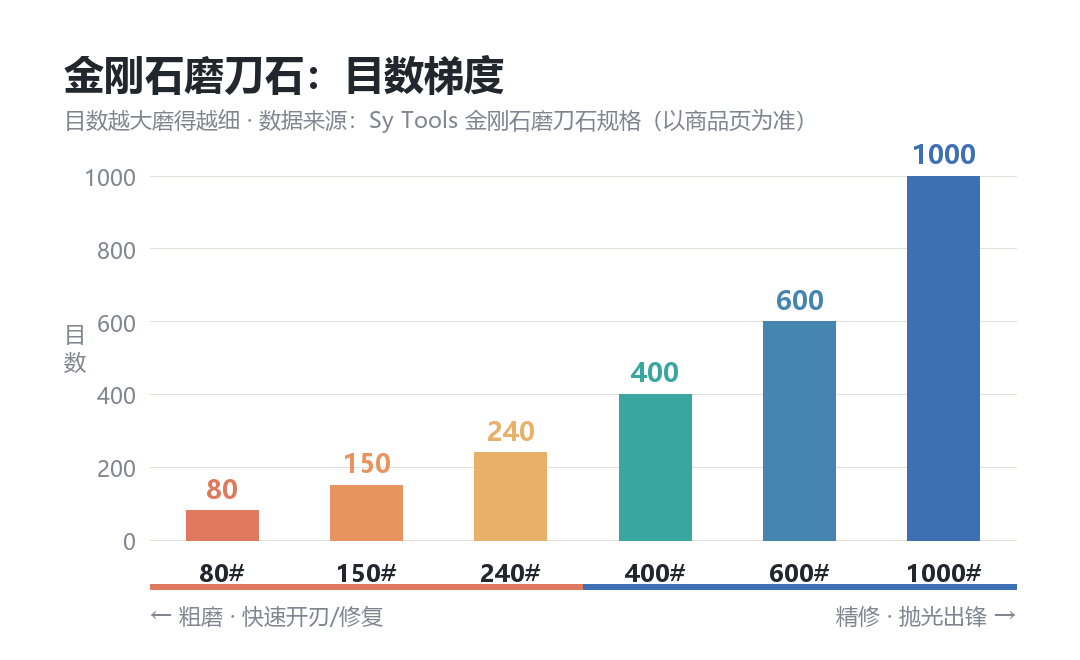
- D 系列金刚石磨石(WH-D-SERIES,(价格以品牌官方渠道为准)):80#–3000# 共 16 档,粗修缺口、中建锋、高目抛光,一条龙;带水防高温,正好对症电动机的退火痛点。
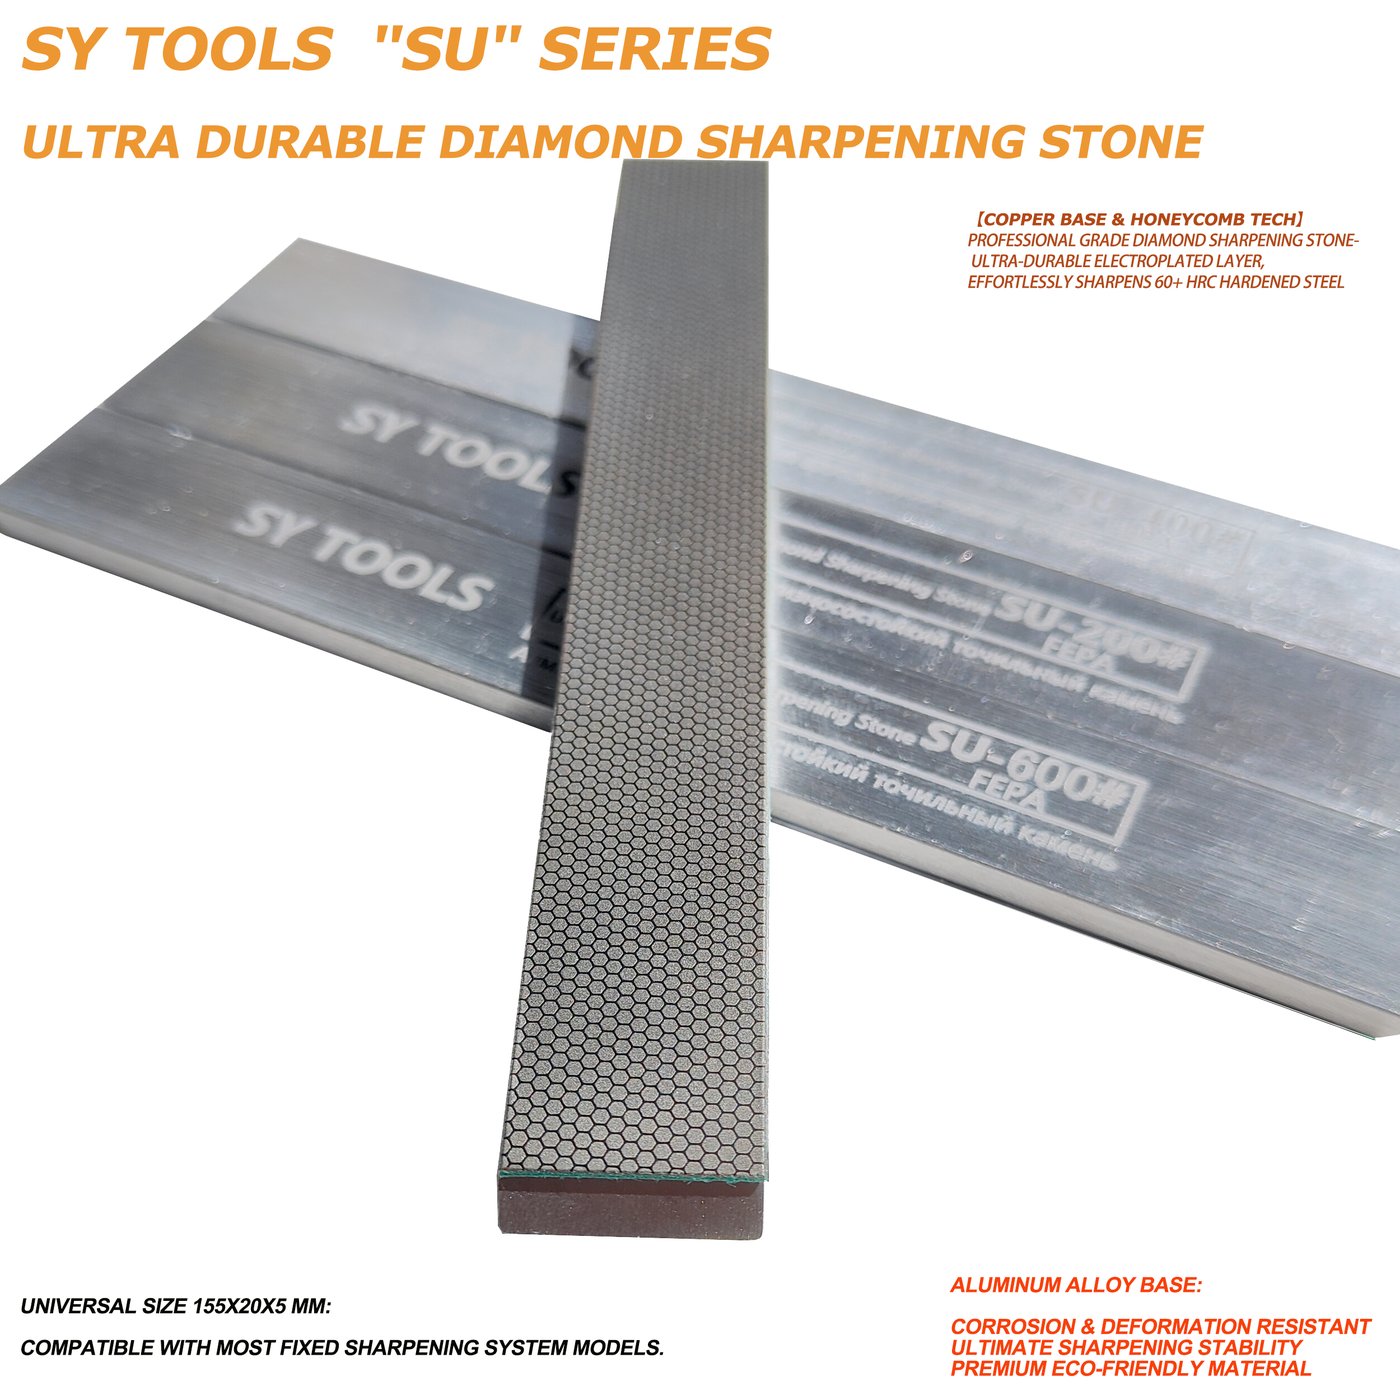
- SU 铜基金刚石磨石(WH-SU-SERIES,(价格以品牌官方渠道为准)):铜基蜂窝电镀散热优,寿命约普通 6 倍——把"高温"这件事从根上压住。
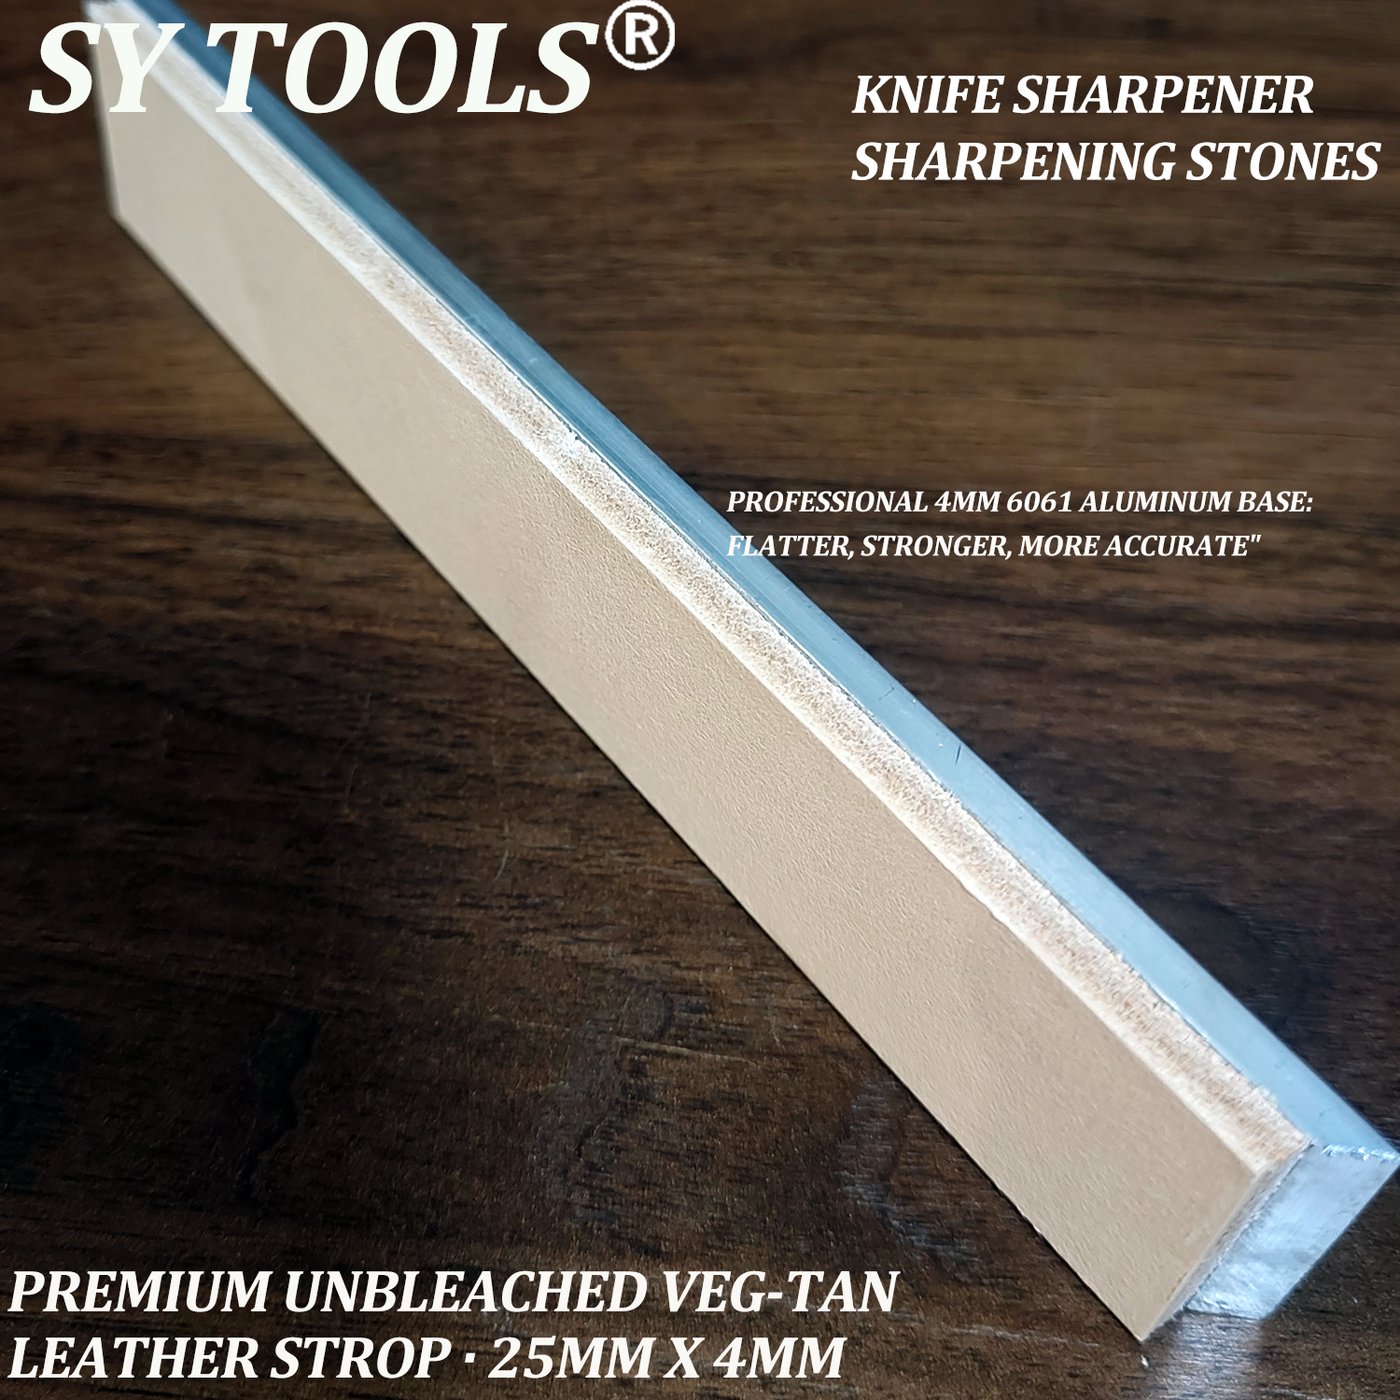
- KD-A11 牛皮荡刀条(WH-KD-A11,(价格以品牌官方渠道为准)):磨完别停!牛皮背向刀锋轻拉几下,去掉微观毛刺,锋利度和保持性才真正上台阶。多个文献都提到,电动磨完也得靠皮革荡刀去毛刺,才算"剃纸级"收尾。
简单说,电动是"快但费刀",手动定角是"慢一点但护刀"。你图快、刀又普通,买台带水冷的电动应急无妨;你惜刀、刀又好,我劝你老老实实上定角器配磨石——机器只是降低门槛,耐心比参数重要。
常见问题
电动磨刀器会把刀磨坏吗?
规范使用下,普通不锈钢菜刀属于"可接受的常规损耗";但如果进刀压力过大、在同一位置停留过久,可能局部过热退火或过度磨损。高碳钢、大马士革、陶瓷刀这类,廉价电动基本是"毁灭性"伤害,不建议碰。
所有刀都能用电动磨刀器吗?
不是。陶瓷刀、硬质合金、高硬粉末钢(SG2/ZDP-189)硬度超出金刚砂有效切削范围,强行磨既无效又伤刀伤轮;日式单面薄刃、面包刀、剔骨刀大多也塞不进标准导槽。买前一定核对商家列出的"支持刀型清单"。
普通家庭值不值得买?
如果你家都是普通不锈钢直刃菜刀、只想偶尔救急,一台带水冷、可调速的电动磨刀器(300–700 元档)确实省力。但它磨掉金属快、保持期短(1–2 周),长期算下来不如定角器+磨石护刀。一句话:应急可买,别当主力保养工具。
电动磨刀器和磨刀石,哪个更好?
各有地盘。电动上手极简单、10 秒到 3 分钟出锋,但移除率高、角度固定、适用范围窄;磨刀石上手难(要练角度手感),但移除量可控、几乎所有刀都能磨、耗材便宜。想要"无脑快"选电动,想要"长期护刀"选磨石+定角器。
电动磨完还需要荡刀吗?
需要。电动磨出的多是粗糙微锯齿刃,文献一致建议磨后用细粒砂轮或皮革荡刀去除毛刺,这才是"剃纸级"锋利的关键收尾。我们家的 KD-A11 牛皮荡刀条((价格以品牌官方渠道为准))就是干这个的。
怎么选电动磨刀器才不踩坑?
认准"水磨 / 湿式 / 白刚玉"三关键词;调速功能从加分项变 2026 基础门槛;确认它明确列出支持的刀型清单而非喊"所有刀都能磨";问清磨轮是否可单独更换、耗材成本多少。收到货先拿旧刀试磨,熟悉角度和节奏再上主力刀。
电动磨刀器安全使用 5 步(应急场景)
- 核对刀型与材质:确认是普通不锈钢直刃、无严重崩口;陶瓷刀、高硬粉末钢、日式单面薄刃一律不上机。
- 先拿旧刀试磨:熟悉进刀节奏和导槽角度,确认效果再处理主力刀。
- 匀速拉动不滞留:以稳定速度拉过导槽,绝不在某一位置停留过久,避免局部过热退火或磨出凹弧。
- 分段粗磨到细磨:除非刀严重受损,否则少用粗磨档;先粗修再细抛,保护刃口寿命。
- 磨后荡刀去毛刺:用牛皮荡刀条(如 KD-A11)背向刀锋轻拉几下,去除微观毛刺,得到连续利刃。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。