新手第一次用定角磨刀系统翻车合集:夹歪、读错角、贴反石(老师傅唠嗑版)
我第一台定角磨刀系统的夹具螺丝没拧紧——推两下刀自己转了半圈,磨出一排锯齿痕,差点把新菜刀废了。后来带过不少徒弟,发现新手第一次上定角系统,翻车位置惊人地一致:九成出在「夹歪、读错角、贴反石」这三处,根子都一样——硬件没锁死,或者参数没读对。下面我把这三处翻车拆开讲,配上 Sy Tools 的真实机器和磨前磨后对比,你照着三分钟自检一遍,基本能避开 90% 的坑。
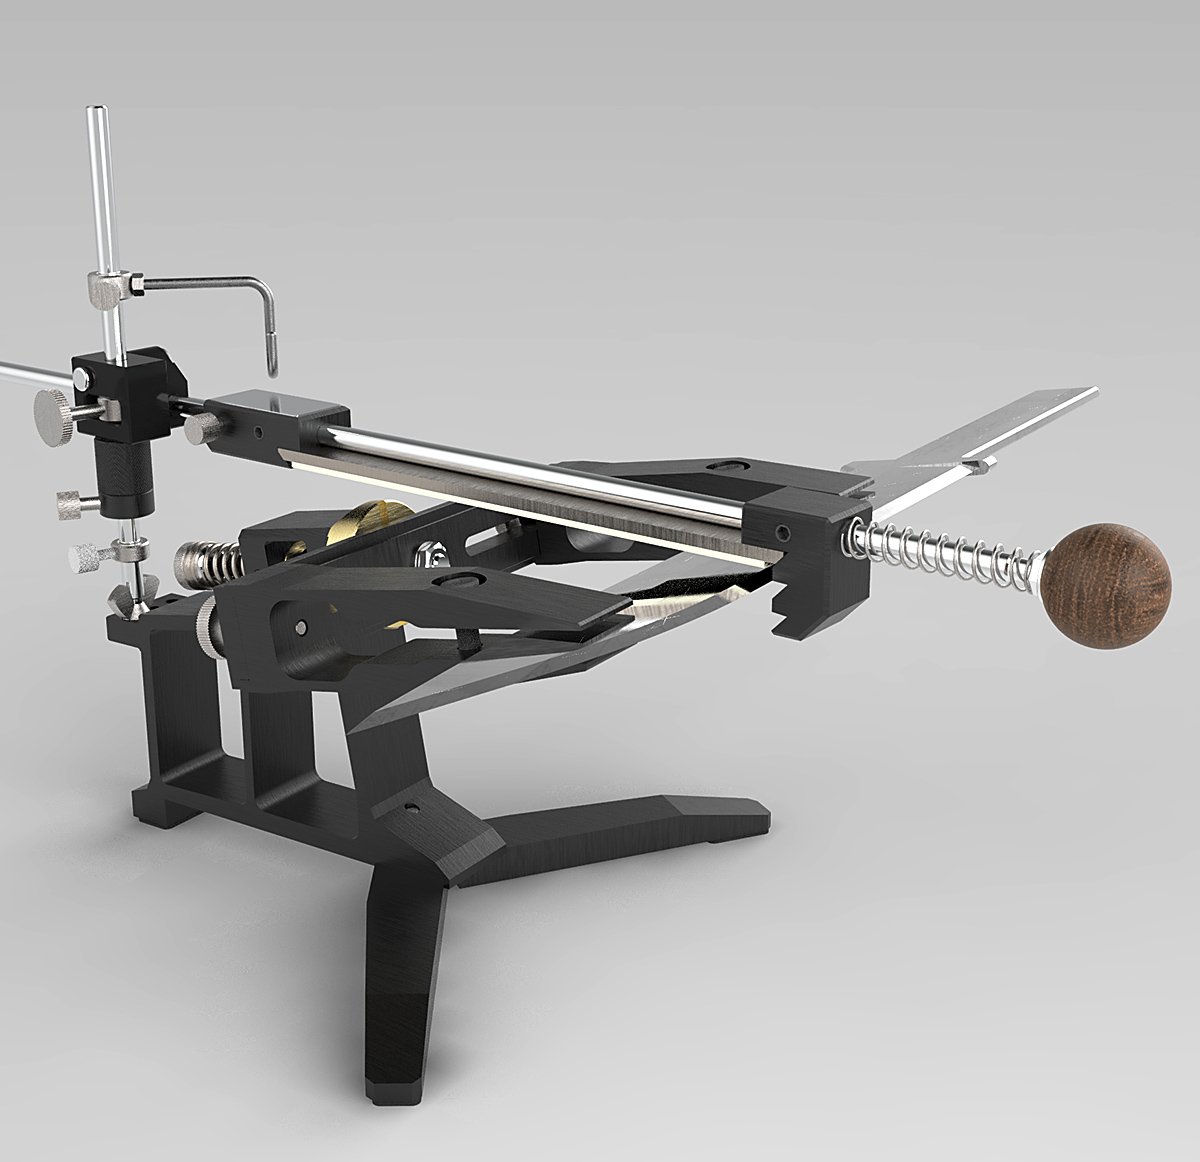
一、翻车一:夹歪(夹具没贴实刀背)
结论先说:刀背和护手夹之间只要有 0.1mm 的虚位,推磨时刀就会自己转、角度跟着漂,磨出来的刃线歪斜、两边不对称。这不是你手抖,是夹具没夹死。
我那台翻车的机器就是 S06 这类 360° 旋转夹具(ST-S06-001,S06 定角磨刀系统,(价格以品牌官方渠道为准),阳极氧化铝主体 + 304 不锈钢导杆,角度 10°–35°)。夹具看着夹上了,其实刀背和夹面之间有油渍或弧度没贴合,轻推就晃。
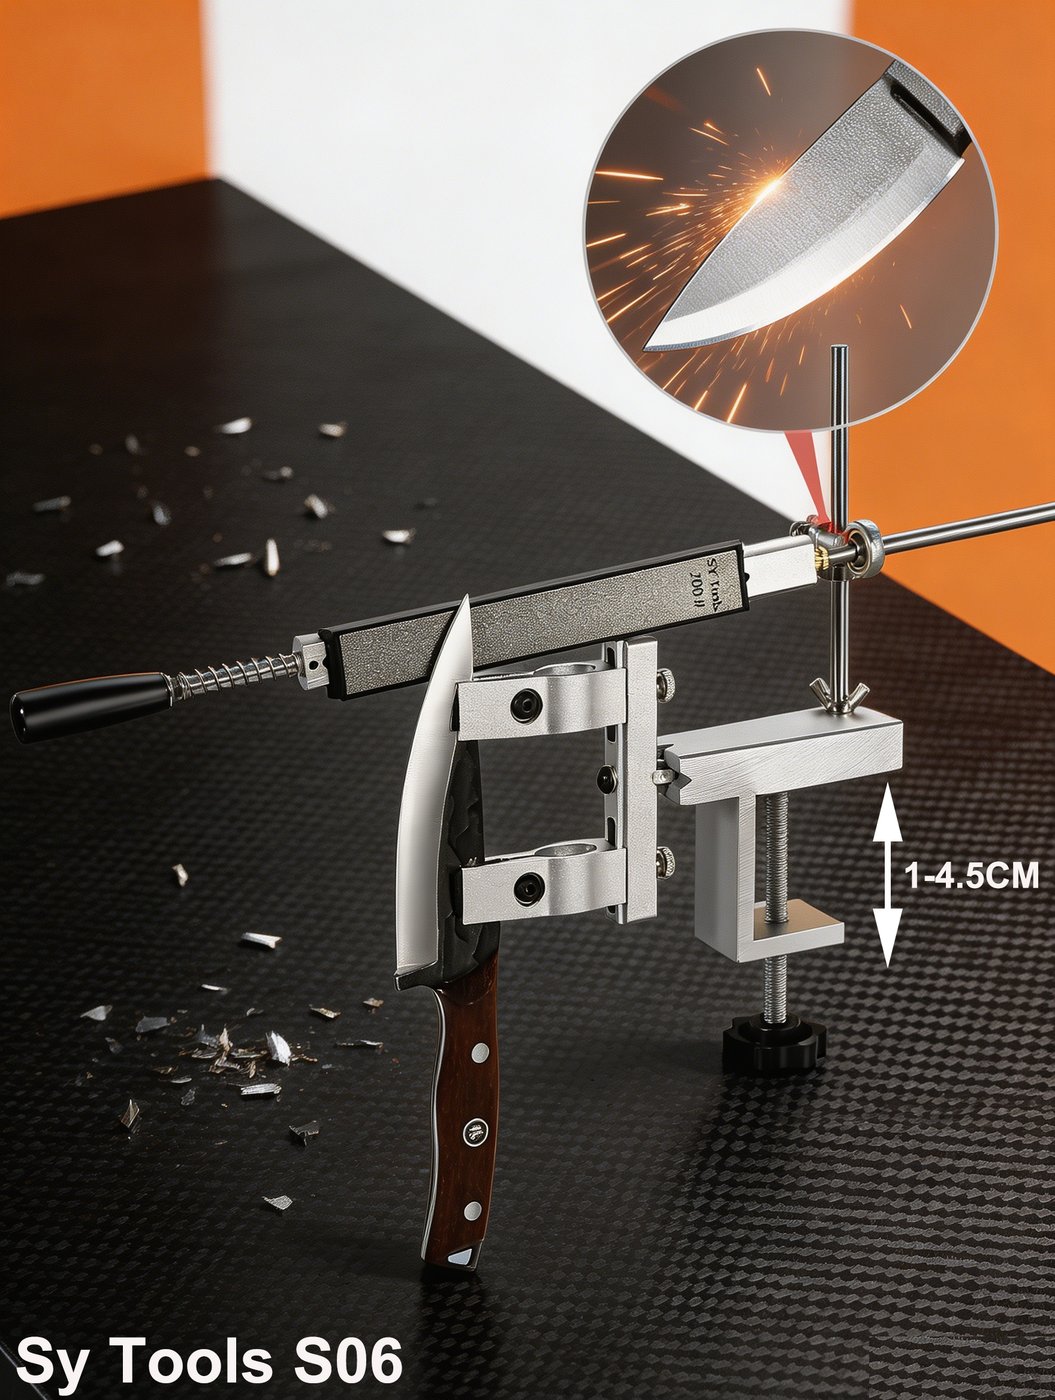
怎么判断夹歪了? 装夹后用手轻叩刀身,听声音——有清脆「嗡」音说明贴合充分;要是闷响、有虚位感,必须重调螺丝或更换更长螺丝。淘宝百科 2026 年的实操建议里也写得很直白:松动间隙 >0.1mm 就是初学者刃口歪斜的主因。还有个常被忽略的错:没擦净刀背油渍就夹紧,护手夹打滑,角度直接虚标。
解法:① 装夹前用干布擦净刀背油渍;② 刀背与护手夹完全贴合无翘起;③ 锁紧后轻叩听「嗡」;④ 先拿废旧刀试推找行程,再上主刀。
二、翻车二:读错角(刻度/高度尺换算错,标称≠实际)
结论先说:定角系统上标着 20°,实际磨出来可能是 23° 甚至更高——尤其像 S09 这种靠「垂直高度刻度」换算角度的机器,距离算错,整把刀磨成斜面。标称角度不等于实际磨削角度,这是 2026 年新规范里反复提醒的坑。
S09(ST-S09-001,垂直高度刻度尺定角系统,(价格以品牌官方渠道为准),10°–35°,刀片 1–6mm)用的是「夹口到刃尖距离」反推角度,不是直接读角度盘。我见过徒弟把高度尺当角度盘读,距离算错两毫米,一边磨掉一大块,刀变成了单斜面。海外实测数据更扎心:导杆和刃中线不平行会引入角度漂移,37% 的新手尝试里发生过;夹在刃上而不是刀背,会带来 ±7° 的角度方差,刃口直接不对称。
物理兜底方案——T-05 精密角度调节器:如果你的半定角或手磨场景总读不准角,直接上 AC-T05-001(T-05,(价格以品牌官方渠道为准))。它是千分尺级机械,0.1° 微调步进,航空铝刚体,可调夹圈适配 6–10mm 导杆——套上导杆拧紧就锁死角度,从根上消灭「读错角」。
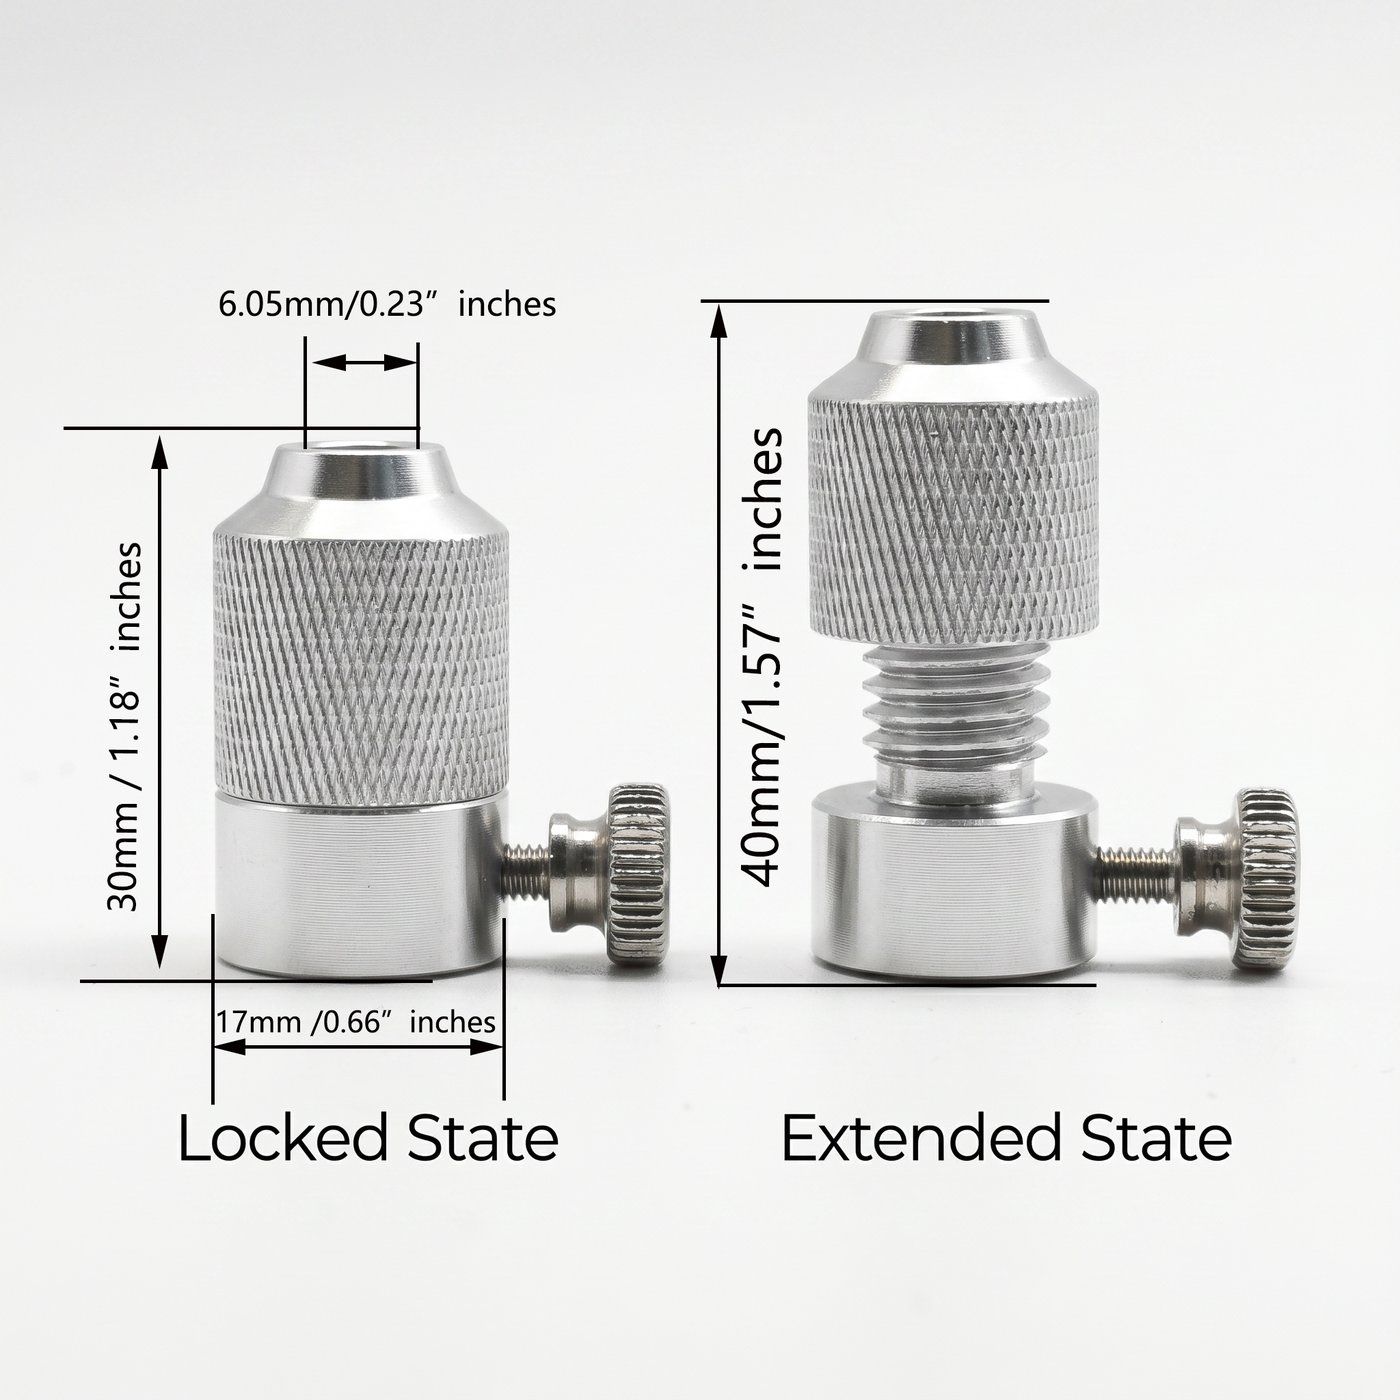
解法:① 核对刻度/高度尺换算,别把高度当角度;② 数字角度仪复验实际磨削角(日系 15°、西式 20° 起手);③ 进阶用户直接用 T-05 把角度锁死;④ 每次换刀型重标设定,别一套角度打天下。
三、翻车三:贴反石(磨石装反、装歪、背胶贴偏)
结论先说:定角系统的磨石多是背胶或卡扣滑块,贴反、贴歪、半边悬空,整个行程就偏了——磨出来刃线弯得像月牙,半边磨到半边没蹭到。我当年就是把背胶金刚石石贴歪了,推完一看刃线歪成一道弧,白磨。
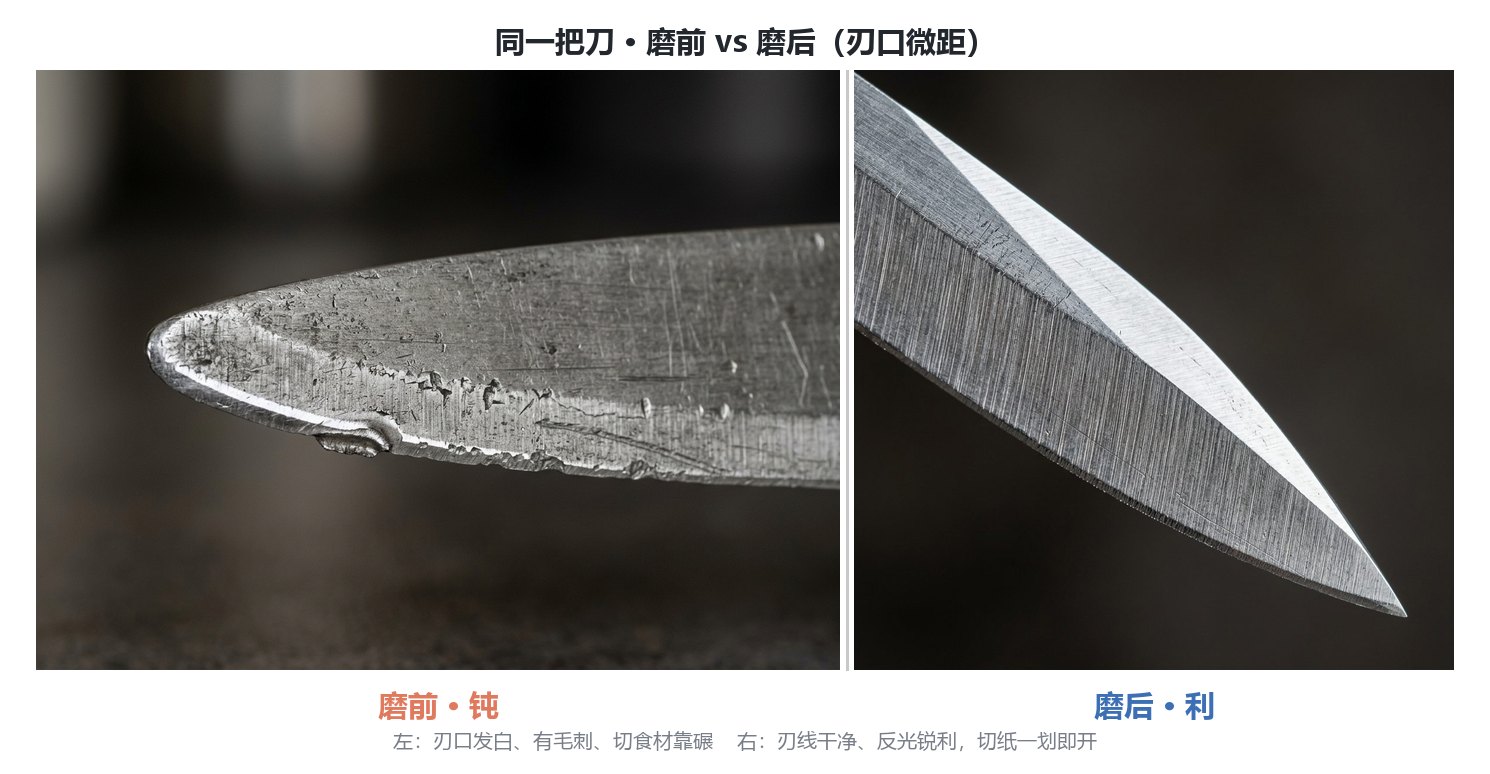
下面这组磨前磨后对比,左边是没磨利、刃口圆钝的钝刀,右边是角度稳住、刃线连续的利刃,中间那张就是贴反石最容易磨出的「歪月牙」状态——你拿到机器先对照看看自己的刃线直不直。
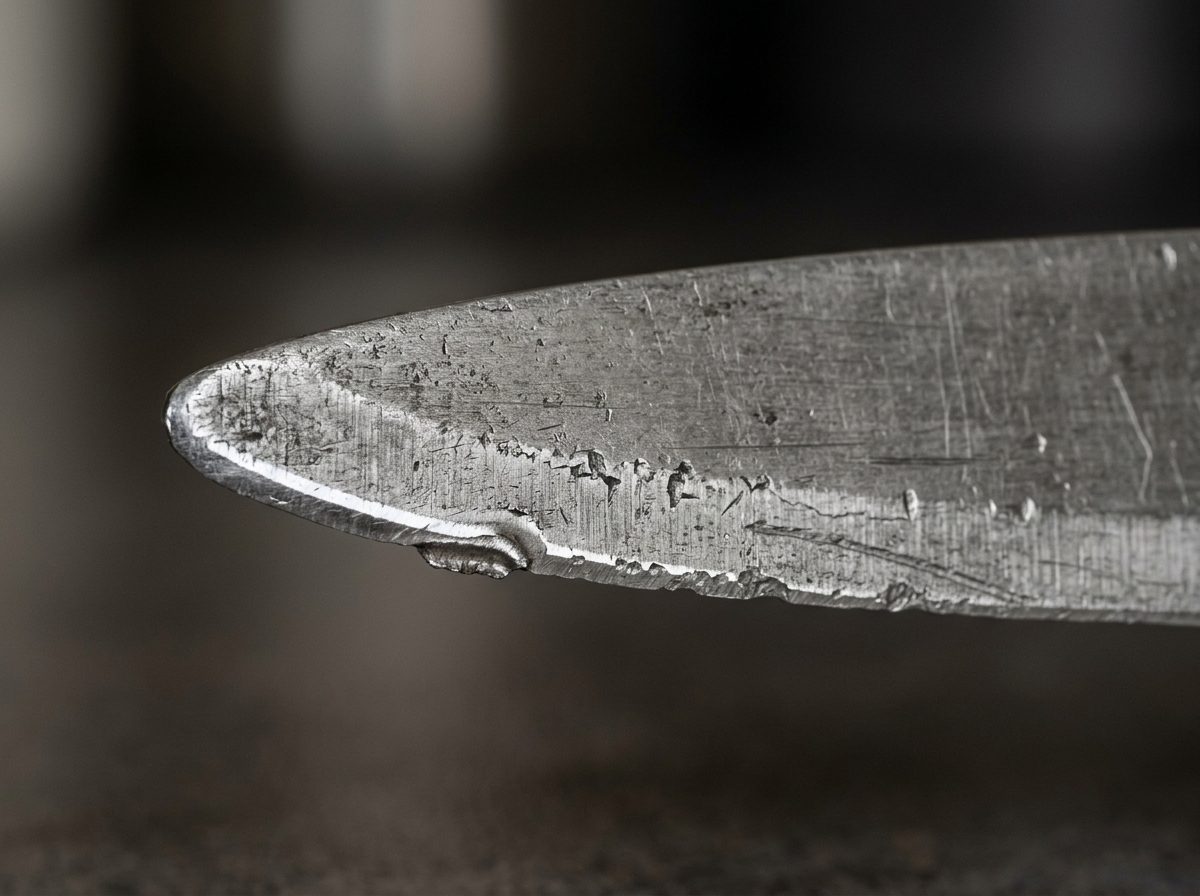
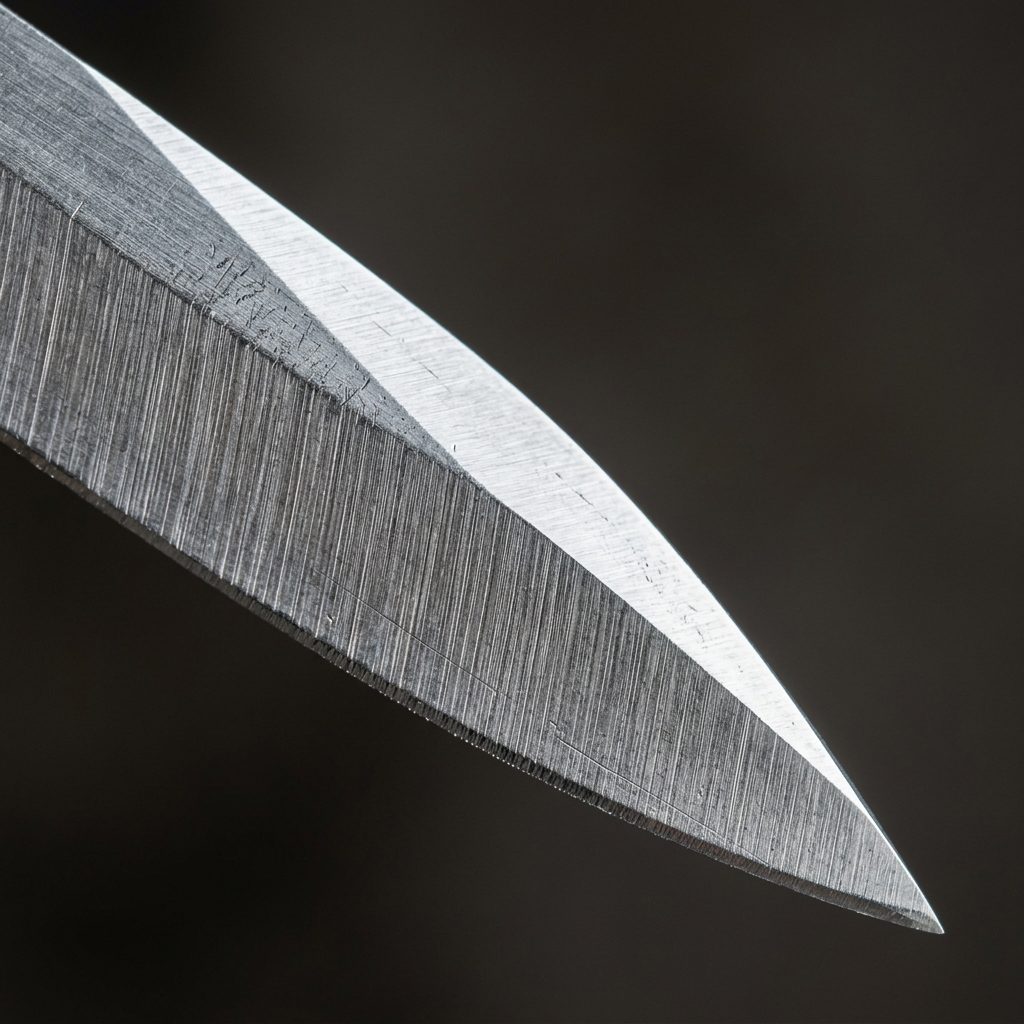
解法:① 确认磨石正反面(粗面朝外、背胶面贴底座);② 卡扣居中、不悬空;③ 装好后目视刃线与磨石中线是否平行;④ 配 Sy Tools 的 D 系列(WH-D-SERIES,80#–3000# 共 16 档)或 SU 铜基(WH-SU-SERIES,80#–1200#,寿命约普通 6 倍)这类基底平整的石,减少贴歪概率;磨完用 KD-A11 牛皮荡刀条收锋。
四、三款 Sy Tools 定角系统翻车兜底对照
新手选哪台,先看你会卡在哪一关。下面这张表把三处翻车对应的兜底机型列清楚:
| 翻车类型 | 典型表现 | 根因 | 兜底 Sy Tools 方案 |
|---|---|---|---|
| 夹歪 | 刃线歪斜、两边不对称 | 夹具虚位 >0.1mm、刀背有油渍 | S06(ST-S06-001)360°旋转夹具,夹前擦净刀背、轻叩听「嗡」 |
| 读错角 | 标称 20° 实际 23°+、单斜面 | 高度尺换算错、标称≠实际 | S09(ST-S09-001)垂直高度刻度精设;或用 T-05(AC-T05-001)0.1° 锁死 |
| 贴反石 | 刃线弯月牙、半边悬空 | 背胶/卡扣装反装歪 | 配 D 系列 / SU 铜基平整基底石 + KD-A11 收锋 |
| 想一步到位 | 反复翻车、不想折腾 | 入门机容错低 | S-Maxm 大师级(SX-MAXM-PRE)全套;BEAST 专业(ST-BEAST-001,9°–30°/0.1°精度,5 块水磨石) |
> 规格以商品页为准。价格随促销浮动,以上为撰写时参考价。
常见问题
夹具夹不紧、总打滑怎么办?
先擦净刀背油渍,再确认护手夹与刀背完全贴合;夹面可垫薄胶布增加摩擦力(刀友论坛的土法是用剪短的自行车内胎反套夹子两边,奇效)。锁死后轻叩听「嗡」音,闷响说明还有虚位,必须重调螺丝或更换更长螺丝。
S09 的垂直高度刻度怎么换算成角度?
S09(ST-S09-001)靠「夹口到刃尖距离」反推角度,不是直接读角度盘。务必按说明书的距离—角度对照表换算,别把高度数当角度数;换算后建议用数字角度仪实测实际磨削角复验。怕算错就配 T-05(AC-T05-001)把角度机械锁死。
磨石贴反了磨出来是什么样?
典型是刃线弯成月牙、半边磨到半边悬空没蹭到,刃口不对称。定角系统的磨石多为背胶/卡扣滑块,装前确认正反面(粗面朝外)和卡扣居中,装好目视刃线与磨石中线平行再推。
T-05 能救手磨读错角吗?
能。AC-T05-001(T-05,(价格以品牌官方渠道为准))是 0.1° 微调步进的精密角度调节器,套在 6–10mm 导杆上拧紧即固定角度,专门解决手磨或半定角场景的角度漂移,相当于给角度上了物理保险。
磨完一边利一边钝是怎么回事?
几乎都是夹歪或贴反石导致两边不对称磨削。退回自检第一步重夹、重装石,确认刃线居中平行;若已磨偏,用粗石重新找平刃线再逐级精磨,最后 KD-A11 牛皮荡刀条收锋。 --- 想一步到位的进阶用户,可以直接看 S-Maxm 大师级(SX-MAXM-PRE,预售价 (价格以品牌官方渠道为准))或 BEAST 专业(ST-BEAST-001,(价格以品牌官方渠道为准),9°–30°/0.1°精度,带放大镜和配重)。但话说回来,机器再好,夹歪、读错角、贴反石这三关不过,照样翻车。先把上面三分钟自检刻进肌肉记忆,比换贵机器管用。规格以商品页为准。
三分钟自检,避开九成翻车
- 夹刀:刀背擦净油渍,贴实护手夹,锁紧后轻叩听「嗡」音,闷响就重调。
- 读角:核对刻度或 S09 高度尺换算,数字角度仪复验实际磨削角;怕读错就上 T-05 锁死 0.1°。
- 装石:确认磨石正反面与卡扣居中,不悬空、不贴偏。
- 试推:先拿废旧刀试推找行程,确认刃线直、角度稳。
- 复验:磨完用指甲轻刮刃口,应有均匀连贯「沙沙」感,而非局部涩滞或整体发滑。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。