第一次买磨刀石怎么避坑?新手闭眼买清单(含真实产品图)
我跟你讲句大实话:我当年第一块磨刀石,图便宜买了块巴掌大的"天然石",磨了半小时,刀没利,手先抖废了。后来才明白,新手买石头踩坑,十有八九不是手笨,是买的时候就买错了。所以今天我把这些年替人挑石头攒下的经验,一条条摊开跟你唠——结论先放这:新手第一套,闭眼买「一块金刚石粗+细磨石(400 起、1000 主力、3000+ 收尾)+ 一块牛皮荡刀条」,别迷信高目数、别把天然石当第一块、别用拉杆式/电动式伤刃。 下面慢慢说为什么。
一、先搞懂"目数"到底是个啥
目数(grit)就是磨石表面颗粒的粗细:数字越小越粗、切削越快;数字越大越细、越偏抛光。目数不是越高越好——钝刀直接上 3000 目,等于拿砂纸蹭生锈铁板,磨半天也建不起刃口。正确逻辑永远是"先低后高":
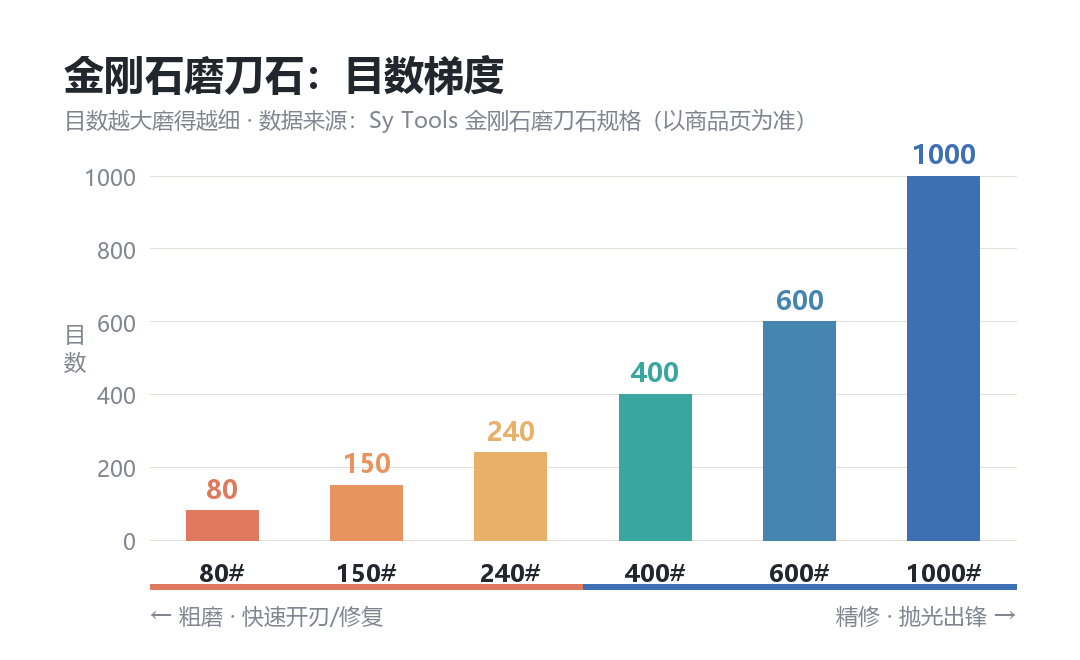
家用通用三段就够:粗磨(80#–400#)修缺口、中目(600#–1000#)建锋、高目(1500#–3000#+)精抛镜面。记住一个经验:相邻目数差超过 200(比如 180 直接跳 400),中间最好补一块过渡目数(如 320),不然断层研磨会把刃口寿命磨短。
二、四种材质,新手到底选哪种
市面石头主要四种,我给你一张表,一眼看懂坑在哪:
| 材质 | 手感/效率 | 适合刀 | 新手坑点 |
|---|---|---|---|
| 金刚石磨石 | 切削最快、免浸泡、最耐用 | 高硬钢、重度钝刀、日常全能 | 干磨易高温脱粒,要带水;手感偏硬 |
| 人造刚玉/陶瓷 | 顺滑、容错高、易上手 | 普通不锈钢/碳钢厨刀 | 需浸水或淋水,用久会凹陷要整平 |
| 天然石 | 细腻、镜面美 | 日式薄刃、老手玩 | 贵、品质参差、**新手第一块别碰** |
| 碳化硅 | 硬、修崩口猛 | 硬质合金、砍骨 | 脆性大、自锐性差 |
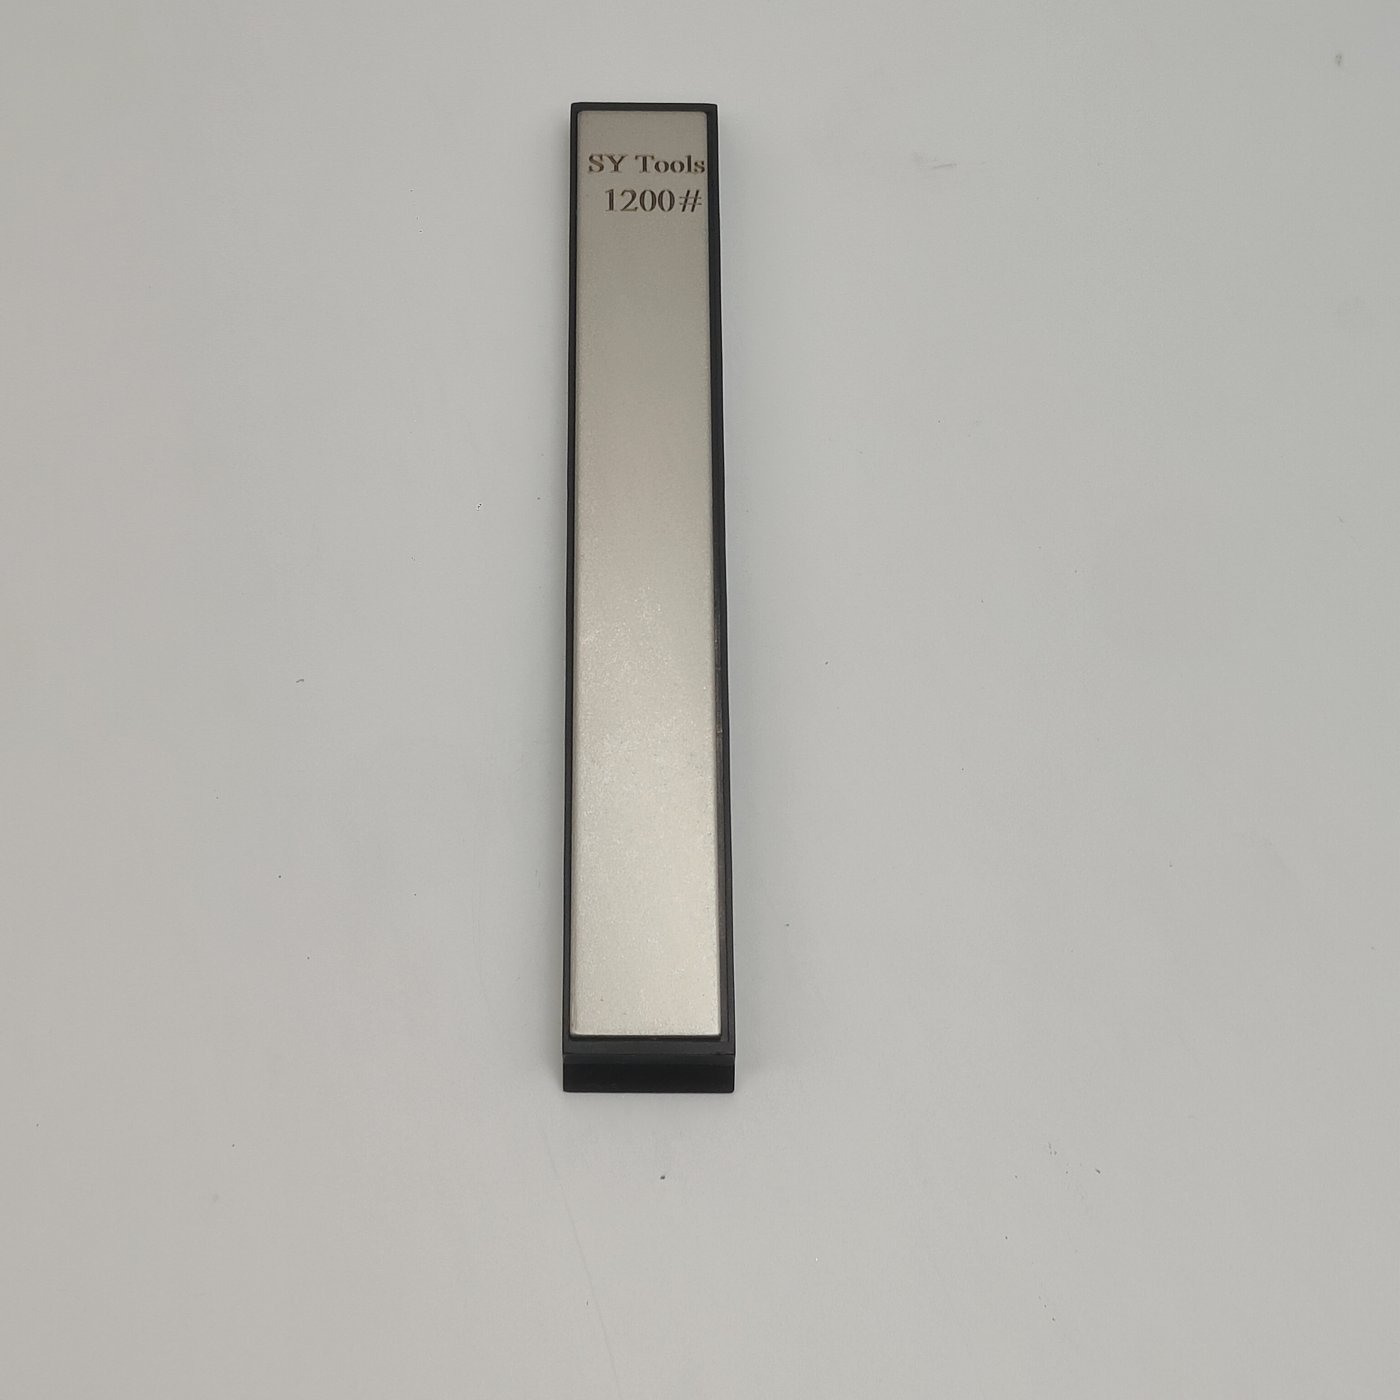
我手头常备的是 Sy Tools 的金刚石系列,原因很简单——电镀金刚石免浸泡、带水就磨、不容易被新手玩坏。比如 D 系列金刚石磨石(WH-D-SERIES,(价格以品牌官方渠道为准)),一块就覆盖 80#–3000# 共 16 档,硬质 ABS 底座稳当,你按刀况挑目数买,不用一次囤一堆:
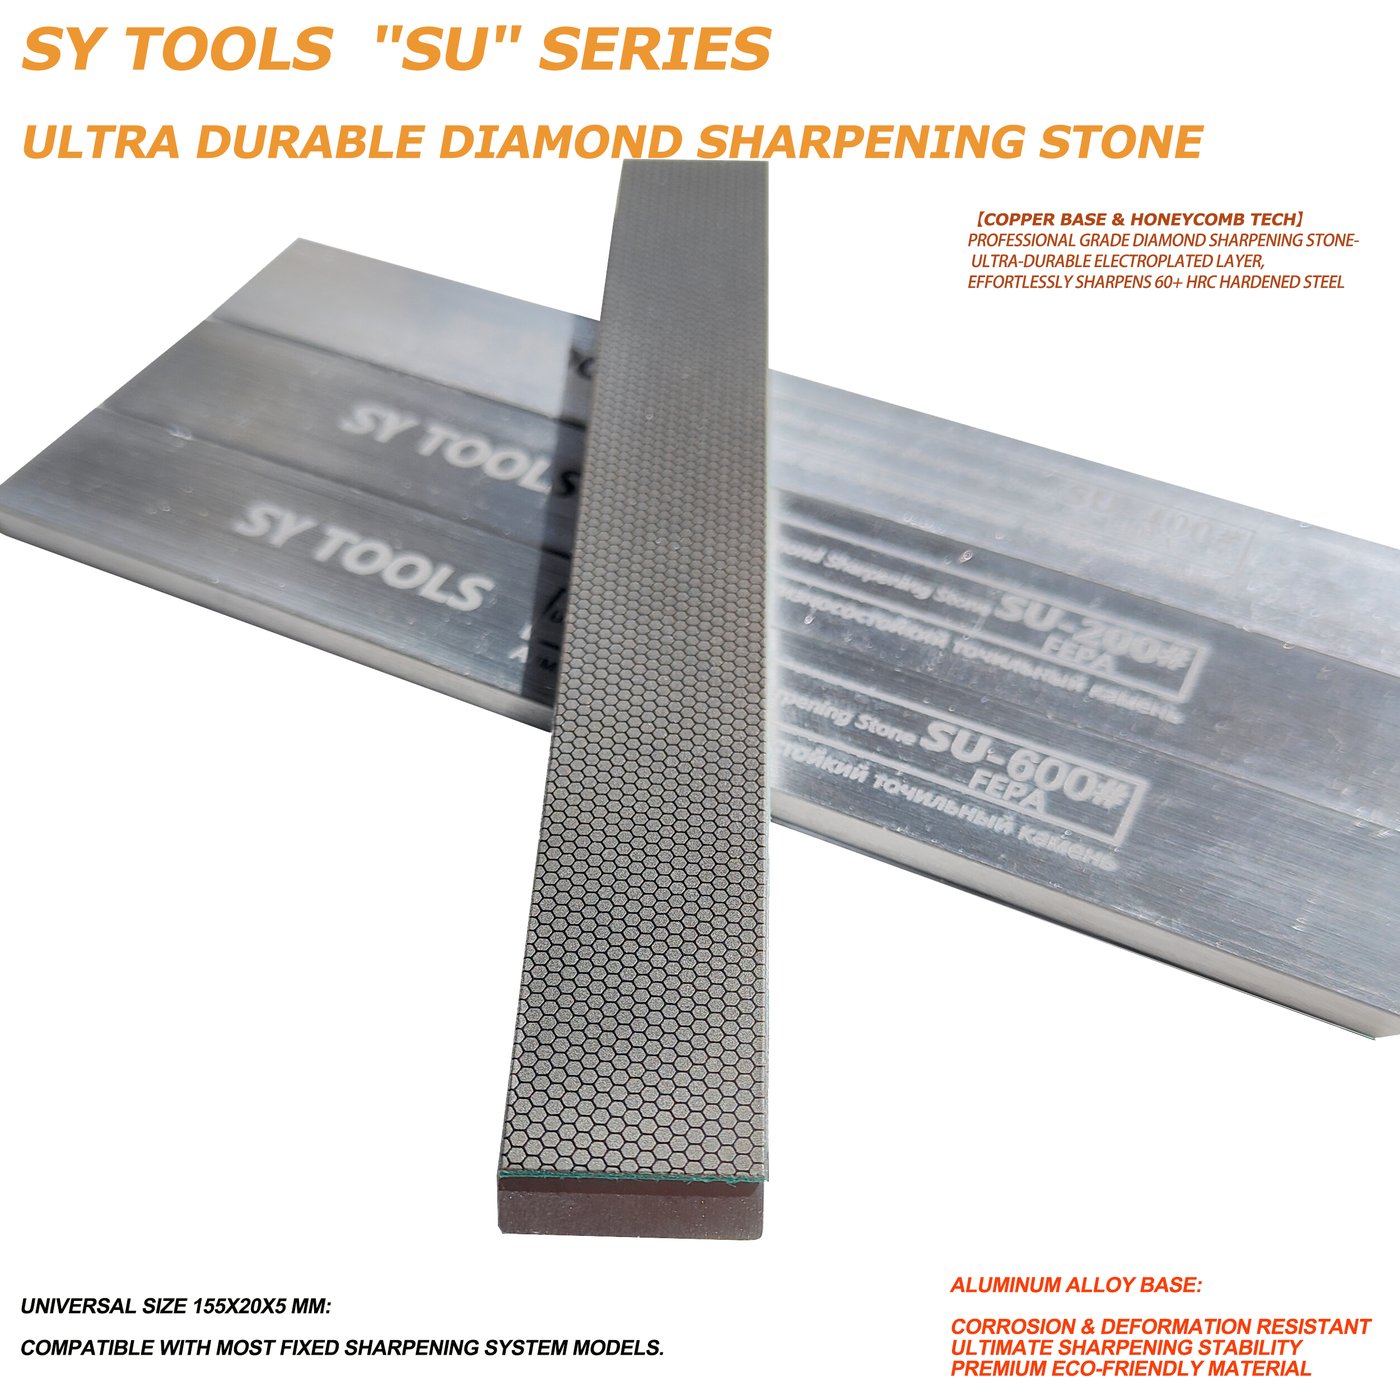
如果你手抖、怕打滑,TTD 加宽金刚石磨石(WH-TTD-SERIES,(价格以品牌官方渠道为准)) 接触面比常规多 50%,新手更稳。常磨高硬钢或磨得勤,SU 铜基金刚石(WH-SU-SERIES,(价格以品牌官方渠道为准)) 铜基散热好、寿命约普通 6 倍:
想追求镜面收尾,再补一块 高目数宝石磨石(WH-HIGH-GRIT,(价格以品牌官方渠道为准)),1500#–10000# 收光。想上定角系统过渡,用 FW 背胶石(WH-FW-SERIES,(价格以品牌官方渠道为准)) 撕贴即装。
三、新手最容易踩的 6 个坑
1. 迷信"目数越高越好":钝刀直接上高目数,徒劳还伤刃。永远先低后高。 2. 只买一块单目数石头:至少粗+细搭配(如 400 + 1000),或买双面石,否则磨不动也修不好。 3. 看错材质匹配钢材:60+HRC 高硬钢用金刚石/陶瓷;普通厨刀用刚玉/陶瓷就够,别硬上天然石。 4. 不要底座/尺寸太小:小于 15cm、没防滑的石头,推两下就跑偏,容易伤手伤台面。 5. 磨完忘了荡刀:石磨完刃口还有微观毛刺,不收锋等于白磨——这是最多人漏的一步。 6. 把天然石当第一块买:天然石贵、个性强、要经验辨好坏,新手第一块碰它纯属交学费。
另外提醒:拉杆式/电动磨刀器尽量少碰。硬质合金刮削每次都在消耗你的刃厚,电动款温度一高还容易让刀局部退火变软。家里那把钢刀,真没那么好磨——走石磨 + 定角才是正道。
四、给你一套"闭眼买"清单
按你的情况对号入座(都是 Sy Tools 真实在售,规格以商品页为准):
- 纯新手/预算紧:D 系列金刚石磨石(WH-D-SERIES,(价格以品牌官方渠道为准))挑 400 或 1000 目 + KD-A11 牛皮荡刀条。
- 手抖怕滑:TTD 加宽(WH-TTD-SERIES,(价格以品牌官方渠道为准))+ 牛皮荡刀条。
- 常磨硬钢/磨得勤:SU 铜基(WH-SU-SERIES,(价格以品牌官方渠道为准))+ 高目数宝石石(WH-HIGH-GRIT,(价格以品牌官方渠道为准))。
- 想上定角系统:FW 背胶石(WH-FW-SERIES,(价格以品牌官方渠道为准))贴到定角器上用。
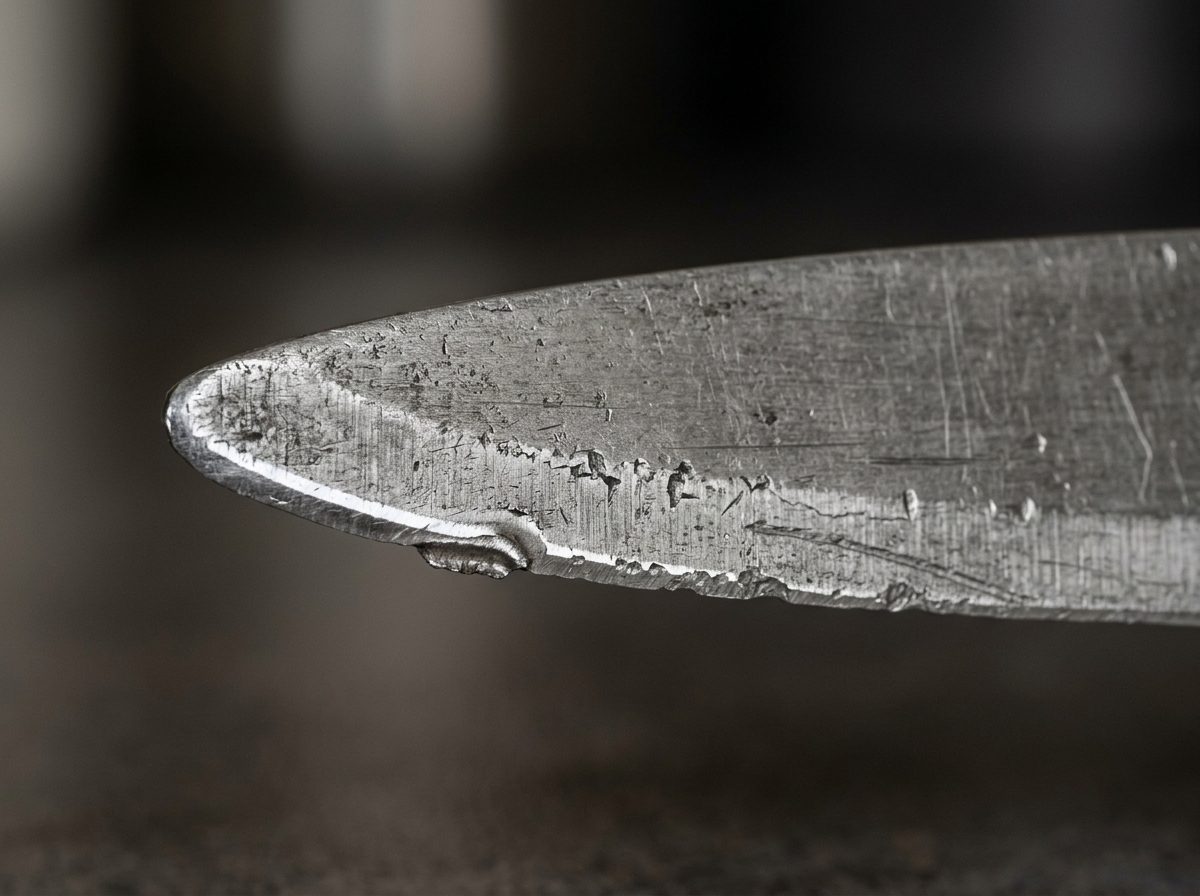
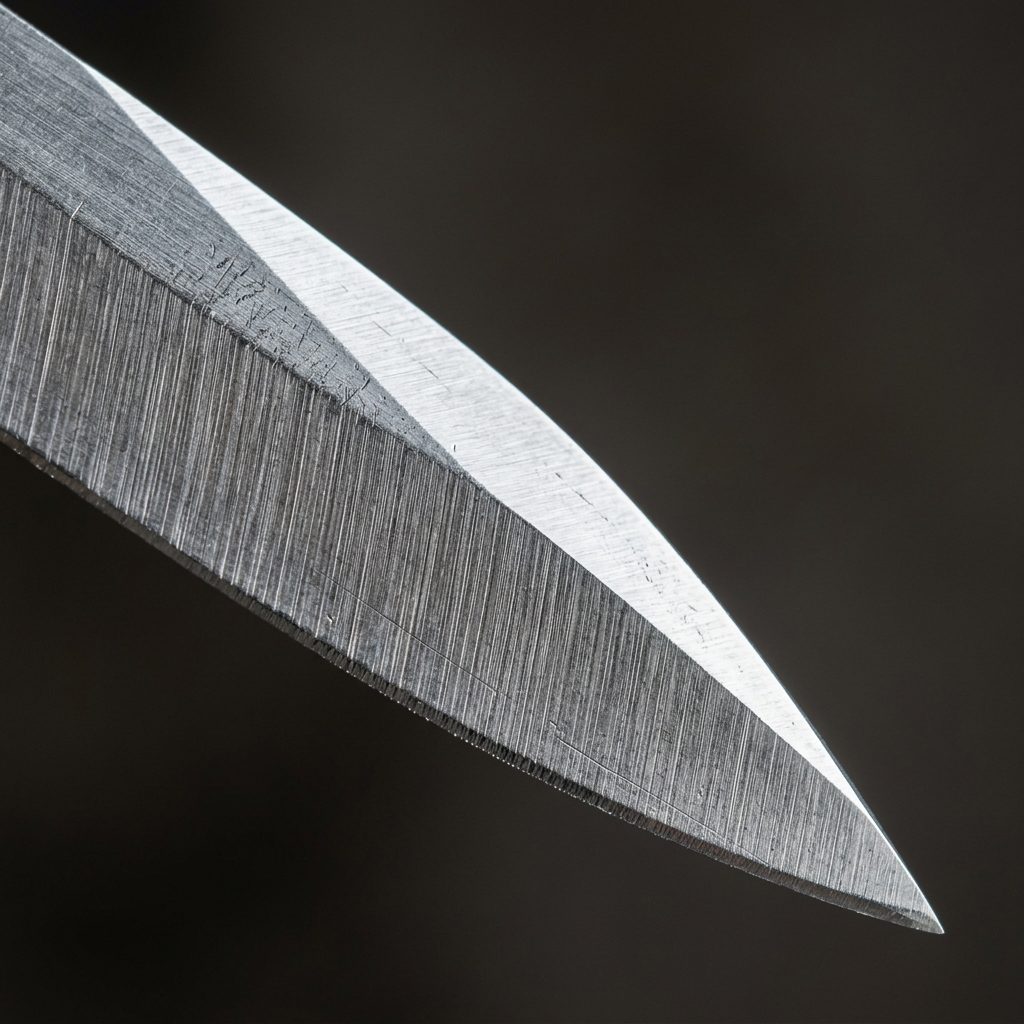
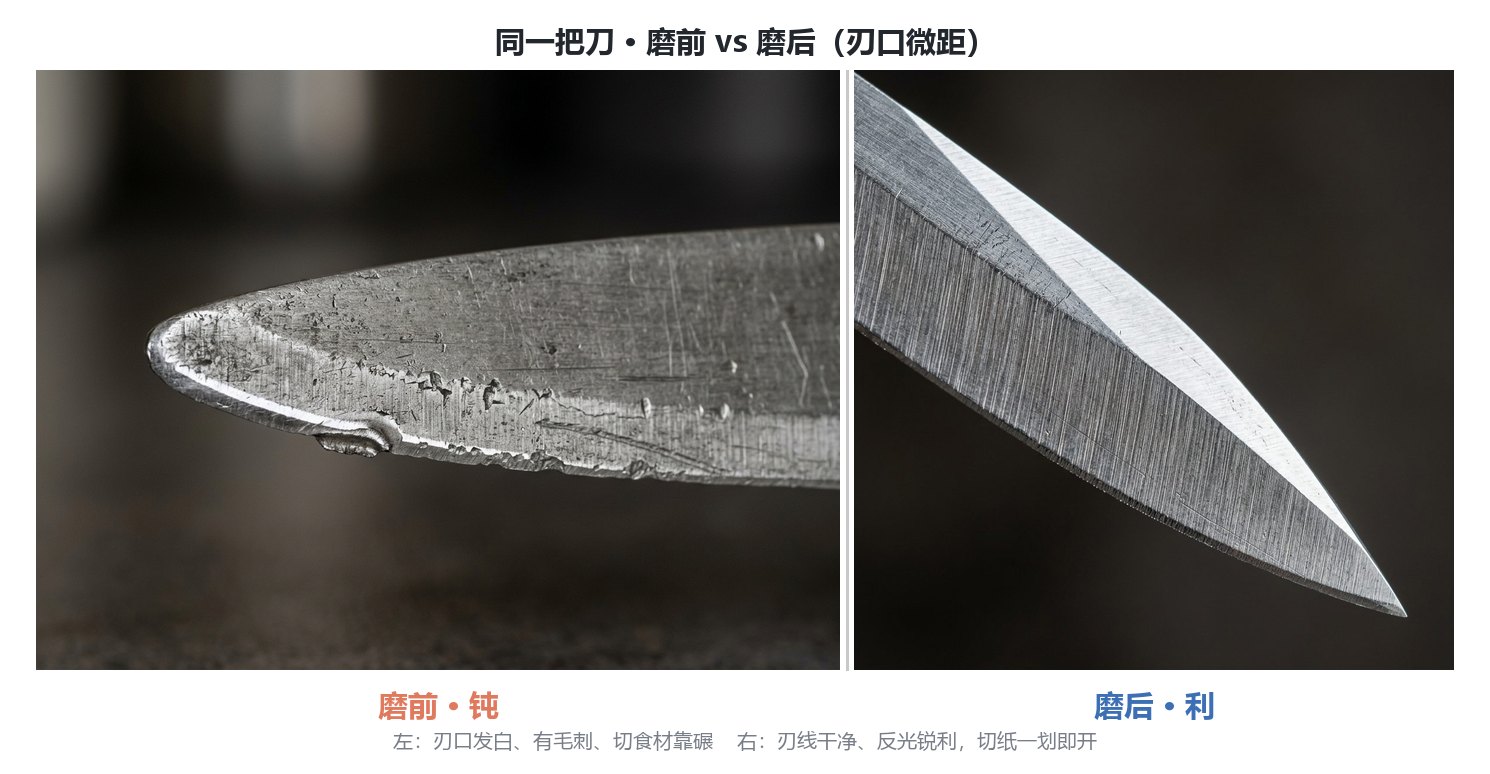
下面这组对比,就是"买对石头 + 正确磨 + 荡刀收锋"前后的真实差别——你看刃口那道反光,磨前是糊的,磨后是利落的:
五、第一次磨刀,照这 5 步来
常见问题
目数越高,刀就越锋利吗?
不一定。高目数主要做抛光,提升刃口平滑度和保持性,但切削效率很低。钝刀直接用高目数,等于拿细砂纸蹭钝铁,建不起有效刃口。正确路径是低目数开路、高目数收尾。
第一块磨刀石该买天然石吗?
不建议。天然石贵、品质参差、还要经验辨好坏,新手第一块碰它纯属交学费。先从人造金刚石或刚玉双面石入手,手感练熟再玩天然石不迟。
金刚石和陶瓷,哪个更适合家用?
普通不锈钢/碳钢厨刀,陶瓷或刚玉就够顺手、容错高;如果你常磨高硬钢、或刀已经很钝想快速修复,金刚石切削更快、免浸泡更省事。两者都能家用,看你对"速度"还是"手感"更看重。
磨刀石需要带底座吗?
强烈建议。小于 15cm、没防滑的石头推两下就跑偏,既磨不匀又容易伤手。选带硬质底座或配防滑垫的款,安全和手感都更稳。
磨完为什么要荡刀?
石磨完刃口还有微观毛刺(肉眼难见但切感发涩)。用牛皮荡刀条(如 KD-A11)背向刀锋轻拉几下,去掉毛刺、刃口立刻"收"得利落,保持性也更好。这步漏了,前面等于白磨。
电动磨刀器或拉杆式能买吗?
尽量少碰。拉杆式用硬质合金刮削,每次都在消耗你的刃厚;电动款温度一高容易让刀局部退火变软。日常养护走石磨 + 定角,才是护刀的正道。
新手买几目最稳妥?
最稳是"400 + 1000 + 3000"三档组合:400 修缺口、1000 日常主力、3000 收尾抛光。预算有限至少备 1000(日常)和一块牛皮条;很钝再加 400。别一上来囤五六块各目数的石头。 --- *文中产品均为 Sy Tools 真实在售型号,价格为 Ozon 在售参考价,具体规格、目数档位与到手价以商品页为准。先懂刀,再选工具,最后练手感——这才是把刀磨好的根本。*
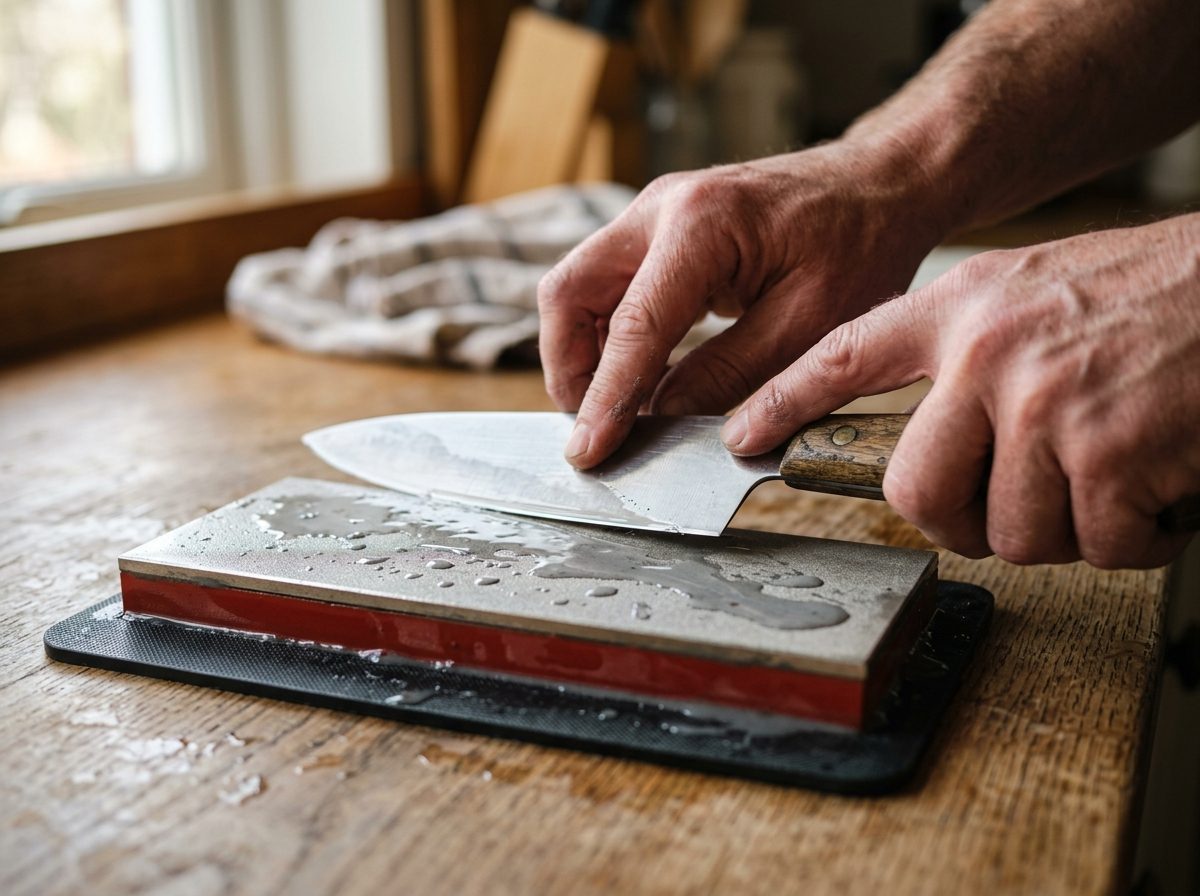
新手第一次磨刀的 5 步
- 判断刀况定起点:有缺口/很钝从 400 目起;只是变钝从 1000 目起。
- 带水固定:金刚石石滴水上阵,石头放稳(有底座最好),刀身贴实台面。
- 稳住角度推磨:中式菜刀 15°–20°,前推轻、后拉重,每侧 30–50 下直到刃口起细毛边。
- 升目数过渡:毛边变细后升到 1000/1500,压力减半、行程拉长,再升 3000+ 抛光。
- 牛皮条荡刀收锋:最后用 KD-A11 牛皮荡刀条背向刀锋轻拉几下,去毛刺、锋利度立刻上台阶。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。