按刀选磨刀石:不锈钢、高碳钢、陶瓷、大马士革各用什么
说句掏心窝的话:我当年刚迷上磨刀那会儿,手里就一块 1000 目的石头,见什么刀都往上怼。最惨的一次,拿一把朋友的大马士革花纹刀直接硬磨,磨完花纹糊了一半,人家心疼得三天没理我。后来我才明白——刀的材质不同,该配的磨石根本不是一回事。一句话先给结论:不锈钢用白刚玉/氧化铝中细目、高碳钢用碳化硅、陶瓷和大马士革用金刚石磨石,最后都用牛皮荡刀条收锋。下面咱按材质一个个唠。
一、不锈钢刀:难伺候但省心
不锈钢(3Cr、4Cr、5Cr 这类)加了铬,防锈耐用,是百元级菜刀的主力。但它硬度上限不算高、又"犟",磨起来比碳钢费劲,好在保持性还行。
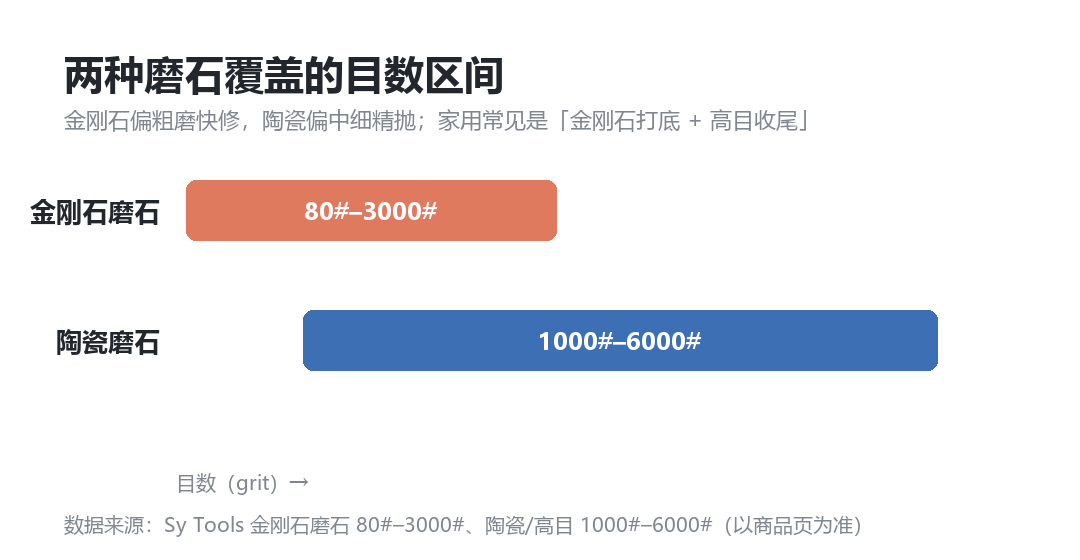
我的经验是:200–800 目氧化铝(白刚玉)磨石最稳妥,角度卡在 15°–20°,单向匀速推,别来回猛碾。它"难磨但省心"——磨一次能顶挺久。记住金刚石也能磨不锈钢(Sy Tools 的 D 系列从 80# 到 3000# 都能上),但日常维护用便宜的白刚玉更划算。
二、高碳钢刀:听话但爱生锈
高碳钢(T8、T10 之类)硬度高、能磨出极细的刃,厨师爱它切感顺滑。代价是——它爱生锈。所以选石和收尾都得照顾这点。
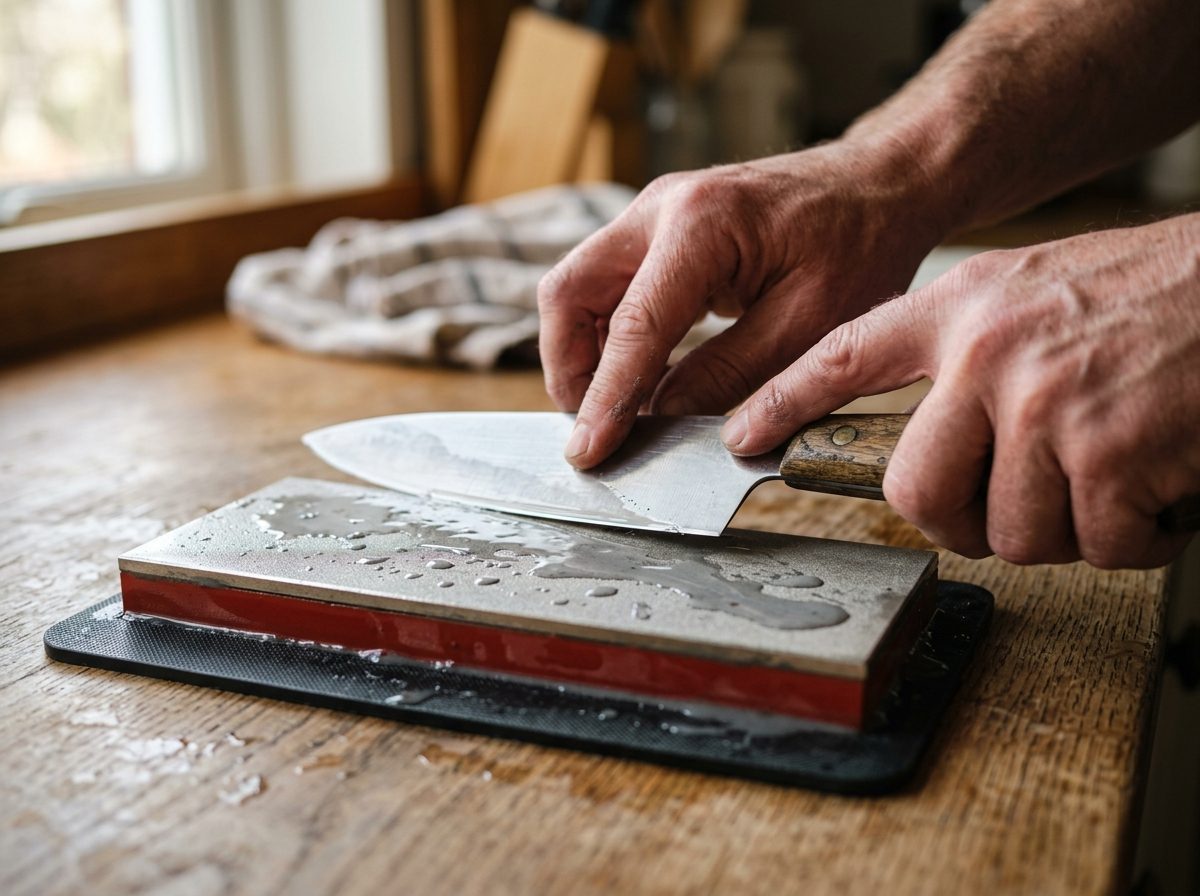
推荐 400–1000 目碳化硅磨石,淋点清水或研磨液,"8 字"轻磨,低目修、高目精。磨完千万别随手一放,马上擦干、薄薄涂一层食用油防锈。我有一把碳钢片刀,就因为忘涂油,梅雨季长了一身红锈,后悔莫及。
三、陶瓷刀:硬但脆,认准金刚石
陶瓷刀极硬、极轻,但脆得像玻璃,一磕就崩。普通氧化铝/油石对它基本"啃不动",必须上金刚石专用磨石,600–1200 目足够,手法要轻、幅度要小,别使劲压。
这里就得请出 Sy Tools 的 D 系列金刚石磨石(WH-D-SERIES) 了——160×22×8mm 硬质底座,80#–3000# 共 16 档,陶瓷刀这种硬骨头它最拿手,带水防高温就行。
四、大马士革刀:看花纹吃饭,顺纹轻抛
大马士革钢是多层钢锻出来的,花纹就是它的面子。磨法近似碳钢,但千万别伤纹——用金刚石磨石或天然阿肯色石,12°–15° 小角度、顺纹理方向轻抛,每磨十几下翻一面,兼顾锋利和美观。
收尾想抛镜面,用 Sy Tools 的 高目数宝石磨石(WH-HIGH-GRIT),1500#–10000# 五档(红宝石刚玉 3000 / 白刚玉 6000 / 绿玛瑙 10000),顺纹轻蹭就能出镜面,花纹一点不糊。
五、材质 × 目数对照表
| 刀的材质 | 性格 | 推荐磨石 | 目数区间 | 手法要点 | 收尾 |
|---|---|---|---|---|---|
| 不锈钢 | 难磨但省心 | 白刚玉/氧化铝(或 D 系列金刚石) | 200–800 | 15°–20° 单向匀速 | 牛皮荡刀条 |
| 高碳钢 | 听话但爱锈 | 碳化硅磨石 | 400–1000 | 淋水 8 字轻磨 | 擦干上油 + 荡刀 |
| 陶瓷 | 硬而脆 | 金刚石专用磨石 | 600–1200 | 轻压小幅 | 软布擦净 |
| 大马士革 | 看花纹吃饭 | 金刚石 / 天然阿肯色石 / 高目数宝石石 | 中目 + 1500–10000 精抛 | 12°–15° 顺纹 | 宝石石镜面 + 荡刀 |
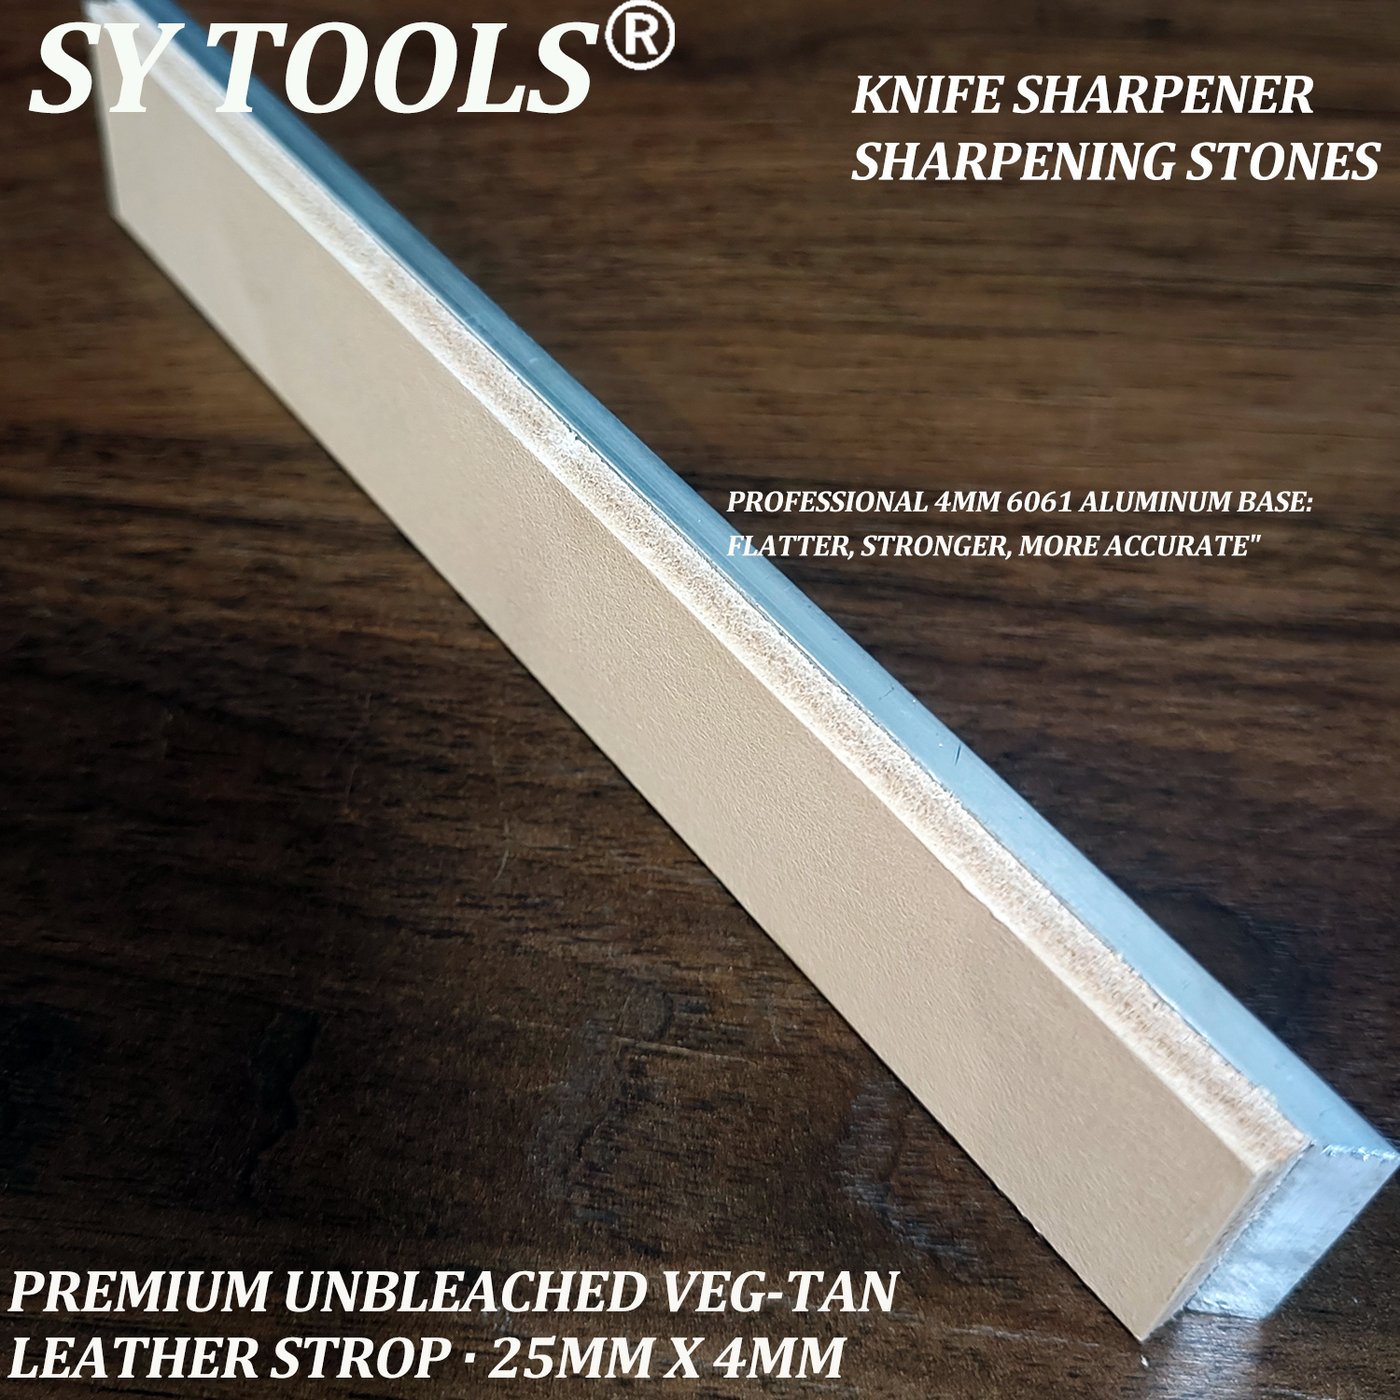
不管什么材质,磨完别停!最后一步都是牛皮荡刀条背向刀锋轻拉几下,把刃口微观毛刺带走。Sy Tools 的 KD-A11 牛皮荡刀条(WH-KD-A11),4mm 植鞣牛皮配铝底座,剃刀级收锋,是我每次收工的标配。
常见问题
不锈钢刀用什么磨刀石最好?
日常首选 200–800 目白刚玉(氧化铝)磨石,15°–20° 单向匀速磨最稳。想省事或刀比较硬,也可以用金刚石磨石(如 Sy Tools D 系列)。不锈钢"难磨但省心",磨一次保持挺久。
陶瓷刀能用普通磨刀石吗?
不能。陶瓷极硬极脆,普通油石/氧化铝根本磨不动,还容易崩口。必须用 600–1200 目金刚石专用磨石,轻压小幅慢磨。家里要常磨陶瓷刀,备一块 Sy Tools D 系列金刚石磨石最划算。
大马士革花纹刀怎么磨才不伤纹?
用金刚石磨石或天然阿肯色石,12°–15° 小角度、顺着花纹纹理方向轻抛,每磨十几下翻面,别横着硬切。精抛可用高目数宝石石(1500#–10000#)出镜面,花纹一点不会糊。
一块金刚石磨石能通吃所有刀吗?
基本能,但"通吃"不等于"最划算"。金刚石硬材质(陶瓷、大马士革、不锈钢)都吃得开;高碳钢日常维护用便宜的碳化硅更经济。唯一别省的是收尾——不管什么刀,最后都用牛皮荡刀条去毛刺。 --- *本文产品均为 Sy Tools 真实在售(SKU/目数/价格已核对 Ozon 目录),具体规格以商品页为准。* *磨刀有风险,斩骨刀缺口 >1mm 请送专业师傅,家用工具只做日常维护。*
看材质磨刀六步
- 看材质定石种:不锈钢→白刚玉、高碳钢→碳化硅、陶瓷/大马士革→金刚石(D 系列/高目数宝石石)。
- 选起始目数:钝得厉害从 400# 起,日常维护从 800–1000# 起。
- 用 T-05 标定角度:套上 Sy Tools **T-05 精密角度调节器(AC-T05-001)**,0.1° 微调卡死 15° 或 20°,手磨再也不跑偏。
- 粗磨去钝:带水轻推,每道后白纸/番茄皮测刃线连续无毛刺再升目。
- 高目数精抛:不锈钢上 800、陶瓷/大马士革上 1000–3000#,大马士革可再上宝石石镜面。
- 牛皮荡刀条收锋:背向刀锋轻拉 3–5 下,完成。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。