高目数天然石怎么磨出镜面刃:1500#到10000# 逐级精抛(老师傅唠嗑版)
先说结论,省得你往下翻:镜面刃不是拿块石头硬蹭出来的,是 1500#→10000# 一级一级精抛抛出来的。低目数先把刃面磨平、把深划痕干掉,高目数天然宝石石只负责最后"收光",再用牛皮荡刀条去毛刺提亮——这三步缺一环,你磨出来的就不是镜子,是半成品。
我当年不信邪。刚入坑那会儿,手里只有一块 1000 目的合成石,自认手感还行,拿把水果刀蹭了半小时,肉眼看亮堂堂的,心里美滋滋。结果端到太阳底下一照——满刃细碎划痕,跟原厂镜面一比,活像个没做完的毛坯。那叫一个丢人。后来才搞明白,1000 目以下根本不是"抛光",是"开刃收尾"的门槛,想吹毛断发,得上 5000 目往上。
一、先说人话:镜面刃到底是个啥
你以为镜面刃是"更锋利"?错,至少不全对。镜面刃的本质,是用极细的颗粒把刃口的微观锯齿一点点削平,让刃面光滑到能反光。刃口越平,切东西时摩擦阻力越小,手感就越"顺",切番茄不拖丝、削纸能飘屑。但它不是靠更狠的力气压出来的,是靠更细的目数、更轻的手、更稳的角度"养"出来的。
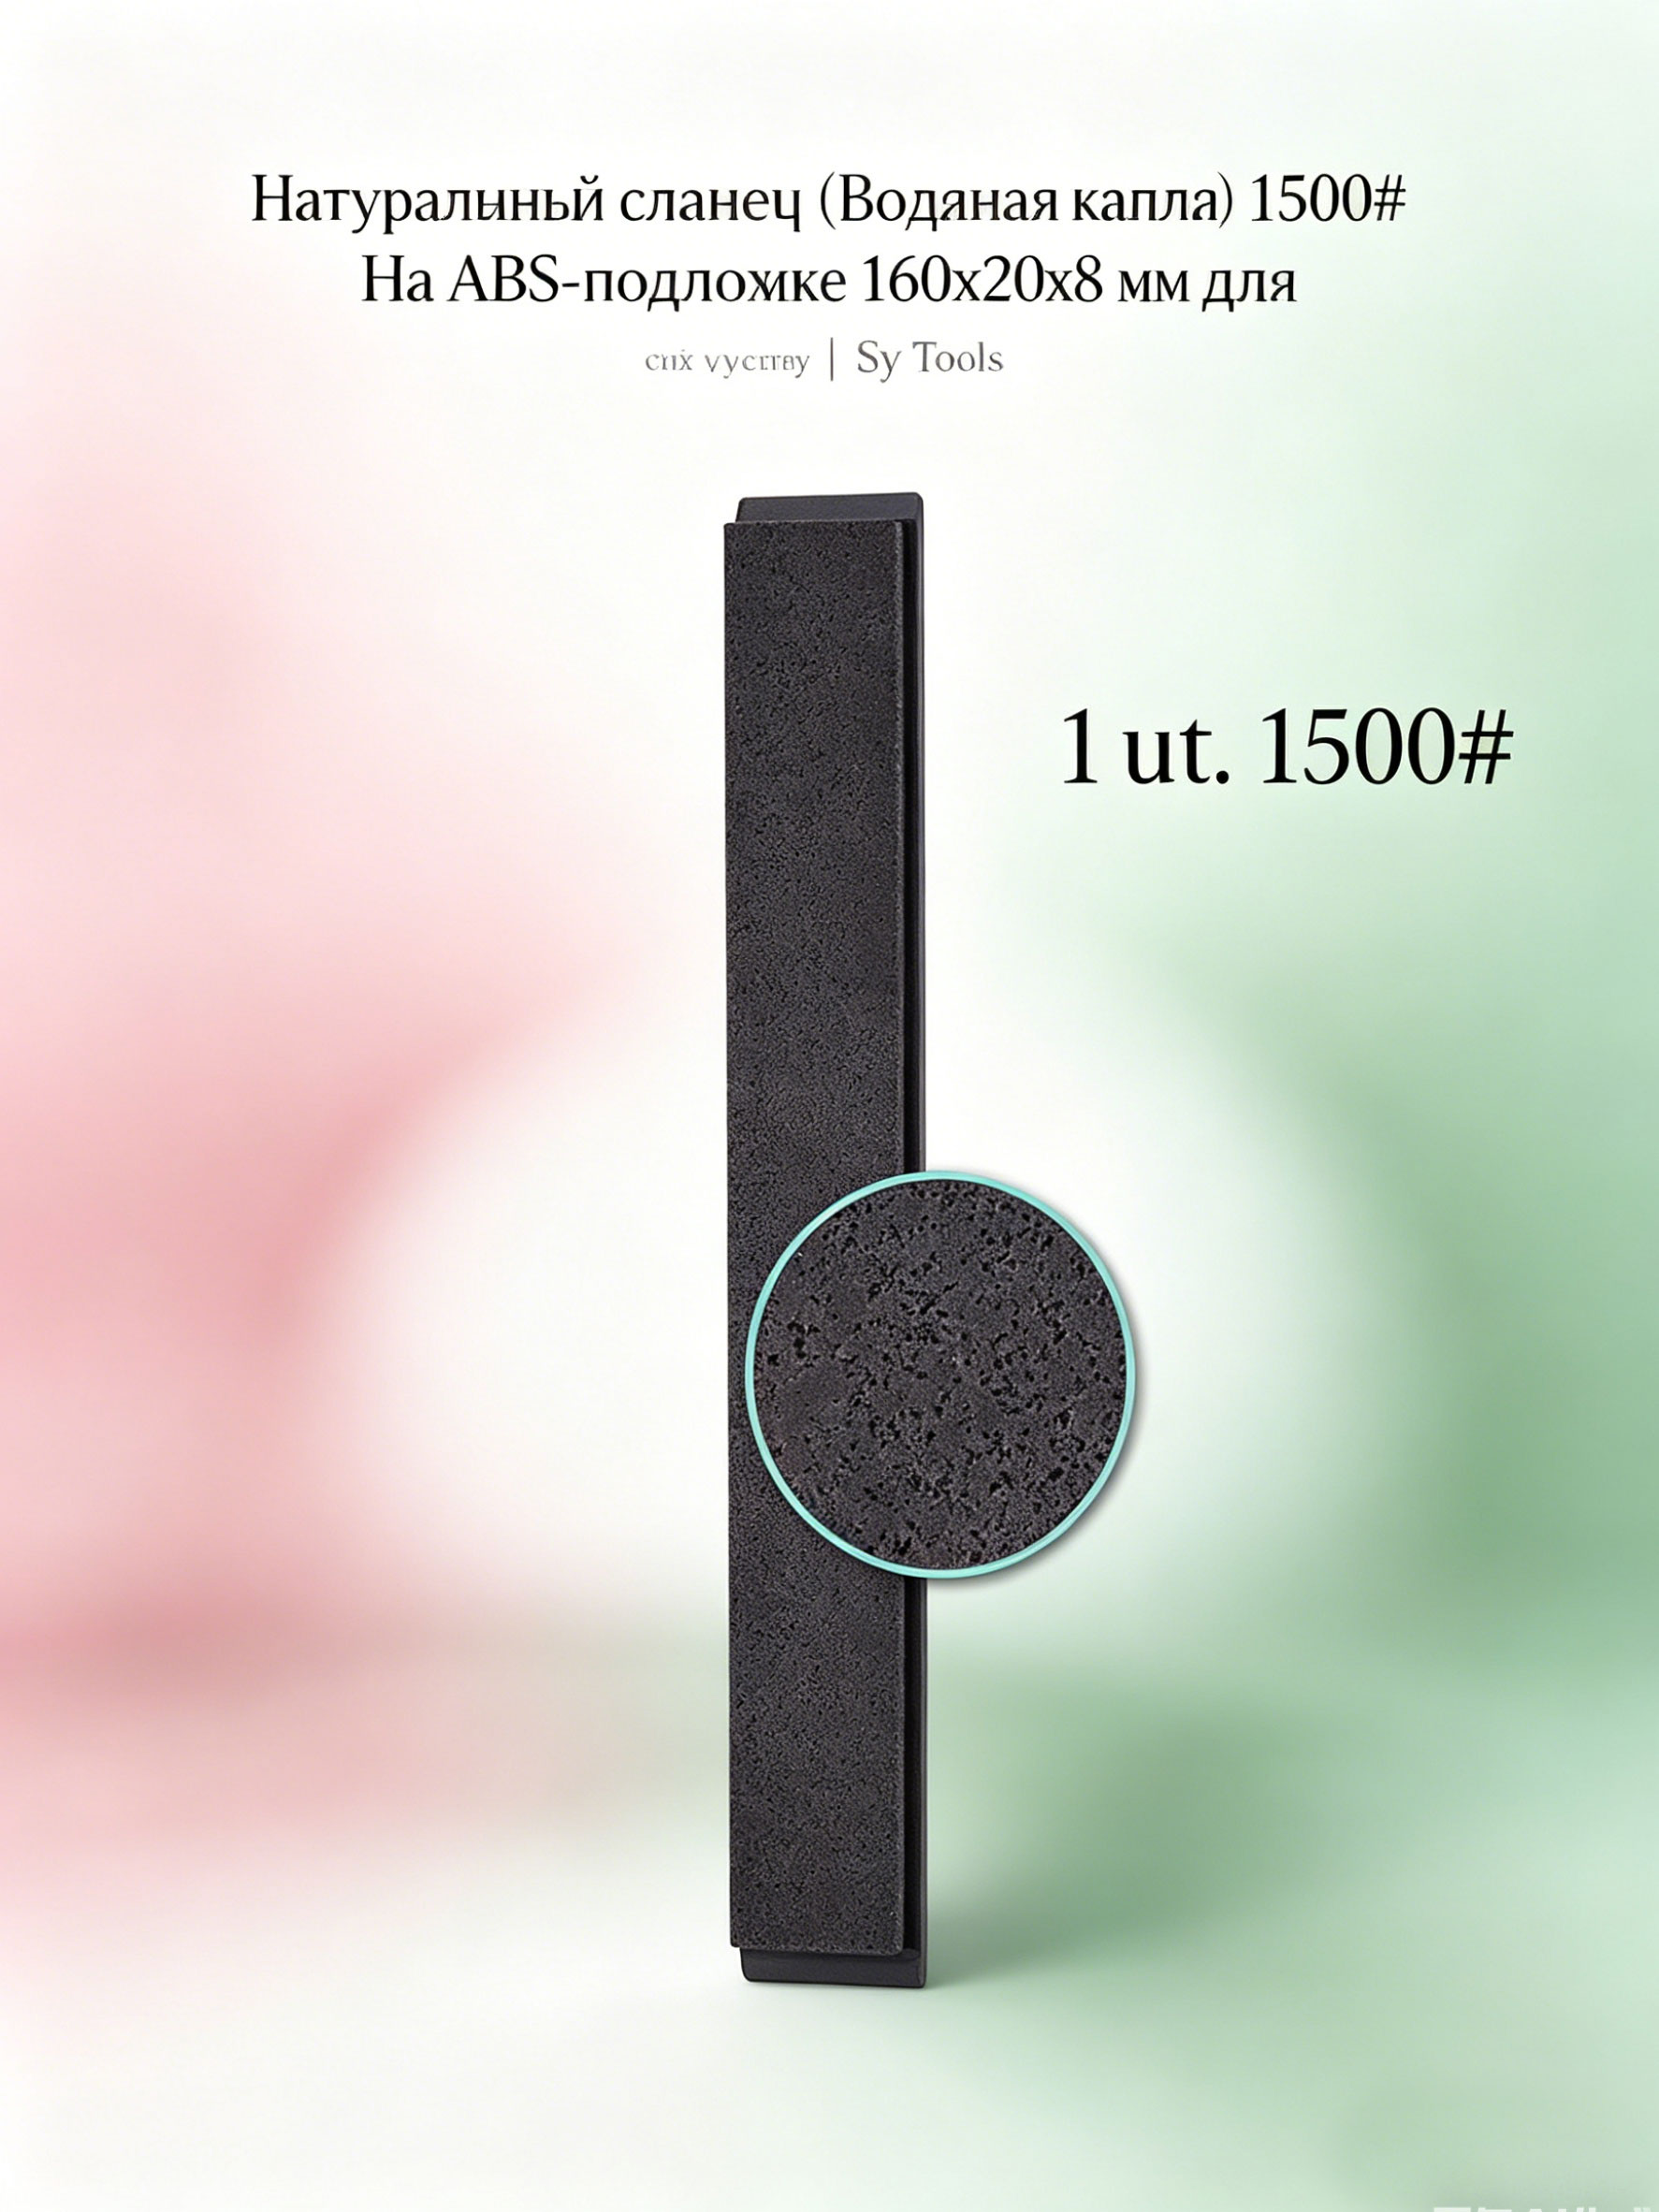
我们 Sy Tools 这条 WH-HIGH-GRIT 天然/宝石磨石,就是干这活的——160×20×8mm,碳纤纹 ABS 底座,目数从 1500# 一路拉到 10000#,分五档:A20 板岩 1500 / A21 红宝石刚玉 3000 / A22 白刚玉 6000 / A23 超细 8000 / A16 绿玛瑙 10000。它不是让你从钝刀直接磨到镜面,而是接在粗磨、中磨之后的"最后一道光"。
二、为什么 1000 目以下磨不出镜面
道理不复杂:目数越低,单颗磨料的"咬痕"越深。你 400 目磨完,刃面全是几微米深的沟;800 目能浅一点;到 1000 目,沟是浅了,但还远没到"光学镜面"的级别。想让刃面平到能照出人影,得把每一条沟再磨平——这活儿低目数干不了,因为它自己留下的沟就比你要消除的沟深。
所以正常的顺序是:低目数负责"把刃磨出来、把大坑填平",高目数负责"把残留的细纹也抹平"。淘宝好物上那篇万目绿宝石实测说得直白:刃口磨到 1000 目只是"能用",想镜面得上 5000 目以上精磨石。
| 目数段 | 作用 | 对应 Sy Tools 系列 |
|---|---|---|
| 80#–400# | 开刃、修缺口、找平 | WH-D-SERIES(金刚石,16档) |
| 600#–1200# | 建锋、去毛边、日常精磨 | WH-D-SERIES / WH-KD-SERIES |
| 1500#–3000# | 高目精抛、消除中目划痕 | WH-D-SERIES / WH-HIGH-GRIT(A20/A21) |
| 6000#–10000# | 宝石石收光、出镜面 | WH-HIGH-GRIT(A22/A23/A16) |
我们这套天然宝石石,从板岩到绿玛瑙,目数铺得很宽,就是让你不用东拼西凑也能凑齐整条阶梯。
三、目数阶梯怎么排:粗→中→精→宝石
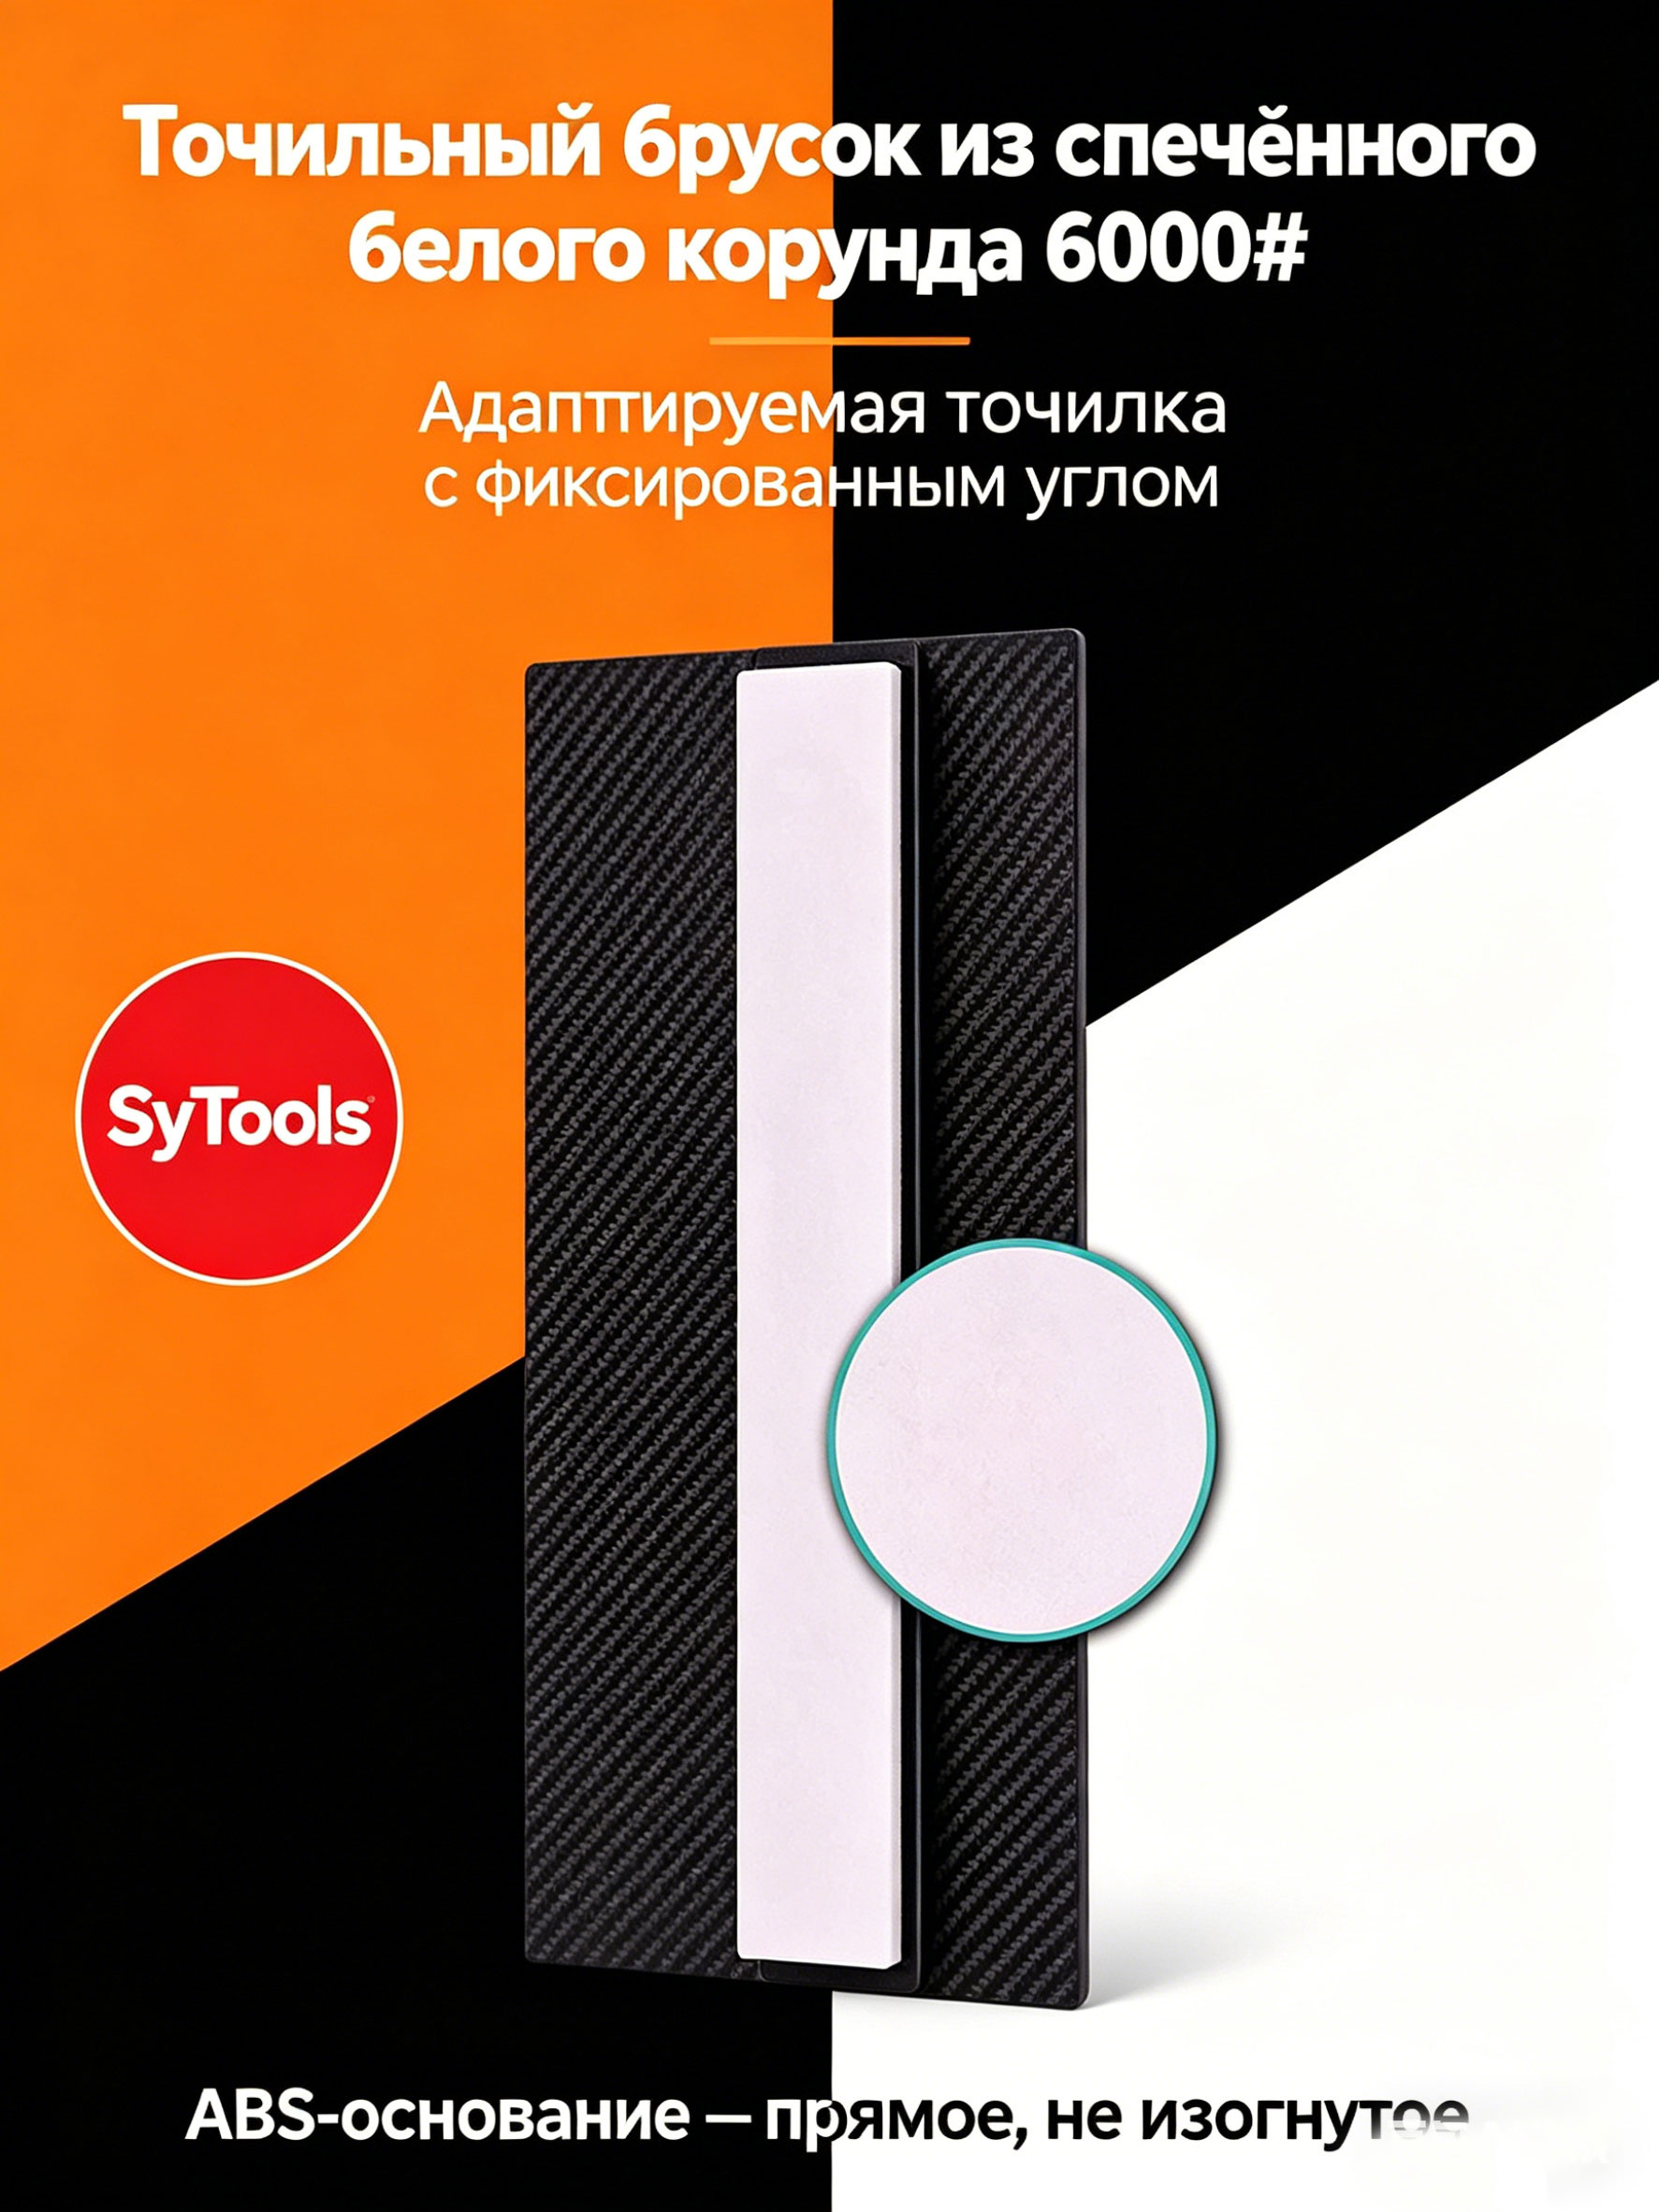
别跳档。这是新手最常犯的错:钝刀拿来直接上 8000 目,磨半天刃口还是钝的,因为低目数没把刃建起来,高目数在"空转"。记住一个经验:目数差超过 200(比如 180 直接跳 400),最好插一档过渡目数,不然容易"断层研磨",刃口寿命反而短。
一套标准流程是:粗磨(80/180/240)修缺口 → 中目(320/400/600/800)建锋 → 高目(1000/1200/1500/2000/2500/3000)精抛 → 宝石石(6000/8000/10000)收镜面。我们 D 系列金刚石石 16 档 80–3000# 正好覆盖前三大段,后面两档宝石石交给 HIGH-GRIT,衔接顺滑。
下面这张表把"刀况 × 起点目数 × 过渡 × 收尾"给你捋清楚:
| 你的刀现在啥样 | 起点目数 | 过渡档 | 收尾(镜面) |
|---|---|---|---|
| 卷刃/缺口大 | 80#–180# | 240→400→800 | 3000→6000→10000 |
| 日常变钝 | 400#–600# | 1000→1500 | 3000→8000 |
| 只是不够亮 | 1000#–1500# | 2000→3000 | 6000→10000 |
| 已镜面想养护 | 直接 6000# | 8000 | 10000 + 牛皮条 |
四、WH-HIGH-GRIT 宝石石怎么用(轻,再轻)
到宝石石这一步,手法得彻底变。前面粗磨你可以用点劲,到了 6000#、10000#,压力要显著减轻,刀贴着石面大概 1–2° 的极小角度,短距离来回轻推就行。天然宝石石靠孔隙容屑,用磨刀油或水做润滑,别干磨——干磨金属屑嵌进石里,下次反而把你的镜面蹭花。
我第一次用天然石就翻过车:手一重,刚抛出来的亮面"唰"又多出一道子,白忙活二十分钟。所以这一步拼的不是力气,是"稳"。要是你手抖、角度老飘,套个我们 T-05 精密角度调节器(0.1° 微调、卡 6–10mm 导杆),把角度锁死再推,省心太多。
五、怎么判断到镜面了(磨前磨后对比)
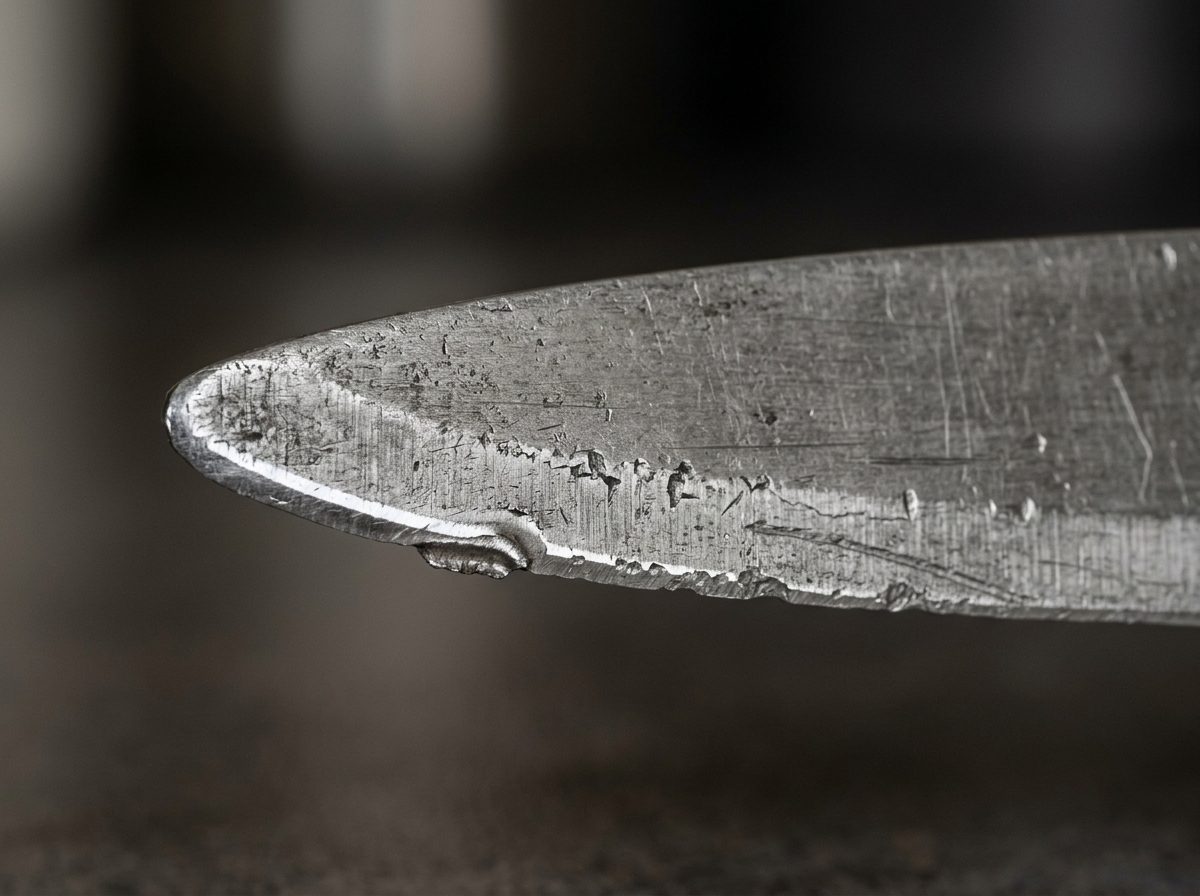
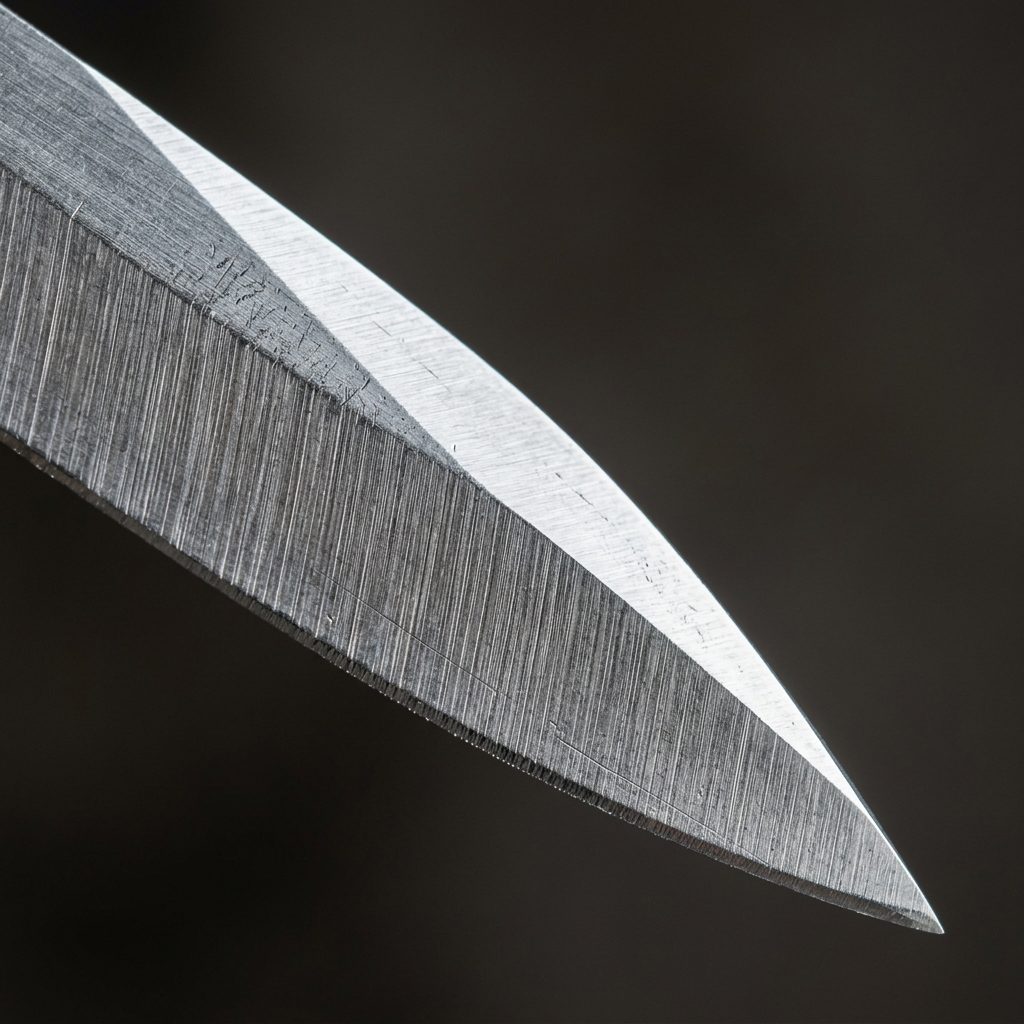
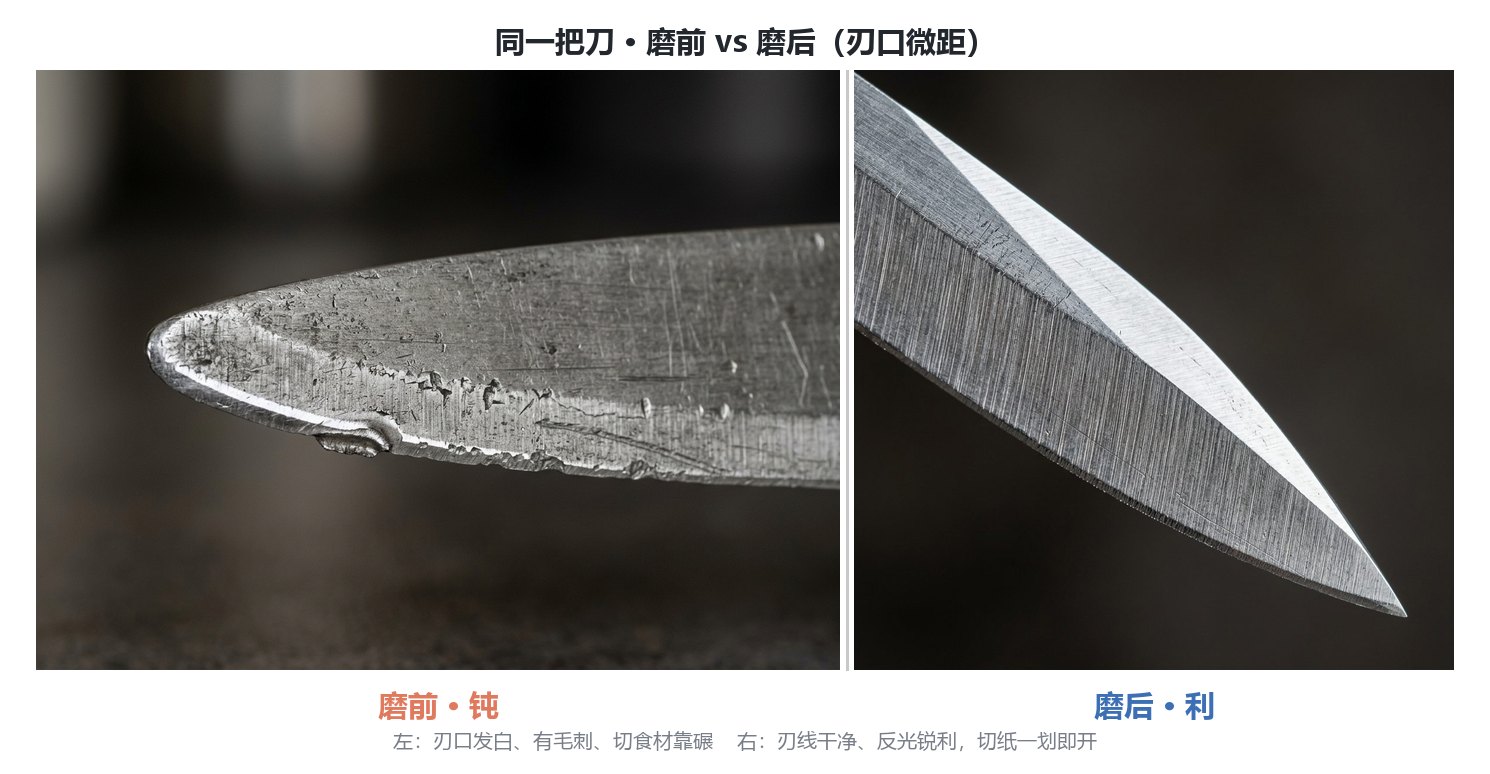
别靠感觉,靠看。把刀刃对着阳光或灯光,镜面成了,刃线是一条干净的反光线,看不到白色毛糙;没成,就是一条发白、带细纹的线。再用手腹轻刮刃口,镜面摸起来丝滑如镜,没抛好的能摸到细颗粒感。
下面三张是我同一把厨刀的实拍:磨前钝刃全是划痕发白;磨后刃面能照出窗外树影;放一起对比,左边钝右边镜面,差距一目了然。
六、新手最容易翻车的 3 个点
第一,跳档。钝刀直接上高目,等于拿砂纸去劈柴,白费劲。第二,高目数还使蛮力。前面说过,我亲自栽过。第三,磨完不荡刀。高目数抛完,刃口还挂着肉眼看不见的极细毛刺,不处理,切两下就糊。最后一步一定用牛皮荡刀条(我们 WH-KD-A11,4mm 植鞣牛皮 + 铝底座,169×25mm)单向轻拉几下,毛刺去掉,亮光提一档,这刃才"活"了。
常见问题
10000 目和 3000 目到底差在哪?
差在"收尾精度"。3000 目属于高目精抛,能把中目划痕消掉、刃口变利;10000 目是宝石石段,专门把刃面抛光到反光、把微观锯齿削平。简单说:3000 目让你"锋利",10000 目让你"镜子一样亮 + 切感更顺"。不是谁替代谁,是先后两道工序。
天然宝石石要泡水吗?
要。天然石(板岩、刚玉、玛瑙)靠孔隙容屑,泡水或持续淋水能带走金属屑、防止嵌屑蹭花刃面;像我们 WH-HIGH-GRIT 这类,下水轻推最稳。金刚石系列才讲究带水防高温脱砂,别搞混。
镜面刃一定更锋利吗?
不一定"更锋利",但一定"更顺、更耐用、更好看"。镜面刃切感顺滑、保持性好,但刃角如果磨太薄(低于 15°),碰硬东西反而容易卷。锋利度和镜面度是两件事,别为了亮把角度磨没了。
手磨怎么保证角度不飘?
两个办法:一是练手感,手腕锁死靠大臂推;二是上工具,T-05 精密角度调节器(0.1° 微调、卡 6–10mm 导杆)把角度锁死,镜面阶段尤其省心。我现在的习惯是,只要上 6000# 以上,必上 T-05。
磨完还必须荡刀吗?
必须。高目数抛完刃口还挂着极细毛刺,不荡,切两下就糊。用 WH-KD-A11 牛皮荡刀条单向轻拉几下,去毛刺、提亮光,这刃才算真正完成。把它当成"最后一道亮光"就行。
镜面刃五步精抛法
- 粗磨找平:用 WH-D-SERIES 80#–400# 把卷刃、缺口磨掉,刃面基本平整,建出主斜面。
- 中目建锋:换 600#–1200# 继续推,消除粗磨深划痕,刃口开始变利,去毛边。
- 高目精抛:上 1500#–3000#(D 系列高档或 HIGH-GRIT 的 A20/A21),把残留中目纹路抹平,刃面泛光泽。
- 宝石石收镜面:换 WH-HIGH-GRIT 的 A22 白刚玉 6000 / A23 超细 8000 / A16 绿玛瑙 10000,下水轻推、极小角度短距往复,直到刃面能照出人影。
- 牛皮条去毛刺:最后用 WH-KD-A11 牛皮荡刀条单向轻拉几下,去掉微观毛刺、提一档亮光,镜面刃完成。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。