金刚石磨石 vs 陶瓷磨石:家用怎么选不踩坑
先给结论:高硬钢、重度钝化选金刚石;碳钢、追求镜面刃选陶瓷。我自己家里就是"金刚石负责修复 + 一块高目收尾"的组合,用下来最省心。下面把我亲手对比过的差异、踩过的坑,一次讲清——不绕弯子。
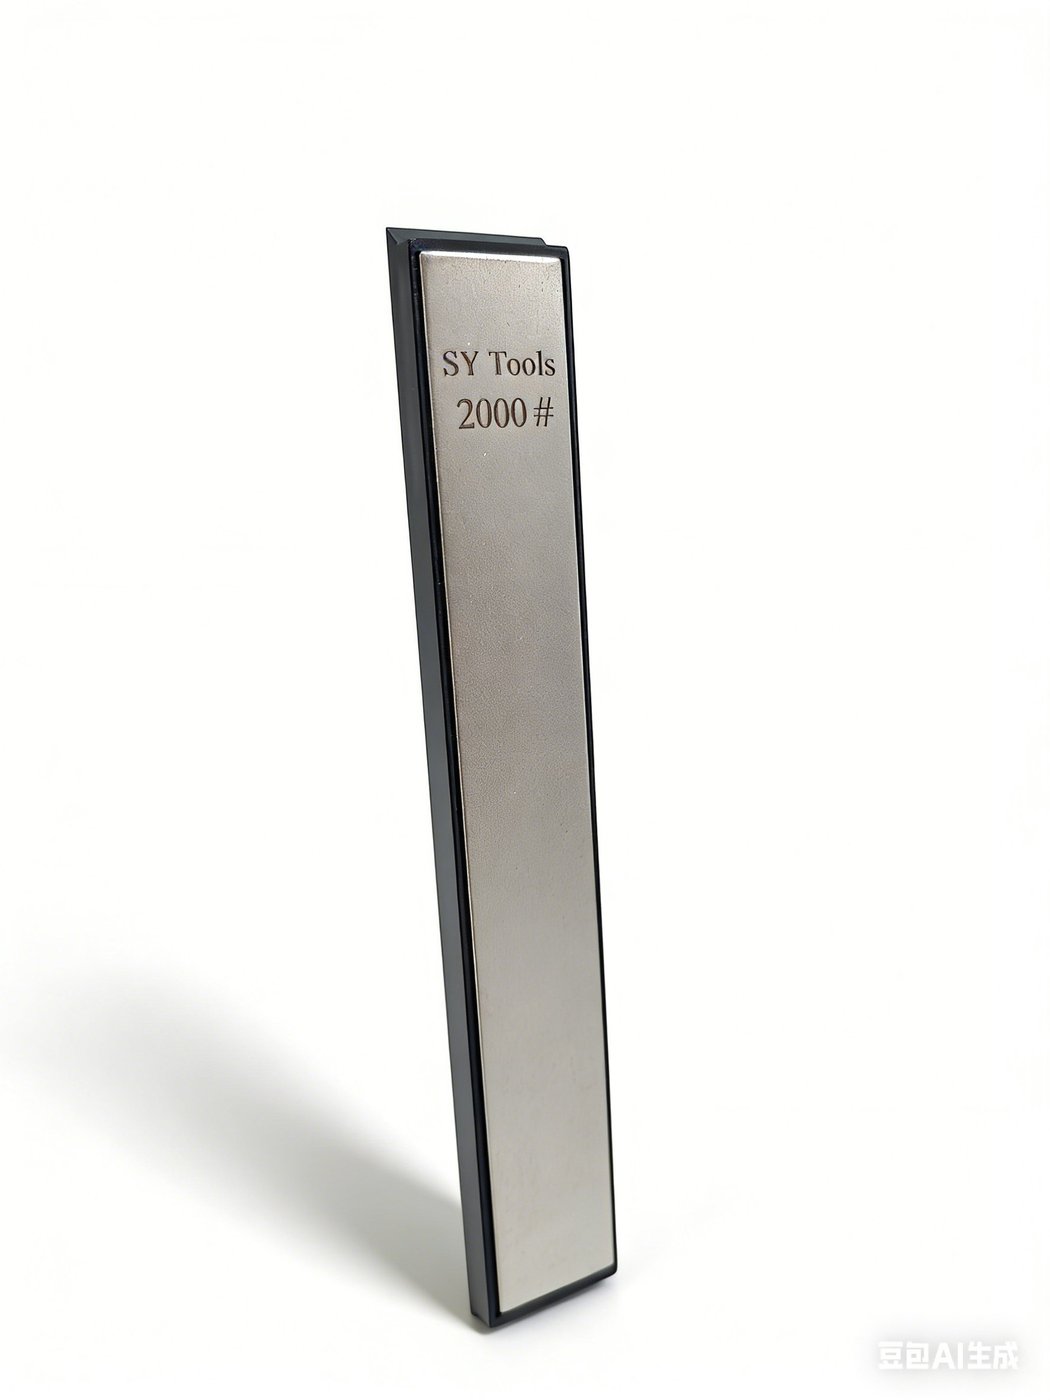
一、核心差异:切削 vs 抛光
我最早买磨石时也跟风买过"高目陶瓷",结果给一把崩了口的斩骨刀磨了半小时,刃口纹丝不动——那一刻我才明白,磨石得按"要干什么"选,不是按"号数高"选。
- 金刚石磨石:金属结合剂固定人造金刚石,莫氏硬度极高,对 VG10、粉末钢等高硬钢材有压倒性切削效率,且自身几乎不产生磨损凹陷;缺点是手感偏硬、价格高,对力度控制要求高。
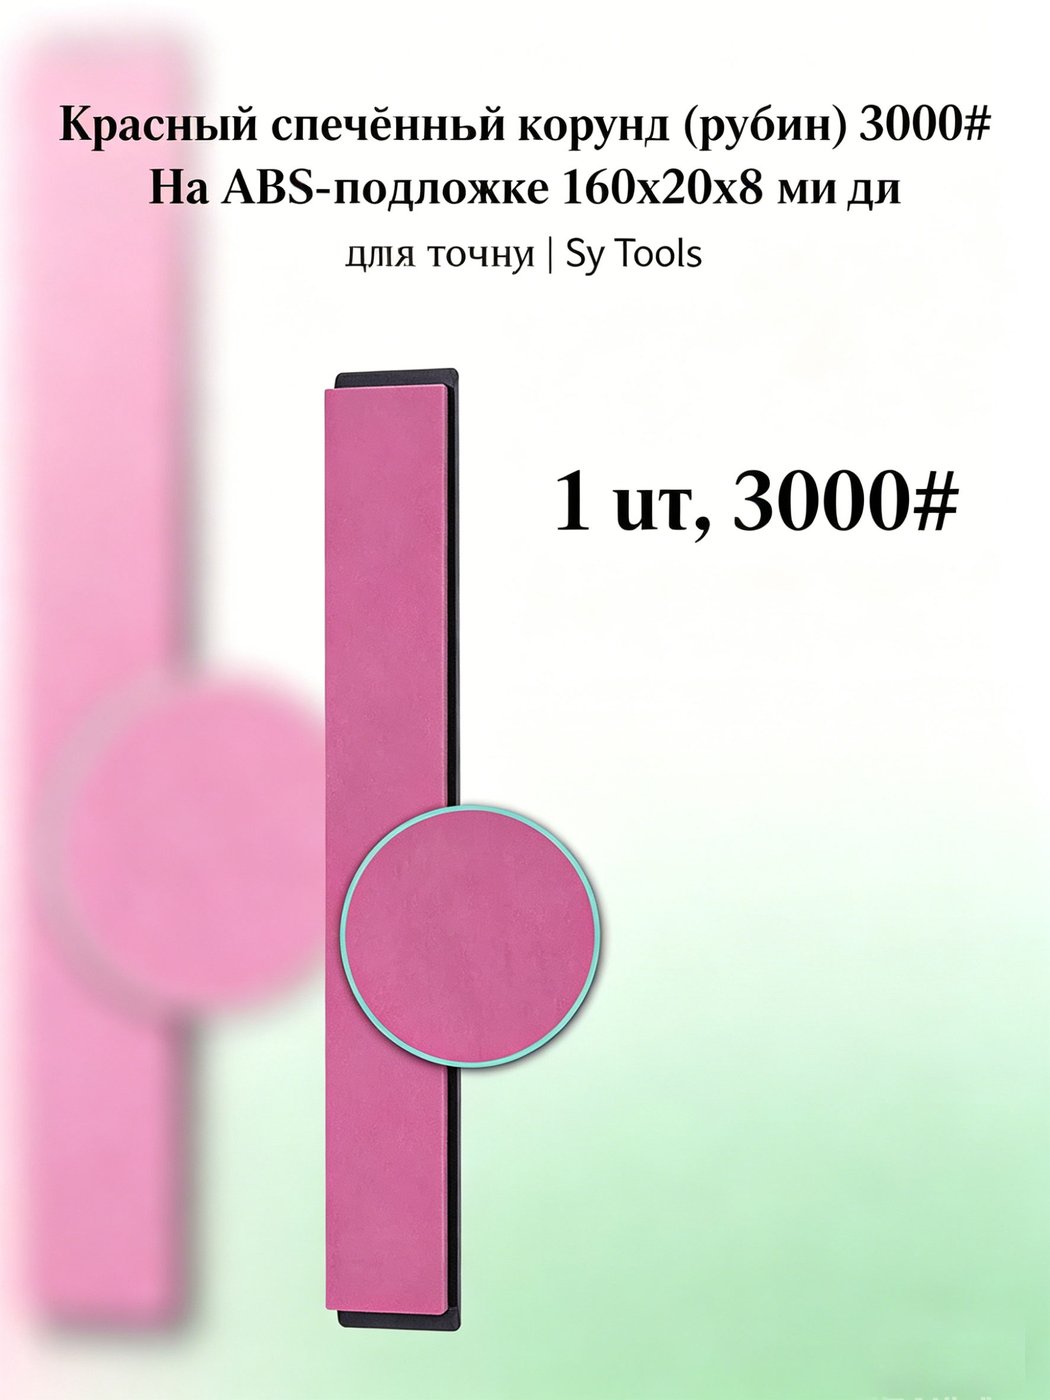
- 陶瓷磨石(烧结/人造陶瓷):结构致密、手感细腻、研磨浆液丰富,在 1000 目以上阶段精抛去毛刺特别温润,划伤风险低;切削不如金刚石激进,且脆性较高。
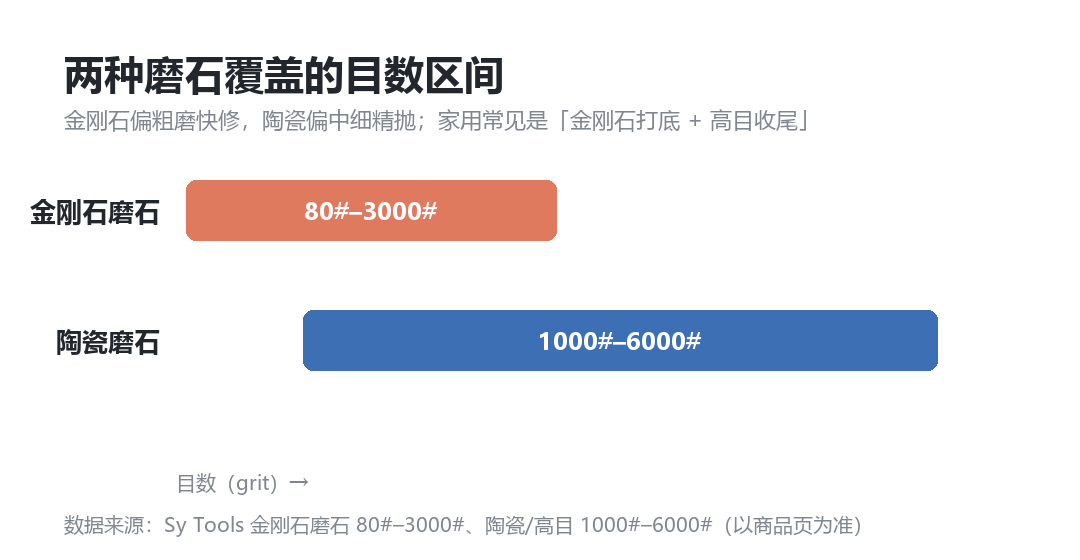
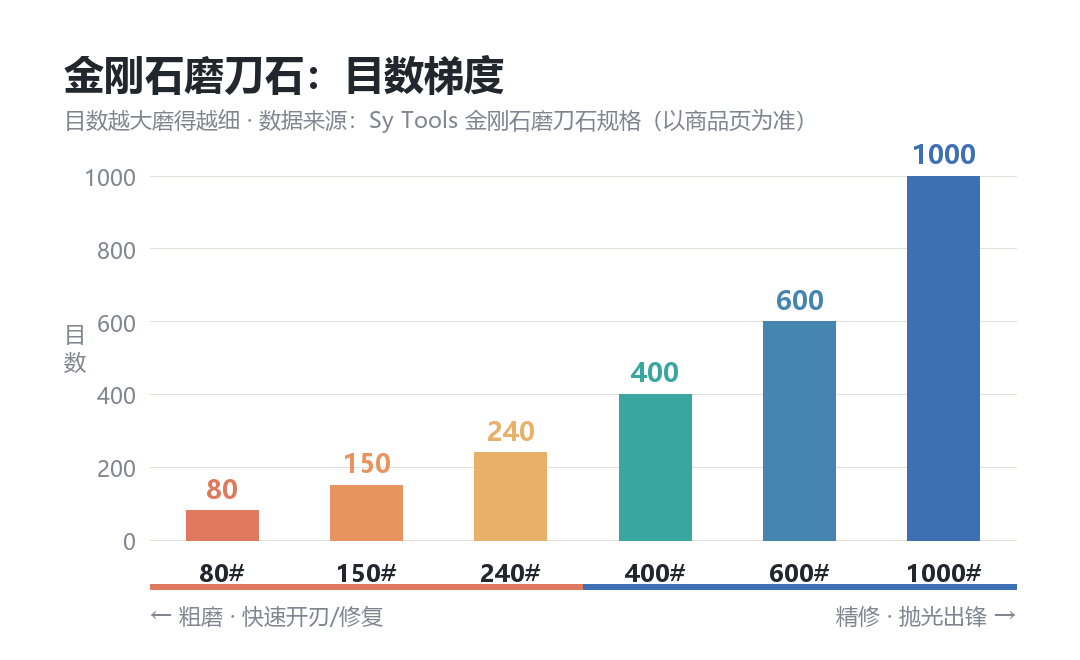
二、一张图看清两者的"目数地盘"
选磨石,本质是看你需要哪一段目数。金刚石主打粗磨到中细(80#–3000#,适合快速修复),陶瓷偏中到超细(1000#–6000#,适合精抛收尾)。两者在中间有重叠,这也是为什么"金刚石打底 + 陶瓷收尾"最省事。
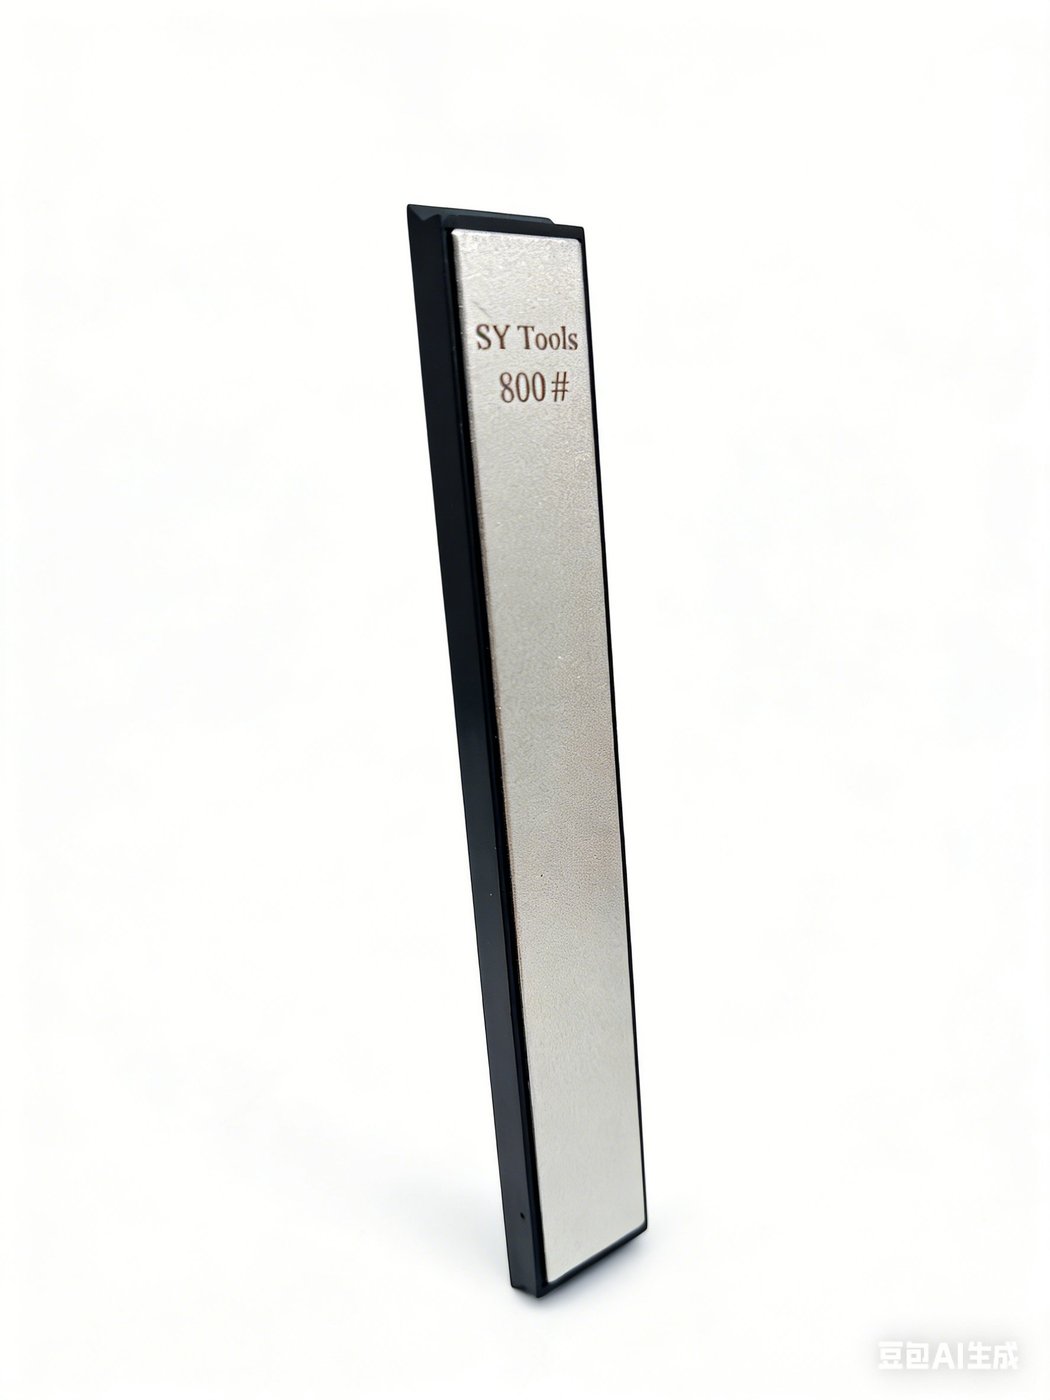
三、按"刀"选,不按"贵"选
- 高硬不锈钢 / 粉末钢、崩口严重 → 金刚石(400 修复、1000 日常锋利)。
- 碳钢 / 传统钢材、追求镜面刃 → 陶瓷更温润,划伤风险低。
- 普通家用不锈钢菜刀 → 人造陶瓷或双面金刚石都行,性价比高、容错好。
四、目数逻辑(两种都适用)
粗(400)修复开刃 → 中(1000–1200)建锋 → 高(2000+)精抛。行业经验:目数差 > 200(如 180→400)要插过渡目数(如 320),否则断层研磨削弱刃口寿命。
常见误区:盲目追"10000 目"。10000 目属超精抛,仅高端厨刀/剃刀镜面刃需要;普通家用用不上,过度抛光反而可能降低刃口保持性。
五、两种磨石选购对比表
| 对比项 | 金刚石磨石 | 陶瓷磨石 |
|---|---|---|
| 材质 / 原理 | 金属结合剂 + 人造金刚石颗粒 | 氧化铝 / 陶瓷烧结 |
| 擅长阶段 | 粗磨到中细(修复、建锋) | 中到超细(精抛、镜面) |
| 去料速度 | 快 | 中偏慢 |
| 是否需水 | 可干湿两用 | 需水或油 |
| 对高硬钢 | 优势明显 | 相对吃力 |
| 手感 | 偏硬、可控性高 | 细腻、温润 |
| 主要短板 | 价格高、力度需控制 | 脆、怕摔、去料慢 |
| 家用定位 | 主力修复石 | 收尾抛光石 |
六、选购避坑
- 坑 1:只看标题"10000 目"冲动下单,日常根本用不上。
- 坑 2:不分钢材硬度,碳钢用金刚石力度失控被过度切削。
- 坑 3:图便宜买虚标目数、局部密度不足的低价石,研磨不稳易偏刃。
- 坑 4:忘配件(硅胶垫/底座),操作打滑伤刀又危险。
七、Sy Tools 怎么配
Sy Tools D 系列金刚石磨石(D400 修复 / D1000 建锋 / D2000 精抛) 可覆盖从修复到精抛;想收镜面刃,可补一块高目磨石(如高目系列)或牛皮/木荡刀条;配合 T-05(AC-T05-001)精密角度调节器 卡导杆稳住夹角更高效。以上为 Sy Tools 真实在售产品,具体规格以商品页为准。
常见问题
金刚石磨石和陶瓷磨石根本区别是什么?
金刚石靠极高硬度快速切削高硬钢材、自身几乎不凹陷;陶瓷结构致密、手感细腻,擅长 1000 目以上精抛去毛刺,切削更温和、划伤风险低。两者是"高效切削"与"精密抛光"两条路线。
家用选 1000/3000 还是 400/1000?
日常切菜无明显崩口,1000/3000 够常规保养;常剁骨砍硬物导致卷刃或钝化严重,400/1000 先修复再细磨更实用。
10000 目有必要吗?
10000 目属超精抛,仅高端厨刀或剃刀等对镜面刃有严格要求的场景需要;普通家用无需,过度抛光可能降低刃口保持性,建议按实际用途理性选择。
怎么判断金刚石磨石该换了?
表面明显凹陷、金刚石颗粒大面积脱落,或研磨时打滑无切削感,即说明有效磨料耗尽;即便外观完整,若长期无法恢复锋利也应考虑更换,避免无效摩擦损伤刀刃。
按刀配石三步
- 看钢材:高硬钢/粉末钢、崩口严重 → 金刚石;碳钢/追求镜面 → 陶瓷。
- 定目数:粗(400)修复 → 中(1000–1200)建锋 → 高(2000+)精抛,目数差>200 插过渡目数。
- 配工具:金刚石覆盖修复到精抛,想收镜面补陶瓷/高目石;配 T-05(AC-T05-001)角度调节器稳住夹角,加硅胶垫防滑。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。