跳号研磨法实操:金刚石 D 系列 600→1500→3000 怎么跳不翻车
上次我贪快,把一把水果刀从 600# 直接蹦到 3000#,磨完镜面锃亮、迎光能照出人影,结果一切番茄拉丝、迎侧光一看全是细如发丝的螺旋痕——这就是乱跳号的学费。结论先撂这儿:金刚石敢跳号,但只能跳"相邻细分档",前提是刃口已经没有崩口、全程带水、轻压、恒定角度;你要是 400 直跳 3000 还干磨,翻车是必然的。 今天咱就用 Sy Tools 的 D 系列金刚石磨石,把 600→1500→3000 这套跳法讲透,让你既省时间又不翻车。
一、跳号研磨法到底是什么
跳号研磨法,说白了就是"跳过中间目数、跨档磨"。传统水石讲究 240→400→600→800→1000 一步不落,但电镀金刚石不一样——它的磨粒是钉死在金属基板上的,切削力衰减特别慢,所以跨一两档还能维持稳定去除率。2026 年淘宝百科已经把"跳号研磨法"列为金刚石使用新趋势,明确举的例子就是从 600# 直接跳 1500# 再至 3000#。
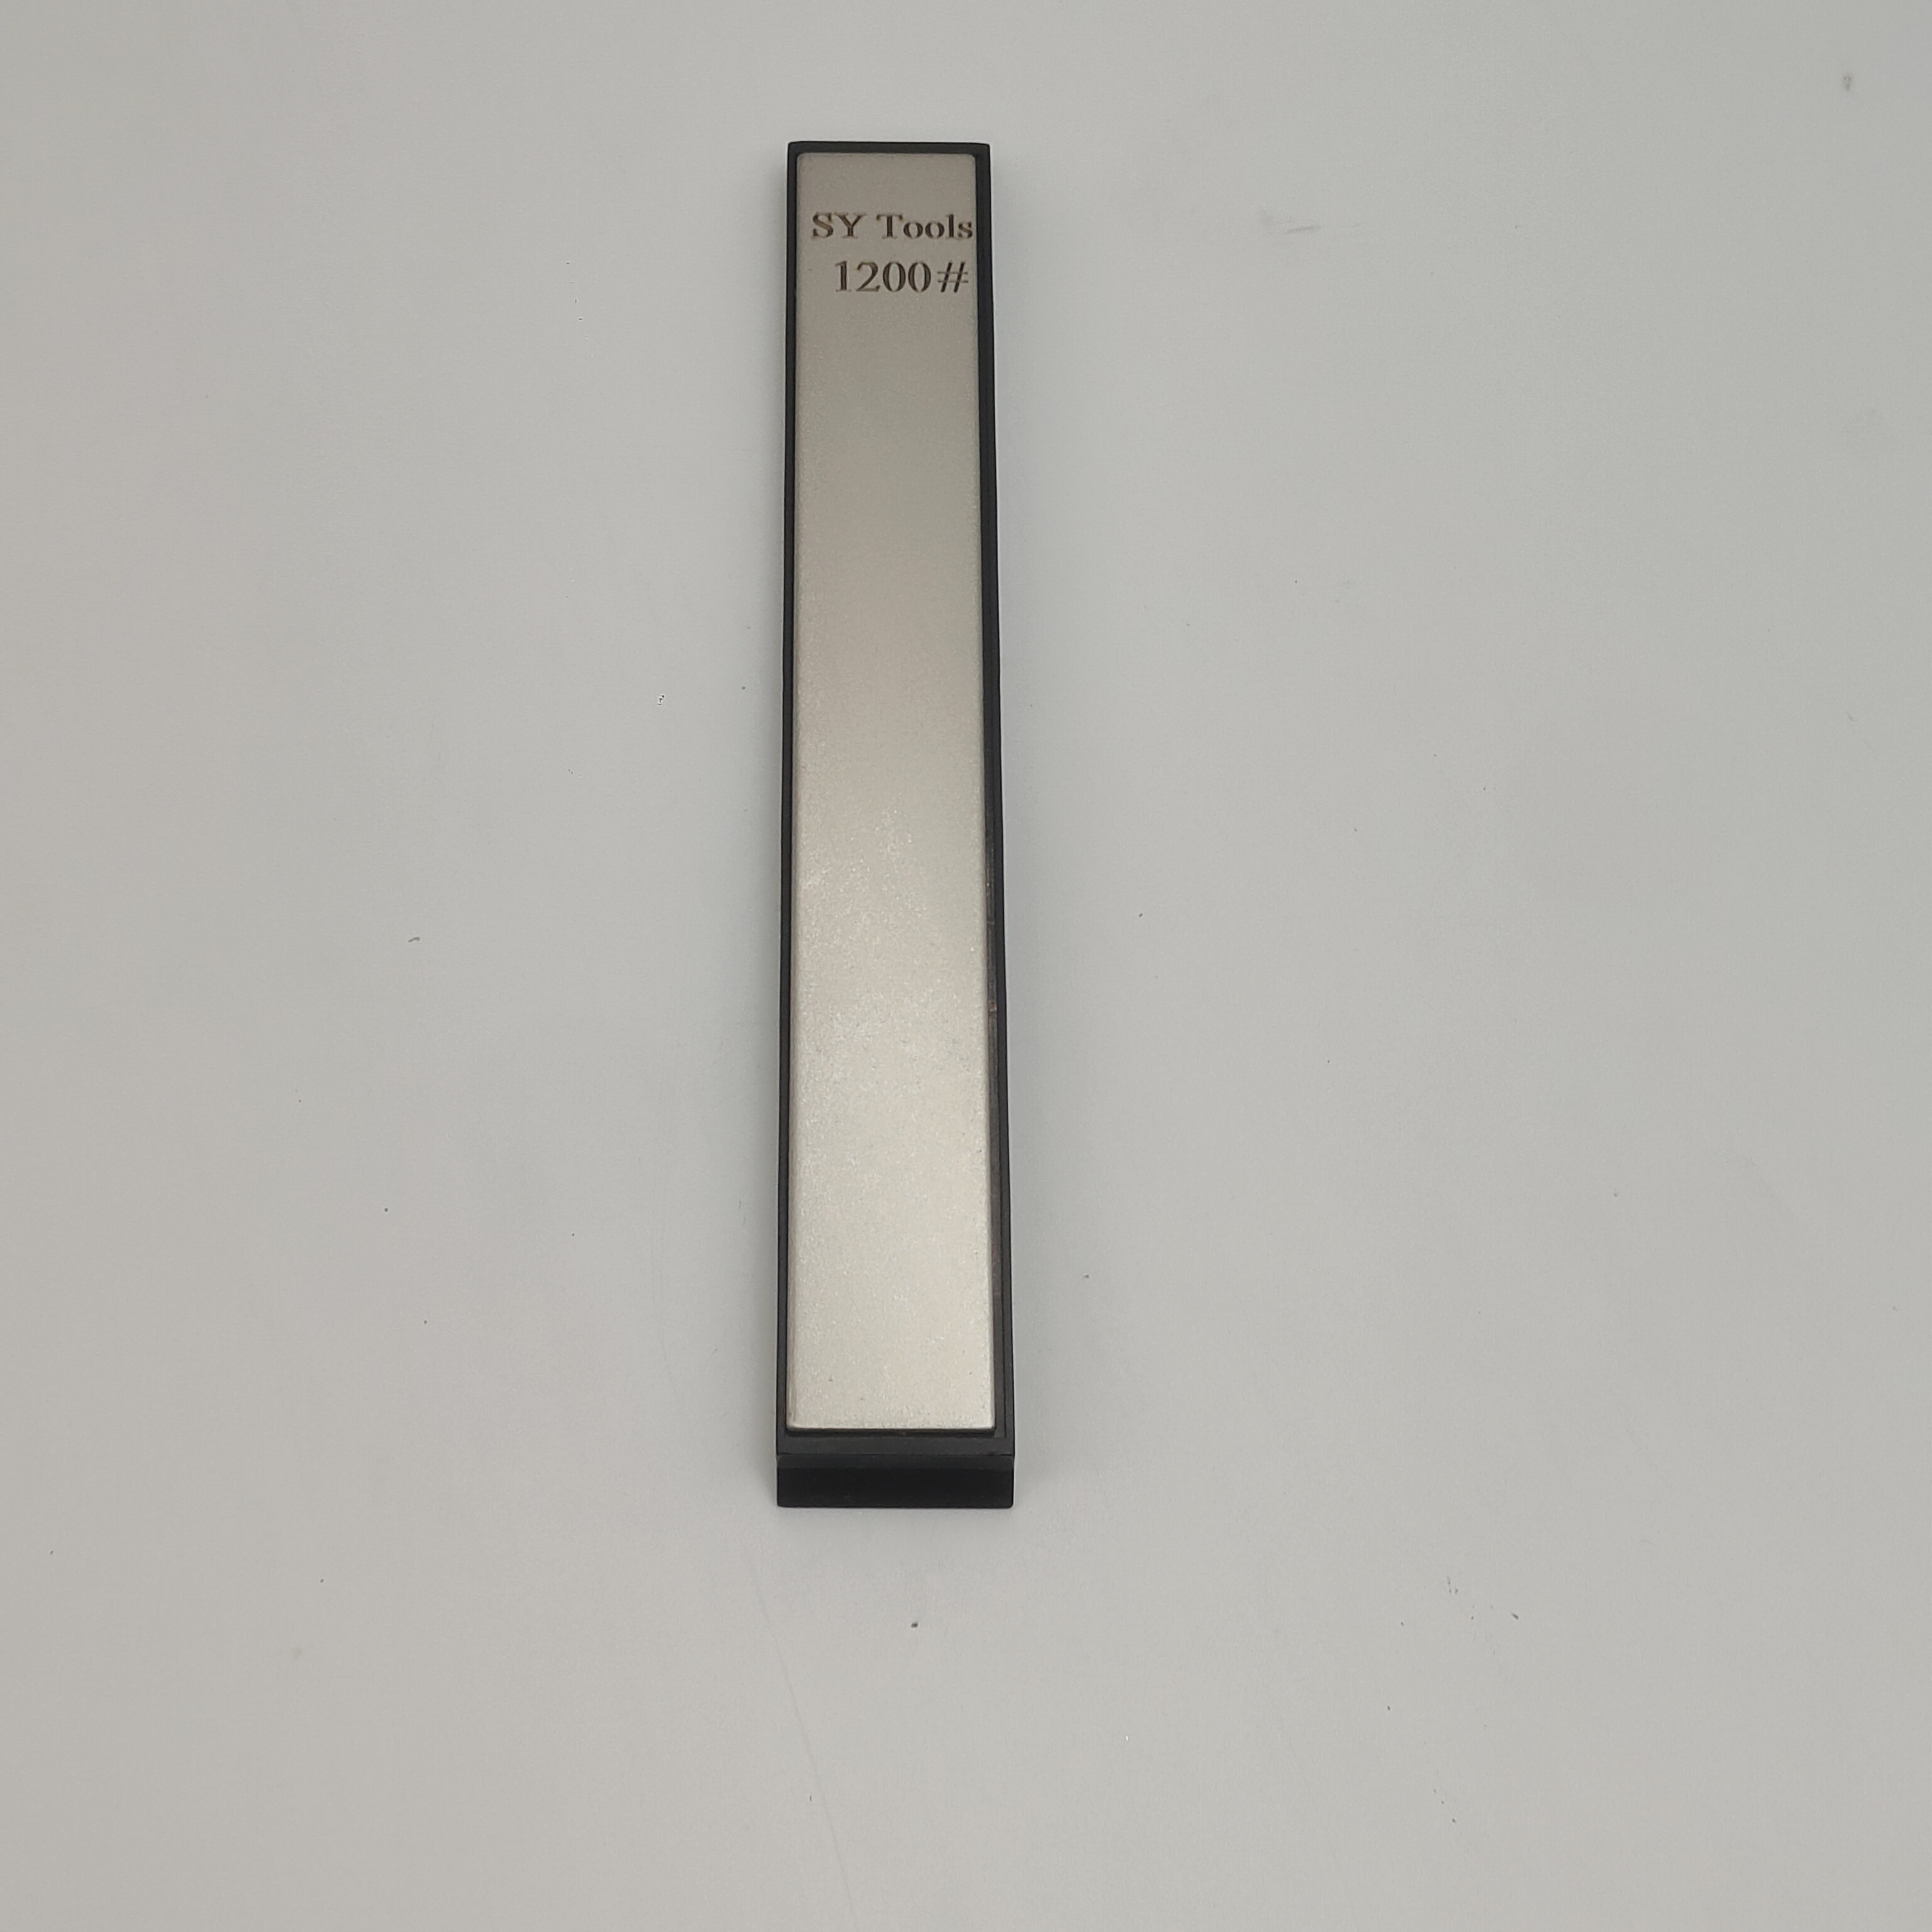
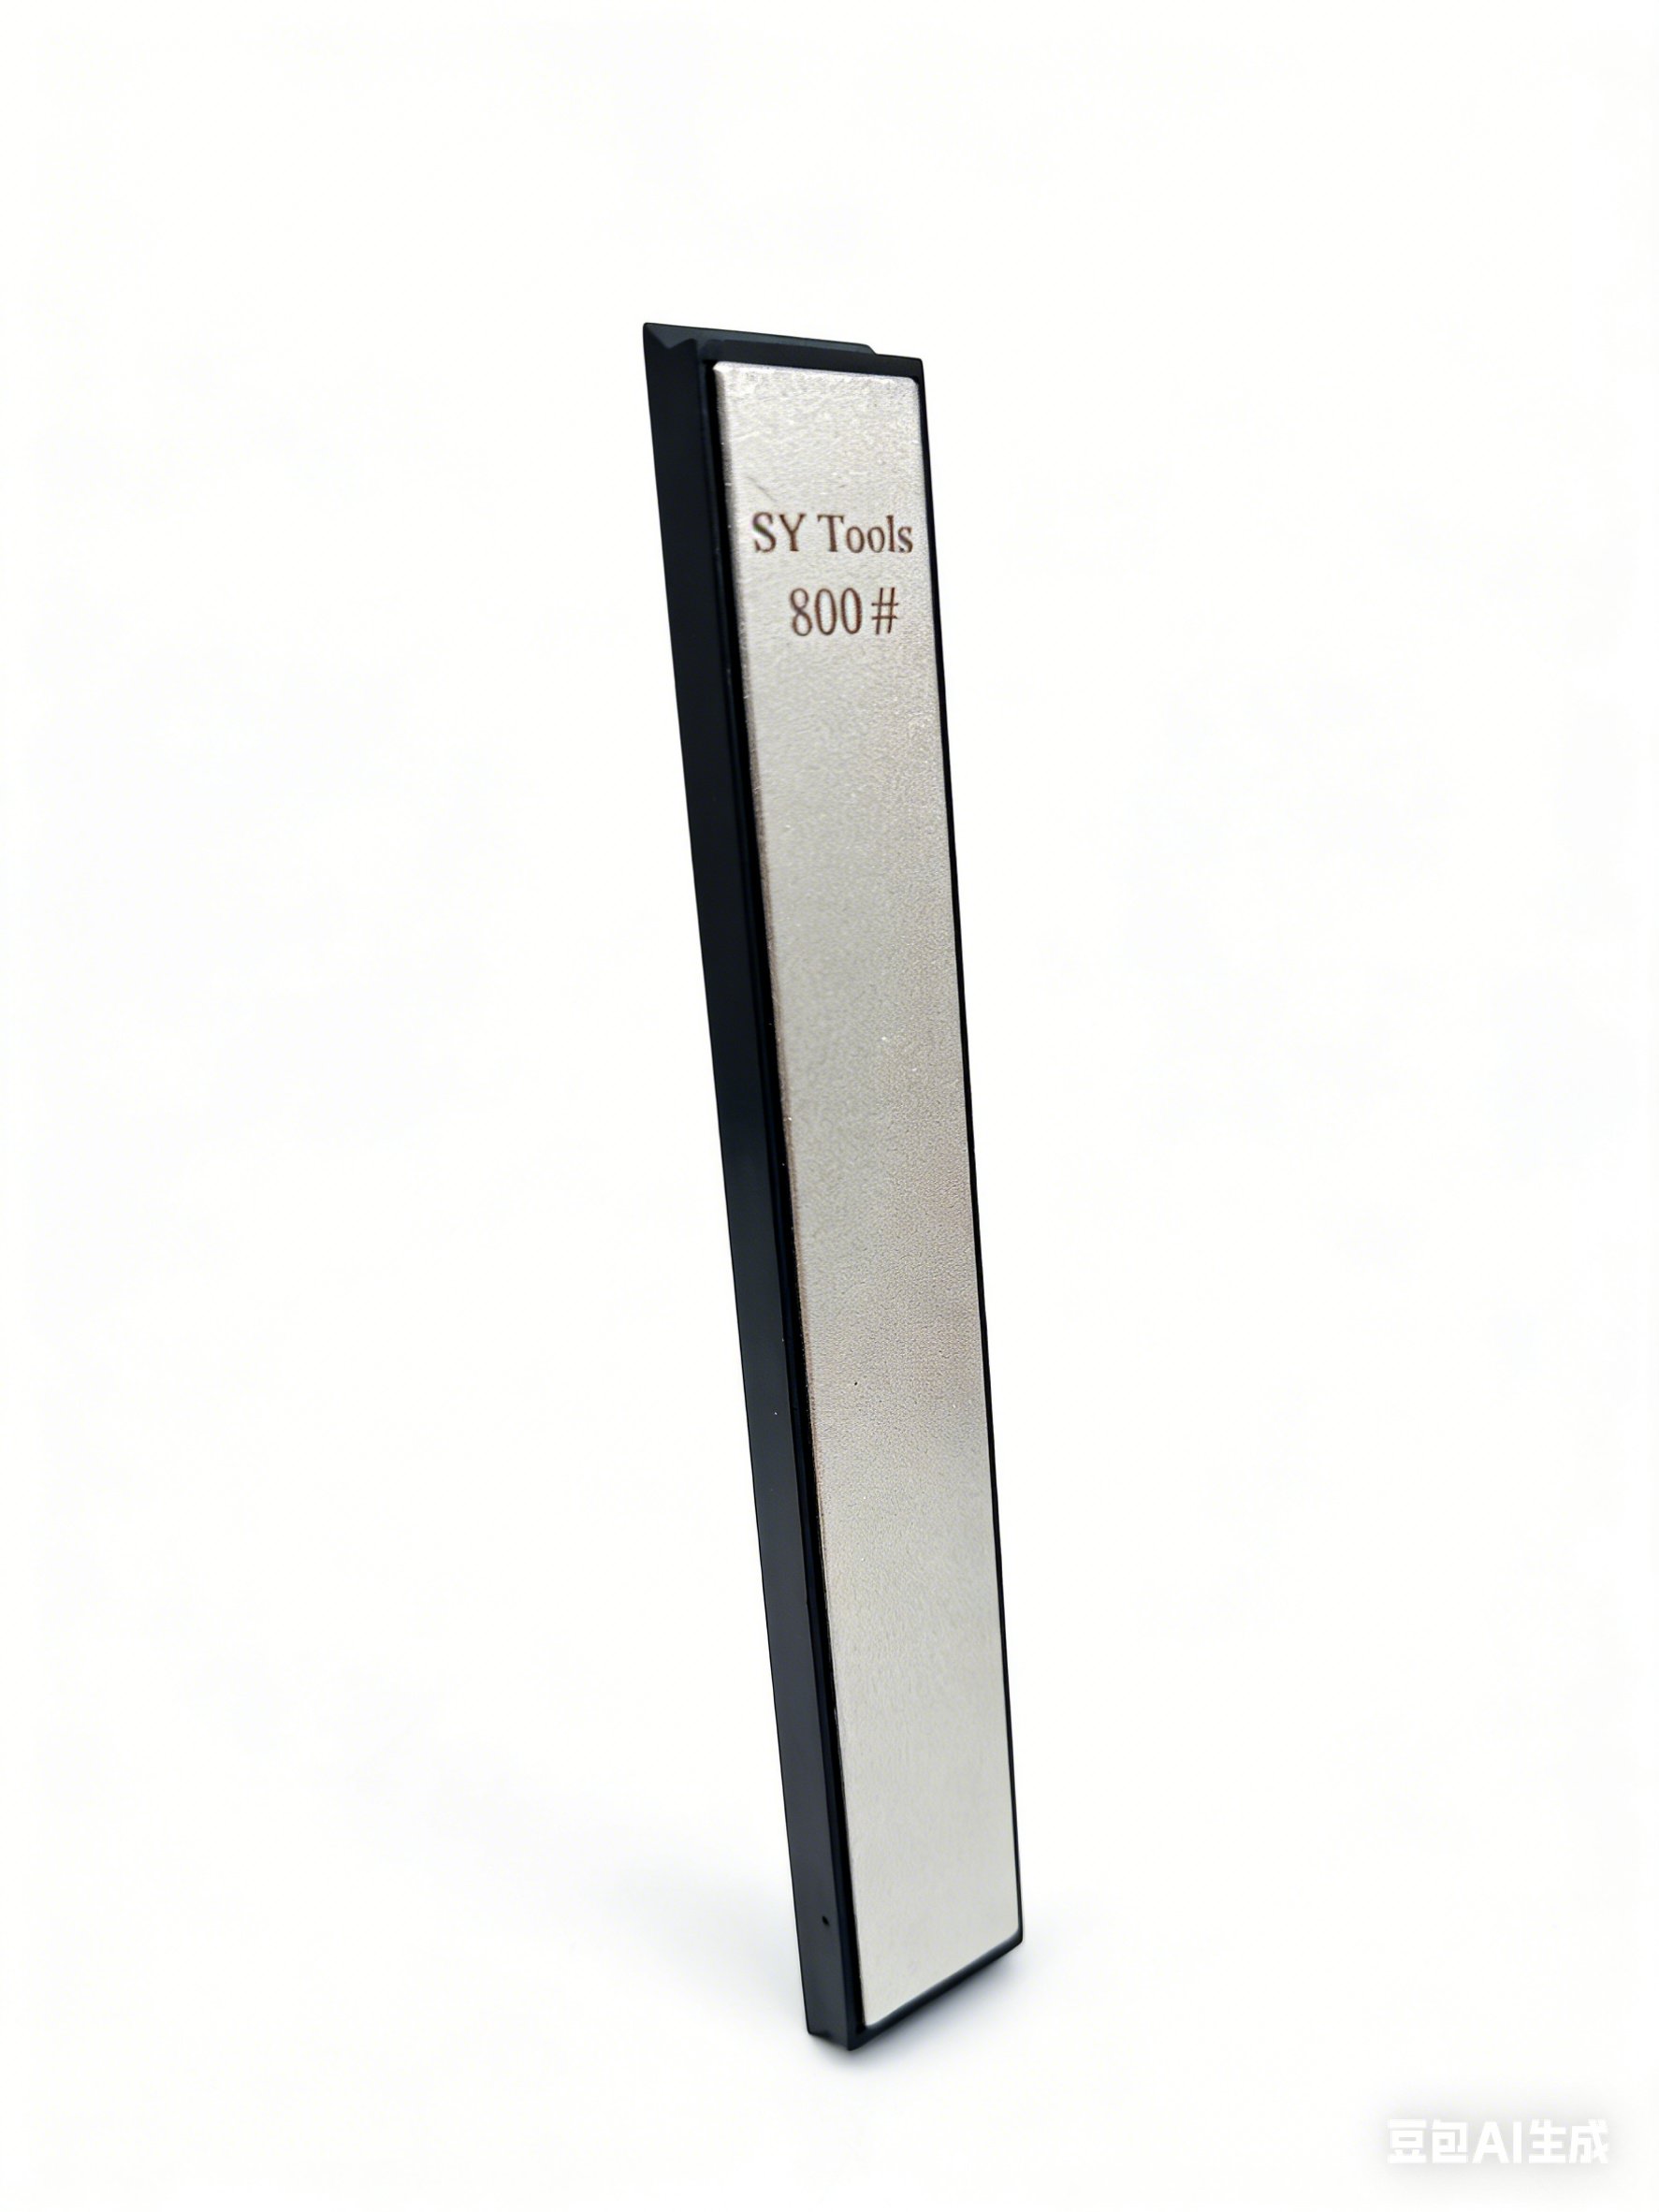
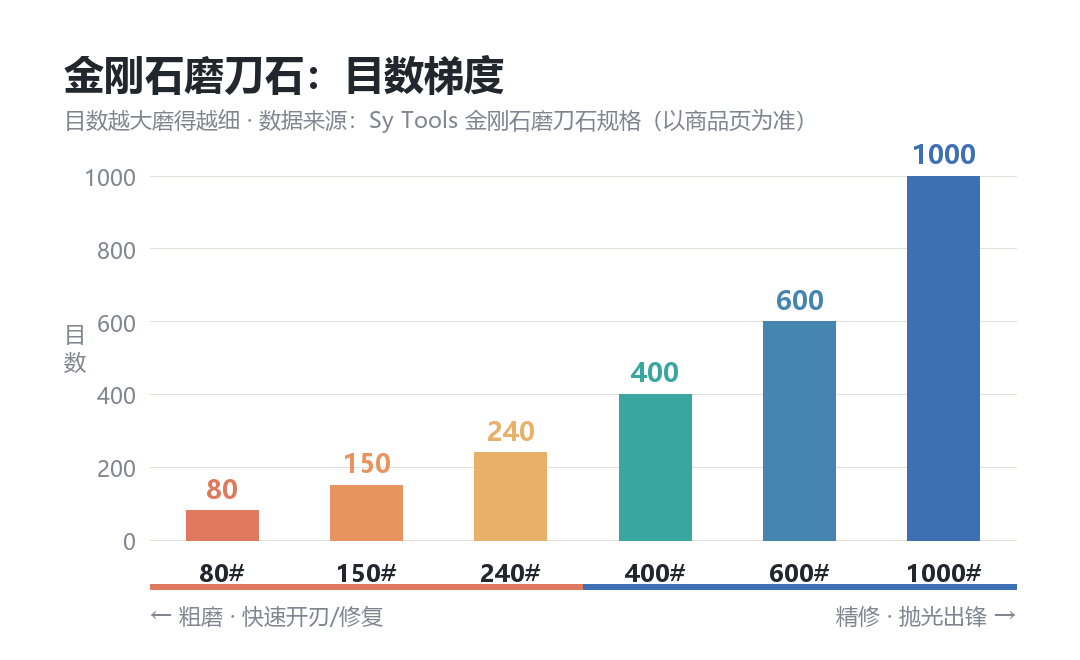
Sy Tools 的 D 系列金刚石磨石(SKU:WH-D-SERIES) 是玩跳号最顺手的底子:160×22×8mm 硬质 ABS 底座,22mm 厚度正好塞标准定角器卡槽;覆盖 80#–3000# 共 16 档(80/120/150/200/240/320/400/500/600/800/1000/1200/1500/2000/2500/3000);单价 (价格以品牌官方渠道为准)。你不用一次集齐全系,缺哪档买哪档就行。本文的主角就是其中的 600#、1500#、3000# 三档。
二、为什么金刚石敢跳号,别的石材不敢
核心就一句话:金刚石切削力衰减慢,而且硬度碾压一切钢材。 莫氏硬度排序是金刚石 > 碳化硅 > 氧化铝,所以不管是高碳钢、粉末钢还是陶瓷刀,金刚石都能稳稳切进去。
这也带来一个好处:传统水石磨着磨着"磨粒钝了得等它掉"才恢复切削,中间跨档容易衔接不上;金刚石是恒定切削反馈,600# 切完换 1500#,去除率落差小,跨档也不"断档"。但——金刚石在 600℃ 以上会石墨化、直接报废,所以跳号归跳号,必须全程带水降温,这一点后面再强调。
三、600→1500→3000 实操:怎么跳不翻车
先说清三档各自的角色,别张冠李戴:
| 档位 | 目数 | 角色 | 怎么用 | 能不能跳 |
|---|---|---|---|---|
| 主力研磨 | 600# | 修痕、建刃 | 日常变钝厨刀从这里起步最高效 | 起点,不往下跳 |
| 精修过渡 | 1500# | 去中磨痕、细化 | 承接 600#,消除粗痕 | 可接 600# 跳过 800/1000/1200 |
| 精磨抛光 | 3000# | 镜面、保持性 | 末端收尾,刃面泛冷光 | 可接 1500# 跳过 2000/2500 |
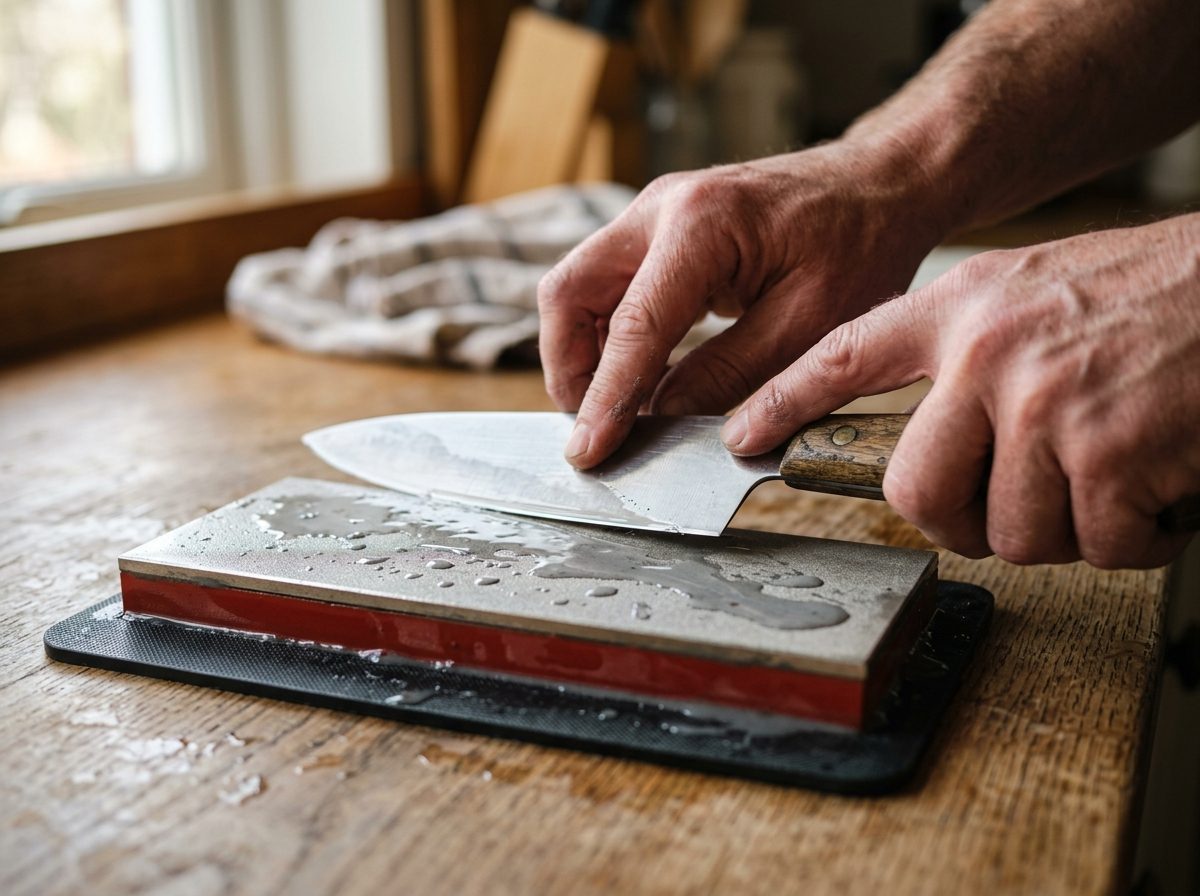
实操步骤(用 Sy Tools 定角器锁好 15°–20° 角度,比如配 T-05 精密角度调节器 AC-T05-001):
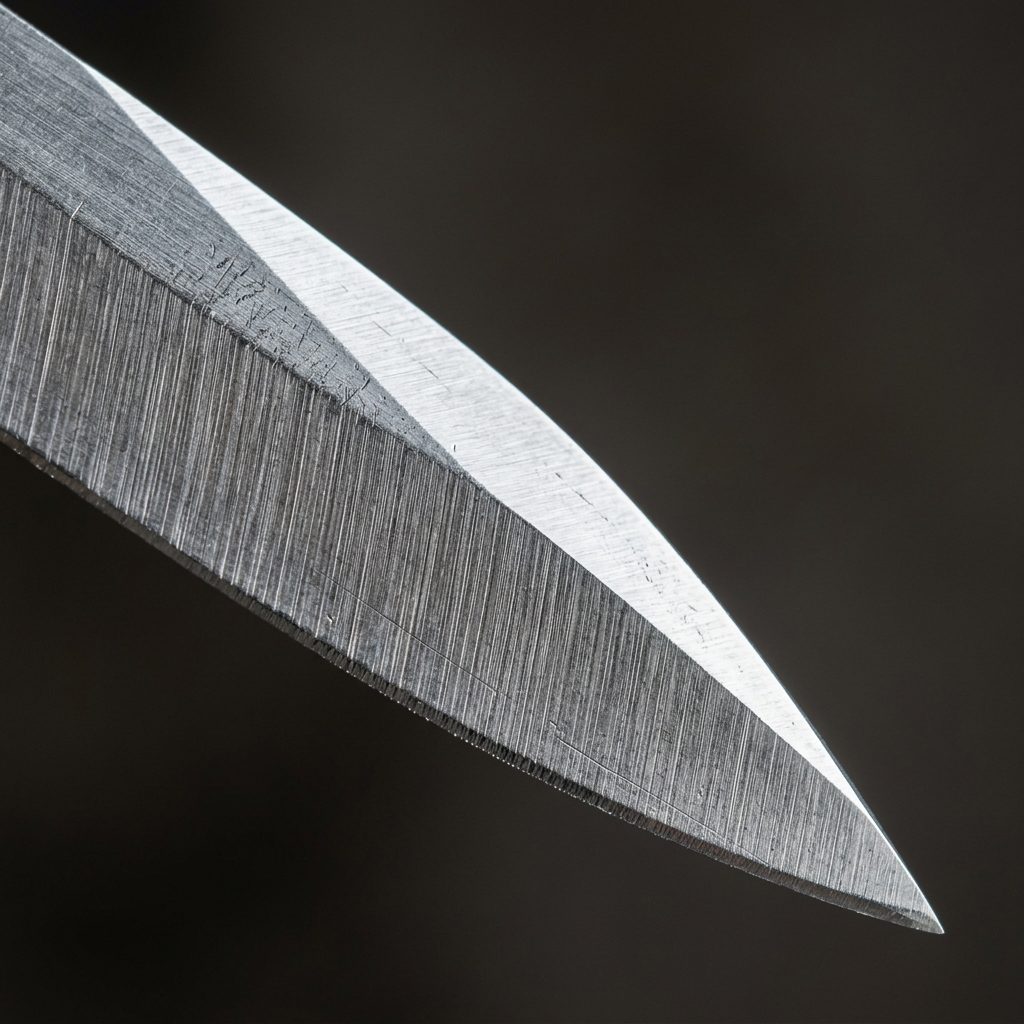
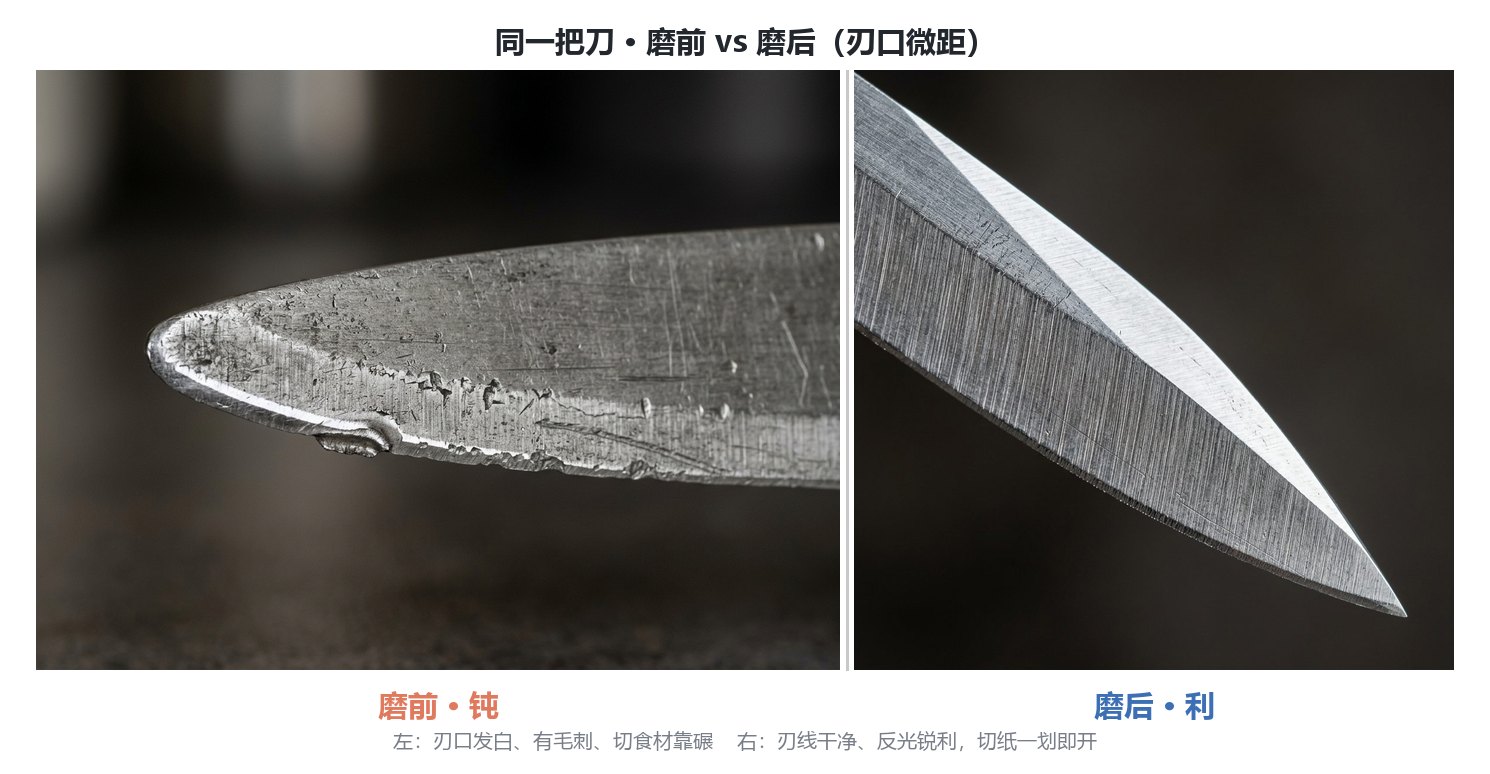
1. 判刃:指甲轻划刃口,若有阻滞或缺口,说明有崩口——这种情况不能跳号,得先用 400# 以下粗磨修复。只有"单纯变钝、无缺损"才走 600→1500→3000。 2. 600# 修痕建刃:表面喷湿,轻压单向推磨(记住:轻压!金刚石轻轻搭上去就下铁,重压只会压垮结合剂、磨面起波浪)。每面 15–20 下,直到刃线均匀、划痕方向一致。 3. 1500# 过渡:换石,带水继续轻压。这一步把 600# 留下的中深划痕磨平——因为跳过了 800/1000/1200,所以 1500# 要稍微多走几趟,别指望一遍过。 4. 3000# 抛光收尾:最后一档,力度再减半,只靠刀身自重带过。刃面会泛起冷冽银光,切纸无毛边、剃手毛无阻力。 5. 复核:拿张 A4 纸斜切,能"咬"住纸面顺滑划开就是成了;再迎侧光看,无明显螺旋痕才算没翻车。
四、哪些情况打死也不能跳号
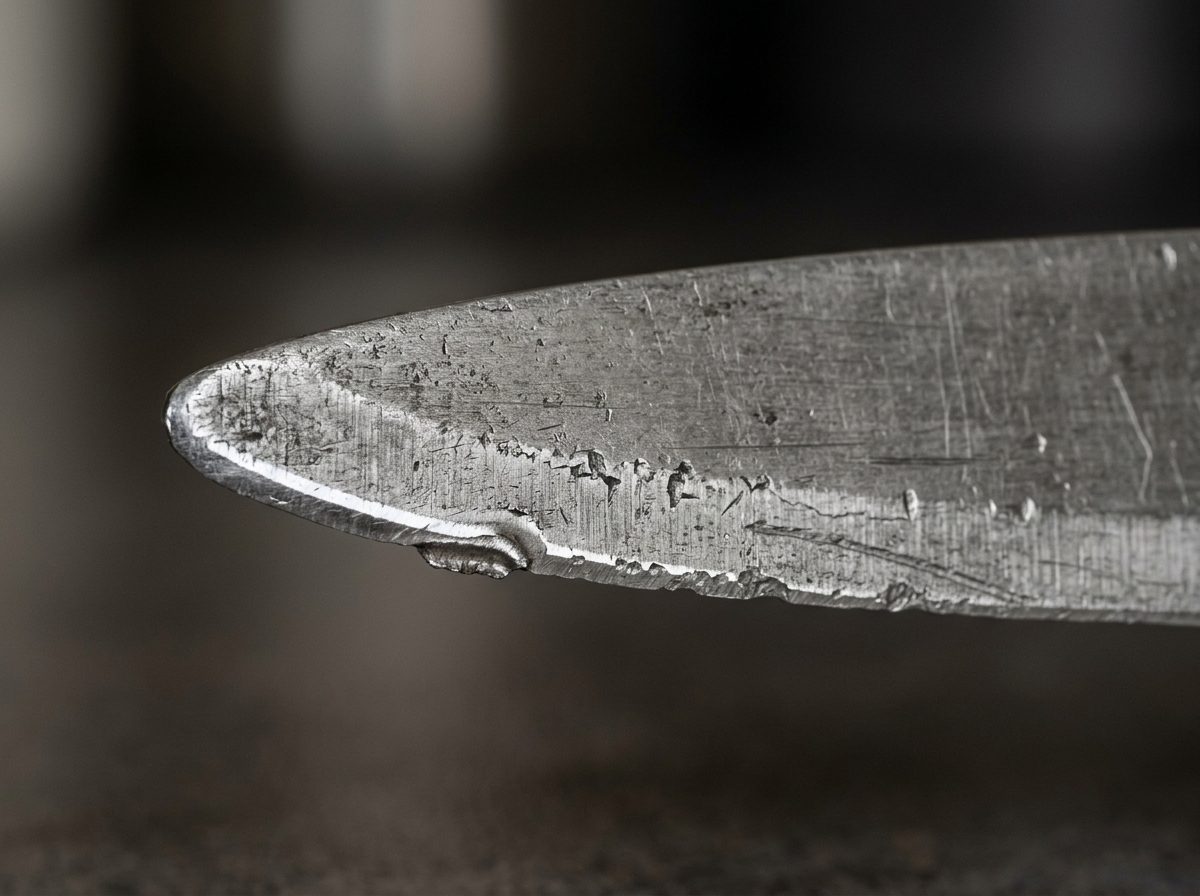
- 有崩口绝不能跳:百度爱采购的现场诊断明确说过,从 400 直跳 3000 缺少 1000–1500 过渡,粗磨深划痕填不平,划痕底部就是应力集中点,后续使用中容易沿痕崩裂。老老实实 400 以下先修。
- 不能跨太多档:能跳的是"相邻细分档"(600 跳 1500、1500 跳 3000 都算相邻区间跳跃),你要是 400 直蹦 3000,细石光在上头打滑,最后刃口根部还崩个小口——我早年就干过这蠢事。
- 严禁干磨:金刚石 600℃ 石墨化,干磨局部过热,磨粒脱落、刃口退火发蓝(硬度掉 2–3 HRC)。每次上石前摸一下磨面,干了立刻补水,磨完有均匀浆液渗出才算对。
- 别使蛮力:新手最爱重压,以为使劲才快。我跟你讲,重压只会让结合剂磨损、磨面不平,刀反而磨瓢。拇指按下去"提枚鸡蛋"的力就够。
五、新手最易踩的五个坑
1. 唯目数论:以为 3000# 越高越锋利。错——高目数修复不了崩口,无崩口的钝刀也得先 600# 打底。 2. 角度漂移:徒手磨角度乱跳,磨出"波浪刃"。上定角器(如 Sy Tools A55、T-05)锁死 15°–20°。 3. 尺寸错配:买 32mm 厚的磨石塞不进 22mm 卡槽,退货折腾。D 系列 22mm 是安全选项。 4. 跳过"开石"期:新金刚石头几回有点打滑,那是结合剂没打开,磨合几次手感才到最佳,不是质量问题。 5. 不恒角只求快:DMT 海外实测强调"保持恒定角度比匹配刃角更重要",跳号省下的时间,别在角度上赔回去。
常见问题
跳号研磨法到底是什么?
跳号研磨法是跳过中间目数、跨档研磨的方法。电镀金刚石因切削力衰减慢,可以从 600# 直接跳 1500# 再至 3000#,在保证效率的同时减少磨耗,但前提是刃口无崩口、全程带水轻压。
为什么金刚石磨石能跳号,水石不行?
金刚石磨粒钉死在金属基板上,硬度最高、切削力衰减慢、反馈恒定;水石靠"磨粒脱落自锐",跨档容易断档。所以金刚石有资本跨相邻细分档还磨得利索。
600→1500→3000 具体怎么操作不翻车?
先判刃(无崩口才跳),600# 轻压建刃,1500# 带水去痕(多走几趟补跳过的档),3000# 减半力抛光,最后切纸复核。全程带水、恒定 15°–20° 角度、单向推磨。
什么情况绝对不能跳号?
有崩口或卷刃时必须先用 400# 以下粗磨修复,不能跳;不能跨太多档(如 400 直跳 3000);严禁干磨(金刚石 600℃ 石墨化)。三者任一都会留深痕甚至崩刃。
Sy Tools D 系列 600/1500/3000 多少钱、怎么买?
D 系列金刚石磨石(SKU:WH-D-SERIES)单块 160×22×8mm,覆盖 80#–3000# 共 16 档,单价 (价格以品牌官方渠道为准),缺哪档买哪档。具体规格与到手价以商品页为准。
跳号研磨五步法
- 判刃:指甲划刃口,有崩口先 400# 以下粗磨,无缺损才进入跳号流程。
- 600# 建刃:定角器锁 15°–20°,表面带水,轻压单向推磨每面 15–20 下。
- 1500# 过渡:换石带水,多走几趟磨平 600# 留下的中深划痕。
- 3000# 抛光:力度减半,刀身自重带过,刃面泛冷光。
- 复核:A4 纸斜切顺滑、侧光无螺旋痕即合格。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。