厨房剪刀和菜刀一把磨:K10 V 型夹具刀剪通用到底香不香(老师傅唠嗑版)
我跟你讲,家里那把厨房剪,比菜刀还娇气。我以前犯过一个傻:嫌它剪鸡骨打滑,直接把它当菜刀双面都磨了一遍,结果两片合不拢,一剪下去"咔"地崩了个口。后来才弄明白,剪刀和菜刀是两套脾气——菜刀是双刃对称磨,剪刀是单面斜刃磨,平刃那面碰都不能碰。
结论先放这儿:想刀剪一把磨,Sy Tools K10(SKU:ST-K10-001)的 V 型水平夹具是目录里最对口的一台,售价 (价格以品牌官方渠道为准),角度 10°–35°,刀片厚度 1–6mm,明确写着"可磨刀和剪刀"。但剪刀上机前得拆开、只磨斜刃那一片,两片打磨次数还要对等,否则合不拢。 下面我把这台机器怎么伺候全家刀剪,跟你唠明白。
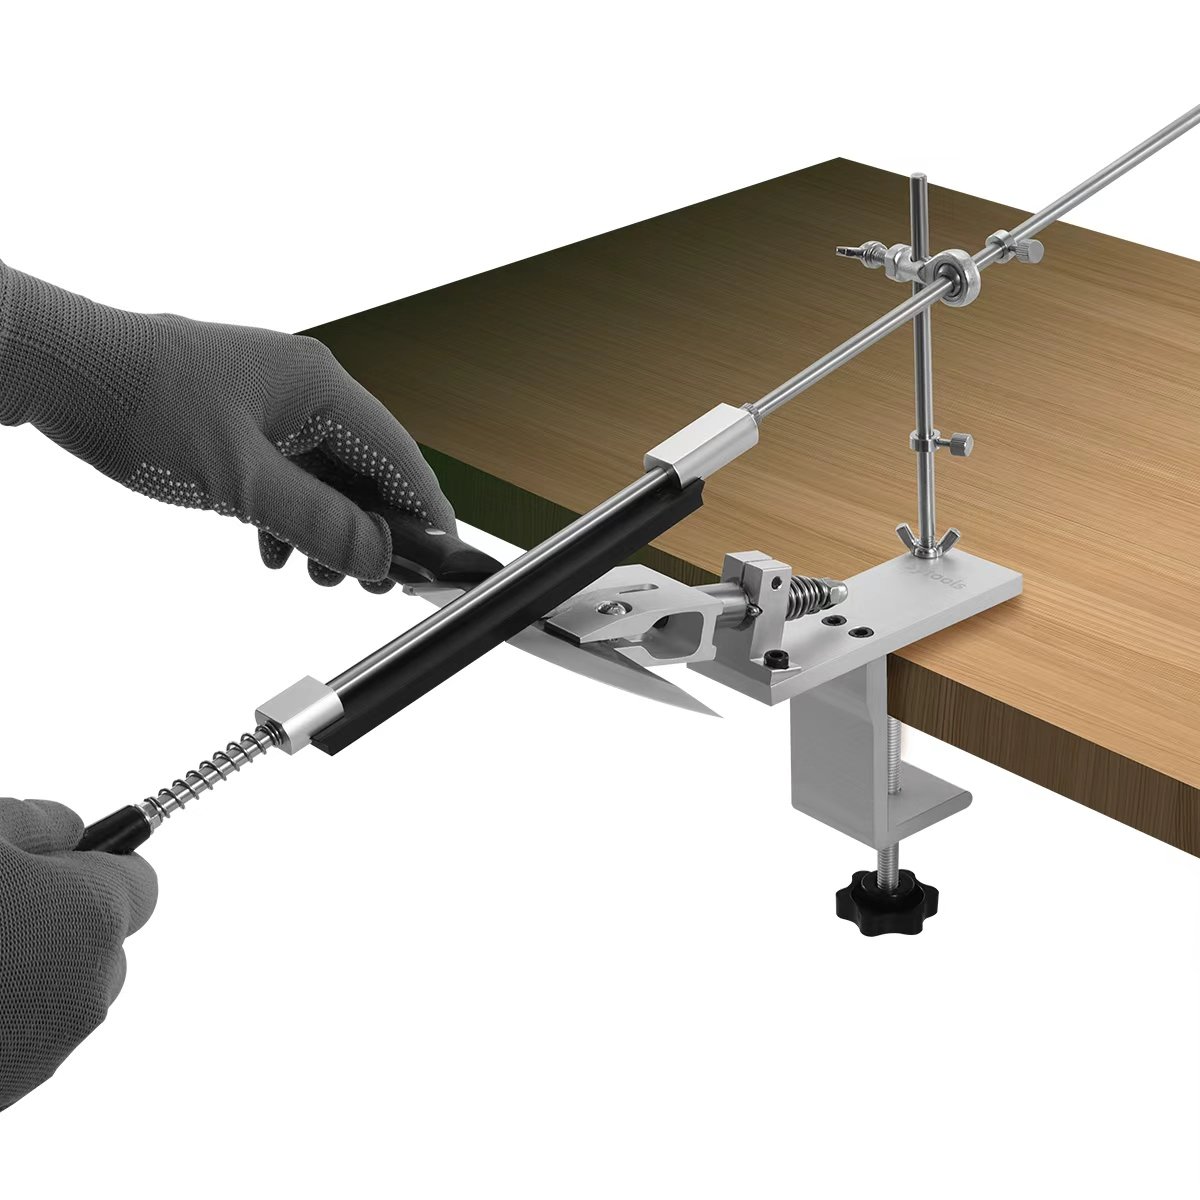
一、K10 凭什么能刀剪通用
说白了就两个字:夹具。普通定角机(比如同门的 S06 用 360°旋转夹具、S09 用垂直高度刻度尺)大多按"长刀片"设计,夹的是一把直挺挺的菜刀。厨房剪是两片交叉的,硬塞进直夹具要么夹不稳、要么磨偏。
K10 用的是 V 型水平夹具 + 螺旋固定:V 型槽水平方向把刀身或剪刀的一爿"兜"住,螺旋旋钮从侧面顶紧,不管你是直刀身还是带转轴的剪刀片,都能趴平了磨。我实测过,把厨房剪拆开、单片斜刃贴进 V 型槽,拧紧螺旋,稳得像焊上一样,推磨时一点不晃。
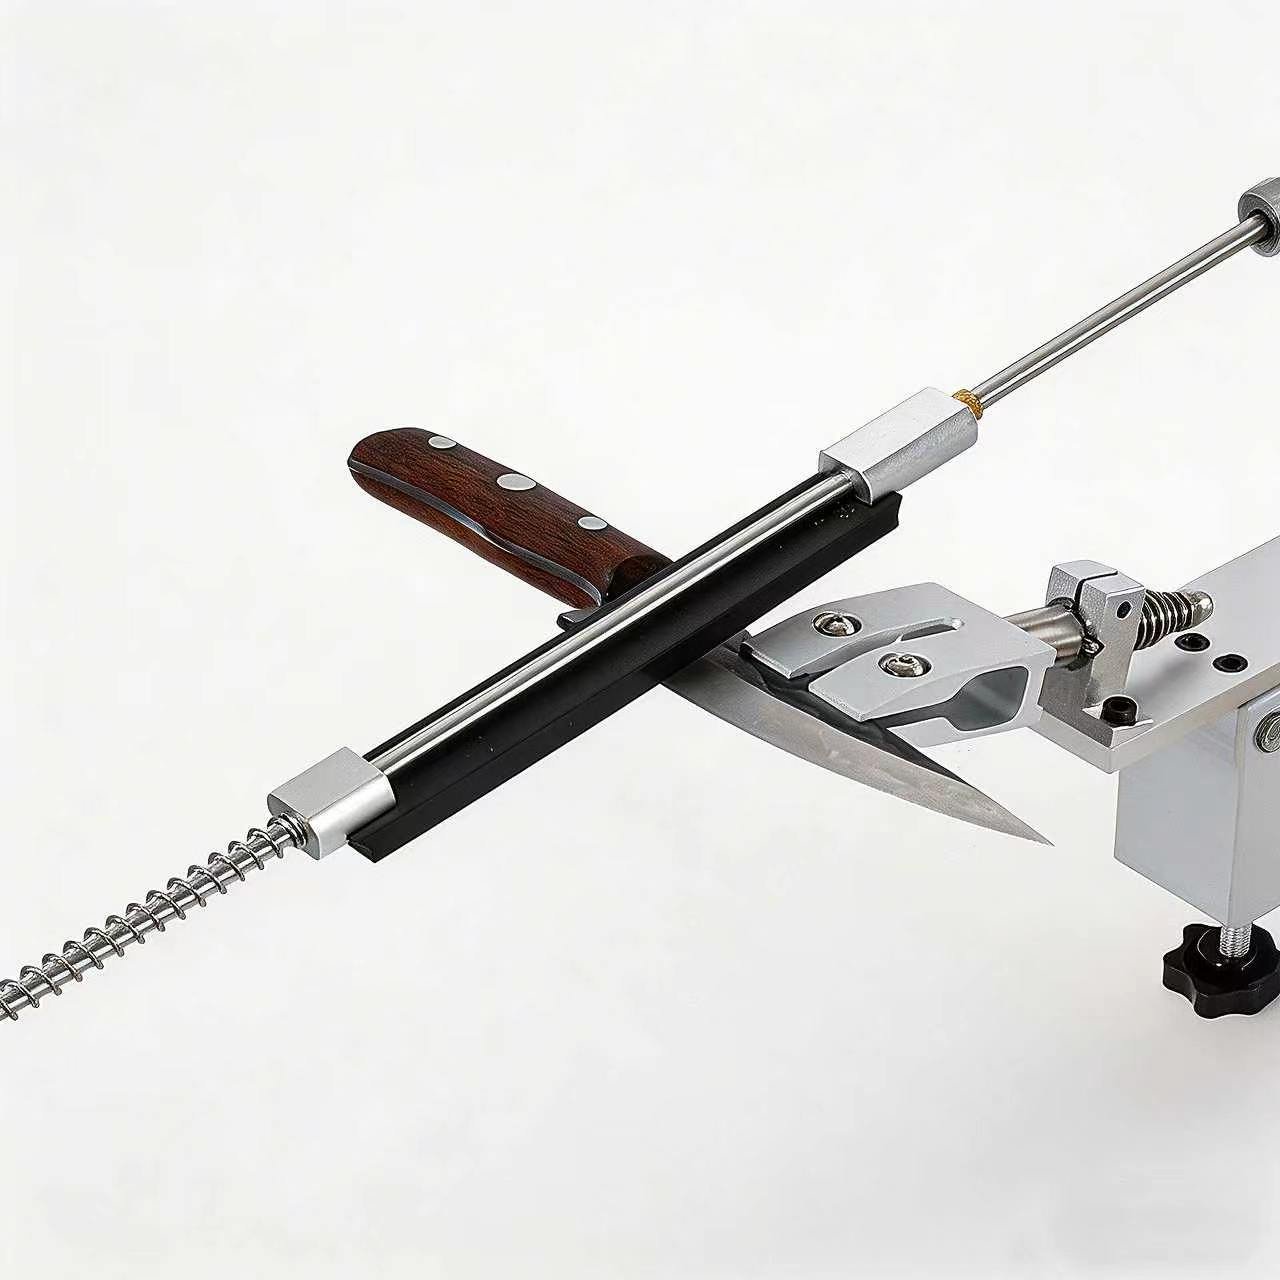
记住一个参数:刃角区间 10°–35°。厨房剪原厂刃角大多 15°–30°,菜刀 15°–20°,都在 K10 的覆盖范围内。刀片厚度 1–6mm 也刚好罩住家用剪刀的不锈钢片和菜刀薄刃。
二、和 S06 / S09 比,谁更对口
都是 Sy Tools 自家的定角系统,价格也都在 (价格以品牌官方渠道为准)–(价格以品牌官方渠道为准)这一档,但"刀剪通用"这事儿,得看参数里有没有写:
| 型号 | 价格 | 角度 | 剪刀支持 | 适合谁 |
|---|---|---|---|---|
| **ST-K10-001(K10)** | (价格以品牌官方渠道为准) | 10°–35° | ✅ 明确可磨刀+剪刀 | 想刀剪一把磨的家庭 |
| ST-S06-001(S06) | (价格以品牌官方渠道为准) | 10°–35° | 未标注 | 厨房刀/猎刀/折叠刀 |
| ST-S09-001(S09) | (价格以品牌官方渠道为准) | 10°–35° | 未标注 | 要垂直刻度精设角度的玩家 |
| ST-BX01-001(BX-01) | (价格以品牌官方渠道为准) | 15°–30° | 便携快修向 | 徒步/钓鱼/EDC 应急 |
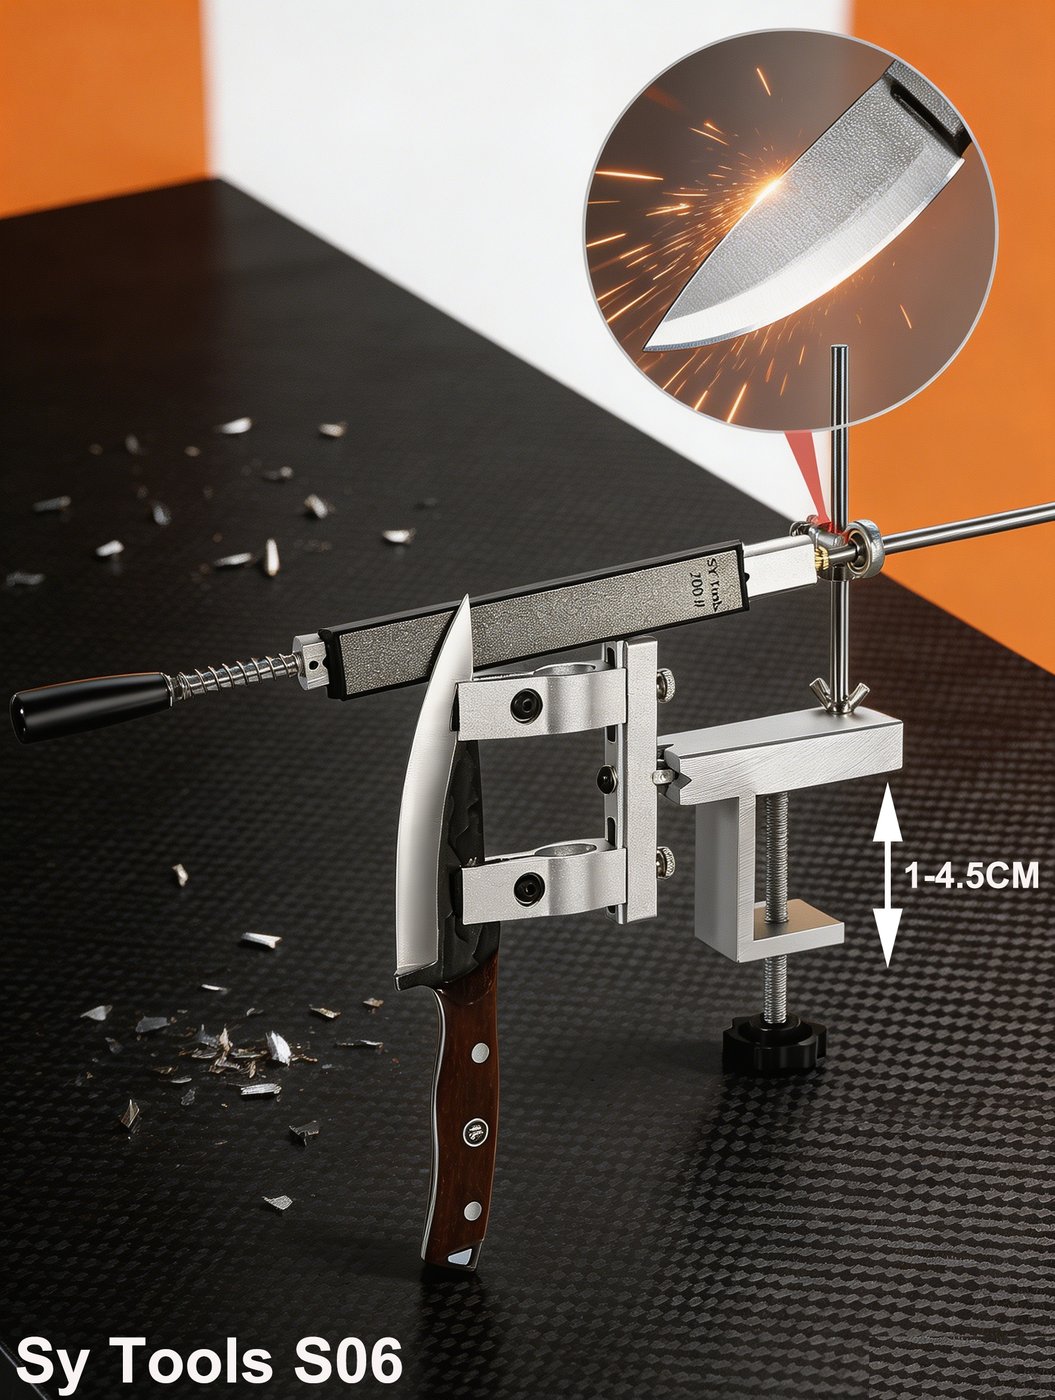
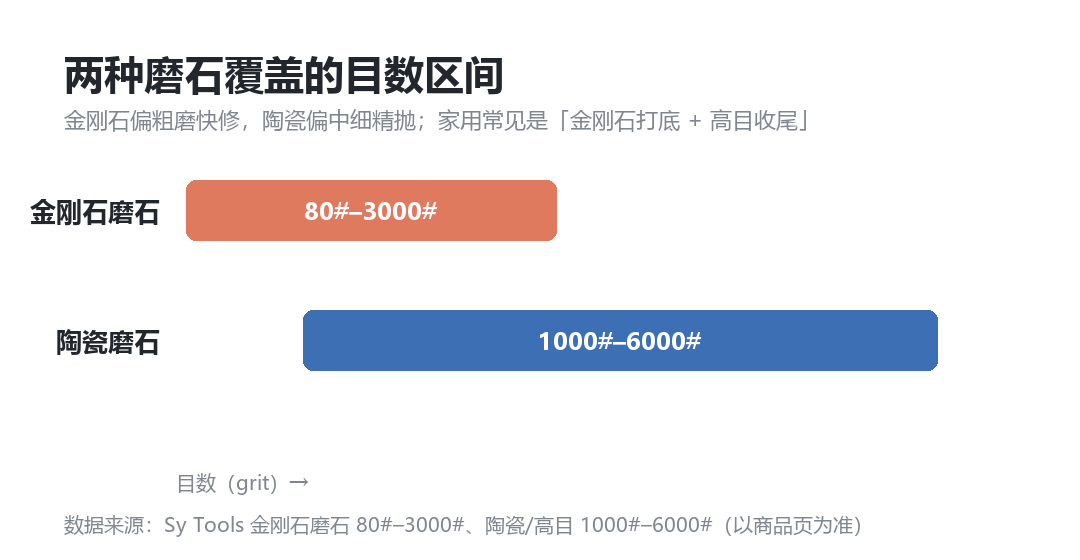
一句话:要"刀剪一把磨",K10 是目录里最对口的;S06、S09 没把剪刀写进核心参数,硬上剪刀得自己掂量夹不稳的风险。 BX-01 倒是便携,但它是钨钢快修思路,不是精密夹具,重度钝化搞不定。下面的材质/角度区间对比图,也帮你一眼看清几台的定位差异。
三、真实上手:剪刀在 K10 上怎么磨
我建议你别偷懒直接磨整把剪。把剪刀拧开螺丝、两片分开,每一片单独上机,精度高得多。下面是我在 K10 上的标准流程(先别急着推磨,夹稳是第一步):
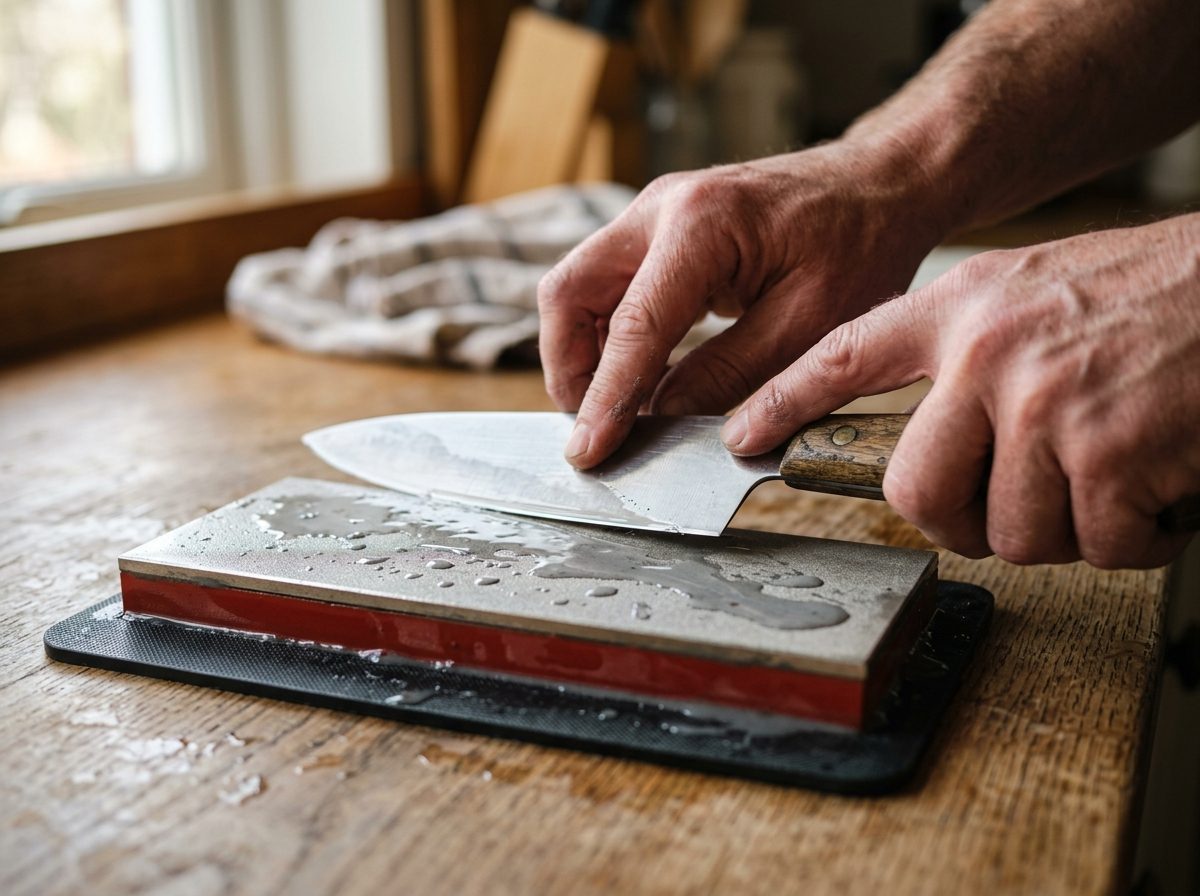
- 只磨斜刃那一面:剪刀一片是斜刃(有角度那面),一片是平刃(光面)。磨错面会破坏剪切精度——平刃面保持平整,千万别手痒去给它磨出角度。
- 两片打磨次数要对等:左片推 12 下,右片也 12 下,力度一致。我当年就是右片多磨了几下,合起来一边高一边低,剪纸巾直接夹纸。
- 去毛刺:粗磨完刃口会有细毛边,换细石(比如 D 系列 1000# 或 SU 铜基 1200#)轻抛两下,再用皮革或细砂纸顺一下。
- 转轴滴油:磨完装回去,枢轴滴一滴食品级矿物油,开合数下擦掉多余的。很多"剪刀变钝"其实是转轴油污结块卡顿,刷干净就好,根本不用磨。
四、菜刀同机回锋流程
菜刀在 K10 上反而简单——直刀身往 V 型槽一趴,定 15°–20°,配 D 系列或 SU 磨石,粗→中→精走一遍。下面是磨前磨后的真实对比,钝刃和利刃的区别,肉眼就能看出来:
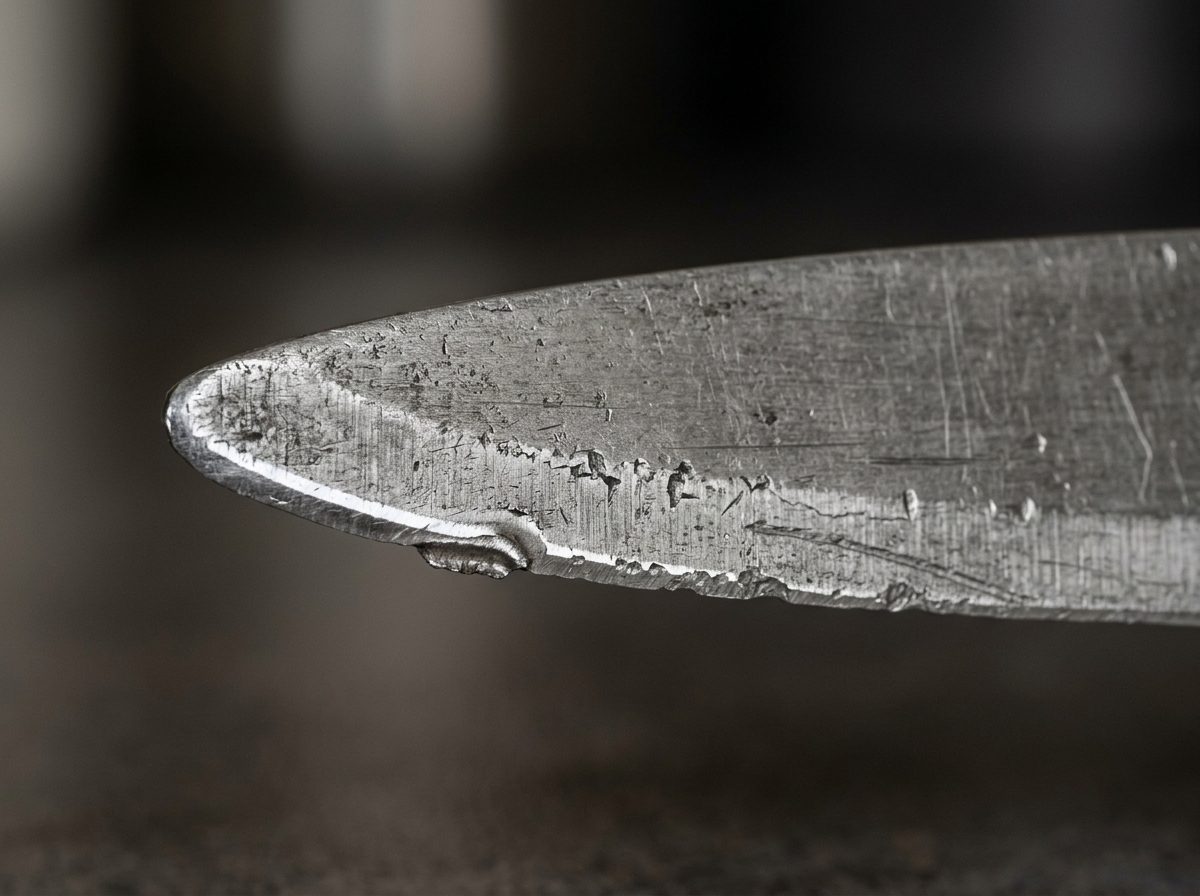
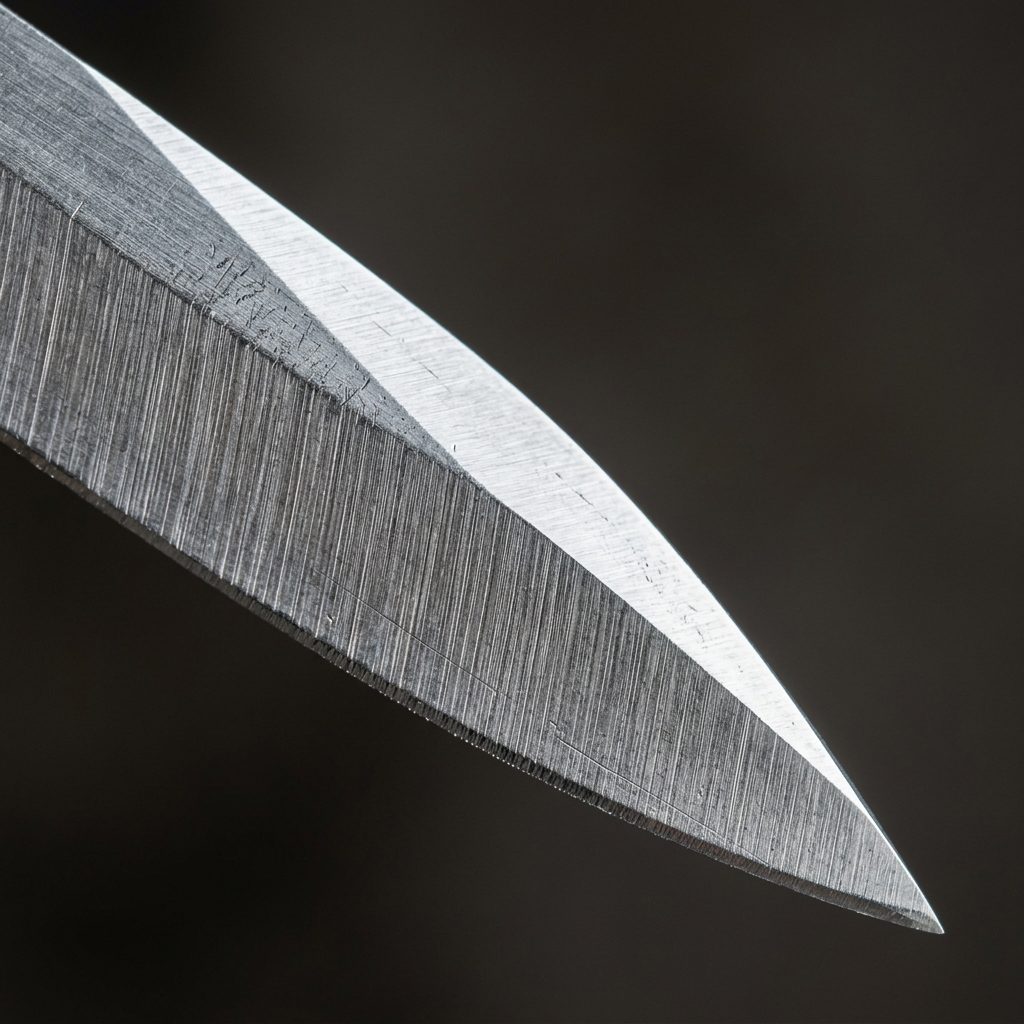
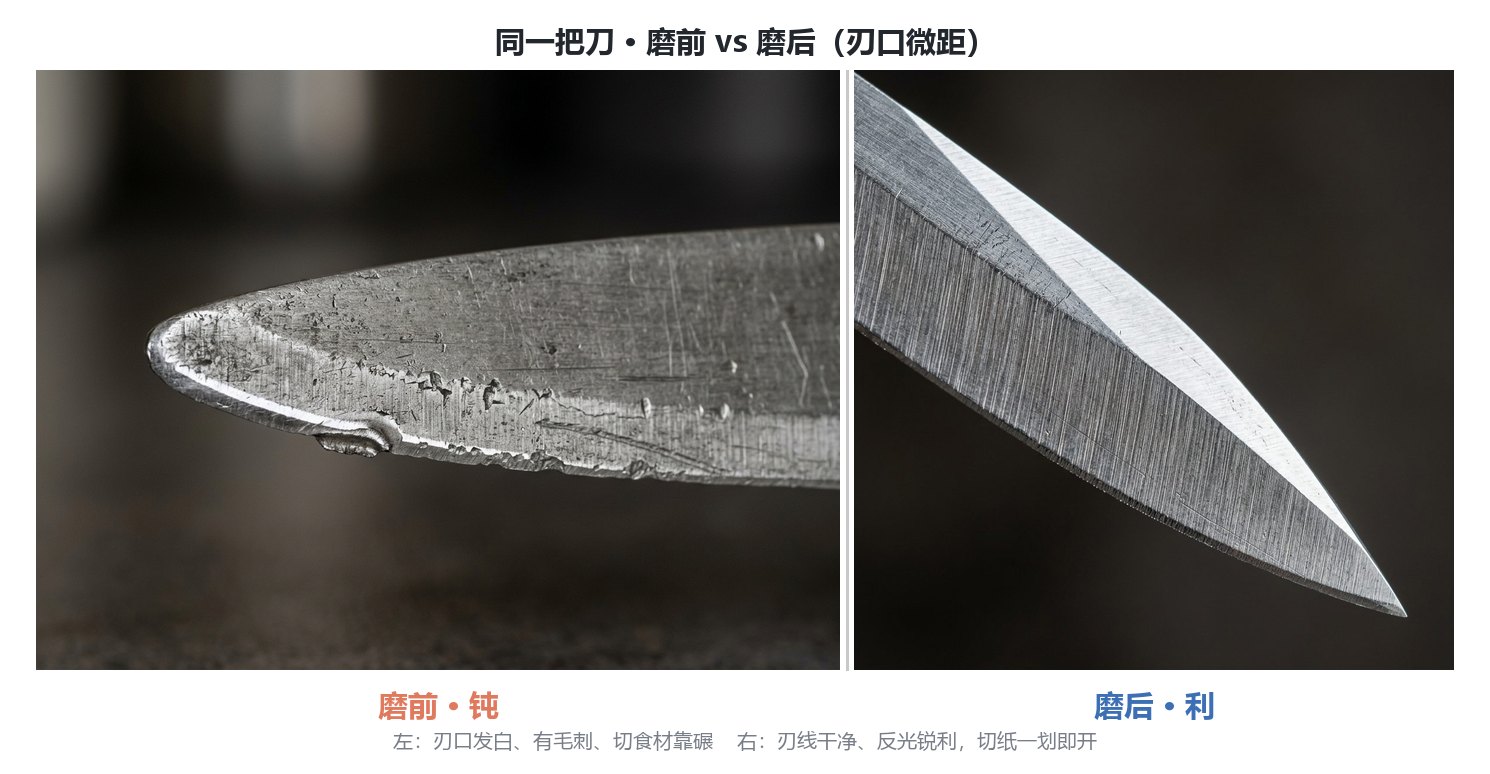
我一般 Kitchen 刀每周回锋一次:先用 D 系列 400# 找平(重度钝化上 240#),再 1000# 塑形,最后 SU 铜基 1200# 抛光去毛刺。K10 一台机器把"剪刀+菜刀"全包了,比家里摆三四把不同工具省心。
五、避坑:这几件事别干
- 别把剪刀当菜刀双面磨:平刃面一磨,两片合不拢,剪什么都卡。
- 别暴力压:定角机靠的是角度稳,不是使劲压。压太狠刃口崩角,比钝了还难救。
- 别忘 K10 是系统、不带石:它本身是夹具,磨石得另配(D 系列 (价格以品牌官方渠道为准)、SU 铜基 (价格以品牌官方渠道为准))。买之前心里有数,别到手发现"光有个架子"。
- 别拿 BX-01 当主力:应急快修可以,天天磨钝刀它扛不住,精密定角还得 K10 这种。
常见问题
K10 真能磨剪刀吗?
能。ST-K10-001 的核心参数明确写着"可磨刀和剪刀",靠的是 V 型水平夹具+螺旋固定把单片剪刀稳定夹平。但建议拆开单片磨、只磨斜刃面,精度比整把硬塞高得多。
厨房剪刀一定要拆开磨吗?
不拆也能磨(很多便携快修器就是整把塞),但拆开单片磨角度更准、不伤平刃面。重度钝化或想恢复剪切精度时,拆开是更稳的做法。
K10 和 S06、S09 比,差在哪?
三者角度都覆盖 10°–35°、价格 (价格以品牌官方渠道为准)–(价格以品牌官方渠道为准),但只有 K10 把"剪刀"写进核心参数(V 型水平夹具更适配剪刀片)。S06 是 360°旋转夹具、S09 是垂直高度刻度尺,都主打直刀身,未标注剪刀支持。
剪刀磨完还是夹纸、卡顿怎么办?
先检查两片打磨次数/力度是否对等(不对等会合不拢),再检查转轴是否油污结块——很多"钝"其实是枢轴卡顿,刷净滴油就好。真崩口严重建议送专业磨刀或换片。
K10 要不要另外买磨石?
要。K10 是定角夹具系统,磨石需另配。家用推荐 D 系列(80#–3000# 共 16 档,(价格以品牌官方渠道为准))做粗中精,或 SU 铜基(80#–1200#,(价格以品牌官方渠道为准),寿命约普通 6 倍)做高效打磨。
厨房剪刀在 K10 上怎么磨
- 拆剪全开:拧下转轴螺丝,把厨房剪两片完全分开,清理刃口与枢轴油污。
- 斜刃贴槽夹稳:取斜刃那一片,斜刃面朝下贴进 V 型水平夹具,螺旋旋钮从侧顶紧,晃一下确认不松。
- 定角 15°–20°:按剪刀原厂刃角设定 K10 角度(多在 15°–30° 区间),先对齐再推磨。
- 单向推磨:配 D 系列 400#(重度钝用 240#)从根部向刀尖单向推 10–15 次,不来回拉锯。
- 翻面同次:换另一片斜刃,角度、次数、力度保持一致,避免合不拢。
- 细石去毛刺:换 1000# 或 SU 1200# 轻抛,再用皮革/细砂纸顺刃去毛边。
- 装回滴油测试:装回转轴,枢轴滴食品级矿物油,开合数下,剪单层纸巾流畅即成功。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。