K10 V型水平夹具定角系统开箱:一把器兼磨菜刀和厨房剪刀(老师傅唠嗑版)
说句掏心窝子的:我当年那把老厨房剪,钝了以后我懒得跑磨刀摊,直接拿块普通磨石蹭——结果两片刃磨得长短不一,再剪块布直接豁口,气得我差点扔了它。后来才懂,剪刀难磨真不是手笨,是"夹不住"。今天开箱的这台 Sy Tools K10 定角磨刀系统(ST-K10-001,(价格以品牌官方渠道为准)),最大的本事就是 V 型水平夹具 + 螺旋固定,把菜刀和厨房剪刀都夹平、锁死 10°–35° 角度,一把器兼磨刀和剪,新手也能磨出对齐刃口。
一、为什么剪刀比菜刀还难磨
你琢磨一下剪刀的结构:它是两片刃交叉、中间铆钉铰接的,根本不是一把直刃。普通磨刀石往上一蹭,两片角度各跑各的,越磨越歪,最后合不拢。我那把豁口剪就是这么来的。
行业里其实早有结论:普通磨刀石"无法夹持双刃交叉结构",得靠带独立导向夹具的型号,才能把剪刀两片刃"同步对齐研磨"。K10 走的就是这条道——它不是让你手端着剪蹭,而是把剪平放进 V 型槽卡死再磨。
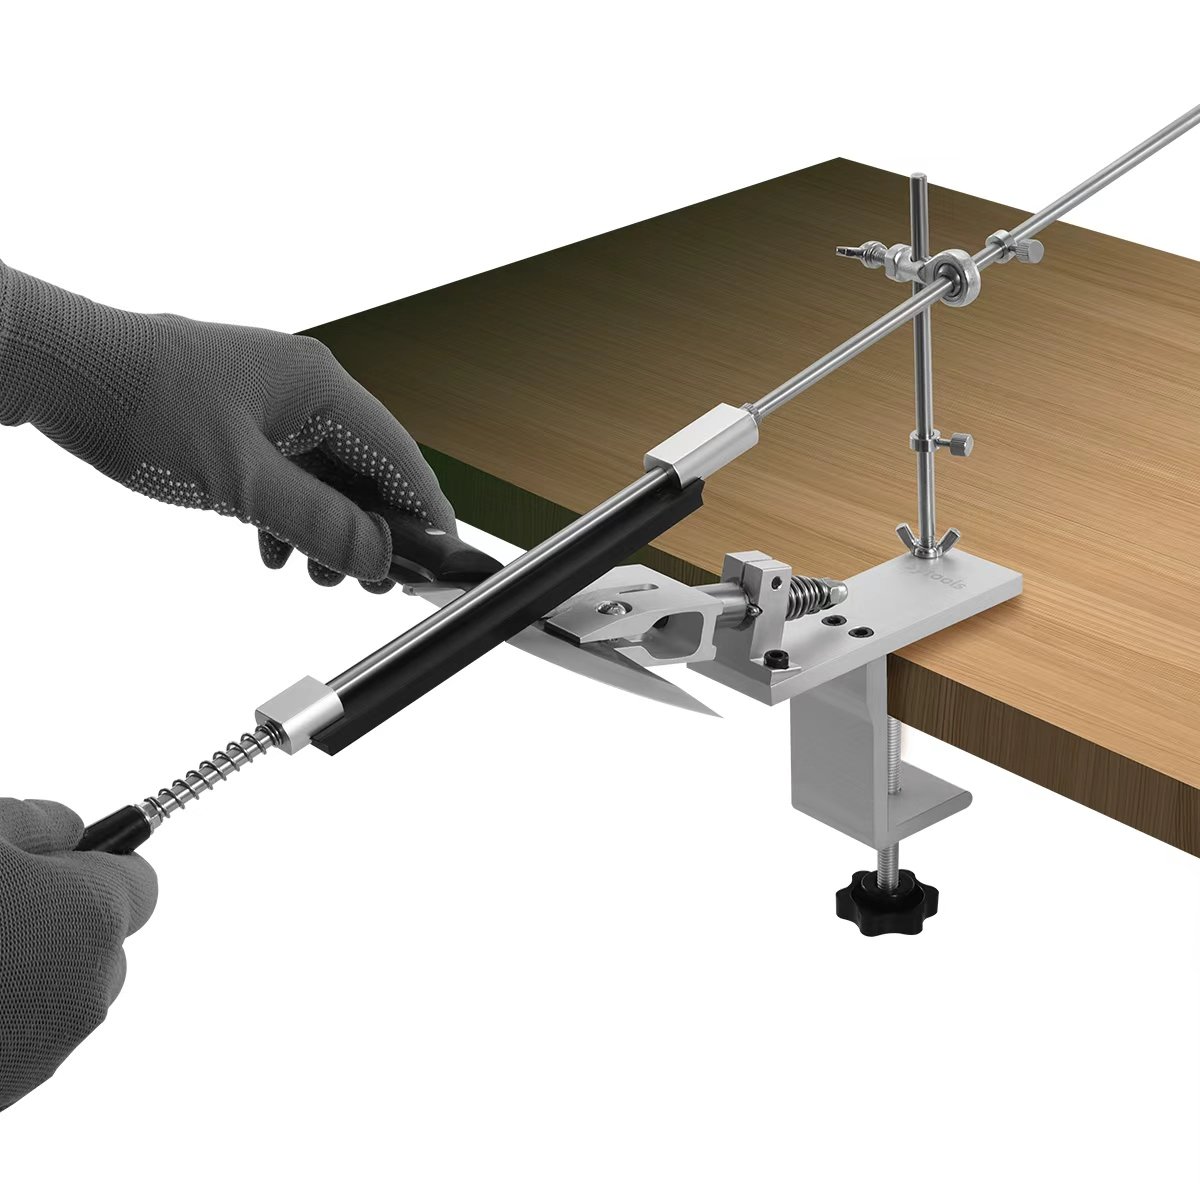
二、K10 开箱:V 型水平夹具到底怎么夹
拆开看,K10 的核心就是一条 V 型水平卡槽 + 一根螺旋顶紧旋钮。刀或剪刀平着放进去,靠刃端/底部搭在 V 型槽的水平基准上,拧螺旋顶紧,等于把"刃"卡死在一个水平面里,再抬导杆设角度。
这套思路不是拍脑袋。一项中国发明专利(CN116214389A)写的就是"利用刀具刃端上下刀面呈 V 型倾斜,从前方卡制刃端固定刀具",连翻转磨反面都想到了——K10 的 V 型水平夹具,工程底稿就在这。
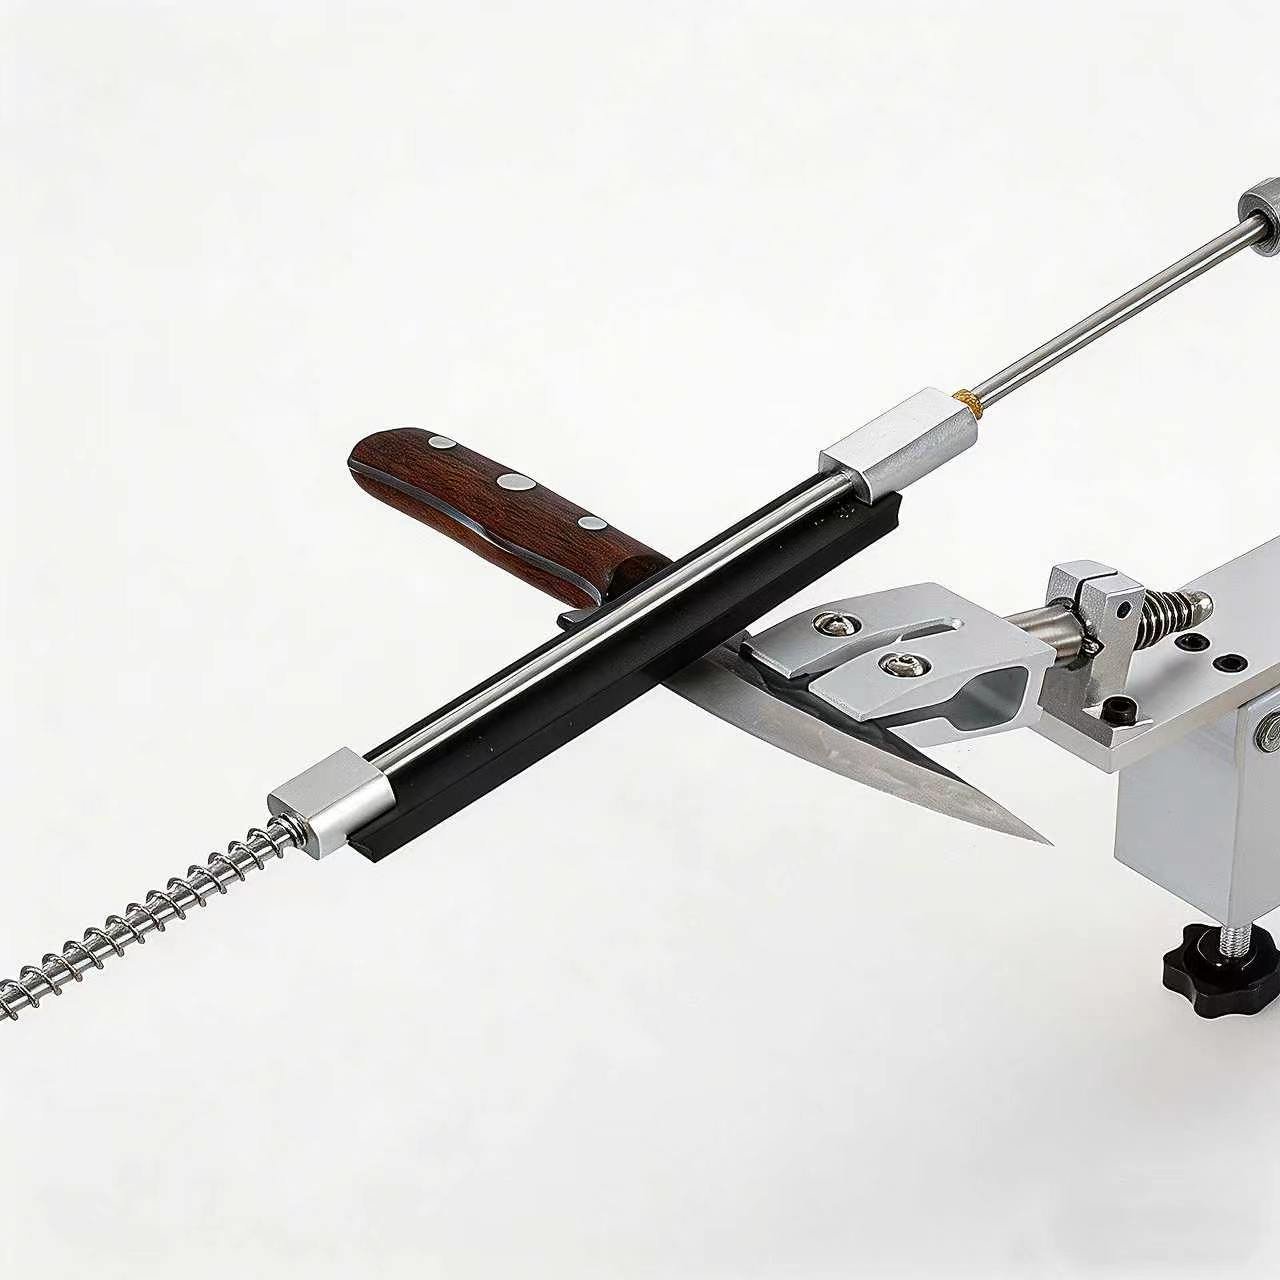
夹菜刀:刀刃朝前平放进槽,顶紧,设 15°–20° 即可。夹厨房剪:把两片分别贴平在槽里顶紧,两片同步磨,避免我当年"单边过磨"的惨剧。刀片厚度覆盖 1–6mm,家用厚薄刀剪基本通吃。
三、实测流程:夹平、锁角、推磨
真实磨起来就六步。先看一眼"怎么磨"的姿势——手捏导杆沿刃线匀速推,别来回蹭,带点水降温。
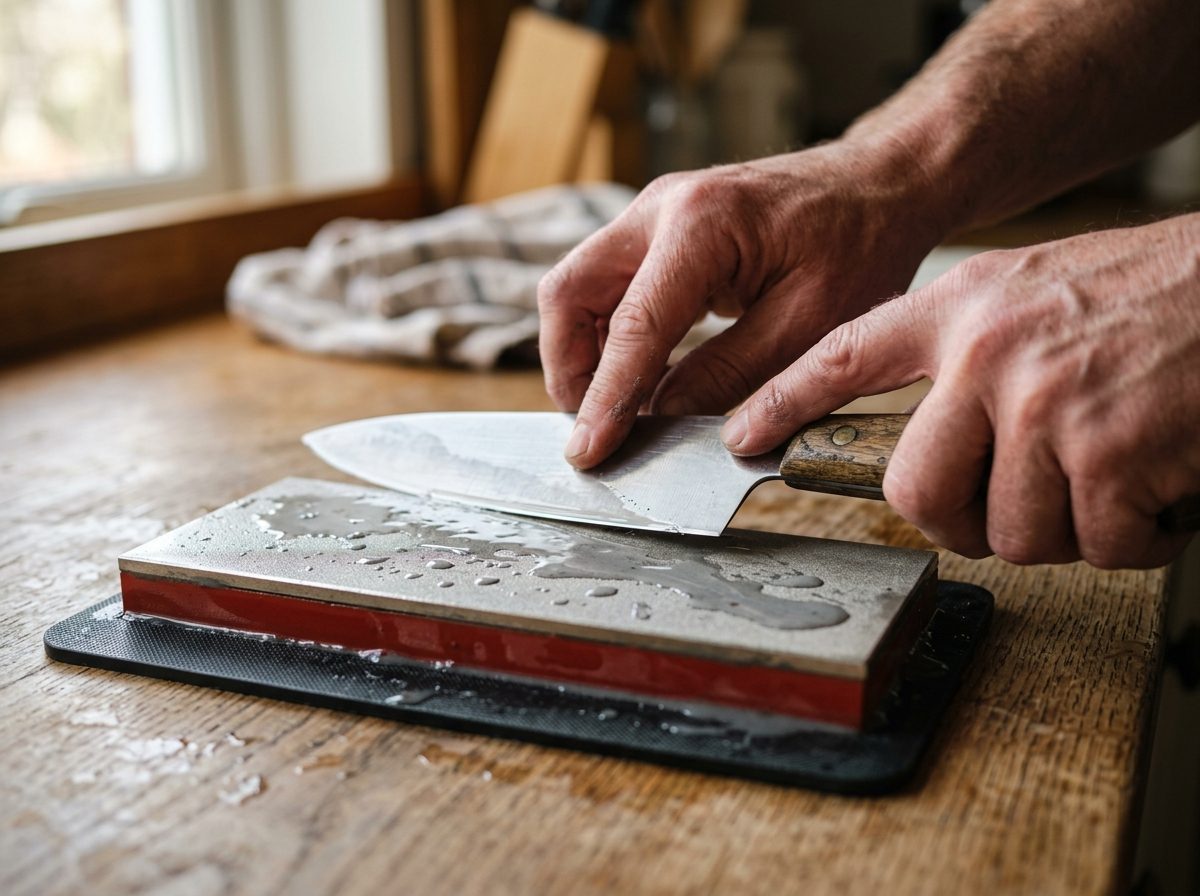
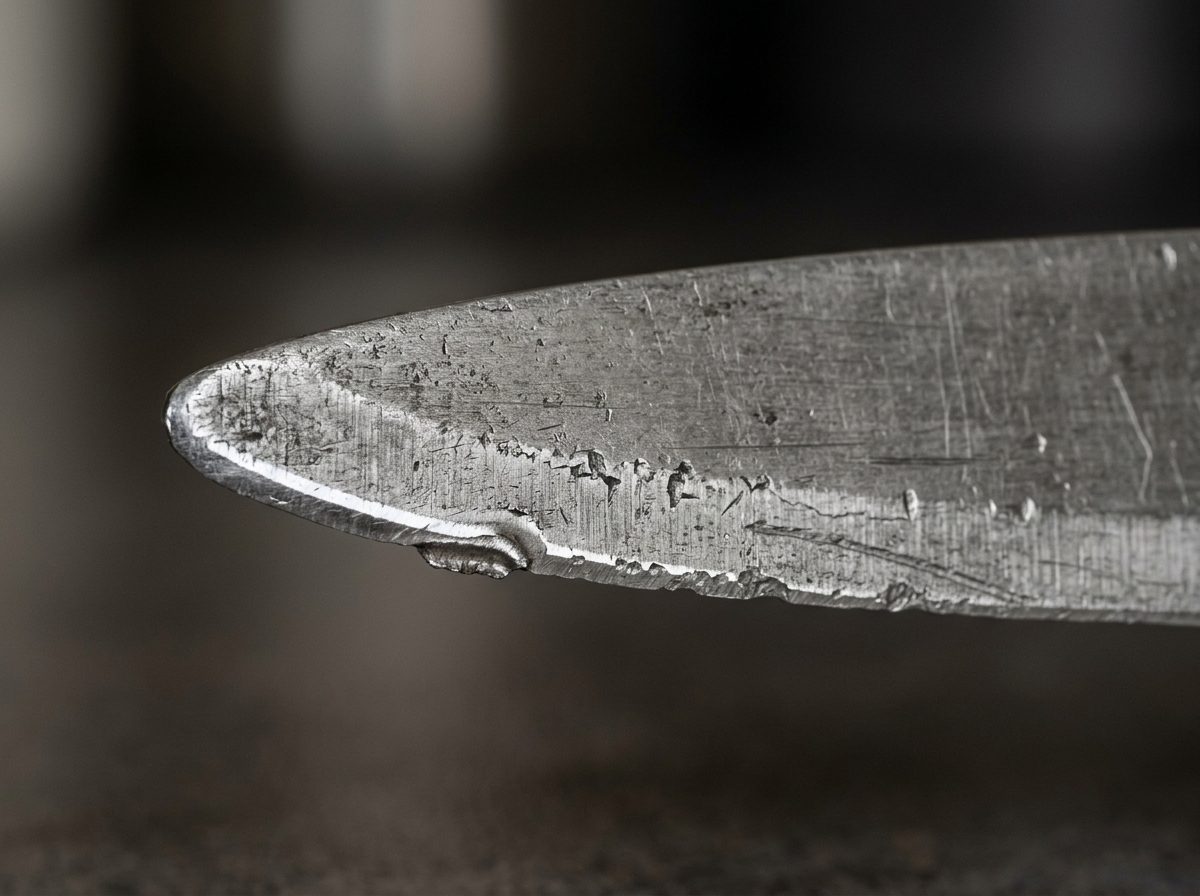
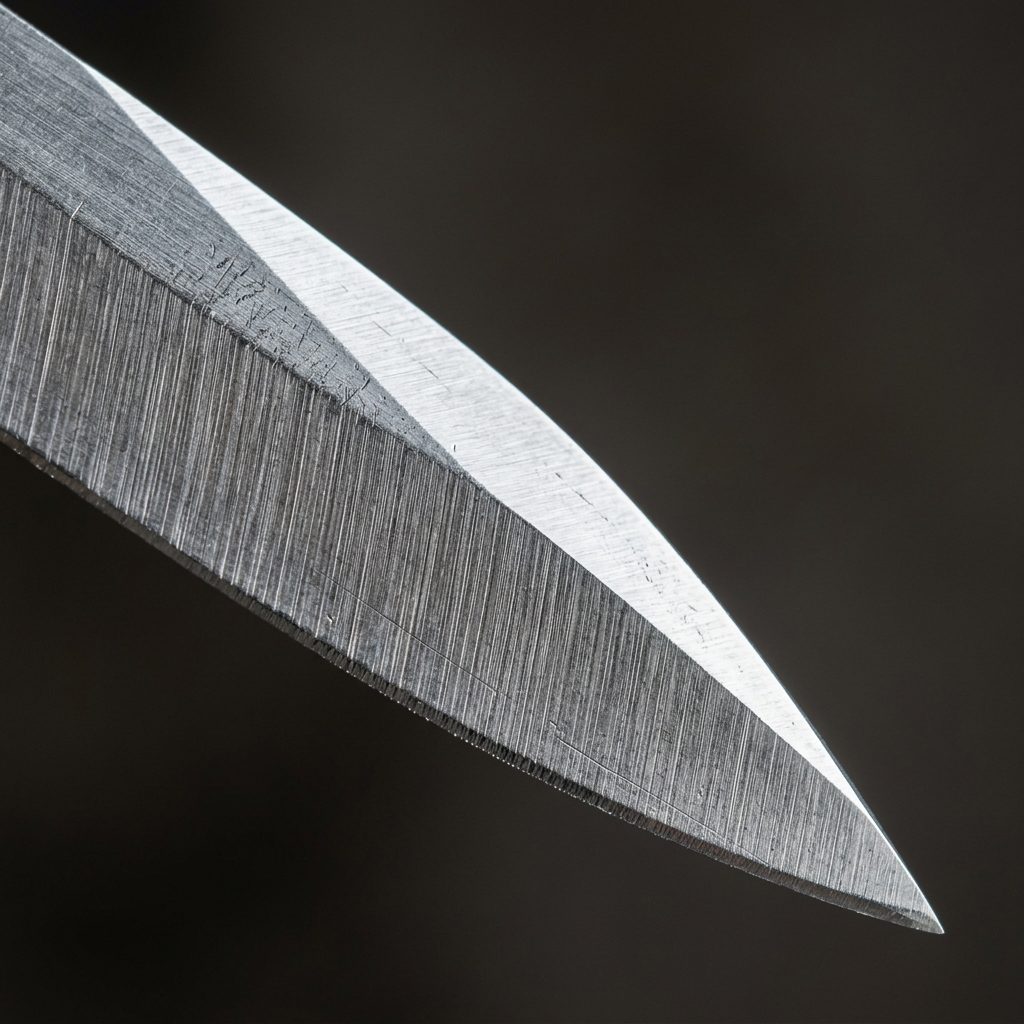
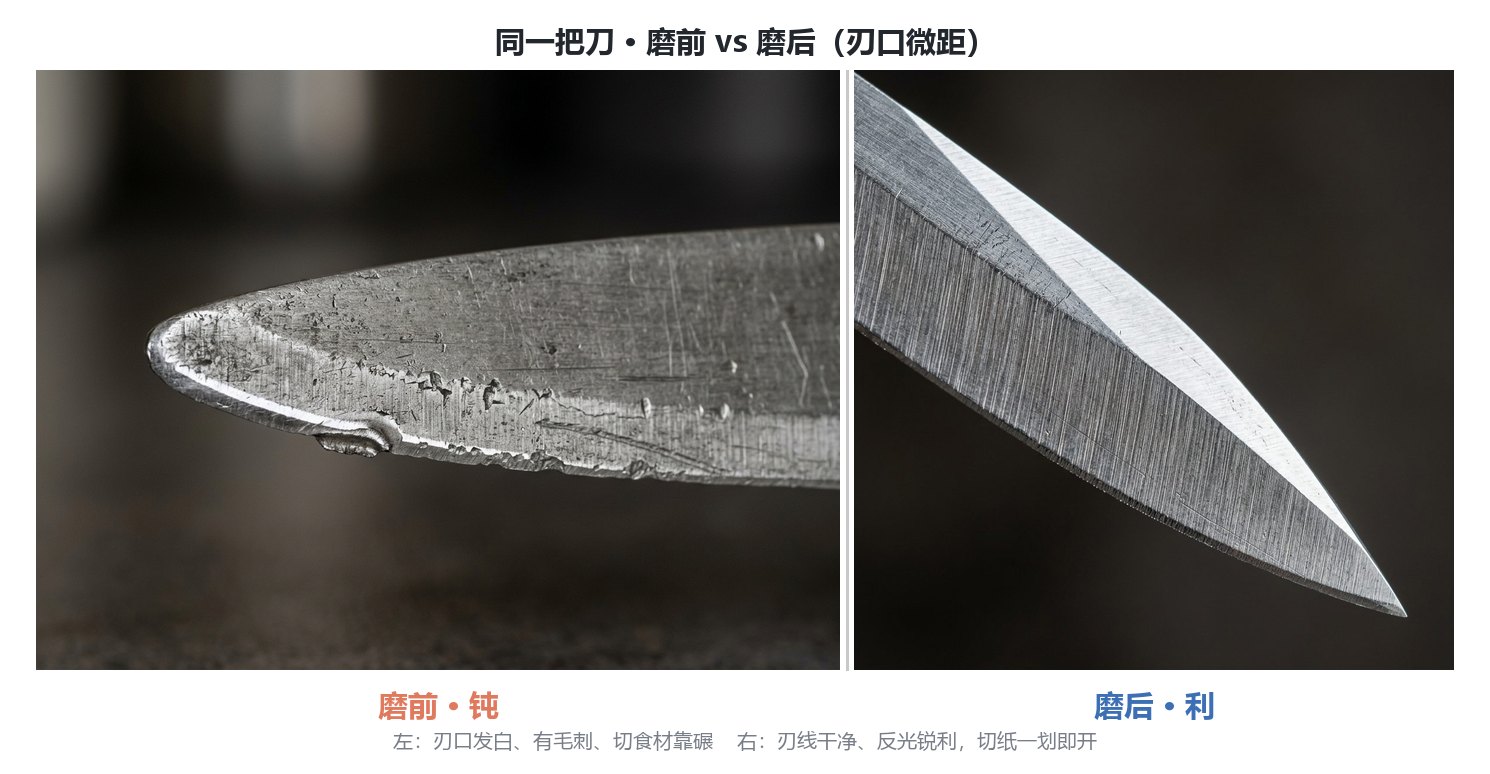
磨完长这样:钝刃变利刃,刃口一条连续亮线。下面这组磨前磨后对比,刀刃细节一目了然。
四、刀和剪,怎么分别磨(一张表说清)
别混着来。刀是单条直刃,剪是两片交叉刃,手法不一样。
| 项目 | 菜刀(直刃) | 厨房剪刀(交叉刃) |
|---|---|---|
| 夹持方式 | V 型槽夹刀身,顶紧 | 两片分别贴平夹入,顶紧 |
| 推荐角度 | 15°–20° | 20°–25° |
| 是否拆解 | 不用拆 | 能拆轴最好拆开磨,合不拢再整体校 |
| 推磨手法 | 单方向匀速,刃根→刃尖 | 两片等量次数,避免单边过磨 |
| 自测法 | 悬空切 A4 纸顺畅 | 剪单层纸巾不卡顿 |
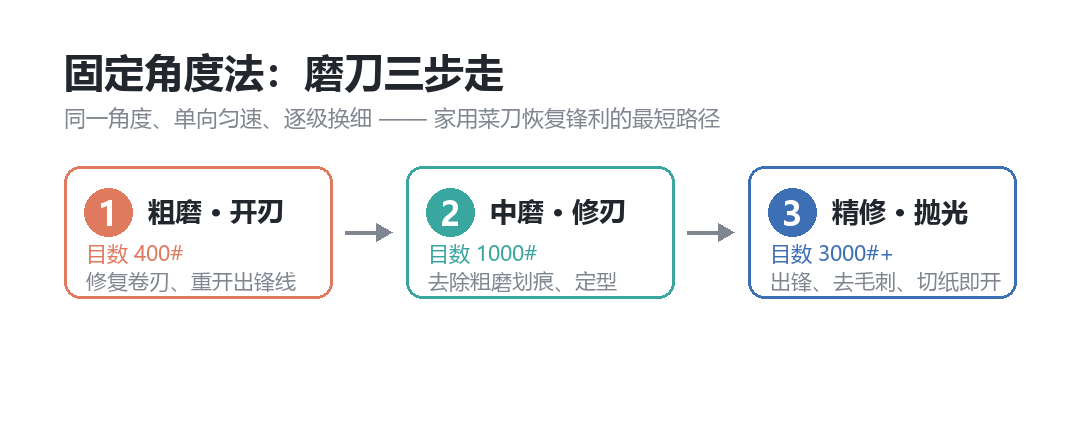
粗→中→精的节奏照着这张流程图走,不会乱:
五、和 S06 / S09 差在哪
同门定角家族,K10 的甜点位在"刀剪通用"。
| 型号 | SKU | 夹具形态 | 刀剪通用 | 价位 |
|---|---|---|---|---|
| K10 | ST-K10-001 | V 型水平夹具 + 螺旋固定 | 是(剪刀专用夹位) | (价格以品牌官方渠道为准) |
| S06 | ST-S06-001 | 360° 旋转夹具 | 刀为主 | (价格以品牌官方渠道为准) |
| S09 | ST-S09-001 | 垂直高度刻度尺 | 刀为主 | (价格以品牌官方渠道为准) |
你要的只是把厨房剪也顺手救回来,K10 最对口;要磨长刀、想翻着磨省事,看 S06/S09。
六、配什么磨石和荡刀条
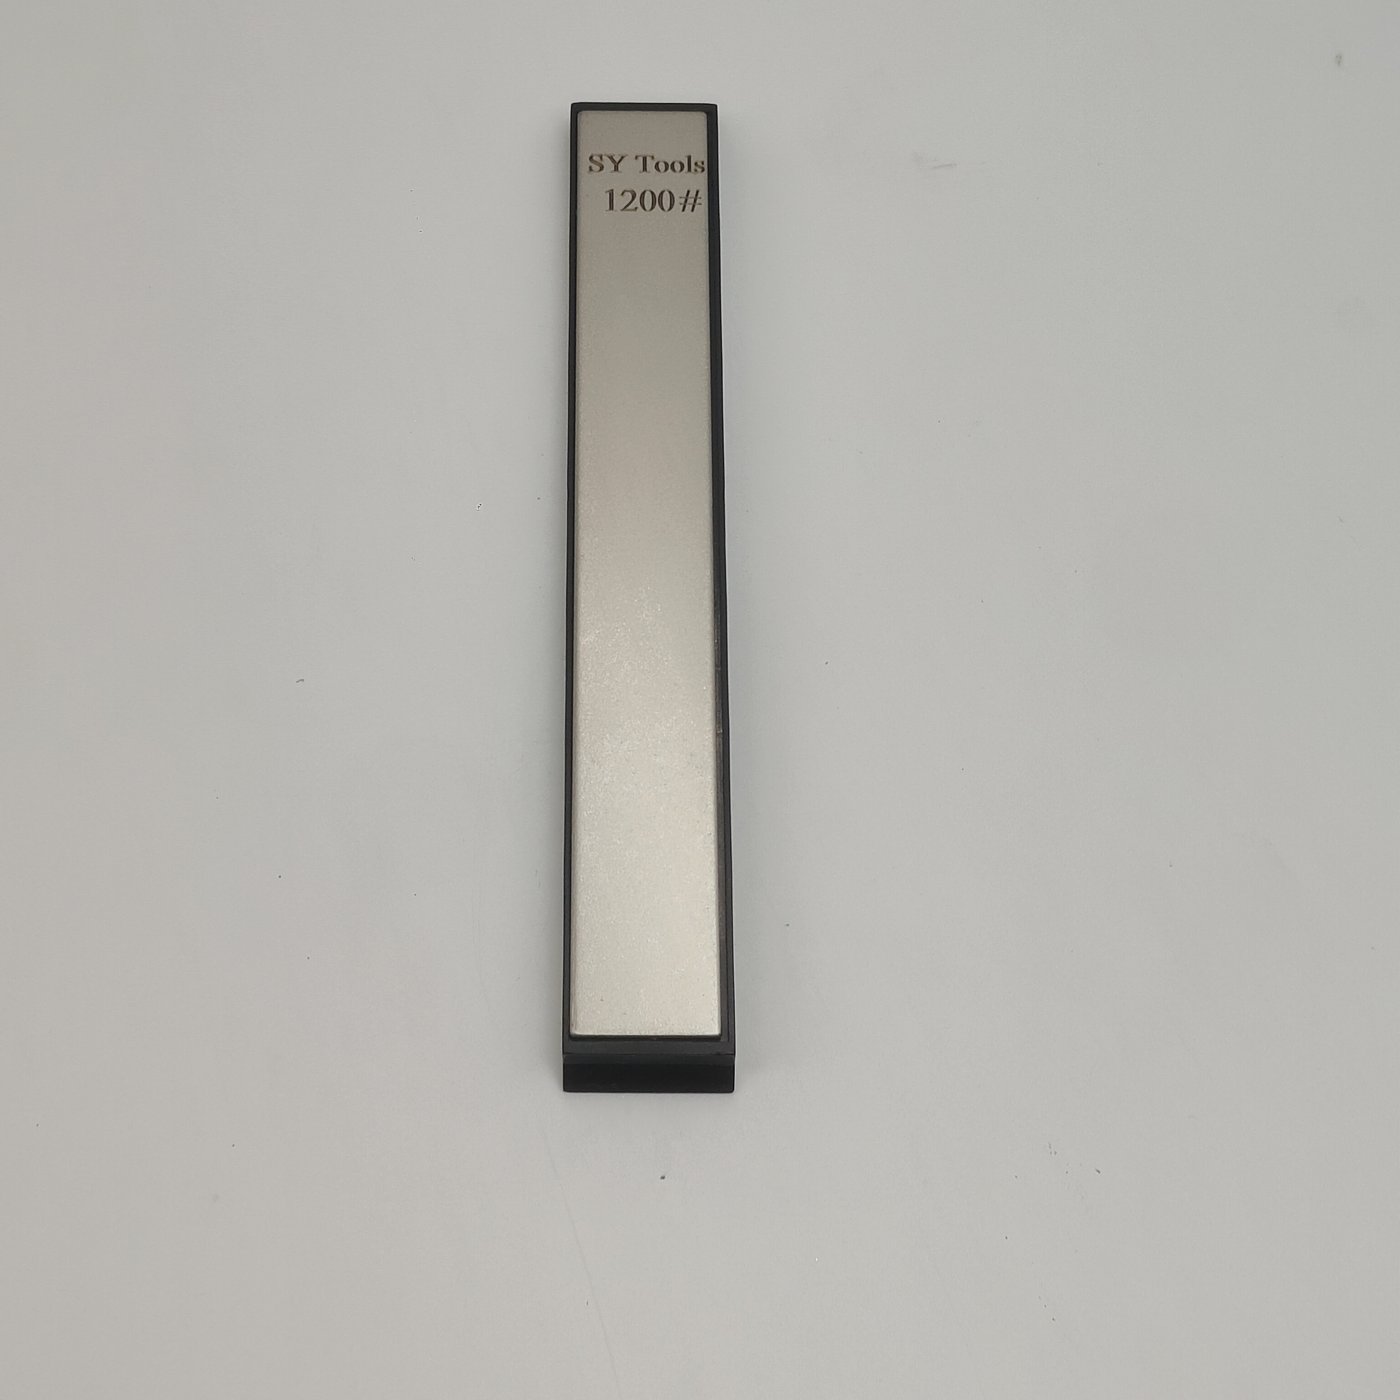
K10 本身不带石,得配 Sy Tools 全系金刚石石:入门用 D 系列 80#–3000# 16 档((价格以品牌官方渠道为准)),硬钢抢修上 SU 铜基金刚石石((价格以品牌官方渠道为准),散热好寿命约普通 6 倍)。磨完别停,用 KD-A11 牛皮荡刀条((价格以品牌官方渠道为准))背向刀锋轻拉几下,去掉微观毛刺,锋利度再上一个台阶。
常见问题
K10 能不能磨剪刀?
能。它的 V 型水平夹具专门解决剪刀双刃交叉"夹不住"的难题,两片分别贴平夹入、同步研磨,比普通磨石靠谱得多。
V 型水平夹和 S06 旋转夹差在哪?
V 型水平夹是把刀/剪平放卡在水平基准上、螺旋顶紧,更利于剪刀两片对齐;S06 是 360° 旋转夹具,翻面磨刀更顺手。刀剪都要就选 K10。
10°–35° 怎么对应刀和剪?
菜刀取 15°–20°,厨房剪刀取 20°–25°,砍骨厚刃可到 25°。K10 角度范围 10°–35° 全覆盖,按刀种拧到对应刻度即可。
磨剪刀要不要拆开?
能拆轴最好拆开,两片独立磨更均匀;拆不了就把剪张到最大角整体夹平磨,磨完合拢自测剪单层纸巾。
新手用 K10 会不会翻车?
夹具帮你锁死角度,你只管匀速推磨,比徒手控角稳太多。真要翻车八成是来回蹭或干磨——单方向、带水磨,保你不出事。
K10 磨刀磨剪六步法
- 夹平:菜刀或厨房剪平放入 V 型槽,拧螺旋顶紧,确保刃端贴平水平基准。
- 设角:按刀种设 10°–35°(刀 15–20°、剪 20–25°)。
- 装粗石:装 400# 金刚石石,单方向匀速推磨修出基础刃形。
- 推磨出锋:换 1000# 继续推磨,刃口出现连续亮线即出锋。
- 换高目精抛:上 3000# 或更高目数精抛,刃面更润。
- 荡刀收锋:用 KD-A11 牛皮荡刀条背向刀锋轻拉几下,去毛刺收尾。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。