K10 V 型夹具能磨剪刀吗?刀剪一把抓(老师傅唠嗑版)
说句掏心窝子的:K10 定角磨刀系统的 V 型水平夹具能磨剪刀,而且比手抖着拿磨刀石蹭要稳得多。但有个铁律你先记牢——剪刀只有"外斜面"该磨,两片贴在一起的"内平面"你要是手贱去蹭它,这把剪子基本就废了。我当年就是拿菜刀那套"两面对称"的肌肉记忆去磨裁缝剪,结果剪布直接变拉锯,被老师傅一句话点醒:"娃,剪子只有一面是刃。"下面我就用 K10(型号 ST-K10-001)手把手跟你唠,怎么把一把钝剪子救回来还不翻车。
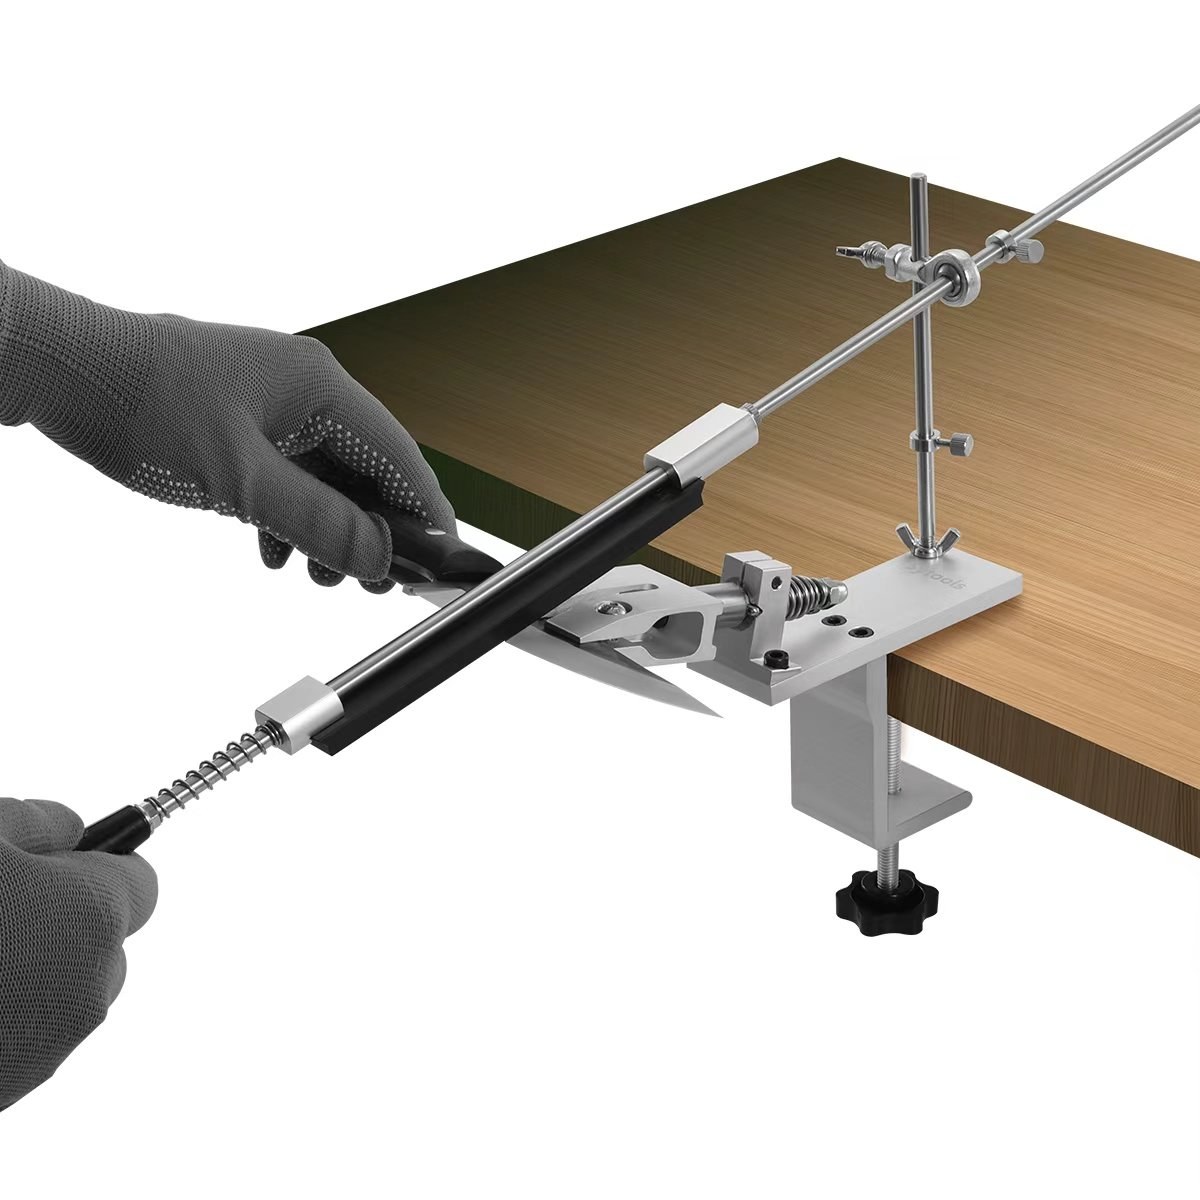
一、K10 凭啥能夹住剪刀?(V 夹 + 螺旋的硬道理)
先说清楚 ST-K10-001 是个啥:它是 Sy Tools 的 K10 定角磨刀系统,核心就是一套 V 型水平夹具 + 螺旋固定。刀片(或者说剪刃)卡进 V 槽、螺旋一顶,刃口朝上、跟研磨基准面严丝合缝地平行。官方给的区间是 10°–35°(每侧)、可夹 1–6mm 厚的刀片——剪刀的刃片正好落在这个范围里。
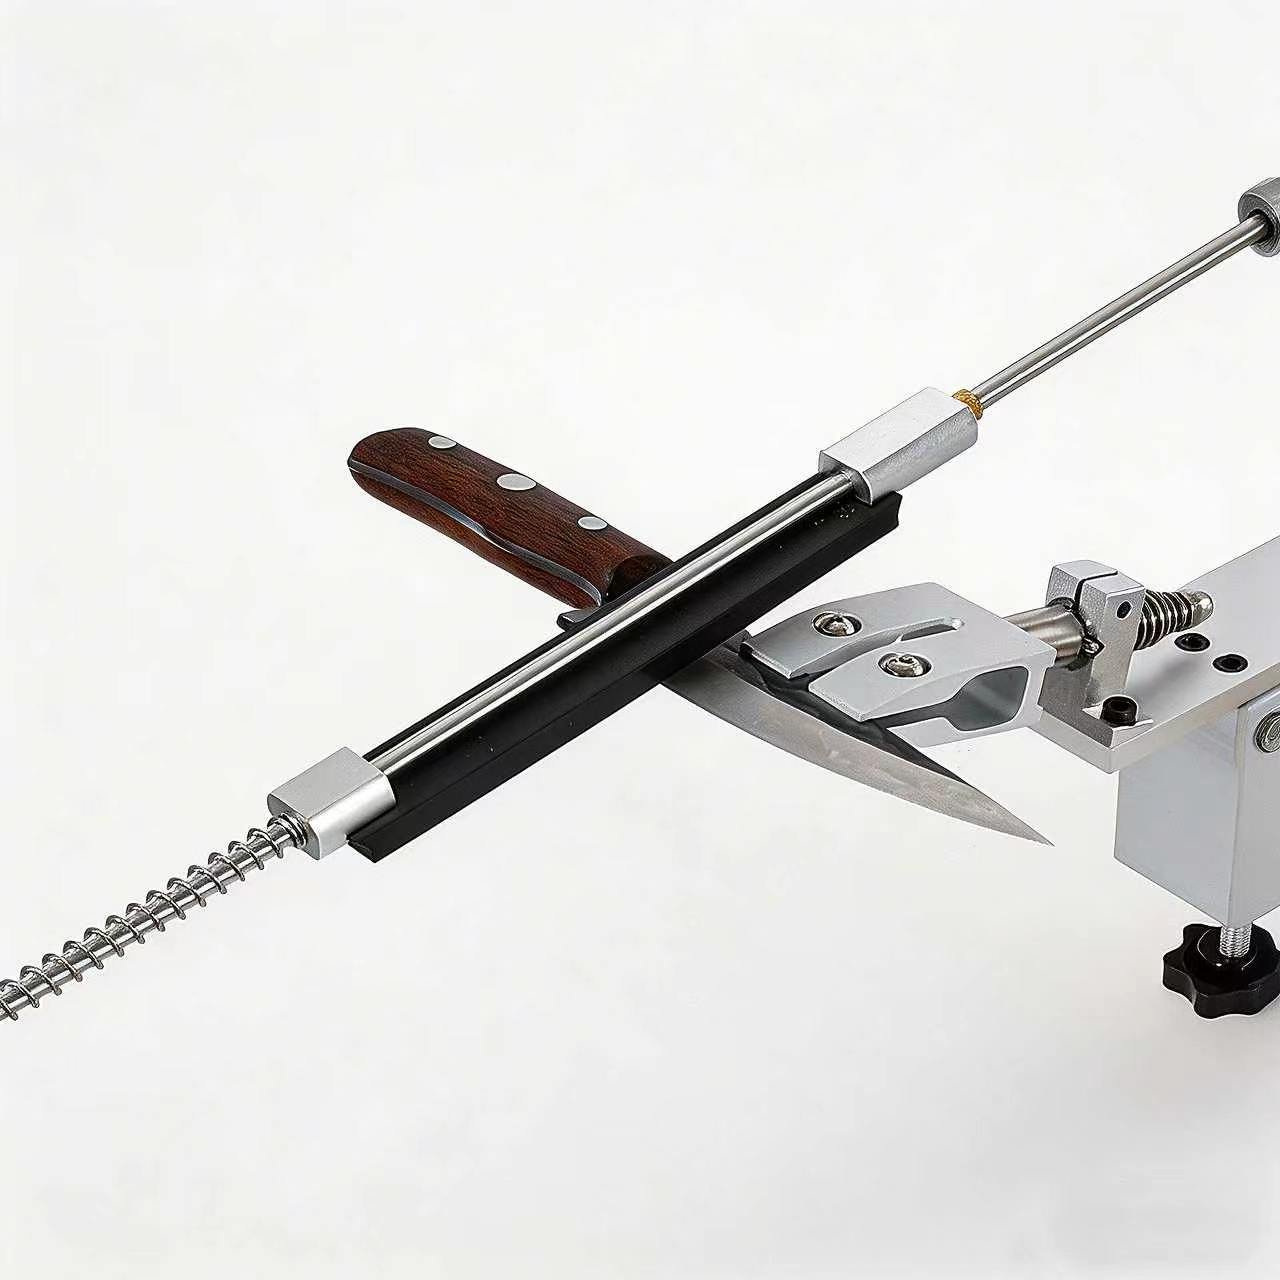
我第一次上手就悟了:剪刀最难的是"让一片刃稳稳保持一个角度"。手磨全靠手腕硬扛,稍微一抖角度就飘。K10 的 V 夹直接把这片刃"焊"在一个固定角度上,你只管推磨石,角度它替你守着。这跟 Work Sharp Precision Adjust 的 V-Block Clamp 防 tip-dip(刃尖下垂)是一个理儿,也是 Wicked Edge 那种高端定角系统用 V 型夹座保证刃口平行的核心思路——咱这套是同一套逻辑,价格友好得多。
二、具体怎么夹、怎么设角?
重点来了, scissors 不是 knife,别直接把整把剪子塞进去。正确姿势是:
- 只取一片刃。把剪刀掰开,单独取其中一片刃卡进 V 夹,螺旋锁紧。另一片先放一边,磨完这片再换那片。
- 刃口朝上、平面贴底。V 槽托住的是剪刀的"外斜面"那一侧,让斜面朝外、贴着磨石。内侧那片贴合的平面,全程别碰磨石。
- 角度按剪刀类型设。家用剪刀每侧设 30°–45°(不少家用剪实际斜面在 30°–40° 区间),裁缝剪、美发剪这类专业剪往往更陡,具体看原厂刃型。K10 的 10°–35° 覆盖绝大部分家用和轻型专业剪。
有个坑我必须提醒你:螺旋别拧太死。我头回夹剪子,生怕松,拧得脸都红了,结果松的时候差点把指甲掀了——夹紧"够用"就行,它不会自己跑。
三、刀和剪刀,磨法差在哪?
这张表你截图存好,以后就不会混:
| 对象 | 该磨的面 | 每侧角度 | 能不能求对称 | 备注 |
|---|---|---|---|---|
| 菜刀 / 厨刀 | 两面刃口 | 15°–17° | 能,且应该对称 | K10 直接夹整刀 |
| EDC 折刀 | 两面刃口 | 20° | 能,且应该对称 | 重型 25° 更耐操 |
| 家用剪刀 | 只磨外斜面 | 30°–45° | 不能,只磨一片 | 内平面禁磨 |
| 裁缝剪 / 美发剪 | 只磨外斜面 | 更陡(看原厂) | 不能,只磨一片 | 破坏原厂定型别自磨牙剪 |
| 园艺枝剪 / 锯齿防滑剪 | 专业刃型 | 特殊咬合 | 不能 | 建议交专业 |
一句话总结:刀是"两面都要漂亮",剪刀是"只修外脸、别动里子"。这也是为啥我说 K10 能磨剪刀,但你想拿它"两面开花"那是想多了——它干的就是精准修一片。
四、分步实操:用 K10 把钝剪子救回来
说一千道一万,不如上手走一遍。我把自家那把剪快递胶带剪到秃噜皮的厨房剪搬了出来,实测一遍:
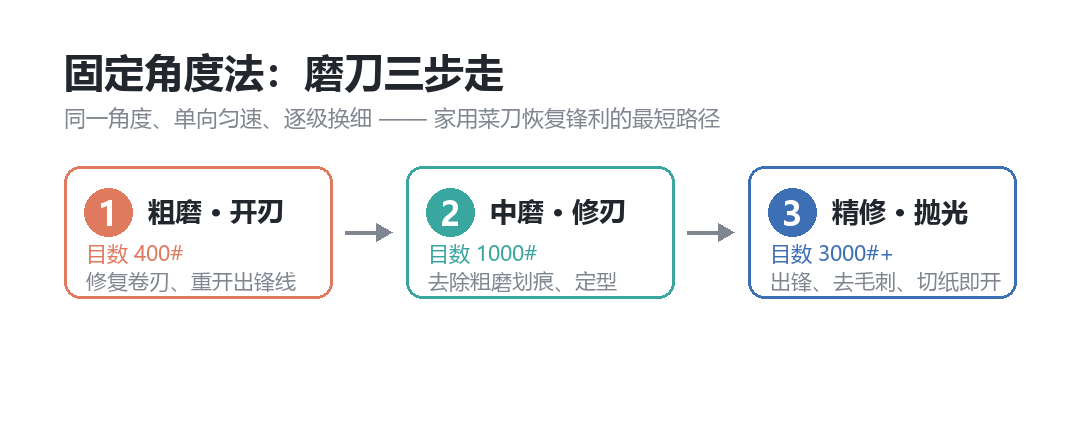
现场口诀就一句:角度恒定、单向推、轻去毛刺。别来回蹭,来回蹭刃口容易磨成圆弧,剪东西反而更顿。粗磨修出斜面形状,中磨把刃线拉直,精磨(配细目数石或荡刀)抛光去毛刺,一片搞定换另一片。
配套磨料上,K10 这套能搭 Sy Tools 的 D 系列水石(80#–3000# 全目数,WH-D-SERIES)、SU 铜基、TTD 加宽板等,按"粗→中→精"排好就行。具体哪块石配哪个目数、怎么装,看商品页说明最准。
五、磨前磨后,眼见为实
不整虚的,直接上对比。同一把厨房剪,磨之前剪 A4 纸是"扯"下来的,磨之后是"滑"下来的。


测试标准粗暴又管用:拿一张 A4 纸,剪下去如果切口平滑、不费劲、没撕裂声,就成了;要是还卡顿,回到中目数再走两遍。
哪些剪刀千万别自己磨
不是所有剪子都适合你上手,这几类我劝你收手:
- 牙剪 / 打薄剪:刃口是专业工艺定型的特殊齿形,自己磨直接废功能。
- 园艺粗枝剪、锯齿防滑剪:咬合结构特殊,角度不对越磨越糟。
- 很贵的美发剪:原厂有固定刃型和质保,建议返厂或找专人。
- 已经卷刃、崩口的剪子:先判断能不能修,严重缺口别硬来,容易伤手。
普通家用剪、厨房剪、裁缝剪这些,用 K10 的 V 夹修一修外斜面,完全够用,也最划算。
常见问题
K10 定角系统真能磨剪刀吗?
能。ST-K10-001 的 V 型水平夹具 + 螺旋固定可以把一片剪刃水平、稳定地夹在 10°–35° 的设定角度上,只磨外斜面即可。它干不了"两面对称磨",但精准修一片刃正是定角系统的强项。
剪刀到底该磨哪一面?
只磨"外斜面"(刀刃外侧那道斜口),两片剪刀相互贴合的"内平面"绝对不能磨。磨了内平面会破坏两片的咬合精度,哪怕刃口再亮也剪不断东西。
角度设多少合适?
家用剪刀每侧设 30°–45°(多数在 30°–40° 区间),裁缝剪、美发剪看原厂刃型往往更陡。K10 的 10°–35° 区间覆盖绝大部分家用和轻型专业剪;拿不准就先从中段试,别一上来拉满。
用 K10 磨和手磨比咋样?
手磨靠手腕硬扛角度,容易飘、容易把刃磨成圆弧;K10 用 V 夹把角度锁死,你只管单向推磨,一致性高、不费手。代价是要一片一片来,不能整把塞进去两面齐磨。
哪些剪刀不建议自己磨?
牙剪 / 打薄剪、园艺粗枝剪、锯齿防滑剪、贵重美发剪,以及严重卷刃崩口的剪子,建议交专业处理或返厂,自己上手容易废剪又伤手。
用 K10 给家用剪刀开刃的 6 步
- 取片:把剪刀掰开,只取一片刃准备夹持。
- 夹持:刃口朝上卡入 V 型水平夹具,旋紧螺旋固定(别拧死)。
- 设角:按剪刀类型设每侧角度(家用 30°–45°)。
- 粗磨:用粗/中目数石单向推磨外斜面,修出斜面形状。
- 精磨:换细目数石或荡刀抛光,轻去背面毛刺。
- 测试:剪 A4 纸验证,卡顿则返回中目数再走两遍;一片完成换另一片。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。