定角导杆配件 K7SB / GW-SB 怎么选:加长导杆与万向头的实战用法(老师傅唠嗑版)
我刚玩定角系统那会儿,犯过一个特别蠢的错:拿一把普通短导杆去磨家里那把二十四厘米的片刀,磨完我一照光——好嘛,刃根那截亮得发光,刀尖那截跟没碰过一样。当时我还骂石头不行,后来才明白,是导杆太短、行程不够,刀刃两头根本够不着。今天咱就唠唠定角系统里最容易被忽视、却最能决定成败的两个小配件:加长导杆 K7SB 和万向节导杆 GW-SB。
一、先说结论:两种杆各管一摊事
说人话就是——加长导杆 K7SB(AC-K7SB-001)管「长刀推程够不够」,万向节导杆 GW-SB(AC-GWSB-001)管「弧刃磨得匀不匀」。普通直导轨短、又硬邦邦不能转,磨长厨刀两头够不着,磨弧刃(尤其是蛤刃)中段还容易过磨啃刃。这俩配件都走 6mm 杆,套上 T-05 精密角度调节器(AC-T05-001)就能把角度焊死,根治手磨漂移。下面我把自己踩过的坑和后来摸出门道的过程,一桩桩跟你掰扯清楚。
二、我当年踩的坑:短导杆磨长刀,中段亮、两头钝
那时候我手上就一根标配短导杆,杆子长度只够磨到刀身中间。推刀的时候,刃根和刀尖那两段,磨石压根探不到,等于白磨。你瞅瞅下面这组磨前磨后的对比——左边是磨前钝刃,圆乎乎没脾气;中间是磨后利刃,迎光能拉出一条线;右边并排一放,就能看出我当时那把刀「中段亮、两头钝」的尴尬。
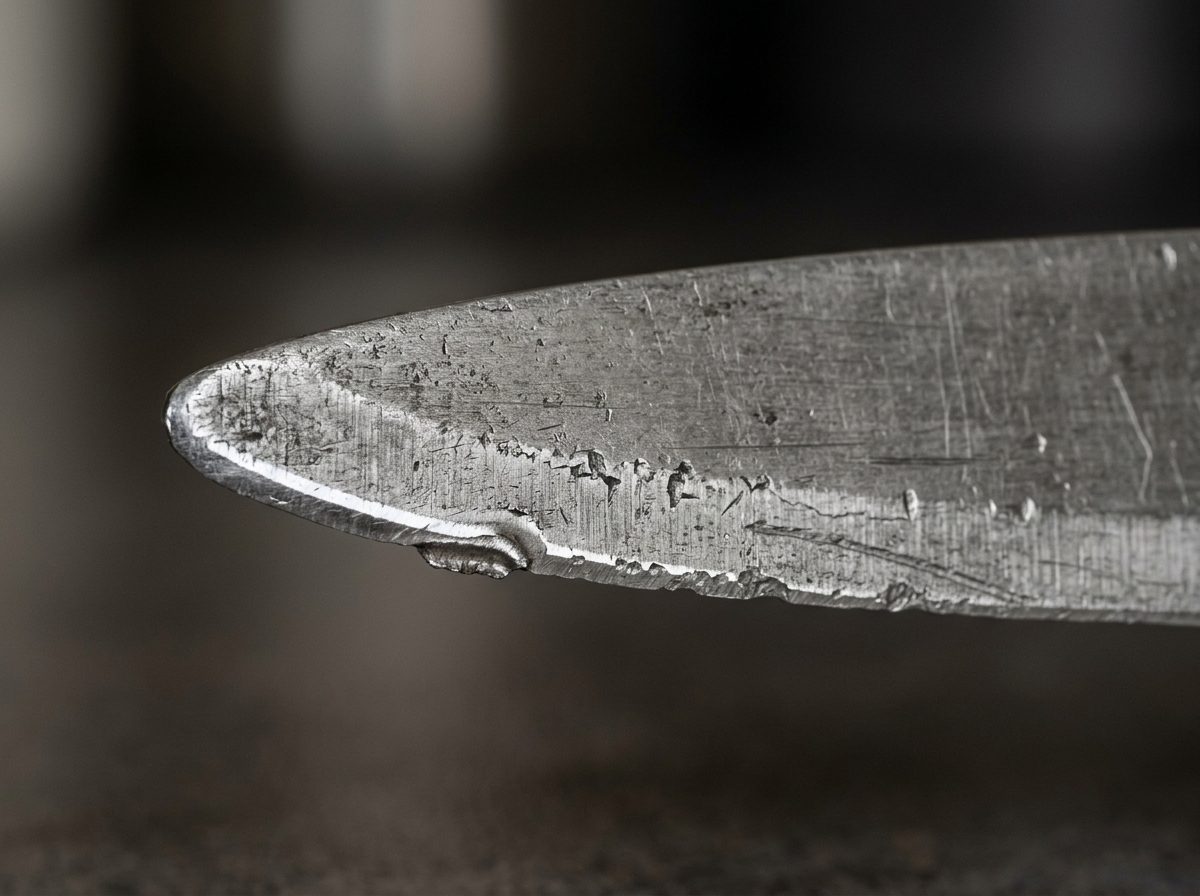
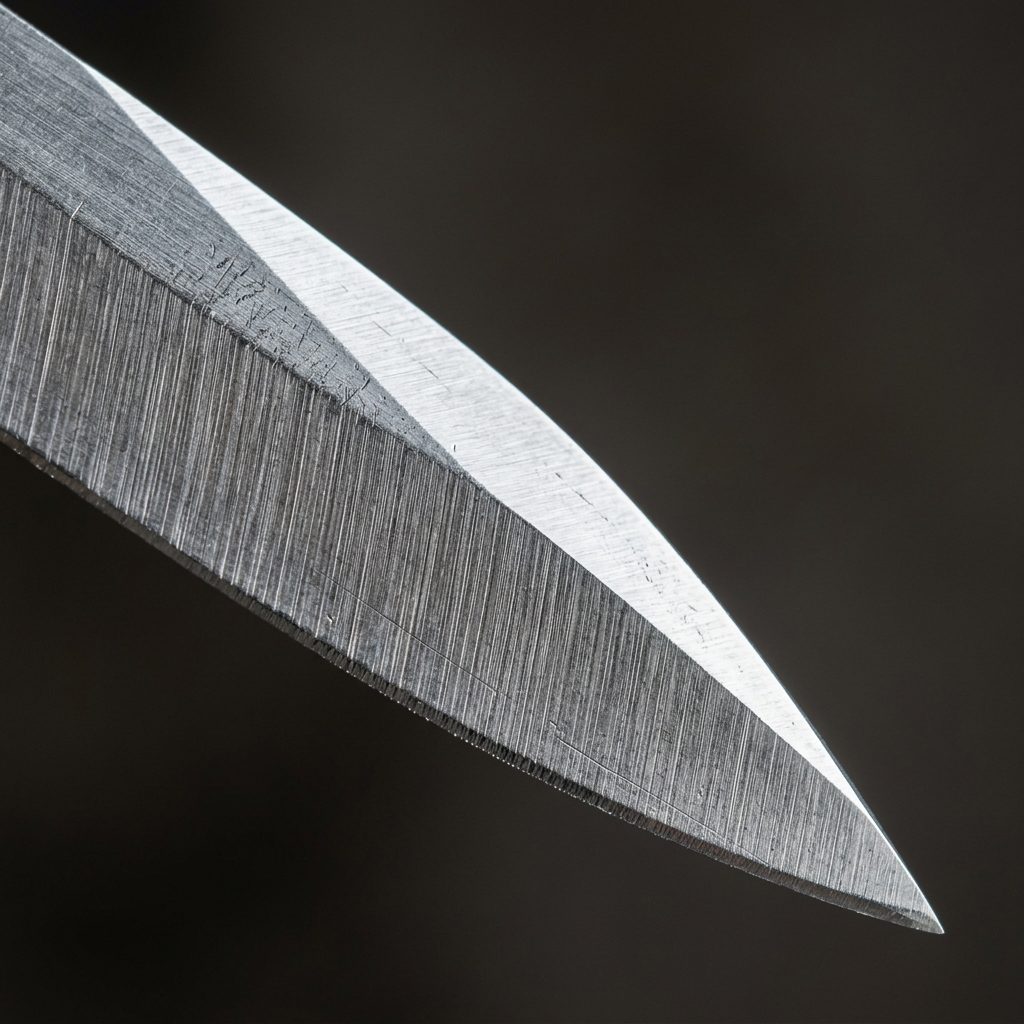
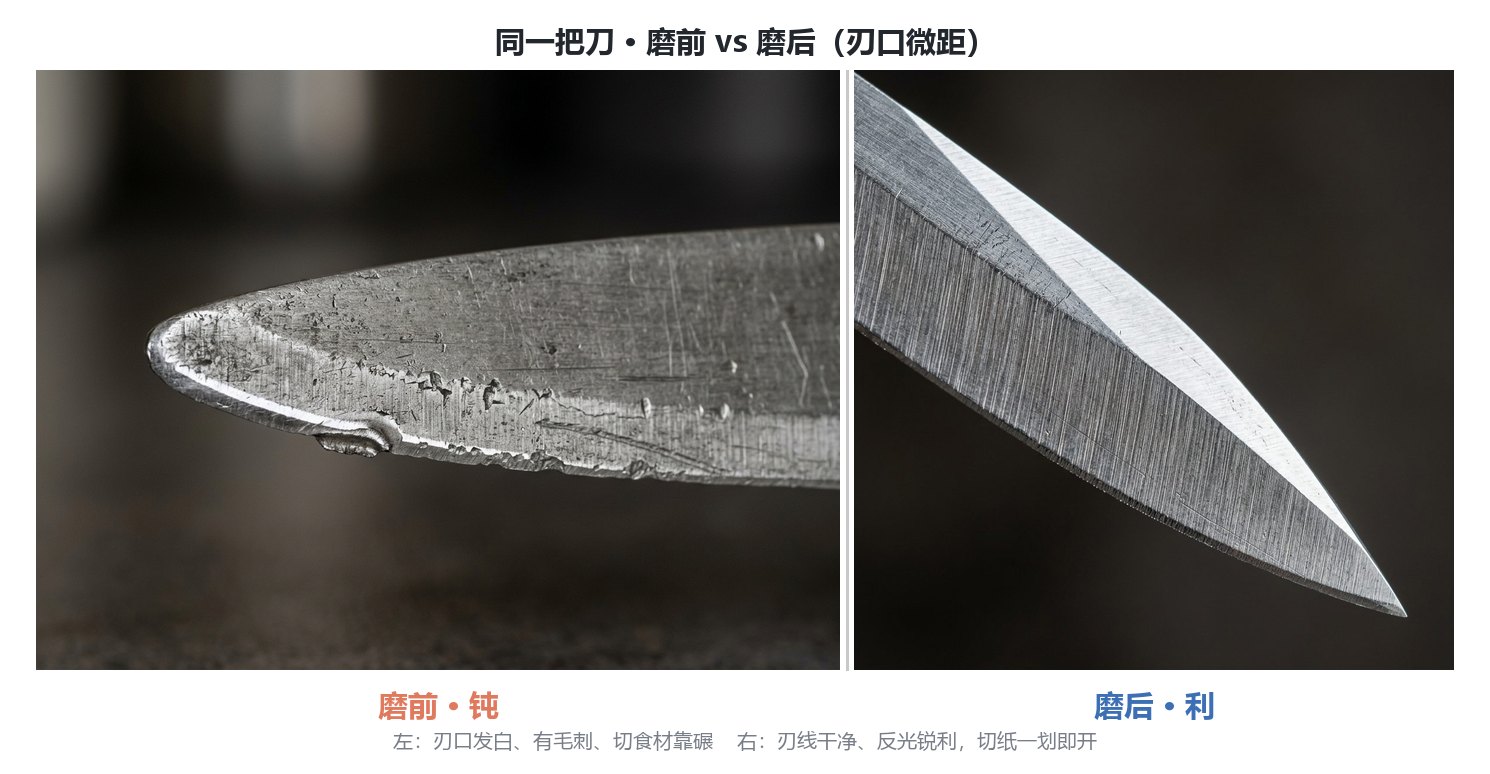
所以第一步不是急着买最贵的,而是先看你常磨的刀多长、啥刃型。这点我后面专门说。
三、K7SB 加长导杆:长厨刀、切片刀的专属搭档
K7SB 这根杆,核心就俩词:加长、弹簧滑块。它配的是 6mm 导杆,弹簧滑块给磨石一个恒定的贴刃压力,你推长刀全程都不打滑、不悬空。官方标称夹 50–200mm 的磨石,换句话说,从二十多厘米的家用片刀到更长的切片刀,它都能稳稳吃住。
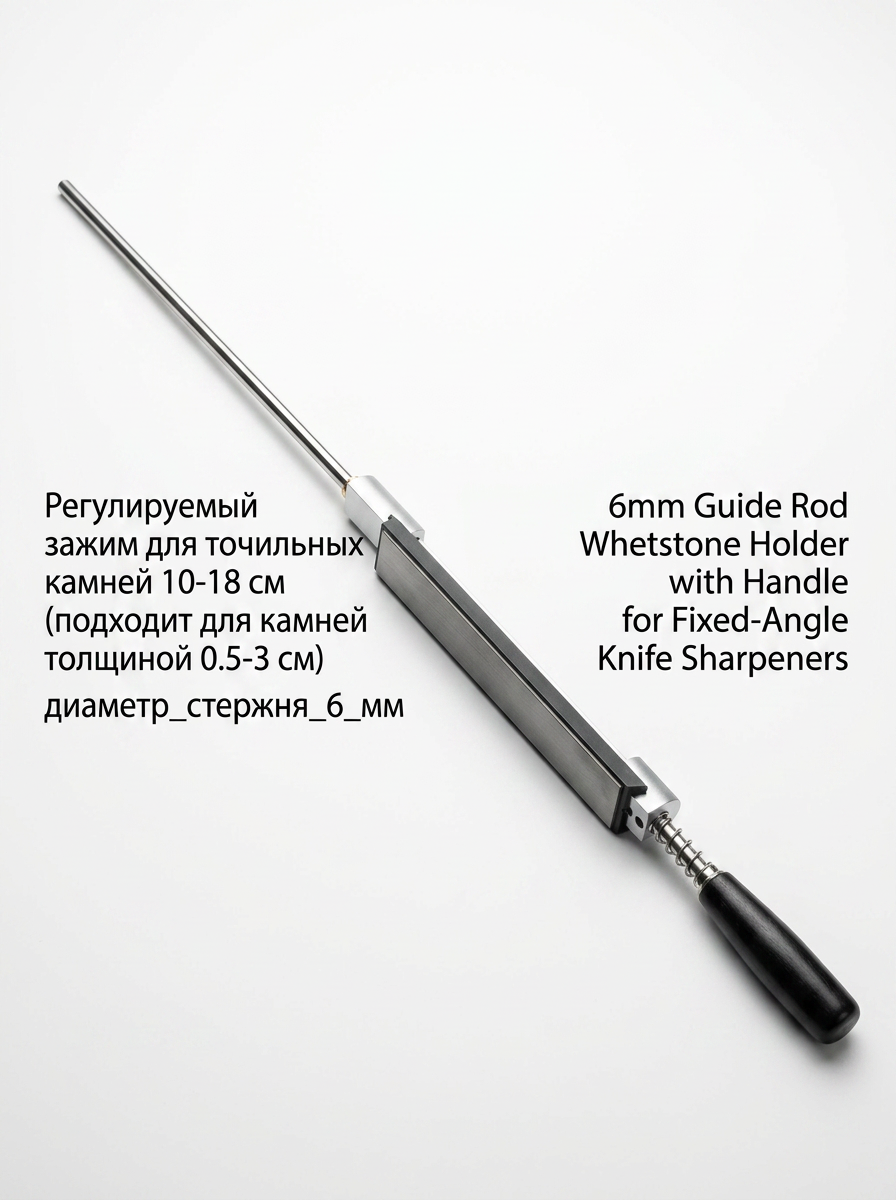
我头回把它装上,推那把二十四厘米片刀,从头到尾一刀走到黑,刃根刀尖一个不落,磨完迎光一照——整条刃线齐刷刷一条亮线,那叫一个舒坦。下面这张是我平时实操的场景,长刀顺着加长导杆走刀,那种「全程有依靠」的感觉,用过就回不去了。
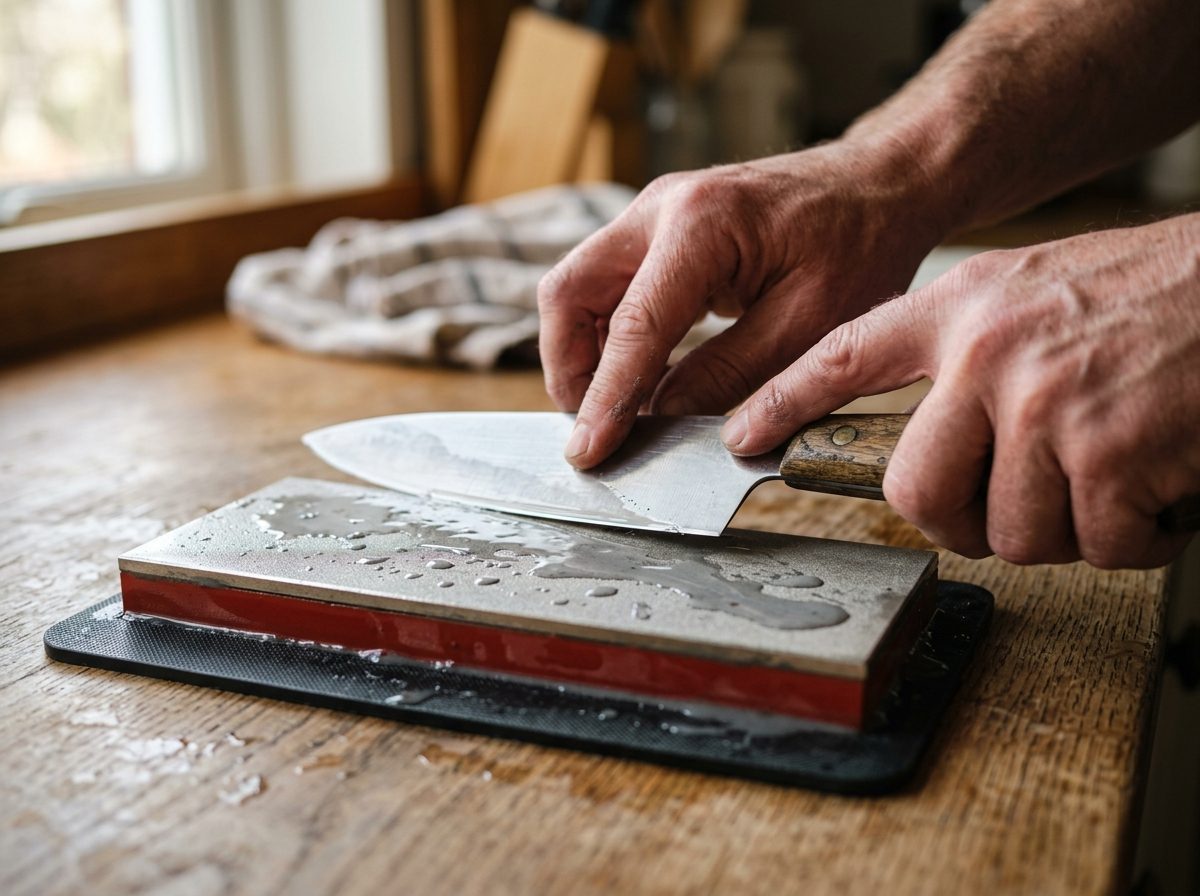
提醒一句:弹簧滑块的劲儿是恒定的,你手别使蛮力往下压,让弹簧自己贴着走就行。压太狠反而把刃角压变了。
四、GW-SB 万向节导杆:弧刃、蛤刃的救星
再说 GW-SB,这根杆贵几块钱是有道理的——它杆头是一颗万向节(球头)。直导轨是死的,磨弧刃的时候,石面和刃弧贴合不到一处,中段容易过磨、两头欠磨。万向节妙就妙在:它能让磨石在保持固定角度的同时,顺着刀刃的弧度自己转着走,弧刃、蛤刃(凸磨)都能服服帖帖磨匀。它固定 15°,正好适配蛤刃和平刃,同样夹 50–200mm 磨石。
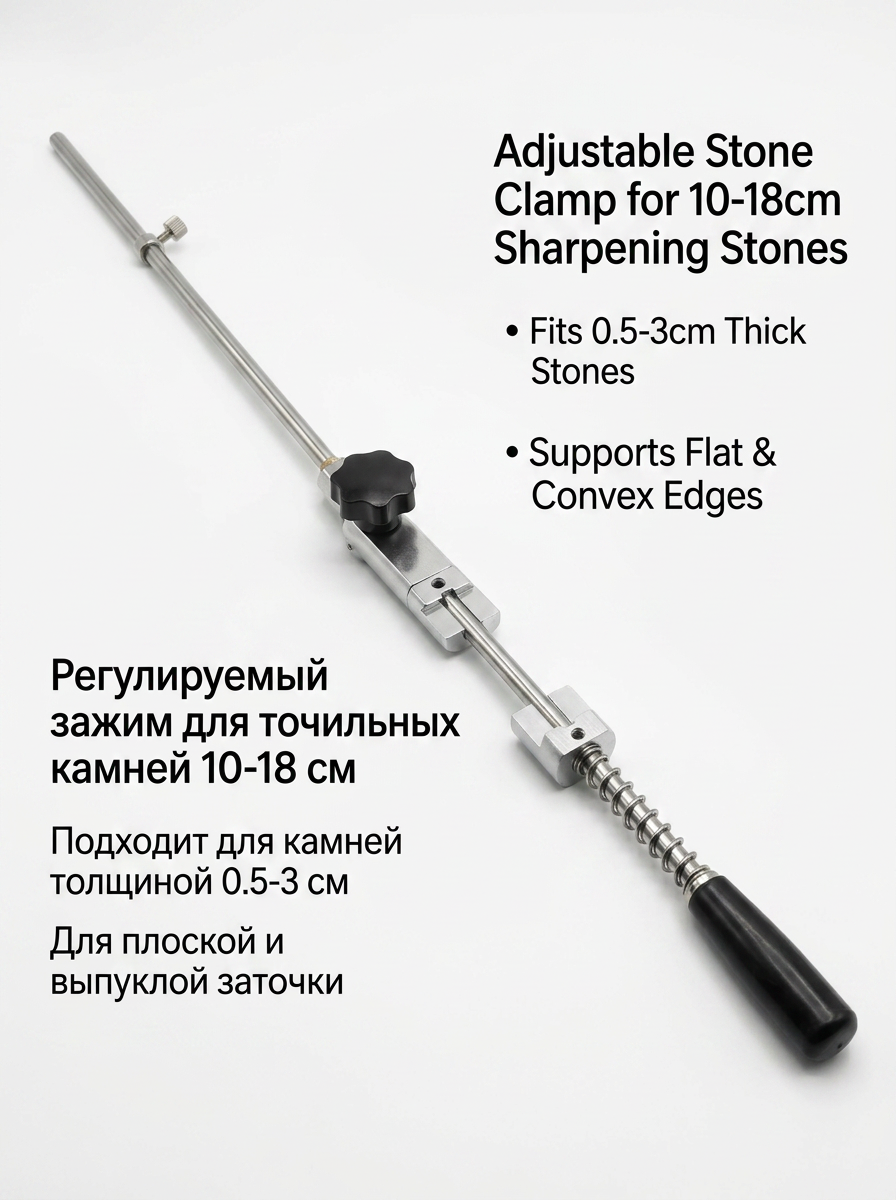
我第一次见万向节还以为是厂家偷工减料少焊了一截,结果球头一转,弧刃顺顺当当就下来了,真香。不过有个坑你记着:万向节转动得顺滑无声响,锁紧后必须真固定不动——买之前、到手后都该空载试一下,松垮的万向节比直导轨还坑。
五、配 T-05 精密角度调节器,把角度焊死
光有杆还不够,角度得锁住。T-05(AC-T05-001)是咱家的精密角度调节器,千分尺级机械、0.1° 微调步进,航空铝刚体,最关键是那个可调夹圈——它适配 6–10mm 导杆,正好把 K7SB/GW-SB 的 6mm 杆套进去,拧紧就锁死角度。手磨最怕的就是推着推着角度飘了,套上 T-05,这个问题基本断根。
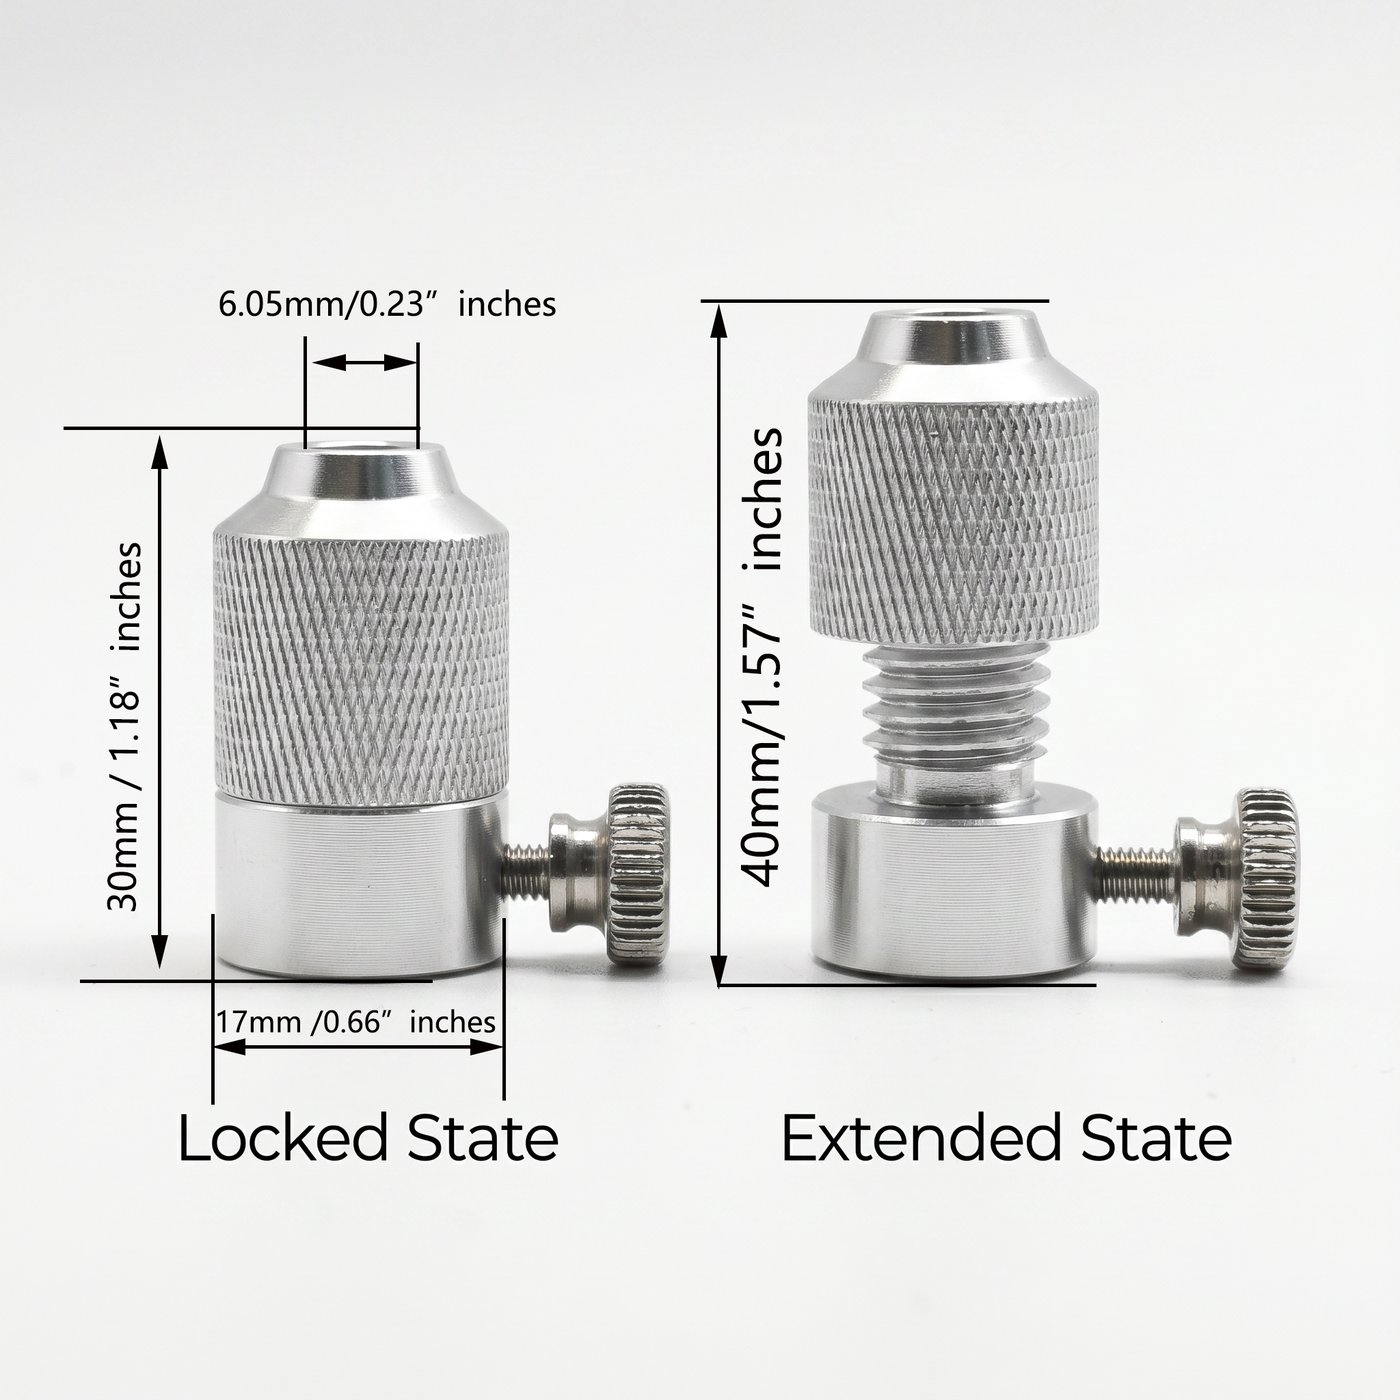
要是你手上还有 A55 精密角度调节支架(AC-A55-001,齿轮齿条大拨盘 0.1° 步进),也能用,它一样吃 6mm 杆,还带轴承导轮。新手我一般先推 T-05,便宜、小巧、好上手。
六、三种导杆 / 滑块方案横向对比
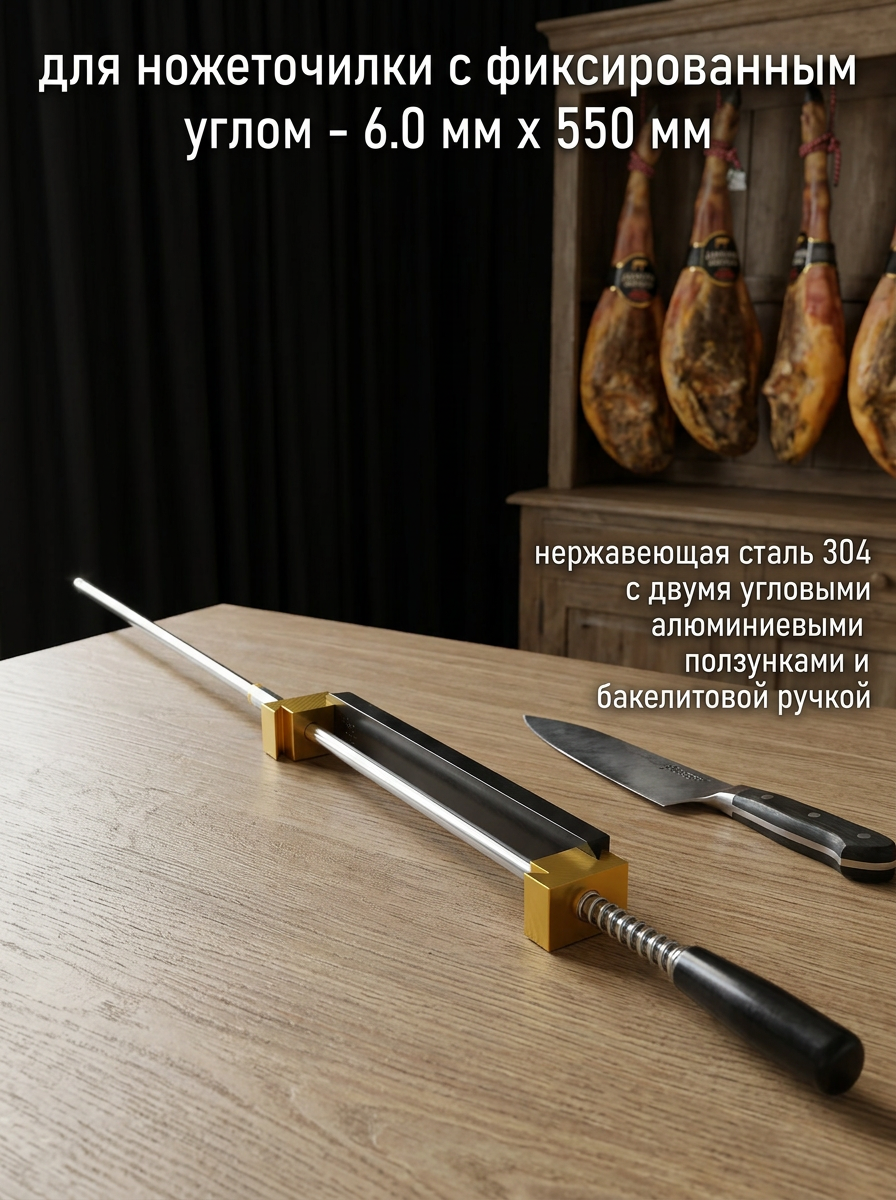
除了上面两根「特种杆」,还有根 A44 是不锈钢直导杆配 V 型槽滑块,属于常规刀的稳妥方案。三张真实照片摆一块,你一眼就能看出结构差别:
| 配件 | SKU | 价格 | 结构 | 夹石范围 | 解决啥痛点 |
|---|---|---|---|---|---|
| K7-SB 加长导杆 | AC-K7SB-001 | (价格以品牌官方渠道为准) | 6mm 杆 + 弹簧滑块 | 50–200mm | 长刀推程够、全程贴刃不悬空 |
| GW-SB 万向节导杆 | AC-GWSB-001 | (价格以品牌官方渠道为准) | 6mm 杆 + 球头万向节 | 50–200mm | 弧刃/蛤刃顺弧度走、不啃刃 |
| A44 不锈钢导杆 | AC-A44-001 | (价格以品牌官方渠道为准) | 6mm 304 杆 + V 型槽滑块 | 10–18cm | 常规刀防锈顺滑、结构皮实 |
一句话选法:常磨长厨刀/切片刀选 K7SB;常磨猎刀、折刀弧刃或想养蛤刃选 GW-SB;就日常菜刀、要皮实防锈选 A44。别一上来全买,先按你最频繁的刀型来。
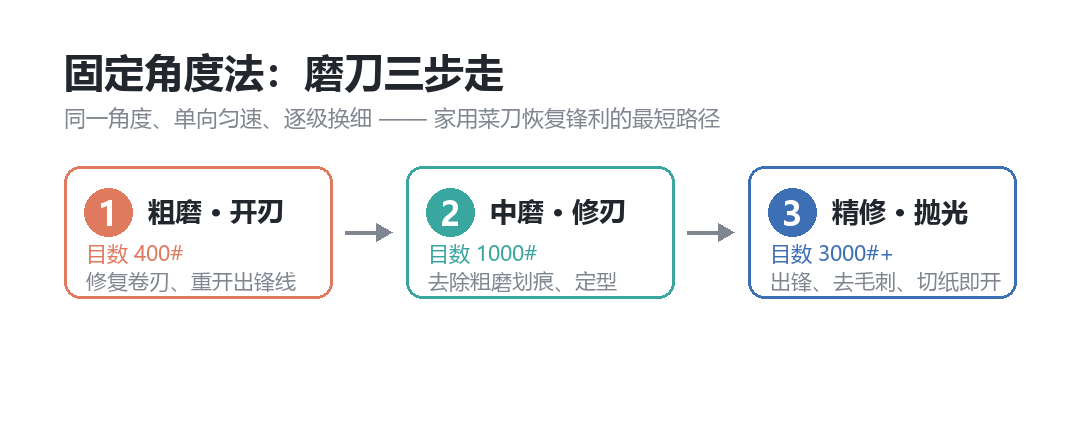
下面这张流程图是我自己的「粗→中→精」标准走法,配加长/万向导杆全程贴刃不悬空,照着练三把刀就出肌肉记忆:
常见问题
万向节导杆到底有啥用?
说白了就是让磨石能「拐弯贴弧」。直导轨是硬杠杆,磨弧刃时只有中段贴得住,两头悬空或啃刃;万向节(球头)在锁死固定角度的前提下,允许磨石顺着刃弧自转,弧刃、蛤刃都能磨匀,避免局部过磨或欠磨。淘宝百科 2026 也专门点过:万向节能让磨石在固定角度下适应刀刃弧度。
6mm 导杆能套哪些定角系统?
咱家 Sy Tools 的 K7SB、GW-SB、A44 都是 6mm 杆,能直接套 T-05(AC-T05-001,适配 6–10mm 杆)和 A55(AC-A55-001)锁角;市面上标 6mm 接口的主流定角系统(如 Ruixin Pro RX-008/009 一类)也基本通用。买之前核对一下你主机杆的标称直径就行。
长厨刀为什么中段总磨不到?
九成是导杆行程不够。标配短导杆只能覆盖刀身中段,刃根和刀尖探不到,于是出现「中段亮、两头钝」。换 K7SB 这类加长导杆(夹 50–200mm 磨石)就能全程推程。下单前务必确认导杆行程和刀片长度匹配,别等磨到一半才发现够不着。
弹簧滑块和 V 型槽滑块差在哪?
弹簧滑块(K7SB)靠弹簧给磨石恒定贴刃压力,长刀推起来不悬空、手感轻;V 型槽滑块(A44)是把磨石卡进 V 形槽再加锁,结构更皮实、适合常规长度直刃刀。两者都走 6mm 杆,按刀长和手感偏好选即可,不是非此即彼。
手磨角度老漂移怎么办?
漂移的根因是角度没被机械锁死。最省事的办法是上 T-05(AC-T05-001)这类 0.1° 微调角度调节器,套住导杆拧紧即固定;或者直接用 T01–T03 这类定角器,连导杆都省了。记住:宁可慢一点把角度锁死,也别边磨边凭手感纠偏,那只会越纠越歪。 规格以商品页为准。以上价格、夹石范围、适配杆径均来自 Sy Tools 真实在售产品线,具体以你下单时的商品页标注为准。
K7SB / GW-SB 五步装调法
- 选杆:量一下你最常磨的刀刃长,超过二十厘米或带弧度,优先 K7SB(长刀)或 GW-SB(弧刃);常规直刃菜刀用 A44 也行。
- 套 T-05 锁角:把 T-05(AC-T05-001)的可调夹圈套进 6mm 导杆,拧到目标角度(厨刀一般 20° 每边),拧紧到手扳不动。
- 装磨石入滑块:把对应目数的磨石卡进弹簧滑块或 V 型槽,确认锁扣「咔哒」一声咬死,别留旷量。
- 试推程对刃根:空载推一刀,看磨石能不能从头走到尾、贴住刃根刀尖;走不到就换更长杆或挪夹具位置。
- 粗→中→精三段走刀:80#–400# 修形、800#–1000# 出锋、2000# 以上收光,每段同数来回,最后牛皮条去毛刺,迎光见一条线即成。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。