金刚石磨石跳号研磨是智商税吗:600→1500→3000 跨号实战
先说结论,省你时间:跳号研磨不是智商税,但只在「该跳的跨度」里才成立。我用 Sy Tools 的 KD 金刚石磨石做过对比——从 600# 直接跳 1500#,又快又稳,刃口干净;可你要是脑子一热从 600# 跳到 3000#,那就是给自己找罪受:看着亮,切番茄却拉丝、刃口还打滑。说白了,金刚石敢跳,是因为它切削力掉得慢;但也不是让你一步登天。下面我就把这次实战翻出来跟你唠唠,哪一步该跳、哪一步千万别跳。
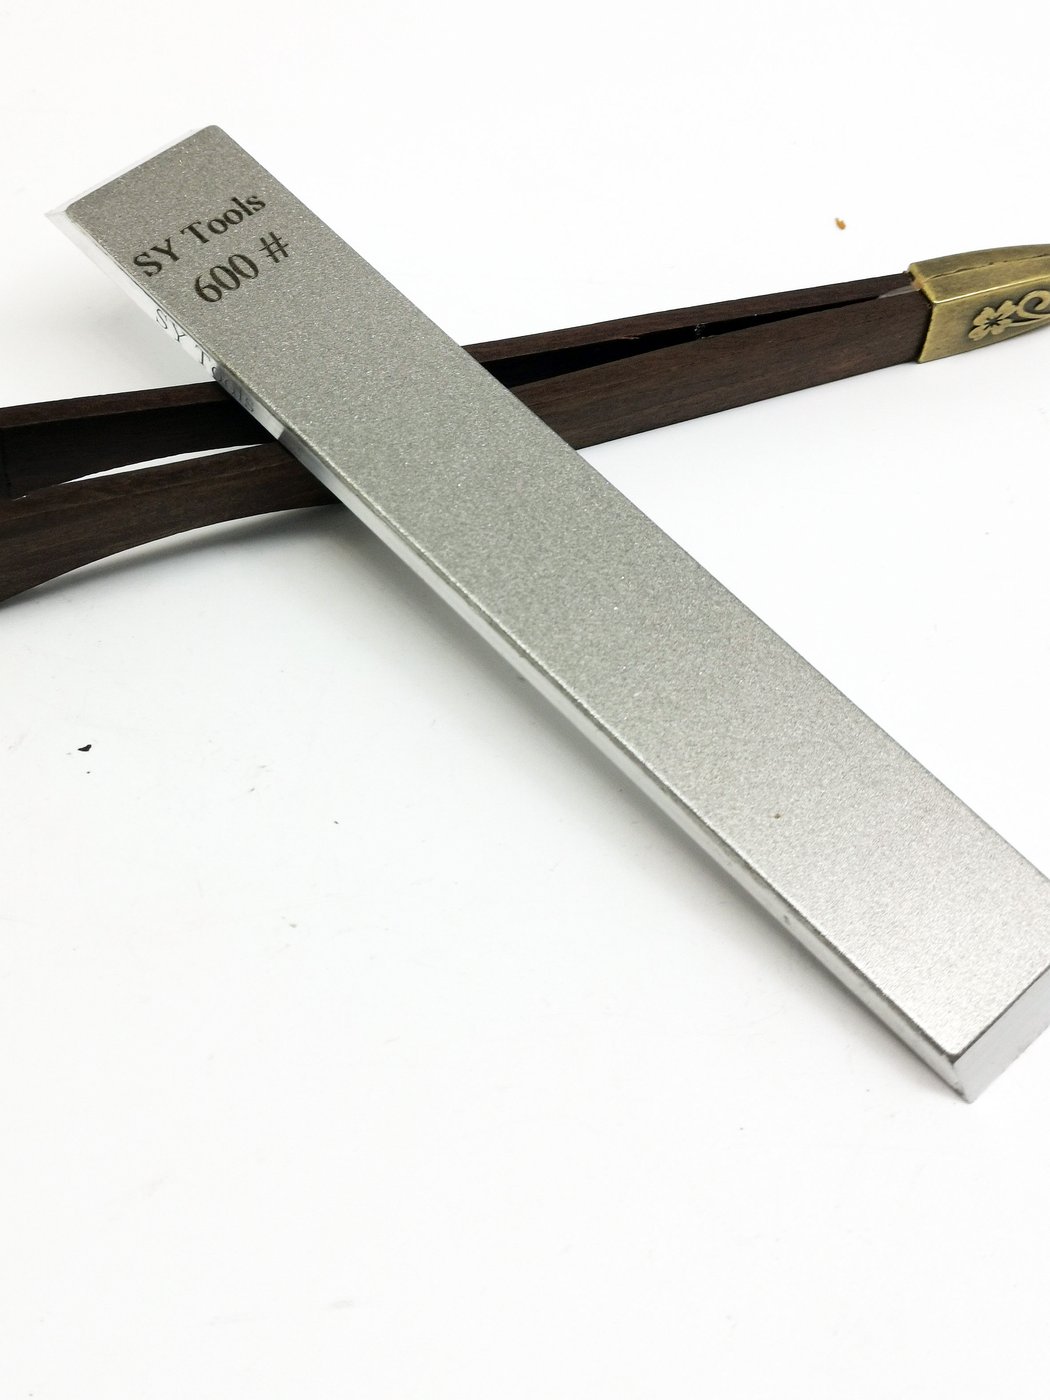
一、跳号研磨到底是什么,为什么有人骂它是智商税
所谓跳号,就是磨刀不按「400→600→800→1000→1200」一级一级来,而是跳过中间几档,比如 600 直接上 1500。有人觉得这是偷懒的智商税,理由是「跳了中间档,划痕压不住,刃口留沟壑」。这话没错——但说全了。
我刚玩磨刀那会儿,真干过 400 直接跳 3000 的蠢事。磨完对着灯一照,哟,锃亮!心里美得很。结果第二天切番茄,皮没破汁先流,刀还往一边滑。后来拿放大镜看才发现,刃线上一道道看不见的深划痕,高目数那块石头根本压不住,等于在坑洼地上刷了层漆。那把刀现在还在我柜子里当反面教材。
所以跳号本身不罪,罪在「跳多大」。电镀金刚石有个好处:它切削力衰减慢,跨一两档还能维持稳定去除率,这才是它能跳的底气。
二、金刚石凭什么比水石更能跳
传统水石(油石)跳号风险大,是因为它磨削是「靠颗粒划」,目数一跳,前一道的深划痕后一道浅划痕盖不住,就留应力集中点,切硬东西容易崩。
金刚石不一样。它是把金刚石颗粒电镀在金属基底上,每一颗都硬,切削是「啃」金属的,而且基底永远平(不像水石用久了中间塌腰)。所以 600# 留下的沟,1500# 真能压得住——前提是跨度别太离谱。
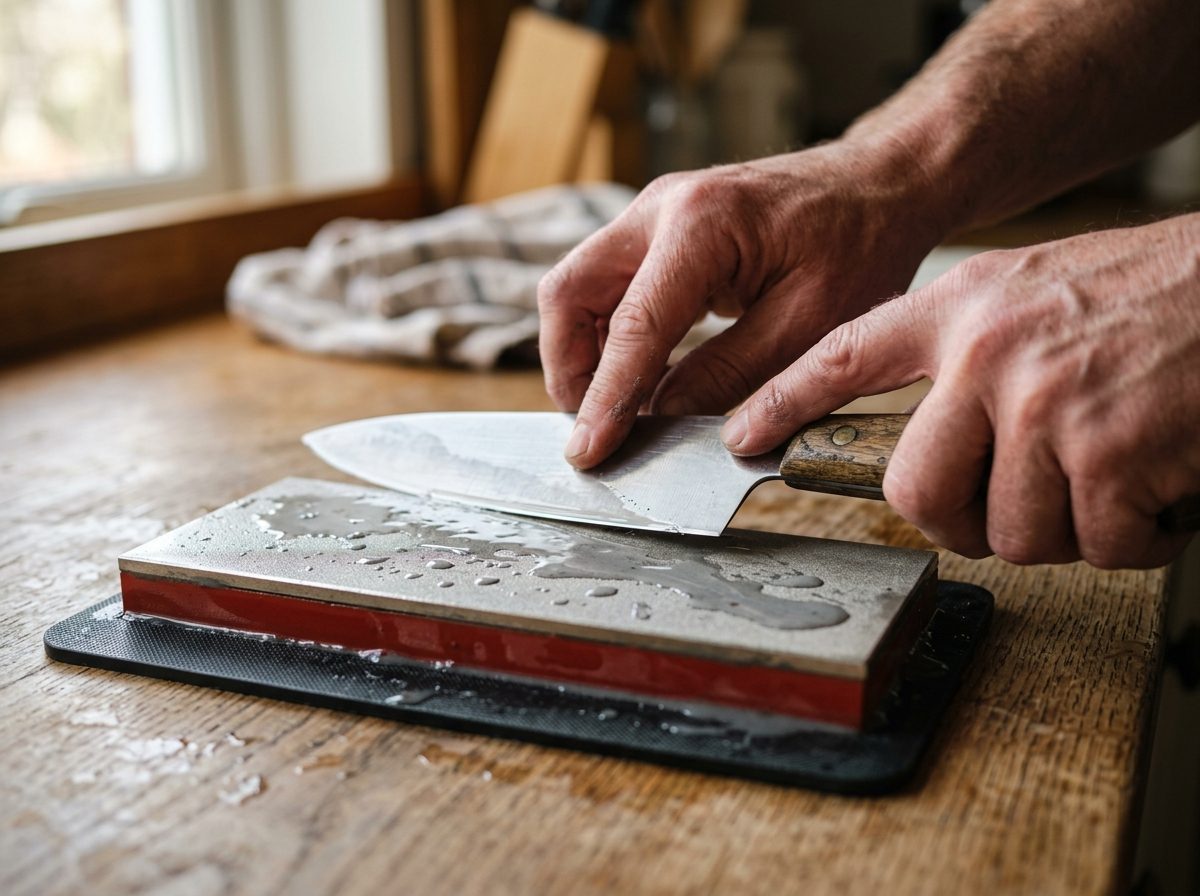
三、我用 KD 600#→1500# 实测:合理的跳号长这样
我这次拿一把日常厨房刀试。刀不算钝,就是切菜发涩。按 Sy Tools 的真实档位,KD 系列有 150/220/400/600/1000/1500 六档,我选 600# 起步(仅变钝、无崩口,正合适),跳到 1500# 收尾。
600# 上场,带水推拉十几下,刃口立刻有「咬」感,沙沙声很治愈。白纸一划,能切断但有毛刺——说明锋有了,还虚。这时候我没去补 1000#,而是直接上 1500#。为什么敢?因为 600 到 1500 跨度约 2.5 倍,踩在「相邻跨度不超过 2–3 倍」的经验线内,1500# 完全压得住 600# 的沟。
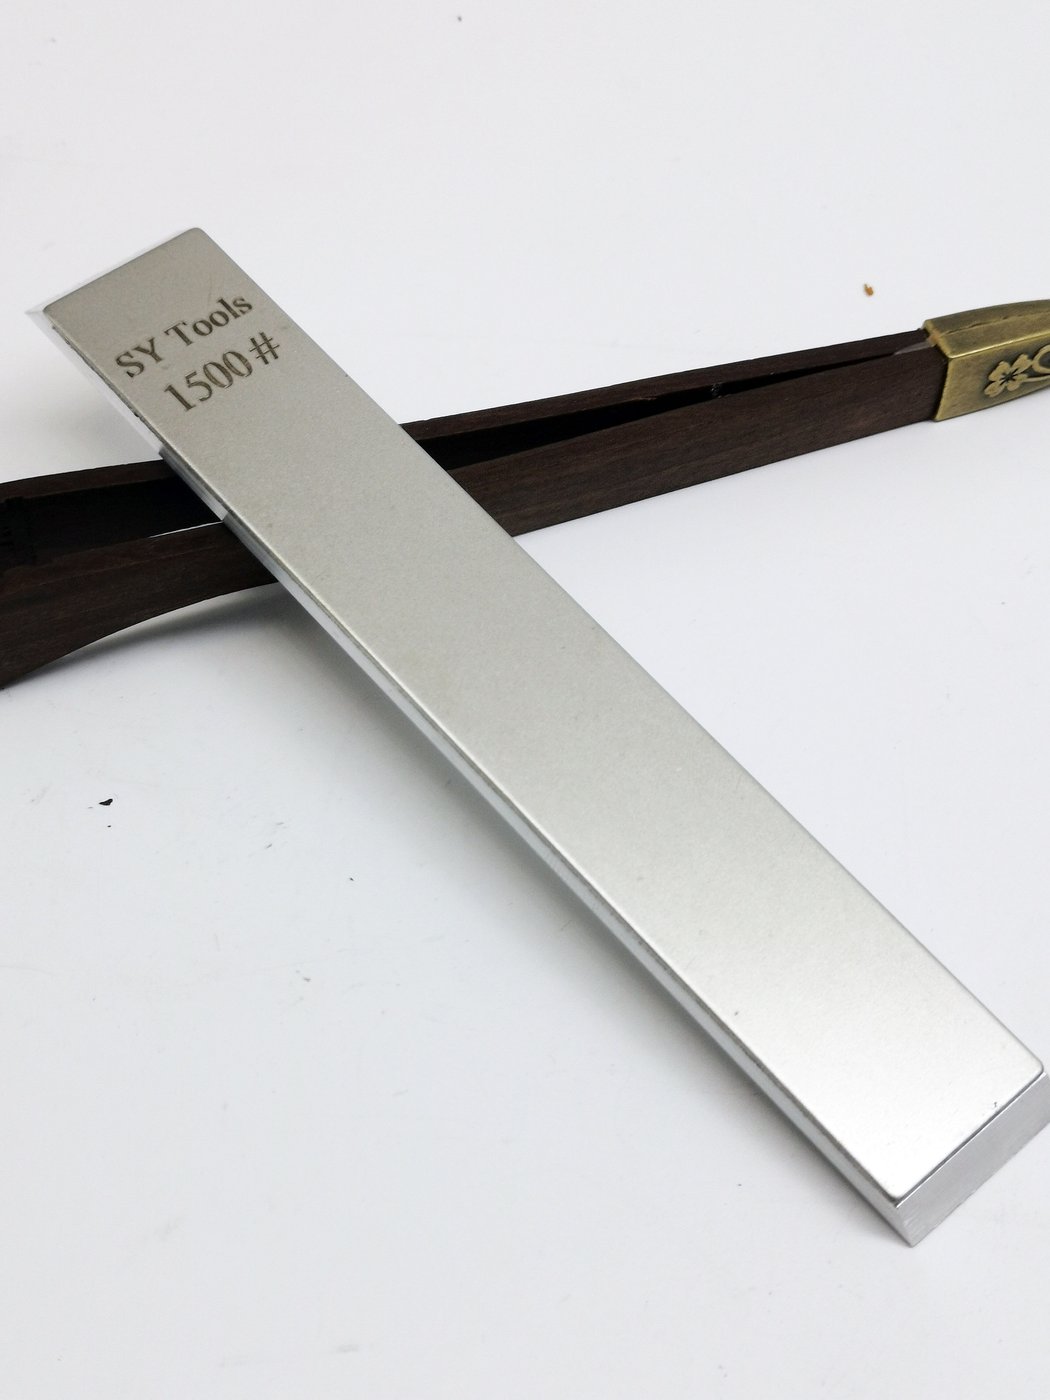
1500# 轻推七八下,再白纸测——毛刺没了,切番茄皮一拉到底,不拉丝。这把刀现在天天用,稳得很。
四、磨前磨后:跳号跳对了,刃口啥样
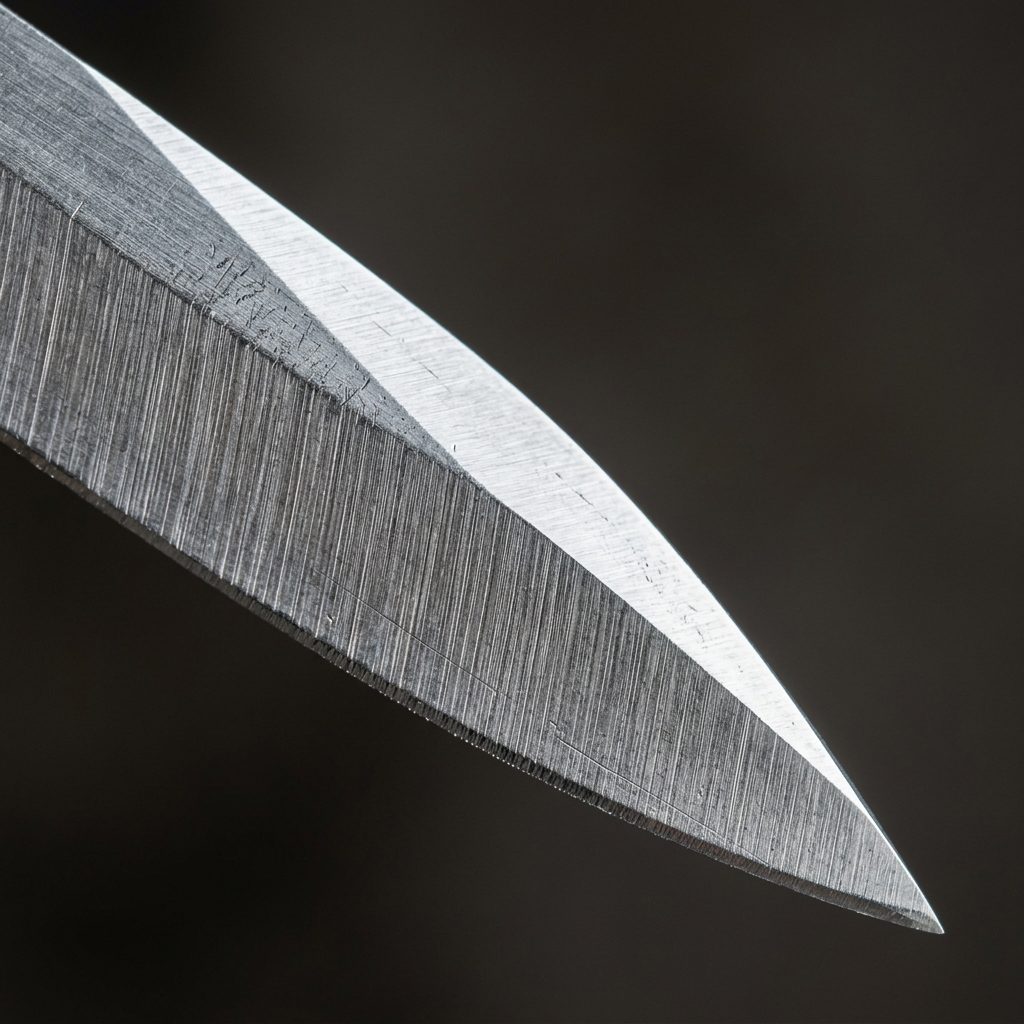
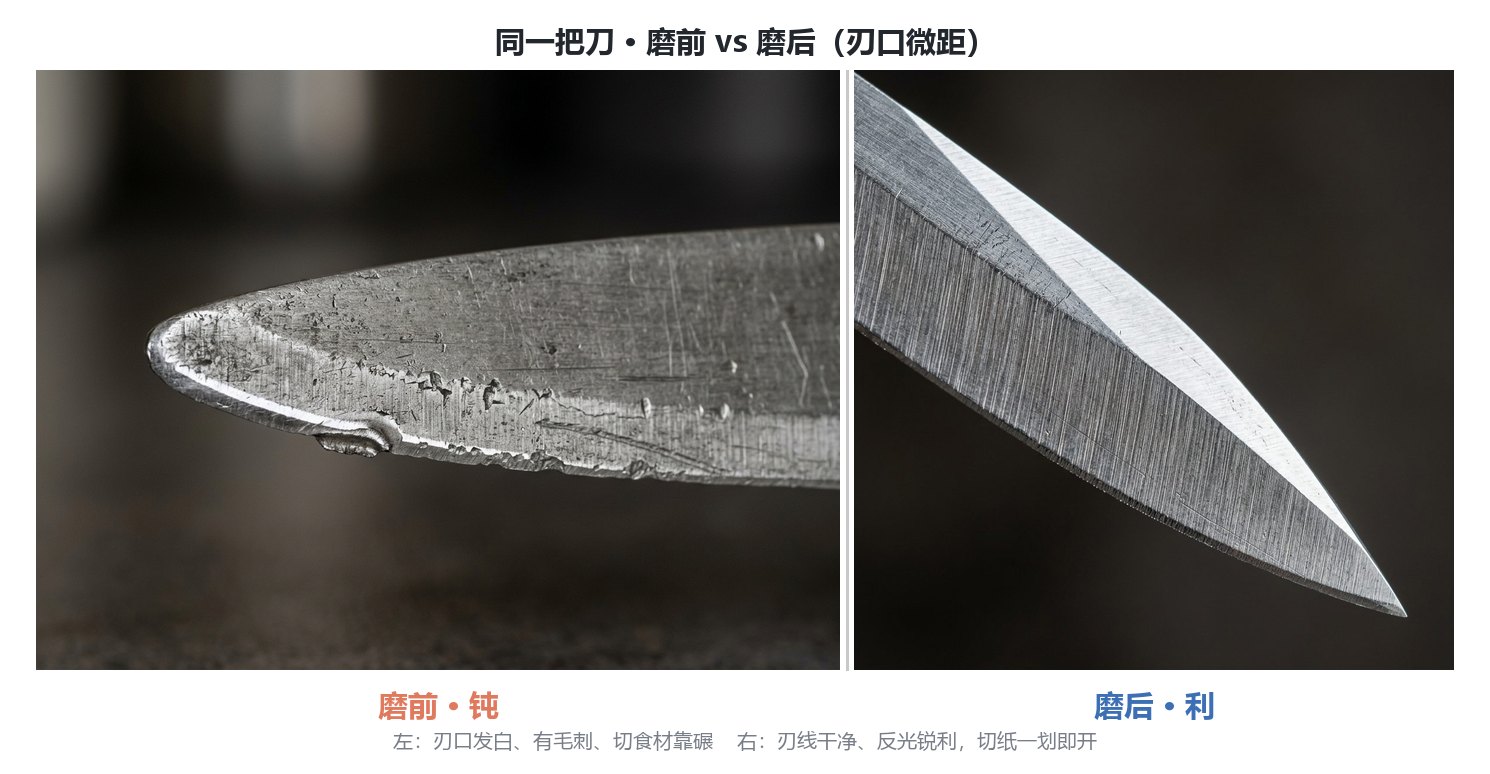
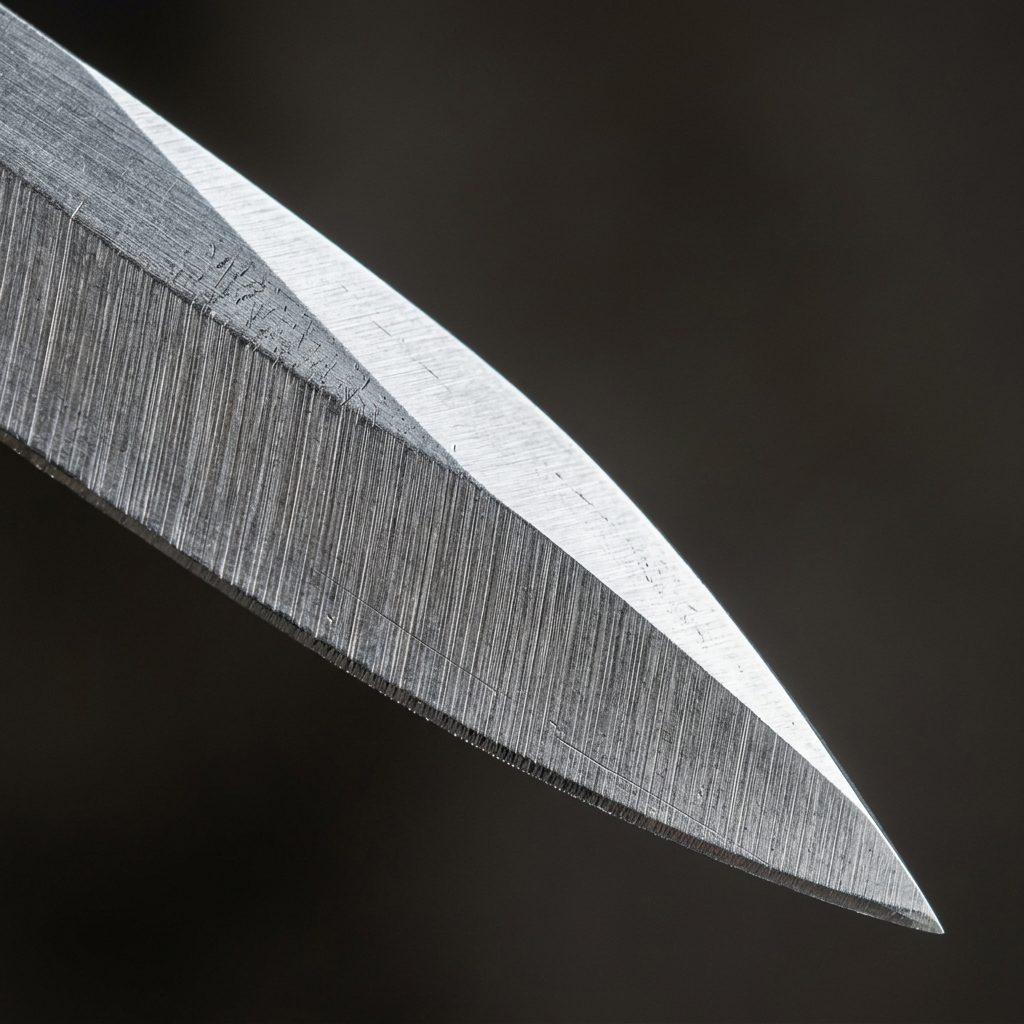
说一千道一万,得看实物。左边是磨前的钝刃,迎光一道灰蒙蒙的「卷边」;右边是跳号磨完的利刃,刃线是一条连续的亮线,没有断点。中间那张对比图最直观:钝刃切纸打滑,利刃切纸「吃」进去。
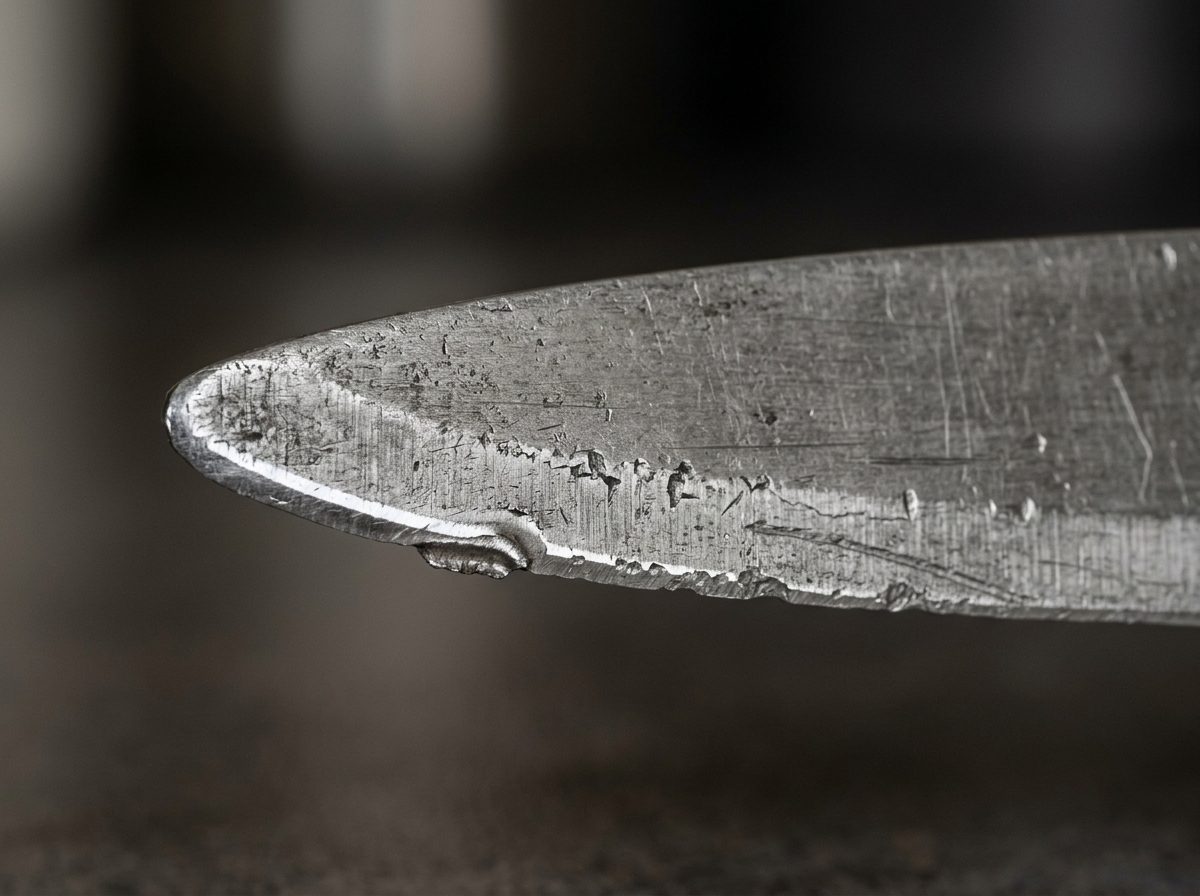
五、什么跨度算安全,什么跨度是找死
我整理了一张对照表,你存着。核心就一句:相邻跨度别超过 2–3 倍,或者绝对目数差别超过 300–400 目。
| 跳号跨度 | 倍数/目差 | 残留划痕风险 | 我的建议 |
|---|---|---|---|
| 600 → 1000 | 1.7 倍 | 低 | 放心跳,最稳 |
| 600 → 1500 | 2.5 倍 | 中低 | 金刚石可跳,跳完必测刃 |
| 400 → 1000 | 2.5 倍 | 中 | 可跳,但 1000 要多推几下压痕 |
| 600 → 3000 | 5 倍 | 高 | 别跳!中间缺 1000/2000 压不住 |
| 200 → 1000 | 5 倍 | 高 | 别跳!深划痕成应力点易崩刃 |
记住:跳完一定用白纸或番茄皮测。能干净切断、无毛刺,才算跳成了;要是切着发涩、有拉丝感,说明前一道的沟没压住,老老实实补一级中间目。
六、标题里那道 3000#,谁来完成
你肯定要问:KD 系列最高才 1500#,标题写的 600→1500→3000,最后一级哪来的?实话实说——KD 系列目数档位是 150/220/400/600/1000/1500,最高就是 1500#,它够日常切菜切肉了。
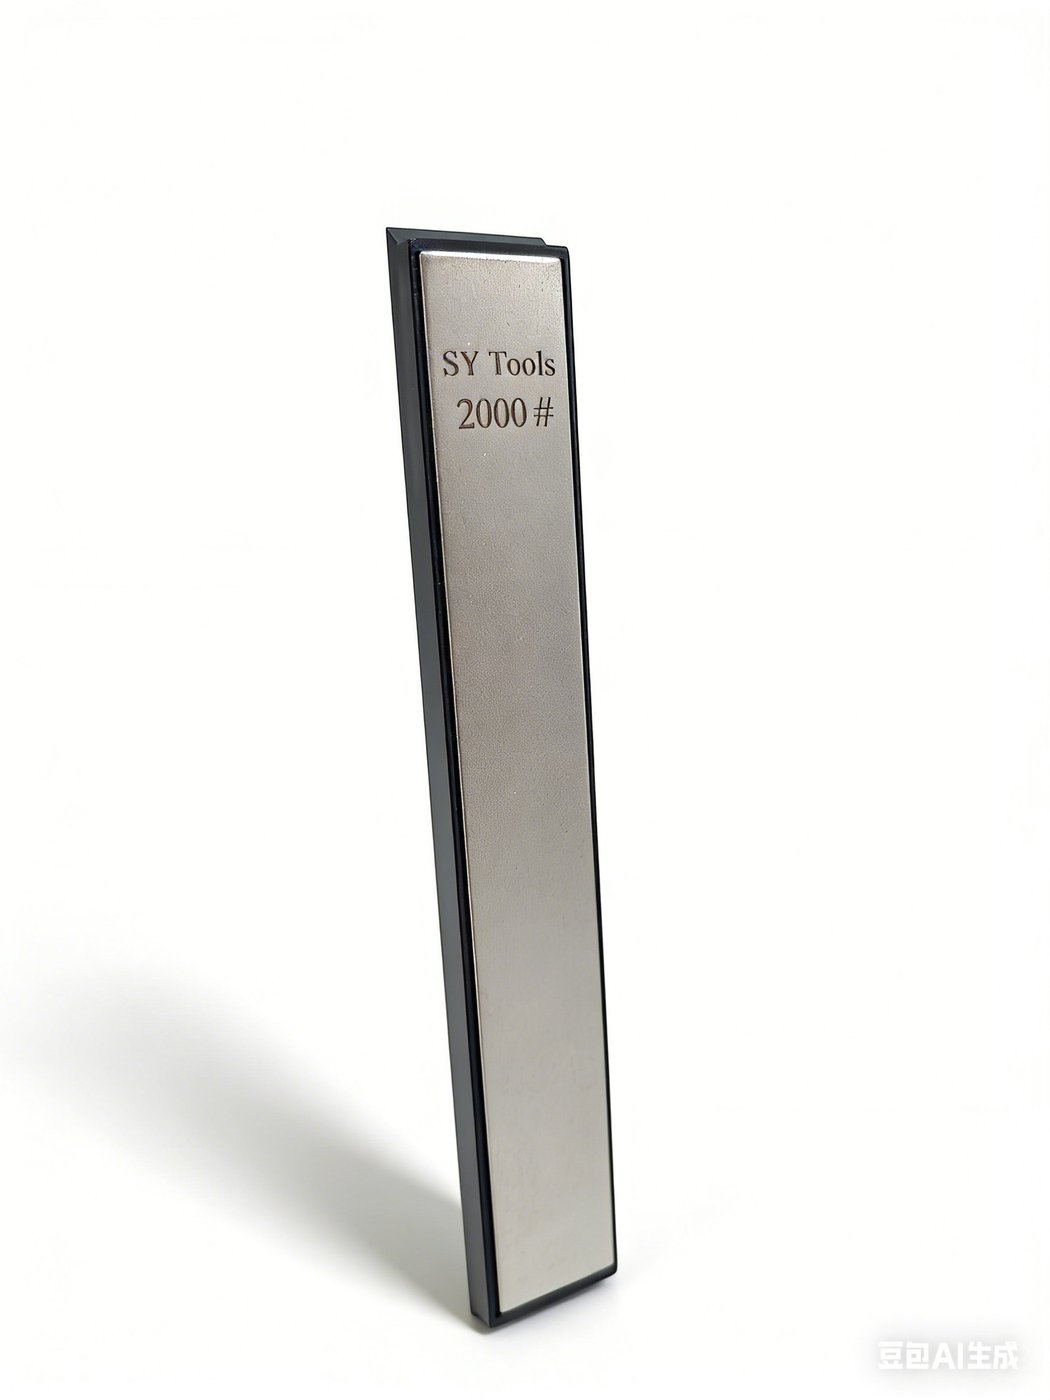
真要那道镜面光、切生鱼片级别的刃,得请 Sy Tools 的 D 系列金刚石磨石(WH-D-SERIES) 出马,它目数覆盖 80#–3000# 共 16 档,3000# 那一档就是为镜面收尾准备的。所以实战路径是:KD 600# 开锋 → KD 1500# 精修 →(想镜面)D 系列 3000# 收光。这不是吹 KD 能到 3000,是告诉你真实产品线怎么衔接,别被「一块石头走天下」的话术忽悠。
七、跳完别忘了收锋:牛皮荡刀条
跳号磨完,刃口常带一道肉眼看不见的「钢丝边」(毛刺)。不处理,用三刀就卷。我习惯最后在 KD-A11 牛皮荡刀条(WH-KD-A11) 上轻拉几下——植鞣牛皮把那道虚锋带走,刃口瞬间「定」住,切感更顺。这也是 Sy Tools「磨护一体」的思路:磨完不是结束,收锋才算完。
常见问题
跳号研磨伤刀吗?
只要跨度合理(相邻 2–3 倍以内、目差 ≤300–400),不伤刀,反而省磨石寿命;跨度过大会留深划痕、刃口发脆,那是伤刀。金刚石因切削力衰减慢,比水石更适合适度跳号。
金刚石 600→1500→3000 能一步到位吗?
600→1500 可以;1500→3000 跨度 2 倍也能跳。但600 直接跳 3000(5 倍)不行,中间缺 1000/2000 压不住沟壑,高目数空转还不出光。想一步到 3000,至少补一块 1000# 或 2000#。
Sy Tools KD 系列最高多少目?
KD 系列(WH-KD-SERIES)目数档位为 150/220/400/600/1000/1500,最高 1500#。要 3000# 镜面用 D 系列(WH-D-SERIES)。
跳号后刀更脆吗?
跳号本身不脆,脆是因为跳太狠留了隐形划痕、刃口不均匀。按合理跨度跳、跳完白纸测刃,刃口反而干净耐用。
新手该不该跳号?
新手建议先老实一级一级来,把「刃线连续、白纸切断」的手感练出来;等能稳定判断毛刺了,再在金刚石上做 600→1500 这种小跳。别一上来就跨 5 倍。
KD 金刚石 600→1500 跳号五步
- 判刀况定起点:仅变钝无崩口,选 600# 起步;有崩口先 400# 以下修。
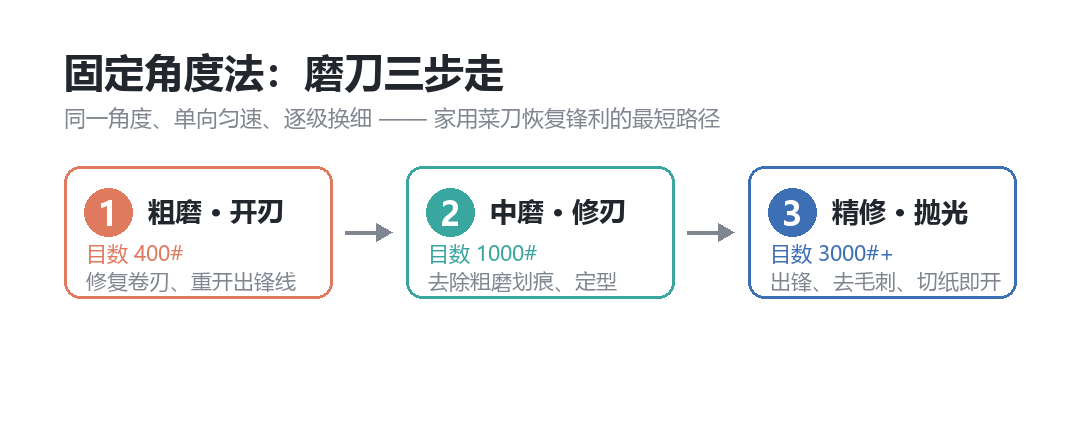
- 600# 开锋去钝:刀身轻贴 15°–20°,带水滴推拉,每侧十来下,直到白纸能切断但有毛刺。
- 白纸测刃、有毛刺才升目:毛刺均匀说明该升目;若切断干净,600# 已够用,不必跳。
- 跳 1500# 精修:直接上 1500#,轻压推拉七八下,白纸测试毛刺消失、切番茄不拉丝。
- 牛皮条收锋(可选):在 KD-A11 牛皮荡刀条上每侧轻拉几下,带走钢丝边,刃口定型。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。