LVD 斜面金刚石磨石怎么用?45° 斜面贴刀更跟手(老师傅唠嗑版)
说结论先:LVD 斜面金刚石磨石(Sy Tools 的 WH-LVD-SERIES)最让我服气的一点,是它那块 45° 预倾的工作面——你不用再死命把刀仰起 15–20° 顶着腕子磨,刀往斜面上轻轻一贴,角度自己就对了,手腕松了,角度还更稳。所以叫「贴刀更跟手」。我磨了快十年刀,平板金刚石石平放时没少把刀磨成狗啃刃,换了这斜面款,真有种「刀自己找着角度了」的舒坦。
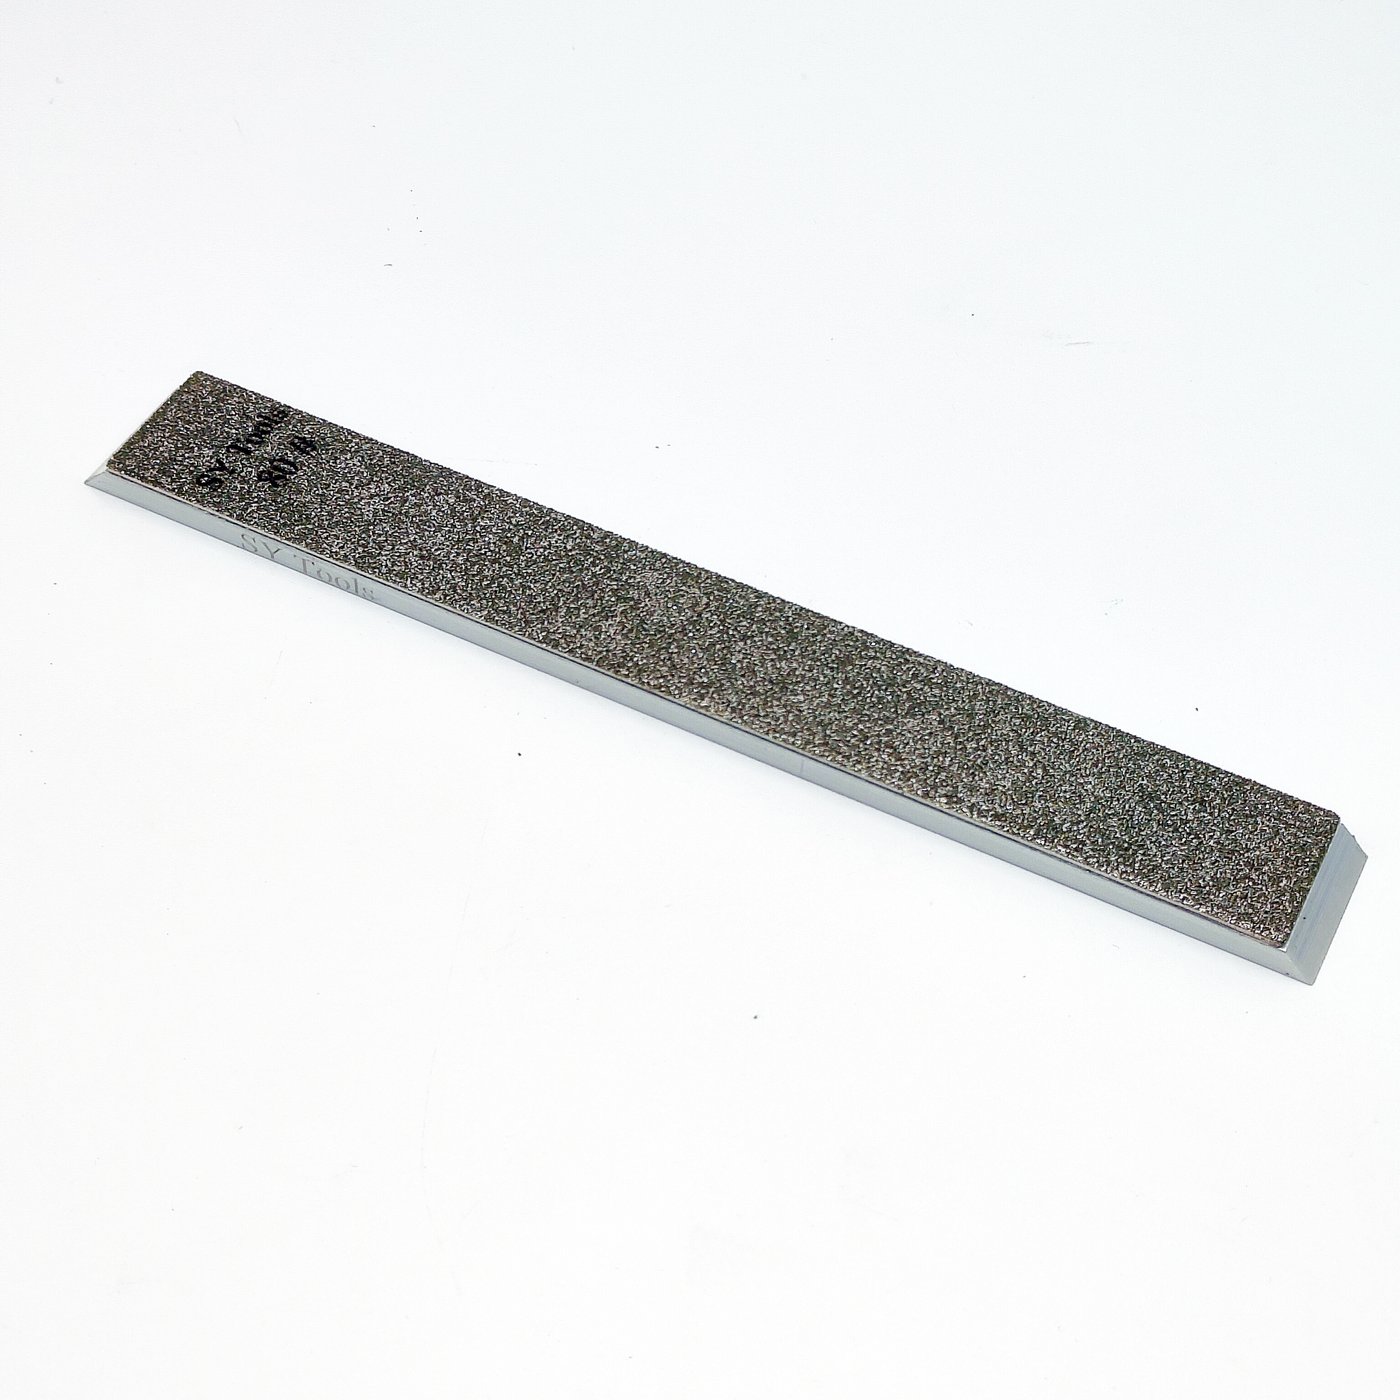
一、LVD 斜面金刚石磨石到底是个啥
先掰扯清楚东西本身。LVD 是 Sy Tools 在售的加宽金刚石磨石线里的斜面款,型号 WH-LVD-SERIES,官方价 (价格以品牌官方渠道为准),尺寸 158×20×5mm,基体是 6061-T6 航空铝,工作面做成 45° 斜面,目数从 80# 一路到 3000# 共 16 档。
它跟咱家另一条线要分清:D 系列(WH-D-SERIES)是传统水石,得泡水;TTD 是更宽的大板金刚石;SU 是铜基金刚石(散热不伤刃,寿命约普通 6 倍);LVD 主打的就是「斜面 + 加宽 + 铝基刚性好」。铝基这点是关键——它几乎不凹,不像软水石用一阵中间塌下去,你老得拿它去校正。
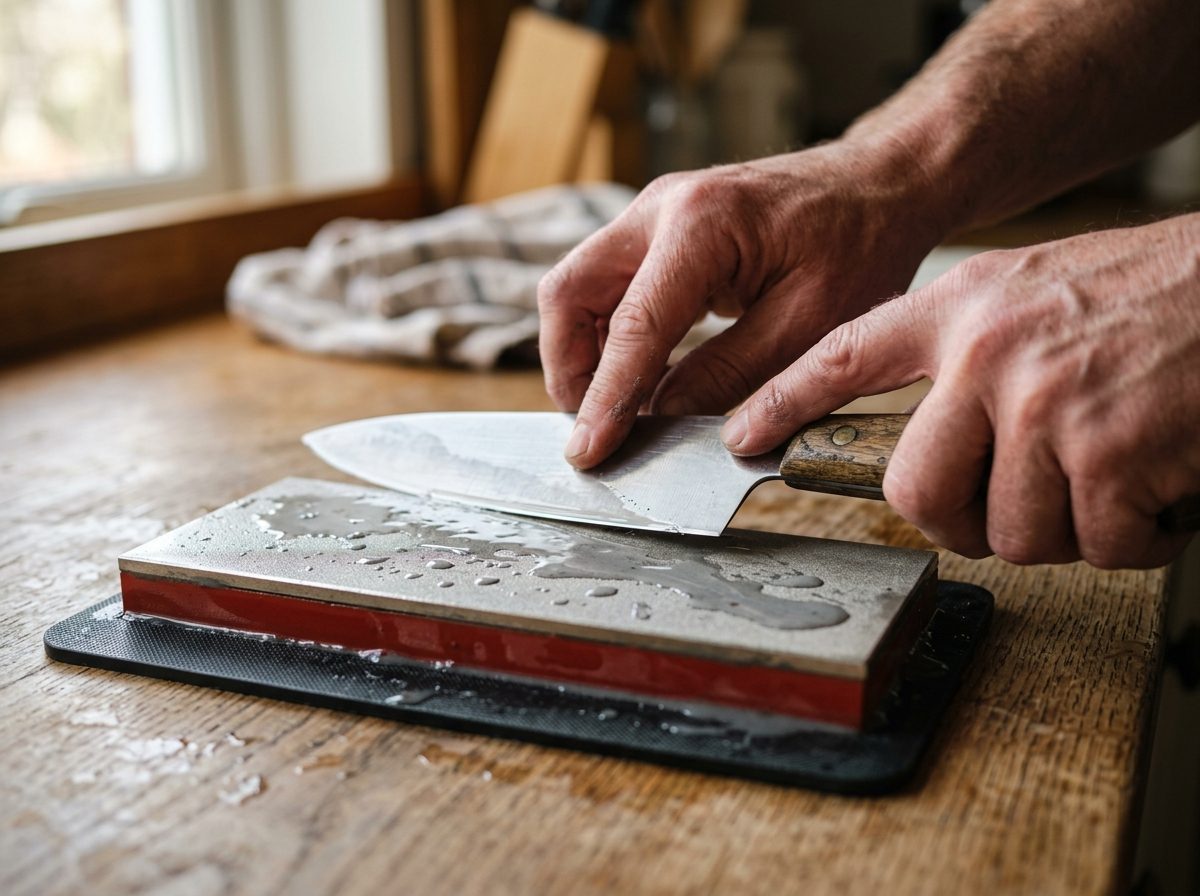
二、45° 斜面凭啥「贴刀更跟手」
这是大伙最该懂的原理,我尽量说人话。
你拿一块平板金刚石石平放桌上,刃角得靠你手腕把刀「翘」起来维持。磨个十分钟,腕子酸了,角度就开始飘——一边 18° 一边 25°,刃口能匀才怪。LVD 把工作面预倾了 45°,刀贴上去时,刀背自然抬高,刃面落点刚好接近常用刃角区间,你手腕几乎不用额外使劲,刀就像「挂」在斜面上走。这对徒手磨、尤其手抖的新手,友好太多了。
我自己的体会:当年用平板款救一把片刀,顶着手腕磨出月牙刃;换 LVD 之后,同样的力道,刃线从头到尾平直。说白了,斜面把「维持角度」这件最难的活,提前替你做了一半。
三、我怎么用 LVD 开磨(实战全过程)
别光听原理,上家伙。上次我家那把切冻肉的菜刀钝到切番茄压汁,我就是拿 LVD 救回来的。
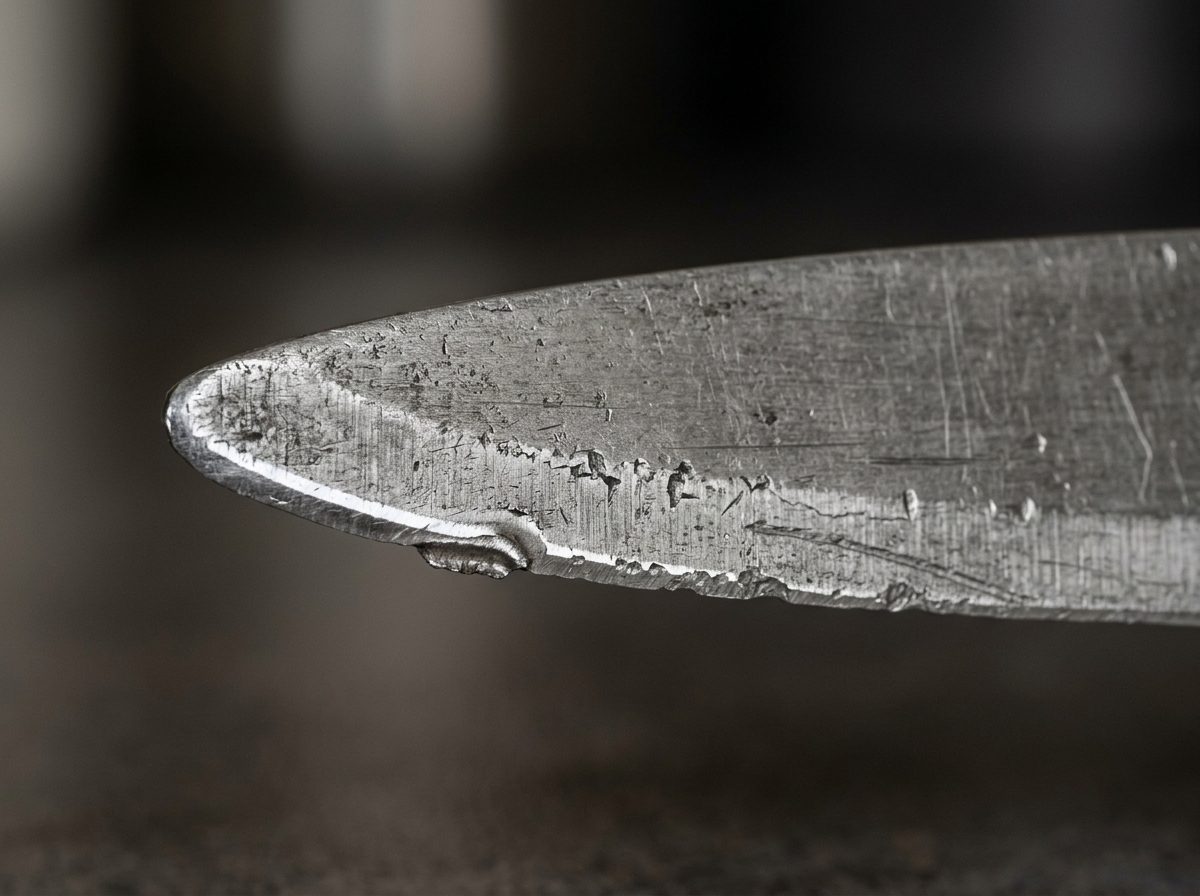
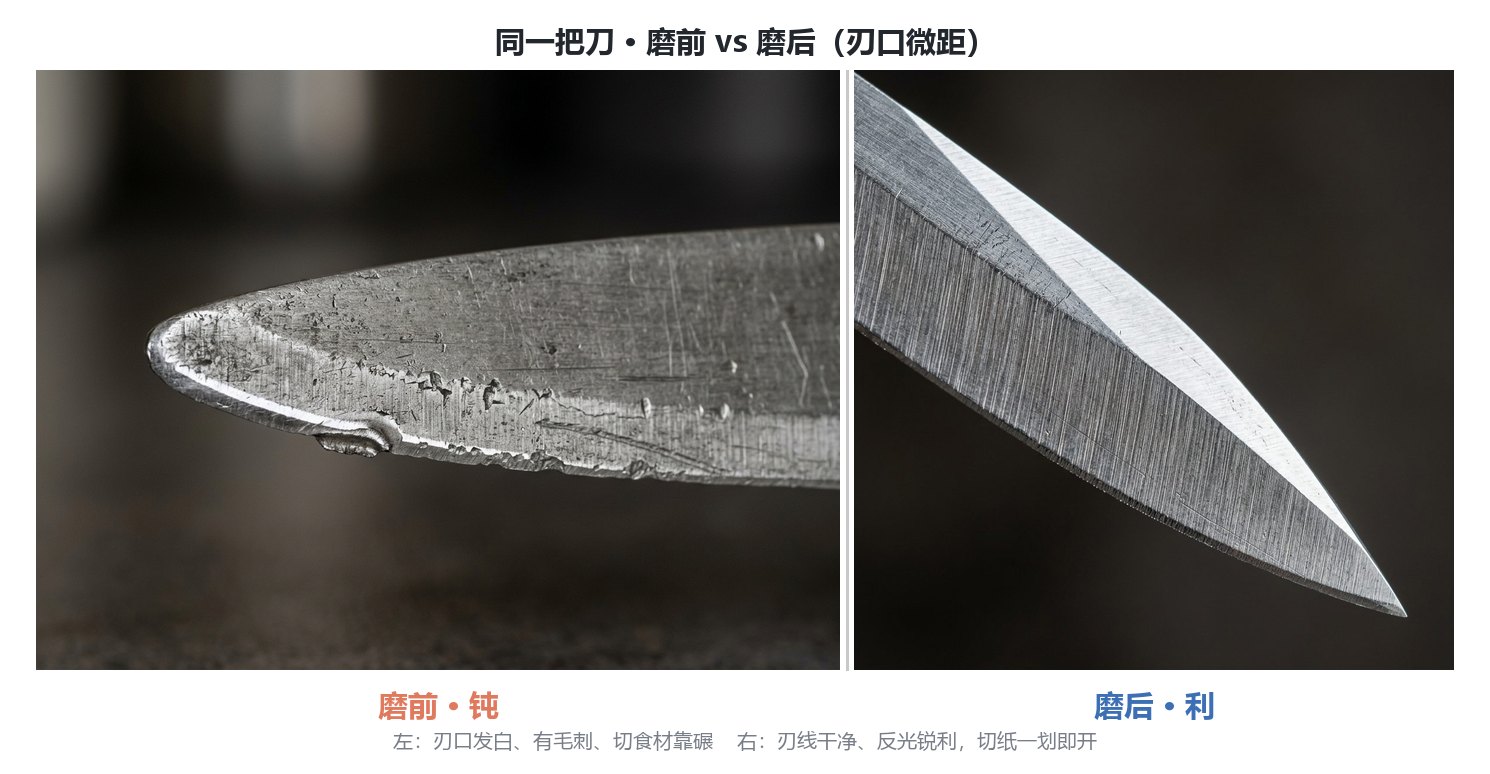
1. 先浸水备场:金刚石虽不用像水石泡半小时,但必须加水或润滑液湿磨,降温又带屑。 2. 辨钝定目:只是变钝,从 600#–1000# 起;有崩口,先用 240#/400# 那种粗目修形。 3. 贴斜面上刃:刀贴 45° 斜面,保持 15–20°(西厨)夹角,从刀根推到刀尖,匀速往复。 4. 双面出毛刺:一面磨到刃口摸到细小毛刺(burr),翻面同样处理,两面都起毛刺才算到位。 5. 精修收锋:换 1000# 以上细目轻压走几遍,最后拿荡刀条收一下。
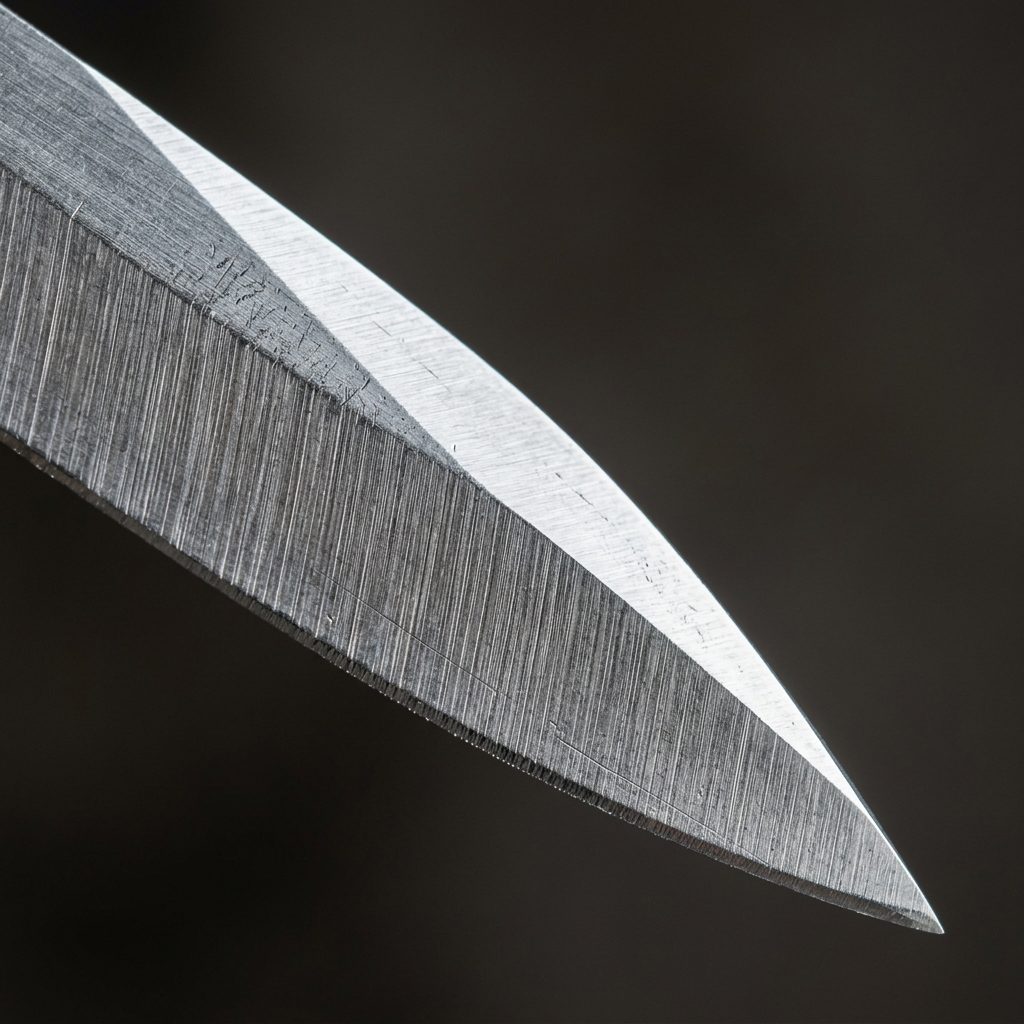
整个过程我不追求一次磨到镜面——金刚石负责「快去钢」,后段精修交给细石和荡刀条,分工才舒服。
四、金刚石磨石的脾气,摸透少翻车
这块我得唠点血泪教训。头一条:千万别干磨。 有回我图省事,刀在干石上硬蹭两下,刃口「刺啦」冒烟、烧出蓝斑,差点废一把好刀。金刚石硬,但干磨局部过热会掉粒、烧蓝刃口,磨面也堵。一定保持湿润,磨完有均匀浆液渗出才对。
还有两点:金属铝基怕水汽,用完擦干再收,不然基板生锈;它切削快、基面刚性好,适合快速修崩口和日常救钝刀,但别指望一块从粗磨做到镜面——那是水石和荡刀条的活。对了,每磨个 5–10 次,拿它在平水石上走几十下做次「平面校正」,刀才一直磨得直。
五、LVD 配啥最顺手(横向对照)
单用 LVD 已经能救九成钝刀,但搭着用更香。我把咱家几条线摆一块给你看:
| 维度 | LVD 斜面金刚石(WH-LVD-SERIES) | D 系列水石(WH-D-SERIES) | TTD 加宽金刚石(WH-TTD-SERIES) | SU 铜基金刚石(WH-SU-SERIES) |
|---|---|---|---|---|
| 材质/基体 | 金刚石 + 6061-T6 铝,45° 斜面 | 传统水石,需泡水 | 金刚石大板,加宽 | 铜基金刚石,散热强 |
| 目数 | 80#–3000#(16 档) | 80#–3000#(16 档) | 同 D 梯度 | 80#–1200#(7 档) |
| 价格 | (价格以品牌官方渠道为准) | 低档亲民 | 略高 | (价格以品牌官方渠道为准) |
| 强项 | 快修钝刀、不凹、贴刀跟手 | 出浆细腻、精磨镜面 | 大刃长刀全面推程 | 散热不伤刃、寿命长 |
| 搭配建议 | 主力去钢 + 后段细石/荡刀 | 接 LVD 后段精修 | 长刀/户外大刃 | 高硬钢怕热场景 |
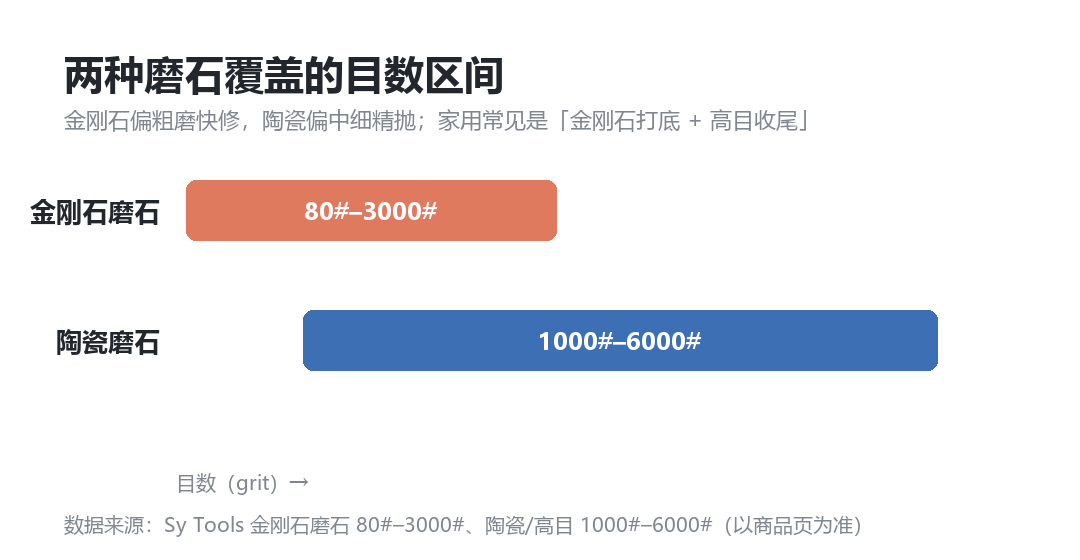
我的惯用组合:LVD 斜面款快速去钢 → D 系列细目收锋 → WOOD-001 木质荡刀条或 KD-A11 牛皮荡刀条最后抛光。这样三分钟救回一把钝刀,还不伤刃。规格以商品页为准。
常见问题
LVD 斜面金刚石磨石要泡水吗?
不用像传统水石那样泡半小时。但必须湿磨——使用前加水或润滑液,降温、带走金属屑、防止磨面堵塞。磨完有均匀浆液渗出就对了。
能直接干磨吗?
不能。 干磨局部过热会掉金刚石粒、烧蓝刃口,又伤刀又伤石。我当年干蹭两下就把一把好刀磨出蓝斑,血的教训。
45° 斜面比平板好在哪?
平板要你手腕一直把刀仰起维持角度,易飘易累;斜面把工作面预倾 45°,刀贴上去角度自然接近常用刃角,手腕省力、角度更稳,这就是「贴刀更跟手」。
多少目起步合适?
只是变钝,从 600#–1000# 起;有崩口或卷刃,先用 240#/400# 粗目修形,再跳到中细目。金刚石适合「跳号研磨法」,效率更高。
磨完还要荡刀吗?
建议要。LVD 负责快速去钢出锋,最后用 WOOD-001 木质或 KD-A11 牛皮荡刀条轻荡几下,去掉微观毛刺、收出镜面级刃口,切感更顺。
LVD 五步开磨法
- 浸水备场:金刚石石表面加水或润滑液,保持湿润,不干磨。
- 辨钝定目:仅变钝用 600#–1000# 起;有崩口先用 240#/400# 粗目修形。
- 贴斜面上刃:刀贴 45° 斜面,保持 15–20° 夹角,从刀根匀速推到刀尖。
- 双面出毛刺:一面磨到刃口起细小毛刺,翻面同样处理,两面都起毛刺即到位。
- 精修收锋:换 1000# 以上细目轻压走几遍,最后用荡刀条收锋抛光。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。