菜刀越磨越钝?多数是磨刀先后顺序搞错了
前阵子我把一把用了三年的切片刀架在窗台磨了半个钟头,结果越磨越钝——切番茄还得往下压,刀刃跟橡皮似的。后来才搞明白,我是拿着 3000 目的细石去蹭一把早就卷了刃的刀,等于用砂纸给钝刀抛光,纯属白费劲。说白了,菜刀越磨越钝,九成不是刀的问题,是顺序错了、角度飘了、毛刺没去。这篇我就把这事掰开揉碎跟你唠明白,照着做,家里那把"铁棍"能重新削纸如风。
一、先说结论:越磨越钝的三大元凶
一句话:菜刀越磨越钝,几乎都是"顺序错了 + 角度飘了 + 毛刺没去"三件事叠加。按 粗(240#)→中(1000#)→精(3000#)→牛皮荡刀条去毛刺 走完,再配个 T-05 锁角,才能真磨利。下面逐个拆。
二、六大误区,你中了几条?
我年轻时也全中过,挨个说:
- 误区一:钝刀直接上细磨面。缺口、卷刃、严重变钝,直接细磨磨一小时也白搭。粗磨负责修形状,细磨负责抛光加固,顺序不能反。
- 误区二:来回拉锯式打磨。往前推用力、往回拉也使劲蹭刀刃,回拖时锋利刃口被磨石挤压,直接卷边。记住:推出去打磨,拉回轻抬刀身。
- 误区三:角度忽高忽低。一会抬很高一会贴死磨石,刀口斜面坑坑洼洼。不用专业量角器,记着刀背垫一枚硬币的高度就是家用菜刀的 15–20°,全程尽量维持。
- 误区四:干磨不上水。干磨产生高温,钢材退火、硬度下降,以后更易钝。磨石要泡透,过程不断淋清水冲走金属粉。我有回干磨刀刃冒青烟,邻居以为厨房着火。
- 误区五:把毛刺当完工。粗磨完刃口起毛刺只是"粗磨完成"的信号,不是磨刀结束。毛刺是脆弱金属薄片,不细磨去毛刺,一碰食材就掉,锋利是短暂假象。
- 误区六:切片刀斩骨刀同角度。日常切片单边 15–20°;斩骨刀要 25–30°。角度太小斩骨易崩口,两把刀得分开对待。
三、正确顺序:粗→中→精三阶段
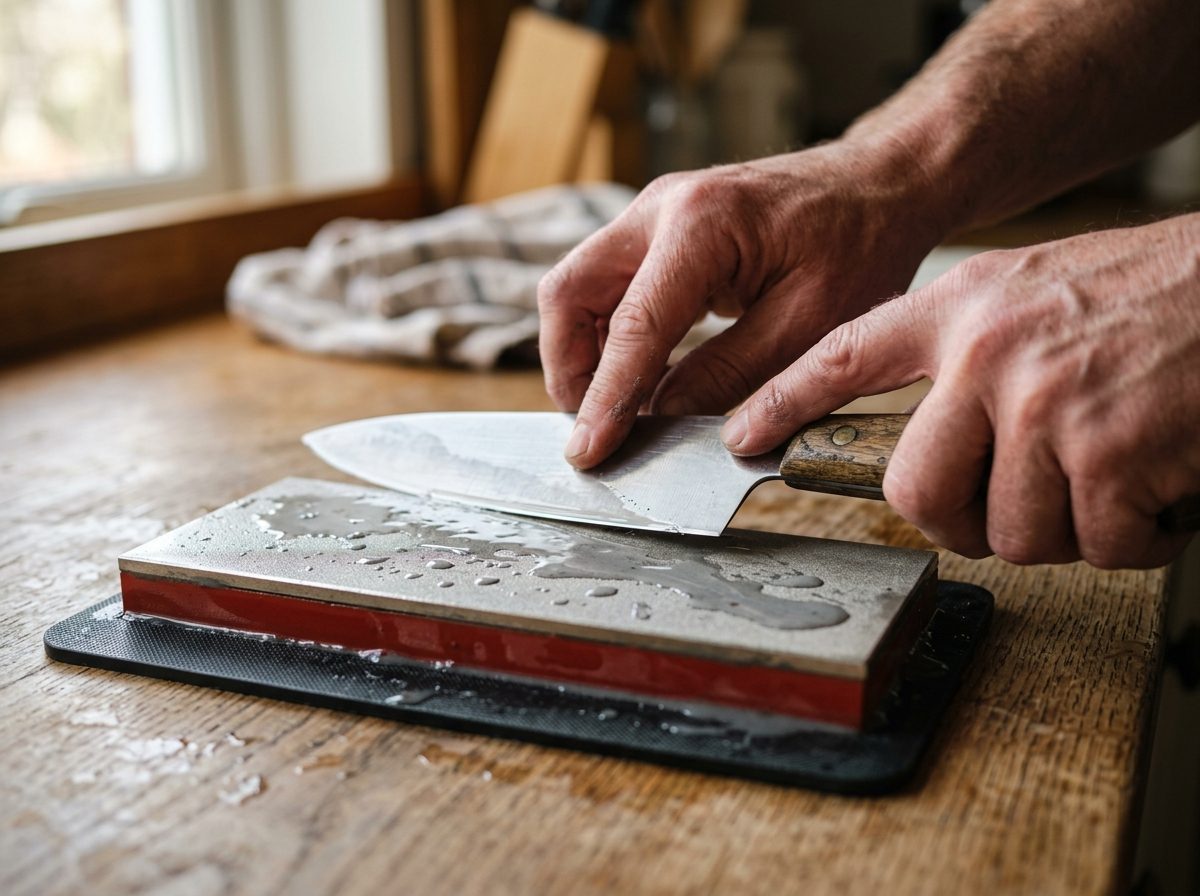
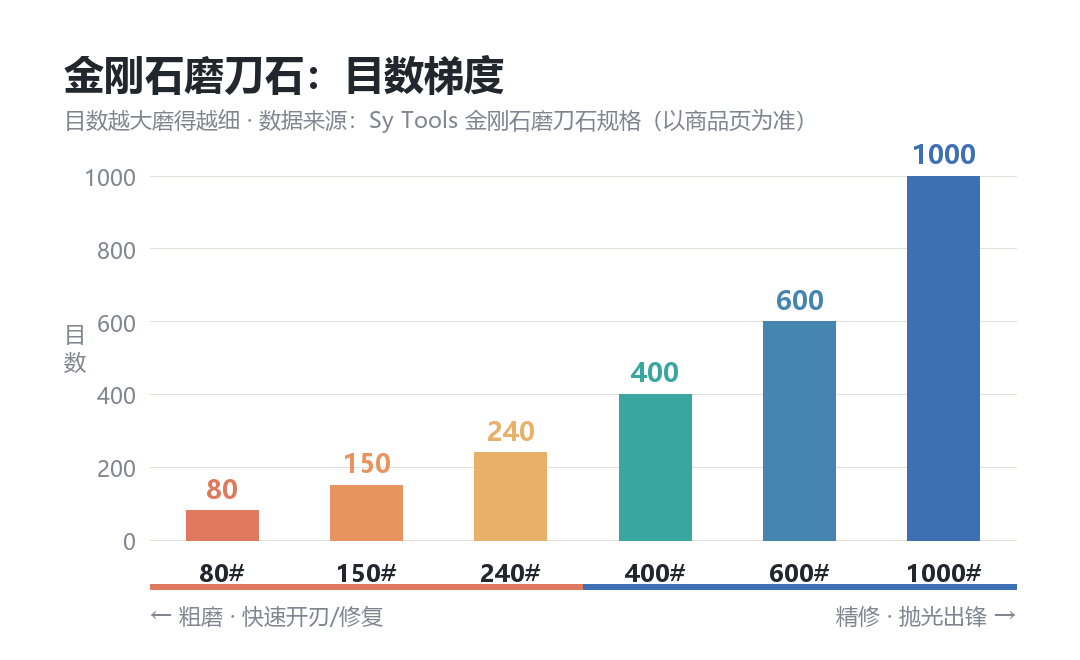
磨刀不是搓澡,是分阶修刃。我用 Sy Tools 的 D 系列金刚石磨石(WH-D-SERIES,80#–3000# 共 16 档,硬质 ABS 底座) 当教材,最直观:
| 阶段 | 目数 | 干什么 | 每面几下 | 判断标准 |
|---|---|---|---|---|
| 粗磨 | 240# | 修缺口、去卷刃、整形状 | 10–15 下 | 刃口均匀起毛刺 |
| 中目 | 1000# | 建锋、收口 | 10 下左右 | 毛刺连续、刃线清晰 |
| 精磨 | 3000# | 抛光、镜面(非必需) | 轻推 5 下 | 刃口反光、触感顺 |
> 经验:目数差 >200(比如 180→400)中间插一档过渡(如 320#),否则断层研磨削弱刃口寿命。家用菜刀磨到 1000# 足够锋利,3000# 多是心理满足。
四、目数怎么选:看刀不看心情
- 中式菜刀:15–20°,日常 1000# 足够;追求镜面再上 3000#。
- 日式三德/刺身:15° 超薄刃,可上 3000# 以上高目数。
- 斩骨刀:25–30° 大角度,先用 240# 修,重在耐用不求极利。
- 户外厚刃:同样 25–30°,金刚石更扛造。
五、去毛刺:磨刀真正的"收尾键"
毛刺不去,前面全白干。两招家庭版:
- 细石轻推法:细磨面把刀身放平,两面各轻推三五次,只蹭刀口边缘捋掉毛刺。
- 旧报纸法:没工具就拿几张旧报纸折厚,刀刃轻划表面来回几次带走金属毛边。
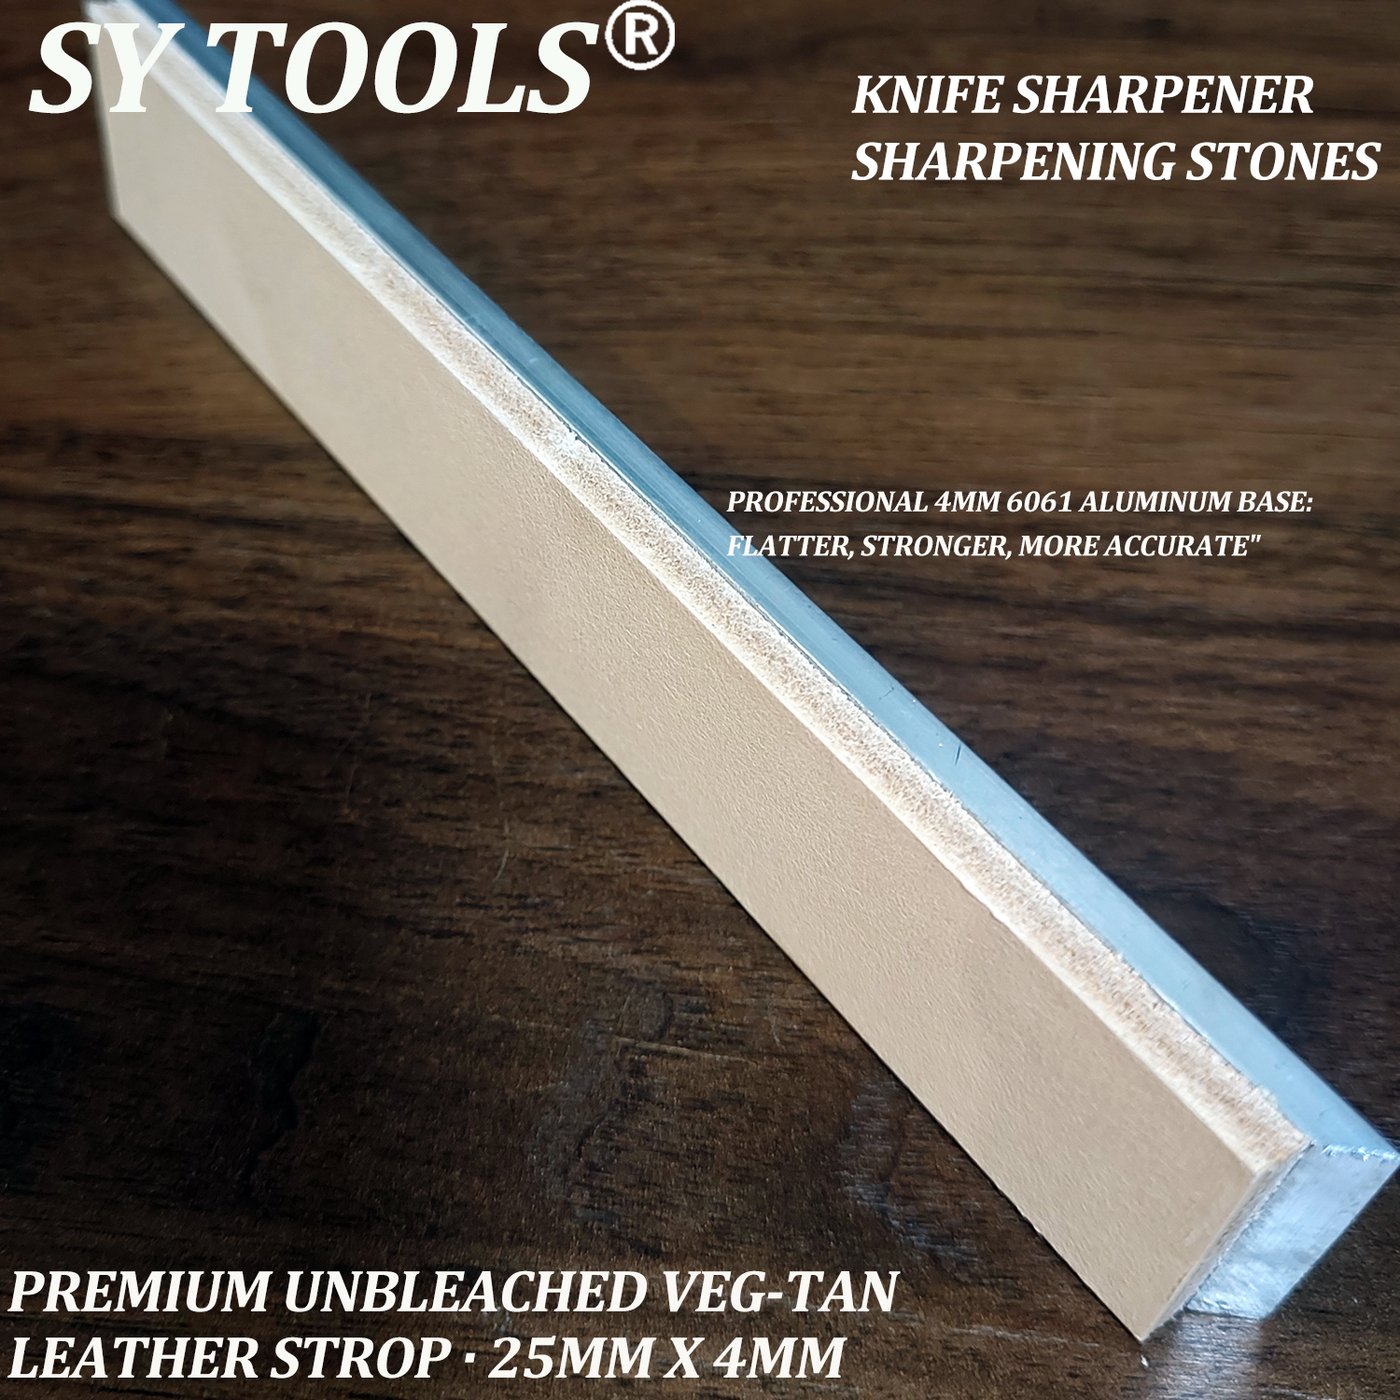
更省事的是上 KD-A11 牛皮荡刀条(WH-KD-A11,(价格以品牌官方渠道为准),4mm 植鞣牛皮 + 铝底座),剃刀级收锋;日常也可用 YHB 陶瓷磨刀棒(WH-YHB-SERIES,(价格以品牌官方渠道为准),红刚玉 100mm) 切完菜顺手荡几下矫正微卷边,每周一次比等钝透了大动干戈省事。
验干净没:手指横向轻划刀刃两侧(别顺刀口摸,割手),不挂手、顺滑才算完。最后切张 A4 纸能顺滑切断、不撕扯,才算真磨好。
六、角度稳不住?上锁角器
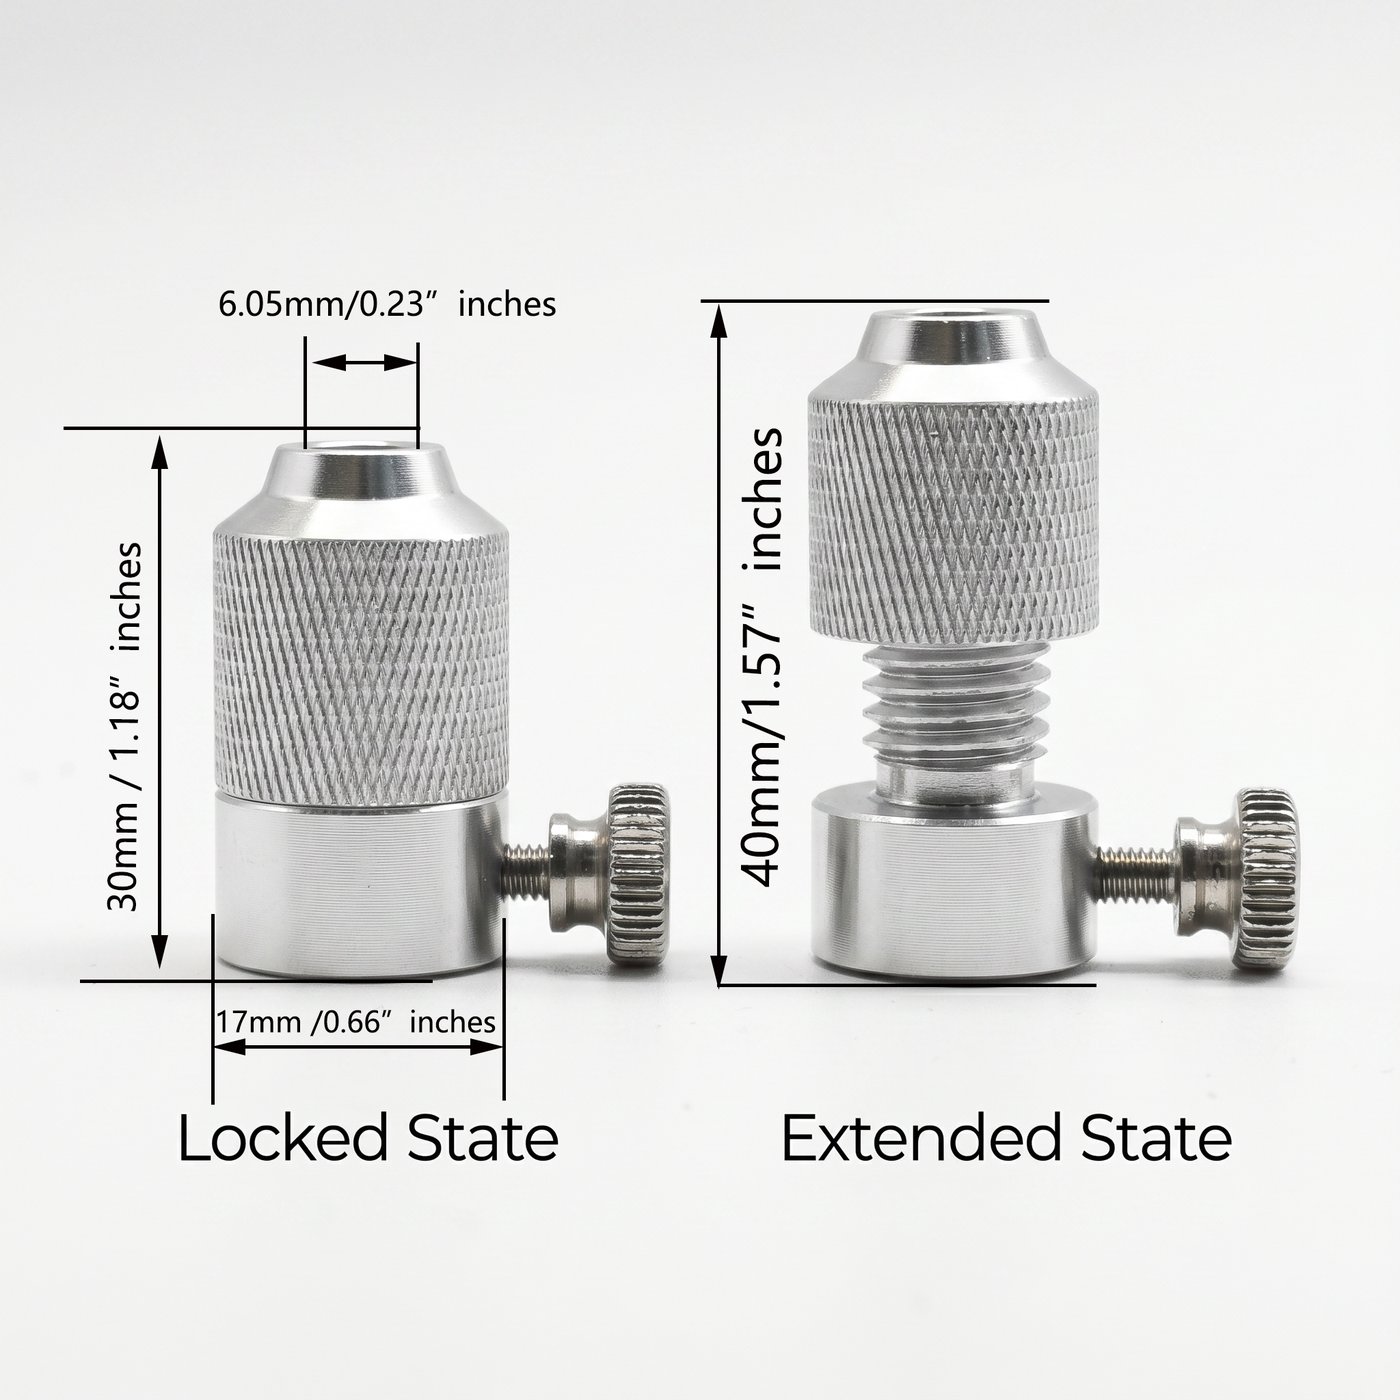
手磨角度乱跳是"越磨越钝"的隐形元凶。我后来直接上 T-05 精密角度调节器(AC-T05-001,(价格以品牌官方渠道为准)):千分尺级机械、0.1° 微调步进、航空铝刚体,套在 6–10mm 导杆上拧紧就锁死角度——别跟自己的手腕较劲。新手用定角器(如 T01–T03 系列)也能根治。
磨前磨后,肉眼看得见
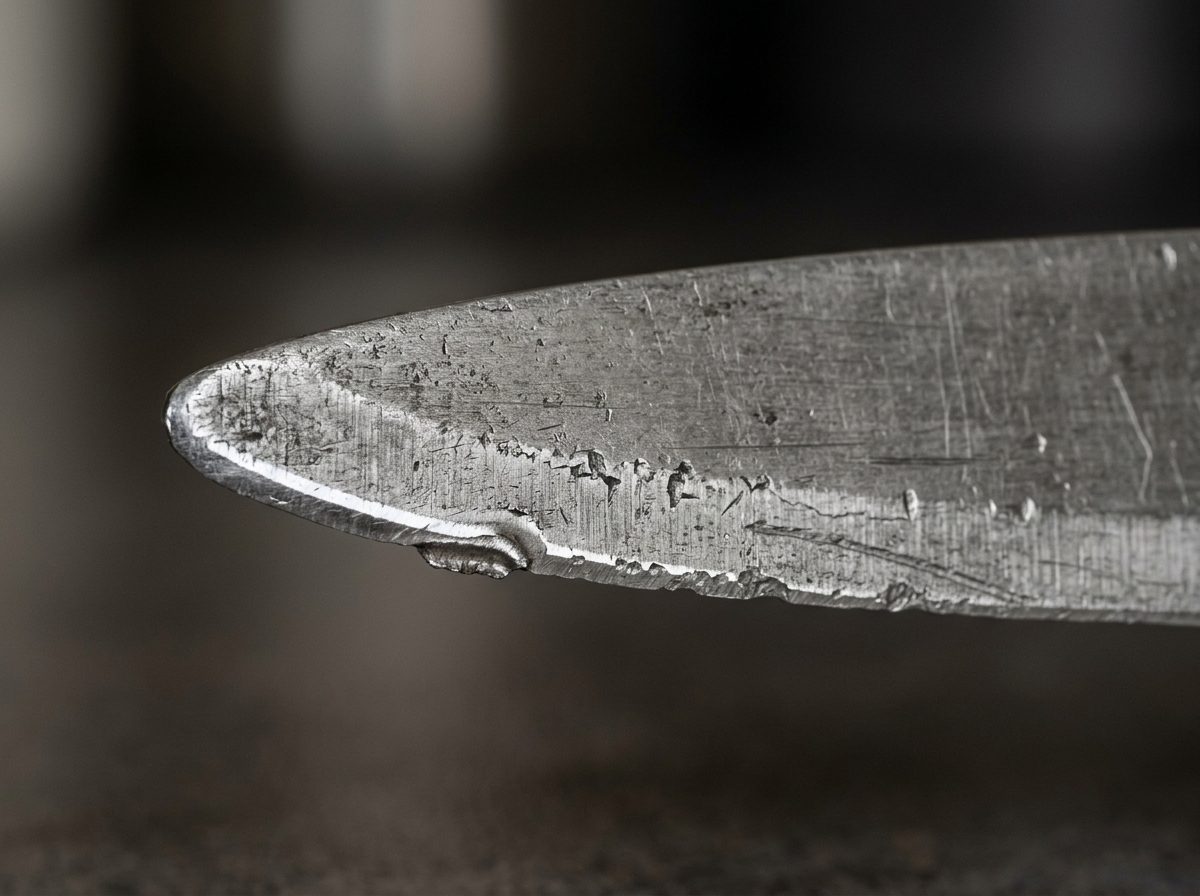
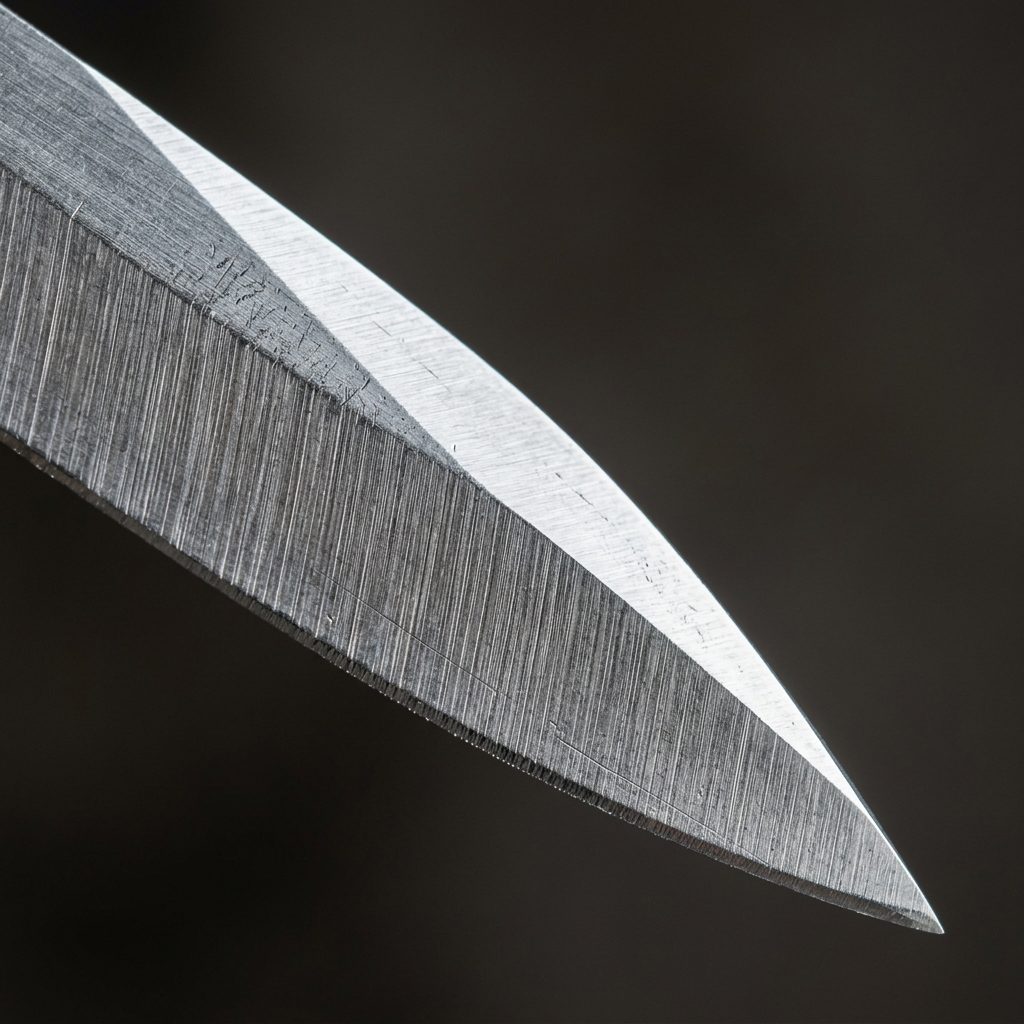
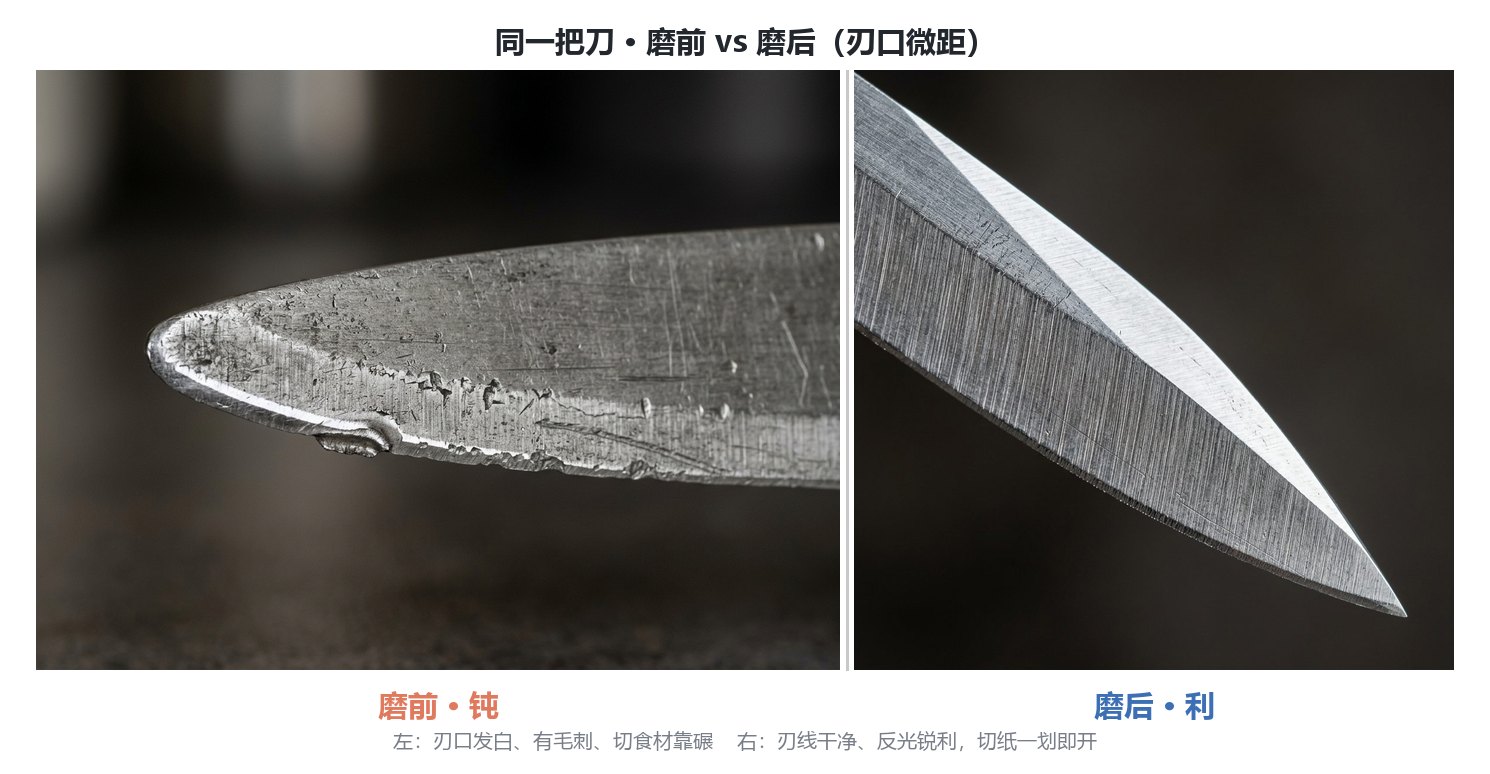
上图这组对比最说明问题:左边钝刃圆口、切纸打滑;右边磨完刃线是一条连续亮线,轻轻一推纸就开。区别不在刀,在你有没有把"顺序"走完。
常见问题
为什么我磨了很久菜刀还是钝?
多半踩了"顺序错 + 毛刺没去"。钝刀先上 240# 粗磨修形,再 1000# 建锋,最后用牛皮荡刀条去毛刺;跳过粗磨直接细磨、或把毛刺当完工,都会越磨越钝。工具上可用 Sy Tools D 系列金刚石磨石(WH-D-SERIES)分阶操作。
刀刃上的"毛刺"到底是什么,不去掉会怎样?
毛刺是粗磨时翻到刀刃上的细小钢片,一面粗糙一面光滑,是"粗磨完成"的信号而非"磨刀完工"。不去掉,它一碰食材就崩掉,锋利只是短暂假象。用细石轻推或牛皮荡刀条(WH-KD-A11)收锋即可。
磨刀石干磨不上水真的会废刀吗?
会。干磨产生高温让钢材退火、硬度下降,以后更易钝,严重还会烧出蓝印。陶瓷/刚玉石要浸水或持续淋水,金刚石石带水防高温。我就有回干磨冒青烟,刀刃直接退火变软。
家用菜刀多久磨一次、用多少目?
看信号:切番茄要往下压、划 A4 纸打滑就该磨了。日常家用 1000# 足够锋利;缺口卷刃先 240# 修;追求镜面再上 3000#。配合 YHB 陶瓷棒每周荡几下,能大幅拉长"大动干戈"的间隔。
菜刀从钝到利的完整流程
- 浸石定角:D 系列金刚石磨石带水防高温;角度用"刀背一枚硬币高度"(15–20°),或用 T-05(AC-T05-001)锁死 0.1° 精度。
- 粗磨修形:240# 单向推磨,回程轻抬,每面 10–15 下,直到刃口均匀起毛刺。
- 中目建锋:换 1000#,同样手法每面约 10 下,刃线清晰、毛刺连续。
- 精磨抛光:3000# 轻推 5 下(非必需),刃口反光即可。
- 去毛刺收锋:KD-A11 牛皮荡刀条(WH-KD-A11)两面轻荡几下,或旧报纸法捋掉毛边。
- A4 纸验收:竖直握纸,菜刀轻切能顺滑切断、不撕扯即合格;触感不顺则回第 5 步补荡。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。