磨刀石表面掉砂/掉金刚石正常吗?什么算质量问题(老师傅唠嗑版)
先给你一句准话:磨刀石表面掉几颗金刚砂,大多数时候是正常的;真要扔的「质量问题」是成片脱落、露出底下的金属基体、或者镀层一整块剥下来。我刚玩金刚石磨石那阵,第一次看见新石面上掉下几颗亮晶晶的小颗粒,心里咯噔一下——这玩意儿是不是买假了?后来才知道,那是磨合期,跟新鞋磨脚一个道理。下面咱掰开揉碎聊清楚,啥叫正常、啥叫真翻车。
一、先说「正常」:掉几颗,是真没事
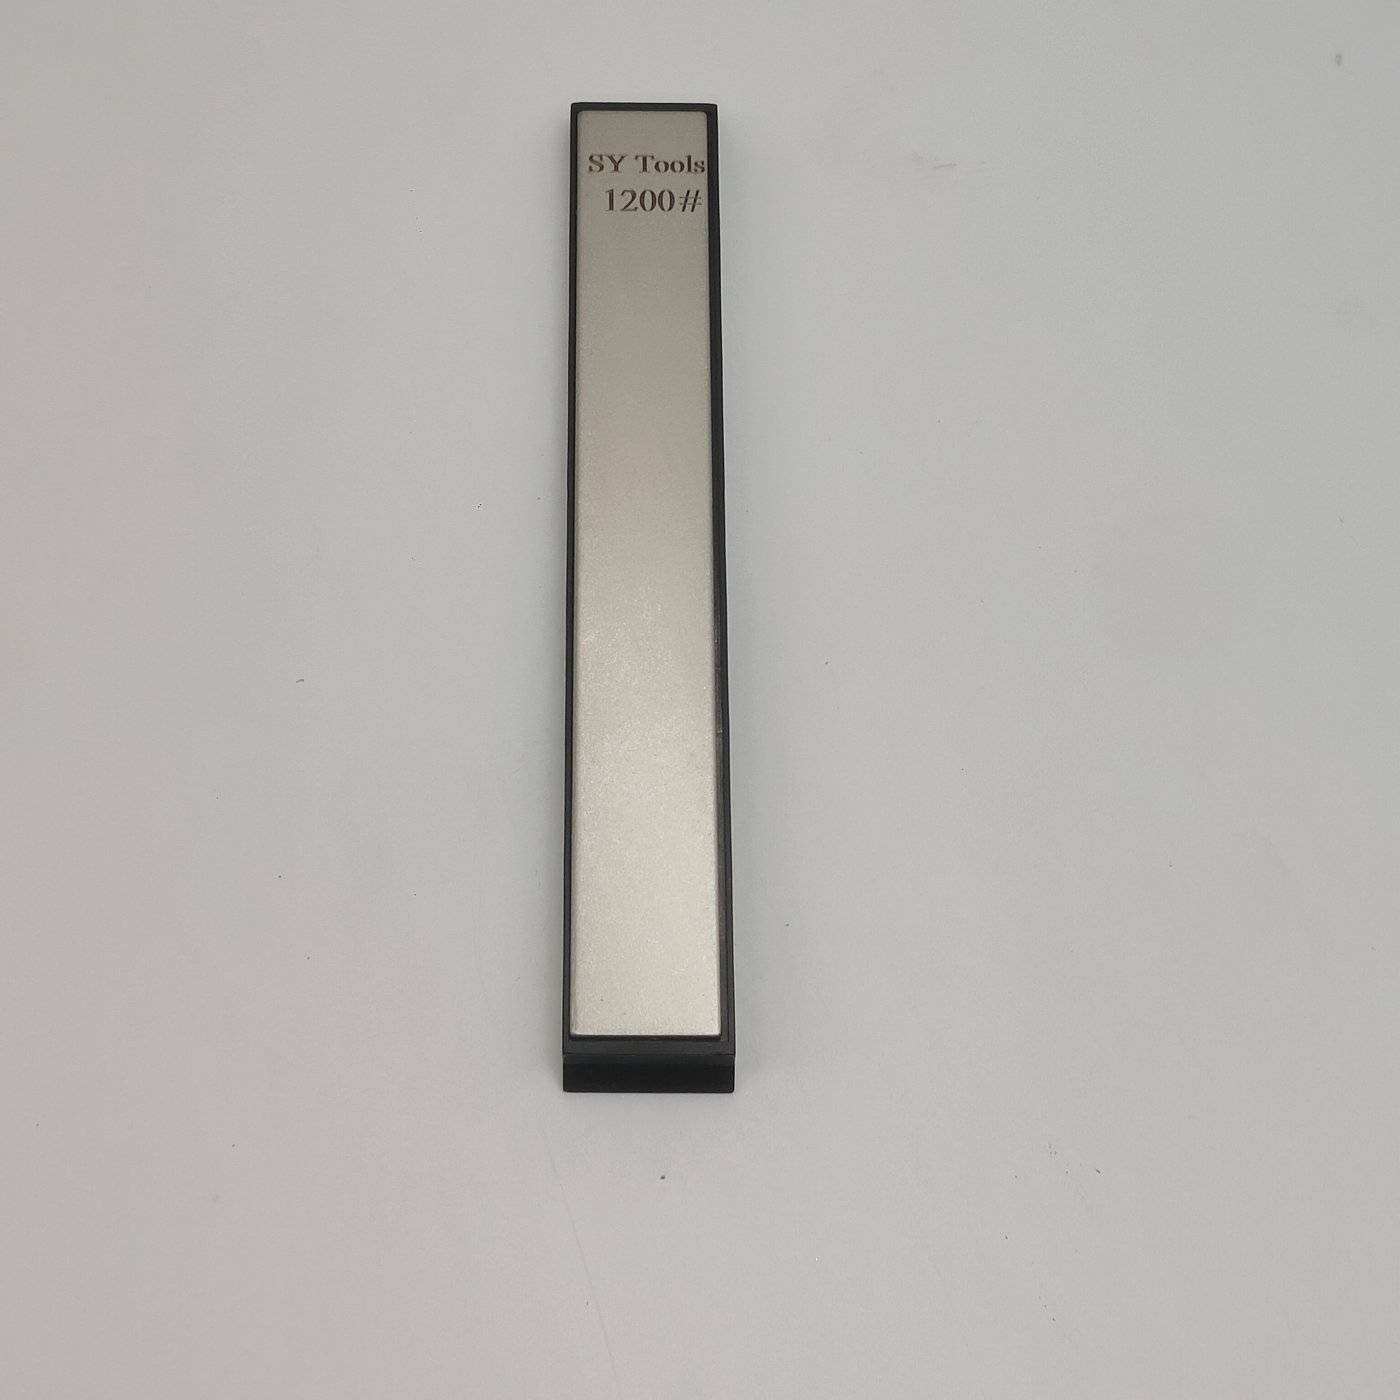
金刚石磨石(不管是 D 系列、SU 铜基还是 KD/LVD/TTD)是把金刚石颗粒用电镀「焊」在金属基底上的。制造时总有极少数颗粒比周围略高一点点,头几次你一推一拉,这几颗「冒尖」的先松动、自然脱落——厂家管这叫 settling phase(磨合期),掉完表面就稳了,切削手感反而更一致。这是设计内的正常消耗,不是质量翻车。
再看传统油石(白刚玉、碳化硅)。这俩压根不是「固结磨粒」的机理——它是磨料本身被你一刀一刀削下来,所以你会看见石面掉粉、越用越小、甚至有点凹。这叫磨料消耗,本就是油石的正常工作方式,家用每月磨一两次,一块好白刚玉双面石用个两三年都正常。所以「掉粉」对油石来说是天经地义,别拿金刚石的标准套它。
一句话记牢:金刚石磨石前几次掉零星颗粒 = 正常磨合;油石越用越小掉粉 = 正常消耗。
二、再说「异常」:这几种,才是真质量问题
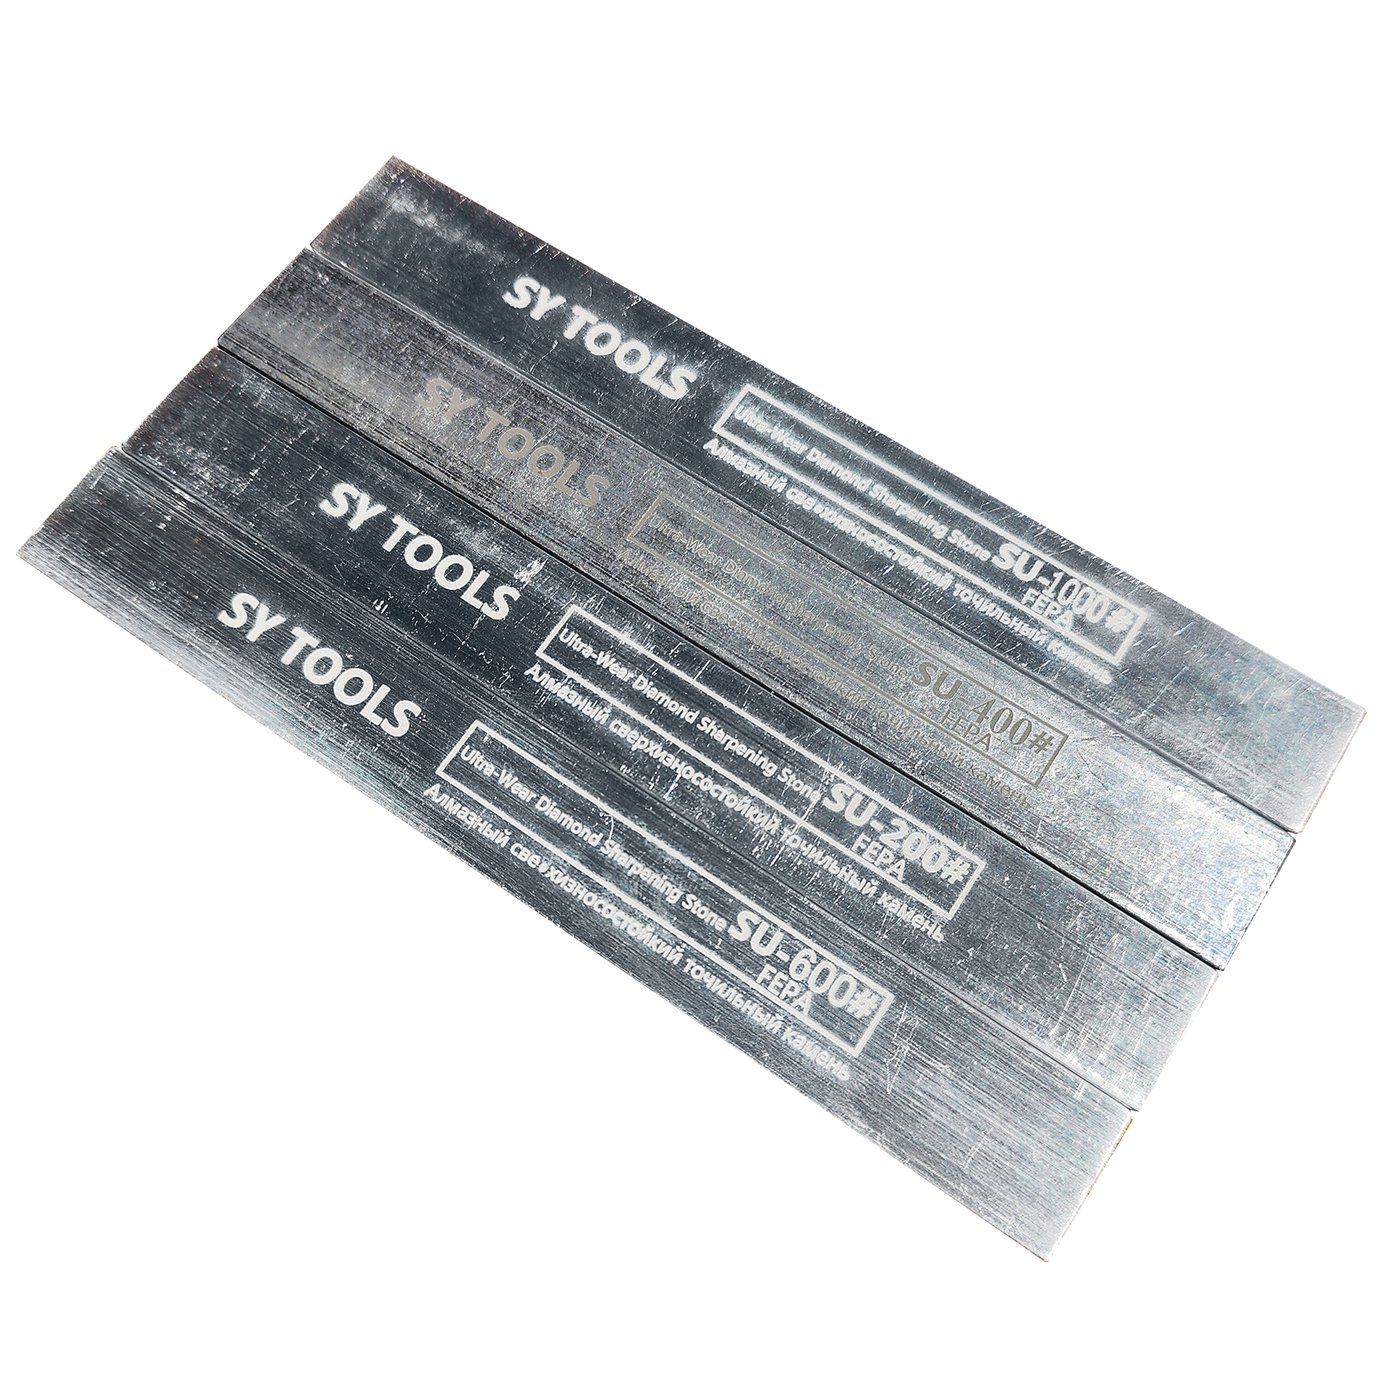
真质量问题,不是掉不掉,而是怎么掉:
- 成片脱落 / 露白:表面一大片金刚石没了,底下金属基体直接露出来,像秃了一块。这是结合力没焊牢——廉价电镀或树脂结合层不过关,几十次就露白。
- 镀层整块剥落:不是一颗颗掉,是一层皮翘起来、能撕下来。这种石基本废了。
- 几天就「打滑」:正常石越磨越润,质量差的磨几次表面发亮、不切铁,是因为金刚石早脱光了,只剩光板。
- 热软化导致的隐性脱粒:我吃过这亏。有回我把一块金刚石板干磨一把砍骨刀,磨得冒烟还使劲压,结果没几天表面就露白打滑——后来才懂,铜基/青铜结合剂软化温度大概 400–500℃,干磨局部超温,把持力骤降,脱落速率比带水磨高 40%–60%,寿命直接砍掉 35% 以上。
行业里其实有硬门槛:电镀结合力通用标准 ≥8MPa,优质品经 50 次干磨循环后粒径保留率还应 >92%。低于这数,就是该退货的质量问题。
三、金刚石 vs 油石:机理不一样,别比错对象
| 类型 | 代表产品(Sy Tools 真实 SKU) | 掉砂/掉粉性质 | 是不是质量问题 | 核心机理 |
|---|---|---|---|---|
| 电镀金刚石磨石 | WH-D-SERIES / WH-KD-SERIES / WH-LVD-SERIES | 头几次零星掉粒 | 正常磨合;成片露白才异常 | 金刚石固结在金属基底,磨合后稳定 |
| 铜基金刚石磨石 | WH-SU-SERIES(铜基蜂窝电镀) | 极少掉,散热优 | 正常;露白才异常 | 铜基导热好、抗热软化,寿命约普通 6 倍 |
| 传统油石(白刚玉/碳化硅) | WH-HIGH-GRIT 高目数宝石石作参照 | 持续掉粉、越用越小 | 正常消耗,非质量问题 | 磨料本身被削下,靠消耗自身工作 |
看懂这张表,你就不会再把「油石越用越小」当成坏了,也不会把「金刚石磨合期掉几颗」吓得赶紧扔。
四、四步自查:这块石还能不能干?
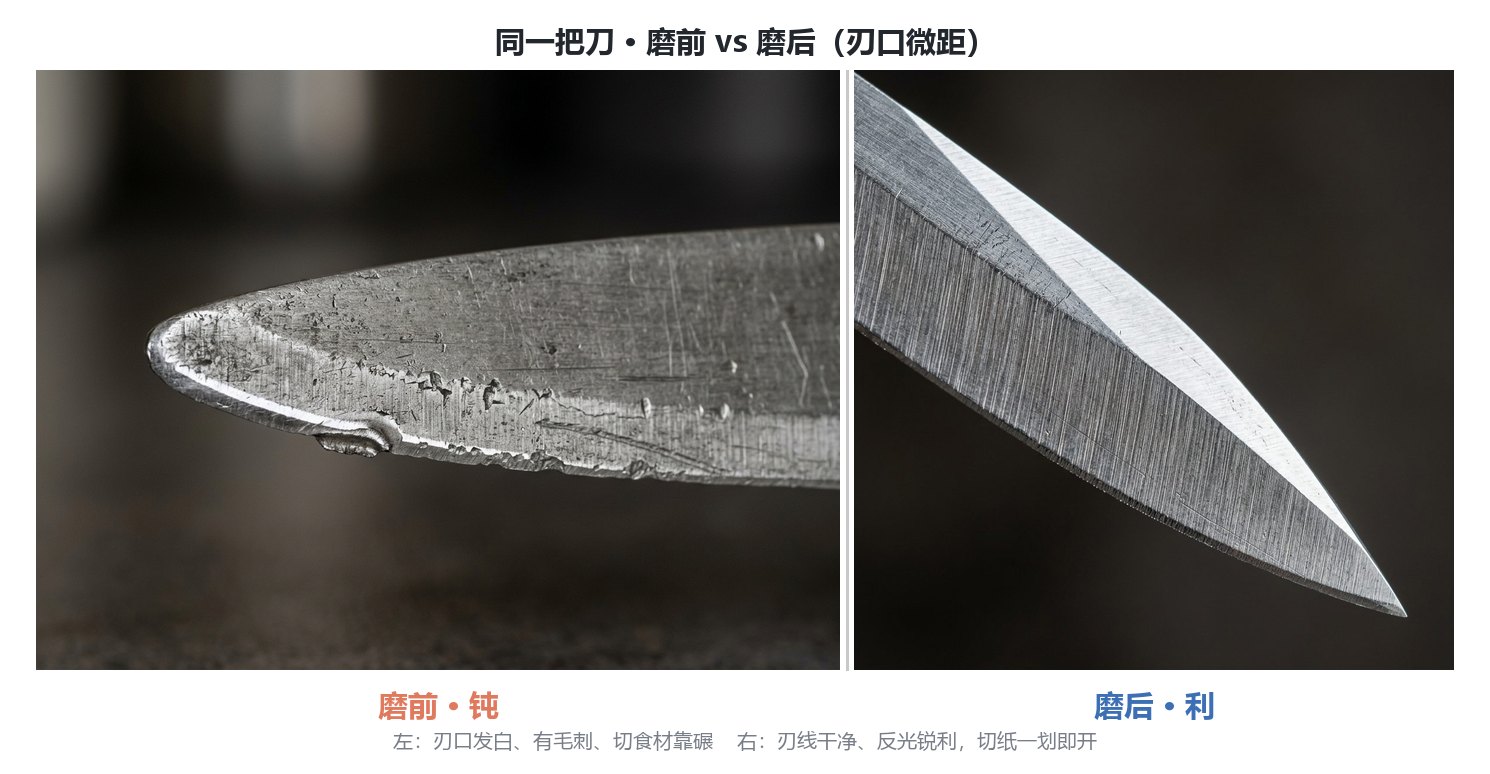
1. 指甲轻刮粗面:有明显砂砾感、且没有粉状成片脱落,说明涂层可靠;一刮就掉粉、表面发虚,危险。 2. 对光看表面:有没有成片「露白」、镀层翘边?有,就是质量问题。 3. 沾水试切感:正常石带水推几下就「沙沙」吃铁;如果光溜打滑、不咬刃,金刚石多半脱光了。 4. 回想用法:是不是长期干磨、死命压?热软化会让好石也提前退休——这种算「用坏」不是「买错」,换用法还能救。
五、防脱落的正确用法(顺手就做了)
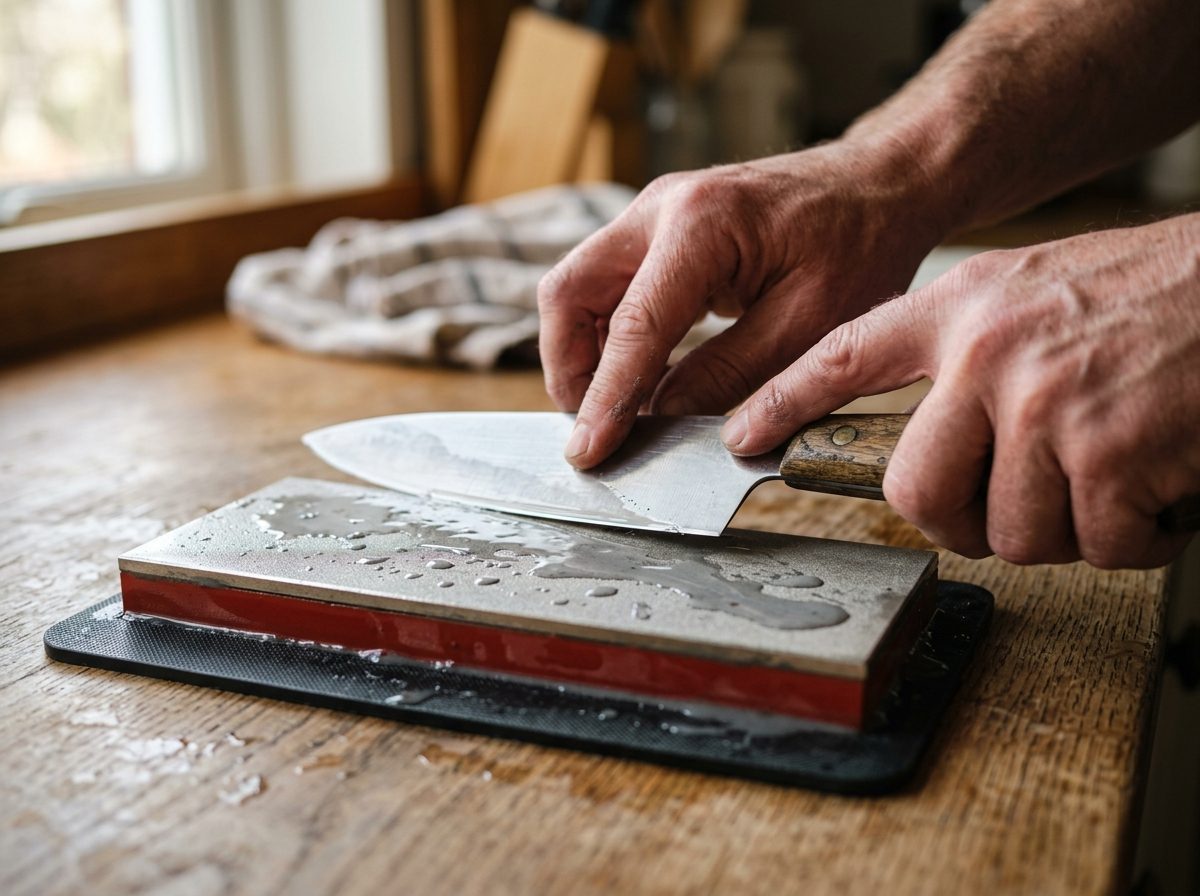
- 带水磨:金刚石最怕瞬时高温,带水(或专用切削液)能压住温度、防脱落。SU 铜基散热更优,但照样别干磨。
- 轻压别死命压:重压不会更快,只会把颗粒「摁」松动。轻而匀,石活得久。
- 别摔:结合层怕冲击,掉地上可能内部微裂,日后成片掉。
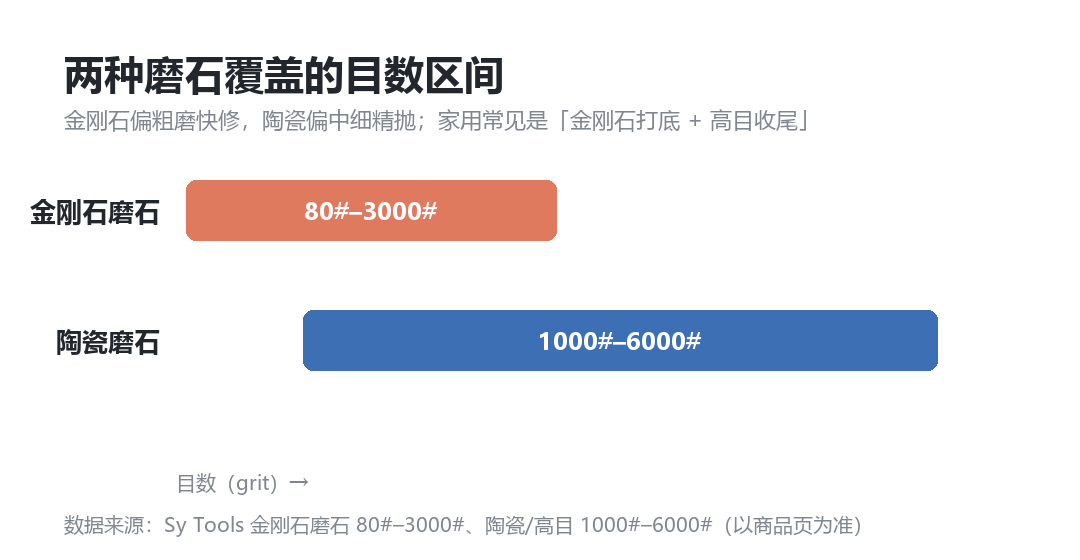
- 落真实产品:日常家用想稳,D 系列(WH-D-SERIES,80#–3000#)配 SU 铜基(WH-SU-SERIES,抗热软化)就够;要零弯曲选 KD(WH-KD-SERIES,实心铝底座);追求加宽接触面选 TTD(WH-TTD-SERIES,接触面+50%)。这些都是 Sy Tools 真实在售,参数以商品页为准。
常见问题
磨刀石掉金刚砂正常吗?
头几次轻微掉几颗是磨合期正常消耗,表面稳定后就不掉了。只有成片脱落、露白、镀层剥落才算质量问题。判断口诀:零星掉粒莫慌,成片露白才扔。
铜基(SU)和电镀(D系列)哪个更不易掉?
铜基(WH-SU-SERIES)导热好、抗热软化,寿命约普通 6 倍,更不易因高温脱落;电镀 D 系列(WH-D-SERIES)性价比高、目数最全,只要别干磨重压也稳。两者正常用法都可靠。
油石越用越小、掉粉正常吗?
正常。白刚玉/碳化硅油石本就是磨料被削下消耗,家用每月一两次可用两三年。掉粉≠报废,表面明显凹陷、出水不畅才该换。
指甲刮一下怎么判断该不该扔?
指甲轻刮粗面:有砂砾感且不成片掉粉 = 涂层可靠;一刮掉粉、表面发虚 = 危险;对光见成片露白或镀层翘边 = 质量问题,可扔。
为什么干磨更容易掉金刚石?
铜基/青铜结合剂软化温度约 400–500℃,干磨局部超温会让把持力骤降,脱落速率比带水磨高 40%–60%,寿命缩短 35% 以上。所以金刚石务必带水、轻压。
四步自查磨刀石是否该扔
- 指甲轻刮:用指甲轻刮磨石粗面,感受砂砾感,观察是否成片掉粉。
- 对光检查:将石面迎光看,确认有无成片露白、镀层翘边或剥落。
- 沾水试切:沾水后轻推几下,听「沙沙」吃铁声,判断是否打滑不咬刃。
- 核对用法:回想是否长期干磨或重压,排除「用坏」再判定「买错」。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。