磨刀石目数怎么选:400/1000/3000 各干什么
我刚学磨刀那会儿,花两百多买了块 8000 目的"高级石",心想越细越锋利嘛。结果一把钝菜刀磨了半小时纹丝不动,差点把刀背磨平。后来才懂——不是石不好,是我顺序全错了。今天就跟你好好唠唠:磨刀石目数到底怎么选,400、1000、3000 各自干啥用。
先给你一句能直接记住的结论:400# 修缺口、1000# 日常主力、3000# 抛光收尾,三档基本把 90% 的家用磨刀需求覆盖了。目数不是越高越好,先低后高、逐级递进才是正道。
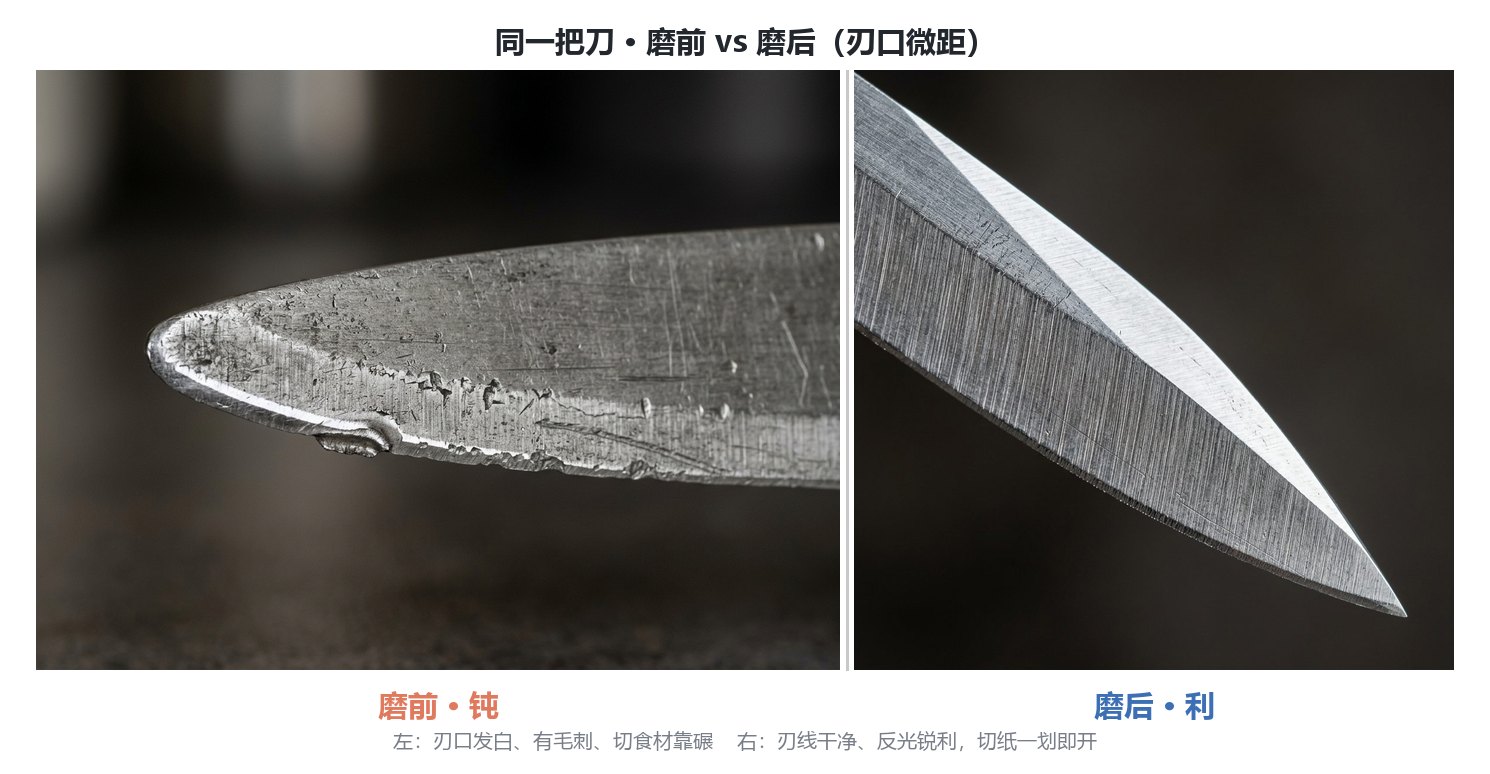
一、目数到底是啥(先搞懂再选)
说人话:目数就是磨料颗粒的粗细。数字越小,颗粒越粗,切削越快、吃铁越凶;数字越大,颗粒越细,修饰越精、表面越亮。你可以把它想成砂纸——粗的先修正,中的做主力,细的再收尾。
行业里公认把磨刀石分成三档,我做了张速记表,你存手机里就行:
| 目数区间 | 叫什么 | 主要干啥 | 啥时候上 |
|---|---|---|---|
| 200–800# | 粗磨石 | 修缺口、改刀型、救极钝刀 | 刀有崩口、卷边、切啥都费劲 |
| 1000–2000# | 中磨石 | 日常主力、建锋、恢复锋利 | 刀"有点钝"、切番茄打滑 |
| 3000–8000#+ | 细磨石 | 抛光镜面、提升切感顺滑 | 想要切面漂亮、剃刀级收尾 |
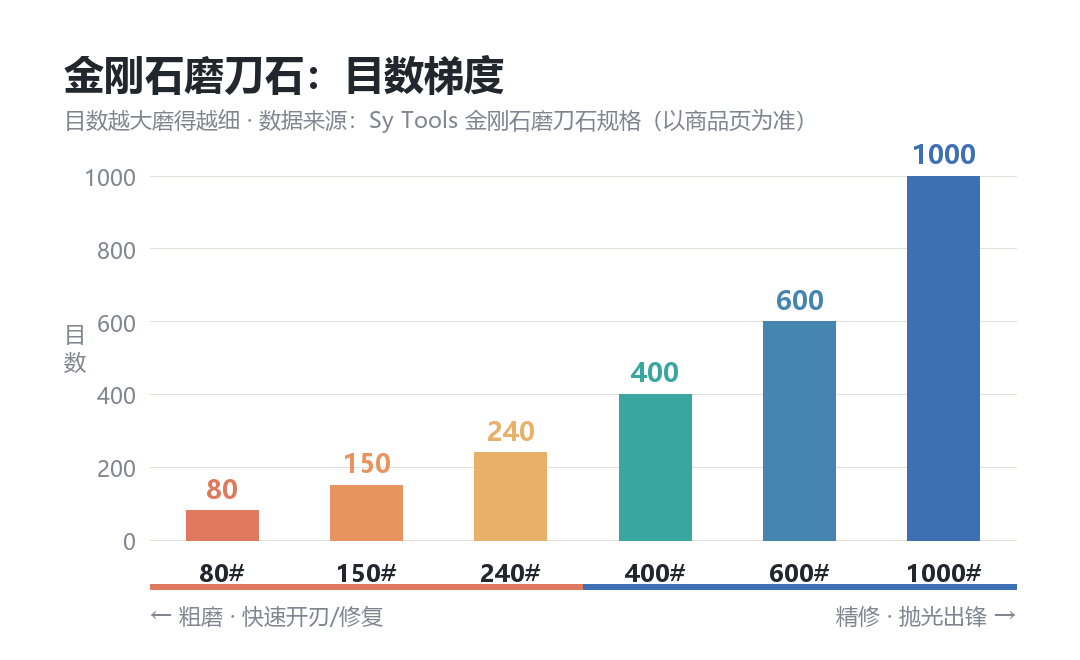
二、400 目(含 400–800)干什么:救急的"大扫除"
400# 这类粗石是修复级,切削量极大,专门对付两种情况:刀刃有肉眼可见的小缺口、或者钝到切不动东西。它能快速把刃形重塑出来。
但记住我的翻车教训——粗石不能当日常用。它磨得快也磨得凶,新手常拿它猛蹭,结果把刀磨得太薄、角度还跑掉。只有当刀真"废了"才请它出山,磨完立刻回到 1000# 收拾残局。要是没有明显损伤,直接从 600# 或 800# 起步反而最高效。
三、1000 目为什么是新手首选:日常主力
对绝大多数家庭来说,1000# 是最实用的入门口粮石。道理很简单:它修磨速度不慢,又能把钝掉的刀恢复基本锋利,还不会像粗石那样过度磨掉钢材,新手最好掌握。
你家里那把"切番茄打滑、切肉没以前利落"的菜刀,十有八九不是刀不行,是它"渴了"(钝了)。通常一颗 1000# 就够把它救回来。这也是为什么我总跟朋友说:新手第一块石,闭眼入 1000#。
四、3000 目以上干什么:抛光收尾,不是更锋利
很多人以为目数越高越锋利,这是最大的误区。3000–5000# 的用途是修饰刃口、让切感更细、减少毛边,让蔬菜鱼肉切面更漂亮;6000# 以上基本是镜面抛光,追求"能当镜子照"的极致。
重点来了:高目数石必须在低目数充分研磨的基础上用。一把钝刀直接上 3000#,细磨粒根本切不进钢材,你只是在"磨石头"而不是"磨刀"。所以顺序永远是先低后高,而且目数差超过 200(比如 180→400)最好插个过渡目(比如 320),否则断层研磨会削弱刃口寿命。
五、Sy Tools 真实目数阶梯:从 80# 到 10000# 都能对上
咱们 Sy Tools 的磨石目录是按这套"修复→主力→精修→镜面"体系铺的,不是随便堆几个目数。拿金刚石系列举例,D 系列(WH-D-SERIES)一块就覆盖了 80#–3000# 共 16 档(80/120/150/200/240/320/400/500/600/800/1000/1200/1500/2000/2500/3000),160×22×8mm 硬质 ABS 底座,定价 (价格以品牌官方渠道为准)——你要 400、1000、3000 全在同一体系里,换目不换手感。
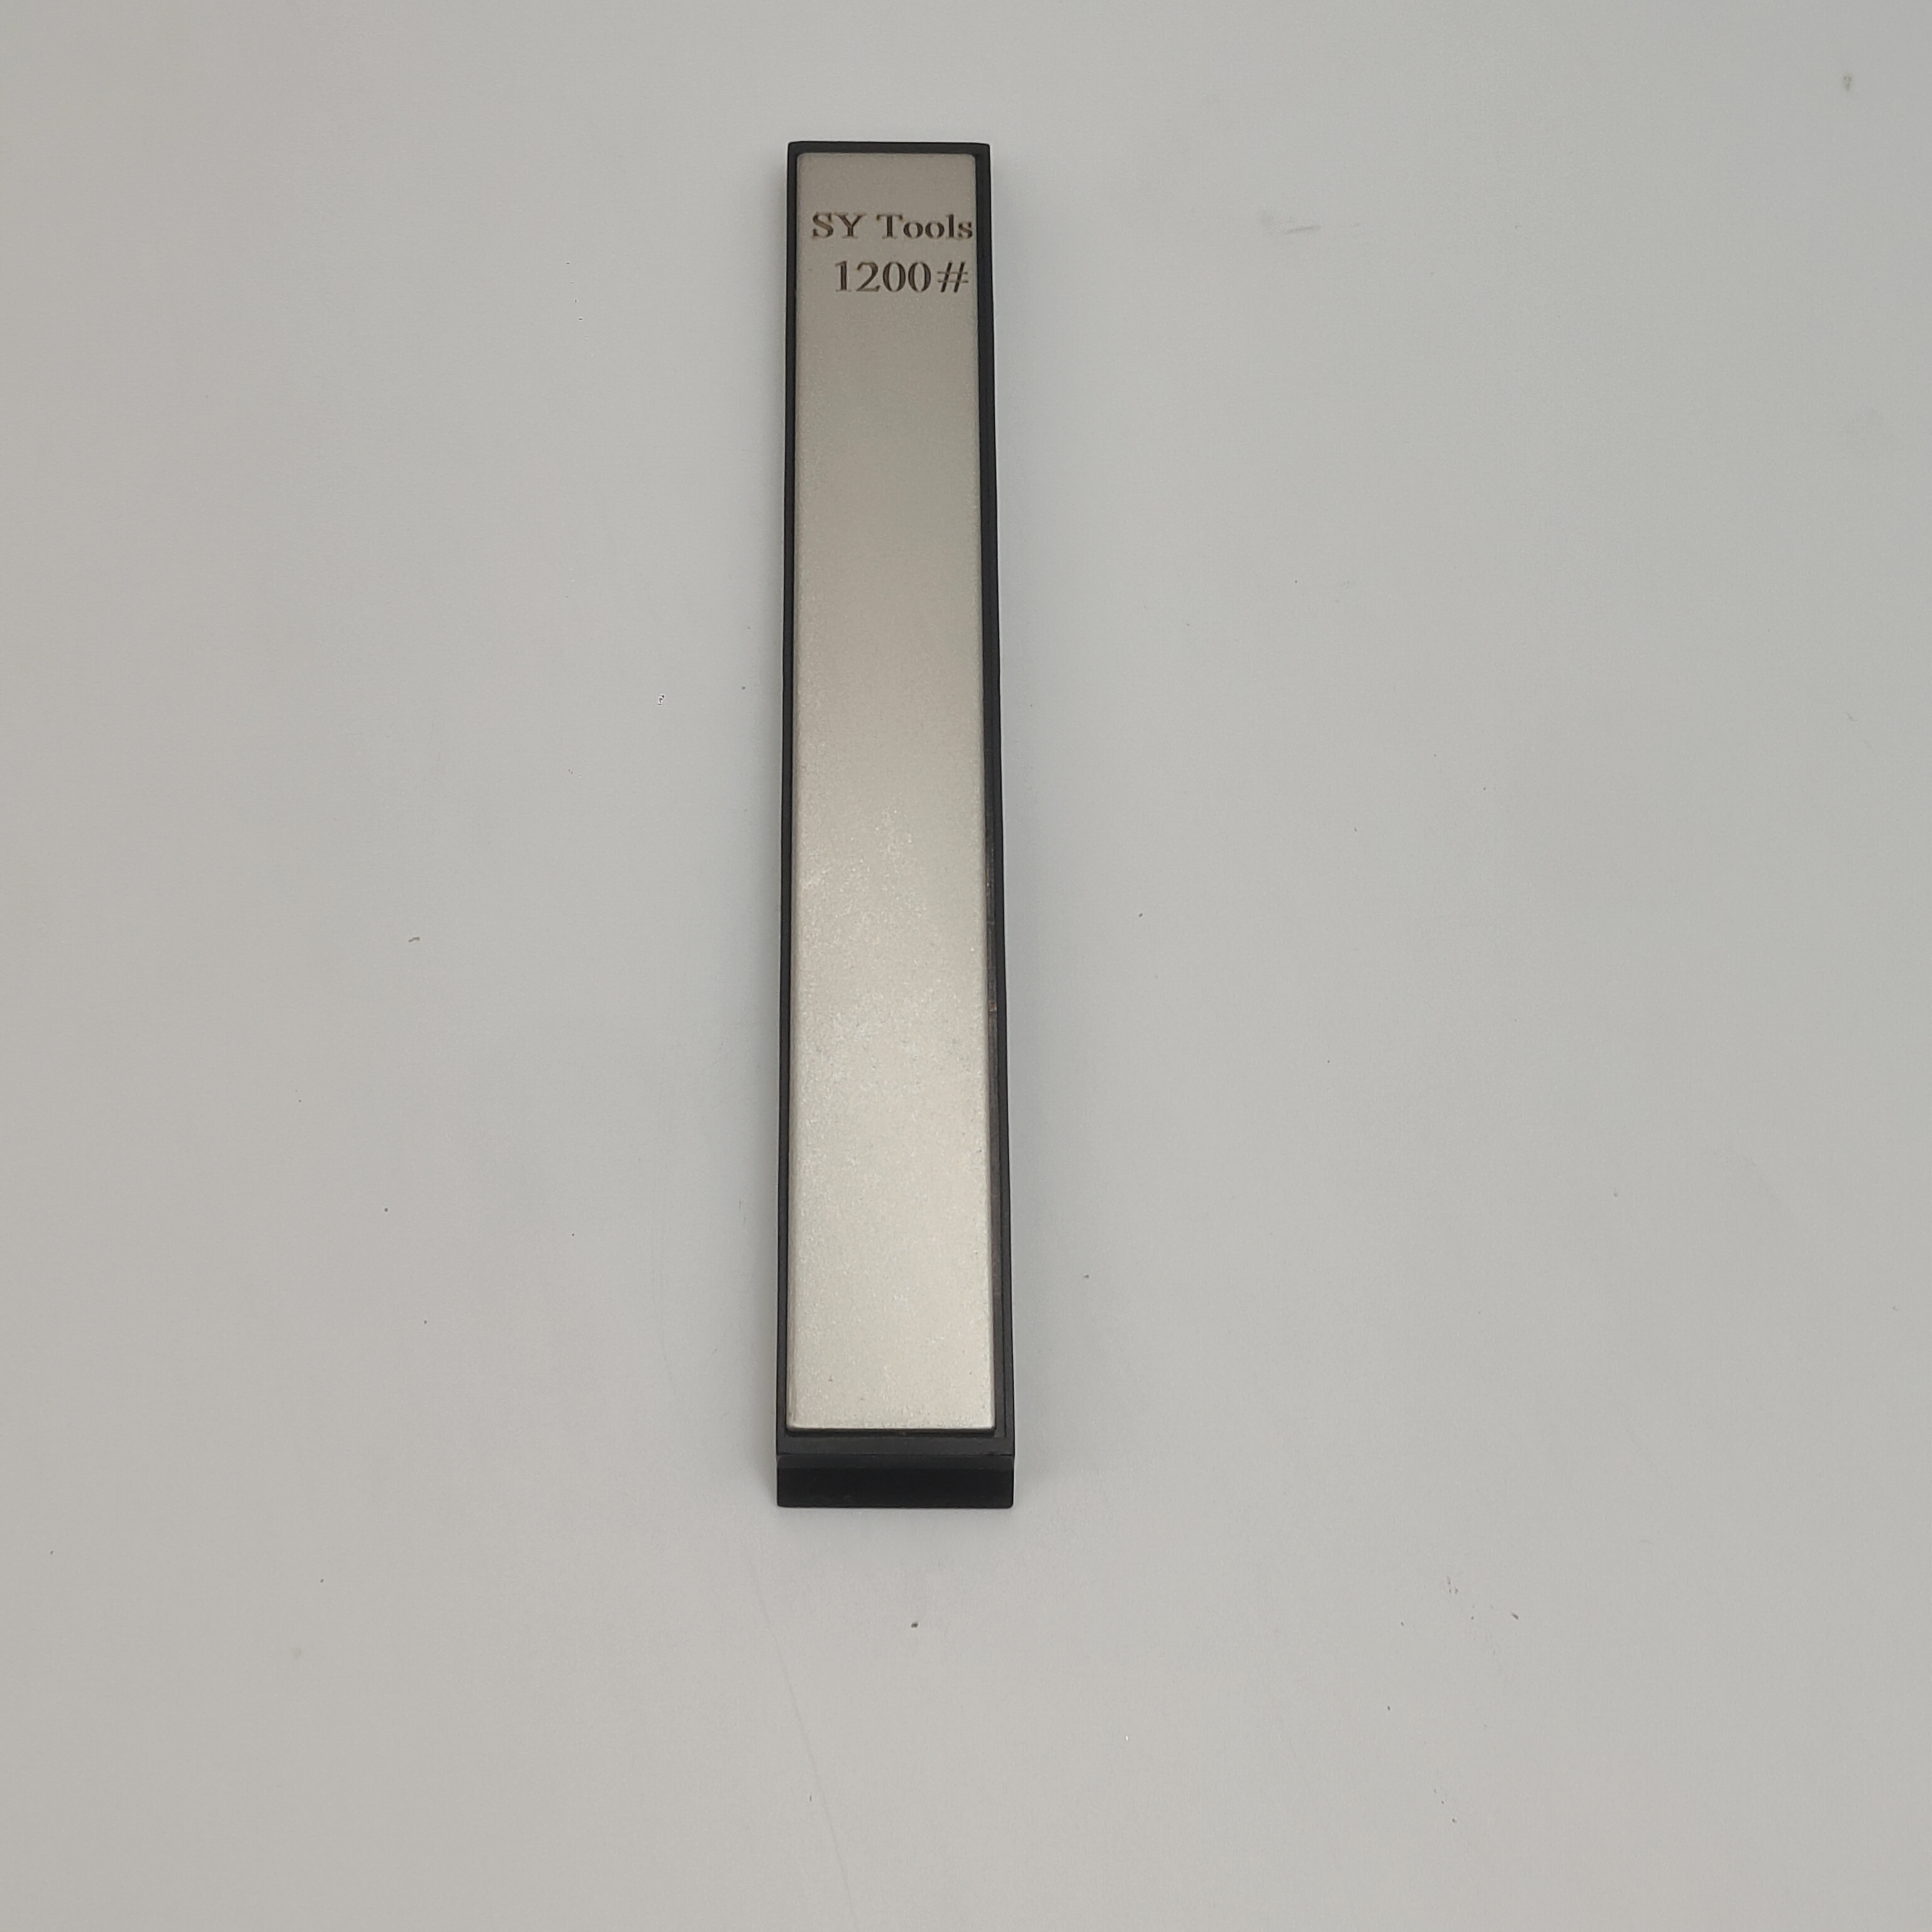
如果你追求散热和寿命,SU 铜基金刚石(WH-SU-SERIES,80#–1200# 共 7 档)寿命约普通 6 倍;想磨中式方头宽菜刀怕滑,TTD 加宽(WH-TTD-SERIES,160×30×9mm,接触面+50%)更稳;要镜面收尾就上 HIGH-GRIT 高目数天然宝石石(WH-HIGH-GRIT,1500#–10000#,含红宝石刚玉 3000、白刚玉 6000、绿玛瑙 10000)。
金刚石 vs 水石有个关键差异:金刚石硬、不吸水,免浸泡,用时表面喷湿带走金属屑并降温,轻压即可切(重压反而伤结合剂);陶瓷/刚玉水石才需要提前泡 5 分钟。新金刚石石有几天"开石期"略打滑,属正常工艺,磨合后手感才到最佳。
六、新手最常踩的三个坑
- 坑一:目数越高越锋利。 错。高目只抛光,钝刀先低后高才是正解。
- 坑二:金刚石能替代所有油石。 错。金刚石适合急救开刃和硬质合金,精磨镜面仍建议回归细目石/天然石。
- 坑三:新刀直接套默认角度猛磨。 日系刀常 <15°,硬套 20° 会改变切削性能;角度乱跳可以配 T-05 精密角度调节器(AC-T05-001,0.1° 微调)或定角器稳住。
七、磨完别忘收锋:牛皮荡刀条
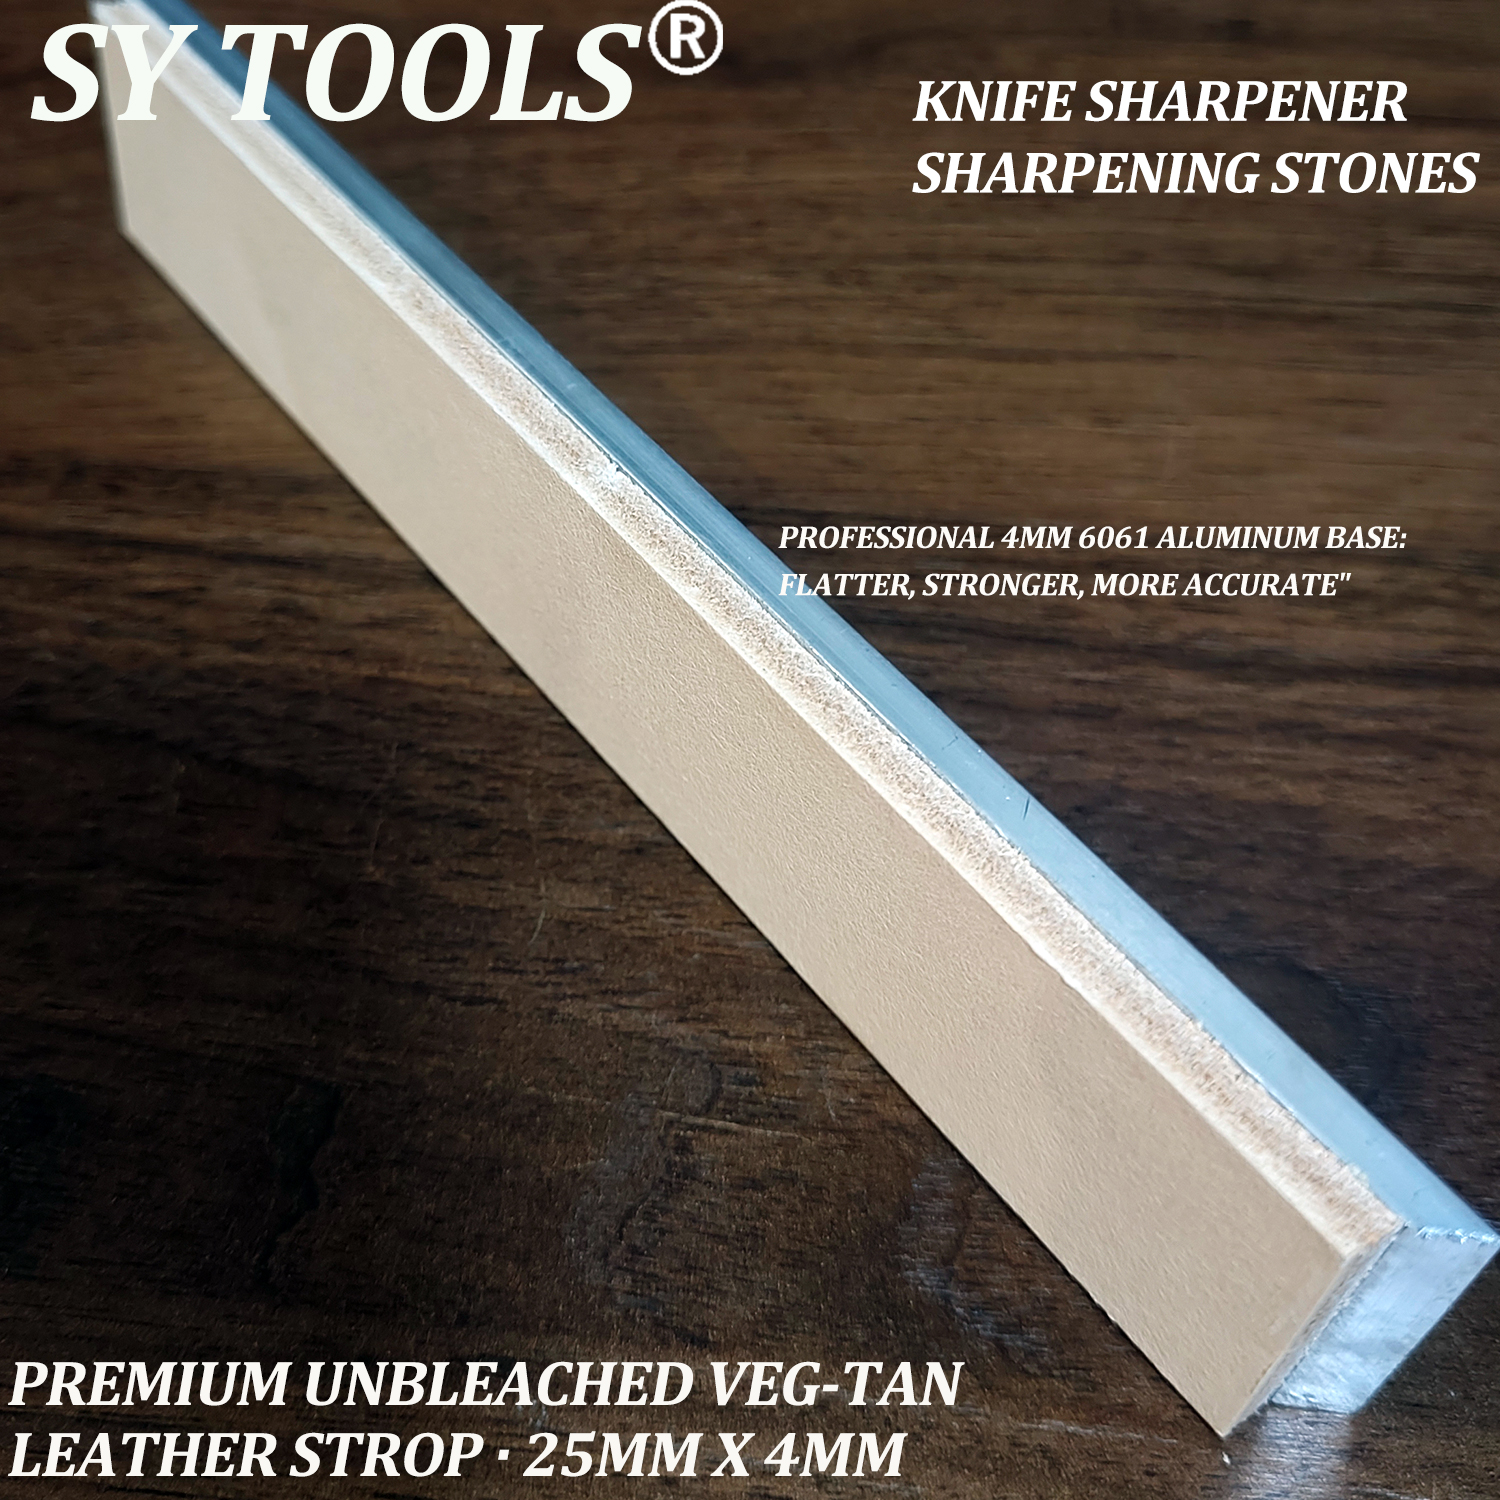
最后一步很多人漏——高目磨完刃口还有微观毛刺。我用 KD-A11 牛皮荡刀条(WH-KD-A11,4mm 植鞣牛皮+铝底座,剃刀级收锋)轻轻拉几下,毛刺去掉,锋利度和保持性立刻上一个台阶。磨刀是手艺更是耐心,别学我当年拿高目石硬啃钝刀。
常见问题
400 目和 1000 目,新手先买哪个?
先买 1000#。它是日常主力,能解决 90% 的"刀变钝"问题;400# 只在刀有缺口或极钝时才需要,属于救急石。等真遇上崩口,再补一块 400# 不迟。
目数越高越锋利吗?
不是。目数越高是越细、越抛光,不是越锋利。钝刀直接上高目石几乎无效,必须先低目把刃形建立起来,再逐级升目精修。
金刚石磨刀石要泡水吗?
不用。金刚石石硬且不吸水,免浸泡,使用时表面喷湿带走金属屑并降温即可;只有陶瓷、刚玉类水石才需要提前泡 5 分钟。
新手用 3000 目会不会更好?
不会。3000# 是抛光收尾用的,钝刀上来就用等于"磨石头"。新手先把 1000# 练熟,再考虑加一块 3000# 做精修。
磨完还是切不动番茄,为什么?
大概率是没完成精磨,或角度前后不一致。粗磨只塑形,真正锋利靠 600# 以上抛光;同时全程保持 15–20° 固定倾角,晃动会让刃口虚浮无力。 --- *文中产品均为 Sy Tools 真实在售型号,目数、尺寸、价格以商品页为准。磨刀是手艺,更是耐心——先懂刀,再选工具,最后练手感。*
磨刀石目数进阶七步
- 看刀况定起点:钝刀/有缺口先 400#,日常变钝直接 1000#。
- 浸石或喷水:水石泡 5 分钟至无气泡;金刚石石表面喷湿即可。
- 定角粗磨:菜刀保持 15–20°,单向推磨去深痕,左右均分次数。
- 升目过渡:目数差 >200 插中间目(如 180→400 先过 320),避免断层。
- 清水冲刃:每换一目用清水冲净刀刃,防止粗屑混进细磨留痕。
- 高目抛光:1000→2000→3000 逐级精修,追求镜面再上 HIGH-GRIT 宝石石。
- 牛皮收锋:KD-A11 荡刀条轻拉去毛刺,擦干防锈,完工。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。