切肉刀和切片刀磨法一样吗?不一样,混着磨等于毁刀
说句大实话——我当年犯过一个特蠢的错:把家里那把薄薄的切片刀,按砍骨刀的套路磨了个 25° 大厚刃。结果呢?切番茄不但不利索,反倒把汁水挤得满砧板都是,跟拿劈柴的劲儿削苹果一个样。那一刻我才真正明白:切肉刀和切片刀,磨法根本不是一回事。
结论先放这儿,你记牢:切肉刀(厚刃)得用 20°–25° 的大角、低中目数先把锋修出来;切片刀(薄刃)得用 15°–18° 的小角、中高目数精抛。你要是拿一把石、一个角度通吃,薄刃八成被你磨废。下面咱就掰开揉碎聊清楚。
一、为什么不一样?刀身厚度说了算
你先把两把刀并排摆桌上看看。切肉刀(行内也叫斩切刀、厚刃刀)刀背往往 3–4 毫米厚,沉甸甸的,靠的是重量和厚刃去压切、去对付带筋带骨的硬货;切片刀(片刀、薄刃刀)刀身薄到 2 毫米以下,追求的是"薄"和"滑",长长一刀拉过去,肉片整齐不扯。
这就决定了刃角极限。老师傅们给的共识很稳:片刀/切片刀 15°–20°,斩骨刀/切肉刀 25°–30°(老刀匠的开刃表里,桑刀甚至只 10°–15°)。道理在哪?刃角越小刀口越薄越利,但越脆;刃角越大刀口越"胖"越扛造。薄刃切片刀你硬上 25°,等于把一把利剑磨成了一把斧头——锋利度没了,切感还发钝。反过来,厚刃切肉刀你磨成 15°,刃太薄,一碰硬点儿的就卷。
我见过最典型的翻车,就是新手拿切片刀去剁排骨,轻则崩口,重则刀身开裂。所以第一原则:砍骨刀和切片刀,别互相代劳。
二、切肉刀(厚刃)怎么磨:先修锋,再保厚
切肉刀日常以压切、分切为主,刃口要扛造,角度往 22° 左右靠最稳妥。目数上别一上来就追求镜面,先解决"利"的问题:
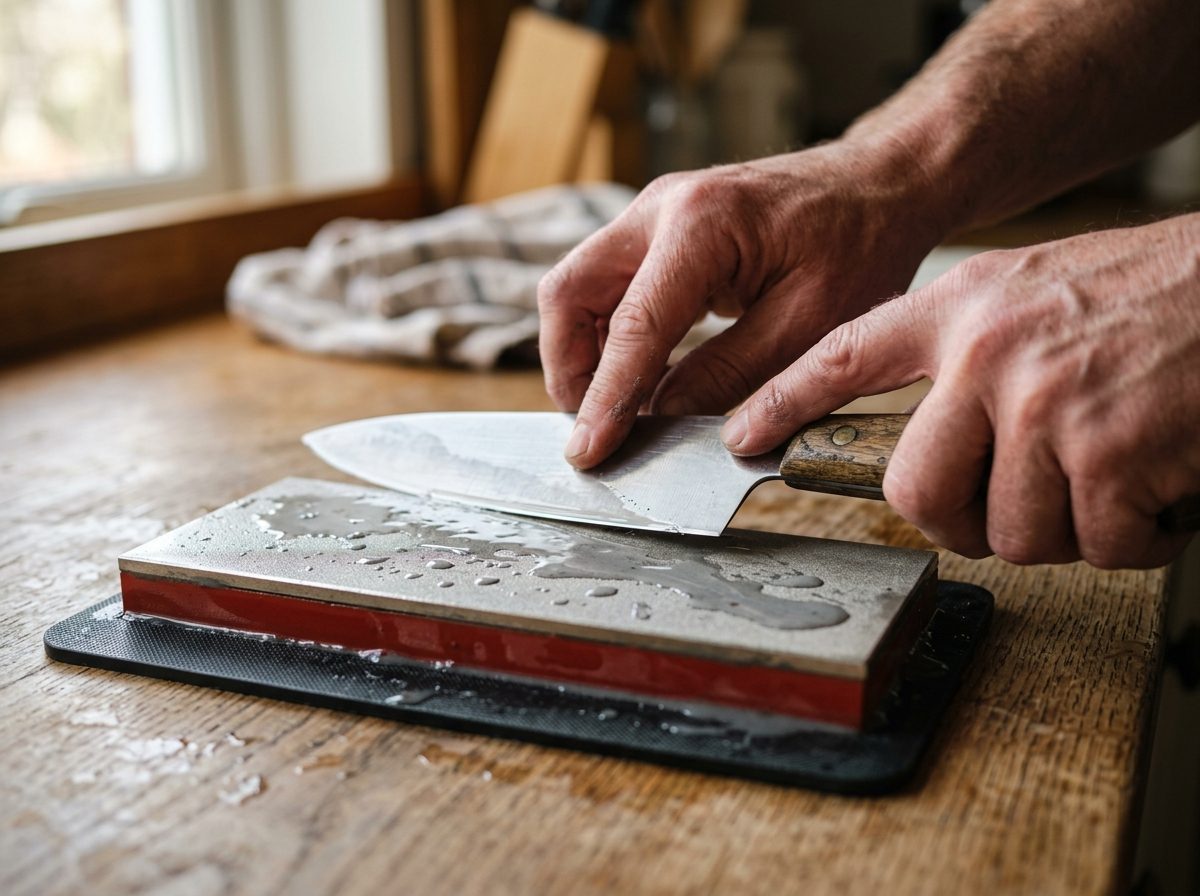
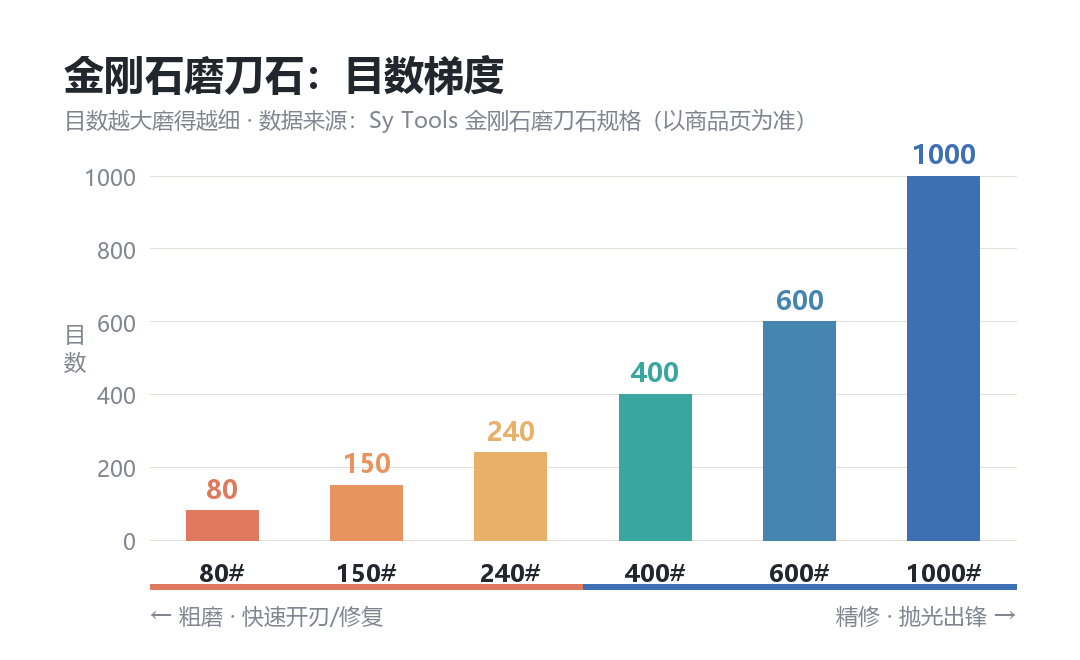
1. 选 240# 或 400# 粗中目,把卷口、缺口先压平; 2. 升到 800#/1000# 建出连续刃线; 3. 真想更顺手,再上 1500# 轻轻带一下收尾。
我自己的习惯是,切肉刀磨完用 牛皮荡刀条(WH-KD-A11) 背向刀锋轻拉几下,把微观毛刺去掉,锋利度和保持性立刻上个台阶。这步别省——很多人磨完觉得"还差点意思",差的就是这一下。
三、切片刀(薄刃)怎么磨:小角精抛,别磨厚了
切片刀追求的是"滑"和"薄",角度我建议压到 15°–18°。目数逻辑跟切肉刀反过来——它本来就不怎么缺损,主要是保持锋利:
1. 用 1000# 把日常微小卷口捋直; 2. 升到 1500#/2000# 精抛,切感立刻"丝滑"; 3. 薄刃更娇气,收尾我常用 木质荡刀条(WH-WOOD-001) 的榉木/橡木面,比牛皮更温和,不容易过度荡伤刃。
这里有个坑得提醒你:目数差别太大要插过渡目数。比如从 400# 直接跳 1500#,中间没 800#/1000# 过渡,刃口容易"虚锋"、易卷。经验法则是目数差超过 200 就加一档。
四、一张表看清:刀型 × 刃角 × 目数 × 适用石
别光看字,这张表你存手机里,下次磨刀对着选就行:
| 刀型 | 刀身特征 | 推荐刃角 | 推荐目数阶梯 | 适用 Sy Tools 真实产品 |
|---|---|---|---|---|
| 切片刀 / 片刀 | 薄刃 <2mm,长身 | 15°–18° | 1000→1500→2000 | D 系列金刚石磨石、T-05 角度调节器、木质荡刀条 |
| 切肉刀 / 斩切刀 | 厚刃 3–4mm,沉 | 20°–25° | 240→400→1000 | D 系列金刚石磨石、T-05 角度调节器、牛皮荡刀条 |
| 斩骨刀 | 特厚背 ≥3mm | 25°–30° | 240→400(仅日常维护) | D 系列金刚石磨石、T-05 角度调节器 |
| 桑刀 / 片鱼刀 | 极薄刃 | 10°–15° | 1000→2000→3000 | D 系列高目数、牛皮荡刀条 |
> 规格以商品页为准。表格里的角度与目数,是我结合行业共识和自家工具给的实操区间,不是死规矩——但以"先认刀、再定角"为底线不会错。
五、磨前磨后,到底差多少
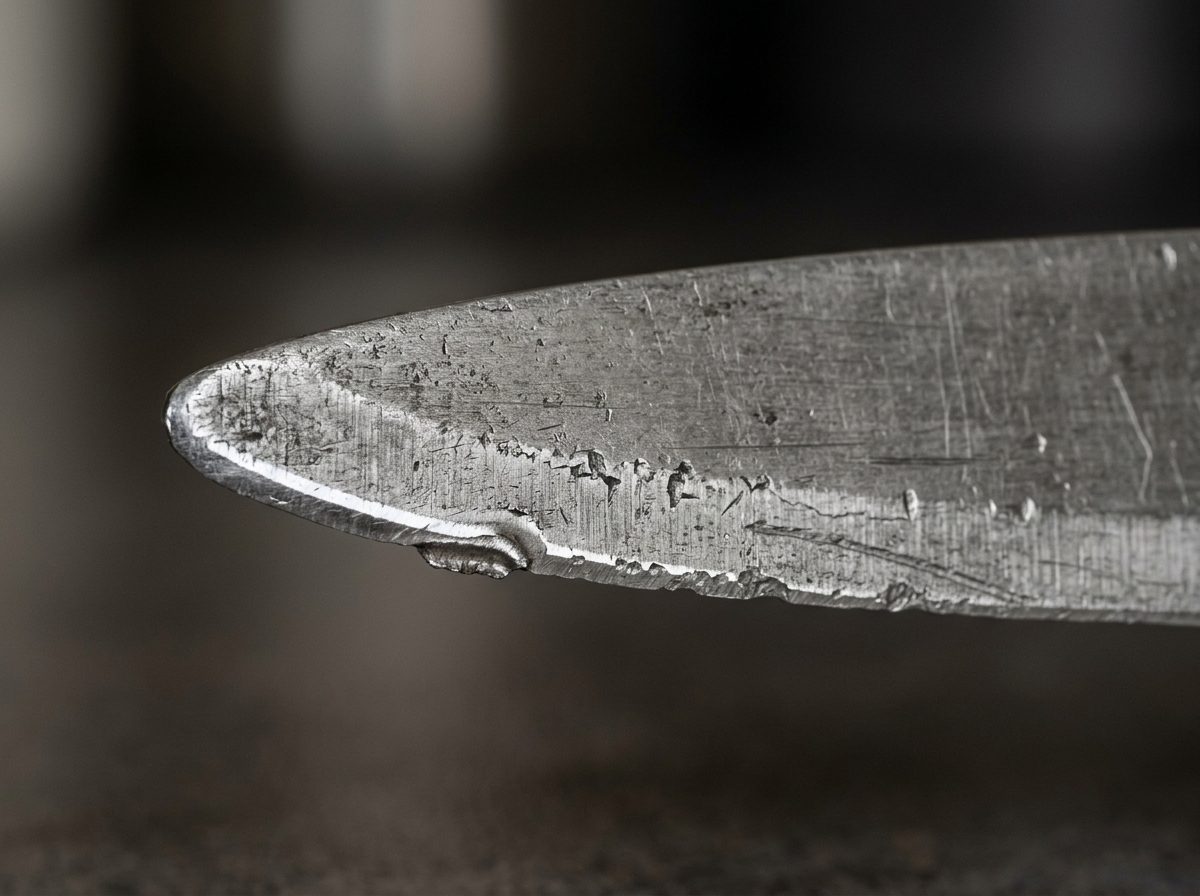
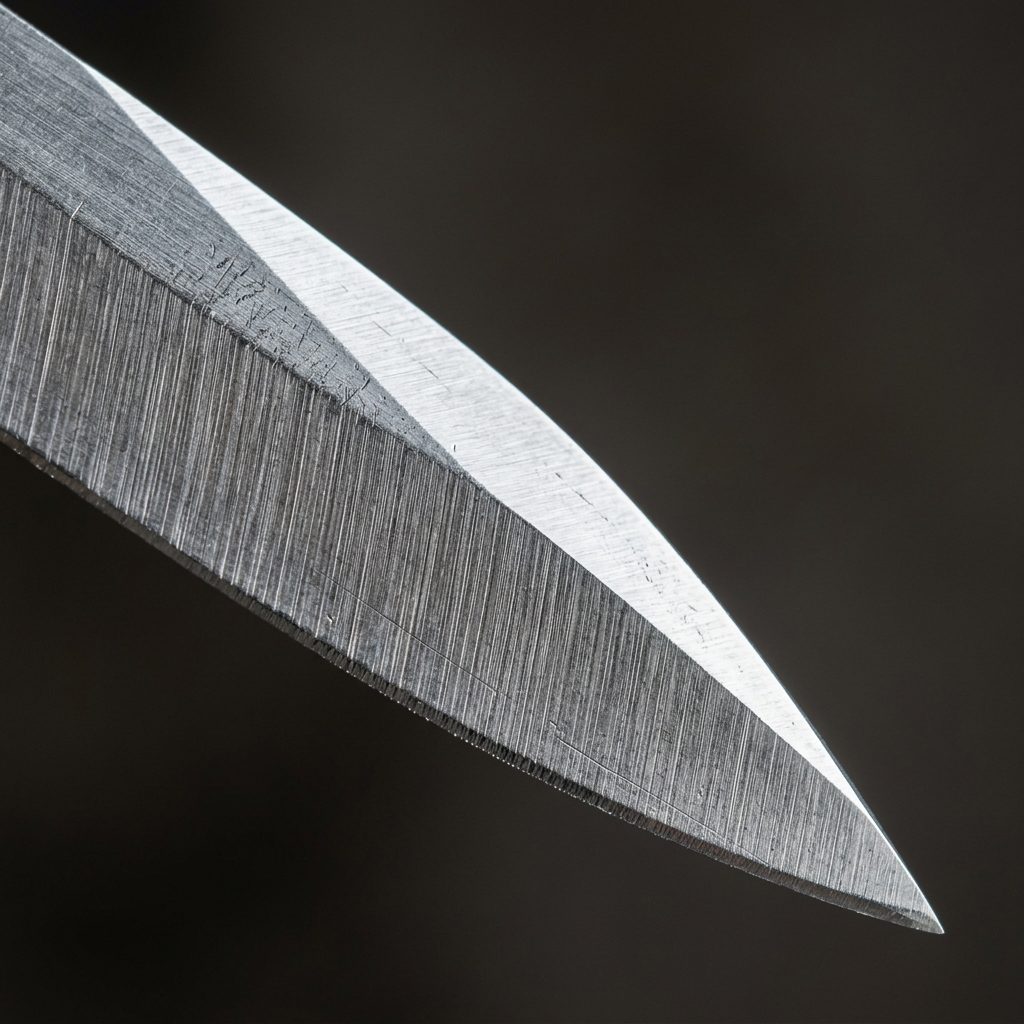
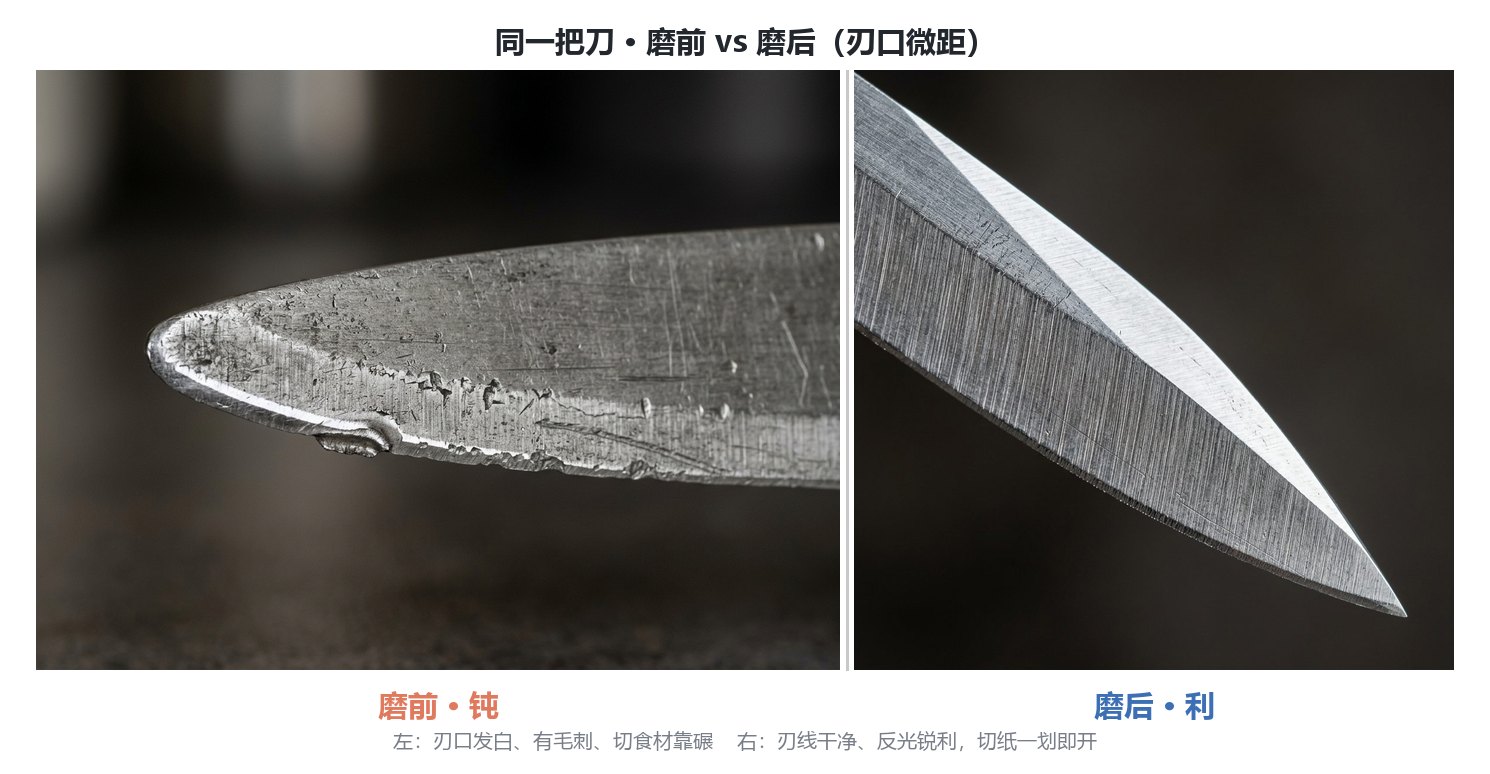
说了这么多,你最关心的还是"磨完啥样"。我拿一把日常切片刀做了组对比——左边是磨前钝刃,切番茄直打滑;右边是磨后利刃,轻轻一拉就透;中间并排看,刃线从"圆钝"变"连续发亮"。
说真的,磨刀不是玄学,是"角度对了 + 目数对了 + 手稳了"三件事叠一起。你先用 T-05 把角度锁死,再按上表选目数,最后荡刀收个尾,薄刃切片刀能利得跟新的一样,厚刃切肉刀也能砍得动、切得顺。
常见问题
切肉刀和切片刀能用同一块磨刀石吗?
能,但得分目数用。像 Sy Tools 的 D 系列金刚石磨石(WH-D-SERIES) 一口气覆盖 80#–3000# 共 16 档,切肉刀走 240/400/1000 低中目,切片刀走 1000/1500/2000 高目,一块石两种刀都照顾得到。石可以共用,角度不能共用——这才是关键。
砍骨刀能不能当切片刀磨?
不建议互相代劳。砍骨刀刃角大、刀身厚,用来切菜会又笨又顿;切片刀刃薄角小,拿去剁骨头轻则崩口重则开裂。两把分工明确,比买一把贵的"全能刀"实用得多。日常维护砍骨刀也只用低目数(240/400)修修卷口,别追求精抛。
切片刀磨 15 度会不会太脆?
15° 确实比 20° 娇气,但切片刀本来就不碰硬物,薄刃小角恰恰换来"丝滑切感"。关键是:用 T-05 精密角度调节器 把 15° 稳稳锁住别乱跳,磨完用木质荡刀条轻荡去毛刺,保持性反而更好。只要不拿它剁骨切冻肉,15° 完全够用。
怎么判断我的是切肉刀还是切片刀?
看两处:一是刀背厚度——超过 3mm 多半是切肉/斩切刀,2mm 以下基本是切片刀;二是刀身长度与用途——长身(28–30cm)薄刃专切肉片的是切片刀,宽身沉手、能对付带筋硬货的是切肉刀。认不清就按"薄刃小角、厚刃大角"这个底线走,不会大错。
切片刀与切肉刀分别怎么磨
- 先认刀:看刀背厚度与刃角——薄刃(<2mm)归切片刀,厚刃(≥3mm)归切肉刀。
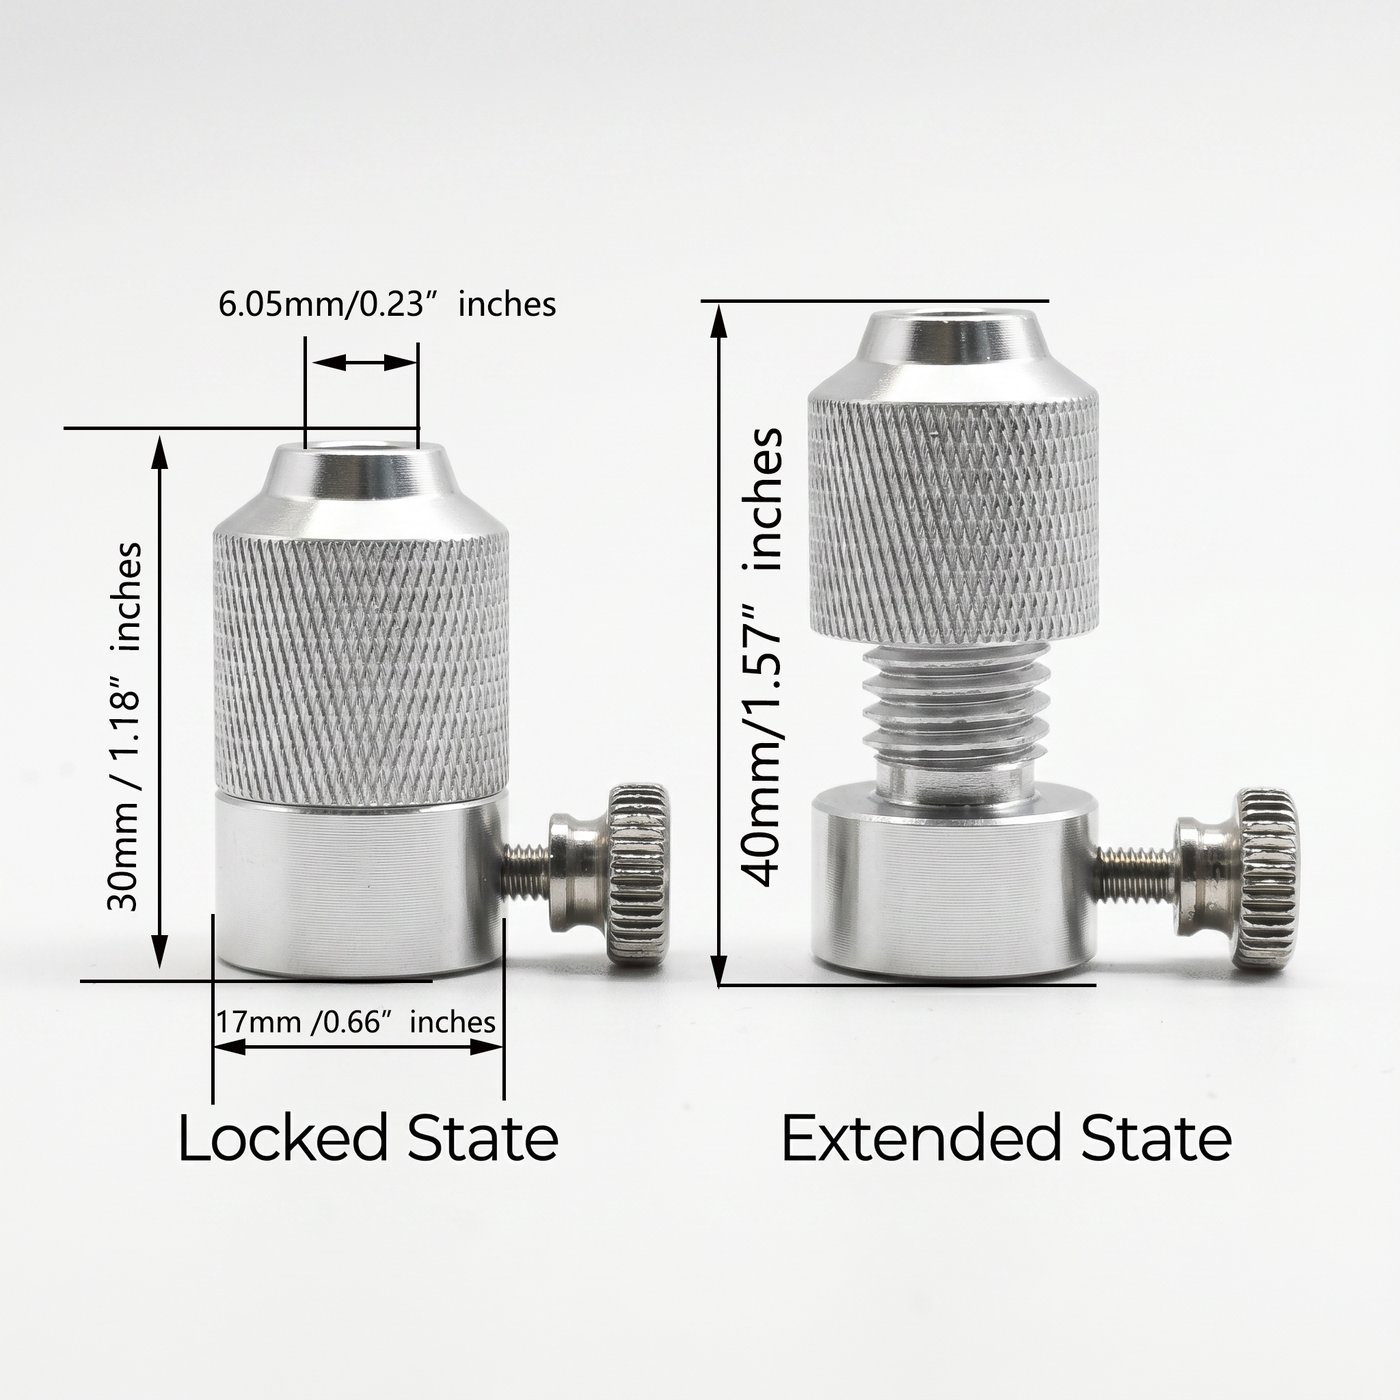
- 定角度:T-05(AC-T05-001)拧到切片刀 15° 或切肉刀 22°,锁紧不手抖。
- 选目数:切肉刀 240→400 先修锋;切片刀 1000→1500 精抛(目数差>200 加过渡档)。
- 单向推磨:刀根到刀尖单向推,别来回蹭,每面次数一样,出均匀毛刺再升目。
- 升目精抛:逐档抬高目数,白纸/番茄皮测切痕,刃线连续无毛刺为止。
- 荡刀收尾:背向刀锋用牛皮(切肉刀)或木质(切片刀)荡刀条轻拉几下,去毛刺即完成。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。