S07 定角磨刀系统开箱:带刻度的角度,治好了我的"瞎调焦虑"
我第一次玩定角磨刀器,盯着卡扣瞎拧,把一把切片刀磨成了狗啃刃——后来才懂,问题不在手抖,在"我根本不知道自己调到几度了"。所以看到 S07(ST-S07-001)这种把角度做成刻度可读的定角系统,我眼睛一下亮了:它不跟你玩虚的,红夹一翻、刻度一读,你第一次能清楚知道"我现在磨的是几度"。一句话结论先摆这儿——S07 是把"角度看得见"这件事做成物理刻度的定角磨刀系统,新手友好,但它仍是手动器,精度靠底座刚性,不是自动机。
一、开箱看见什么:一台像微型机床的红色夹具
撕开 EVA 硬壳包,第一眼是个扎眼的红色 360° 翻转夹具,CNC 铝的身子沉甸甸,不像那种塑料感十足的玩具。它配了两块磨石:320# 粗磨、1000# 精修,正好够家用"先开刃再收锋"的一趟流程。
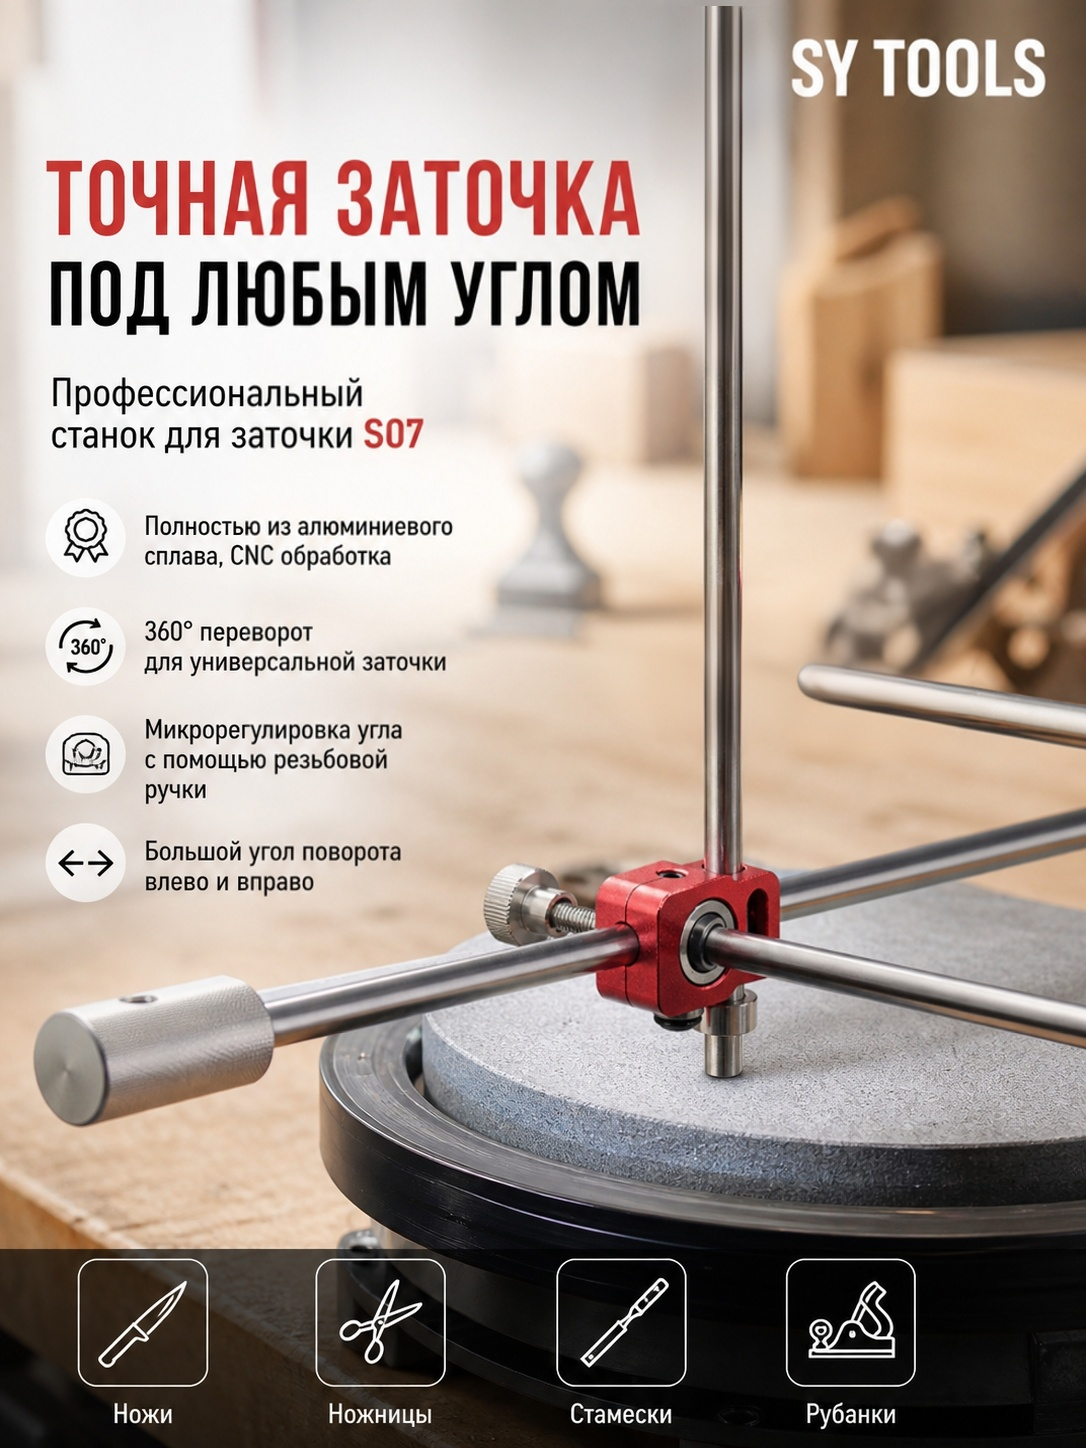
夹具是可以整圈翻转的,夹好刀、拨一下卡扣就能翻面磨另一侧,不用把刀拆下来重夹——这对新手太友好了,我当年就是翻面重夹把角度搞乱的。
二、刻度到底准不准:读数 ≠ 精度
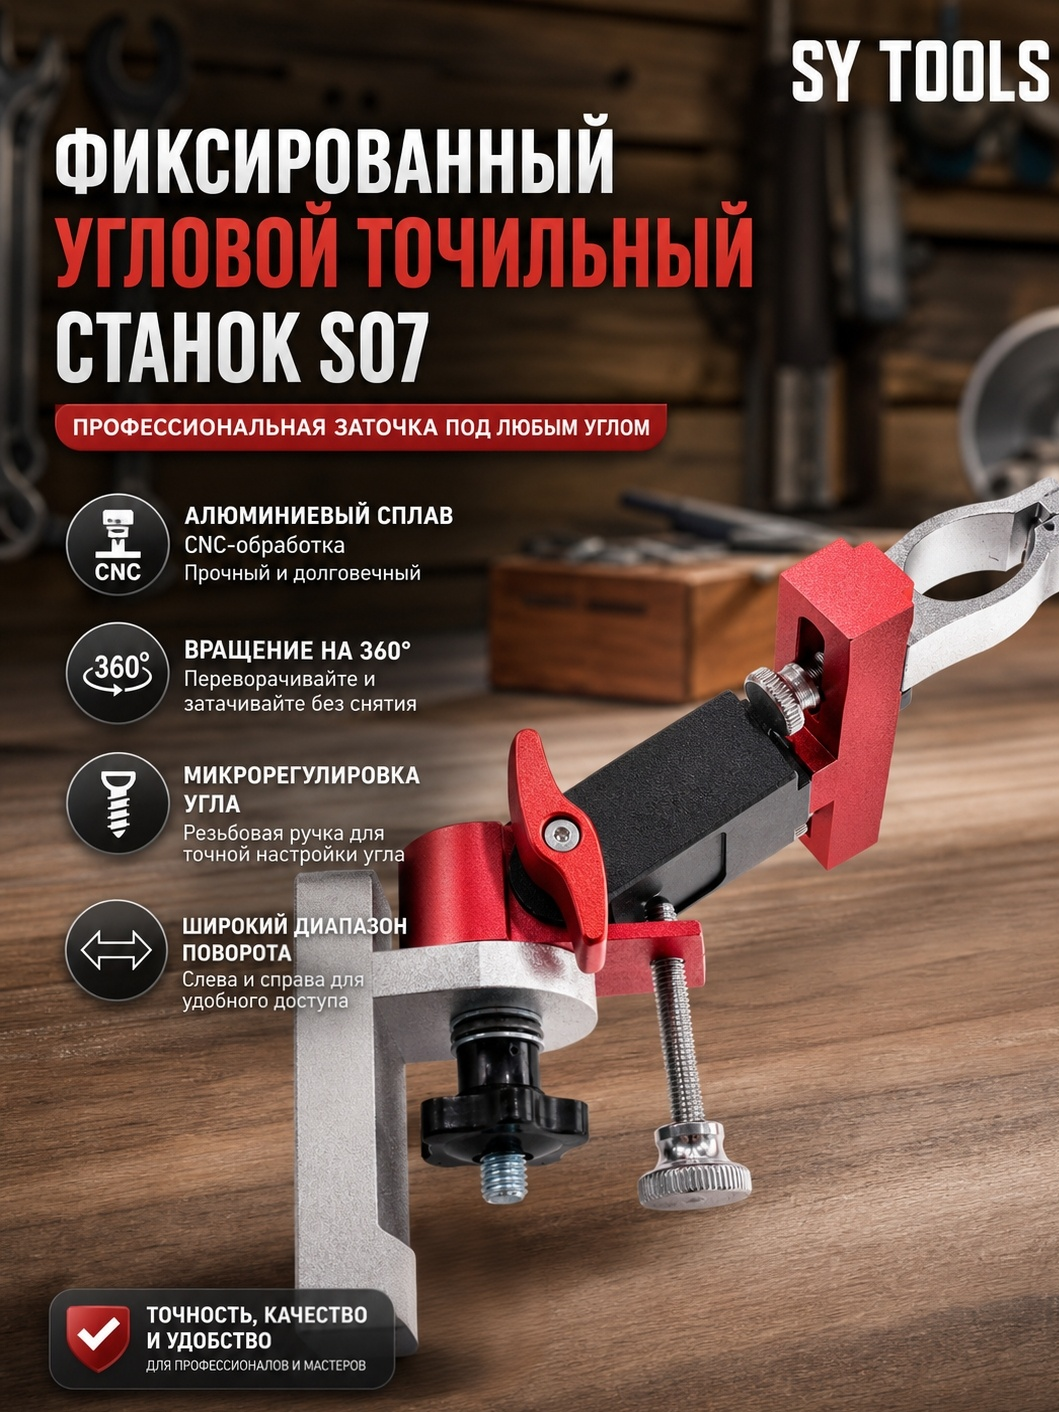
S07 比同门的 S06 多了一根微调定位刻度尺——这是它贵那 10 块钱的核心。它把"你设了几度"变成肉眼可读的数字,而不是凭手感猜。但我得跟你说句大实话(这也是业内共识):刻度只是读数,精度靠的是底座刚性和夹具锁紧。
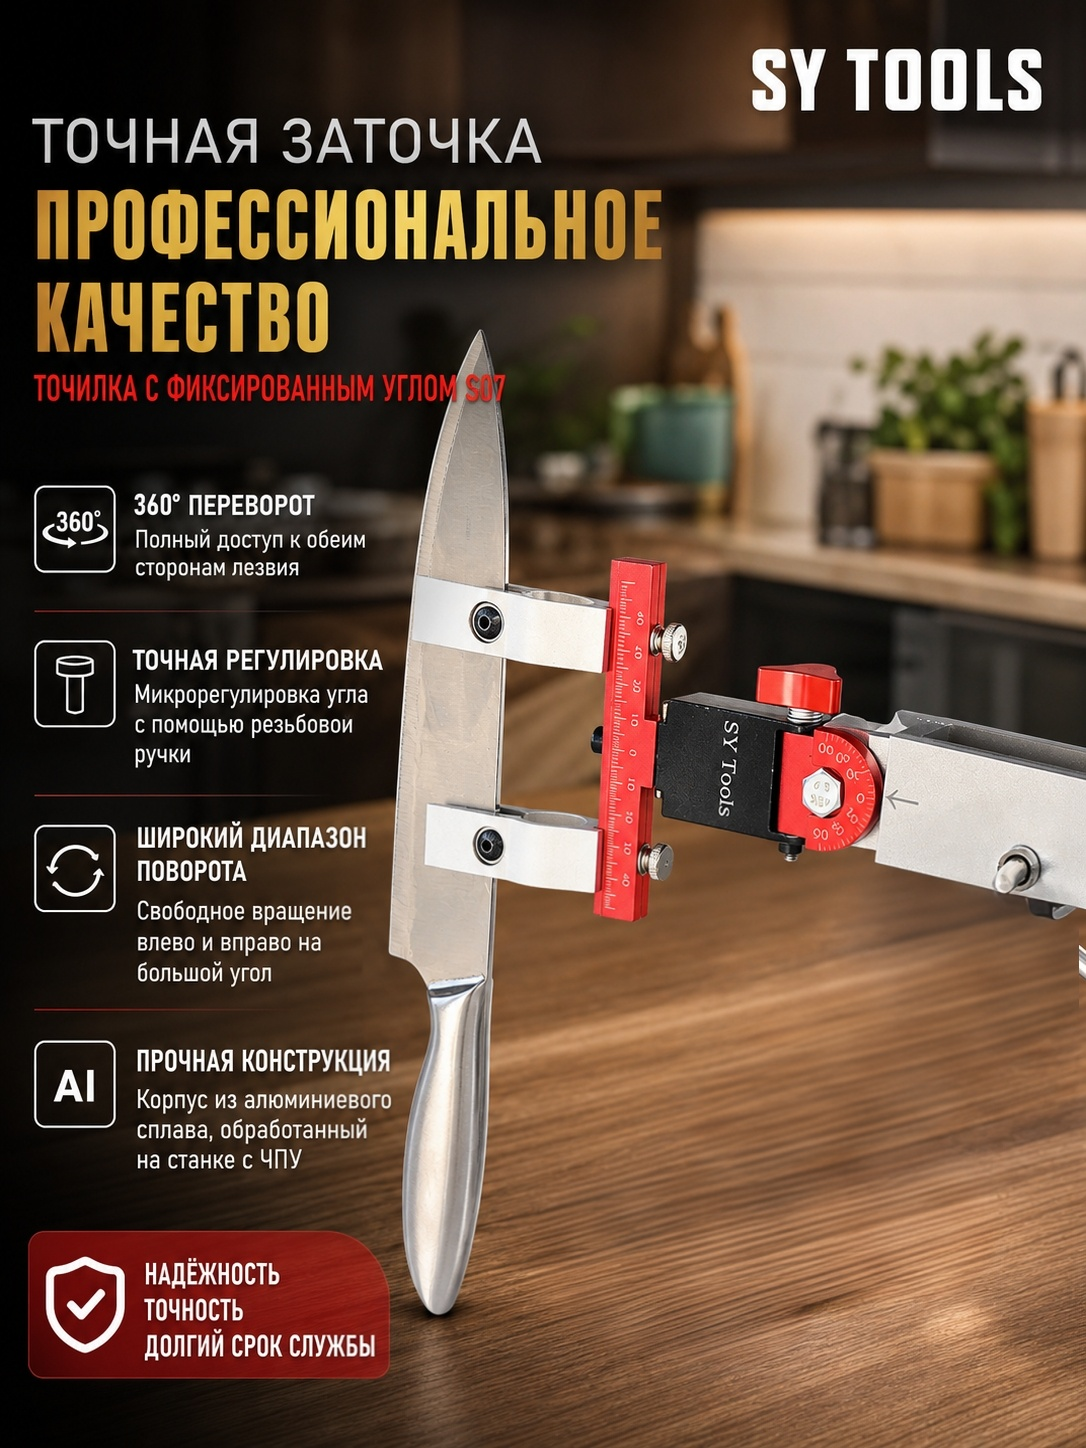
我实测下来,刻度读数挺稳定,但真要分毫不差,还得配上"记号笔验角"这招——在刃口薄涂一层油性笔,按设定角推两下,看笔迹是不是均匀被磨掉,不均匀就微调。这比死盯着刻度靠谱。
三、和同门怎么选:S06 / S09 / T03 / S07
Sy Tools 的定角系统是一家人,别搞混:
| 型号 | 价格 | 角度方式 | 适合谁 |
|---|---|---|---|
| ST-S06-001 | (价格以品牌官方渠道为准) | 360° 旋转夹具,无刻度(靠记号笔验角) | 预算紧、愿动手验证 |
| **ST-S07-001** | **(价格以品牌官方渠道为准)** | 360° 翻转 + **微调定位刻度尺** | 想要"看得见角度"的新手 |
| ST-S09-001 | (价格以品牌官方渠道为准) | 垂直高度刻度尺设角 | 偏好另一种读数逻辑 |
| ST-T03-001 | (价格以品牌官方渠道为准) | 360° 翻转 + 激光刻度 + 双夹具 | 长刀(60–250mm)专用 |
| ST-BEAST-001 | (价格以品牌官方渠道为准) | 9°–30°(0.1° 精度)+ 5 块水石 | 专业/重刃厚刀 |
一句话:你要的是"别让我瞎猜角度",选 S07;你要的是长刀和激光刻度,上 T03;你要的是一条龙专业配置,直接 BEAST。
四、我的实测流程:夹稳、读准、慢推
我拿家里那把钝到切番茄都打滑的中式厨刀试了 S07。流程很简单,但每一步都别偷懒:
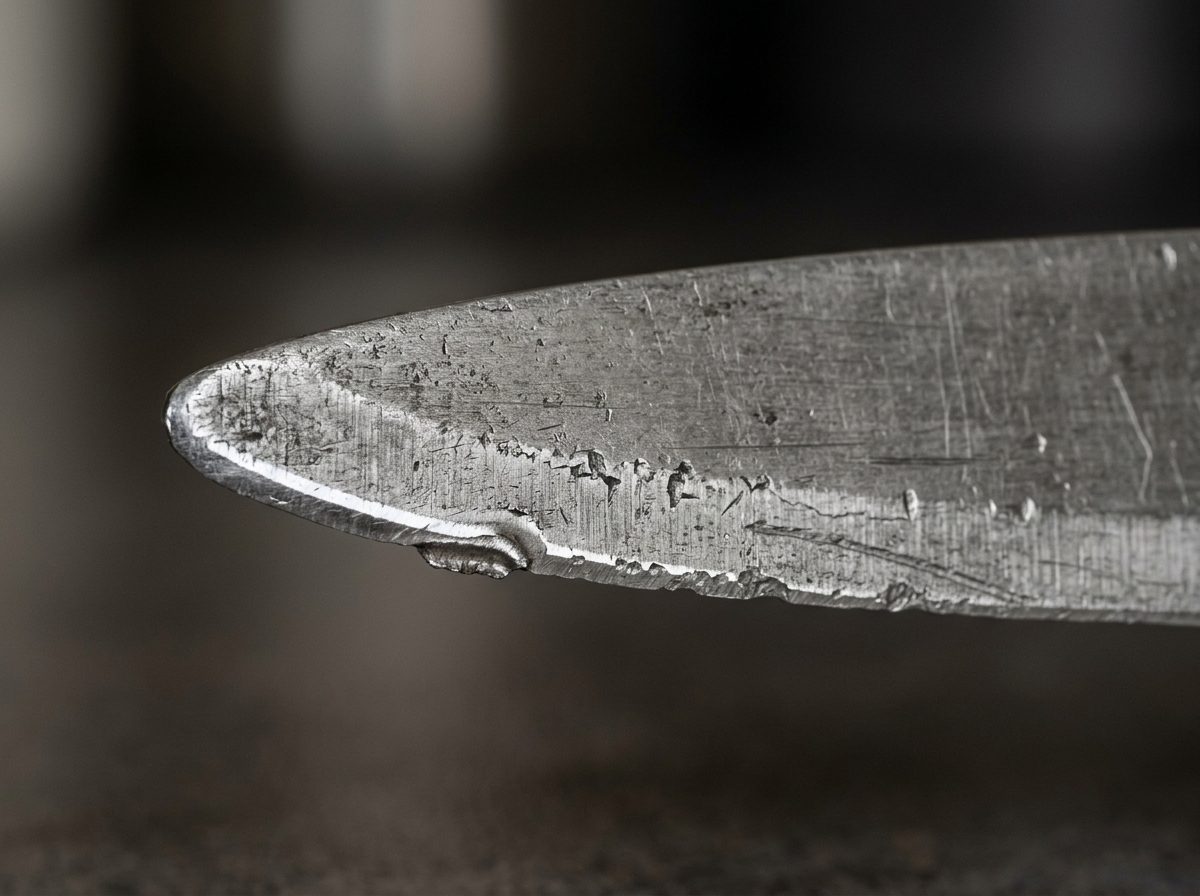
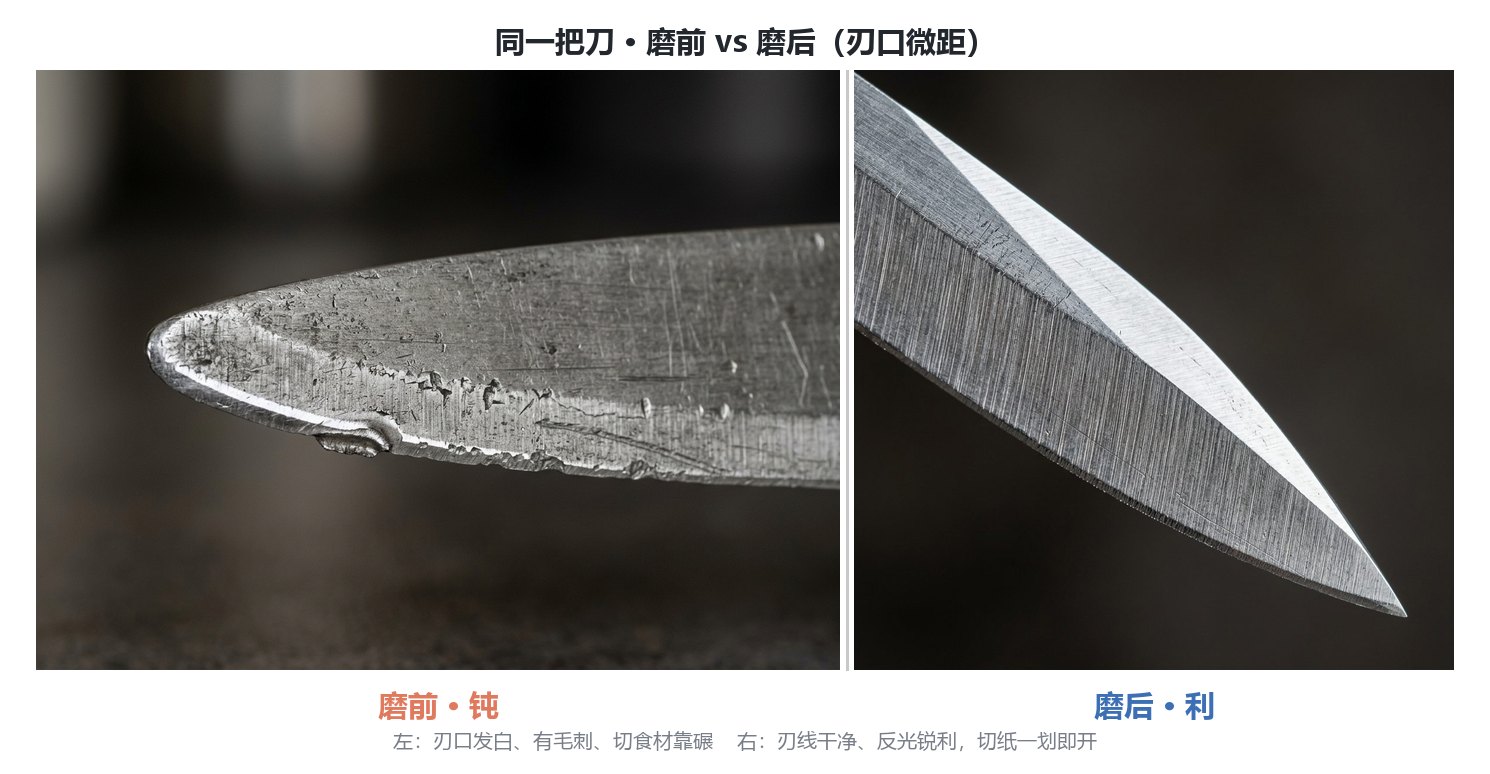
先说磨前啥样——刃口在光下反光发白,番茄皮一推就卷,典型的"钝到没脾气"。
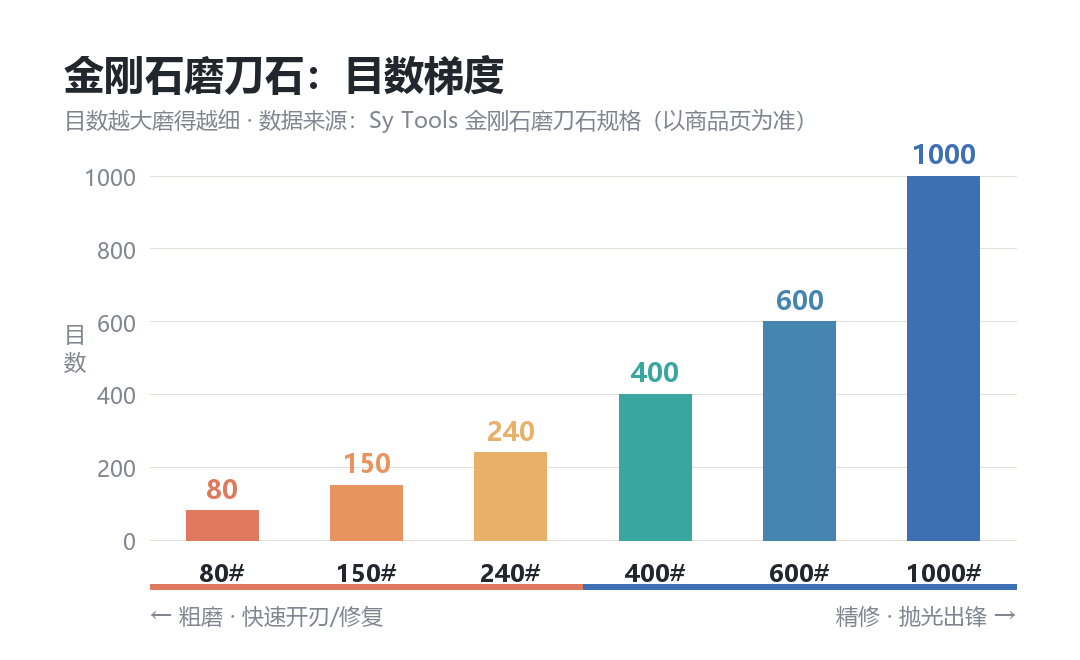
- 320# 粗磨:记号笔涂刃,设 20°(中式厨刀黄金角),每面推 8–10 下,直到笔迹均匀消失、起一道连续毛刺。
- 1000# 精修:换石,同样 20°,每面 5–6 下,把粗磨的痕收细。
- 牛皮条收锋:上 WH-KD-A11 牛皮荡刀条,几下拉掉微毛刺。
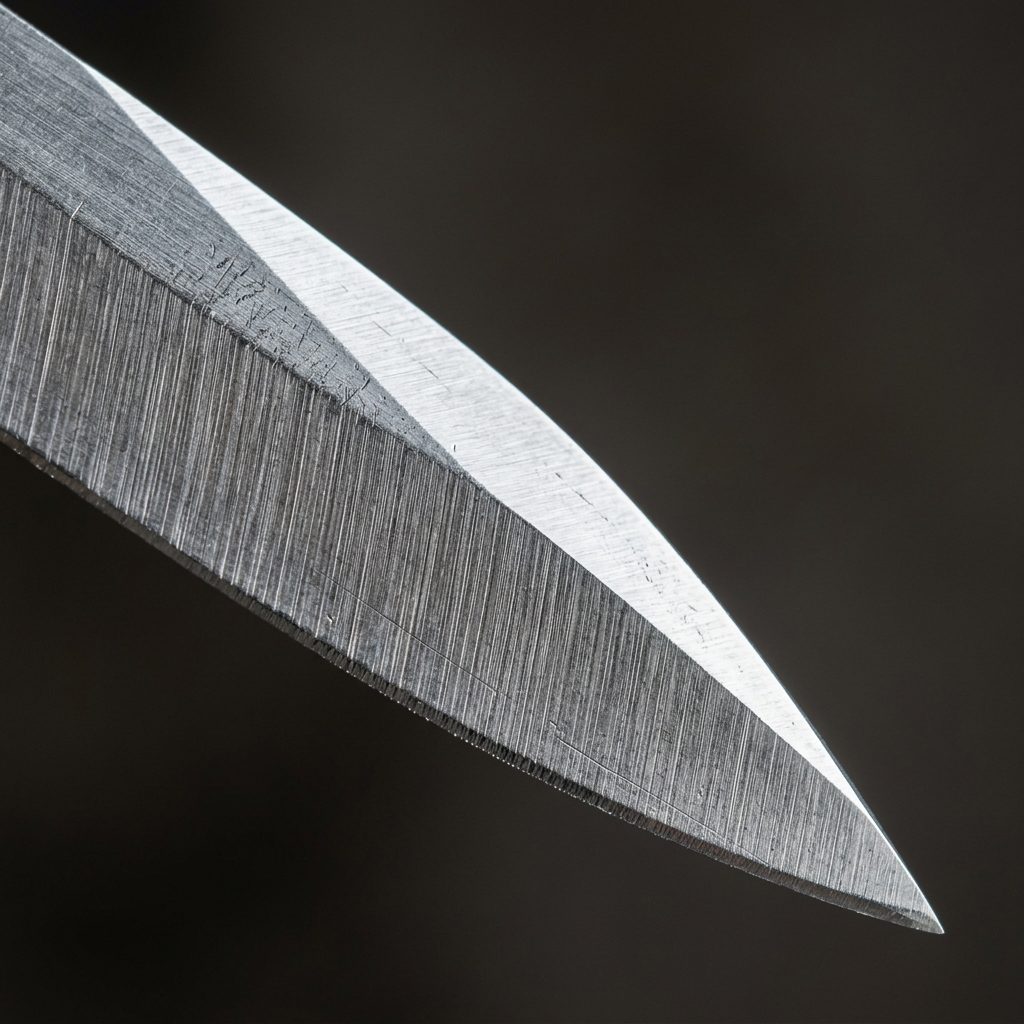
磨完那把刀,侧光下是一条连贯亮线,切番茄"唰"地滑开,跟纸片似的。
整个目数阶梯我习惯这么走:
五、适用边界与红线(老师傅拍肩膀)
- 能磨斩骨刀吗? 轻度维护可以,但刃厚 8mm 那种重砍痕、缺口 >1mm,别自己硬蹭,送师傅。S07 配的是 320#/1000#,修不了大缺口。
- 刻度能精确到 1°? 读数准,实测受夹具锁紧和底座刚性影响,±0.5° 内算优秀。别拿它当计量仪器。
- 磨完还要荡刀吗? 要。1000# 收完用 WH-KD-A11 牛皮条走几下,刃口更"脆生",切感更顺。
- 能磨剪刀吗? S07 是 V 型单刀夹,剪刀得看 ST-K10-001 那种带侧向槽的款,别硬塞。
常见问题
S07 能磨斩骨刀吗?
能做一些日常维护,但刃厚大、缺口 >1mm 的重损伤不建议自己处理。S07 自带 320#/1000# 双石,适合轻度开刃和精修,严重崩口请送专业师傅。
刻度尺真能精确到 1° 吗?
刻度读数本身清晰稳定,但实际研磨角度受夹具锁紧力和底座刚性影响,控制在 ±0.5° 内已属优秀。建议配合记号笔验角,别只信刻度。
S07 和 S06 差在哪?
S07 比 S06 多了微调定位刻度尺,能让你"看见"当前角度,对不看说明书的新手更友好;两者都是 360° 翻转夹具、手动定角,精度逻辑一致。
新手第一次怎么设角度?
中式厨刀设 20°、日式三德设 15°、砍骨厚刃设 22°–25°。设好后务必用记号笔涂刃验角,看笔迹是否均匀被磨掉。
磨完一定要荡刀吗?
建议要。1000# 精修后用 WH-KD-A11 牛皮荡刀条轻拉几下,去掉微毛刺,刃口更利更顺手。
S07 能磨剪刀吗?
S07 是单刀 V 型夹,不专门适配剪刀。需要磨剪请选 ST-K10-001(V 型水平夹具 + 侧向槽,可磨刀也可磨剪)。
S07 定角磨刀六步
- 开箱清点:取出红色翻转夹具、320#/1000# 双石、EVA 包,确认无缺件。
- 夹刀贴基准面:刀背贴夹具基准面,刃口悬空不超夹具宽度,拧紧防漂移。
- 读刻度设角:拨动微调定位刻度尺到目标角(中式 20°),记号笔涂刃备用。
- 320# 粗磨:每面推 8–10 下,直到笔迹均匀消失、起连续毛刺。
- 1000# 精修:换石同角每面 5–6 下,收细粗磨痕。
- 牛皮条收锋:上 WH-KD-A11 轻拉几下去毛刺,侧光看连贯亮线即完成。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。