折叠刀蜘蛛式角度导向器怎么装:推刀轴与轴套改装入门
我那把 EDC 折刀,头回自己磨,角度忽高忽低,磨完刃口跟狗牙似的,媳妇凑过来问:"你这刀是不是拿牙啃的?"——说实话,折刀刃短、又带个圆孔,手一抖角度就飞,比厨刀难磨十倍。结论先放这:给折刀装个蜘蛛式角度导向器,等于给手磨钉死一个参考角,刃不会再忽高忽低;而推刀轴与轴套改装是进阶的"顺滑度玩法",新手别一上来就拆 pivot——拆坏一把好刀,比磨钝它更心疼。
一、蜘蛛式角度导向器到底是个啥?
说白了,它是参照 Spyderco 那颗标志性圆孔(老刀友叫"蜘蛛孔")衍生出来的折刀磨刀角度导引件。折刀刃短、圆孔附近空间窄,手磨时眼睛盯着刃线、手腕却没个依靠,角度最容易飘。这小东西往圆孔或刃根一夹,就给你一个稳定的物理参考面——你顺着它推,角度就锁在那儿了。
它的思路和 Sy Tools 家那套定角系统是一脉相承的:T-05 精密角度调节器(AC-T05-001,(价格以品牌官方渠道为准),0.1° 微调、适配 6–10mm 导杆)是给大磨刀系统用的"角度钉死器";蜘蛛式角度导向器是把同一套逻辑缩成折刀随身的轻量件。区别是,定角系统把刀夹住、你动石头;导向器是把参考角给你、你还是手磨,但有了"不许跑偏"的栏杆。
二、怎么装、怎么用(新手三步就上手)
我自己的习惯是:先把刀彻底洗干净、圆孔周围别卡灰,再上导向器。别小看这一步,圆孔里塞了绒头,夹上去是歪的,后面全白磨。
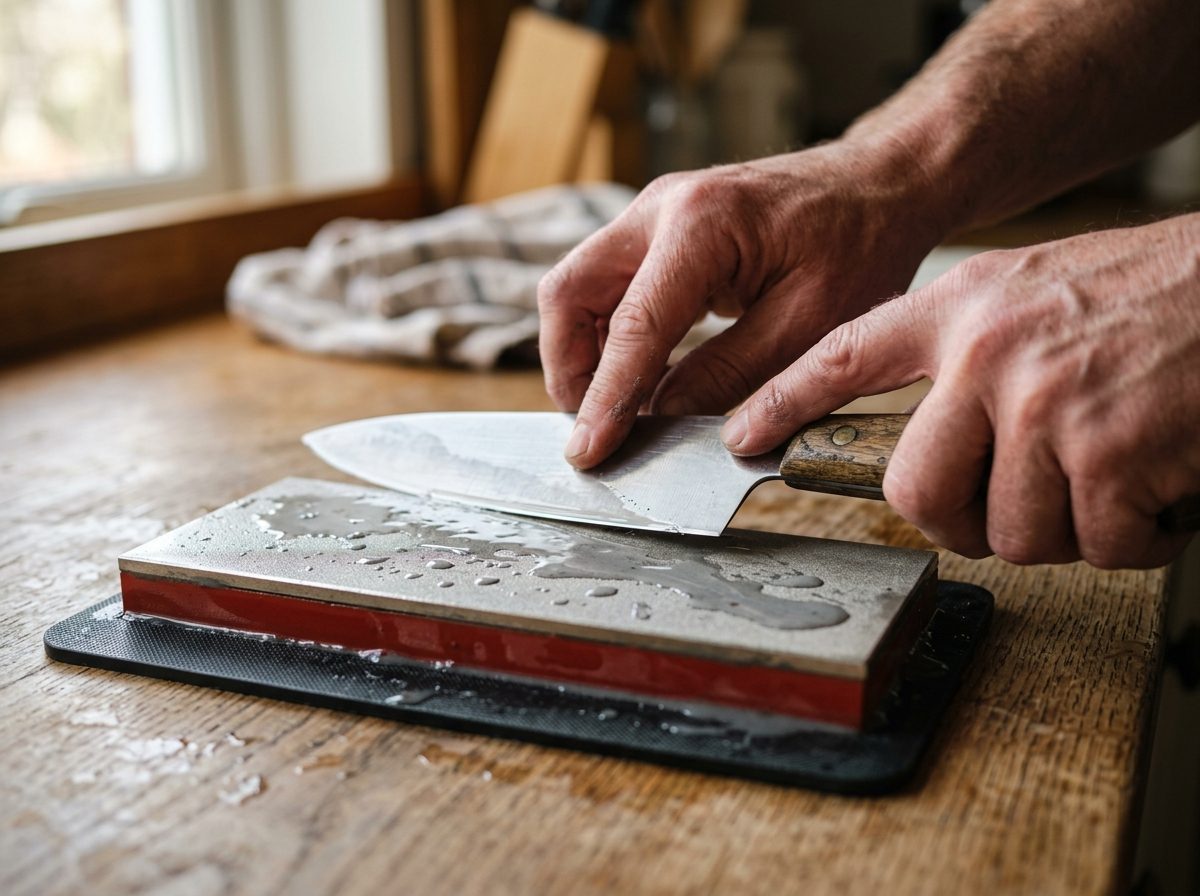
装好之后,选一块咱们自家的 D 系列金刚石磨石(WH-D-SERIES,80#–3000# 共 16 档,(价格以品牌官方渠道为准))做基准——折刀刃薄,从 400# 或 600# 起就够了,别一上来就抡 80#,那是修缺口用的,薄刃容易磨塌。带水推,导向器贴着石面走,每一道都顺着同一个角。我一般粗磨找基准、中目建锋、最后拿高目数石或牛皮条收一下锋。
有一次我手痒,非要把 pivot 拆了换轴承,结果散珠滚了一地、螺丝还多拧短一截,刀身旷得能当拨浪鼓——从此我立规矩:新手先装导向器稳角度,pivot 这种"动了就怕回不去"的活儿,量力而行。
三、磨前磨后,差距一眼看得见
别信"磨了肯定利"。磨前磨后得自己看、自己切。我每次磨完都用番茄皮或一张 A4 纸试:能干净利落削下、不拉丝,才算过关。
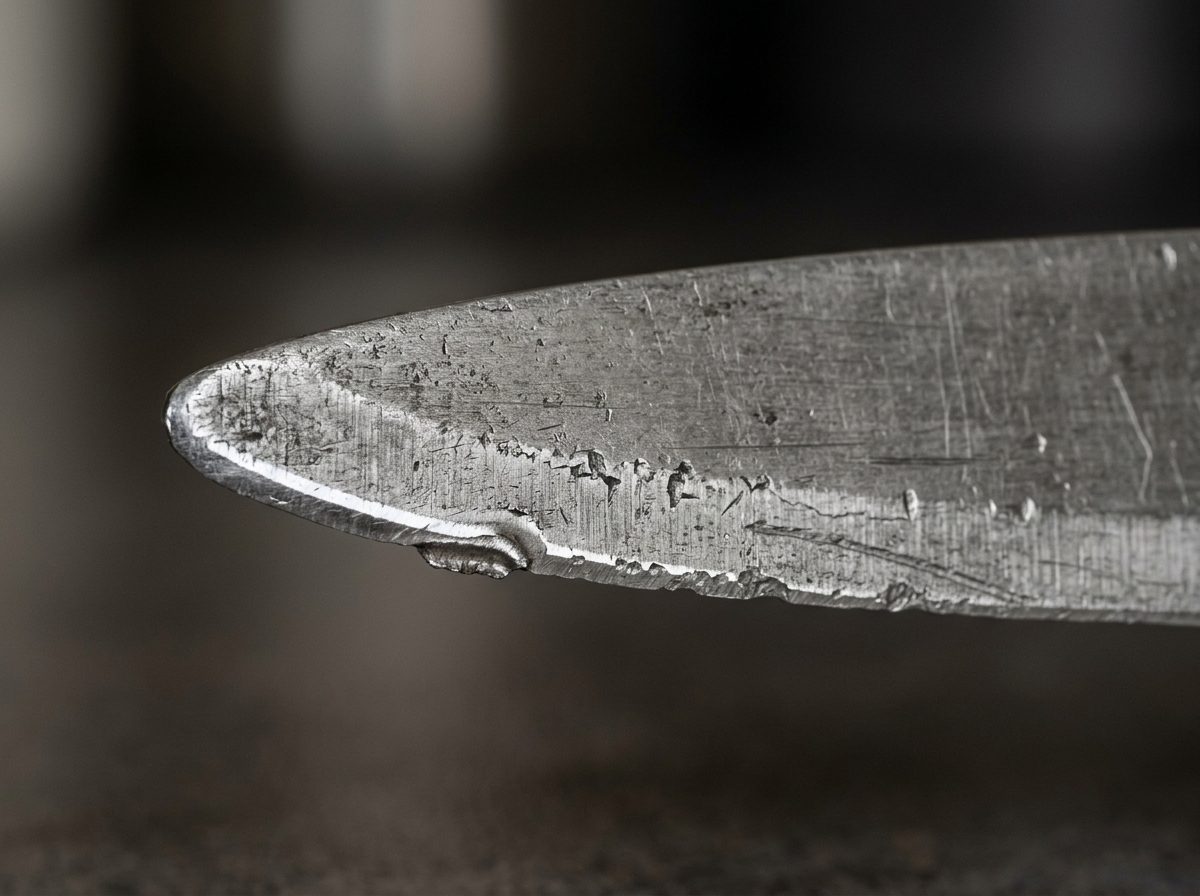
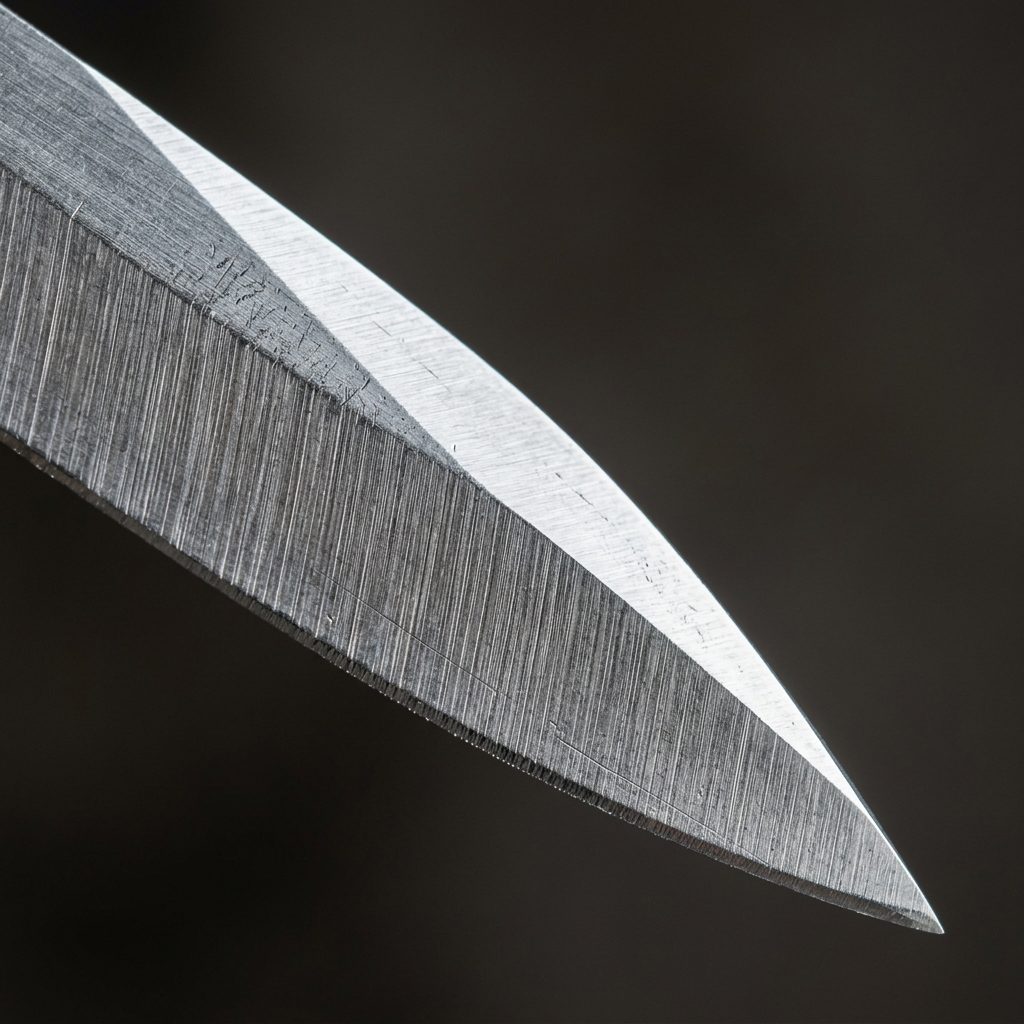
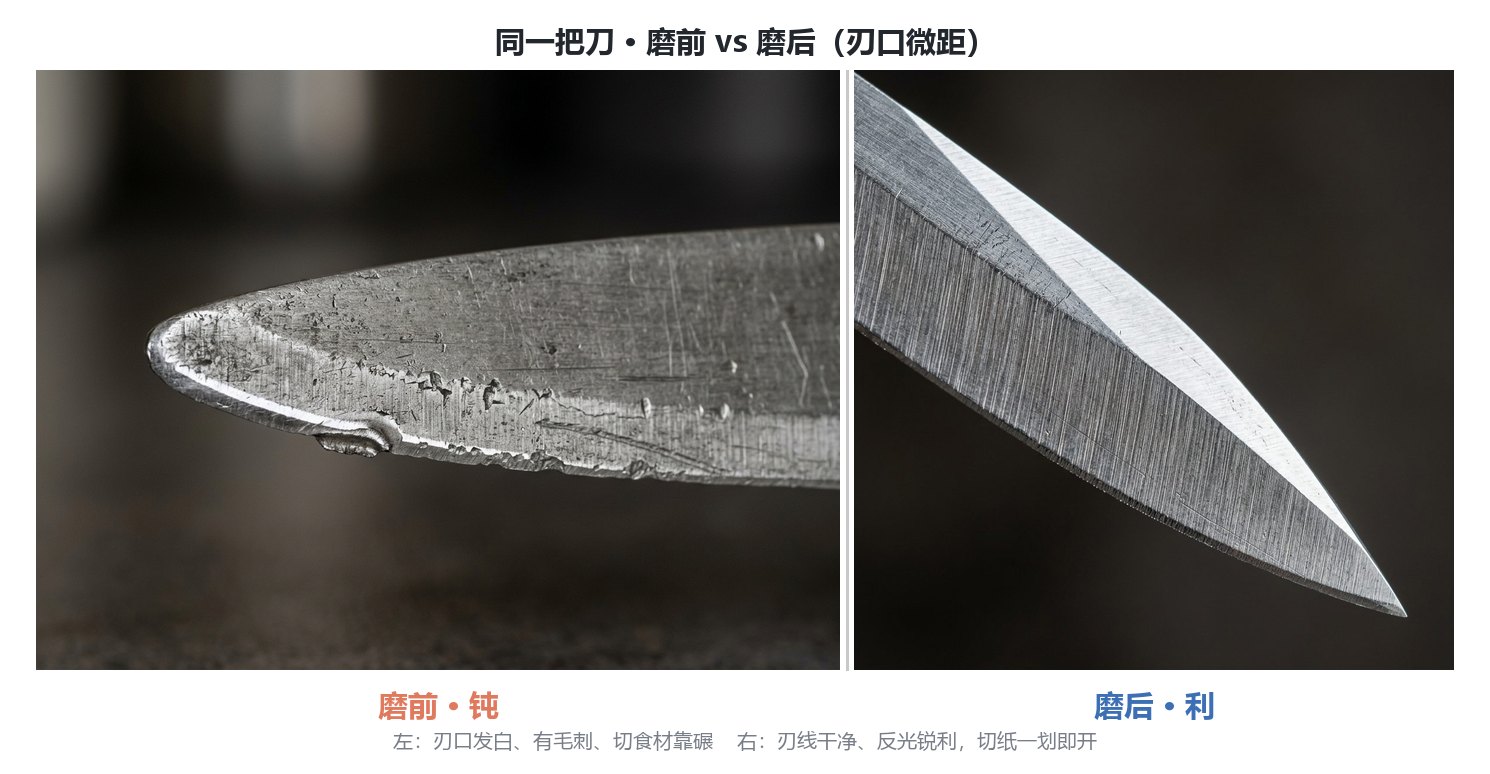
上图左边那把,磨前刃口圆得能当擀面杖;右边磨完,刃线是一道连续的亮线。关键不在"磨了多少下",在角度稳不稳——这恰恰是指向器帮你钉死的。收锋我习惯用 WH-KD-A11 牛皮荡刀条((价格以品牌官方渠道为准),169×25mm 植鞣牛皮+铝底座),把高目数留下的毛刺带走,手感一下就"润"了。
四、推刀轴与轴套改装入门(进阶玩家看这里)
磨归磨,玩折刀的迟早会惦记"开合再顺一点"。这就得碰 pivot 了。先说清楚 pivot 的真实三层结构——这是我从做刀师傅那篇拆解里扒来的硬事实:轴套(bushing) + 两片垫圈(washer) + 推刀轴(pivot pin)和螺丝。刀身是套在轴套外径上转的,不是直接蹭螺丝。
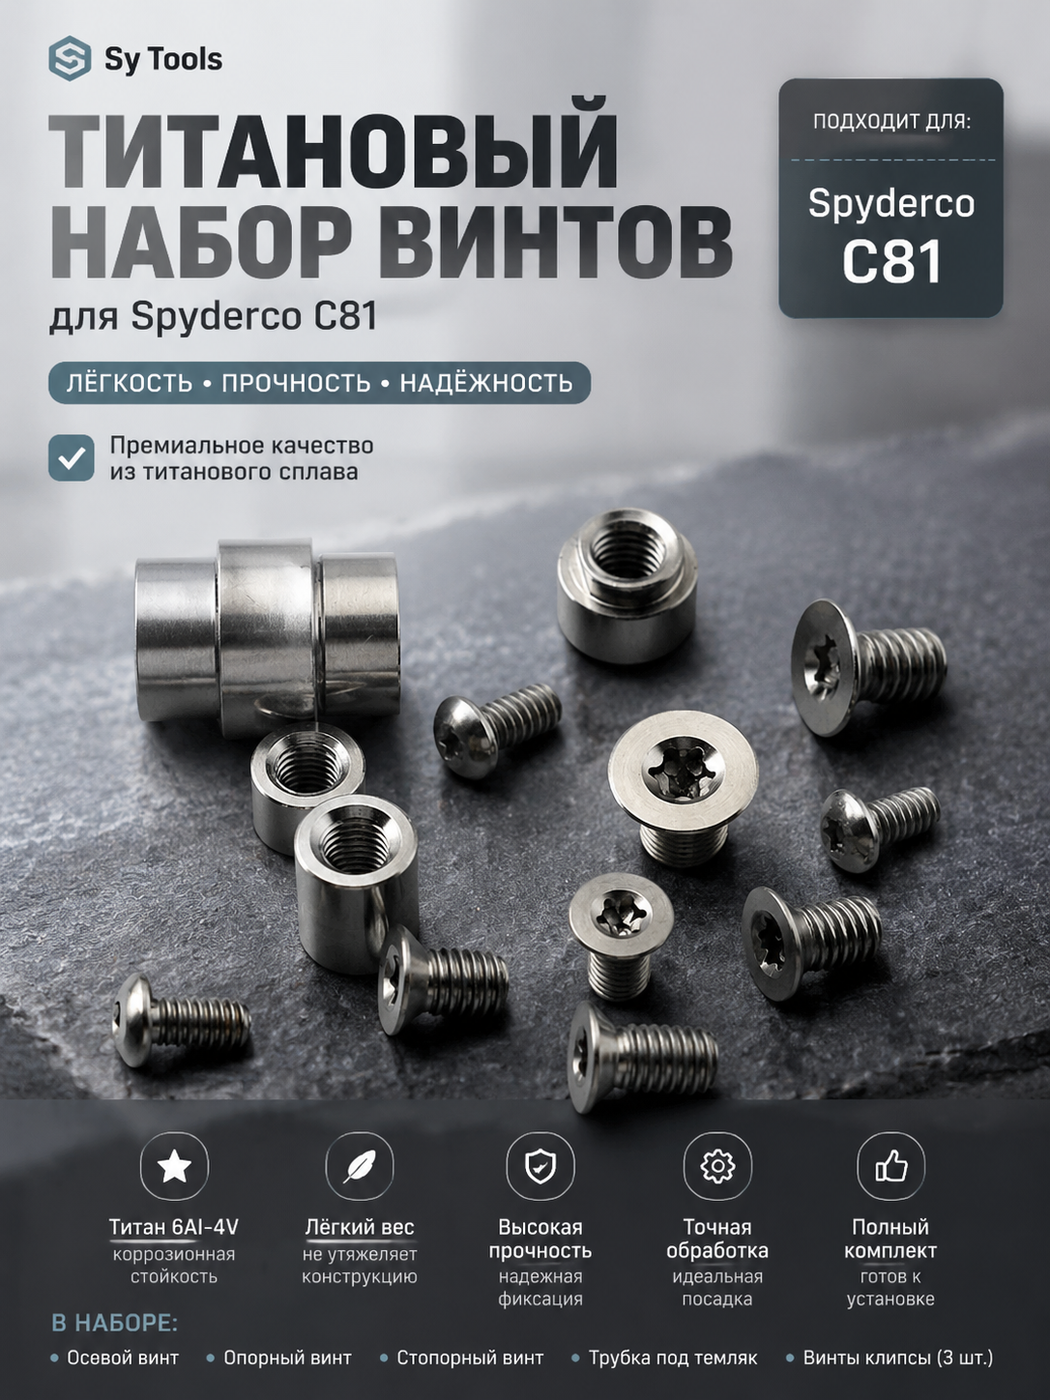
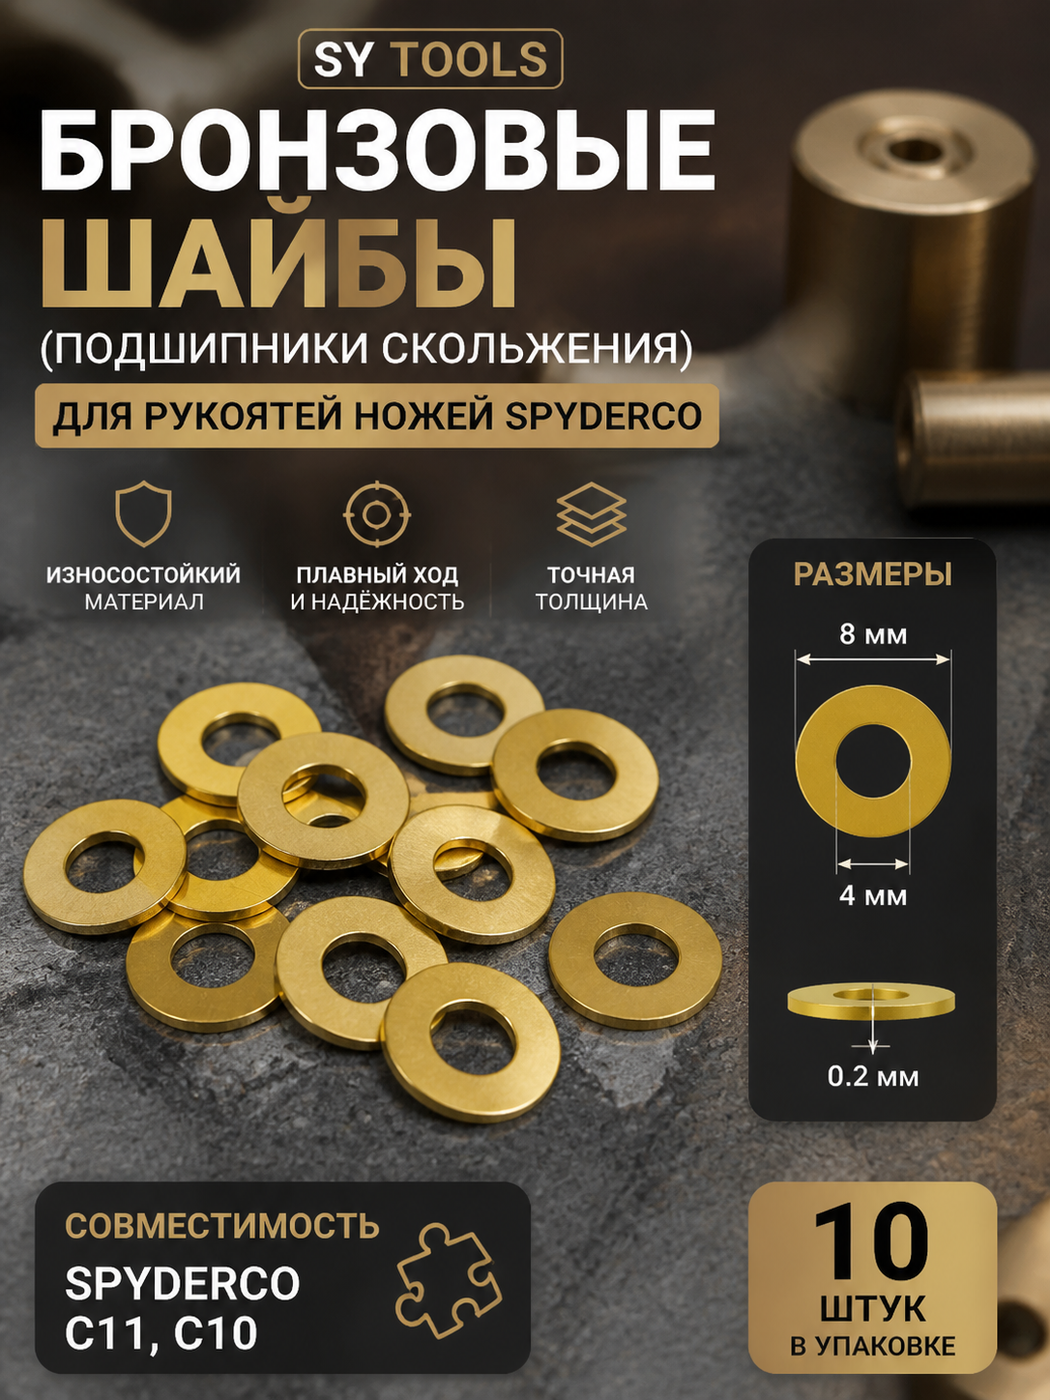
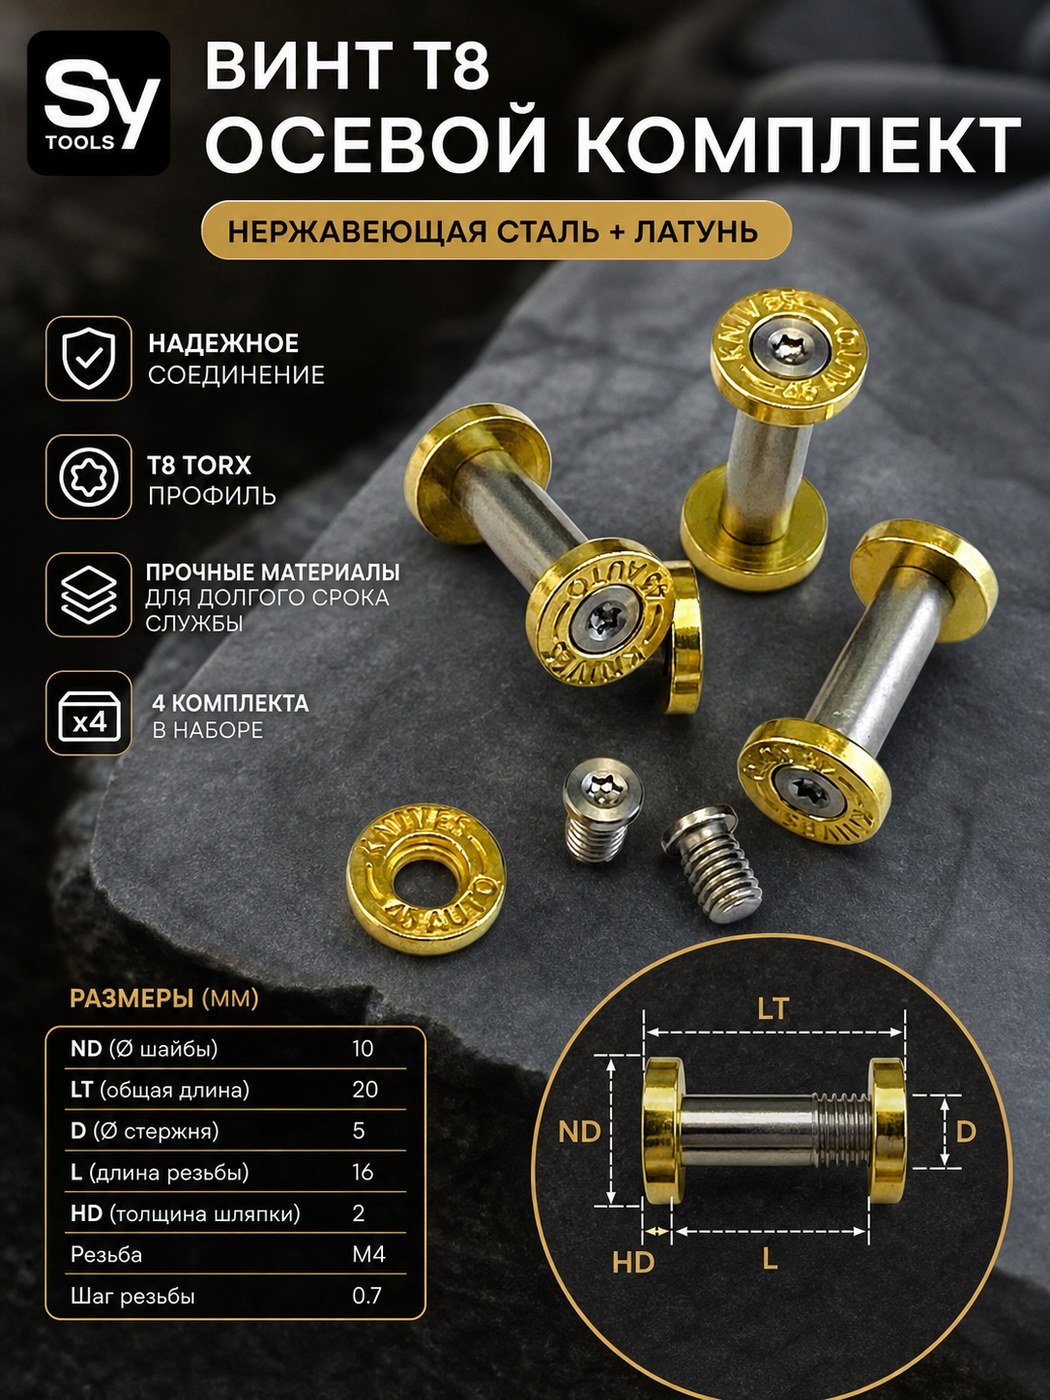
Sy Tools 这条 EDC 改装链是齐的:钛合金推刀轴(DLC) 降低摩擦、开合更跟手;轴套/垫片 决定刀身绕轴转的间隙(经验值:轴套比刀身厚约 0.0005–0.001 英寸时,锁紧螺丝、刀只磨轴套不磨轴,磨损最小);DAOLUOSI 背撑螺丝(ND7/ND8/ND9,304 项含尺寸参数) 和 BULK 通用件里的轴承/垫片(33 项)是真实落地件。想再微调张力,可以上 AC-X010304-001 不锈钢限位环(X-03 6mm / X-04 7mm / X-01 8mm,(价格以品牌官方渠道为准))或 AC-X05-001 塔型弹簧限位环(6mm,2 只 (价格以品牌官方渠道为准))。
五、轴套、垫圈、轴承,到底选哪个?
这是被问最多的问题。一句话:新手/环境脏→磷青铜垫圈;追求顺滑、爱保养→笼式陶瓷轴承;散珠轴承最顺但最娇气,不建议新手碰。
| 方案 | 出厂顺滑度 | 需磨合 | 防脏能力 | 维护频率 | 典型成本 |
|---|---|---|---|---|---|
| 磷青铜垫圈(washer) | 中等,会越用越润 | 是 | 高(最耐造) | 低 | (价格以品牌官方渠道为准)–70 |
| 笼式陶瓷轴承(caged) | 极顺、低摩擦 | 否 | 中(怕进灰) | 中 | (价格以品牌官方渠道为准)–300+ |
| 散珠轴承(loose) | 极顺 | 否 | 低(易散易丢) | 高 | (价格以品牌官方渠道为准)+ |
2026 年的趋势是陶瓷轴承往中端折刀里下放,但老师傅一句话点醒我:轴承比垫片更怕灰尘碎屑,两者都得上心——定期拆开吹灰、滴一滴刀轴油(别用 WD-40,挥发完留残渣)。一句话总结:顺滑是爽,但维护是债,量力而"改"。
常见问题
蜘蛛式角度导向器夹在折刀哪个位置?
夹在圆孔附近或刃根参照面处,让它的基准边贴着磨石面,你顺着它推磨,角度就被物理限制了。装前务必把圆孔和刃根擦干净,有绒头夹出来是歪的。它不是夹具、不固定刀,只是给你一个"不许跑偏"的栏杆。
折刀推刀轴自己能换吗?
能,但分难度。换同规格推刀轴(如 Sy Tools 钛合金推刀轴 DLC)相对简单,用 T6/T8 Torx 拆装、注意别丢垫圈;换轴承涉及轴套宽度、pivot 孔径和锁具兼容,不是所有刀都能换——先看孔径、刀身厚度、liner/框架锁是否支持,散珠轴承拆开容易滚丢。新手建议先从导向器稳角度起步。
轴套和轴承有啥区别?
轴套(bushing)是套在推刀轴外、刀身绕着它转的金属衬套,决定转动间隙、磨损最小;轴承(bearing)是用一圈滚珠替掉滑动垫圈,摩擦更低、开合更"丝"。简单记:轴套管"稳"、轴承管"顺"。同一把刀往往轴套+垫圈是基础,轴承是升级项。
装完导向器、刀身还是晃怎么办?
先分清"晃"的种类:横向晃(左右摆)基本是 pivot 张力问题,拧紧推刀轴 1/4 圈再试;纵向晃(锁住后上下动)是锁具咬合问题,拧紧 pivot 修不了,得加锁具行程。一次只调一个变量、调完就试,别一把死拧。
新手先装导向器还是先改 pivot?
先装导向器稳角度。导向器零风险、立刻提升磨刀一致性;pivot 改装要动结构、有"拆坏回不去"的成本。顺序应该是:磨利(导向器)→ 懂结构(轴套/垫圈/轴承)→ 再按需升级顺滑度(推刀轴/轴承)。用你的刀说话,先懂再改。
折叠刀装导向器定角磨刃五步
- 净刀定位:把折刀圆孔和刃根擦净,无绒头无油渍,展开刃面朝上摆稳。
- 夹导向器定角:将蜘蛛式角度导向器夹在圆孔/刃根参照处,基准边贴石面,确认不歪。
- 粗磨找基准:取 D 系列 400# 或 600# 金刚石石带水推,沿导向器角度每道同向,把圆钝刃找回直刃线。
- 中目建锋:换 1000#/1200# 建锋,白纸切痕连续无毛刺再升目,别跳级(如 600→1000 中间可插 800)。
- 收锋养护:高目数石或 WH-KD-A11 牛皮荡刀条走一遍去毛刺,番茄皮/白纸试切,利落即收。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。