ST-S07-001 定角磨刀系统怎么选:小主机还是塔式,新手进阶一台够吗
先说结论,省得你往下翻:新手进阶想「磨得准、能换石、能修缺口」,一台小主机式的 ST-S07-001 就够;你如果只想刀别钝、零基础怕折腾,那 GT-001 这种塔式更省心。一台够不够,说白了就看你要的是「磨得准」还是「磨得快」。
我跟你讲个真事。我第一把定角系统买的就是塔式滚筒的,图它快、图它不用学。结果有回一把砍骨刀崩了个米粒大的口子,我拿那滚筒滚了快十分钟,口子还在——当时真以为这刀废了。后来换了小主机式的 S07,320# 石搭在导杆上滑几下,缺口没了。这才明白:塔式是「让你别钝」,小主机是「让你好好磨」。两件事,不是一回事。
一、小主机式和塔式,到底差在哪
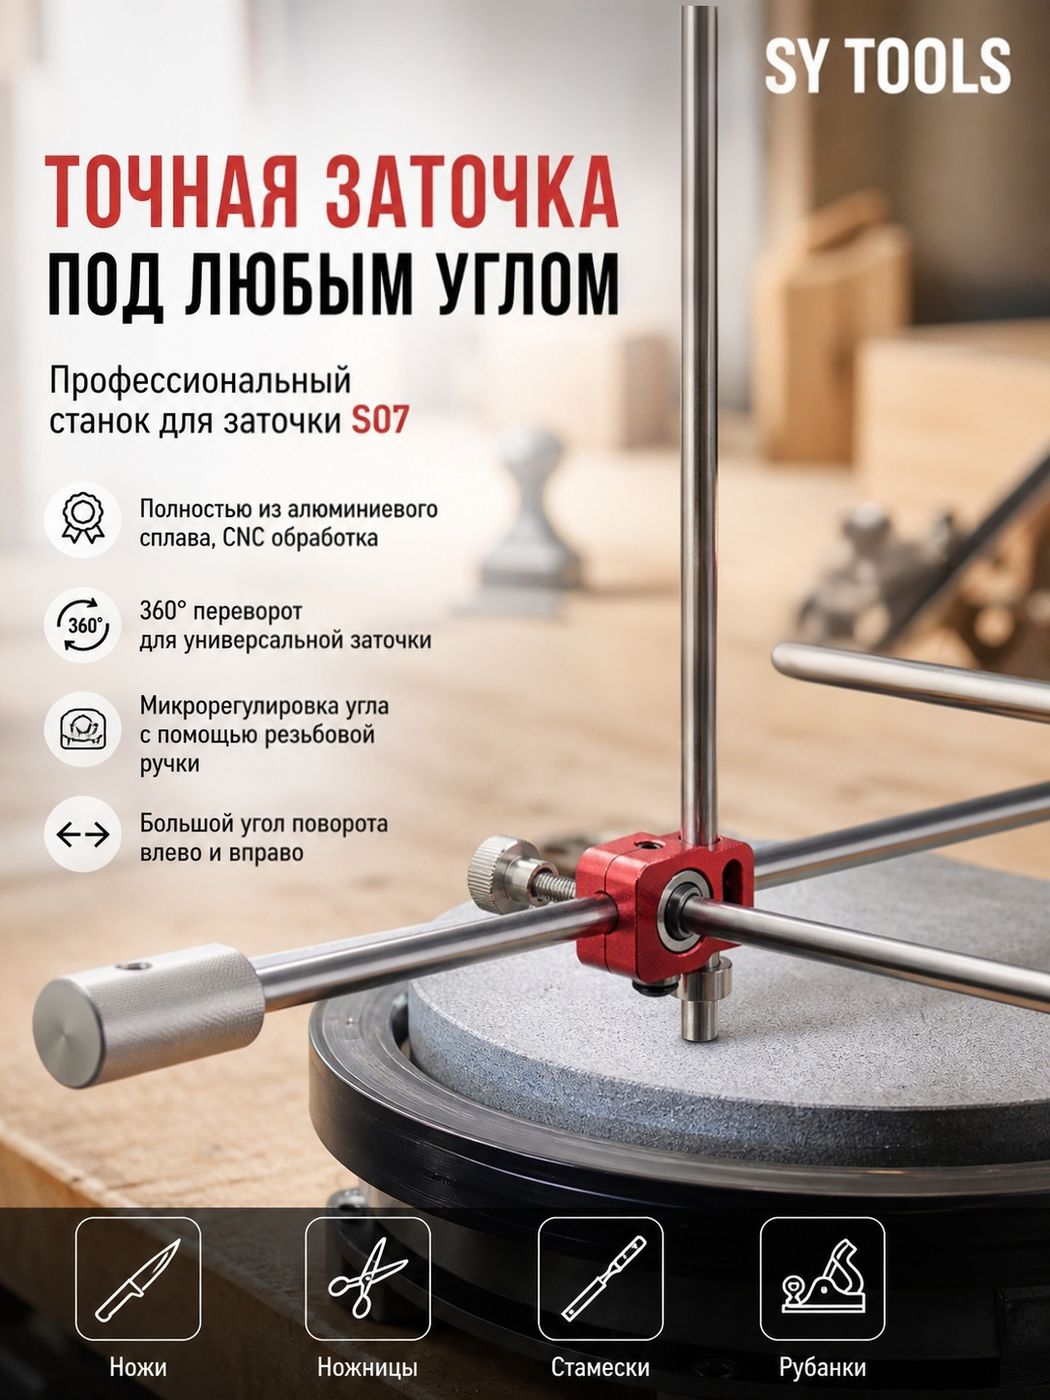
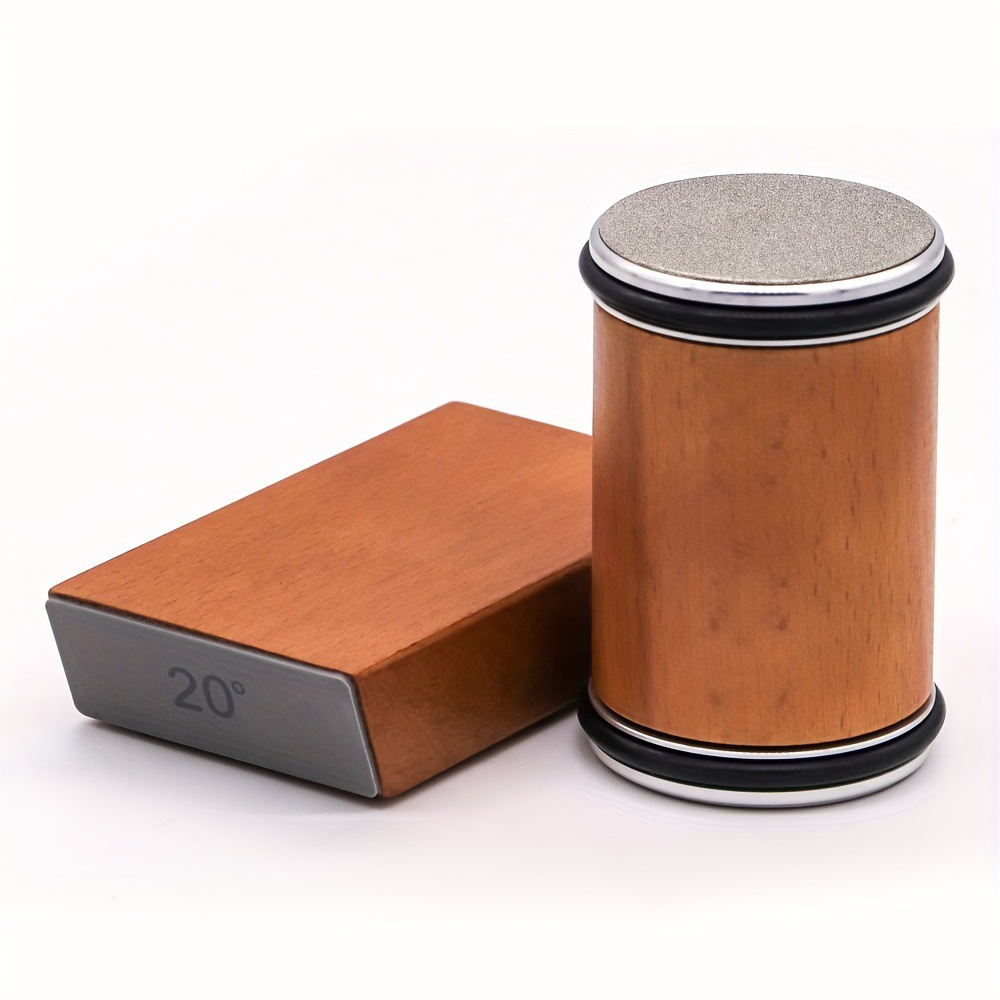
这俩名字听着玄,其实就是两种把「角度」锁死的思路:
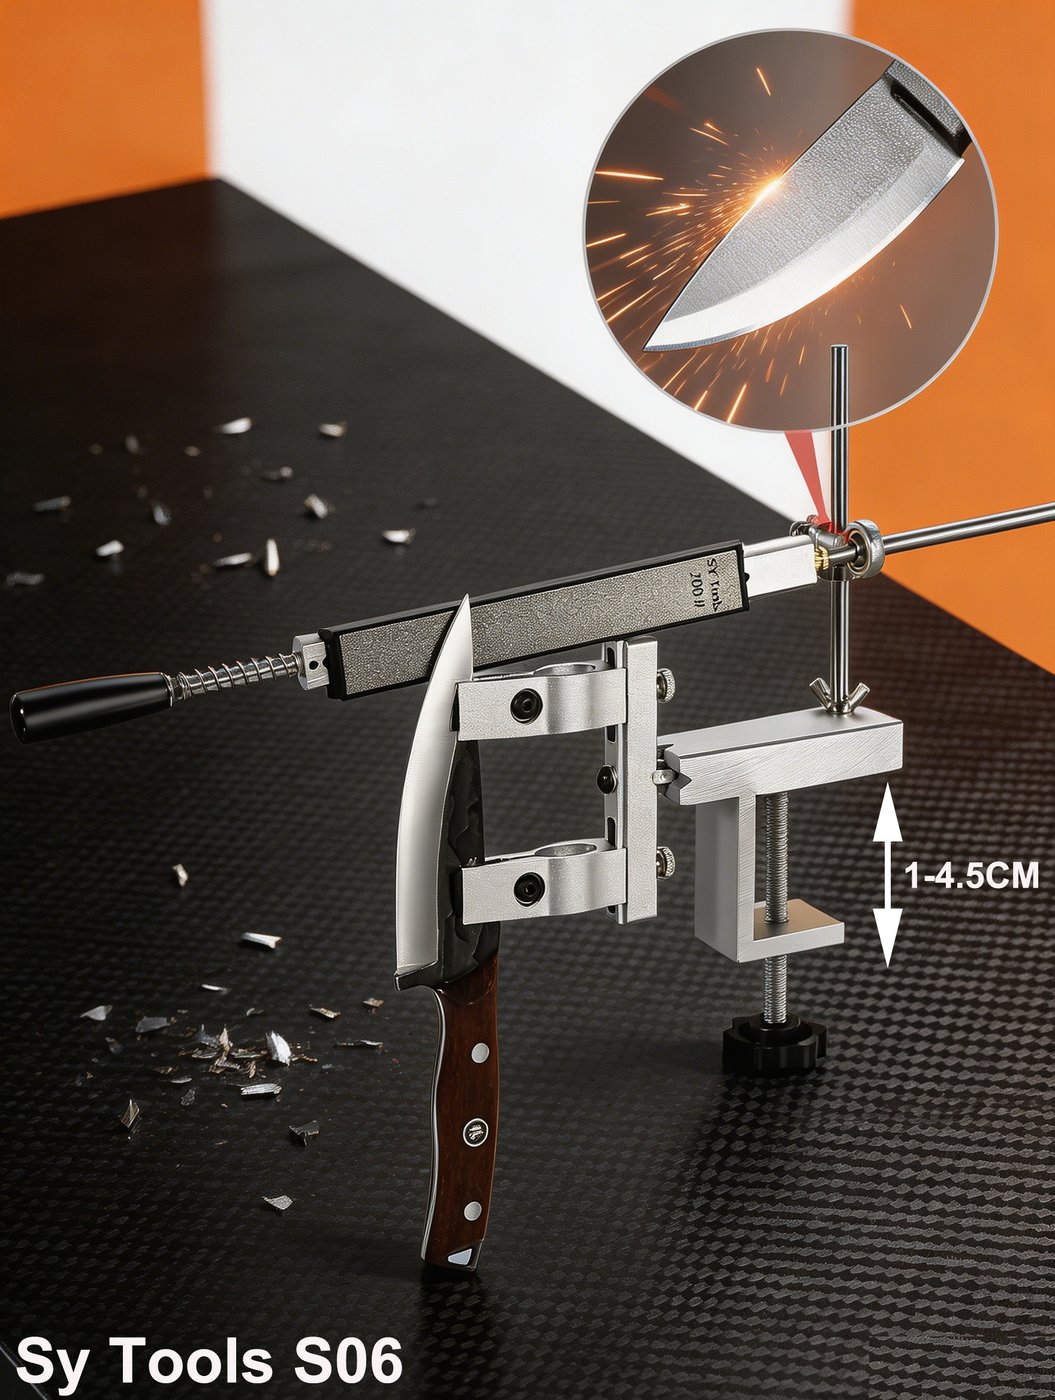
- 小主机式(夹具臂式 / clamp-and-rod):刀被夹在一个能 360°旋转的夹具里,磨石装在导杆手柄上,你握着导杆沿刃滑。角度靠刻度尺或高度尺设定,设一次能复现无数次。Sy Tools 这条线里的 ST-S07-001、ST-S06-001、ST-S09-001、SX-MAXM-PRE 全是这个路子。
- 塔式(滚筒式 / rolling):磁吸底座把刀「啪」地吸平,一个带金刚石盘的滚轮架在轴上,你推着滚轮沿刃滚。角度由滚轮和底座的几何关系固定,通常就 15°/20° 两档。ST-GT001-001 就是这类。
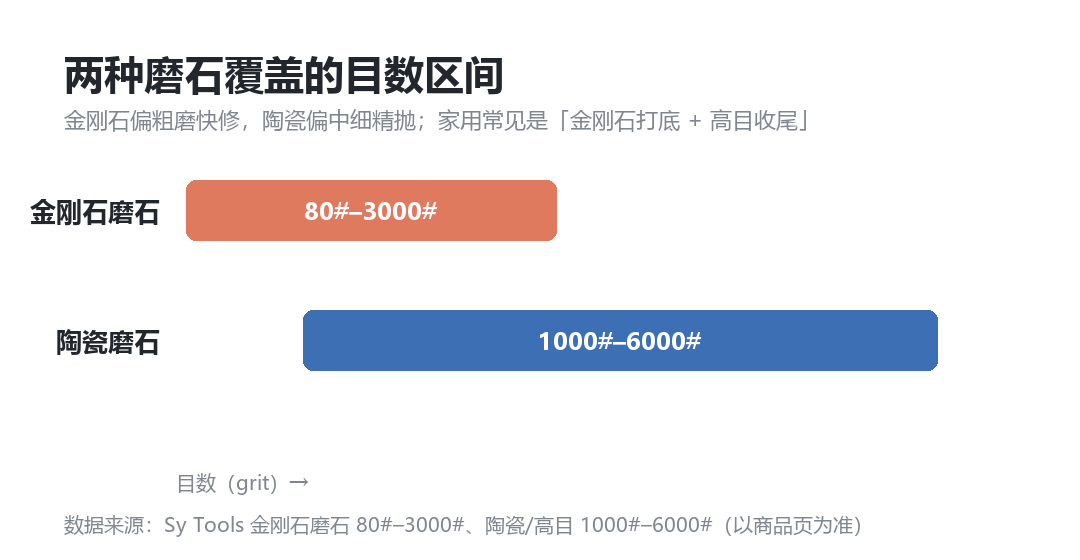
我把核心差异摊开给你看:
| 维度 | 小主机式 ST-S07-001 | 塔式 ST-GT001-001 |
|---|---|---|
| 结构 | 旋转夹具 + 导杆 + 可换磨石 | 磁吸底座 + 滚轮金刚石盘 |
| 角度范围 | 10°–35° 连续可调(刻度尺) | 固定 15°(日式)/ 20°(西式)双角 |
| 能不能换石 | 能,320#–3000# 随便搭 | 不能,盘是耗材、规格固定 |
| 修缺口能力 | 强,粗石可重塑刃形 | 弱,只适合已成型刃的维护 |
| 上手门槛 | 要学夹刀、设角、验角 | 零经验,3 分钟出锋 |
| 适合谁 | 想「玩明白刀」的进阶者 | 只想刀不钝的家庭 |
一句话:小主机卖的是「可控」,塔式卖的是「省心」。谁高级?都不高级,匹配你手的人才是好工具。
二、S07 凭啥是进阶首选
我推荐 ST-S07-001 当进阶第一台,不是因为它贵,是因为它把新手最怕的两件事解决了:
第一,角度看得见。 S07 那根红色刻度尺,是你最好的老师。你不用凭手感猜 20° 还是 15°,拧到刻度、夹稳刀,导杆放上去就是这个角。对比之下塔式你永远不知道它现在是不是真 20°——它说是就是,你验证不了。
第二,能换石做全链路。 S07 出厂带 320# 和 1000# 两块石:320# 修缺口、1000# 出利。等你手熟了,再买块 2000# 甚至咱们的 SU 铜基金刚石,精细收尾随你。塔式的盘换不了目数,卡在固定档位上。
同家族里 ST-S06-001(阳极氧化铝 + 304 不锈钢杆,10°–35°,(价格以品牌官方渠道为准))更便宜,适合预算紧的;ST-S09-001 用垂直高度刻度尺精设角度,适合强迫症;SX-MAXM-PRE 是大师级全套,等你真入坑再上。但论「进阶第一台、性价比、可成长」,S07 最均衡。
> 真定角怎么验?三步:夹稳 → 用记号笔沿刃口画一条细线 → 磨 3–5 次看墨线是不是均匀擦掉。只擦掉一边,说明你夹歪了或角度偏了。塑料底座的机器用久了会形变漂移,所以 S07 用的是 CNC 铝,刚性在线。
三、一台到底够不够
够不够,取决于你家刀的「复杂度」。我给你划条线:
- 一台小主机(S07)够用的场景:家常菜刀、水果刀、几把折刀、偶尔猎刀。一把 320#+1000# 走粗到精,配合咱们的 KD-A11 牛皮荡刀条 收锋,全家刀一年不用愁。
- 可能不够的场景:你手里有日式单刃刀(要 12°–15° 窄角)、有超厚户外刀(刃厚超 6mm 夹不进)、或者你既要「快修」又要「精修」。这时候塔式 GT-001 当日常快修、S07 当月度深磨,两台配合反而最爽。
我自己的配置就是 S07 主力 + GT-001 应急。平时刀钝了拿 GT-001 滚两下顶一周,周末拿出 S07 认真磨一遍。但如果你刚起步、刀就那么几把,千万别听谁说「必须两台」——S07 一台,先用半年再说。工具是给人用的,不是用来堆的。
四、翻车兜底:新手用 S07 最容易栽的三个坑
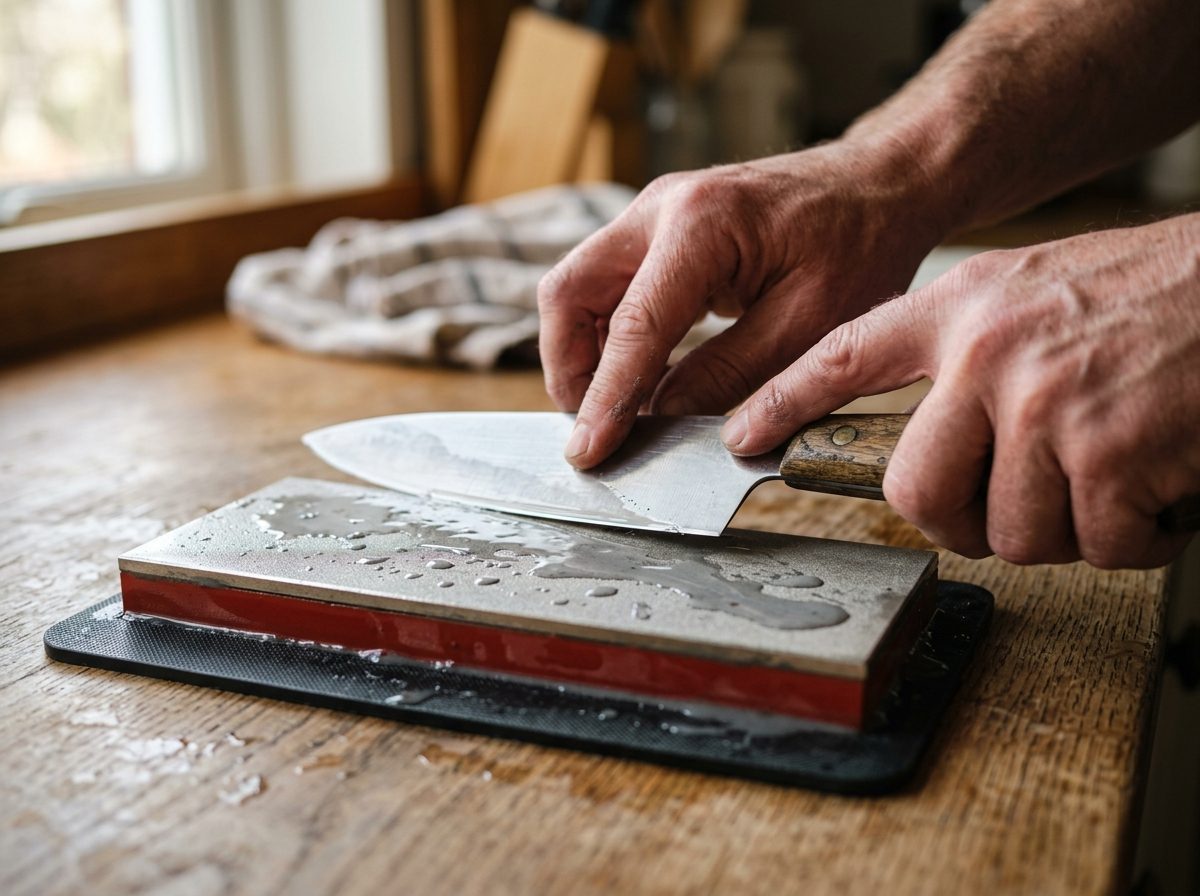
1. 夹歪了:刀没贴紧夹具底面,磨出来一边深一边浅。兜底——夹完先画墨线验角,别急着磨。 2. 读错刻度:把总刃角当每边角,20° 设成 40°,磨出的刃厚得能当铲子。兜底——记住 S07 刻度是「每边角度」,中式菜刀每边 20°、日式每边 15°。 3. 贴反石 / 石没卡紧:导杆上的石松了,滑着滑着角度漂了。兜底——每次换石重新拧紧,磨前空滑两下听有没有旷量。
塔式那边也有坑:角度固定,你拿它磨超薄刃具(比如片刀想 12°)它给不了;磨盘是专有耗材,用秃了得买原装。所以「一台够不够」另一层意思是:耗材你能不能接受被绑定。
五、磨前磨后,眼见为实
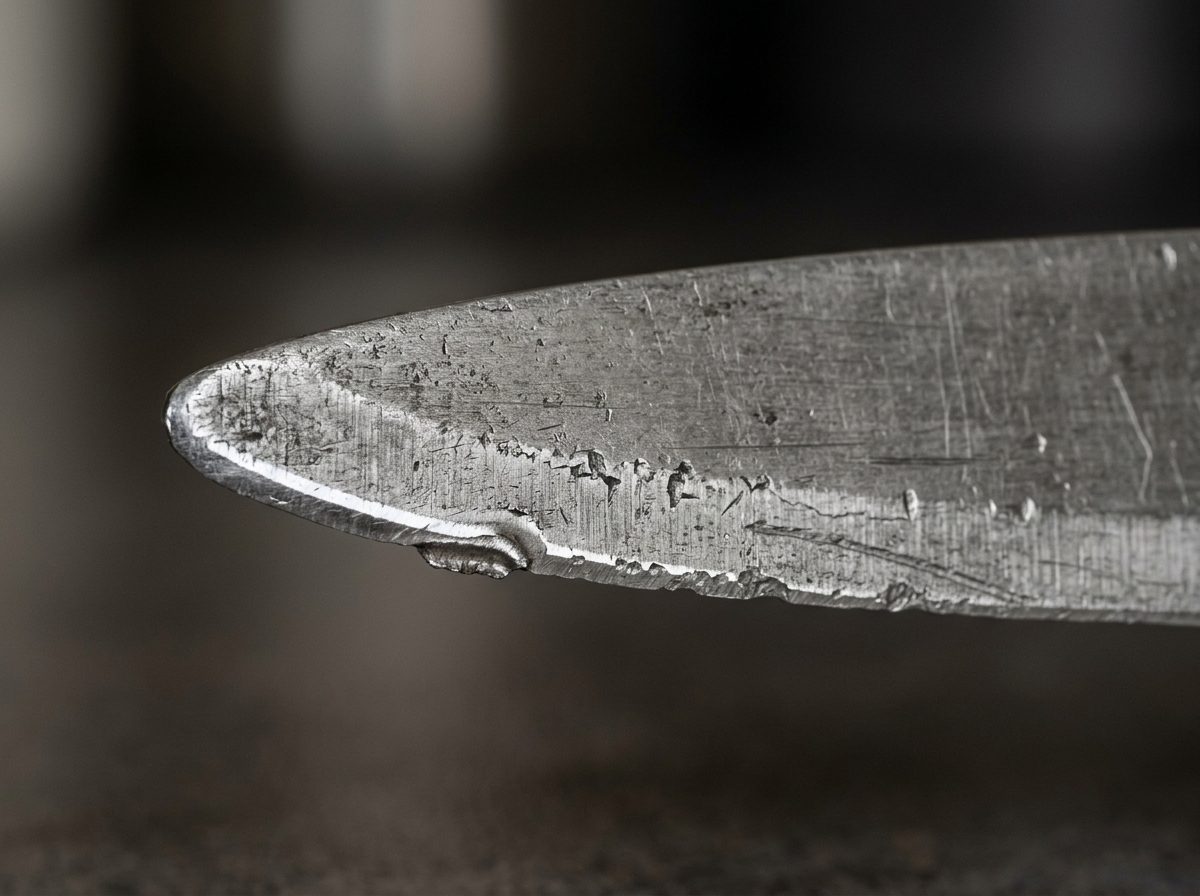
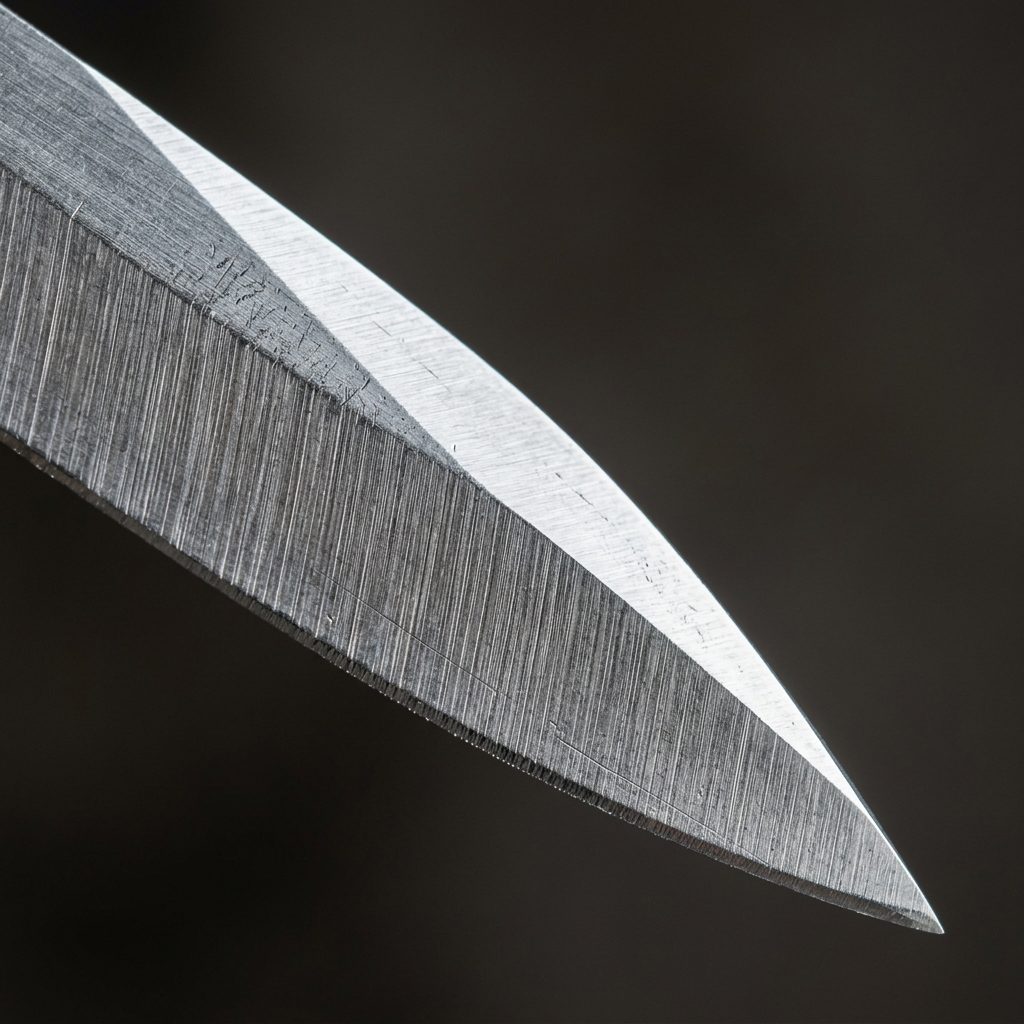
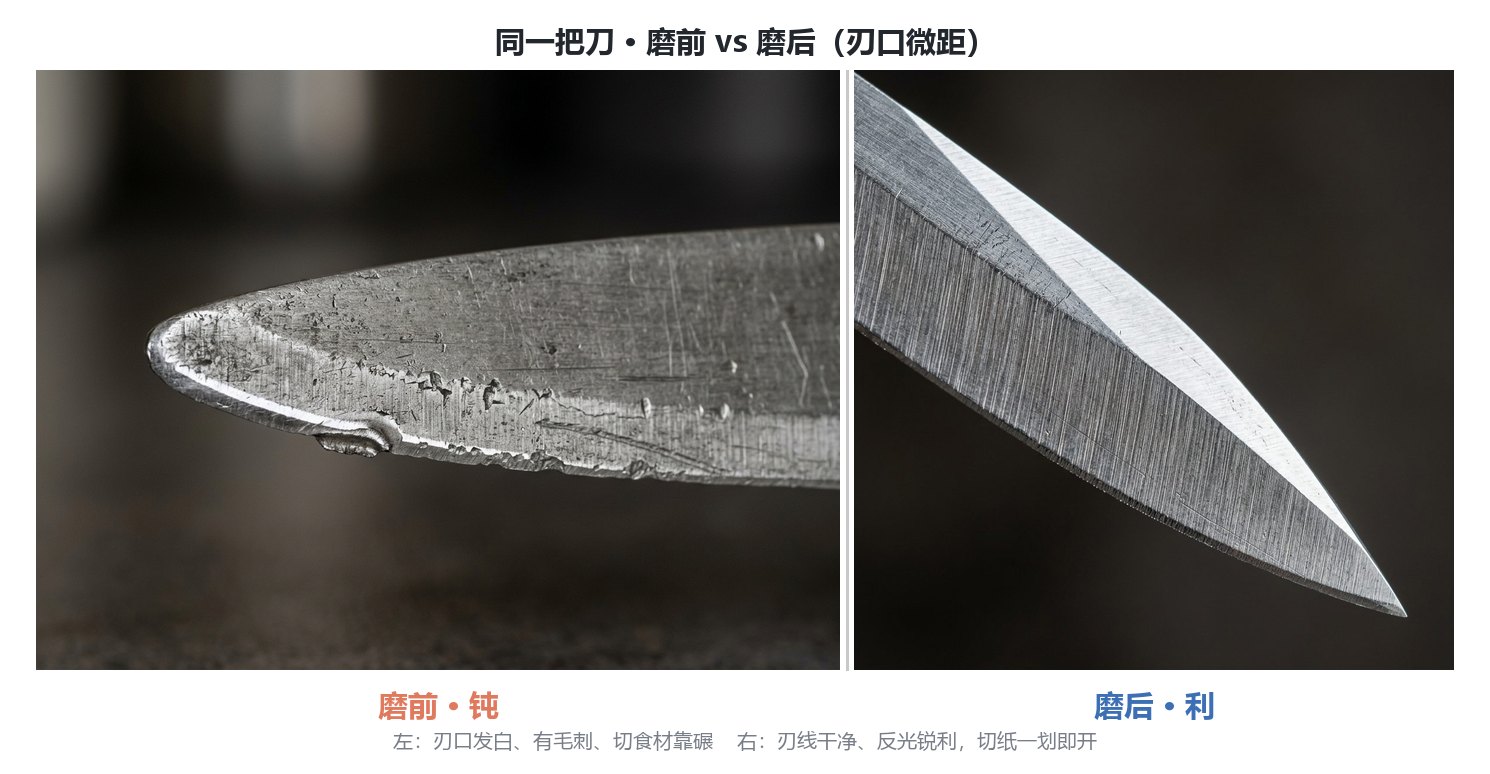
上面这组是我拿一把崩口菜刀、用 S07 的 320# 修、1000# 精磨、最后牛皮条收锋的实拍。你看磨前那个缺口,塔式滚筒滚半天纹丝不动;小主机搭粗石十几下就平了。这就是为什么我说「想修缺口选小主机」——不是玄学,是结构决定的。
常见问题
小主机式和塔式哪个更适合纯新手?
如果你是完全零基础、只想刀别钝、不想学任何角度,塔式 GT-001 更友好,零经验 3 分钟出锋。但如果你愿意花半小时学夹刀设角,小主机 S07 给你的是「以后所有刀都能磨」的能力,长期更值。
ST-S07-001 一台能搞定全家刀吗?
能。家常菜刀、水果刀、折刀、猎刀,一把 320#+1000# 走粗到精足够。前提是刀刃厚度在 1–6mm 内(S07 夹具覆盖区间)。超厚户外刀或日式单刃超窄角,才需要第二台或手磨补位。
塔式能不能换不同目数的石?
不能。塔式(如 GT-001)的金刚石盘是固定规格的耗材,目数由厂家定死(GT-001 是 400/1000 双盘),你换不了。这也是它「省心但不可控」的根源。想要多目数自由,只能上小主机式。
S07 的角度怎么验证是真的定角?
三步:夹稳刀 → 记号笔沿刃口画细线 → 磨 3–5 次检查墨线是否均匀擦除。只单侧消失就是夹歪或角度偏。S07 用 CNC 铝主体,刚性比塑料底座稳,角度不容易随次数漂移。
进阶之后还需要单独的手磨石吗?
如果你已经用 S07 玩顺了,手磨石不是必需,但想追求镜面级刃或处理异形刀,可以补一块咱们的高目数宝石石(1500#–10000#)。多数家庭用户,S07 + 牛皮荡刀条已经封顶日常需求。
S07 首次上手的 5 步
- 夹刀校准:把刀垂直插入 S07 的 360°旋转夹具,拧紧,确保刀刃贴合导向面不悬空。
- 设角划线验角:拧刻度尺到目标角(菜刀每边 20°),记号笔沿刃画线,空滑两下确认无旷量。
- 粗磨修形:装 320# 石,导杆轻压沿刃单向滑,每面 15–20 次,直到缺口平、墨线均匀擦掉。
- 精磨出利:换 1000# 石,同样手法每面 15 次,刃线变均匀发亮,指甲轻刮有「咬手」感。
- 牛皮条收锋:夹稳后拿 KD-A11 牛皮荡刀条背向刀锋轻拉几下,去毛刺,锋利度和保持性立刻上台阶。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。