日式刺身刀/寿司刀怎么磨:单面开刃与角度讲究
我头回磨柳刃,仗着双面刃那点经验,顺手把背面也蹭出个第二刃。结果片三文鱼时不是切、是"拽"——生鱼片边缘全是毛丝,被寿司店师傅一句话点醒:"你这刀,背面磨坏了。"后来我才懂:日式刺身刀是单面开刃,真正要死磕的只有有斜面那一面,背面那道窄边(乌拉)只能轻轻平收去毛刺,绝不能当第二刃开。
结论先放这儿:单面刃柳刃,主刃面角度锁在 12°–15°,粗→中→精阶梯用金刚石磨石推完,背面用细石平贴、近零压力推个两下把毛刺带走,最后牛皮荡刀条收个锋,就成了。下面我把踩过的坑、摸到的门道,跟你唠明白。
一、单面刃到底特殊在哪
双面刃(西式厨刀)两面都要磨、角度对称;单面刃(柳刃、出刃、薄刃)只在一侧开刃,另一侧是平的,还带一道背凹。它由三块组成:主刃面(kireha,你真正磨的那面)、镐线(shinogi,刃面与平侧的分界脊)、乌拉(uraoshi,背面的平窄边)加上背凹(urasuki,那道 hollow)。
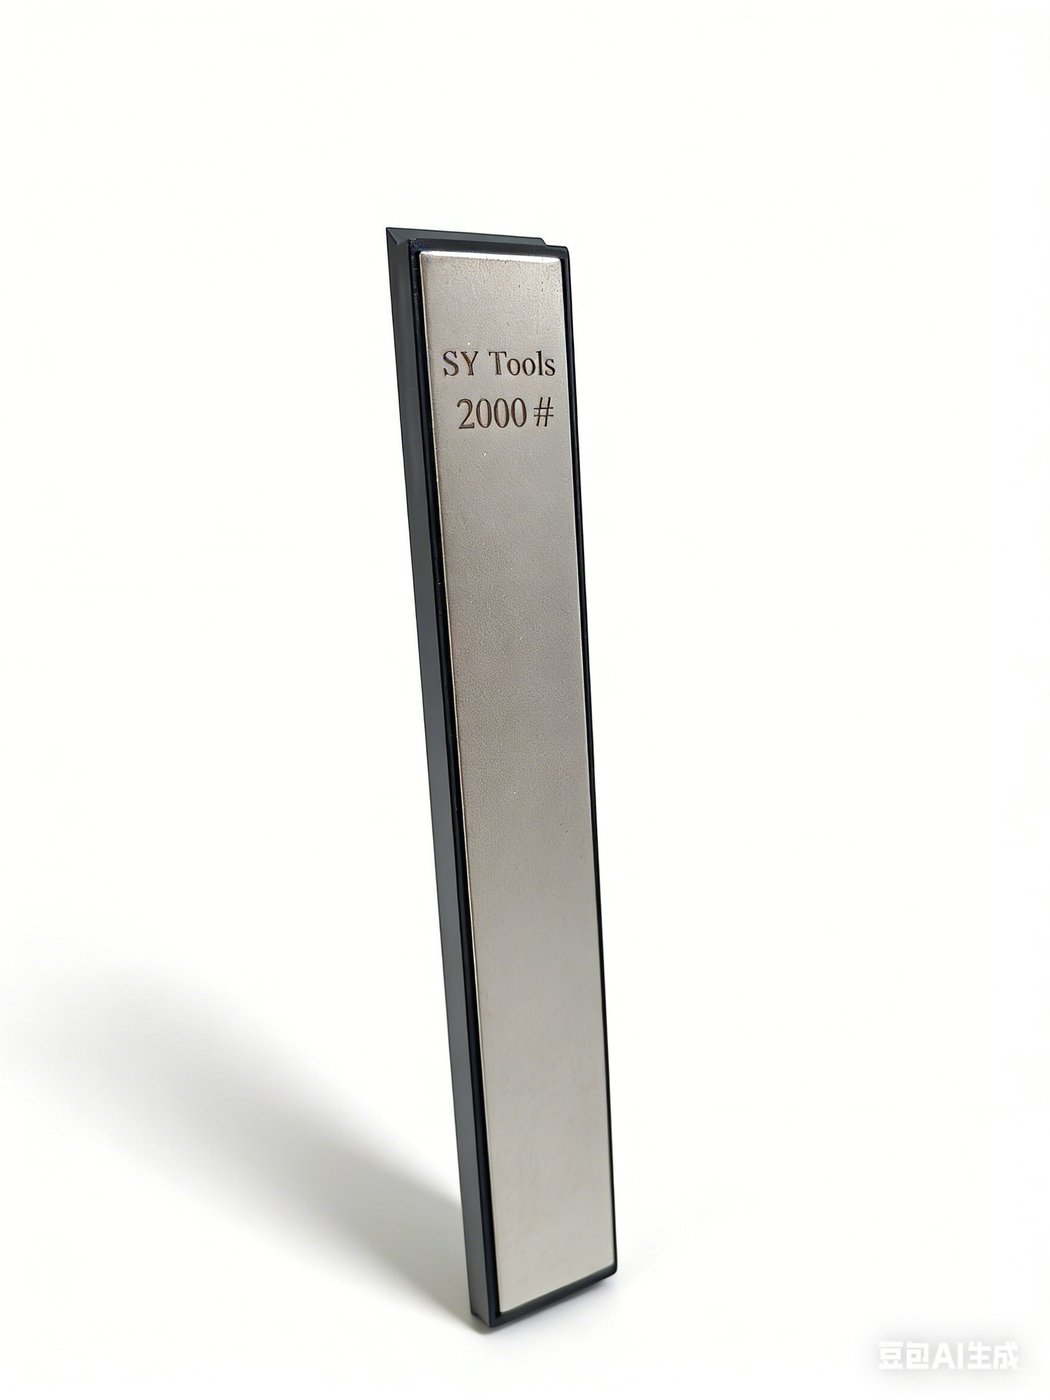
刀利不利,全看主刃面那条线整不整齐。磨石我用的就是 Sy Tools 的 D 系列金刚石磨石(WH-D-SERIES,(价格以品牌官方渠道为准))——160×22mm 带硬质 ABS 底座,80# 到 3000# 一口气 16 档,粗修缺口、中目建锋、高目收亮全齐活。金刚石基底带水防高温,对付 VG10、钼钒钢这些高硬度日系钢正合适。
二、角度为什么是命门
单面刃最怕的不是手笨,是角度乱跳。双面刃飘两度影响不大,单面刃飘两度,镐线就歪了、刃型就废了。传统柳刃夹角多在 12°–15°(出刃干重活可以到 15°–18°),这个范围既薄利又能扛几下。
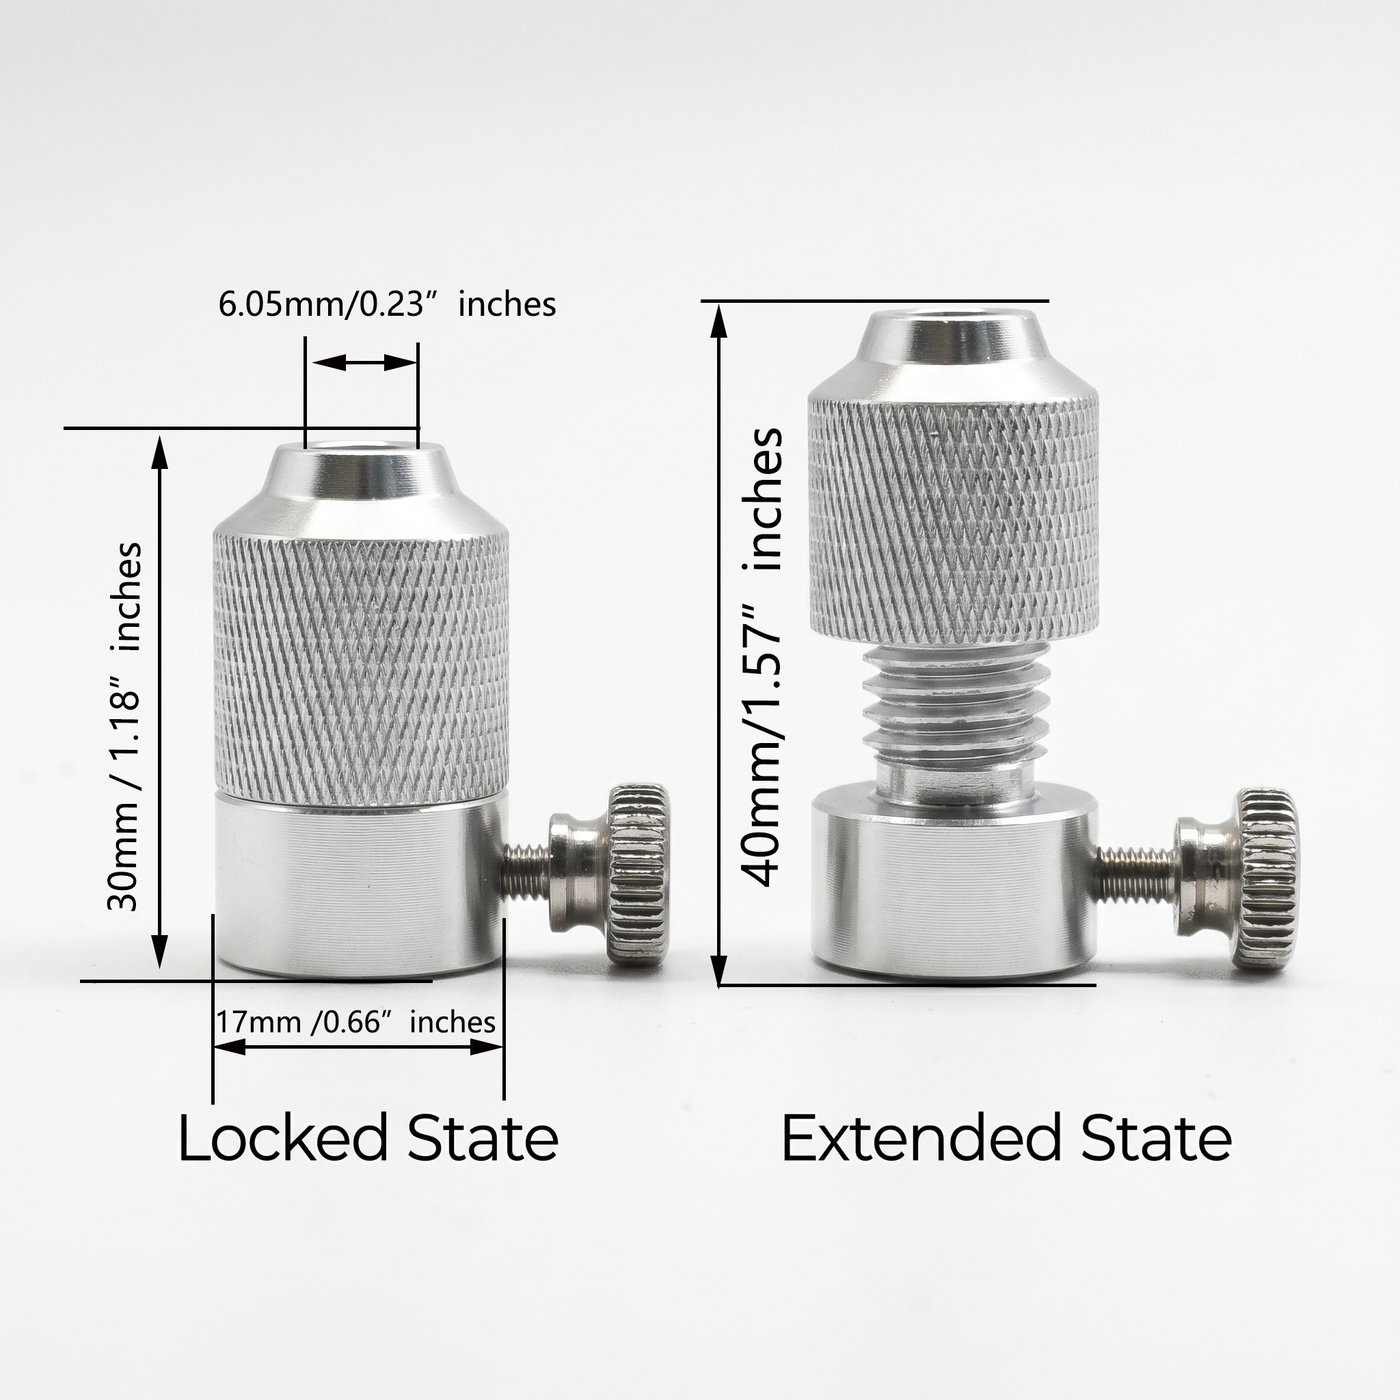
我后来学乖了,乖乖上 T-05 精密角度调节器(AC-T05-001,(价格以品牌官方渠道为准))——千分尺级机械、0.1° 步进,套在 6–10mm 导杆上拧紧就给你一个定值夹角,手再抖也飘不了。新手别硬靠"手感",先把角度锁死,比啥都强。
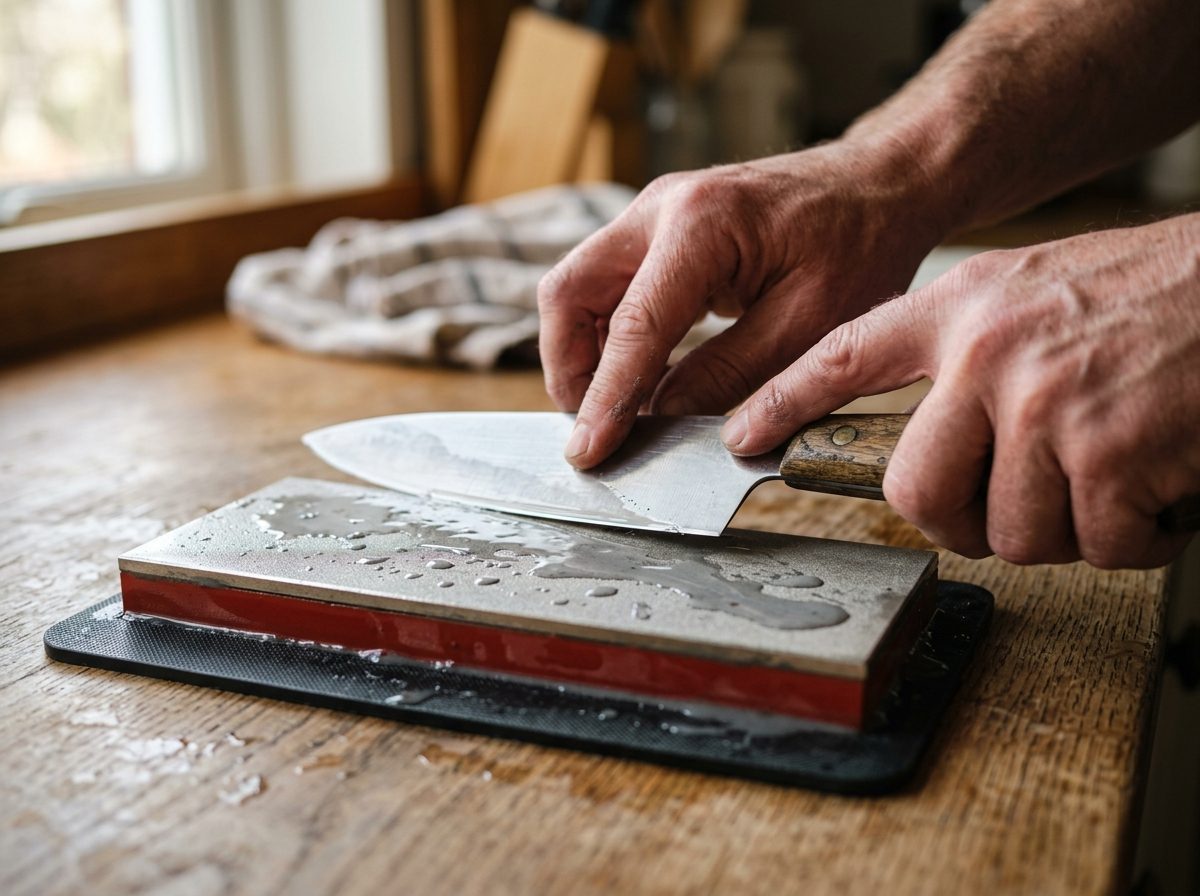
手法上也有讲究:左手压刀背、右手握柄,用整个手臂带刀身,别只靠手腕。刀刃全程贴石,从刀根推到刀尖,每段 8–10cm 接触就行。推的时候带点力,回拉卸力——这叫 edge-trailing,新手最稳,不容易啃石伤刃。
三、主刃面怎么磨(粗→中→精阶梯)
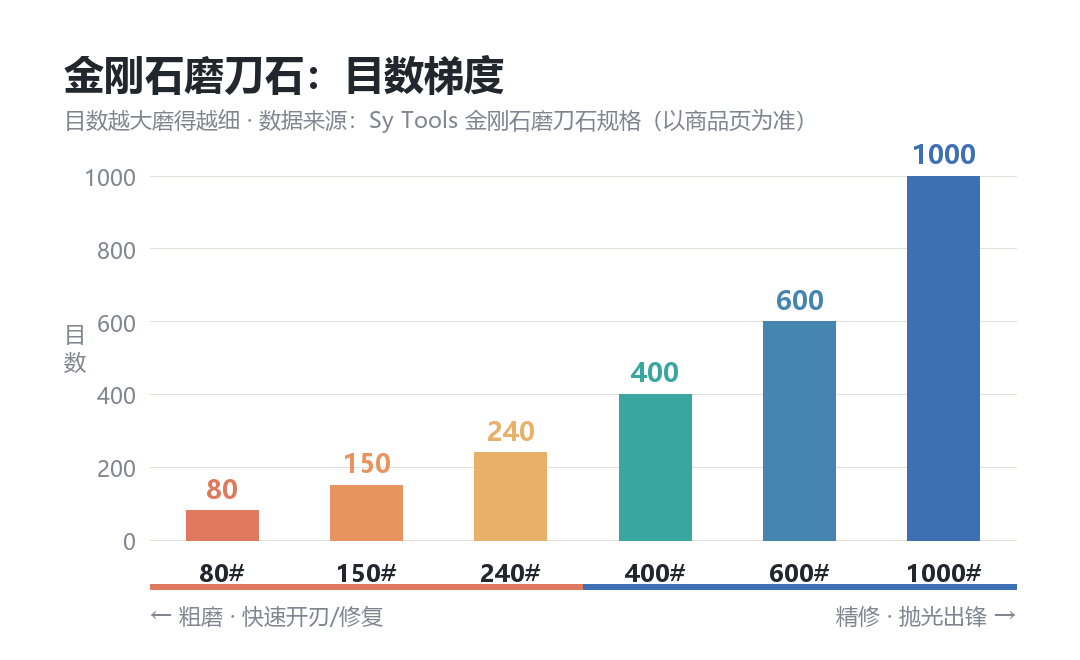
磨石阶梯我这么排:240# 修缺口 → 1000# 建主锋 → 2000# 精修 → 高目数石收镜面。记住一条铁律——目数差别大于 200 得插过渡目数。我有回赶时间,1000# 直接蹦 6000#,刃口看着亮,一切番茄就崩锯齿,白高兴。后来补了 1500#/2000# 过渡才顺。
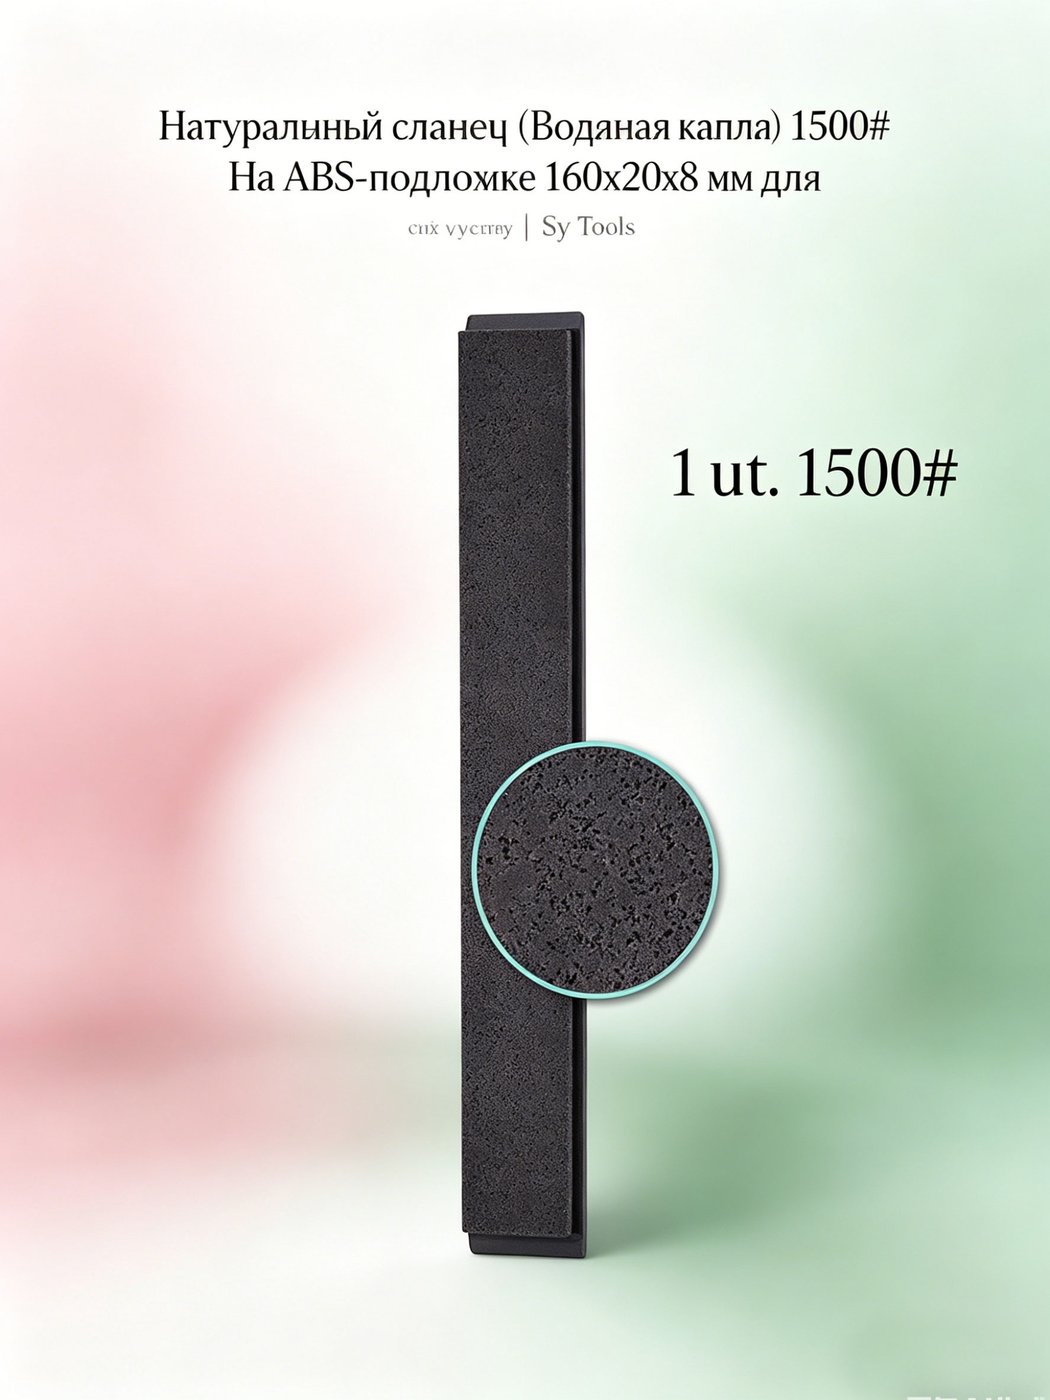
收镜面我换 高目数天然宝石磨石(WH-HIGH-GRIT,(价格以品牌官方渠道为准)),1500# 到 10000# 五档,红宝石刚玉、白刚玉、绿玛瑙都有。最后那道亮,就是它给的。判断"磨好没"看毛刺:每升一档,拇指横着蹭刀背(千万别顺着刃蹭),摸到一道细细的 wire edge(毛刺)从刀根连到刀尖,这面就成了,立刻升目数。
下面这张是单面刃的目数阶梯,照着走不踩坑:
| 刀型 | 建议夹角 | 主磨石目数 | 乌拉用石 | 干啥活 |
|---|---|---|---|---|
| 柳刃(yanagiba) | 12°–15° | 240→1000→2000 | 高目数 3000#+ | 片刺身、薄切鱼生 |
| 薄刃(usuba) | 12°–15° | 240→1000→2000 | 高目数 3000#+ | 切蔬菜丝、装饰雕 |
| 出刃(deba) | 15°–18° | 240→1000→1500 | 高目数 3000# | 斩鱼去骨、去头 |
四、乌拉(背面)只去毛刺,千万别当第二刃开
这是单面刃翻车重灾区。背面那道窄边(uraoshi)天生只有不到 2mm 宽,底下是 hollow 背凹永远不能碰石。你磨它的目的只有一个:把主刃面推过来的毛刺带走,让刃口干净闭合。
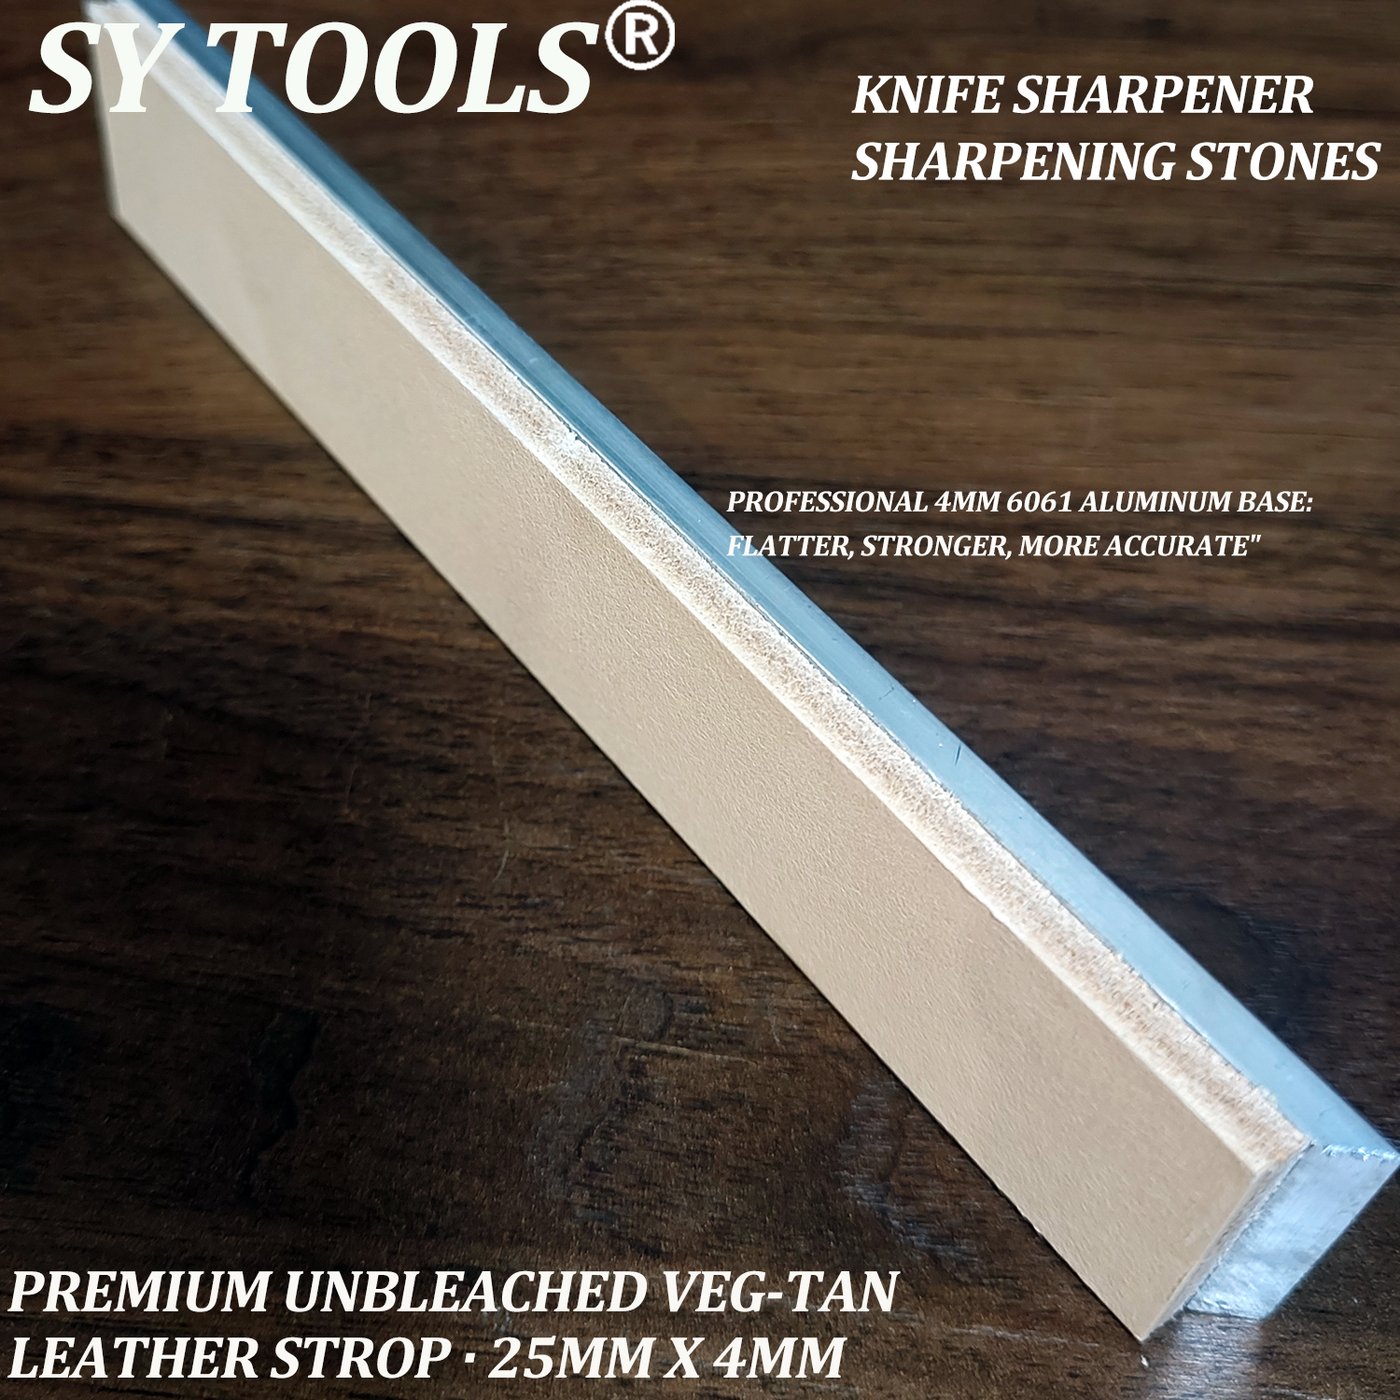
做法:刀平贴细石(我直接用高目数石 3000# 以上那面),刀背和刃尖同时落石、中间 hollow 悬空,近零压力、推拉 2–8 下,摸到毛刺没了立刻停。粗石(1000# 以下)绝对别碰背面——有师傅演示过,粗石用力推,一次就能把窄边从 1mm 磨宽到 3–4mm,hollow 没了,刀就开始"咬食"、切着切着往一边拽,只能送厂重修。收尾那道镜面微刃,我习惯再过一遍 KD-A11 牛皮荡刀条(WH-KD-A11,(价格以品牌官方渠道为准)),169mm 植鞣牛皮,剃刀级收锋,摸上去有"咬手感"就对了。
五、磨前 / 磨后,差距一眼看得见
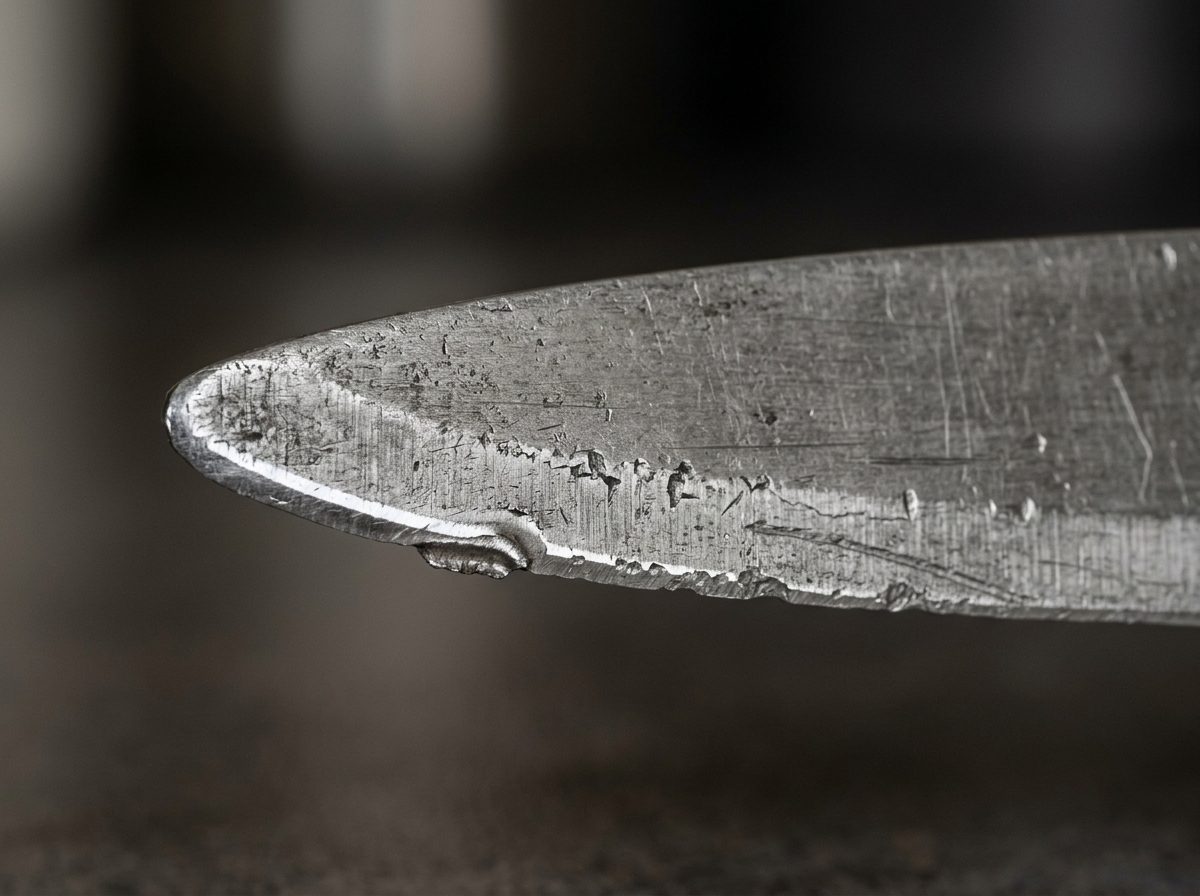
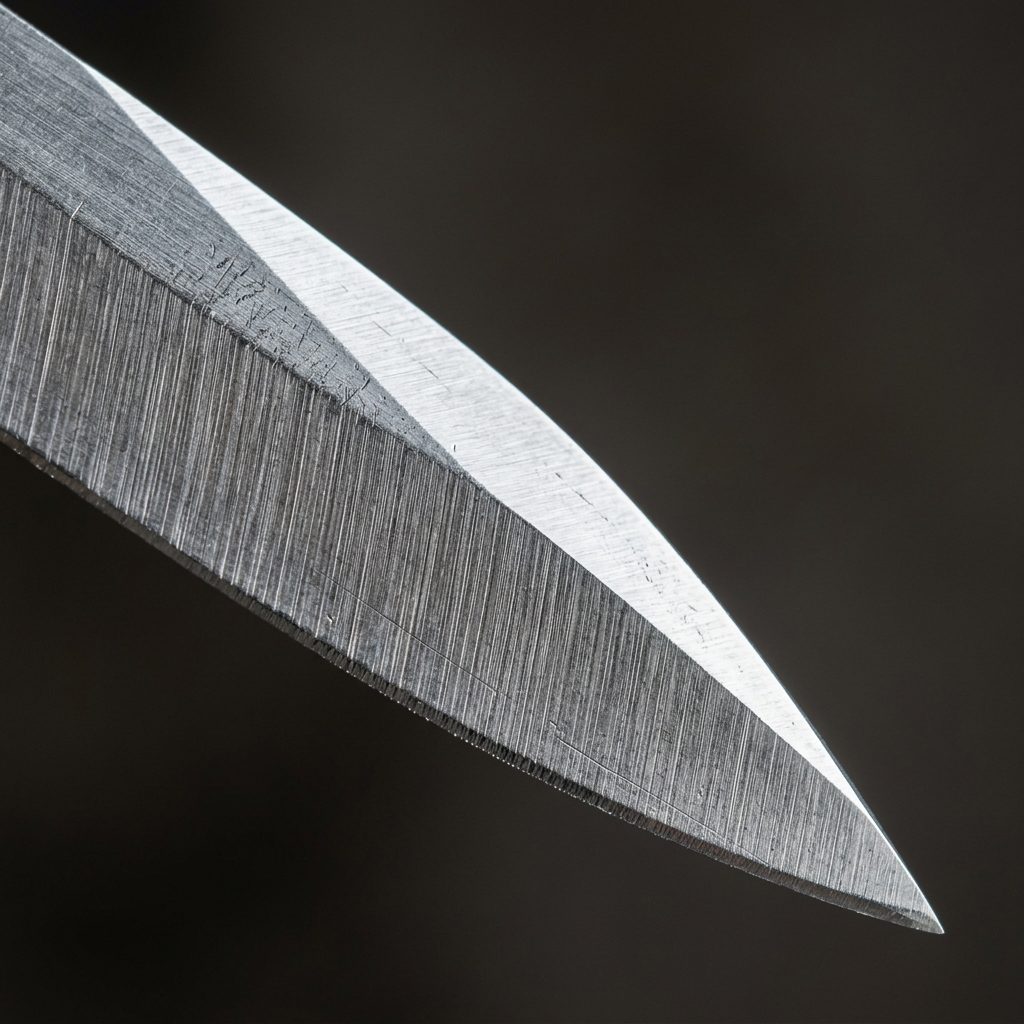
说一千道一万,上对比图最实在。左边是我磨之前的柳刃——刃线发灰、切口拖丝;右边磨完,冷冽银光、指甲盖轻触就挂甲;并排一看,通透感完全两把刀。
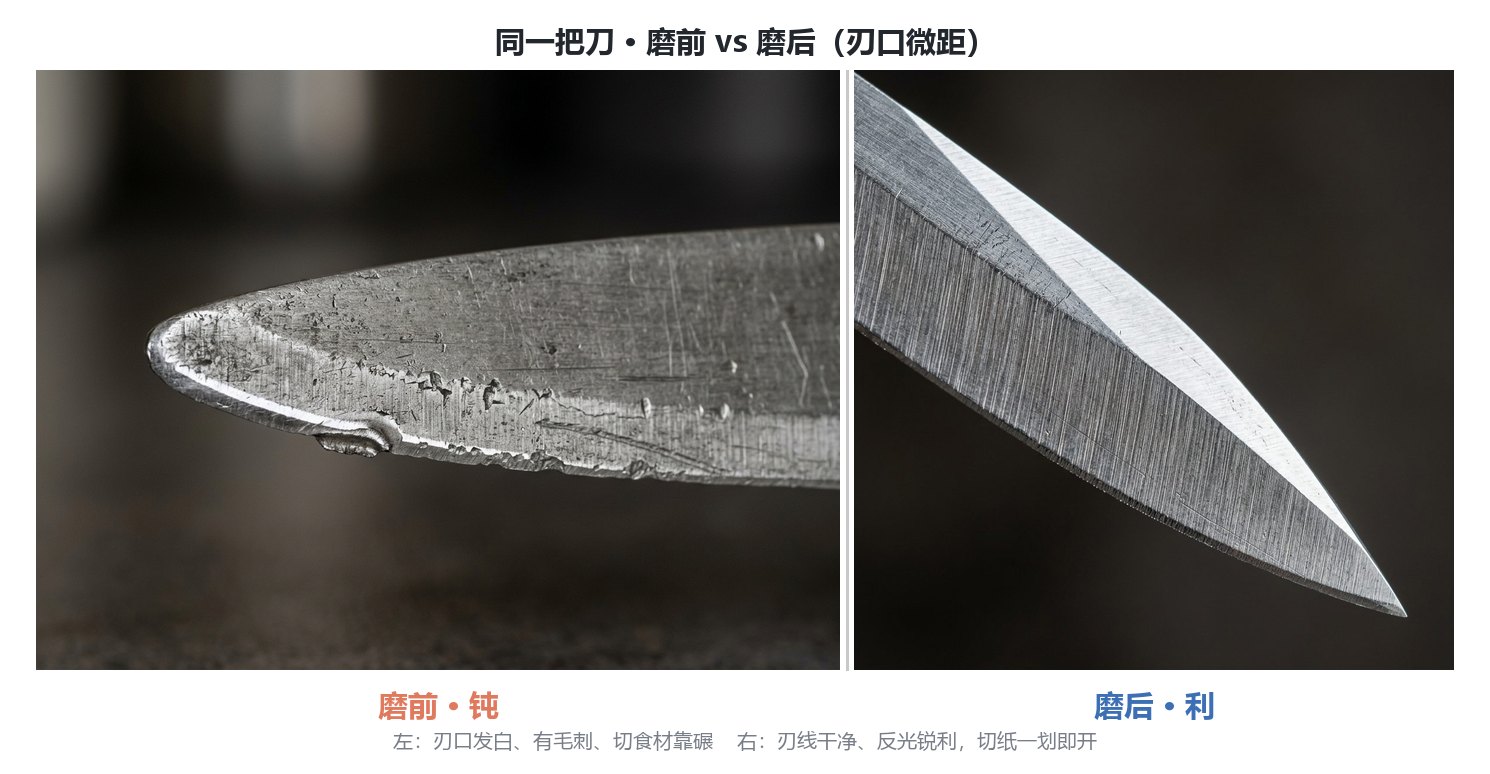
日常保鲜我还有个偷懒招:陶瓷圆柱磨刀棒(WH-YHB-SERIES,(价格以品牌官方渠道为准)),红刚玉芯、100mm 干用,≈2000 目,每次用完顺手轻拉几下只去毛刺不去钢,比猛磨十分钟更延寿。注意——单面刃别用普通磨刀棒当开刃,那玩意是给西式双面刃回锋的,往柳刃上怼只会毁几何。
常见问题
单面刃和双面刃磨法一样吗?
不一样。双面刃两面都磨、角度对称还得换手;单面刃只认真磨主刃面那一面,背面(乌拉)只用细石平贴轻推去毛刺,绝不当第二刃开。把单面刃当双面刃磨,是新手毁刀第一坑。
背面能不能像主刃一样用力磨?
不能。背面窄边(uraoshi)不到 2mm 宽,底下是 hollow 背凹,碰粗石、用力推会几分钟内把窄边磨宽、毁掉 hollow,刀就开始切着往一边拽,只能送厂重修。只去毛刺、轻轻两下就停。
12°–15° 这个角度怎么找?
新手别硬靠手感。用 T-05 精密角度调节器(AC-T05-001)套导杆锁死最稳;也可以用记号笔法——把主刃面涂满,轻推一刀看哪里被磨掉,刃口磨掉、靠脊还在就是角度对了。
柳刃能用普通磨刀棒吗?
日常去毛刺可以上陶瓷圆柱磨刀棒(WH-YHB-SERIES,≈2000 目、干用),但别拿它当开刃石猛怼,更别用硬质合金拉杆式——那玩意每次刮掉一层刃厚,单面刃几何经不起。
刺身刀多久磨一次?
"即用即护"优于定期大修。每周用陶瓷棒轻拉几下保鲜,比每月猛磨一次更延寿;真钝了(切鱼生拖丝)再走一遍上面的七步。专刀专用,别拿柳刃斩骨切冻鱼,薄刃崩了哭都来不及。 --- *文中产品均为 Sy Tools 真实在售(SKU/价格/目数已核对 Ozon 目录),具体规格以商品页为准。磨护一体,先懂刀再选工具,最后练手感。*
单面刃柳刃刀手磨七步
- 浸石定角:D 系列金刚石石淋水(带水防脱金刚石),T-05 调节器套导杆锁 12°–15°。
- 主刃面粗修:240# 推拉,刀根→刀尖分区,直到背面起连续毛刺。
- 中目建锋:1000# 重复,毛刺更快成形,刃线渐整齐。
- 精修:2000# 推,刃面划痕变细腻,镐线成直亮带。
- 镜面收尾:高目数石 3000#+ 轻抛,出冷冽银光。
- 乌拉平收:高目数石 3000#+ 平贴背面、近零压 2–8 下带走毛刺,立刻停。
- 荡刀收锋:KD-A11 牛皮荡刀条轻拖去残留微毛刺,白纸/鱼片皮试切验收。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。