T01、T02、T03 定角磨刀器怎么选?翻转与激光刻度一次说清
我当年第一把定角器就买错了——贪便宜弄了个没刻度的杂牌,磨把切片刀翻面时角度飘了半度,切葱丝都拉丝,气得我差点把刀扔了。后来摸透了 Sy Tools 的 T01、T02、T03 这三兄弟,才明白定角器不是「能夹住就行」,翻转方式、刻度精度、夹持长度这三条差一点,手感就天差地别。结论先放前头:短刀家用 T01,要整圈翻转且刀更长选 T02,专磨长厨刀/切片刀要激光刻度上 T03。下面我把这三款的底裤都扒给你看。
一、先搞懂:定角器到底解决啥问题
手磨最怕的不是力气小,是角度漂移——你以为压着 20° 推,手腕一抖变成 25°,刃口对称度直接崩。定角器(夹具固定、免练手感)就是把「手感」换成「机械重复精度」。Sy Tools 这三款都属于 ACCESSORIES 线上的「定角器」类,机身是 6061-T6 铝 + 304 不锈钢,刚性够、不晃。
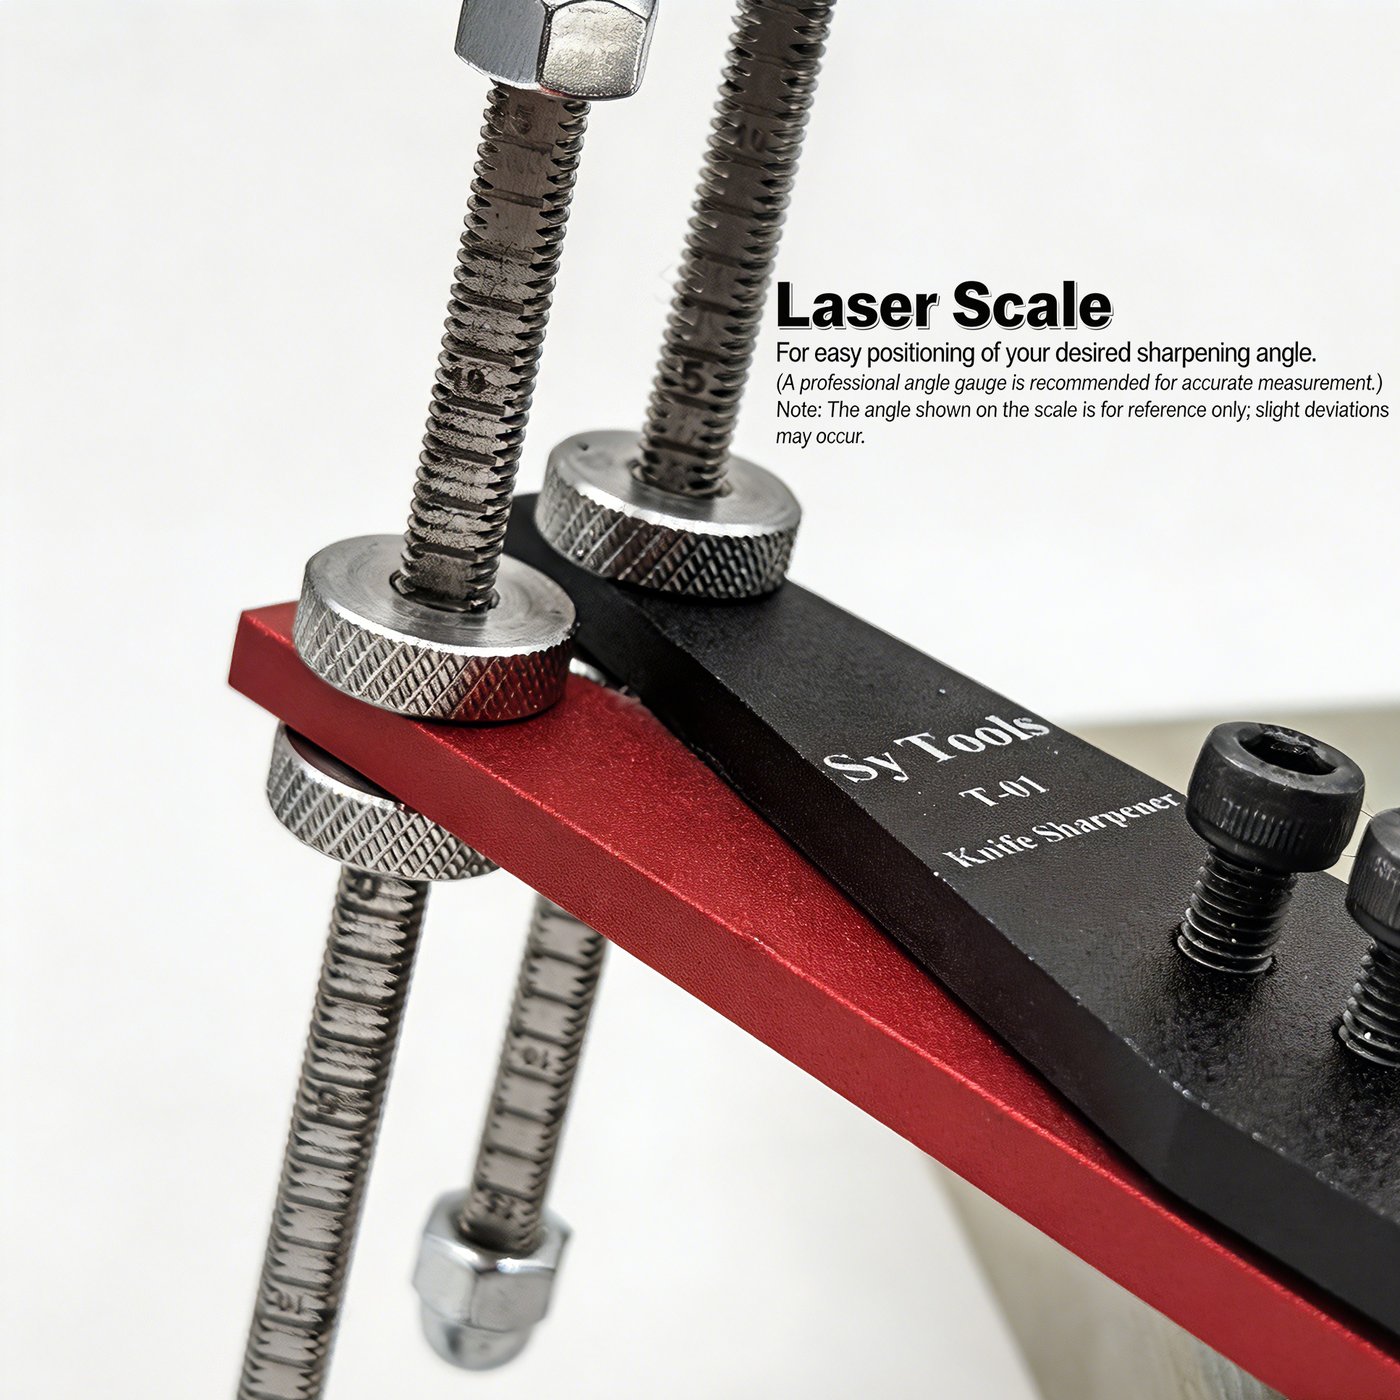
二、翻转方式:180° 翻夹 vs 360° 整圈转
这是 T01 和 T02/T03 最肉眼可见的区别。
- T01(AC-T01-001):翻转设计,但不卸刀翻面是 180° 翻夹——把刀翻过来磨另一面,角度由夹具保证,不用重新装。可它没有 360° 旋转,整圈摆动的自由度低,适合老老实实磨标准刀。
- T02(AC-T02-001)/ T03(AC-T03-001):都是 360° 翻转,带刀整圈转着磨,死角少、顺手。我自己的经验是,磨带弧度的刀尖时 360° 真能省不少别扭。
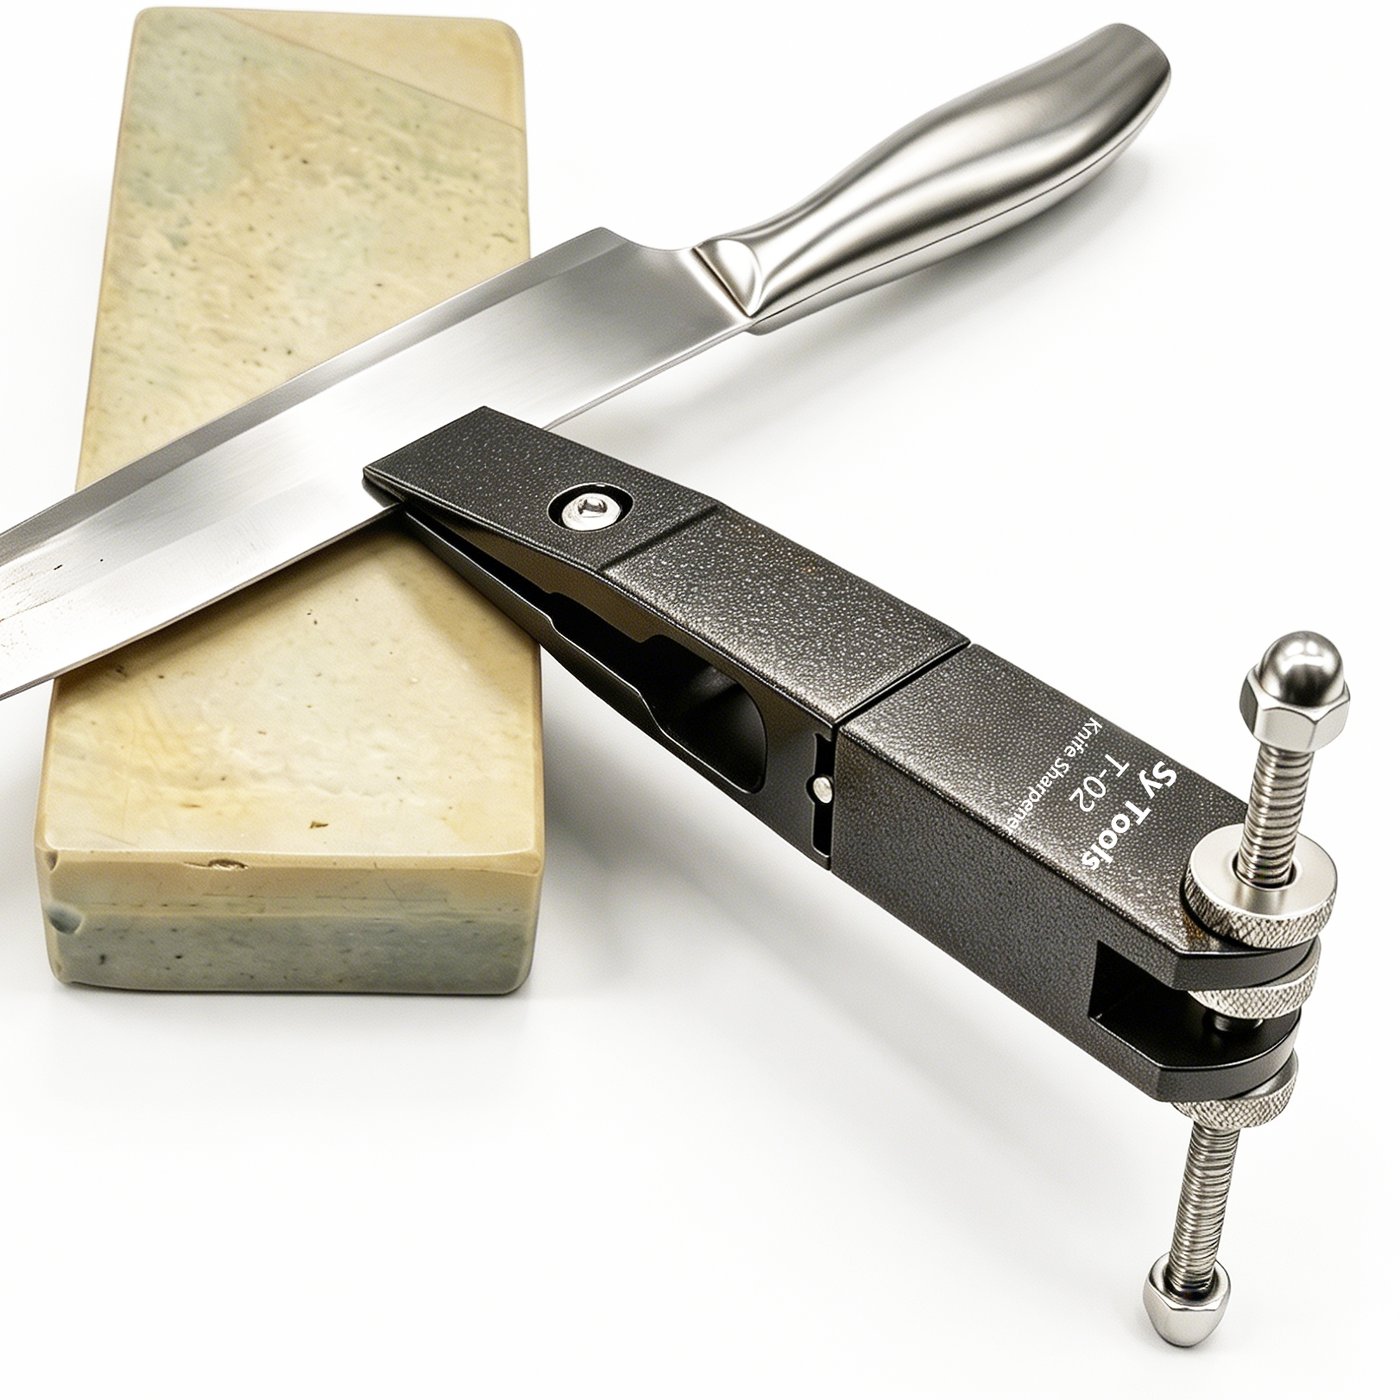
三、刻度精度:没刻度 / 滚花螺母 / 激光刻度
这一条决定你能不能「标称即实测」,而不是凭感觉。
- T01:靠翻转机构定角度,无独立精密刻度,靠夹具限位,适合不太纠结零点几度的实用派。
- T02:滚花螺母微调,手感调角度,精细度够用但得靠你手稳。
- T03:上激光刻度 + 双夹具,刻度是激光蚀刻的,反光都看得清,配上双夹具夹长刀两端,角度零回弹、零漂移。2026 年淘宝百科那篇定角器选购文也点破一个误区:很多人以为「有刻度=准」,其实真起作用的是导轨和限位块的机械耦合精度——T03 这种激光刻度+双夹的组合,正是为啃掉这个误差来的。
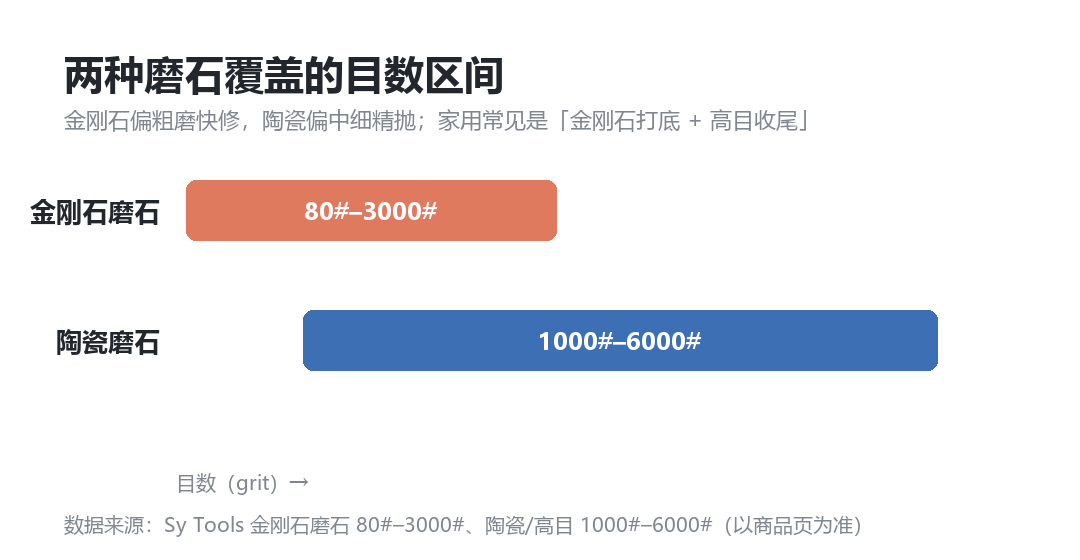
下面这张材质/目数区间对比图,帮你看清定角器搭配的磨石该怎么分层——粗磨定形、精磨收刃,别一股脑只用一个目数。
四、夹持长度与夹具数:你常磨什么刀
| 型号 | SKU | 翻转方式 | 刻度精度 | 夹持长度 | 夹具 | 价格 |
|---|---|---|---|---|---|---|
| T01 | AC-T01-001 | 180° 翻夹(无 360°) | 无独立刻度(夹具限位) | 40–150mm | 单夹 | (价格以品牌官方渠道为准) |
| T02 | AC-T02-001 | 360° 翻转 | 滚花螺母微调 | 40–200mm | 单夹 | (价格以品牌官方渠道为准) |
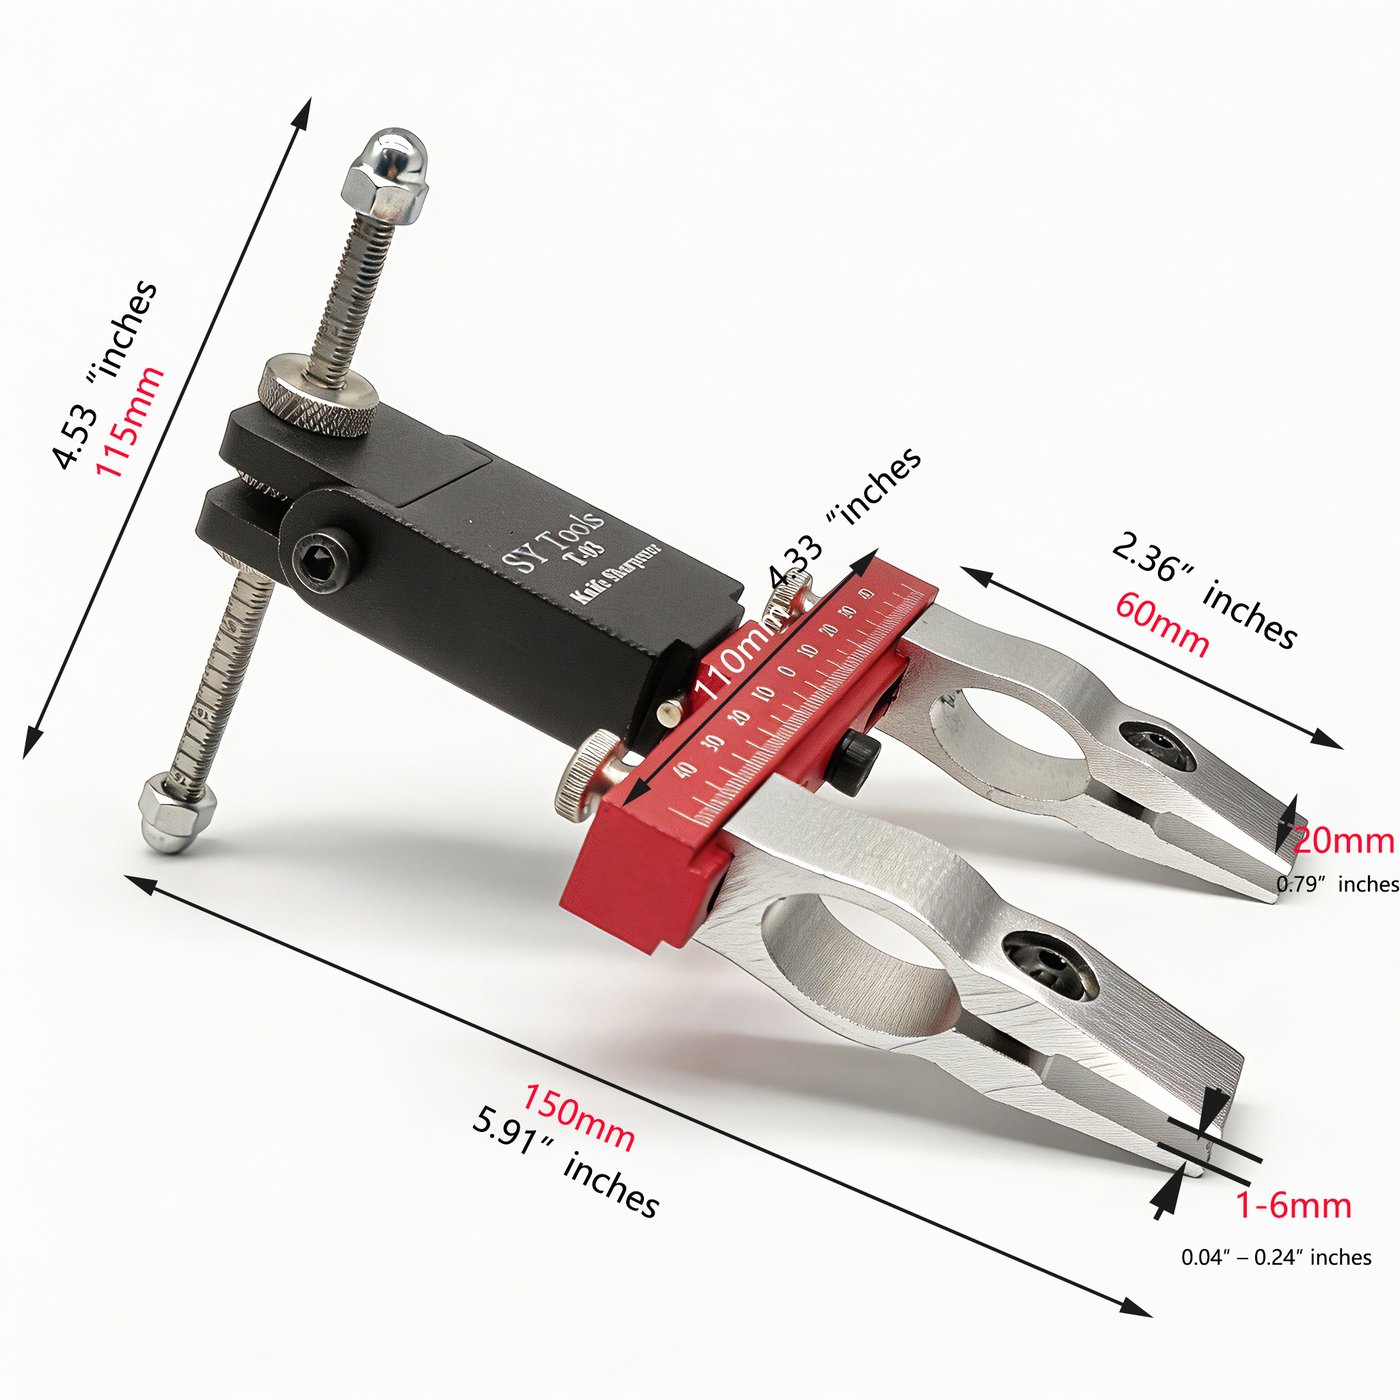
| T03 | AC-T03-001 | 360° 翻转 | 激光刻度 | 60–250mm | 双夹具 | (价格以品牌官方渠道为准) |
一句话对照:刀越短越家常,T01 够用还省钱;刀长到 200mm、想要整圈翻转的顺手感,T02 顶上;常磨 250mm 以内的长厨刀、切片刀,且要激光刻度那种「看得见准」的踏实感,直接 T03。
五、实操三步:夹好刀,粗磨定形、精磨收刃
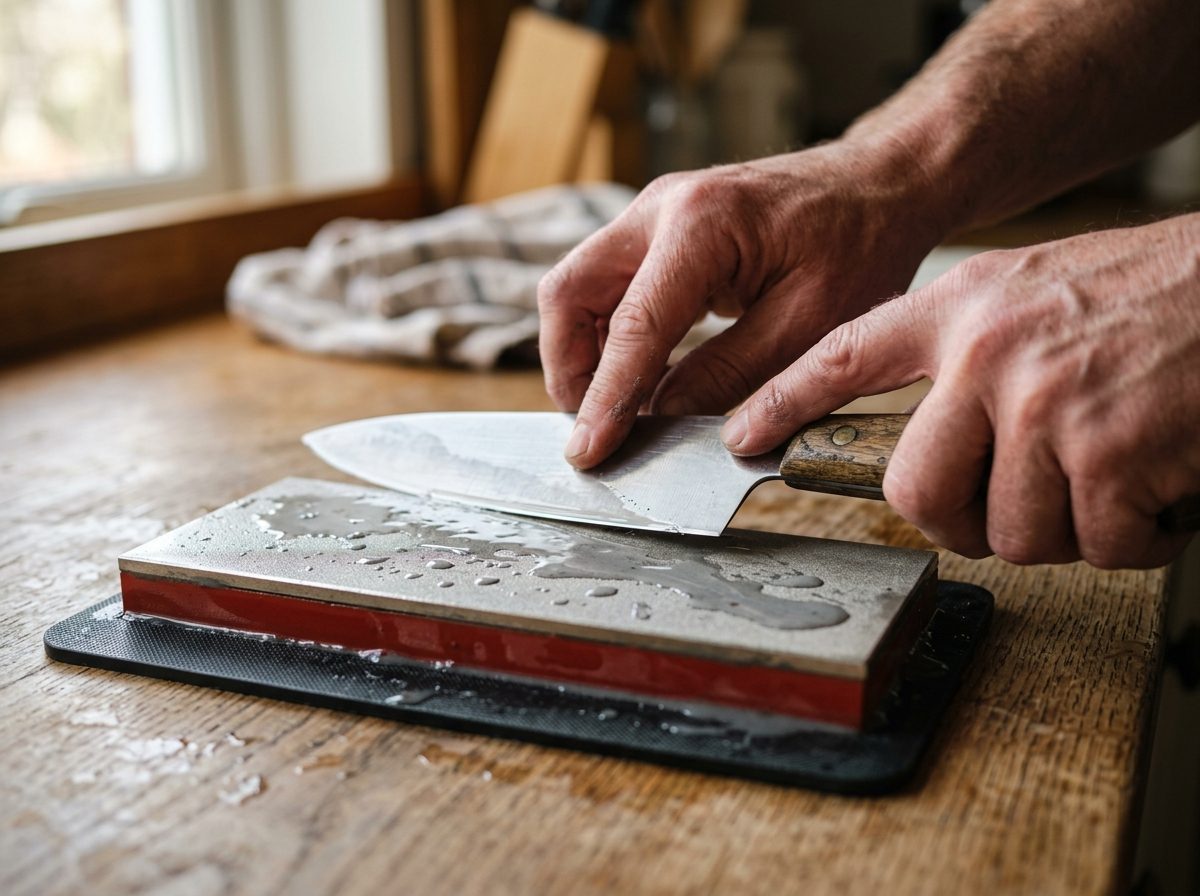
别光看参数,上机才是真功夫。下面这套流程三款通用。
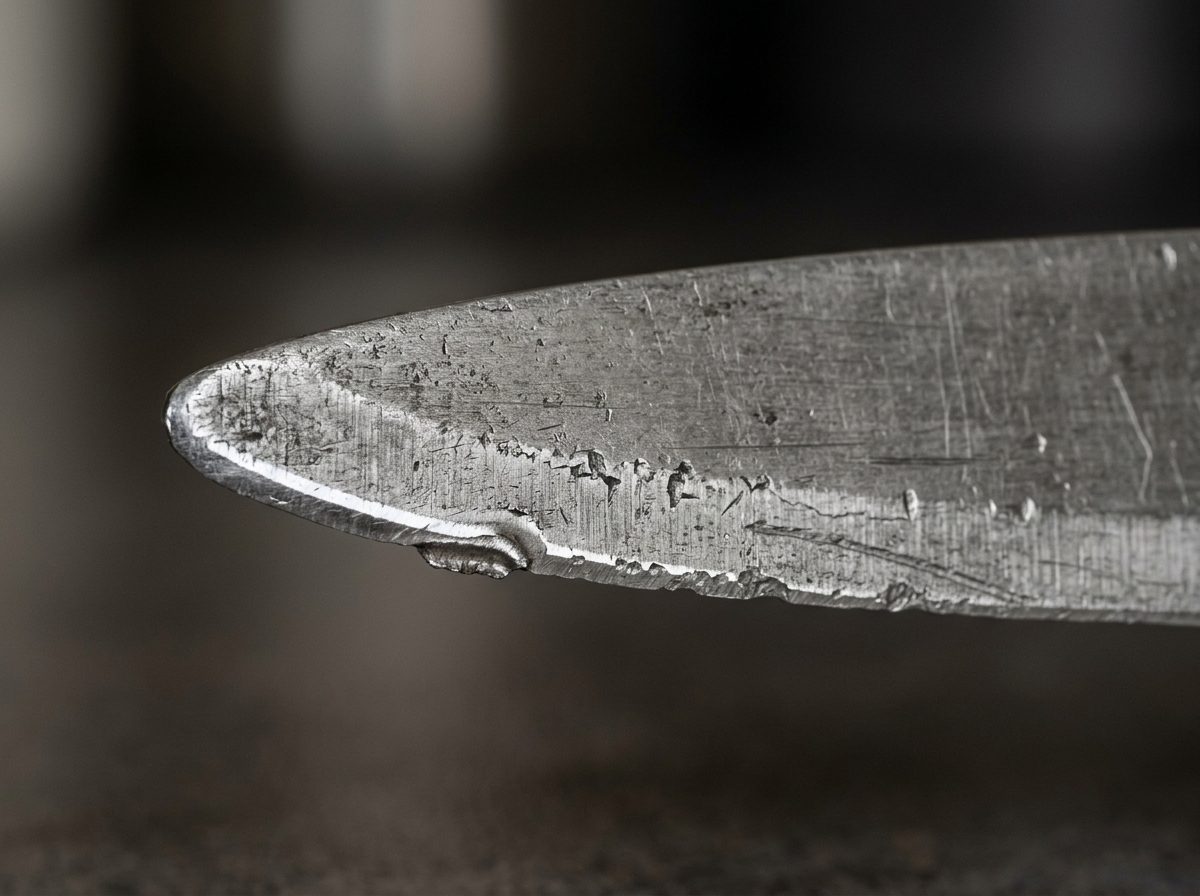
磨之前,钝刀的刃口是这种发乌、切葱都打滑的状态——
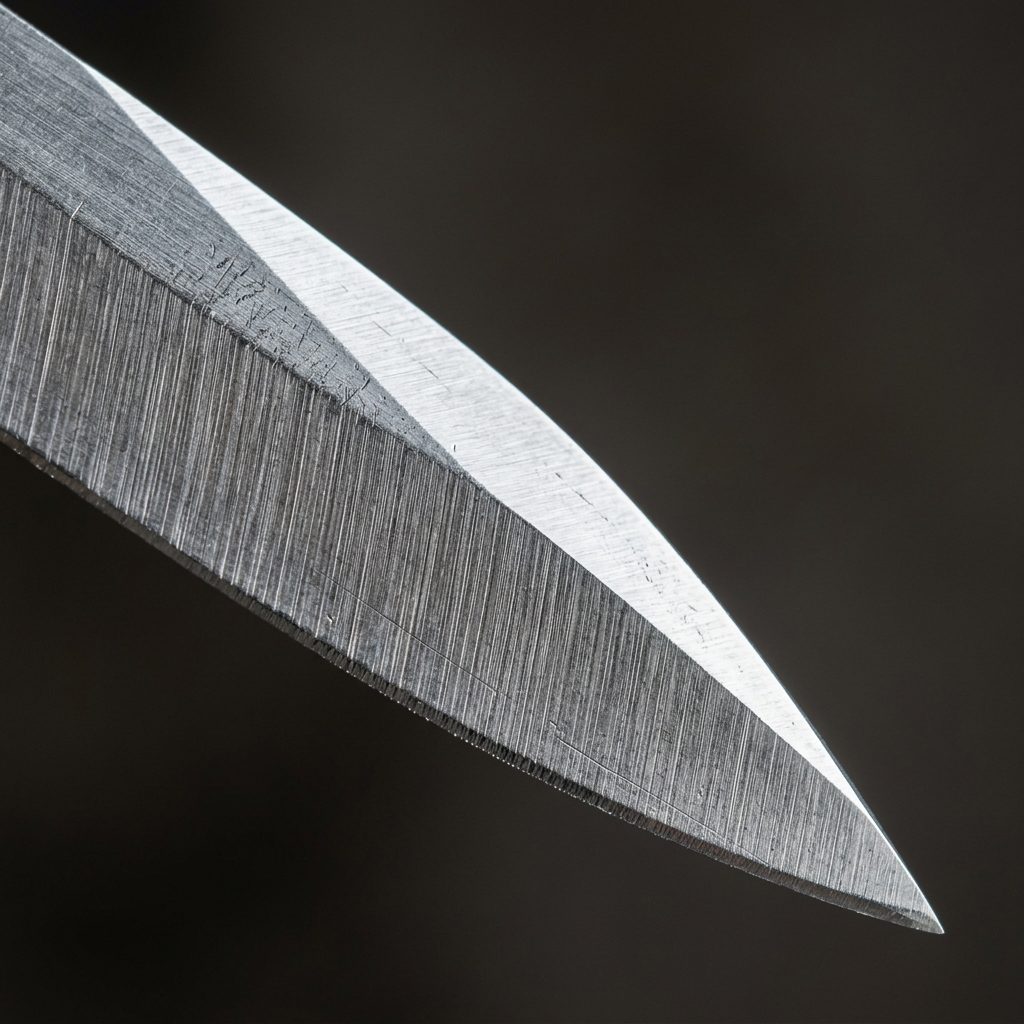
走完粗磨+精磨,刃口重新连成一条亮线,切番茄皮不破——
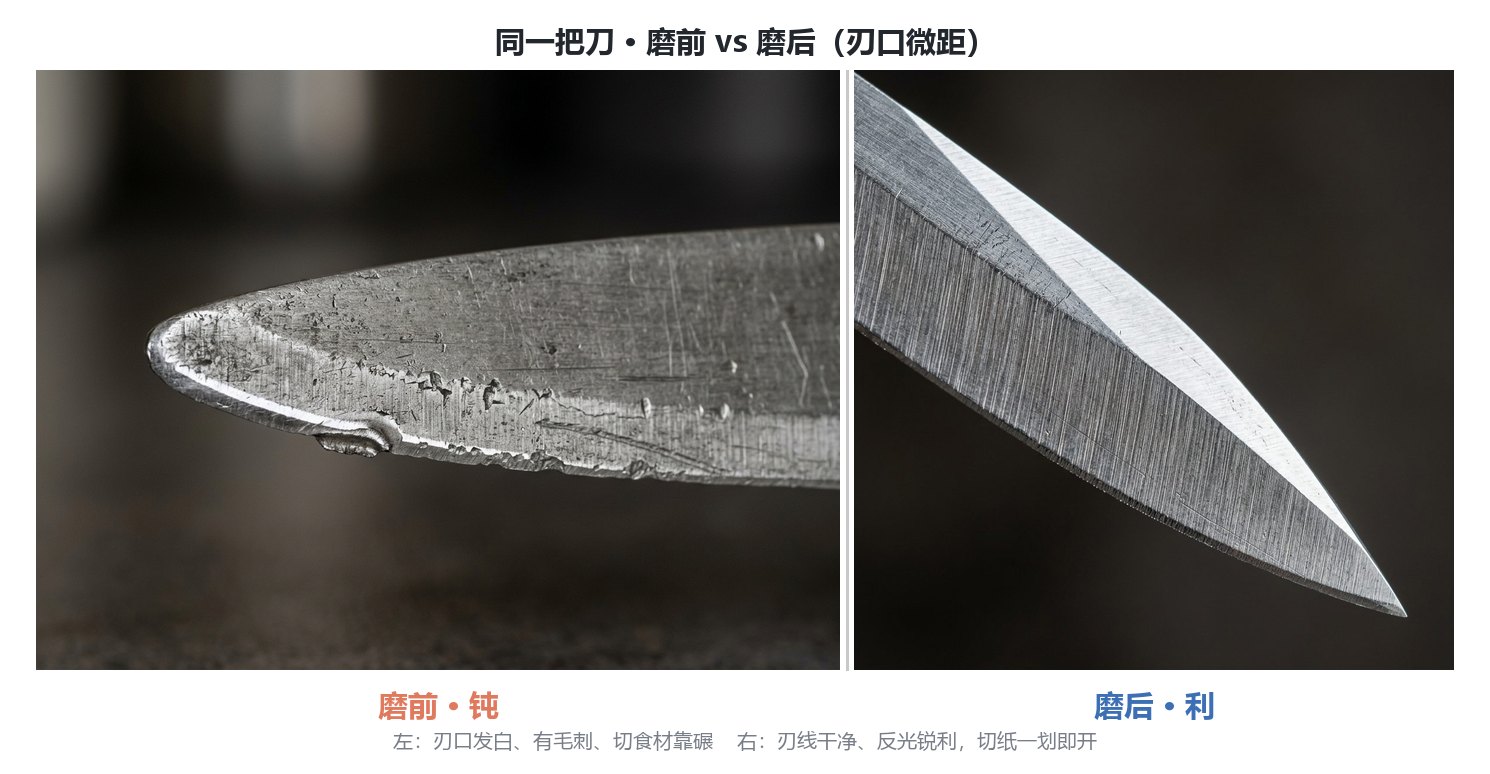
磨前磨后放一起看,差距一眼真:
常见问题
T01、T02、T03 和手磨到底差在哪?
定角器把「手感角度」换成「机械固定角度」,根治手磨的角度漂移。T01/T02/T03 都用刚性铝+不锈钢机身夹住刀,你只管推磨石,角度由夹具保证,新手也能复现老师傅的手磨角。
360° 翻转到底有啥用?
翻面磨另一侧时不用卸刀重装,带刀整圈转,保证正反两面角度绝对一致,且磨带弧度的刀尖时死角更少、更顺手。T01 只有 180° 翻夹,没有整圈转的自由度。
激光刻度比滚花螺母强在哪?
激光刻度是激光蚀刻、读数清晰,配合双夹具把角度误差压到「标称即实测」;滚花螺母靠手感微调,精细度够用但更依赖你手稳。追求「看得见准」的踏实感选 T03。
T03 为什么专攻长刀?
T03 夹持长度 60–250mm、双夹具夹住长刀两端,专门对付厨刀、切片刀这类长刃;T01 只到 150mm、T02 到 200mm,长刀上 T03 才不晃。
新手先买哪款最不踩坑?
家用 40–150mm 短刀多,闭眼入 T01(翻转不卸刀、性价比最高);若预算宽、刀更长想整圈翻转,上 T02;只有常磨长厨刀且要激光刻度精度才上 T03。顺带,手磨老飘角度的,也可以配个 T-05(AC-T05-001)精密角度调节器套导杆用。
三款通用磨刀流程
- 选角度装夹:按刀型定 15°(日系/切片刀)或 20°(中式厨刀),把刀夹进定角器夹具,拧紧不晃。
- 粗磨定形:用低目数磨石(如 400#)轻推 5–8 次/面,把卷口和缺口找回刃线。
- 精磨收刃:换高目数石(1000# 以上)收刃,最后用牛皮荡刀条去毛刺,侧光看刃口成一条连续亮线即完工。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。