T-05 精密角度调节器(AC-T05-001)怎么用:把 0.1° 锁死,手磨再也不跑角(老师傅唠嗑版)
我当年手一抖,零点几度的偏差就把一把片刀磨成了圆弧刃,切番茄像锯木头——后来才明白,手磨跑角真不是你手笨,是手腕自己会晃、轨迹根本不固定。结论先放这儿:想根治角度漂移,Sy Tools 的 T-05 精密角度调节器(AC-T05-001) 用千分尺级机械把 0.1° 角度焊死,卡上 6–10mm 的导杆拧紧就能用,新手也能磨出笔直的出厂级刃线。这篇就跟你唠唠它到底是个啥、怎么装、怎么调,以及它和定角磨刀器到底怎么选。
一、手磨跑角,到底是谁的锅
你先把刀平放,对着光看刃线——如果刃线是弯的、一边高一边低,那八成是角度在磨的过程中偷偷变了。这不是你技术差,是生理现实:人手腕在推拉时会有 0.5° 到 2° 的晃动,而一把好刀的刃角公差往往就在这零点几度里。角度一飘,磨出来的不是锋利面,是圆弧面,切菜自然又钝又顿。
我自己翻过的最大一次车,是把一把日式薄刃刀照着 15° 磨,手腕一抖实际磨到了 20° 往上,刃角变钝不说,刃线还波浪状。后来上了 T-05 这种机械限位,同样的手、同样的力,刃线笔直得像用尺子画出来的。所以别跟自己较劲——工具的作用,就是把「手感」这种玄学变成「看得见、锁得住」的物理量。
二、T-05 是个啥:把角度焊死的物理外挂
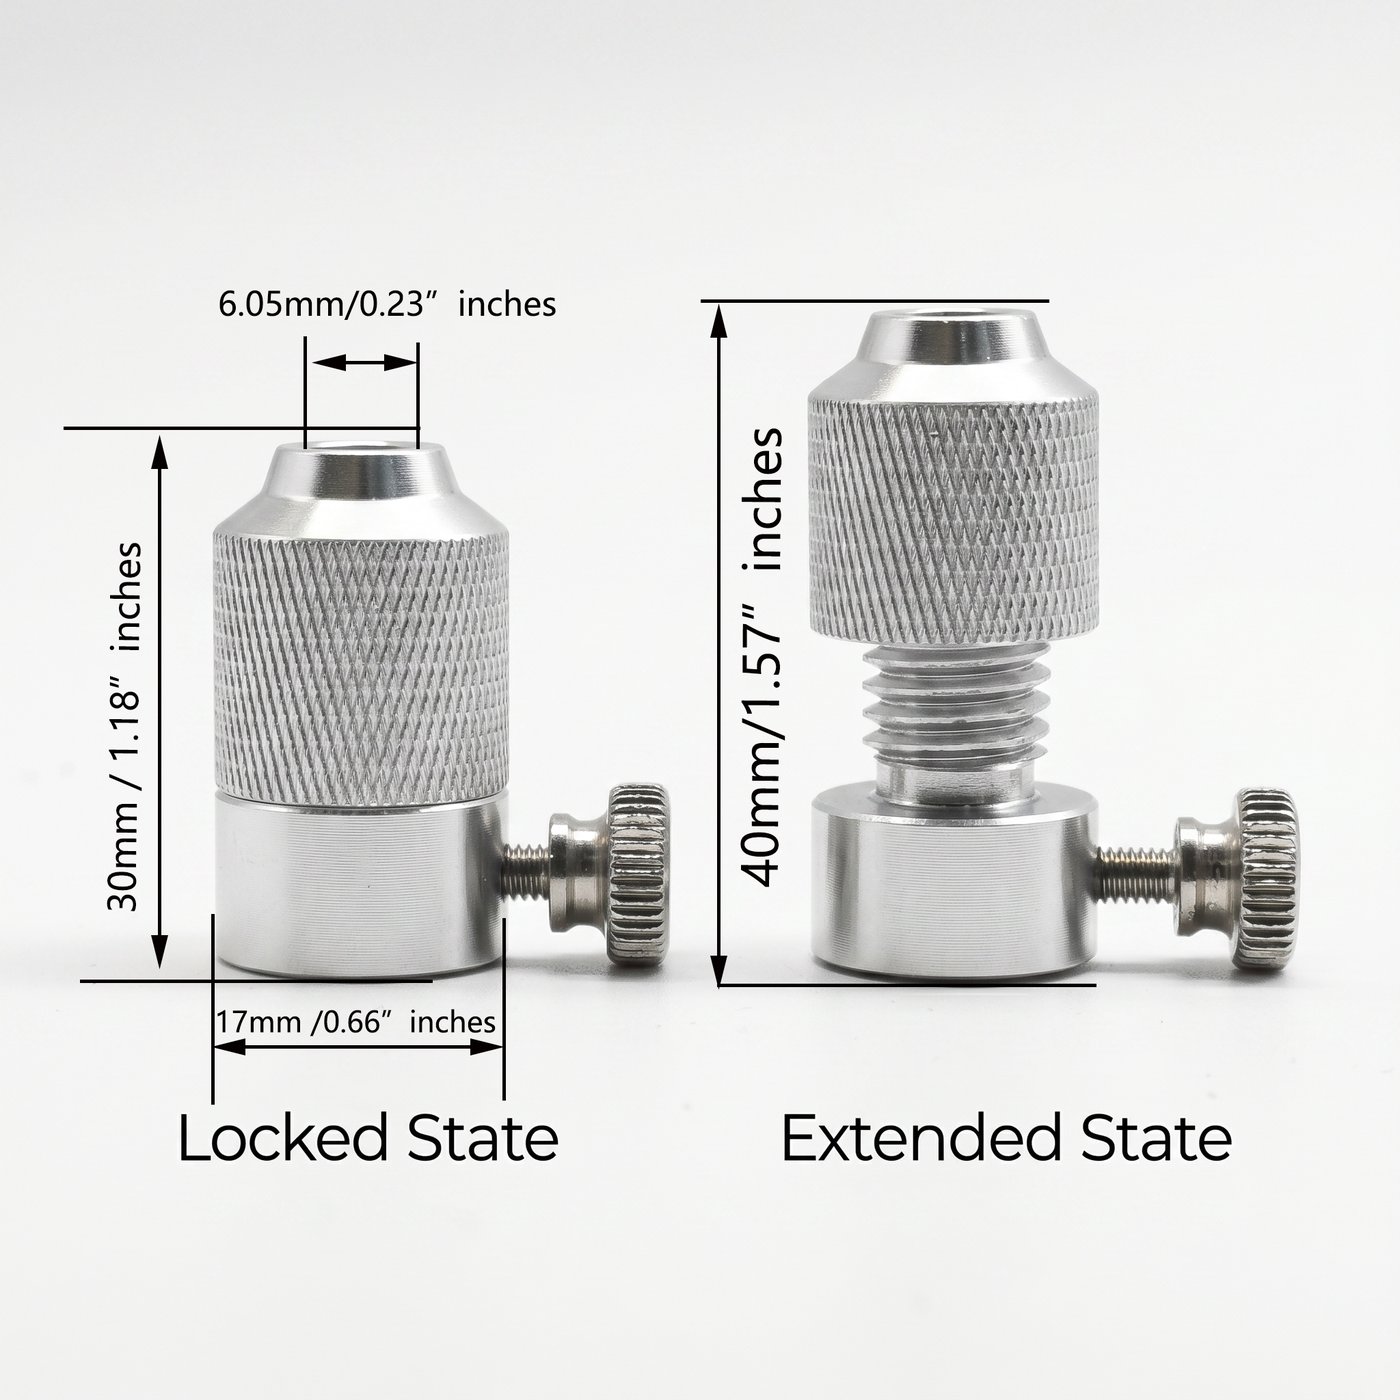
说人话,T-05(AC-T05-001)就是个卡在导杆上的精密角度限位器。它几个硬指标我先报给你(都以商品页为准,不瞎编):
- 售价 (价格以品牌官方渠道为准),Ozon 真实在售 SKU;
- 千分尺级机械 + 0.1° 微调步进,刻度能读到零点一度;
- 航空铝刚体,刚性好,受力不微变形——这点很关键,塑料件的旋钮锁死后实测偏移能到 1° 以上,全金属才压得住;
- 可调夹圈适配 6–10mm 导杆,覆盖 Sy Tools 主流定角系统的导杆直径。
它的工作逻辑特别简单:套上导杆 → 拧紧张紧螺丝 → 角度被机械锁死。之后你爱怎么推、怎么拉,角度都不会变。它不替你磨,只替你「定角度」,所以属于手磨党的「角度保险扣」——保留你手工的手感,但把最容易翻车的变量封死。
三、怎么装、怎么调:五步锁定不跑偏
下面这套是我自己用顺手的流程,配一块 Sy Tools 的 D 系列金刚石磨石(80#–3000# 全目数那款)最直观,因为你能直接看到导杆架在石上、T-05 锁住角度推过去。
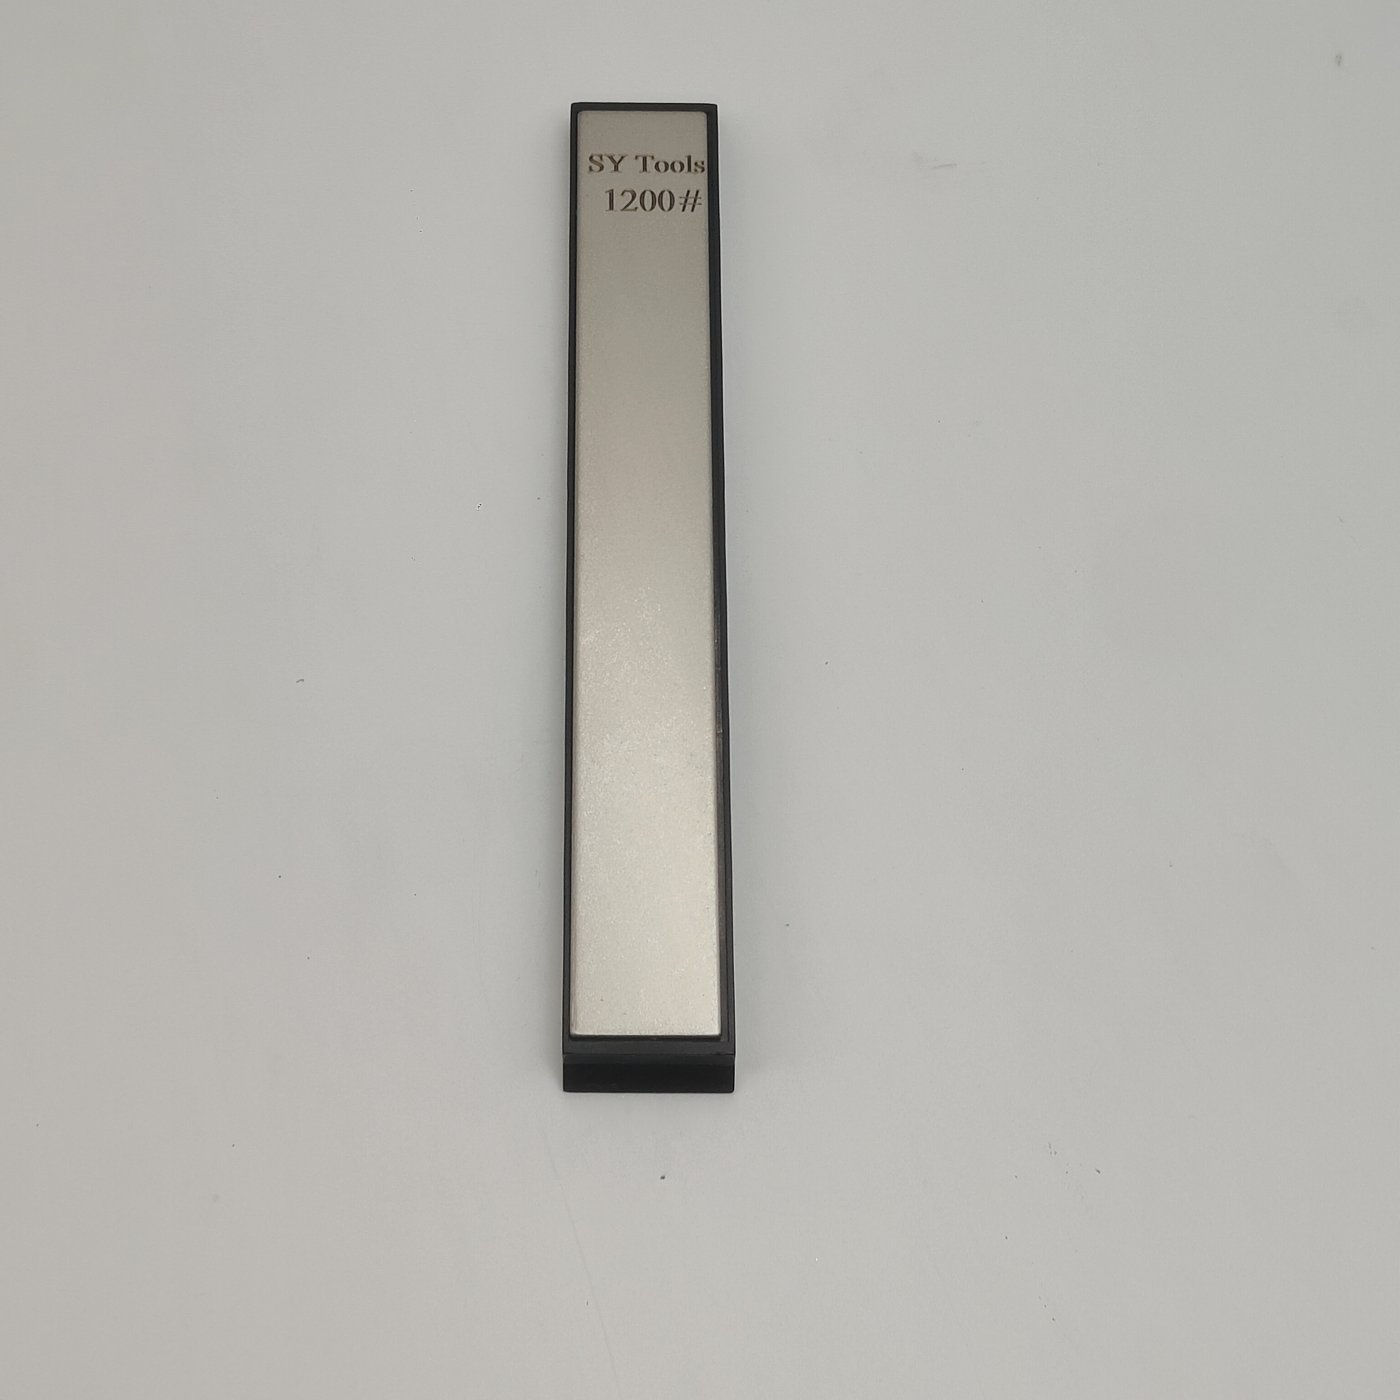
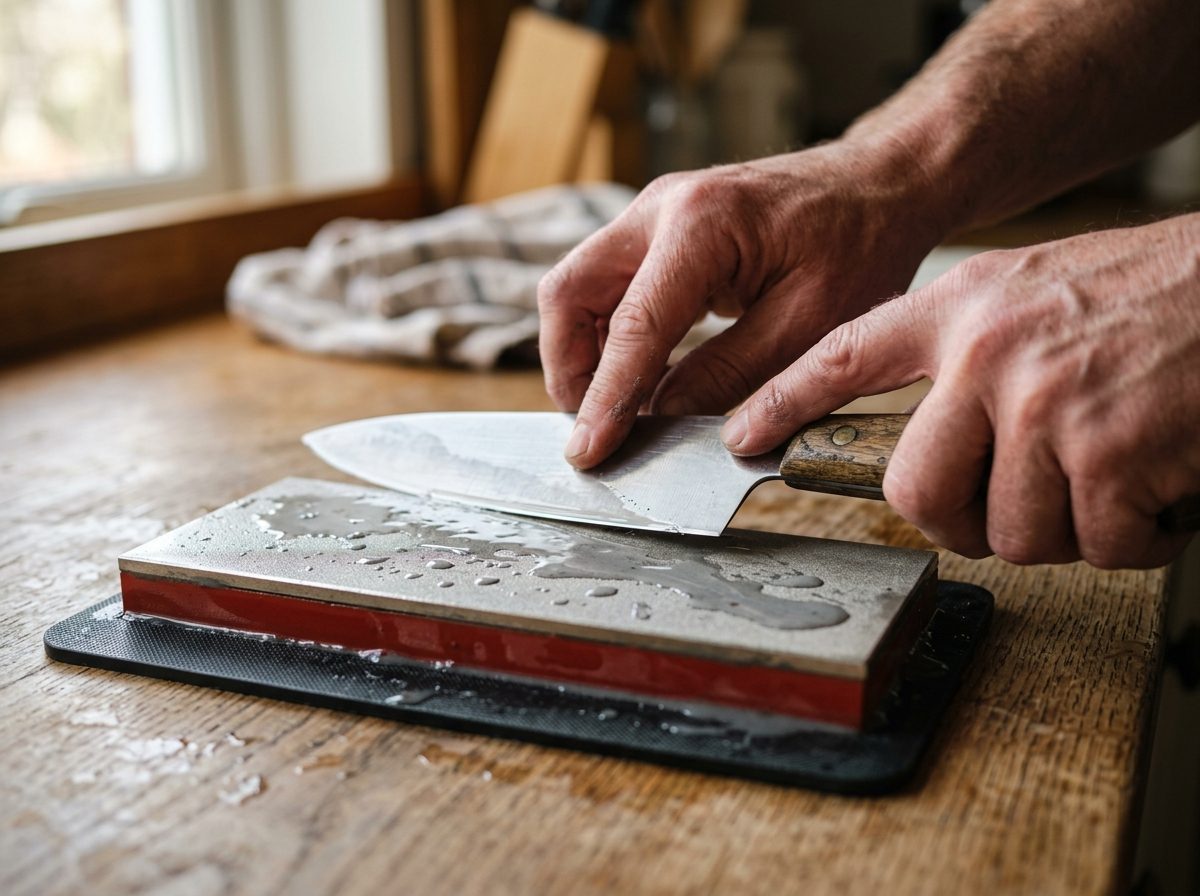
1. 松夹圈、套导杆:先把 T-05 的可调夹圈松开,套进你的导杆(6–10mm 内都行),别急着拧紧。 2. 对齐刀背基准:把刀夹在定角器或手持导杆上,让刀背贴紧基准面,刃口悬空那截别超过夹具宽度,否则一推就晃。 3. 拧紧张紧螺丝:这一步千万别偷懒。我头回用就是夹圈没拧紧,磨两下导杆自己转了,刃线当场歪成月牙——所以拧紧是铁律。 4. 拨 0.1° 刻度到目标角:菜刀一般 15°–20°,砍骨/户外厚刃 20°–25°,修脚薄刃 8°–12°。想精准就照 product_kb 的通用区间来。 5. 记号笔验角试磨:刃口涂一层记号笔,轻磨 3–5 下看墨线是不是均匀擦掉。只单侧消失说明角度偏了或夹歪了——这是淘宝百科里「记号笔验角法」的精髓,比肉眼准得多。
四、磨完啥样:角度定了,刃线就齐了
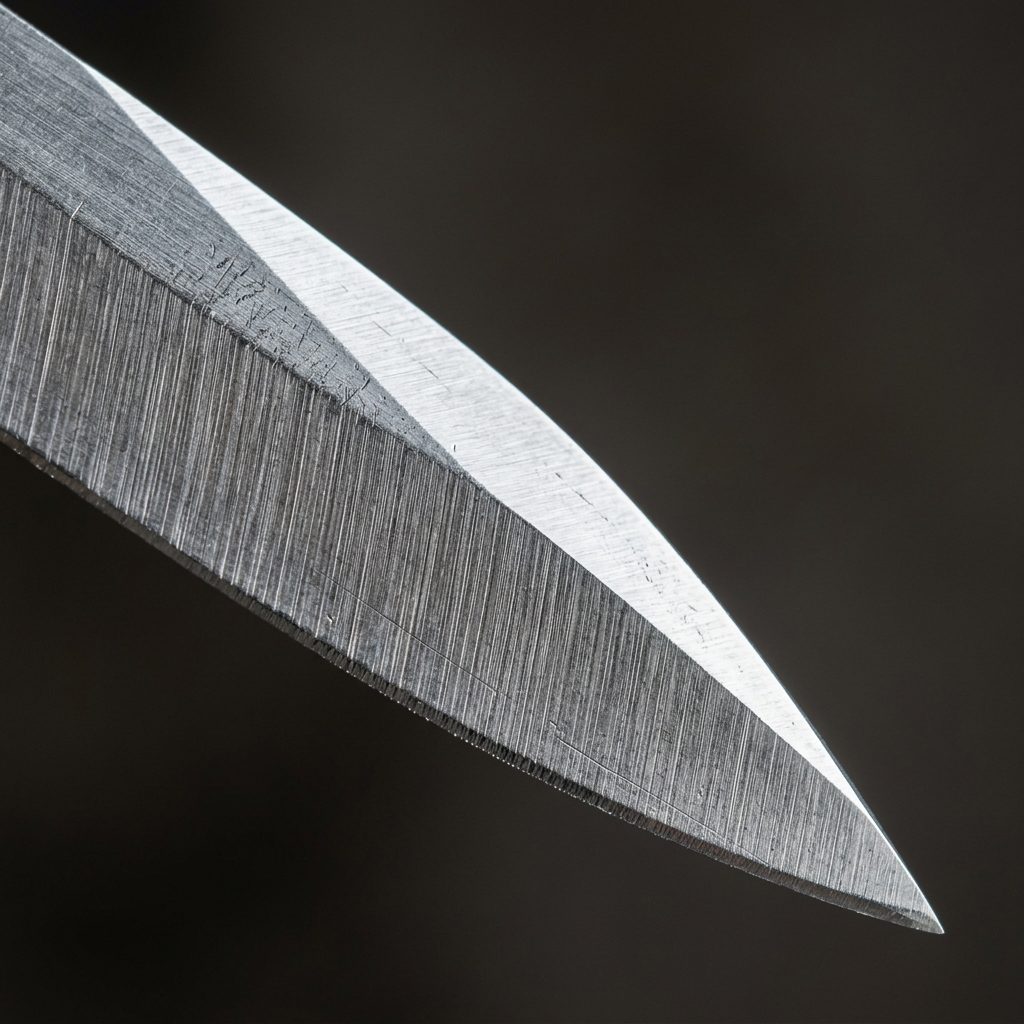
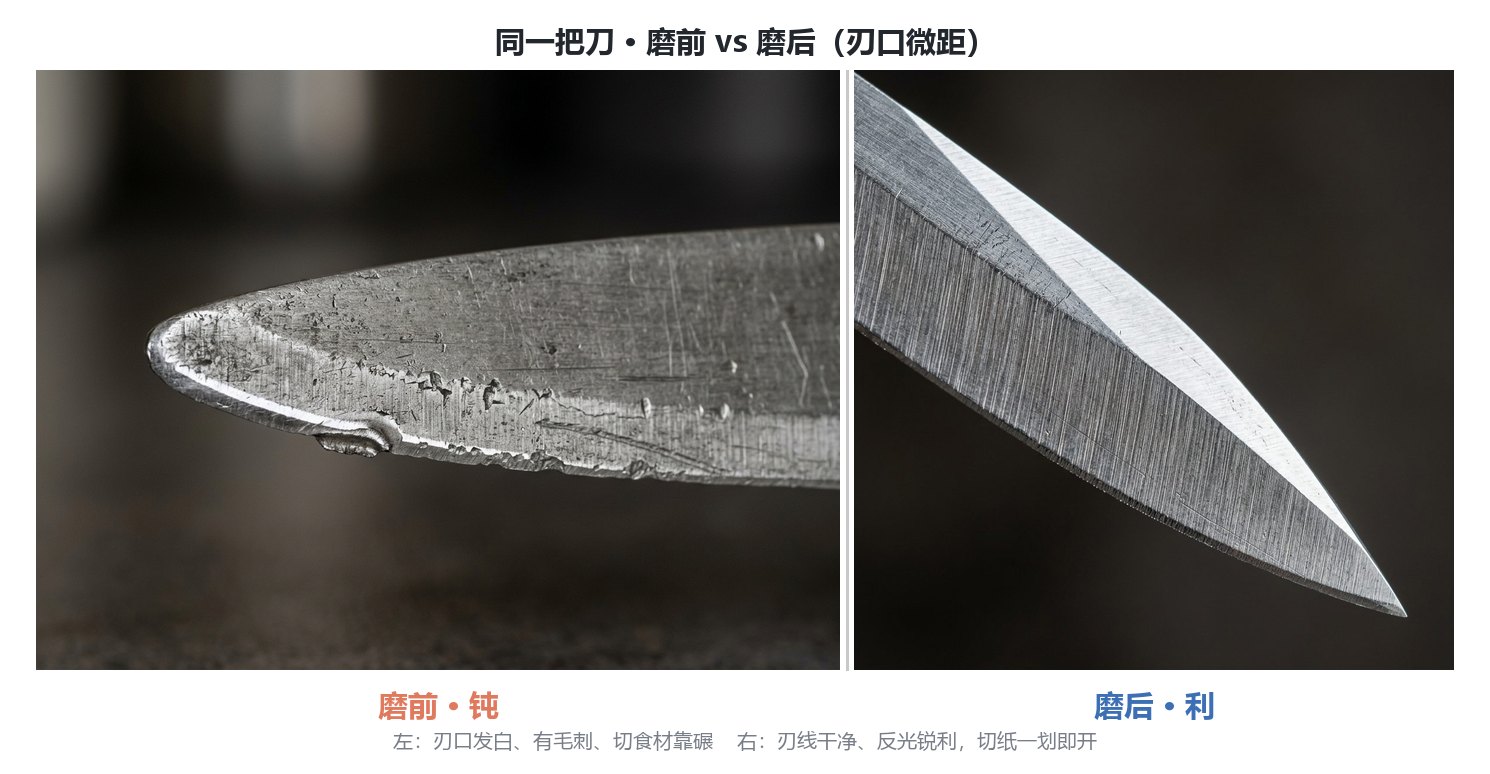
同样一把钝菜刀,左边是没锁角、手磨飘着磨出来的钝弧刃,右边是 T-05 锁 18° 推出来的利刃。你看对比就懂——差距不在力气,在角度稳不稳。
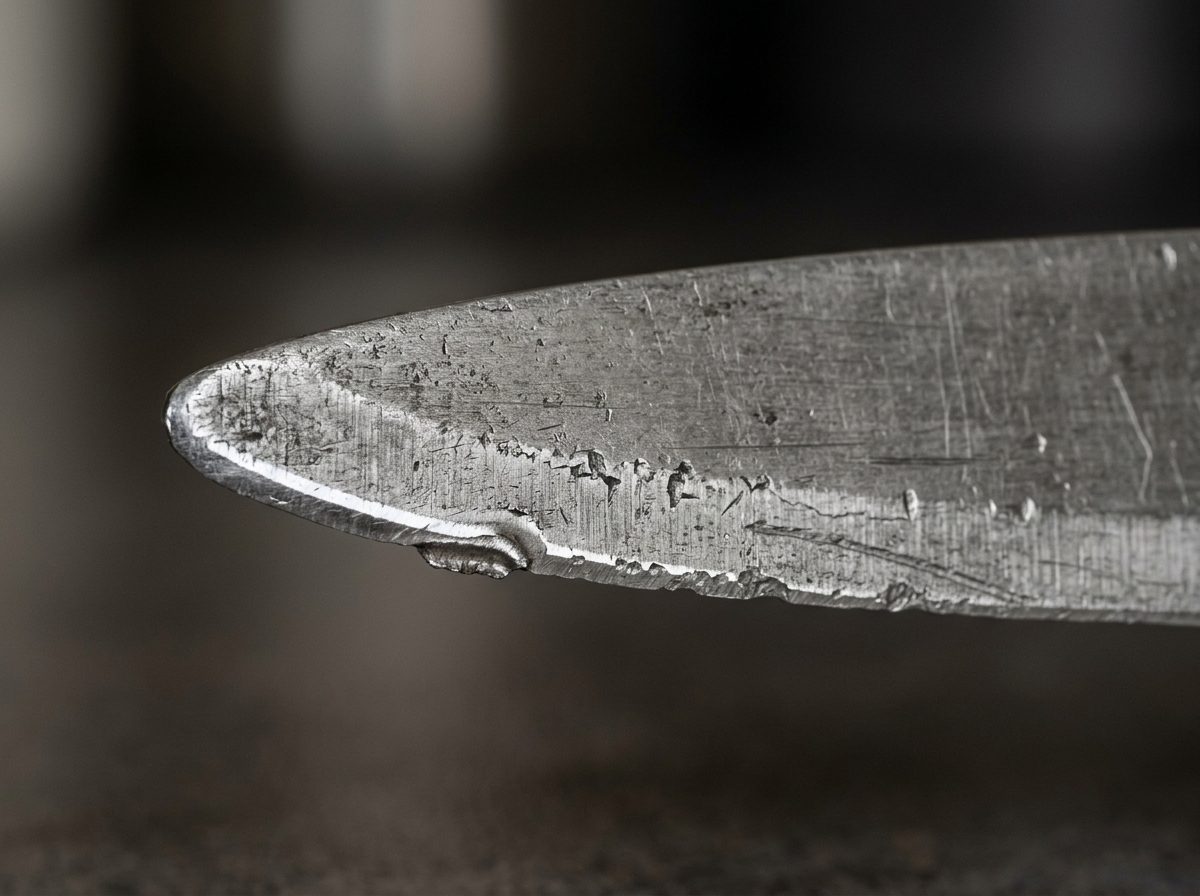
磨完别停,用 Sy Tools 的 KD-A11 牛皮荡刀条背向刃锋轻拉几下,把微观毛刺收掉,锋利度和保持性还能再上一个台阶。这一步和角度无关,但和「磨得利不利」直接相关。
五、T-05、A55、定角器,到底怎么选
这三个不是竞争对手,是三条不同的工作流。一张表说清:
| 工具 | 真实 SKU | 价格 | 核心差异 | 适合谁 |
|---|---|---|---|---|
| T-05 角度调节器 | AC-T05-001 | (价格以品牌官方渠道为准) | 卡导杆锁 0.1°,保留手感 | 手磨党、想自由推拉又怕跑角 |
| A55 角度调节支架 | AC-A55-001 | (价格以品牌官方渠道为准) | 齿轮齿条大拨盘,给整套定角器补精度 | 系统党、BEAST/Ruixin 用户 |
| 定角磨刀器(如 T01/S06/S09) | T01/T02/T03、ST-S06/S07/S09 | (价格以品牌官方渠道为准) | 夹死刀具换省心,角度由机器设 | 纯新手、怕手抖不愿练 |
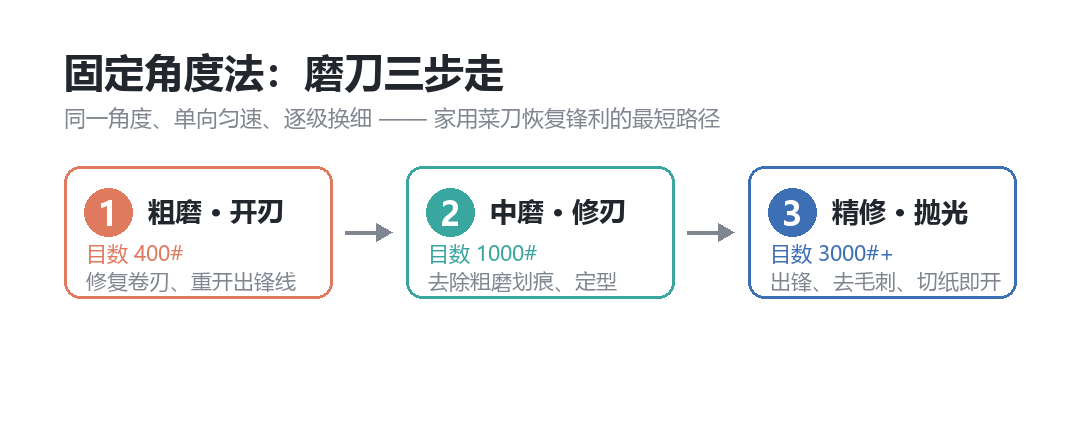
我的经验:新手怕手抖、想「夹上就出锋」选定角磨刀器;已经会推磨、只想要个角度保险选 T-05;手里有一整套定角系统想补 0.1° 精度,上 A55。三者互补,不冲突。
常见问题
T-05 能卡多大直径的导杆?
可调夹圈适配 6–10mm 导杆,覆盖 Sy Tools 主流定角系统(如 S06/S07/S09、BEAST 系列)的导杆直径。超出这个范围卡不紧,就别硬上。
0.1° 微调到底怎么读?
T-05 用千分尺级机械 + 刻度盘,最小步进 0.1°。你拨到目标角度(比如 18.0°)拧紧即可,不用自己拿量角器估。配合记号笔验角法双重确认更稳。
已经有定角磨刀器,还要 T-05 吗?
看工作流。定角磨刀器(T01–T03、S 系列)是把刀夹死、角度由机器设,省心但少了手感;T-05 是卡在导杆上、保留你手工推拉的自由,只锁角度。手磨党配 T-05 更顺手,系统党给 BEAST 补精度上 A55。
手磨总卷刃,T-05 能治吗?
卷刃根因常是角度乱跳 + 用力过猛 + 干磨。T-05 先把角度焊死,剩下你只要轻压、带水、逐级目数升上去,卷刃概率直接腰斩。但薄刃崩口超 2mm 还是送师傅。
T-05 配什么磨石最好?
配 Sy Tools D 系列金刚石磨石(80#–3000#)最直观,带水磨、逐级升目;收尾上 KD-A11 牛皮荡刀条去毛刺。规格以商品页为准,别混着用油石干磨金刚石底座。 规格以商品页为准。先拿把旧刀练三次再上你那把好刀——这是我用月牙刃换来的教训。
T-05 角度锁定五步
- 松夹圈套导杆:把 T-05 可调夹圈松开,套入 6–10mm 导杆,暂不拧紧。
- 对齐刀背基准:刀背贴紧夹具基准面,刃口悬空不超夹具宽度。
- 拧紧张紧螺丝:用力拧紧夹圈,杜绝磨程中导杆自转。
- 拨 0.1° 刻度到目标角:按刀型选 15°–25°,照通用区间设定。
- 记号笔验角试磨:刃口涂墨轻磨 3–5 下,检查墨线均匀擦除再正式磨。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。