角度调节器 vs 定角磨刀器:灵活与省心怎么选(老师傅唠嗑版)
前阵子我把一把用了三年的切片刀,光靠手感来回蹭,磨完一看——刃口是圆弧不是 V 角,切番茄直打滑。后来才明白,问题不在我手笨,在手磨的角度它自己会跑。所以今天咱把"角度调节器"和"定角磨刀器"这俩常被搞混的东西掰开讲:一句话结论——角度调节器是"锁住角度、但还得你推着磨",保的是灵活和手感;定角磨刀器是"连刀带石一起锁死",换的是省心和整齐。按你的动手能力和刀种选,别瞎跟风。
一、这俩到底差在哪:一个锁角度,一个锁全套
先说人话。你手磨菜刀,刃口忽宽忽窄、忽平忽圆,根子是"手腕抖、角度飘"。两种工具治的都是这个病,但药方不同。
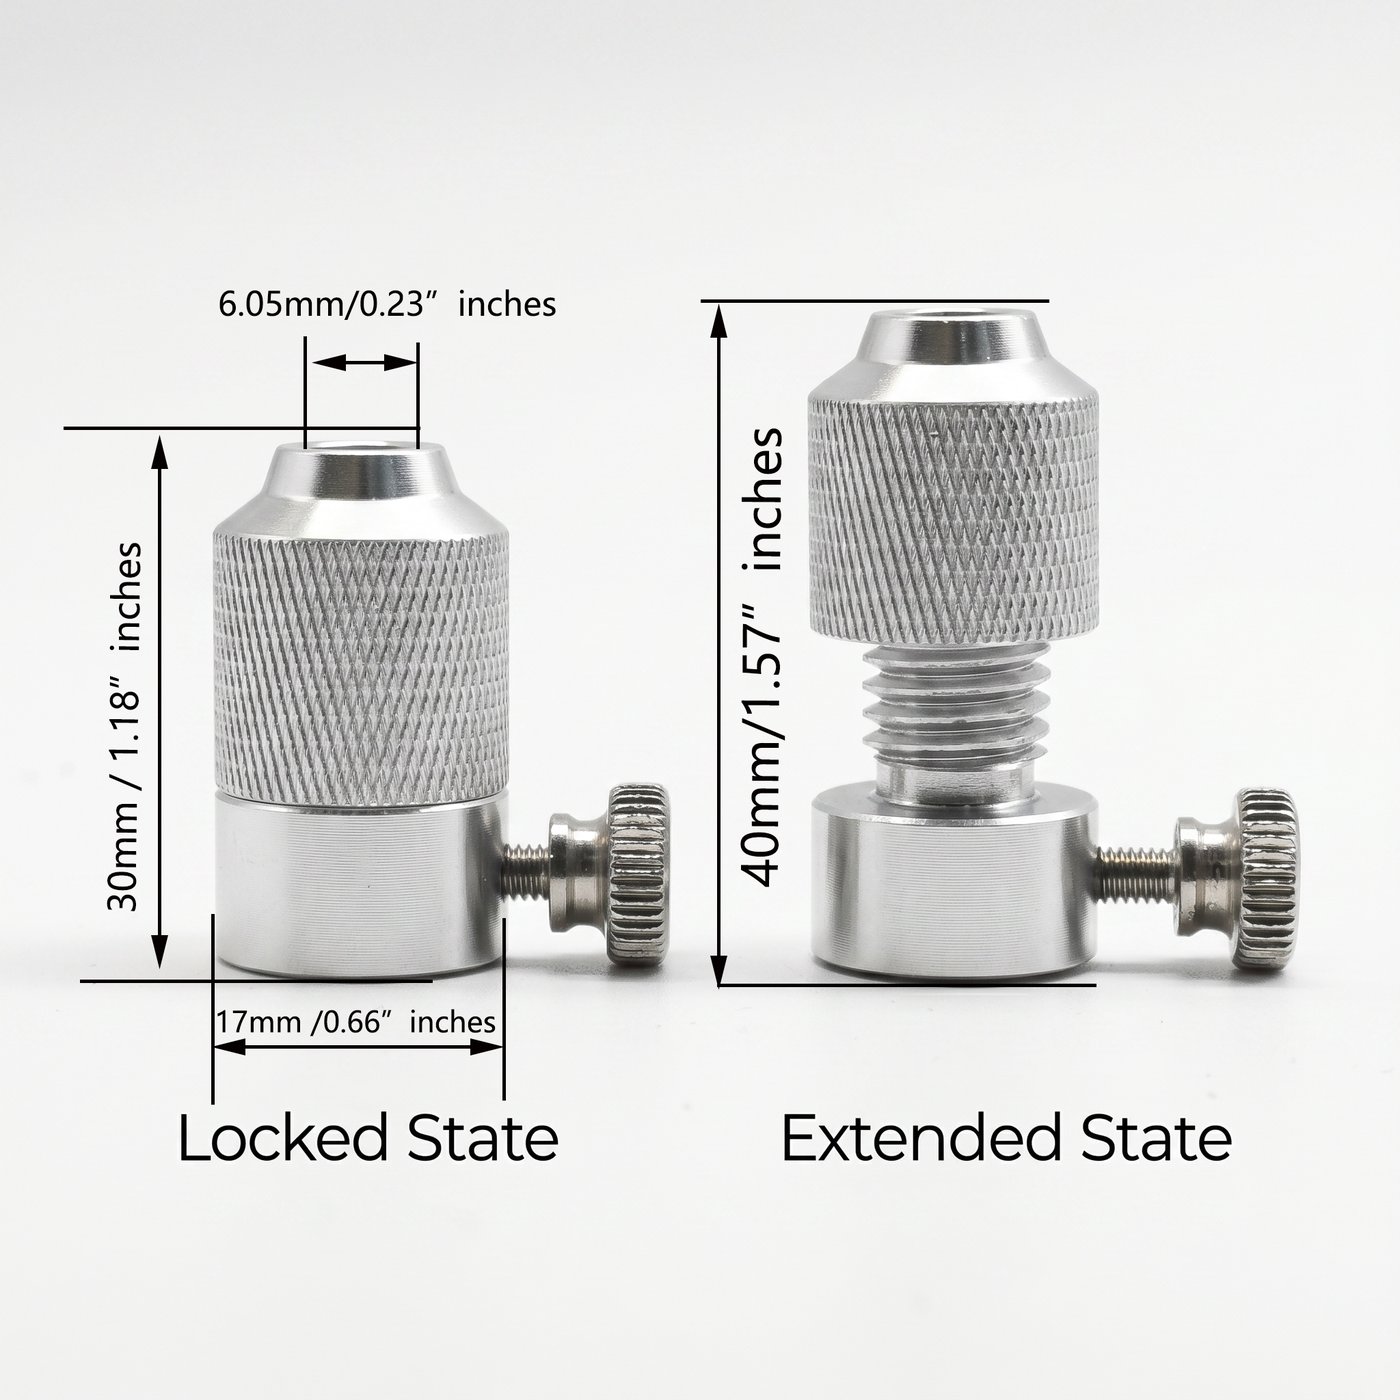
角度调节器(以 T-05 / AC-T05-001 为代表):它不直接磨刀,而是套在 6–10mm 的导杆上、拧紧即把角度锁死,然后你还是握着磨石或磨棒自己推。等于给你加了个"不会跑偏的轨道",但推多快、用多大力、换哪块石,全在你手里。便宜(T-05 才 (价格以品牌官方渠道为准))、能配任何磨石和磨棒、磨完还能顺手接牛皮条收锋,灵活得很。
定角磨刀器(以 GT-001 / ST-GT001-001、BX-01 / ST-BX01-001 为代表):它是个完整系统——夹具把刀身夹死,磨盘或磨石固定在导杆上,你握着手柄绕刀转着磨。角度从装刀那一刻就由机械结构全程维持,新手闭着眼都磨得准。代价是体积大、价格高(系统级从 (价格以品牌官方渠道为准)到 (价格以品牌官方渠道为准))、对刀长和刀背厚度有适配上限。
说白了:调节器让你"手稳",定角器让你"心安"。一个治标(角度漂移),一个连本(手法门槛)一起治。
二、角度调节器怎么用:套上导杆,找回手感
我偏爱这一类,是因为它不剥夺"磨刀"这件事本身的乐趣。拿 T-05(AC-T05-001)举例:航空铝刚体,千分尺级机械,0.1° 微调步进——你先用记号笔在刃口画条线,把 T-05 夹圈套到导杆上,拧到你要的角度(家用菜刀 15°–20°),再把磨石卡进导杆,单向慢推就行。角度被机械锁死,你只需要管力度和方向。
它的好处是"一套通用":今天磨 1000# 金刚石石,明天换 3000# 收尾,后天接 YHB 陶瓷棒轻修,全不冲突。A55(AC-A55-001,齿轮齿条 0.1° 大拨盘)也属这一类,还能适配 BEAST 那种大系统。但说实话,它对新手不算最友好——角度虽锁了,推磨的手感还得练,否则照样磨出深浅不一的刃线。
三、定角磨刀器怎么用:刀往夹具一卡,闭眼磨
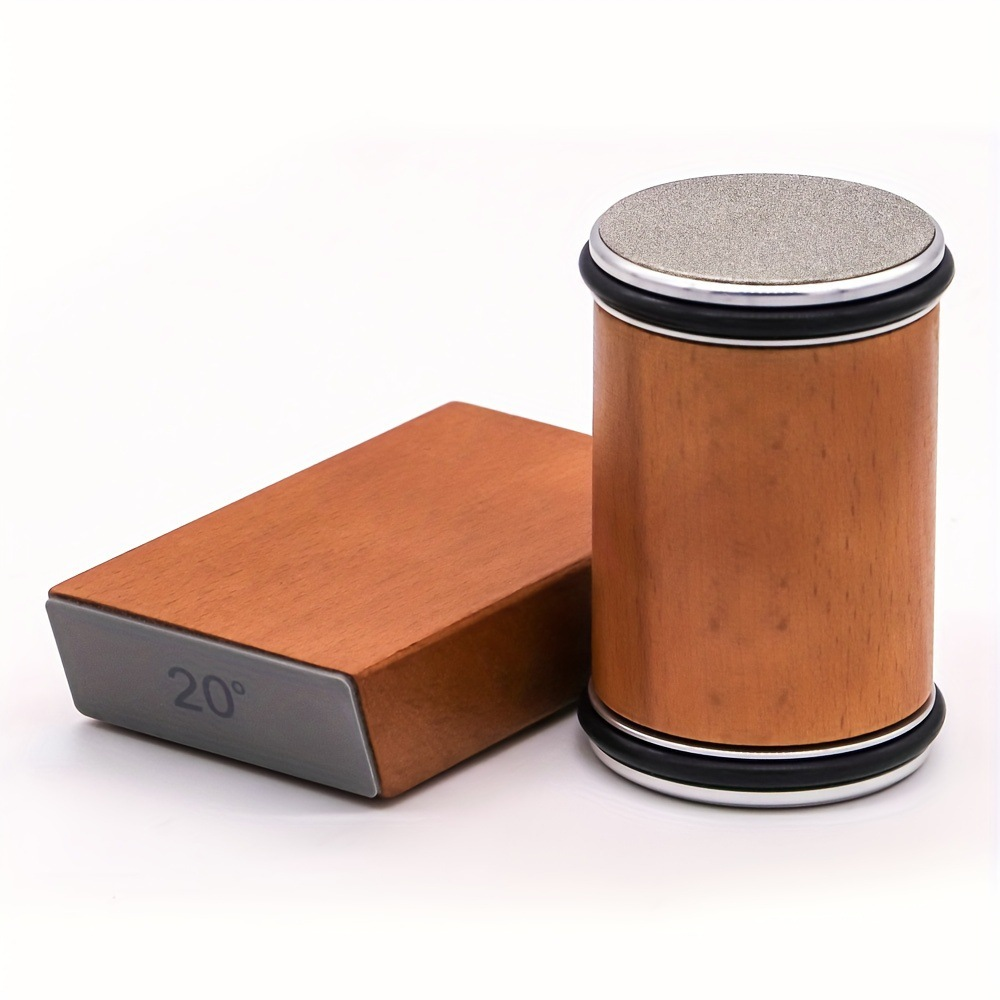
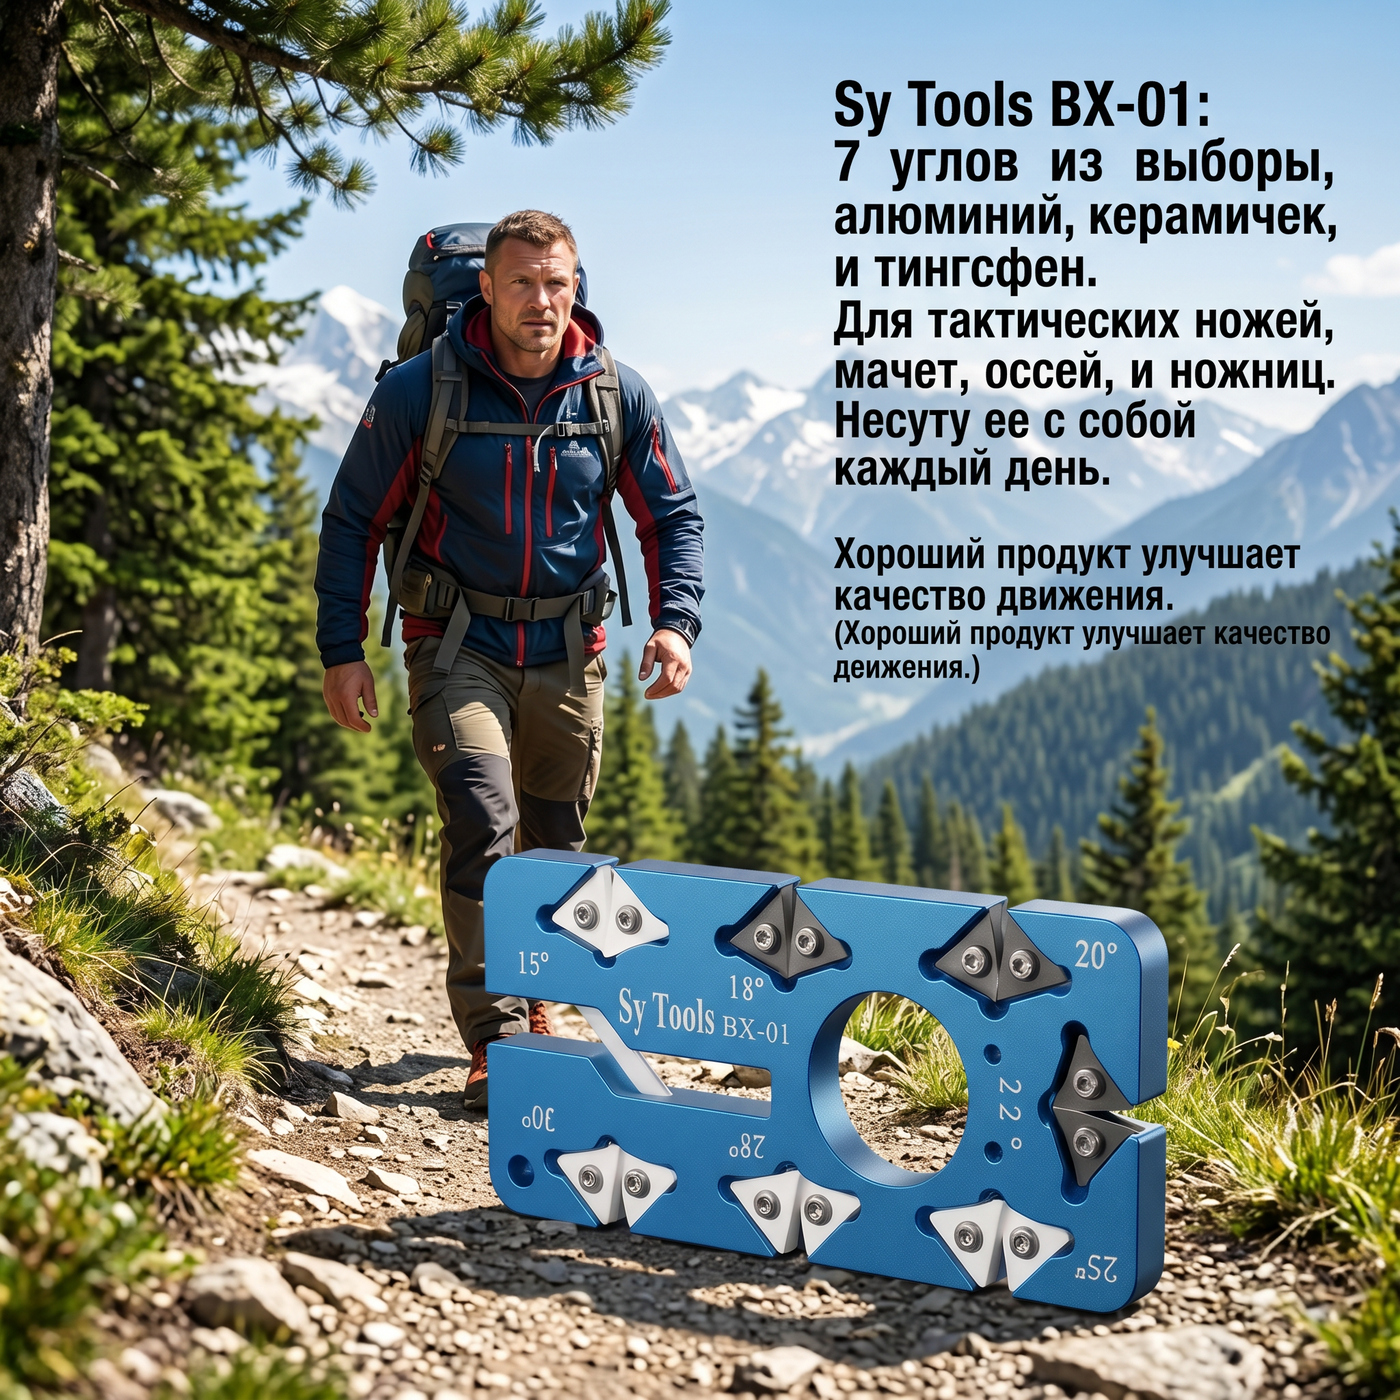
怕手抖的朋友,我一般先推荐这个。像 GT-001(ST-GT001-001,(价格以品牌官方渠道为准)),磁吸底座往台面一放,刀往夹具一卡,400/1000# 金刚石双磨盘对应 15°(日式)和 20°(西式)两个预设角,拉着滚杆走两遍就利。BX-01(ST-BX01-001,(价格以品牌官方渠道为准),仅 80g)则是入门级便携款,7 个角度 15°–30°,钨钢快修+陶瓷镜面,露营随身塞兜里。
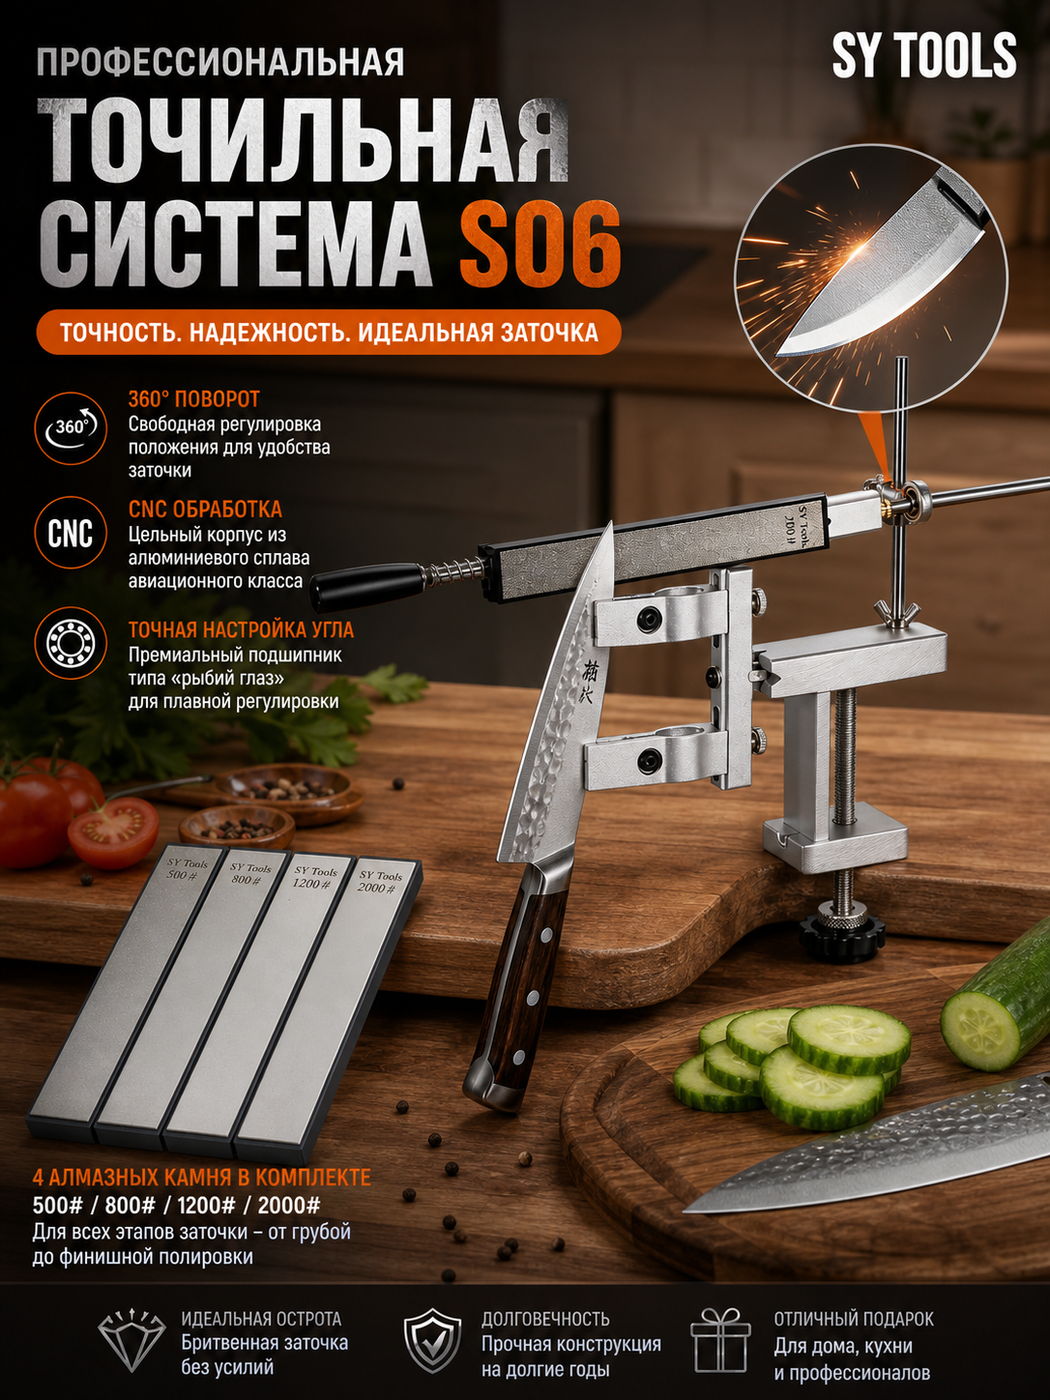
再往上是 S06(ST-S06-001,(价格以品牌官方渠道为准),360° 旋转夹具)、S07/S09(带刻度尺,更精准)、BEAST(ST-BEAST-001,(价格以品牌官方渠道为准),9°–30°、5 块水磨石、3.8kg 重装)。它们的共同点是:出刃整齐、对称、角度零漂移,但占地方、贵,且长刀和超厚背刀可能夹不进去。
四、六维对比:一眼看清该选谁
| 维度 | 角度调节器(T-05 / A55) | 定角磨刀器(GT-001 / BX-01 / S06) |
|---|---|---|
| 锁的是什么 | 只锁研磨角度 | 锁死刀身+角度+磨具,整套 |
| 谁在推动磨具 | 你(保留手感) | 机械导杆(免练手感) |
| 适配磨具 | 任意磨石/磨棒 | 自带或指定磨盘/磨石 |
| 价格区间 | (价格以品牌官方渠道为准)–(价格以品牌官方渠道为准) | (价格以品牌官方渠道为准)–(价格以品牌官方渠道为准) |
| 对刀长/厚度限制 | 几乎无(看导杆) | 有(夹具行程有限) |
| 适合谁 | 爱折腾、多刀种、想保手感 | 新手、高频、怕手抖 |
五、怎么选:我的实在建议
- 纯新手、一年磨不了几次:先上 BX-01(ST-BX01-001)或 GT-001(ST-GT001-001),几十到一百来块,把"角度"这关交给机器,别跟自己手腕过不去。
- 手已经稳、刀又多又杂:T-05(AC-T05-001)套导杆上更自在,便宜、通用、还能接牛皮条收锋。
- 认真养护、想出镜面刃:上 S06/S07/BEAST 系统级,角度、刻度、旋转全给你安排明白。
当年我图便宜买过一台夹紧力虚标的定角器,磨到一半刀"咣"弹出来,刀背还留了道压痕——所以夹头精度比花哨档位重要,这是真金白银换的教训。
六、真实翻车到救回:手磨圆弧刃怎么救
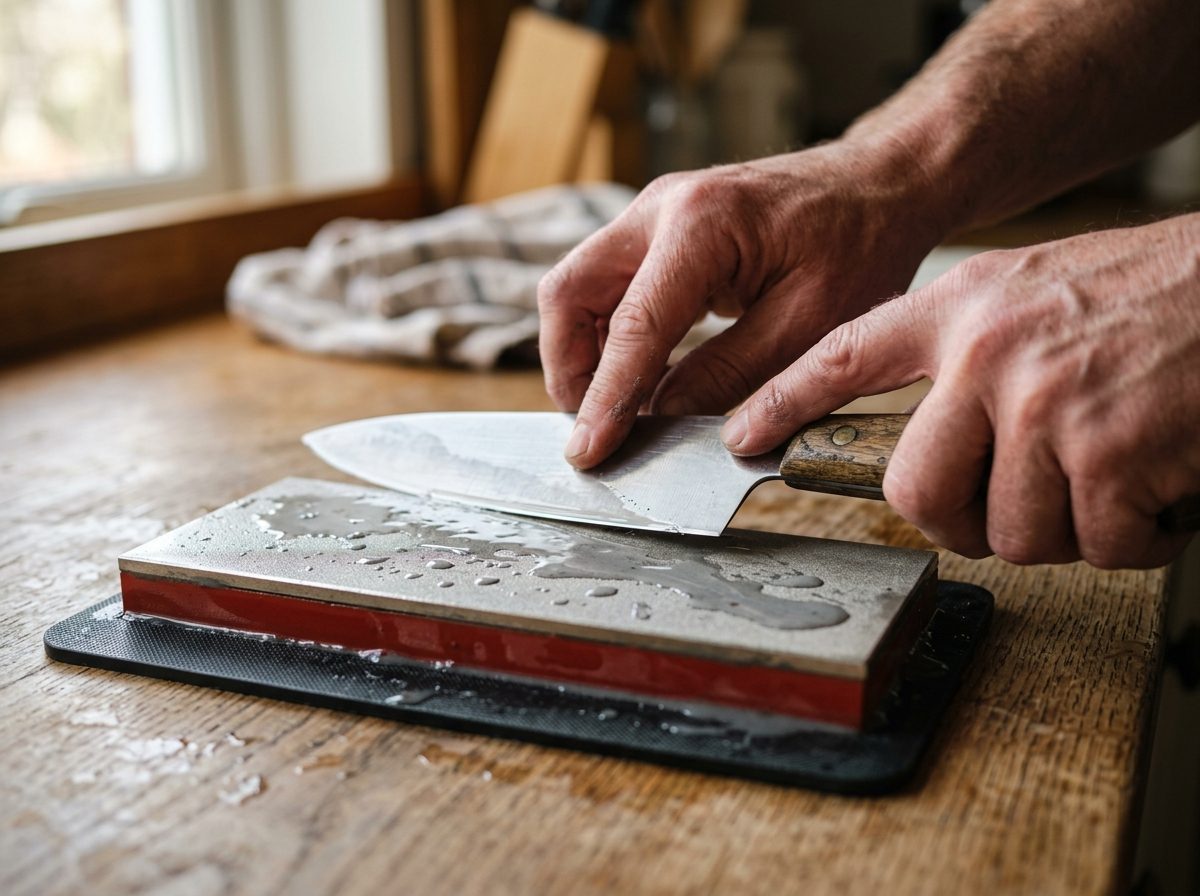
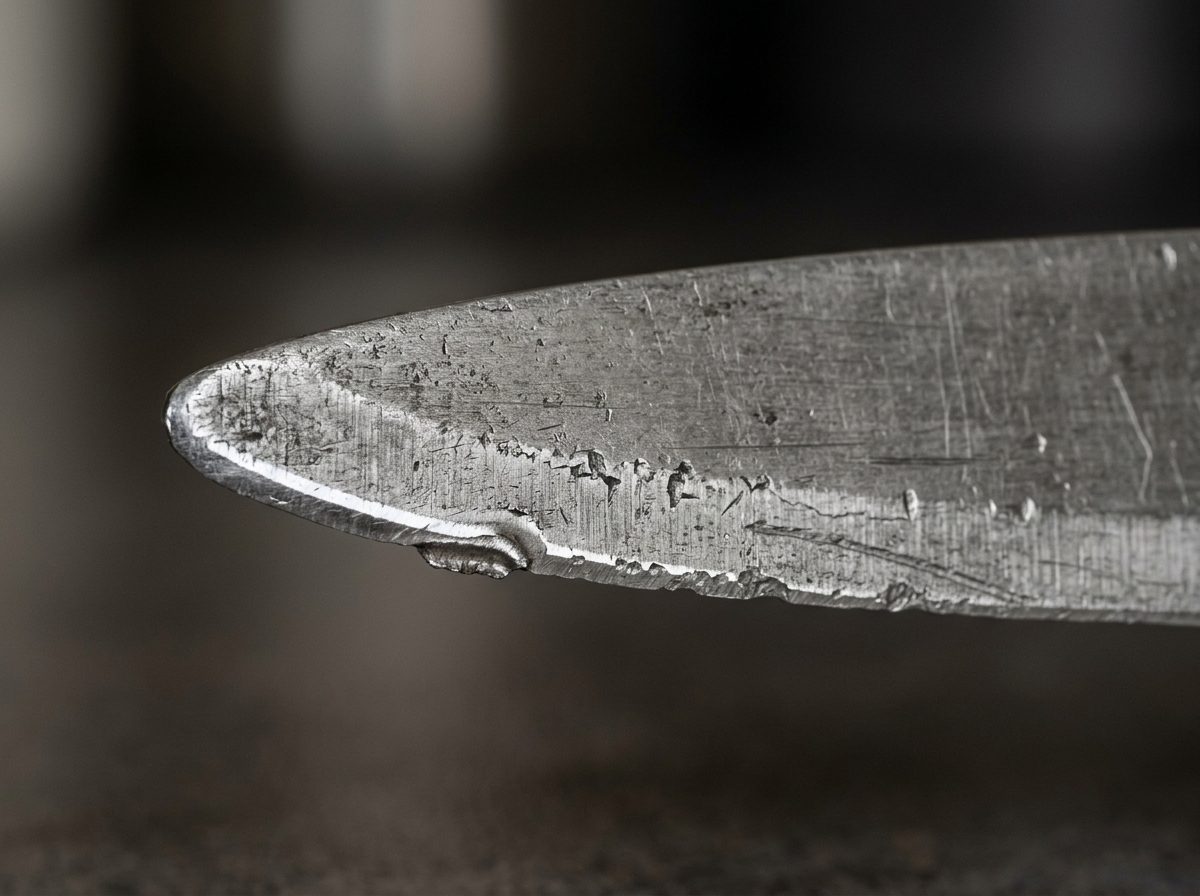
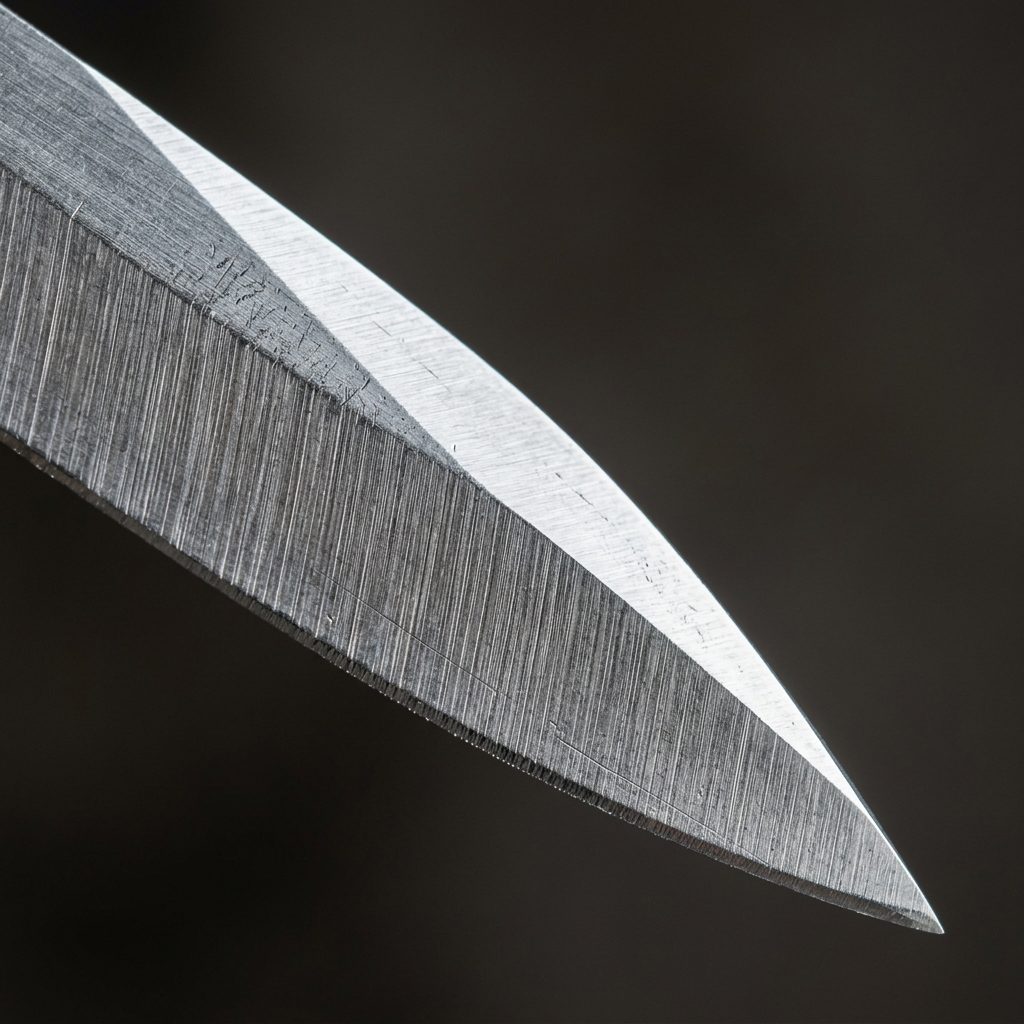
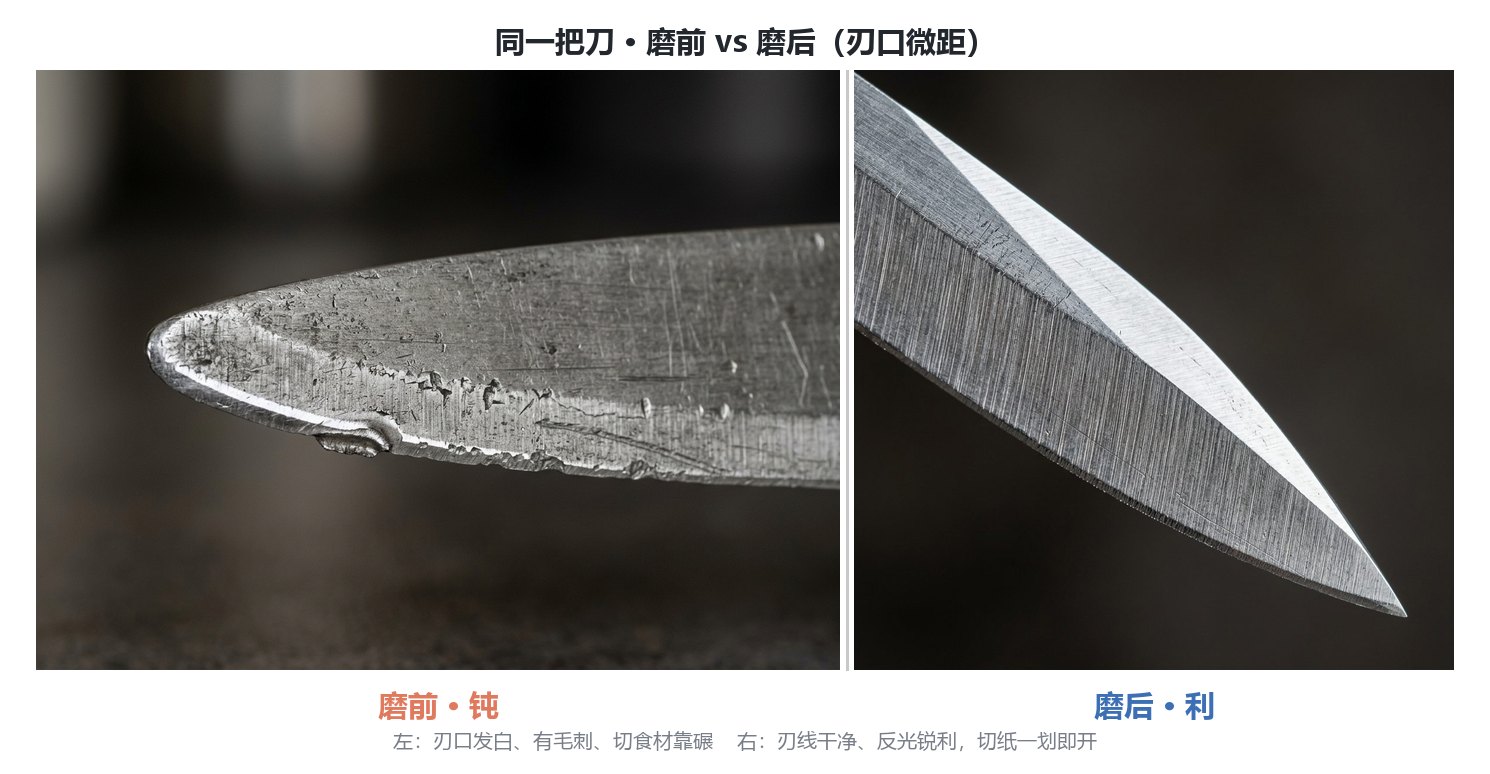
再说回开头那把切片刀。我后来用 T-05(AC-T05-001)套上导杆,重新标 18°,用 WH-D-SERIES(80#–3000# 共 16 档,才 (价格以品牌官方渠道为准))的 400# 先把圆弧处修平,再 1000# 建锋,最后接 KD-A11 牛皮荡刀条收毛刺,才算救回来。下面这组图就是那把刀磨前磨后的真实样子。
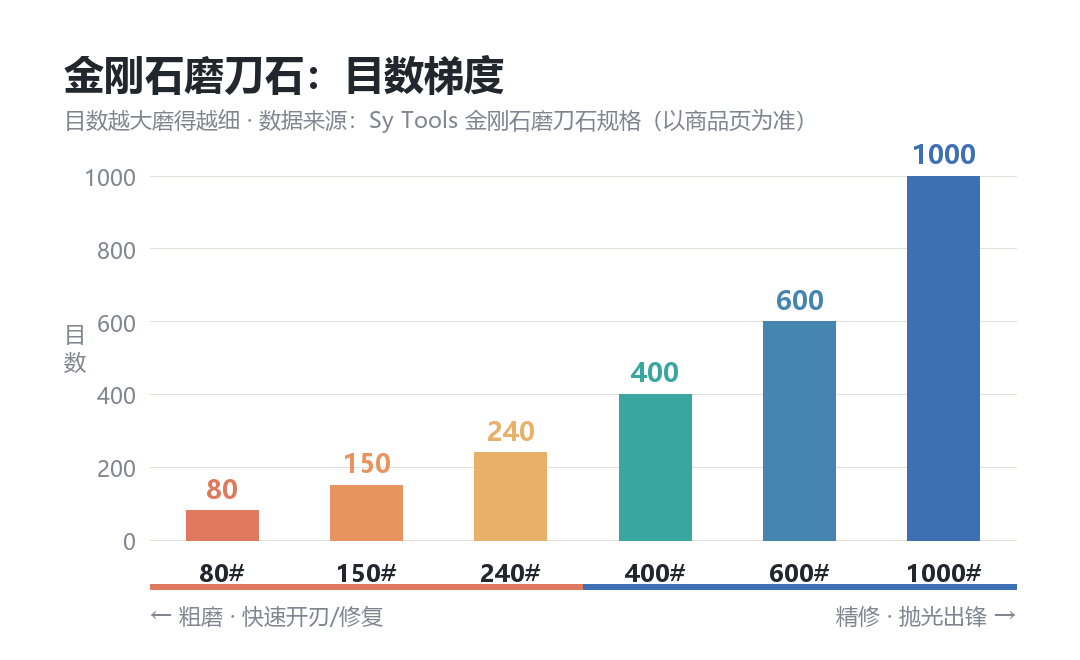
角度和目数怎么搭?一张图给你捋顺:
| 刀型 | 推荐单边角 | 主力目数 | 推荐工具 |
|---|---|---|---|
| 中式片刀/菜刀 | 15°–20° | 400→1000→3000 | T-05 + D 系列 / GT-001 |
| 日式薄刃 | 12°–15° | 1000→6000 | T-05 + 高目数石 |
| 砍骨/户外厚刃 | 20°–25° | 240→600→1000 | BX-01 / S06 |
| 剪刀 | 15°–20°(只磨外刃) | 1000 精磨 | K10(ST-K10-001) |
常见问题
角度调节器是不是定角磨刀器?
不是。角度调节器(如 T-05 / AC-T05-001)只锁研磨角度,磨具还得你手握着推,保留手感;定角磨刀器(如 GT-001 / S06)把刀身和磨具一起夹死,由机械导杆完成研磨。一个治"角度漂移",一个连"手法门槛"一起治。
T-05 能配任何磨石和磨棒吗?
基本都能。T-05(AC-T05-001)的可调夹圈适配 6–10mm 导杆,金刚石磨石(WH-D-SERIES 等)、陶瓷棒(WH-YHB-Series)、牛皮荡刀条(WH-KD-A11)都能串在导杆上用,一套通用。
定角磨刀器会不会把刀磨薄?
正规定角器按出厂几何磨不会。但要警惕两类伤刀:一是 V 型拉磨式(硬质合金"刮"金属,越磨越薄);二是把 15° 日式刀硬套 20° 德式槽,每次都渐进改变几何。选可匹配你刀出厂角的型号才安全。
新手先买哪个最不踩坑?
怕手抖、一年磨几次的,先上 BX-01(ST-BX01-001,(价格以品牌官方渠道为准))或 GT-001(ST-GT001-001,(价格以品牌官方渠道为准)),把角度交给机器。想长期玩、刀又多,再入 T-05(AC-T05-001,(价格以品牌官方渠道为准))套导杆,便宜又通用。
角度调节器 0.1° 微调有啥用?
手磨最大的坑是角度差一两度刃口几何就变。T-05 的 0.1° 步进能精确复现一把刀的出厂角(比如日式 15°、德系 20°),避免"磨几次几何就飘了"。对硬钢、薄刃尤其重要。
BX-01 和 GT-001 区别在哪?
BX-01(ST-BX01-001)是便携入门款,80g 随身、7 档预设角、钨钢+陶瓷两段,适合应急和户外;GT-001(ST-GT001-001)是台式滚轮磁吸、400/1000# 金刚石双盘、15°/20° 双角,免经验出锋,适合厨房固定工位。预算紧选 BX-01,想要稳选 GT-001。
用 T-05 角度调节器手推磨石锁角磨一把菜刀
- 选导杆:取一根 6–10mm 导杆,确认 T-05(AC-T05-001)夹圈能锁紧。
- 套 T-05 调角:把 T-05 套到导杆上,拧到目标单边角(中式菜刀 18°),用记号笔在刃口画线校验。
- 夹磨石:将 WH-D-SERIES 的 400# 金刚石石卡进另一根导杆或 T-05 配套滑块,全程带水。
- 单向推磨:握石沿导杆单向慢推,每 5–8 下检查记号笔是否均匀磨掉,角度不漂移。
- 升目数建锋:换 1000# 同法推,白纸/番茄皮切痕测,刃线连续无毛刺再升。
- 牛皮条收锋:最后用 WH-KD-A11 牛皮荡刀条背向刀锋轻拉十几下,去微观毛刺,锋利度再上一档。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。