EDC 折刀钛合金背夹升级:轻量化与孔位避坑(老师傅唠嗑版)
我那把天天揣兜里的折刀,原厂钢夹沉得像挂了块秤砣,坐下还总刮裤缝——后来我一狠心换了钛夹。结论先放这:折刀背夹升级,钛合金是轻量化首选,但它减的是重量、不是性能;动手前先比对孔位,比挑颜色重要十倍。 下面把我踩过的坑、查过的资料,一五一十跟你唠明白。
一、我为什么换背夹(以及先认清一件事)
天天揣兜的刀,背夹是「人和刀」的接口:夹得牢才随手可取,夹得轻才不坠裤。原厂不锈钢夹结实,但重、还爱刮衣服。换成钛合金,手感立马不一样——可我得先泼盆冷水:轻量化是体验优化,不是性能增强。钛合金密度约为钢的 57%,镂空款还能再减重 20%–30%,但镂空处会形成应力集中,横向钩挂时断的风险比实心钢夹高。所以它更适合通勤 EDC,别拿去当撬棍。
二、钛 vs 钢,一张表说清
拿主流 TC4(Ti-6Al-4V)钛夹比原厂钢夹:自重约 8.2 克,比同尺寸不锈钢轻约 37%–40%;抗屈服强得多,钩一下能「啪」地弹回原位,而钢夹弯 45° 就废了;还不磁、耐腐蚀。代价是弹性模量低,反复插拔后夹紧力可能略衰减,得靠定期复查补胶。
| 对比项 | 钛合金背夹(如 B20260923) | 原厂不锈钢夹 | 铝夹 | 碳纤维夹 |
|---|---|---|---|---|
| 相对重量 | 约轻 37%–40% | 基准 | 更轻但软 | 轻、脆 |
| 抗屈服/回弹 | 强,钩挂可弹回 | 弱,易永久变形 | 最弱 | 中 |
| 是否磁化 | 否(非磁) | 是 | 否 | 否 |
| 耐腐蚀 | 优 | 中(湿环境易锈) | 中 | 优 |
| 价格定位 | 中高 | 低(原厂自带) | 低 | 中高 |
| 适合场景 | 通勤/高湿 EDC | 通用 | 轻量玩具 | 珍藏外观件 |
三、孔位三步核对:动手前先办这三件事
第一次换夹我没空载试装,螺丝拧到一半发现孔位偏了 1mm,硬顶进去把内衬顶出印子,后悔得直拍大腿。所以你记住三步:
1. 量孔距:主流两孔中心距约 12.7mm,这是大多数型号的「生命线」;拿卡尺量你刀柄尾钉的实际孔距再下单。 2. 查槽深:用针尖探背夹槽,能探入 2mm 以上才稳妥;槽太浅会浮起、受力偏移。 3. 核螺丝长:螺丝过长顶坏内衬,过短咬合不足易脱出。Sy Tools B20260923 随附规格明确的螺丝,收到先比对长度,别直接干拧。
四、安装四步实操(3 分钟能搞定)
装一支背夹,真就四步,不用额外工具:
1. 清洁孔位:把原螺丝孔和刀柄尾钉擦干净,去油去灰,贴合面不平后面全白搭。 2. 空载试装:不涂胶、不拧紧,先把背夹对上确认所有接触面无缝隙、螺丝顺畅无阻滞——隐患拦截在这一步。 3. 上蓝胶定紧:螺丝末端涂一点蓝色可拆卸螺丝胶(别用高强度胶),按推荐扭矩(约 1.5N·m)定紧;禁止干拧、禁止当卡车轮胎拧。 4. 一周复查:首次使用后一周内复查螺丝状态,之后每月巡检,发现松动补胶而非单纯加力。
五、五个避坑(都是真金白银换的教训)
- 避仿品:海外仿 LynchNW 的廉价件可能是未回火杂铝,第一次钩方向盘就断。认准真实材质(Grade 5 钛)。
- 别过度拧紧:钛比小钢螺丝硬,你当拧瓶盖猛怼,螺丝头直接断在柄里,螺纹柱取都取不出。
- 别忽略 detent 干涉:部分线锁刀靠背夹压住锁杆保持闭刀;换错位置的夹子可能让刀在兜里误开。换完一定空挥测试开合。
- 别跳过空载试装:前面说的 1mm 偏移,就是跳步的代价。
- 别只换不保养:螺丝是整套的弱环,潮湿/出汗环境每 6 个月往螺丝头滴一滴矿物油,防汗液把螺丝焊死在内衬上。
六、落到真实件:Sy Tools B20260923 + 磨护改带闭环
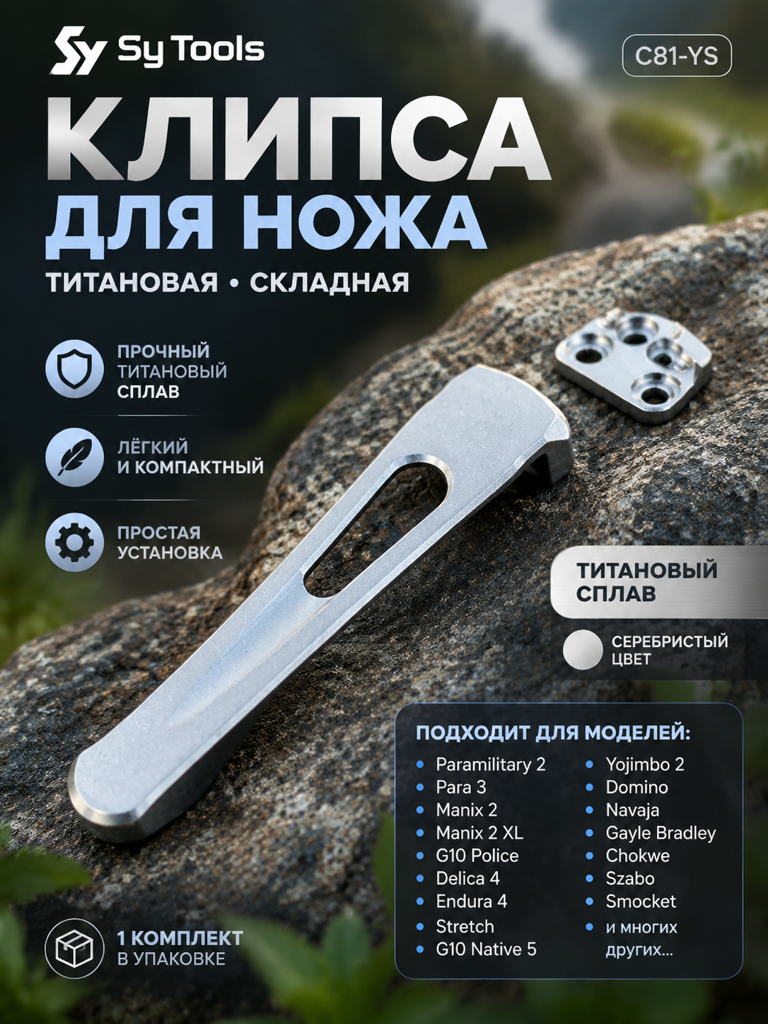
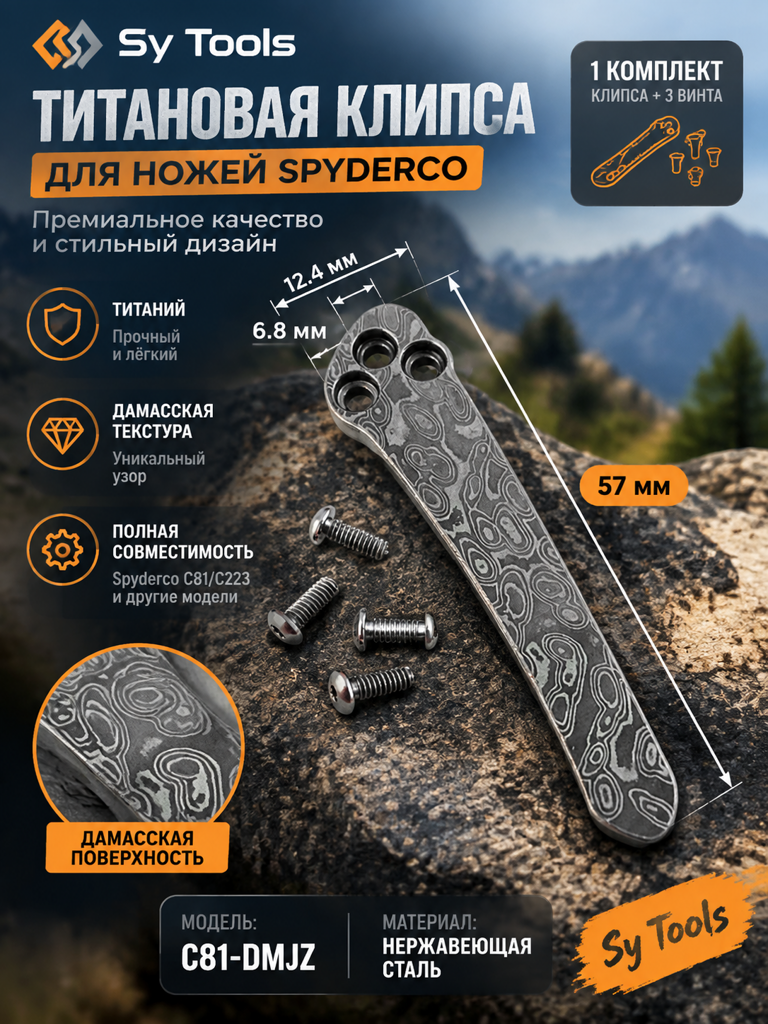
我这次换的就是 Sy Tools B20260923 这一系——169 款钛合金背夹,大马士革纹、迷彩、白等多色可选,孔位按主流折刀柄尾轮廓建模,随附规格螺丝,跟同门的 DIANPIAN 口袋夹、A0918 鞘夹同属「背夹/携行」大类,按需挑就行。
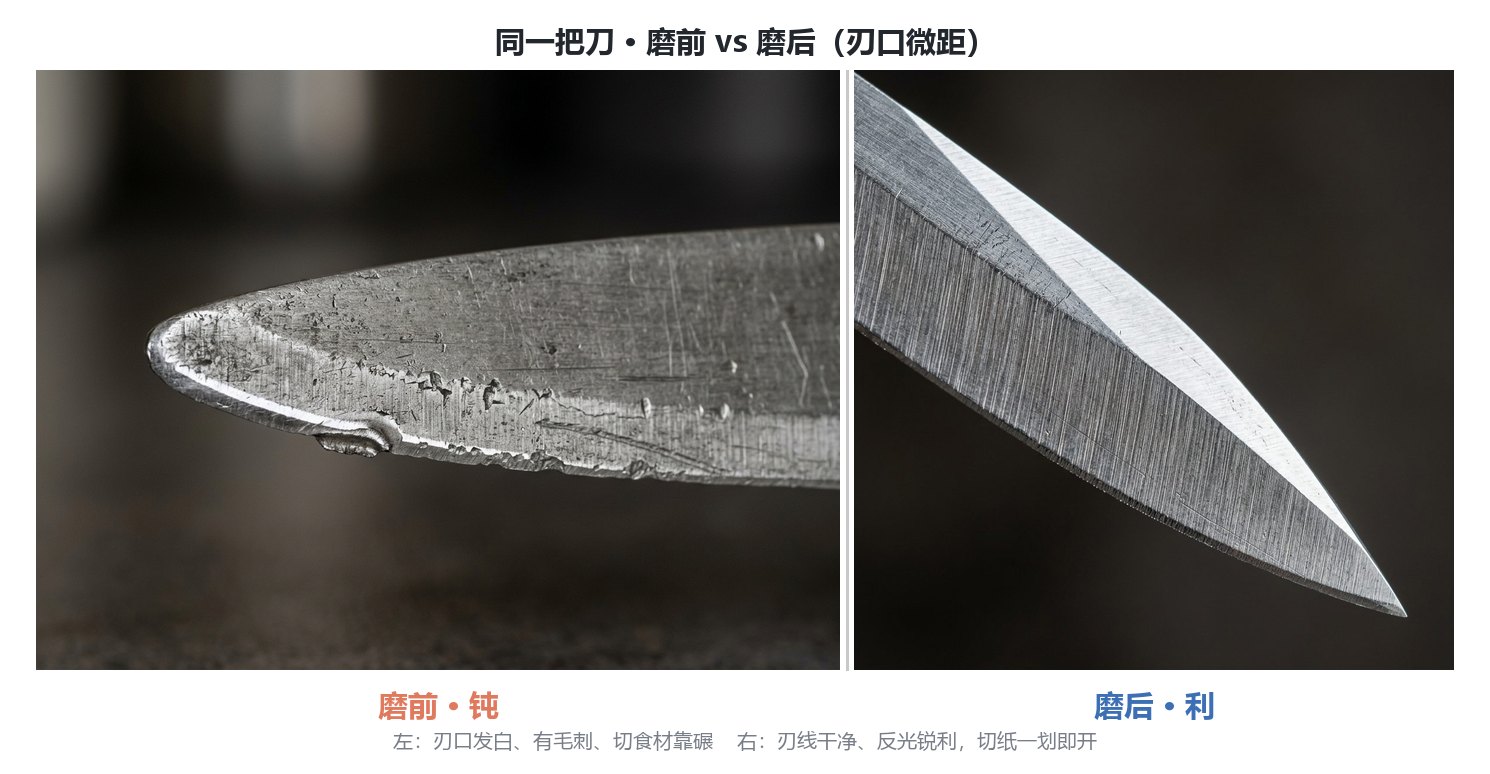
改完夹子,刀还是得磨。我自己的习惯是「磨护改带」一条龙:用 D 系列金刚石磨石把随身折刀开锋,牛皮荡刀条收锋,再换上钛背夹随身带——刀具改装和磨刀养护本来就是一家。规格以商品页为准,动手前先比对孔位,比什么都强。
常见问题
钛合金背夹比钢夹到底轻多少?
约轻 37%–40%(以 TC4 钛对比同尺寸不锈钢)。密度上钛约为钢的 57%,镂空设计还能再减 20%–30%,整刀携行重量明显下降,但结构强度也相应打折,别用于高风险环境。
孔距不对能硬装吗?
不能。主流两孔中心距约 12.7mm,偏 1mm 硬顶就会顶坏内衬、受力偏移。先量自己刀柄孔距,买前跟卖家要孔位实测图比对,收到先空载试装。
必须上螺丝胶吗?
强烈建议涂蓝色可拆卸螺丝胶(如乐泰 243 类)。它能防日常震动松脱,又可逆,不伤刀。禁止干拧,也别用高强度胶——以后拆不动。
钛夹会自己松掉吗?
可能。钛弹性模量低,反复插拔夹紧力会略衰减;螺丝在汗液环境也可能松。每 6 个月滴矿物油防锈、每月巡检补胶,基本不会丢刀。
钛夹比钢夹贵在哪?
贵在材质(Grade 5 钛)和 CNC 加工(倒角、喷砂/阳极一致性)。预算刀用原厂钢夹够用;天天依赖的主力刀,钛夹更像「防丢保险」,长期看不算贵。
更换折刀钛合金背夹四步法
- 清洁孔位:擦净原螺丝孔与刀柄尾钉,去油去灰保证贴合面平整。
- 空载试装:不涂胶不拧紧,对上背夹确认无缝隙、螺丝顺畅无阻滞。
- 上蓝胶定紧:螺丝末端涂蓝色可拆卸胶,按约 1.5N·m 扭矩定紧,禁干拧禁超力。
- 一周复查:首用一周内复查,之后每月巡检,松动补胶而非单纯加力。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。