0.1°角度调节器原理:为什么手磨总跑角度
你有没有过这种经历:照着视频一步步磨,结果磨完一看,刃线是一道波浪,一边锋利一边还钝,刀尖甚至还卷了口?我第一次手磨一把水果刀就是这下场,当时真以为刀废了。后来才搞明白——不是你手笨,是"角度跑了"。这篇文章就跟你唠唠,手磨为什么总会跑角度,以及 0.1° 精密角度调节器是怎么用机械把角度"焊死"的。
结论先放这:手磨跑角度,根因是手腕施力晃动 + 移动轨迹不固定;0.1° 精密角度调节器(Sy Tools T-05,SKU AC-T05-001)用千分尺级机械限位替代肌肉记忆,套上 6–10mm 导杆拧紧,角度就固定了,每一刀都落在同一个夹角上。
一、什么是"角度漂移"
简单说,"角度漂移"就是磨着磨着,刀刃和磨石之间的夹角悄悄变了。最直观的表现有三样,你中过哪条?
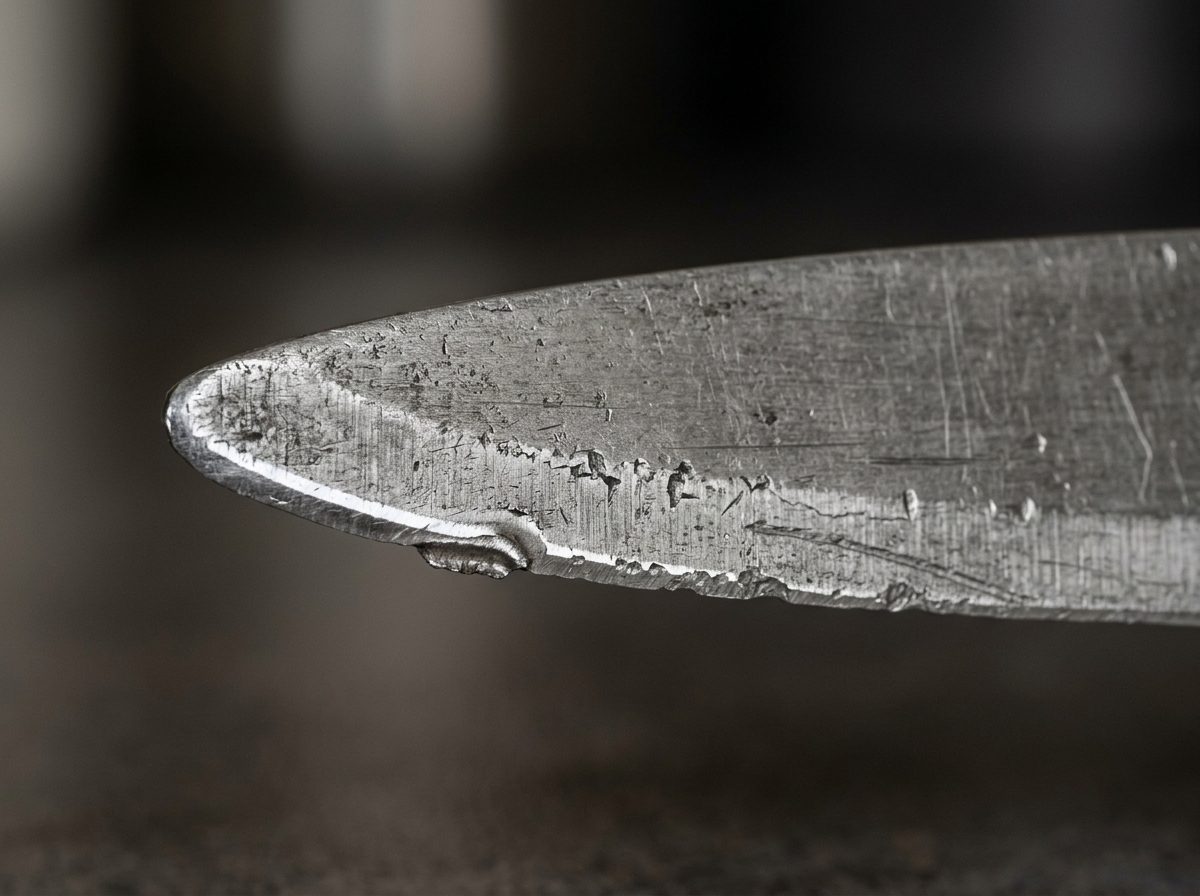
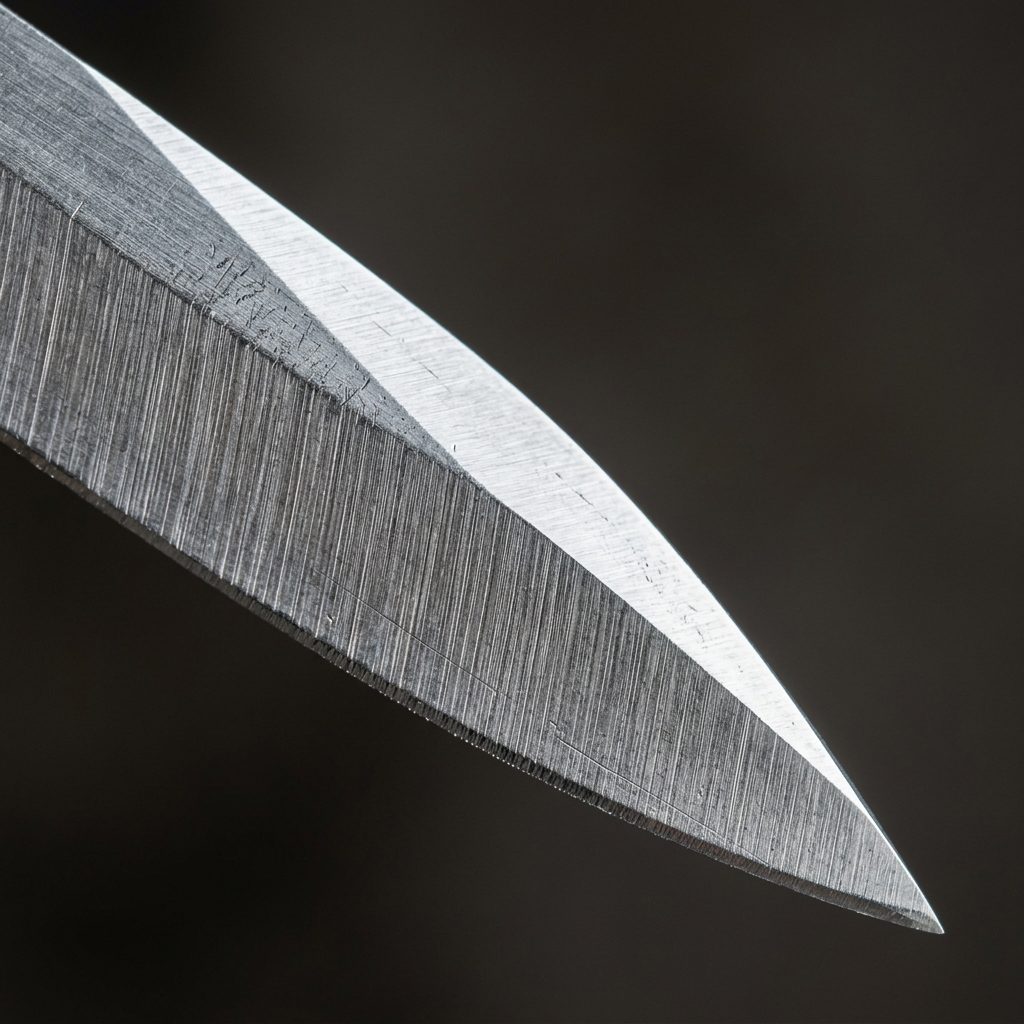
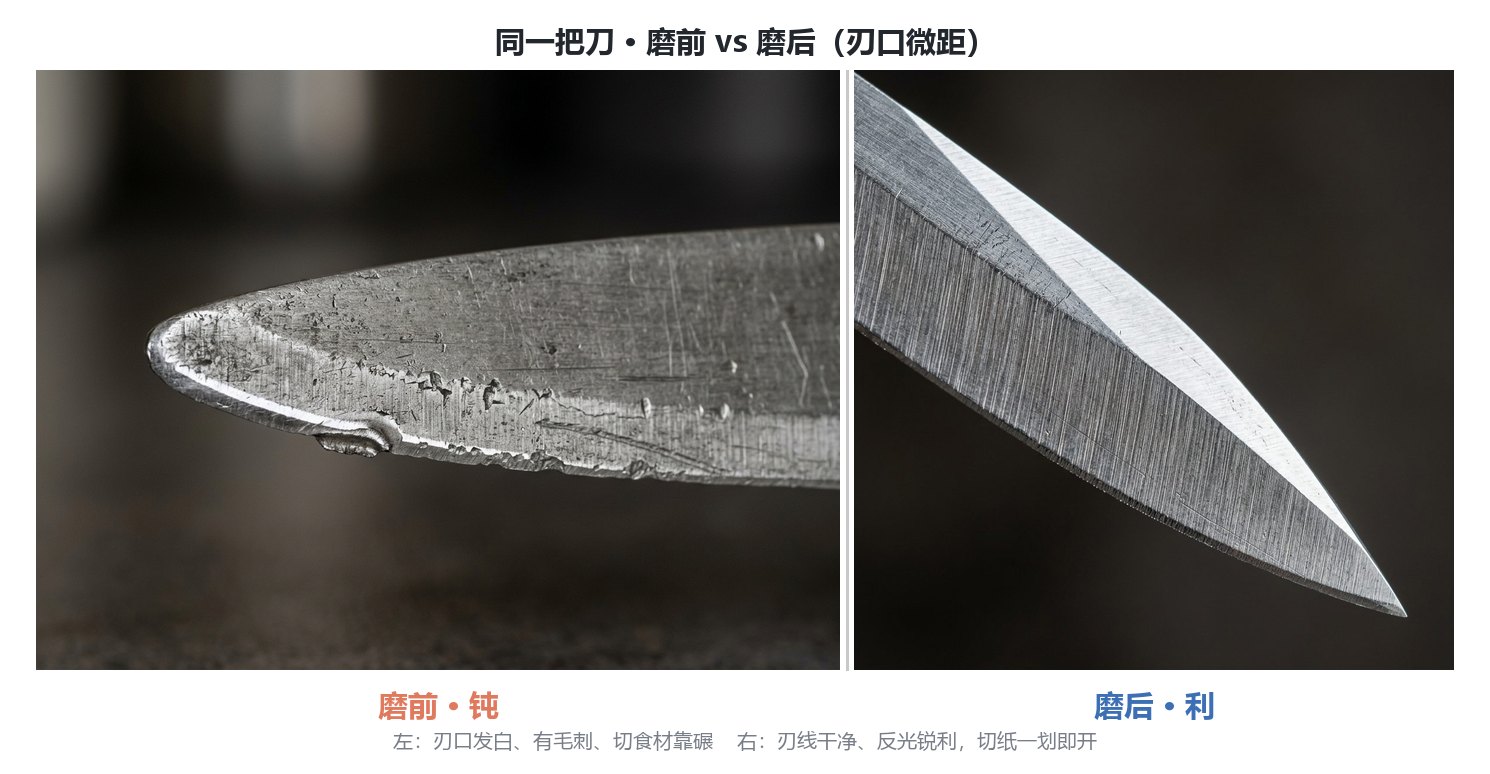
- 刃线波浪:刀刃前半段一个角度,后半段又是一个角度,切东西时只有某一段在干活。
- 一边锋一边钝:同一把刀,刀根利、刀尖钝,或者反过来。
- 越磨越钝:角度跑偏后,你其实在磨刀背的侧面,把薄刃磨成了"斜坡"。
专利里把这种现象讲得很透:传统定角器在磨棒左右移动时,磨石和刀刃的夹角会细微变化——A 位置设好的角,移到 B 位置末端一抬高,夹角就变小了,刀刃磨完就成了一条曲线(来源:CN223186178U)。这其实就是手磨漂移的"工程版解释"。
二、为什么手磨总会跑角度
我蹲在油石前面琢磨过很久,手磨跑角度,逃不出下面三个原因:
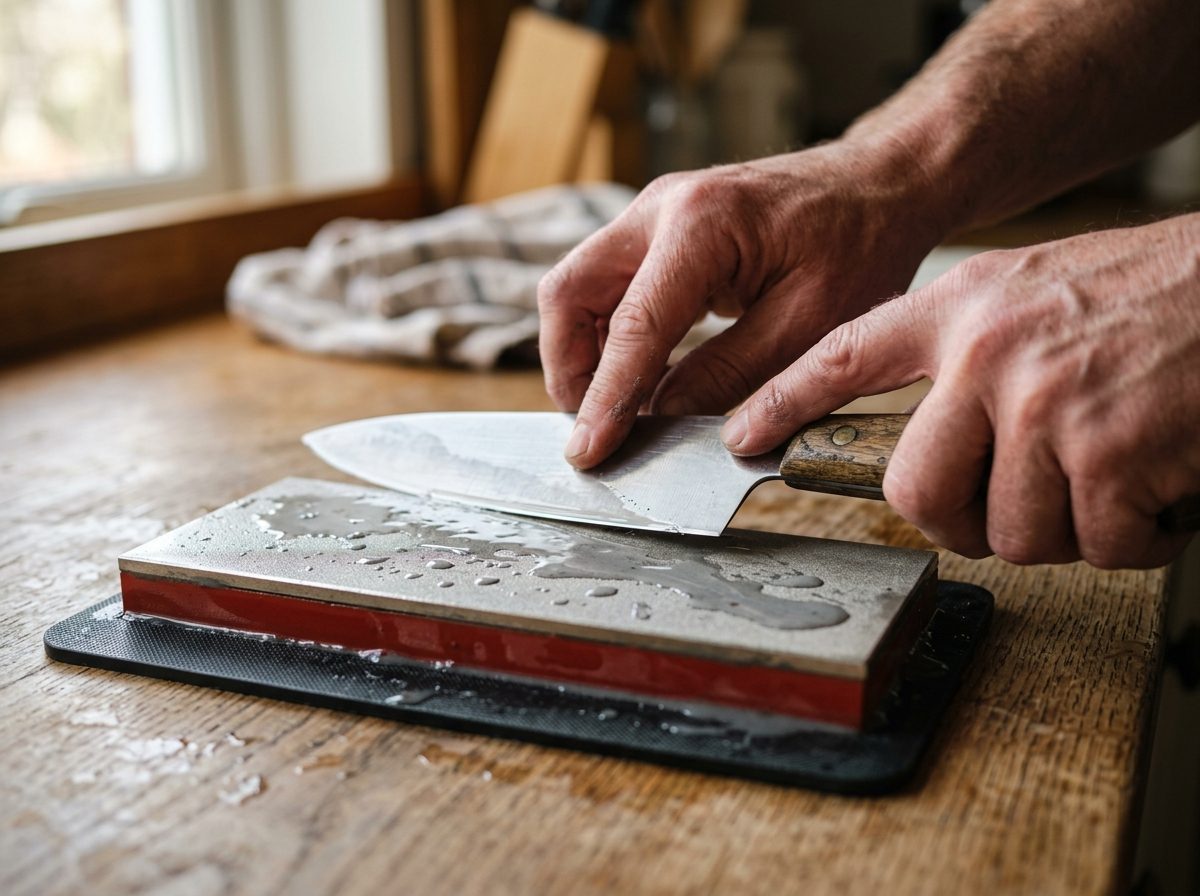
1. 手腕晃动:手工持握在油石上打磨,手部施力一晃,刃角就前后不一致(来源:3dmox 手动定角夹具结构分析)。你以为自己手很稳,其实肌肉在微微抖。 2. 轨迹不固定:手磨是"刀动石不动"或"石动刀不动",每一下的走向都靠感觉,没有导轨约束,自然越走越偏。 3. 用力不均:压重了角度塌、压轻了够不着,来回几次,刃口就被磨圆了。
说白了,角度靠肌肉记忆维持,而肌肉记忆是会累、会抖、会漂的。这也是为什么淘宝百科 2026 年直言"手腕晃动导致角度漂移"是手磨出不了镜面刃口的核心痛点——它甚至总结出一句很实在的话:夹具精度天花板,决定你手艺的上限(来源:淘宝百科 2026 定角磨刀器选购)。
三、0.1° 微调是怎么把角度"焊死"的
定角磨刀器的原理,百度百科给过一个干净的定义:通过机械结构固定并保持磨刀石与刀刃夹角恒定,核心是支撑架 + 导轨 + 滑块 + 角度调节构成稳定几何系统,让磨石只能沿特定轨迹运动(来源:百度百科"定角磨刀器")。
T-05(AC-T05-001)就是把这个原理做成了"配件级"的精密调节器:
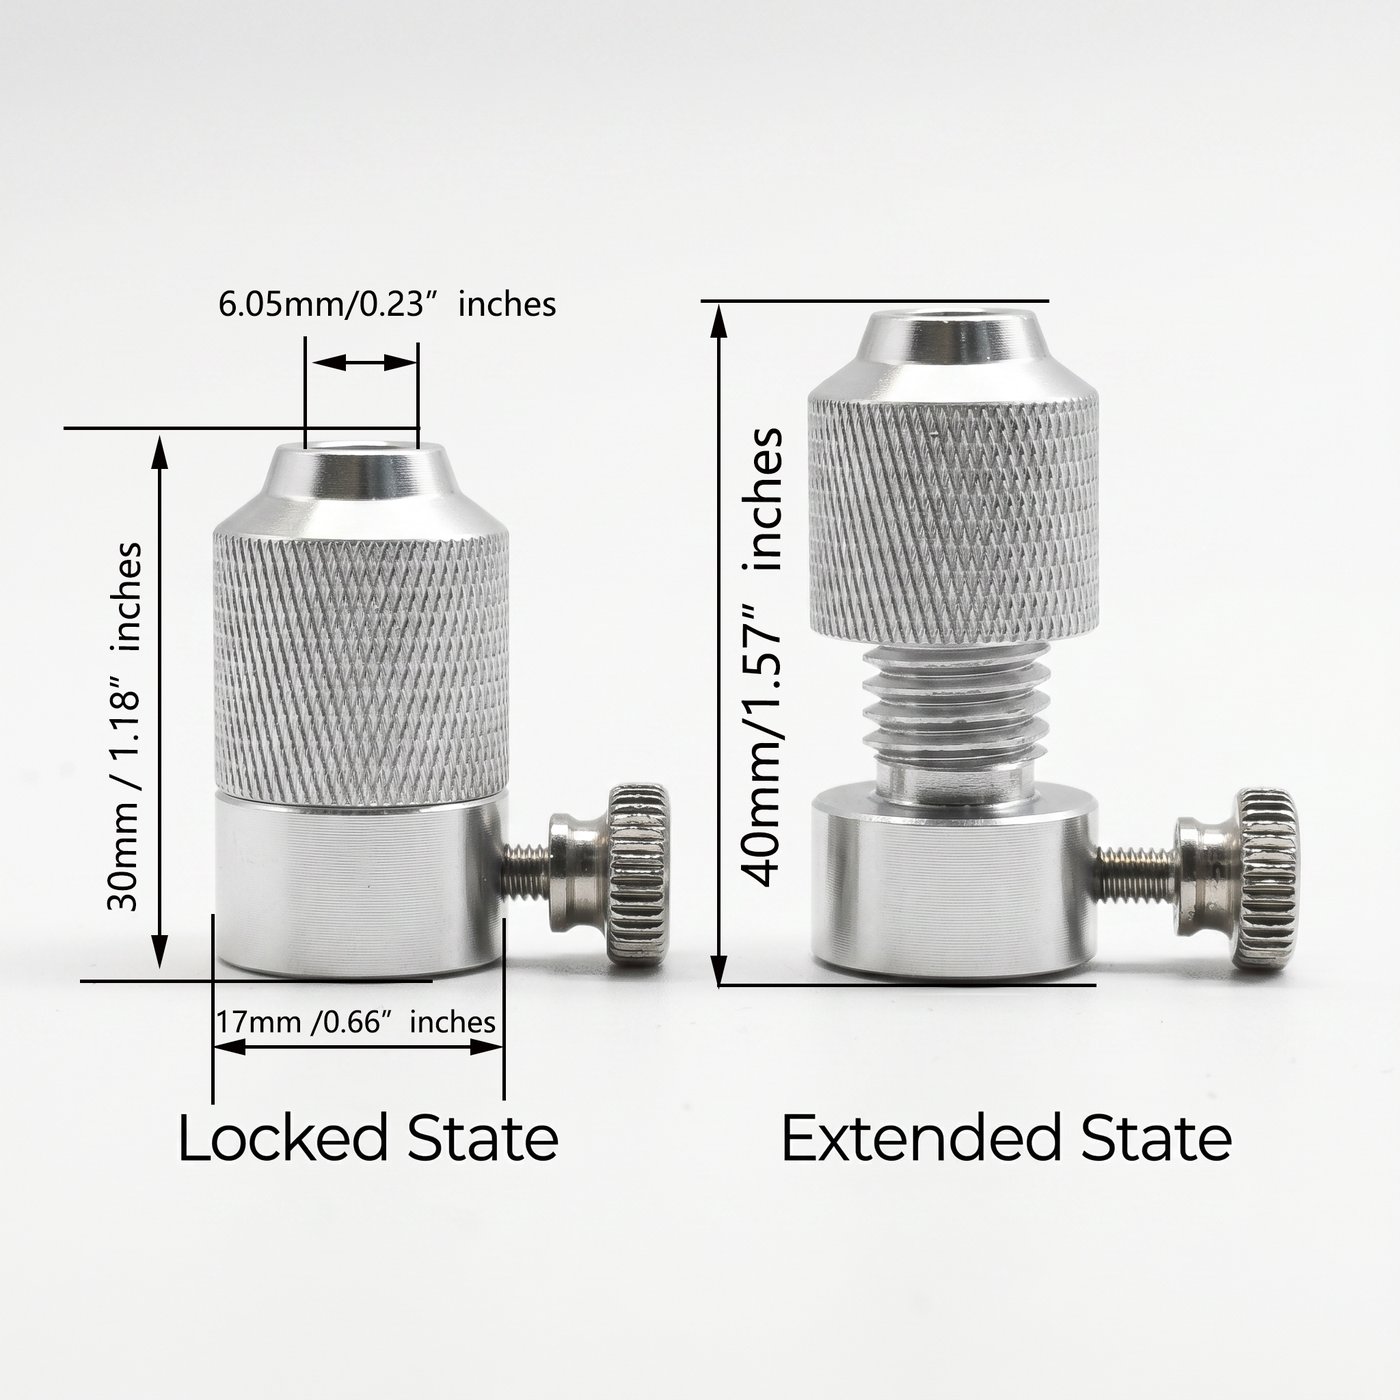
- 千分尺级机械,0.1° 微调步进:不是粗略的"大概 20 度",而是能精确到 0.1 度去拨。你设好 15° 就是 15°,不会滑到 15.4°。
- 可调夹圈适配 6–10mm 导杆:套在定角系统的导杆上,拧紧即锁定,把"角度"变成机械固定值。
- 航空铝刚体:刚性够,研磨时不会弹性形变把角度带偏。
| 维度 | 纯手磨 | T-05(AC-T05-001)锁角 |
|---|---|---|
| 角度控制 | 靠手腕,易漂移 | 机械限位,0.1° 步进 |
| 一致性 | 前后刃角常不一致 | 整条刃线同一夹角 |
| 上手门槛 | 练几个月才稳 | 套上导杆拧紧即会 |
| 适配磨具 | 手持油石 | 配合 D 系列磨石 / RO 磨棒(导杆生态) |
四、T-05 上手实操(配合导杆生态)
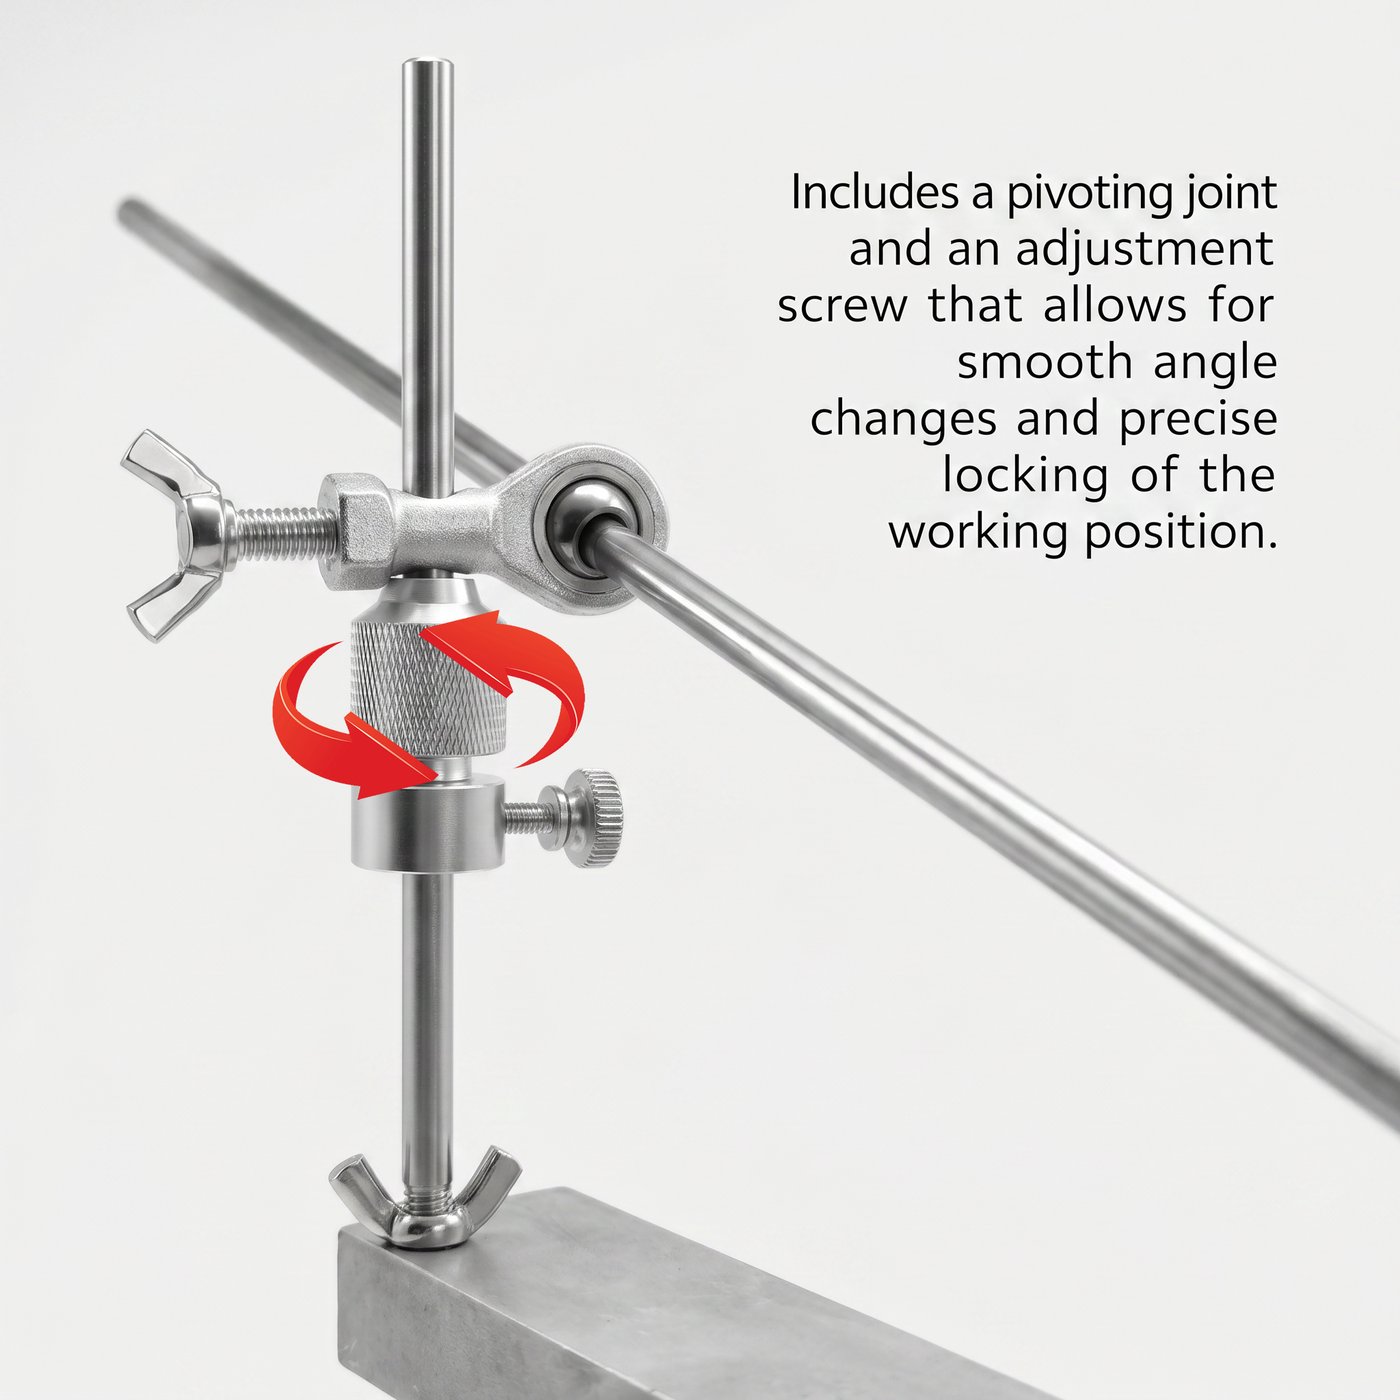
讲半天不如上手。T-05 是"配件级"的,得套在既有定角系统的导杆上用。我习惯这么干:
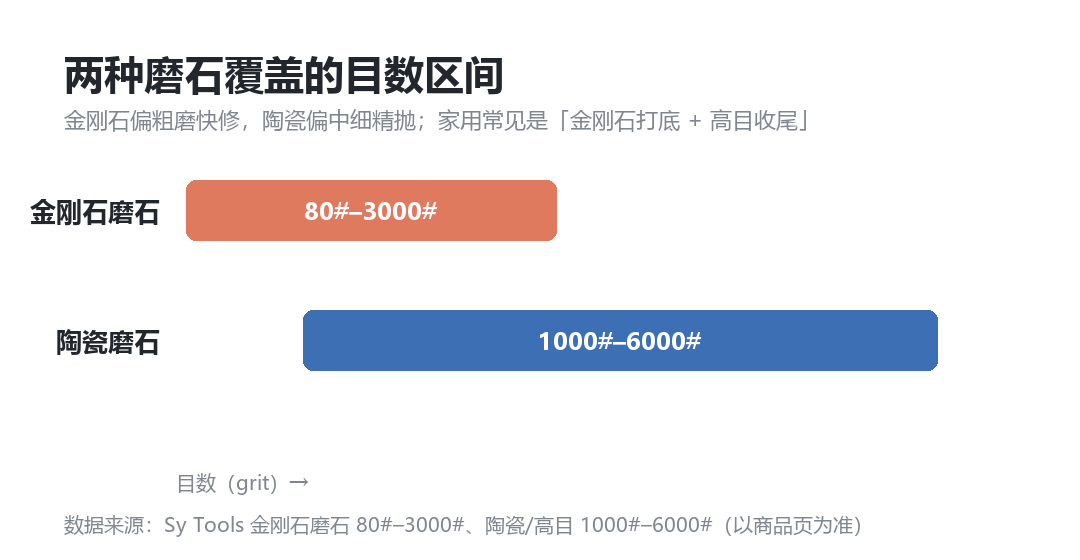
- 导杆上先贴好 D 系列金刚石磨石(WH-D-SERIES,80#–3000# 共 16 档,(价格以品牌官方渠道为准)),从低目到高目走一遍。
- 想用磨棒也行,RO 系列金刚石磨刀棒(WH-RO-SERIES,M5 螺纹适配导杆,(价格以品牌官方渠道为准)) 直接拧上。
- 设好角度 → 套 T-05 拧紧 → 由低目到高目过石 → 翻面时把角度原样复刻一遍。全程角度由机械管,你只管匀速推,不靠手感。
五、新手最容易踩的坑
- 坑一:以为 0.1° 是噱头。真不是。手磨漂移常常就是 1–2 度的偏差累积,0.1° 步进能让你精准落到原刃角,不磨掉多余钢材。
- 坑二:磨完不荡刀。锁角磨完刃口还有毛刺,配 KD-A11 牛皮荡刀条((价格以品牌官方渠道为准)) 或 WOOD-001 木质荡刀条((价格以品牌官方渠道为准)) 走两下,锋利度直接上一个台阶。
- 坑三:导杆不合规。T-05 夹圈适配 6–10mm 导杆,太粗太细都夹不牢,先量一下你导杆直径。
常见问题
手磨和定角到底差在哪?
差在"谁来管角度"。手磨靠手腕,角度随时漂;定角系统(尤其配 T-05 这种 0.1° 精密调节器)靠机械限位,整条刃线落在同一夹角,锋利度和一致性都更稳。
0.1° 到底有多准?
0.1° 是微调步进精度,意味着你能以 0.1 度为最小单位去拨设角度。对手磨常见的 1–2 度漂移来说,这个精度足够把角度"钉死"在原刃角上。
T-05(AC-T05-001)适配什么导杆?
可调夹圈适配 6–10mm 直径的导杆,套上拧紧即锁定角度。太粗或太细都夹不牢,使用前先量导杆直径。
新手用 T-05 能救回一把钝刀吗?
能。钝刀先用低目(如 D 系列 200#/400#)开刃找回刃角,再用 T-05 锁角从低目走到高目精修,比纯手磨更容易磨回原形。严重卷口建议先修整再上石。
磨完还要荡刀吗?
建议荡。锁角磨完刃口仍有微观毛刺,用 KD-A11 牛皮荡刀条或 WOOD-001 木质荡刀条轻荡几下,去毛刺、提镜面,锋利度更持久。
用 T-05 锁角磨一刀
- 装夹导杆:把定角系统的导杆固定好,确认直径在 6–10mm 范围。
- 设目标角度:按刀具原刃角(日式约 12–15°、西式约 18–20°)拨动 T-05 到对应刻度,0.1° 步进微调。
- 套上 T-05 拧紧:将调节器夹圈套入导杆,拧紧锁定,角度变为机械固定值。
- 由低到高过石:贴好 D 系列磨石(80#–3000#),从低目到高目匀速推拉,角度交给机械管。
- 翻面复角:另一面按原角度原样复刻一遍,最后用 KD-A11 牛皮荡刀条轻荡去毛刺。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。