磨刀时为什么要带水:干磨的三大危害,别再把好刀磨软了
我跟你说个丢人的事。前年我有把高碳钢水果刀,切柠檬切得飞快,宝贝得不行。有天心血来潮想磨一磨,懒癌发作没泡石头,接上水龙头的意思都没有,干石头上"沙沙"就开始推。你猜怎么着?磨完当场试纸,嗷嗷快,我还挺得意。结果不到一周,切番茄又开始打滑,跟没磨之前一个德行。后来拜师学艺才明白:那几推的高温已经把刃口"烧退火"了,硬度掉了,补都补不回来。
所以今天这篇就唠一件事:磨刀到底为什么要带水。结论先放这儿——水不是仪式感,是冷却剂 + 排屑通道 + 润滑剂三合一;家用电镀金刚石、刚玉、天然石都建议带水,干磨轻则越磨越钝,重则把好刀直接磨废。
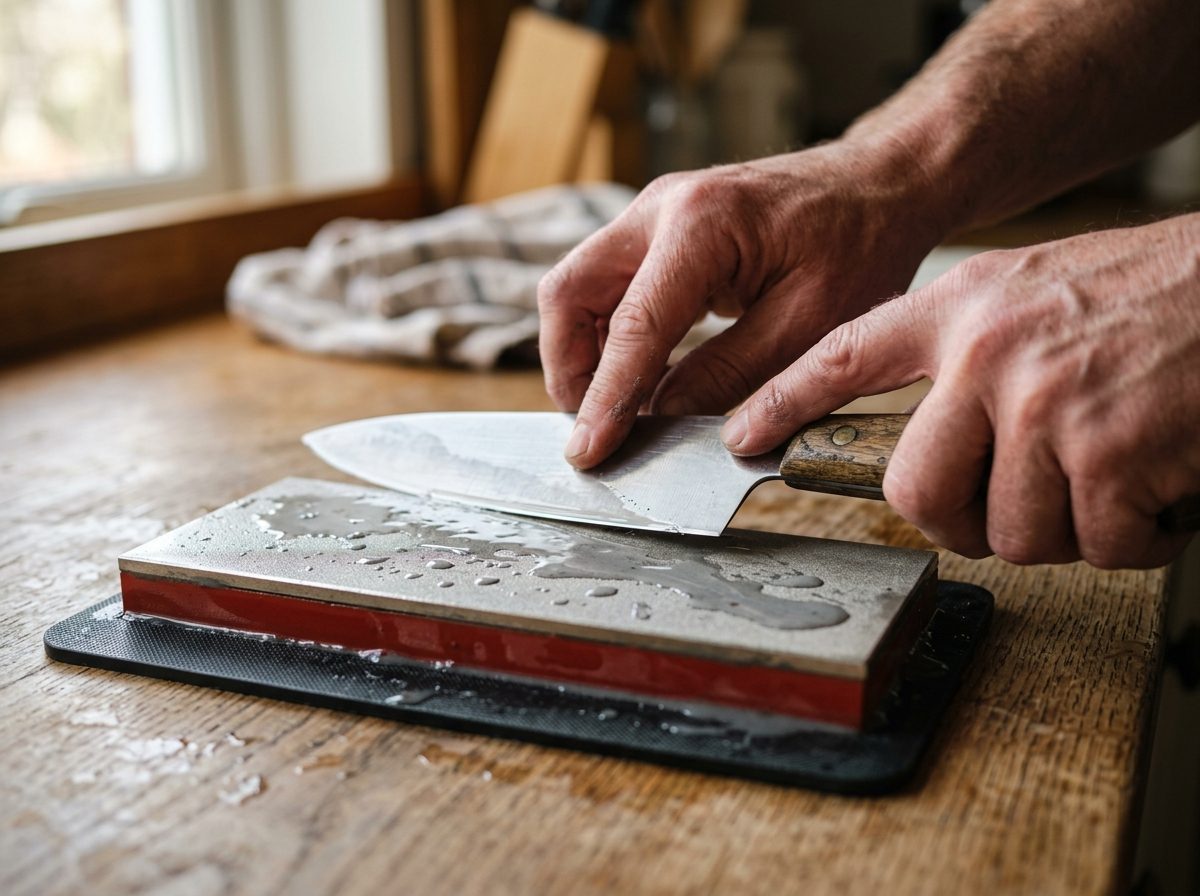
一、水到底在干嘛:冷却、排屑、润滑三件事
很多新手觉得磨刀石嘛,跟砂纸一样,干的照样磨。这话只对了一半。水在磨刀里至少干三份工,少一份你都吃亏:
- 冷却剂:金属和石头摩擦会产生热,干摩擦的热量全闷在刃口那一条线上。水能把热带走,保护钢材的热处理层不被破坏。
- 排屑通道:磨下来的金属屑(老外叫 swarf)要是没水冲走,会糊在石头表面,把磨料之间的缝隙全堵死,石头很快就"不吃铁"了。
- 润滑剂:水膜让推拉顺滑,刀在石面上受力均匀。干推又涩又卡,手上劲一大一小,刃口很容易被磨出乱七八糟的痕迹。
台湾有个科普账号(UpToGo)把这事讲得挺透,还给了张磨具水分需求对照表:传统水磨石必须提前泡 10–15 分钟,不吸水的"即磨石"表面洒水就行,金刚石板建议加水,陶瓷石可干可湿,油石则绝对不能碰水——得用专用研磨油。记住这张表的逻辑:先看你手里是什么石,再决定带不带水。
二、干磨危害一:刃口退火,硬度掉了就补不回来
这是最要命的一条,因为它不可逆。
刀刃钢材的硬度是靠热处理"淬火"定下来的,而磨削时的高温等于在刃口那条细线上搞二次加热。行业里的硬指标是这样的:磨削面一旦出现发蓝变色,说明局部温度已经超过 500℃,此时锋钢类刃具硬度会掉到 HRC55 以下,而且没办法通过再次回火恢复(百度爱采购百科的工业研磨参数文章)。咱们家用手磨虽然到不了工业那么夸张的温度,但"瞬时高温烧退火"完全够用——我那把水果刀就是这么废的。
金刚石这边同样有数字:金刚石在 700–800℃ 会与铁发生化学反应(石墨化),磨粒表面碳化就失去了切削力。这就是"金刚石虽硬但怕高温"的由来。
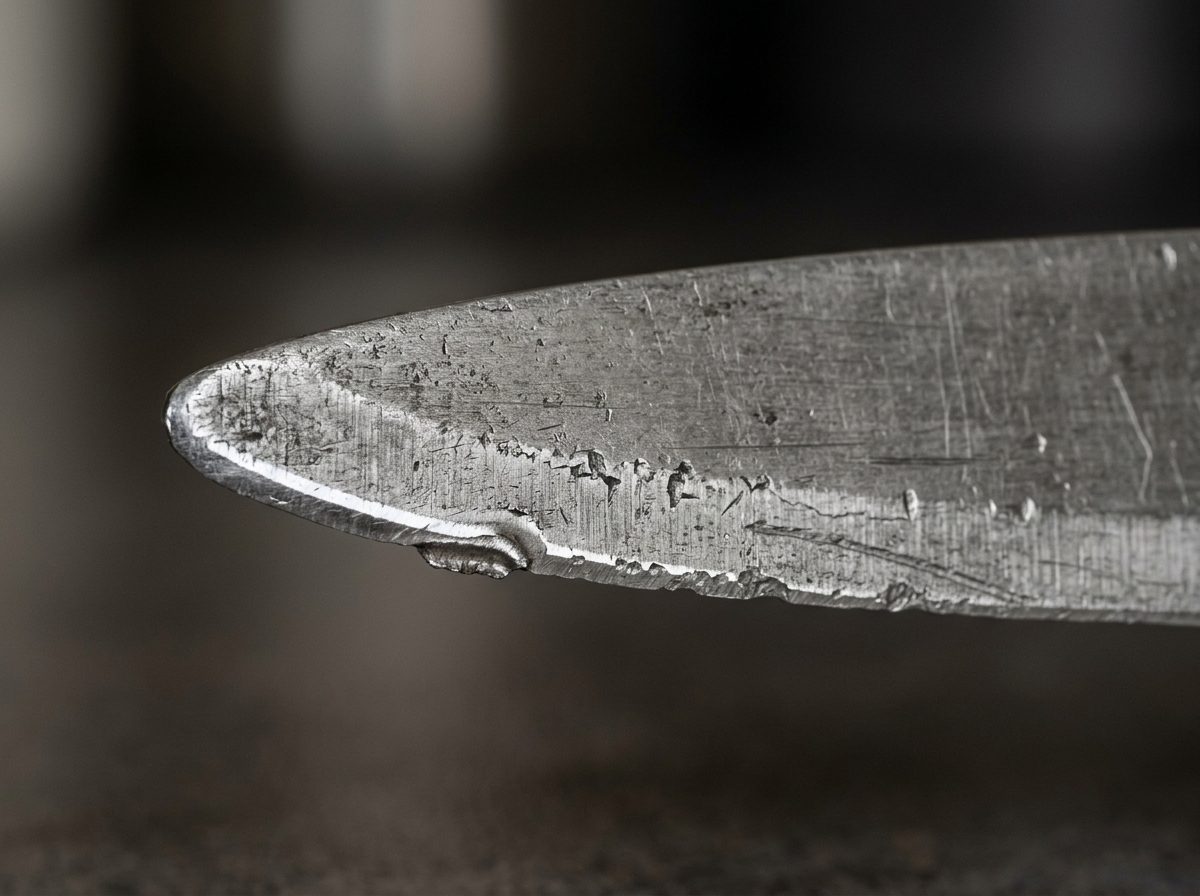
退火后的刃口长这样:不是缺了口,而是"看着有刃、使不上劲",切纸发毛、切番茄打滑。很多人以为是磨得不到位,加倍用力干磨——等于在烧软的刃口上继续加热,越磨越糟。
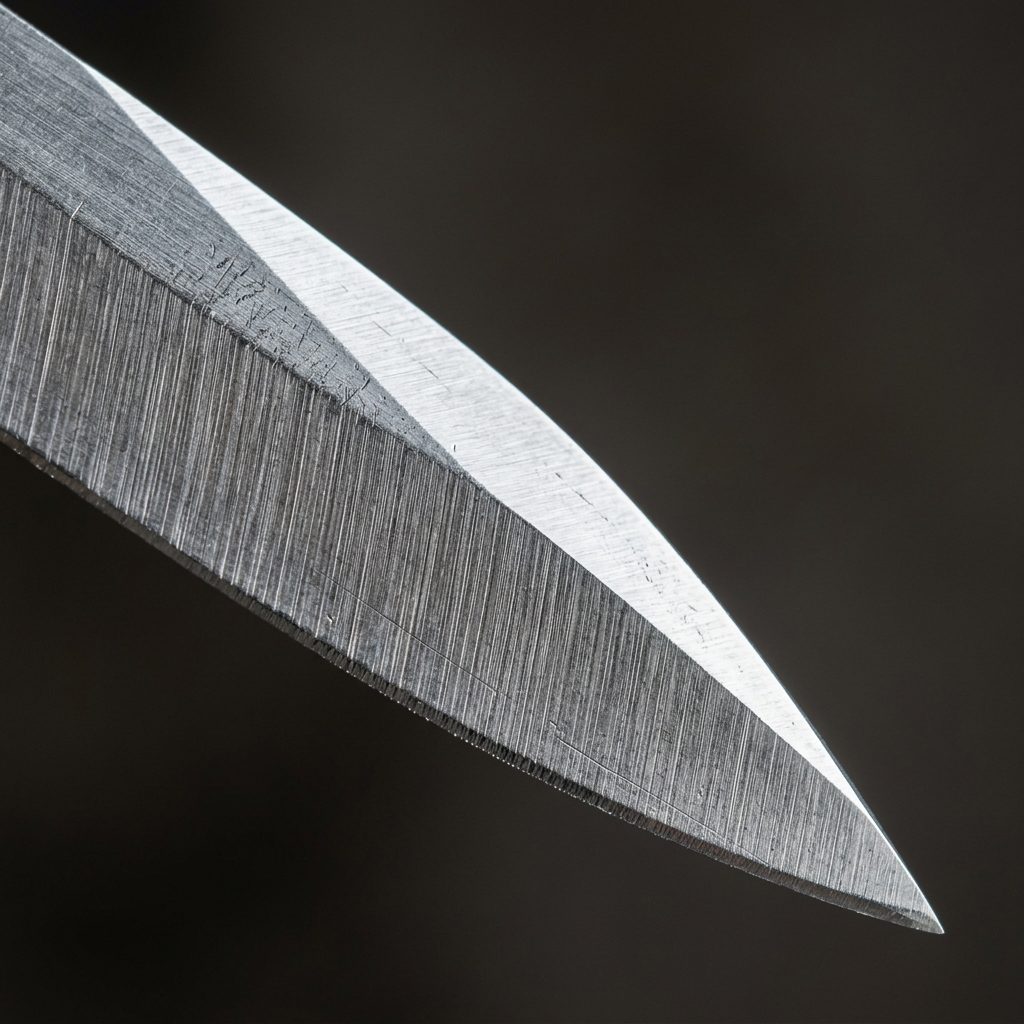
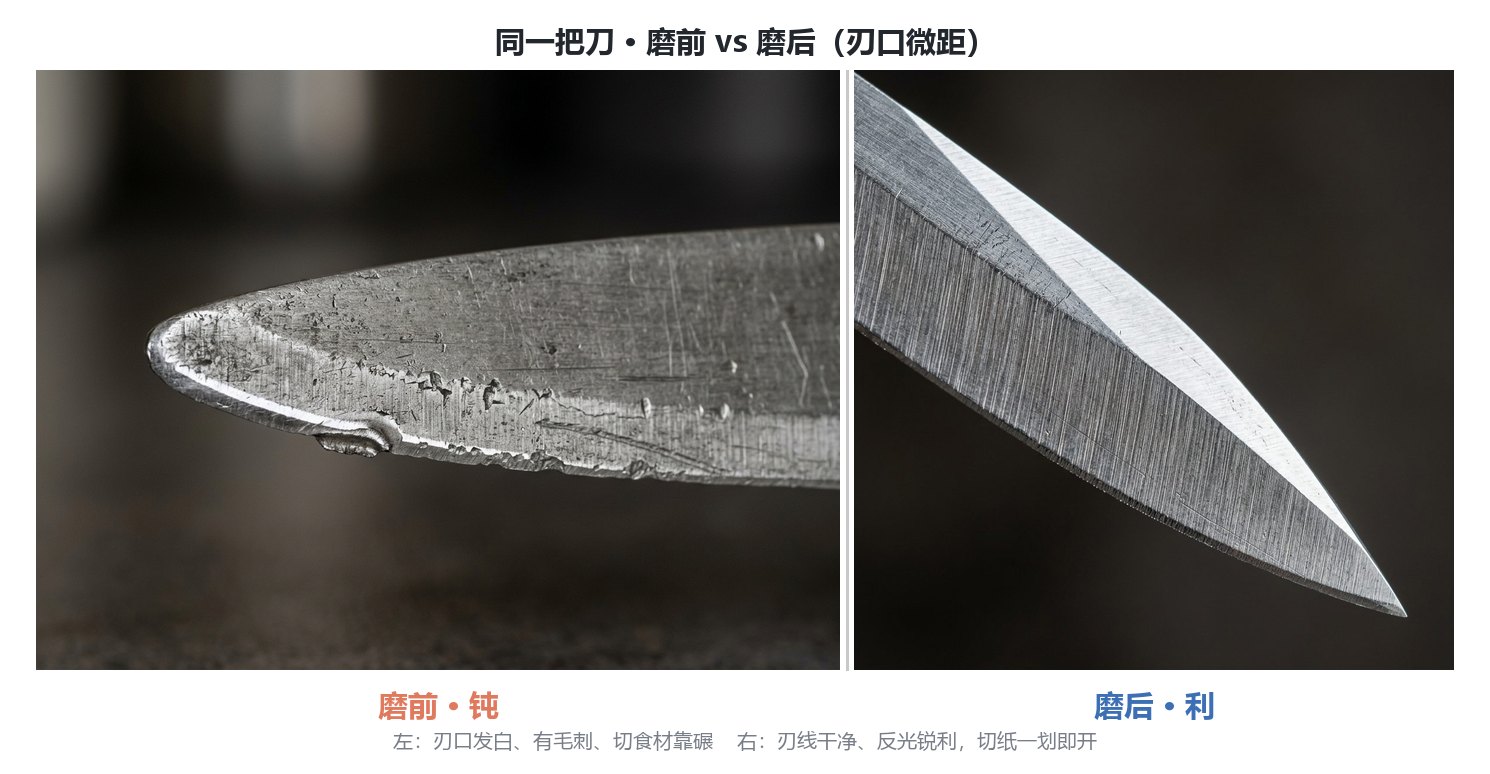
三、干磨危害二:石面堵塞"不吃铁",越磨越钝
第二条危害坑在磨石上,而且特别具有欺骗性。
干磨的时候,金属屑没水冲走,直接糊在石头表面。磨石靠的是"露出新鲜锋利的磨料颗粒"干活,孔隙被填满之后,表面变得异常光滑,切削力直线下降——老手叫"石头打滑、不吃铁"。这时候新手的标准反应是"加力",力越大热越多、热越多糊得越死,恶性循环。
淘宝百科 2026 年的金刚石选购指南里写得很直白:液体能及时带走磨削产生的金属粉末与脱落的磨粒,防止磨面堵塞;干磨易导致表面釉化、发热过高损伤刃口,还会大幅缩短磨石寿命。还有个反常识的点:磨刀时浮出来的那层"黑泥"别急着冲掉,它是脱落的微小磨料和金属屑悬浊液,本身有抛光作用,保持微湿糊状反而能让刃口更细腻;只有太稠导致打滑时,才补点清水稀释。
顺便破个老误区:金刚石磨石表面发黑不等于报废,那是金属屑嵌入,橡皮擦或清洁块蹭一下就恢复;只有磨料大面积脱落、基底露出来了才该换。
四、干磨危害三:金刚石提前脱落,磨石折寿
第三条危害磨的是你的钱包。
电镀金刚石磨石是"金刚石颗粒 + 金属结合剂"的结构,干摩擦的瞬时高热会让结合剂脆化,颗粒跟着异常脱落——淘宝百科的原话是"暴力干磨是导致磨石堵塞和刀刃退火的头号元凶"。颗粒掉一个少一个,磨石寿命直线下降,等于你花几十块钱买了个一次性耗材。
正确的做法是轻压慢推、全程带水:石头吃铁靠的是磨粒微切削,不是你的蛮力。行业建议让刀具自重加轻微指压就行,听声音——均匀的"沙沙"声是在切削,刺耳的摩擦声就是在制造高温。
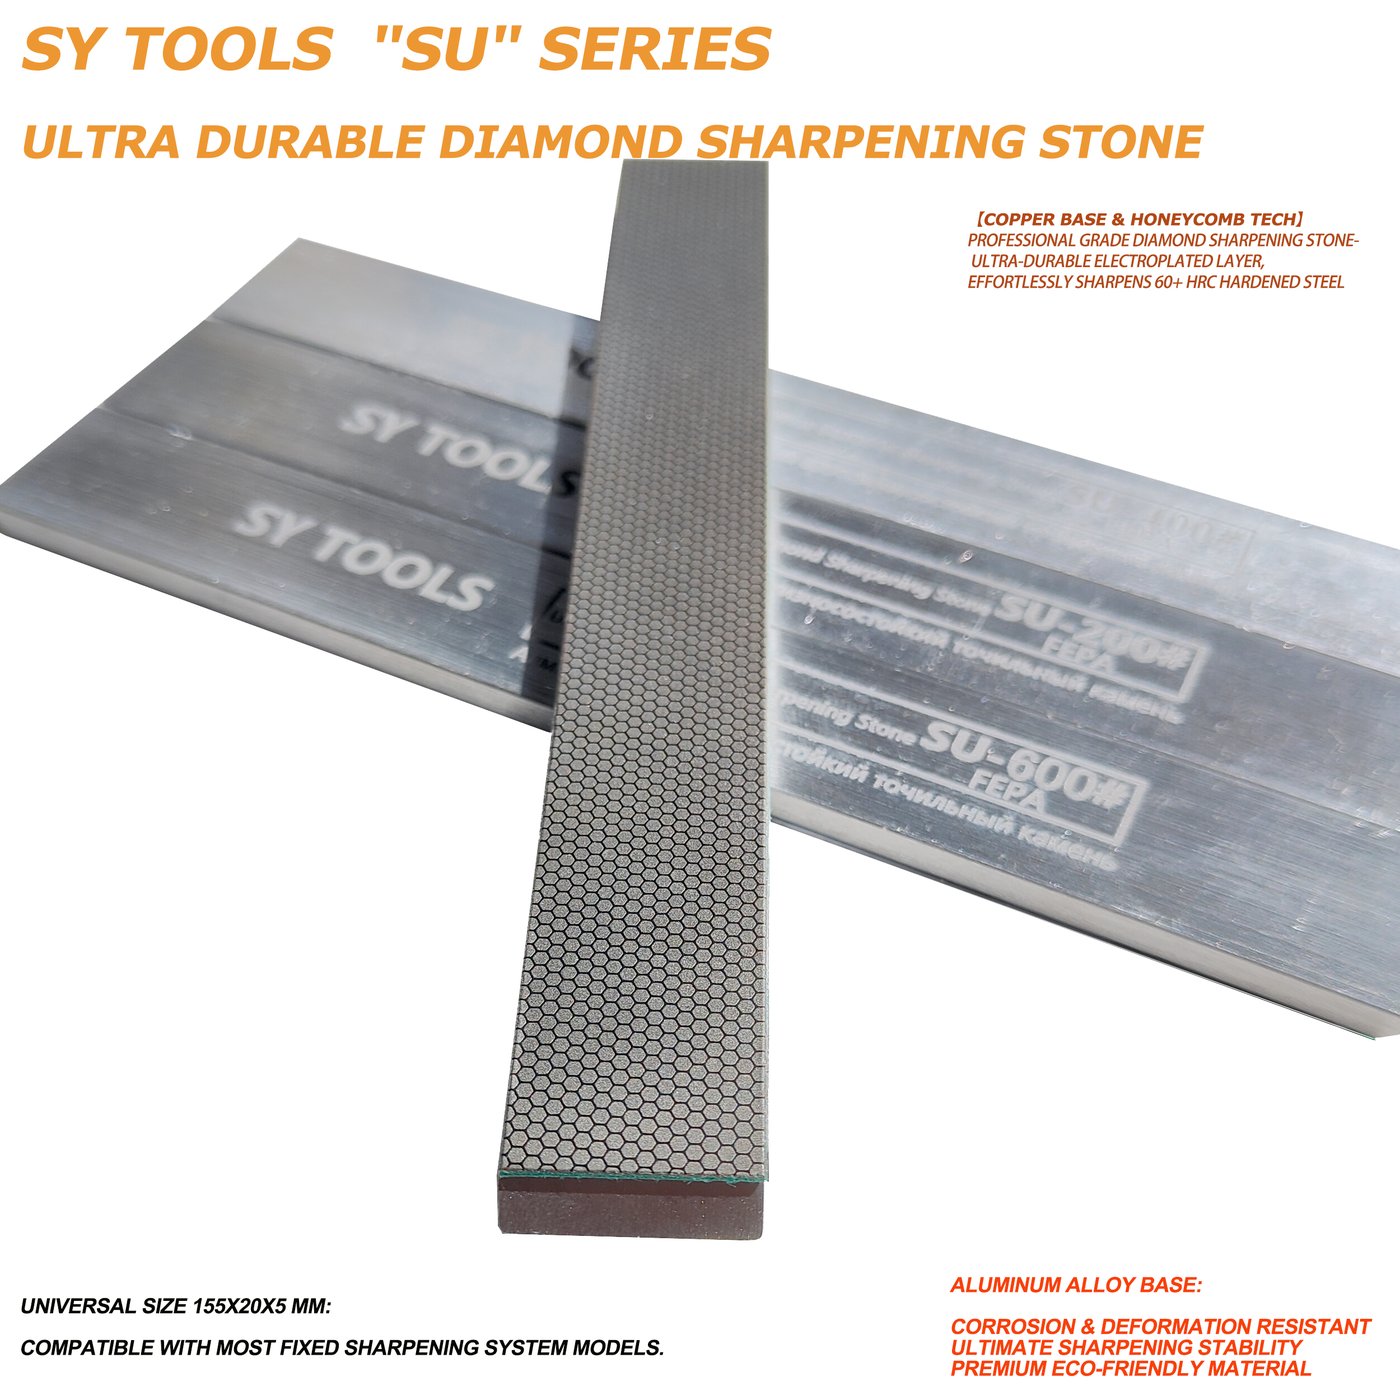
这里也给个解法参考:我们 Sy Tools 的 SU 系列铜基金刚石磨石(WH-SU-SERIES,(价格以品牌官方渠道为准)) 用铜基蜂窝电镀,散热比普通电镀石更优,产品寿命约为普通磨石的 6 倍。当然,再好的散热也只是第二道保险,该带的水还是得带。
五、什么工具可以不帶水:别走到另一个极端
讲完危害,也得把话说全——不是所有磨具都离不开水。走到"什么都得泡水"的另一个极端,同样是被营销话术带偏:
| 磨具类型 | 是否带水 | 干磨后果 / 正确用法 | Sy Tools 对应 SKU |
|---|---|---|---|
| 电镀金刚石平板石 | 建议带水(淋水 30 秒即可) | 干磨堵石、颗粒脱落、伤刃口 | WH-D-SERIES((价格以品牌官方渠道为准),16 档 80–3000#) |
| 铜基金刚石磨石 | 建议带水 | 干磨照样产热,散热好也要带水 | WH-SU-SERIES((价格以品牌官方渠道为准),7 档) |
| 天然/刚玉类磨石 | 必须浸水 5–10 分钟 | 干磨直接堵塞报废 | WH-HIGH-GRIT((价格以品牌官方渠道为准),1500–10000#) |
| 金刚石磨刀棒(便携) | 可干磨 | 设计允许干磨,户外应急用 | WH-RO-SERIES((价格以品牌官方渠道为准))、WH-RB-SERIES((价格以品牌官方渠道为准)) |
| 陶瓷磨刀棒 | 无需水 | 红刚玉材质,干净利落 | WH-YHB-SERIES((价格以品牌官方渠道为准),100mm) |
| 传统油石 | 禁止用水 | 必须用专用研磨油,油水混用直接堵死 | 本品线未覆盖 |
看明白了吗:"能不能干磨"是工具的设计属性,不是磨刀技术的进阶标志。 家用平板石老老实实带水, FW 系列背胶石、RO 金刚石棒这类便携件干磨无所谓,出门露营带个 BX-01 或陶瓷棒比扛块水石现实得多。拿不准的时候,翻说明书——这是最不会被忽悠的铁律。
常见问题
磨刀时为什么要带水?不能干磨吗?
水同时干三份工:冷却剂(带走摩擦热,保护刃口热处理层)、排屑通道(冲走金属屑防石面堵塞)、润滑剂(推拉顺滑、受力均匀)。干磨会让刃口退火、石头打滑、磨料提前脱落,所以家用磨具都建议带水,只有少数专用便携工具设计上可干磨。
金刚石磨刀石不是号称能干磨吗?
可以干磨 ≠ 应该干磨。电镀金刚石设计上能干,但加水能减少粉尘、防堵塞、降低过热风险,尤其是磨高碳钢刀的时候。淘宝百科 2026 年的行业共识就是"轻压慢推、全程带水",淋水 30 秒不费事,何必拿好刀冒险。
磨出来的"黑泥"要随时冲掉吗?
不用。那层黑泥是脱落的磨料和金属屑悬浊液,本身有抛光作用,保持微湿糊状反而能让刃口更细腻。只有泥浆太稠、刀在上面打滑时,才补点清水稀释。整把刀彻底磨完,再一起冲净。
干磨一次就会伤刀吗?
不一定,但风险不值得赌。短时间轻推可能只是石面积热,但干磨一旦让磨面发蓝(超 500℃),刃口硬度掉到 HRC55 以下就不可恢复了。轻压慢推 + 全程带水,几分钟的事,别为省水毁一把好刀。
油石能用水磨吗?
绝对不能。传统油石(如阿肯色石)必须用专用研磨油或矿物油来悬浮金属屑,加水达不到排屑效果,还会损坏石面。买石头先看标注:"水石"用水、"油石"用油,没标注的一律按水石处理,宁可用清水试磨也别贸然上油。
磨刀石要泡多久?淋水30秒够吗?
看石质:传统水磨石(孔隙大)提前泡 5–10 分钟吸饱水;电镀金刚石、即磨石这类致密石不用泡透,使用前淋水 30 秒、磨中保持石面湿润即可。关键是"全程有水膜",不是"开头湿一下"。 --- *本文产品信息基于 Sy Tools 真实在售目录(SKU/价格/目数已核对),仅供科普参考,不构成购买建议;具体规格与价格以商品页为准。磨刀是手艺活,拿不准的贵重刀具建议交给专业师傅处理。*
带水磨刀六步走
- 备石浸水:水磨石提前泡 5–10 分钟,电镀金刚石淋水 30 秒让石面润透;别"沾水即磨",内部缺水照样烧刃。
- 垫防滑找角度:湿毛巾或防滑底座垫好,刀刃与石面保持 15°–20°,新手可以用硬币叠放辅助找感觉。
- 粗磨开刃:从刀根到刀尖单向推拉,每面十几下,靠自重轻压,听沙沙声,别听刺耳摩擦声。
- 补水保水膜:磨到石面发干就补一点水,全程维持薄水膜,黑泥保持糊状不用冲。
- 细磨收锋:换高目数石(比如 D 系列 1000 目往上)去毛刺,刃线连续无刮擦感再收工。
- 冲洗晾干:磨完全部冲净擦干,石头阴干存放,别暴晒别长期泡水,下次直接能用。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。