为什么新刀也会钝?刀具钢材硬度(HRC)科普,新手必看
我刚花两百块买了把好看的菜刀,兴冲冲切个番茄,结果刀刃在皮上打滑,切进去还拉丝。我当时那个气啊——以为是买了把假货。后来才知道,钢确实比菜硬,可刀刃薄得只有头发丝的几十分之一,你拿它怼砧板上的砂砾、剁块冻肉,它能不"卷"吗?
先说结论:新刀钝,八成不是钢不好,而是刀刃最薄的那条线,在切硬物时发生了不可逆的形变(卷刃或崩口)。而你手里的刀"硬不硬"(行话叫 HRC),只决定它"怎么钝"——软钢是慢慢卷,硬钢是一崩一个口。
下面把我后来琢磨明白的事,一条条跟你唠清楚。
一、刀刃到底有多薄
你可能想不到:刚磨好的刀刃,最前端其实只有几千到十万个原子那么厚,换算下来大概 0.1 到 10 微米(中科院物理所那篇科普说得特别形象)。切菜时,全靠这条几微米厚的"线"去切断食物纤维、还跟案板撞。
问题就出在"撞"上。切菜很少是垂直用力的,总有点斜着蹭。这一蹭,砧板就给刀刃一个侧向的力。只要这个力超过了刃口钢材的"屈服强度",刃口就发生不可恢复的形变——卷了、或者崩了。
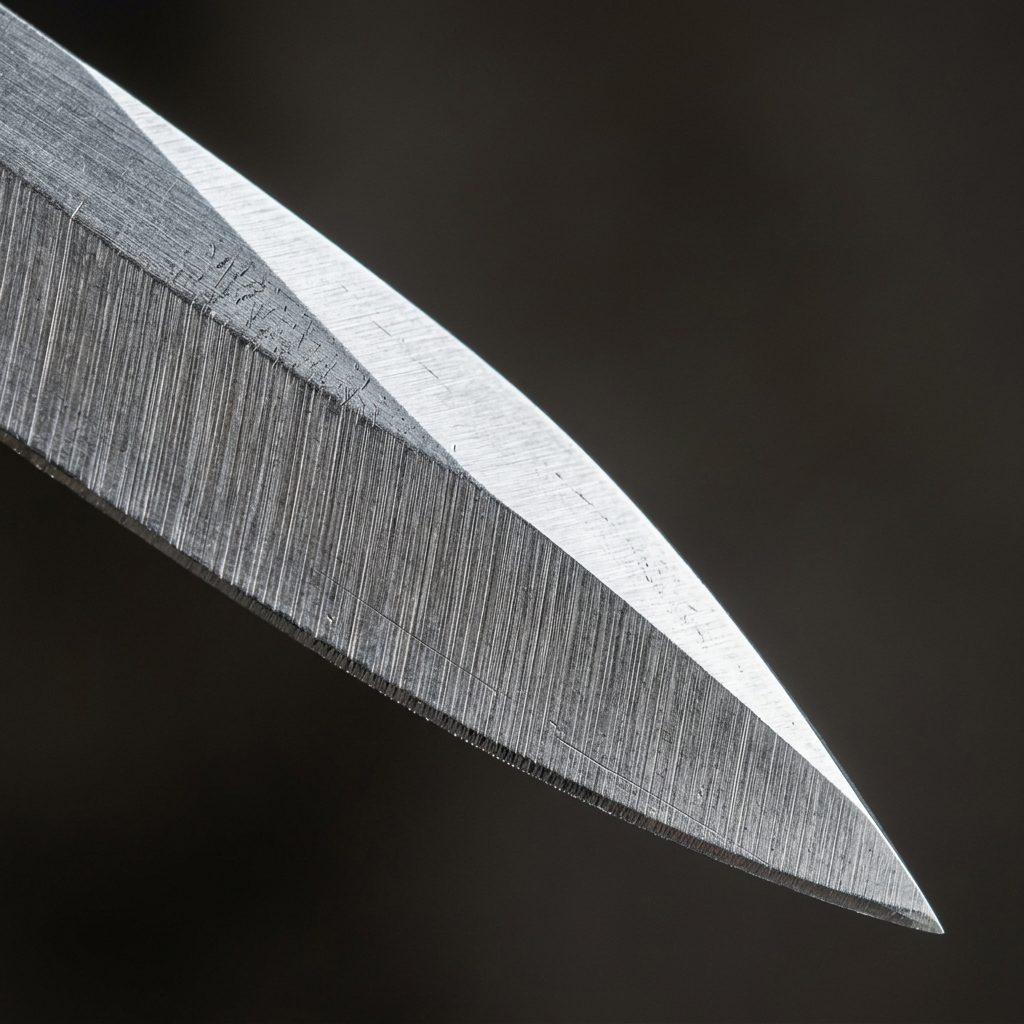
我那把"假货"刀,其实就是刃口卷了个小钩子。你切番茄时,这个小钩子反而勾住番茄皮的纤维,越切越卡,看着就像钝了。真相是:刀刃不是被磨没了,是被压变形了。
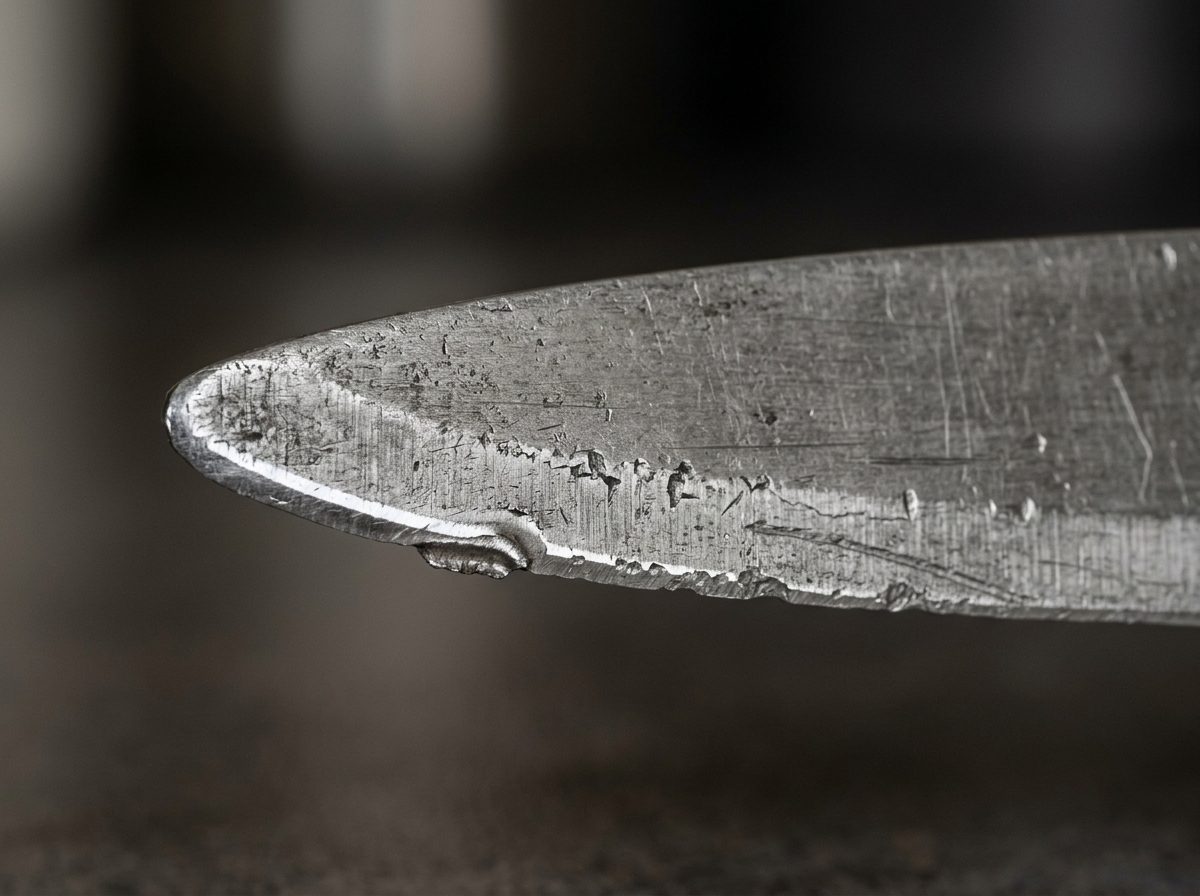
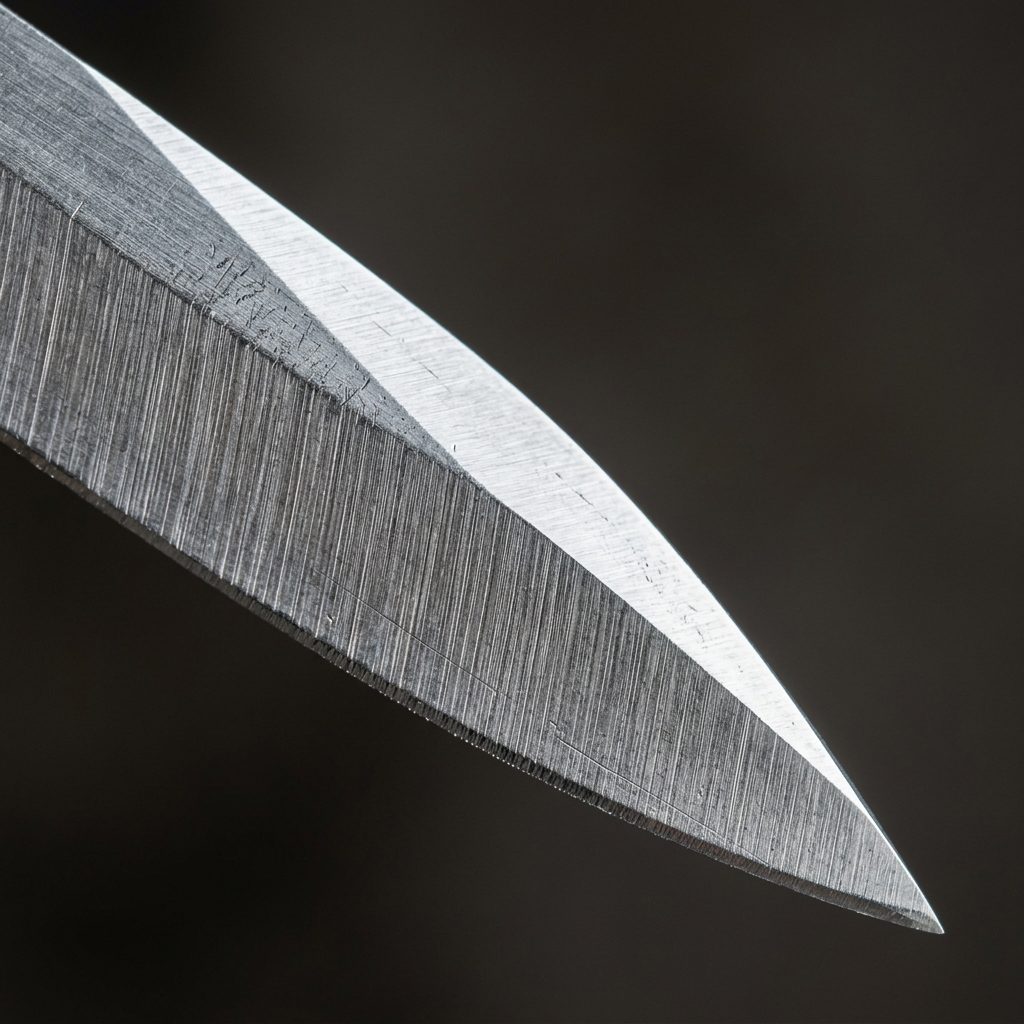
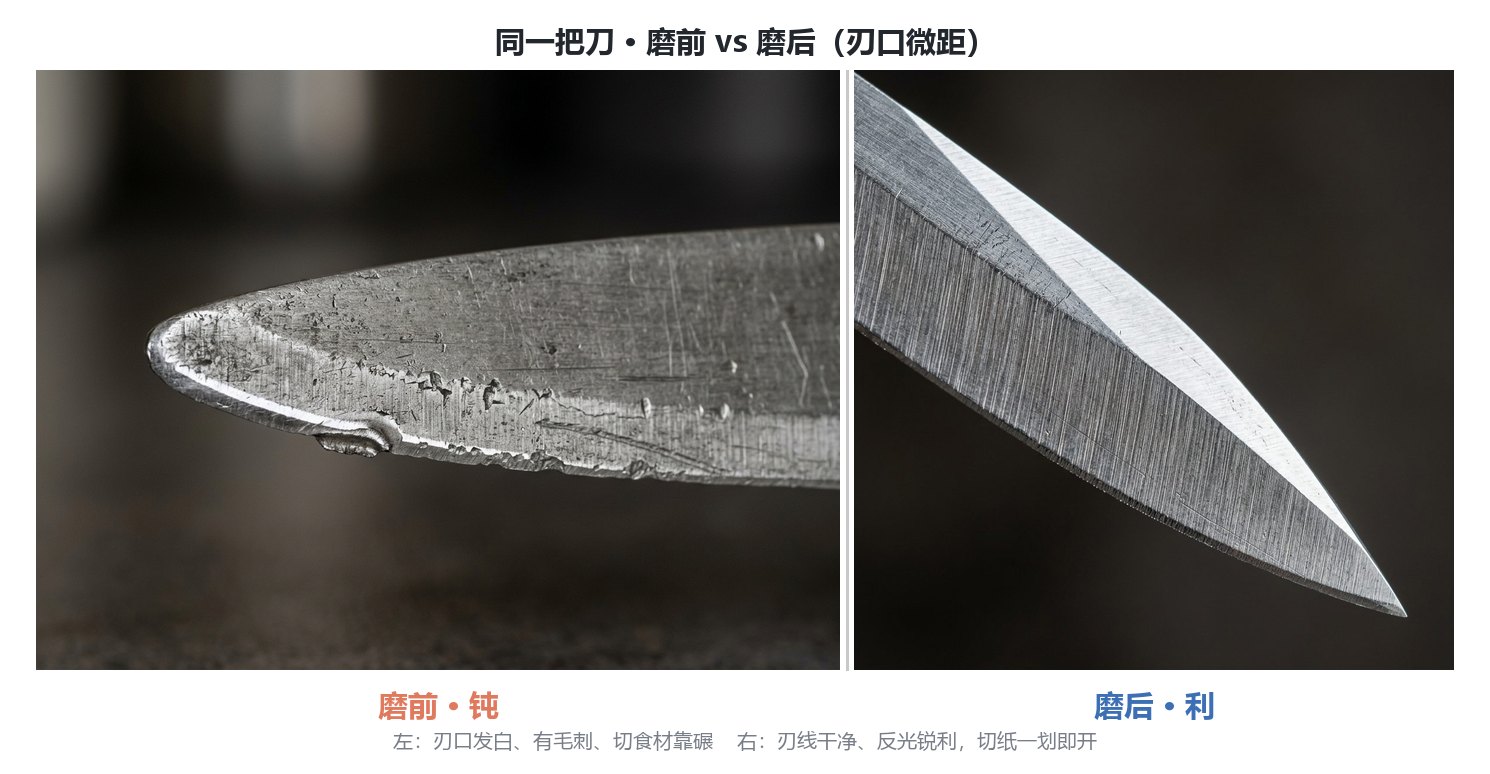
磨掉那层卷边的金属,厚度也就几微米——所以很多"钝刀"用 400 目加 1000 目磨个三分钟就恢复了。这说明什么?刀本身材质没出问题,是你对"钝"的理解错了。
二、HRC 是什么:别被数字吓到
HRC(洛氏硬度 C 标尺)是用金刚石压头测钢材硬度的标准,数字越大越硬。厨房刀具大多落在 52–62 HRC 这个区间:
- 德式/西式厨刀(双立人、维氏这类):普遍 55–58 HRC,偏软、好磨。
- 日式厨刀(旬、藤次郎、global):常 60–63 HRC,硬、脆、锋利持久。
- 极少数粉末钢(ZDP-189、HAP-40):能到 64–67 HRC,那是真·硬到娇气。
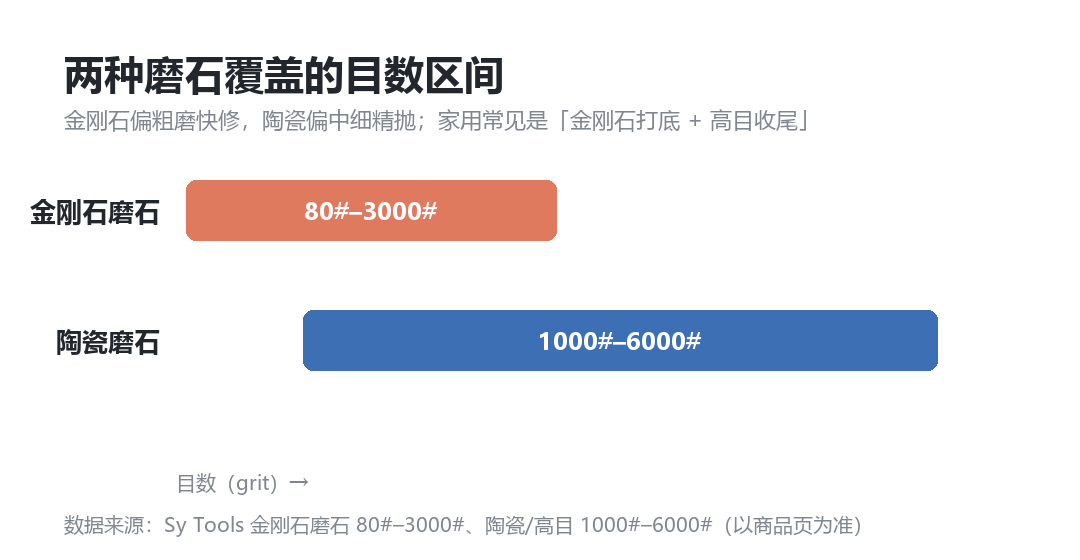
有个大误区我得点破:硬度≠锋利度。锋利度是刃口几何(磨得多薄多尖),硬度只决定"这个锋利能撑多久、怎么坏掉"。一把软刀也能磨得剃毛,只是两天就卷;一把硬刀磨好能顶一个月,但一磕就崩。所以别再追着"越高越好"了。
三、刀刃变钝的三种"死法"
按 HRC 高低,刃口失效分三种模式,记住这个你就能对症下药:
| HRC 区间 | 失效模式 | 现象 | 该用什么工具 |
|---|---|---|---|
| 52–57(软钢) | 卷刃(rolling) | 刃口向一侧翻卷,像衣领翘起,切菜挂纤维 | 钢棒校刃,或陶瓷棒轻校 |
| 58–61(中硬) | 渐进磨损(abrasive wear) | 慢慢变"肉",没明显卷边,是金属被一点点磨掉 | 陶瓷棒校刃 + 定期金刚石/水石 |
| 62–67(硬钢) | 崩口(chipping) | 刃口出现小米粒大的缺口,应力集中加速变钝 | 陶瓷棒轻校 + 金刚石磨石修崩口 |
我那把日式刀有回剁了块冻肉,"咔"一声崩个小口,心疼得我三天没睡好——这就是硬钢的"死法"。软钢反而不会崩,它只会乖乖卷起来。
关键结论:硬度只是决定"怎么钝",不改变"终会钝"这件事。 所以护刀的核心,是认准自己刀的 HRC,配对的工具。
四、为什么"新刀"也会钝
新刀出厂时带一道极薄的"微刃",锋利但娇气。下面这些动作,都会让它在几天内变钝——跟是不是新刀没关系:
- 砧板上的砂砾:没洗干净的菜叶带泥沙,切起来像砂纸打磨刃口。
- 骨头、冻肉、果核:局部压强瞬间超过屈服点,直接卷或崩。
- 玻璃/大理石/不锈钢砧板:硬度是刀的几倍,等于拿刀砍石头(有研究说这类台面让刃口损耗快 5 倍)。
- 洗碗机:热震 + 跟其他餐具乱撞,又腐蚀又机械伤。
- 跟抽屉里其他金属乱堆:每次抽拉都是一次小磕碰。
所以新刀钝,真不是你运气差,是上面这几样在悄悄"欺负"那条几微米薄的刃。
五、按硬度选工具:这才是护刀的根本
别再迷信"一拉即利"的拉杆式了(那玩意每次刮掉一层刃厚,越拉越废)。看 HRC 配工具才是正路:
- 低于 58 HRC(多数西式厨刀):用普通钢棒校刃就行,它把卷了的刃"捋直",不伤金属。每周蹭两下,能顶好几个月。
- 58–62 HRC(日式/高端德刀):上陶瓷棒,轻轻校。硬钢钢棒压不动,陶瓷棒既能捋直又蹭掉一丝金属,干净利落。
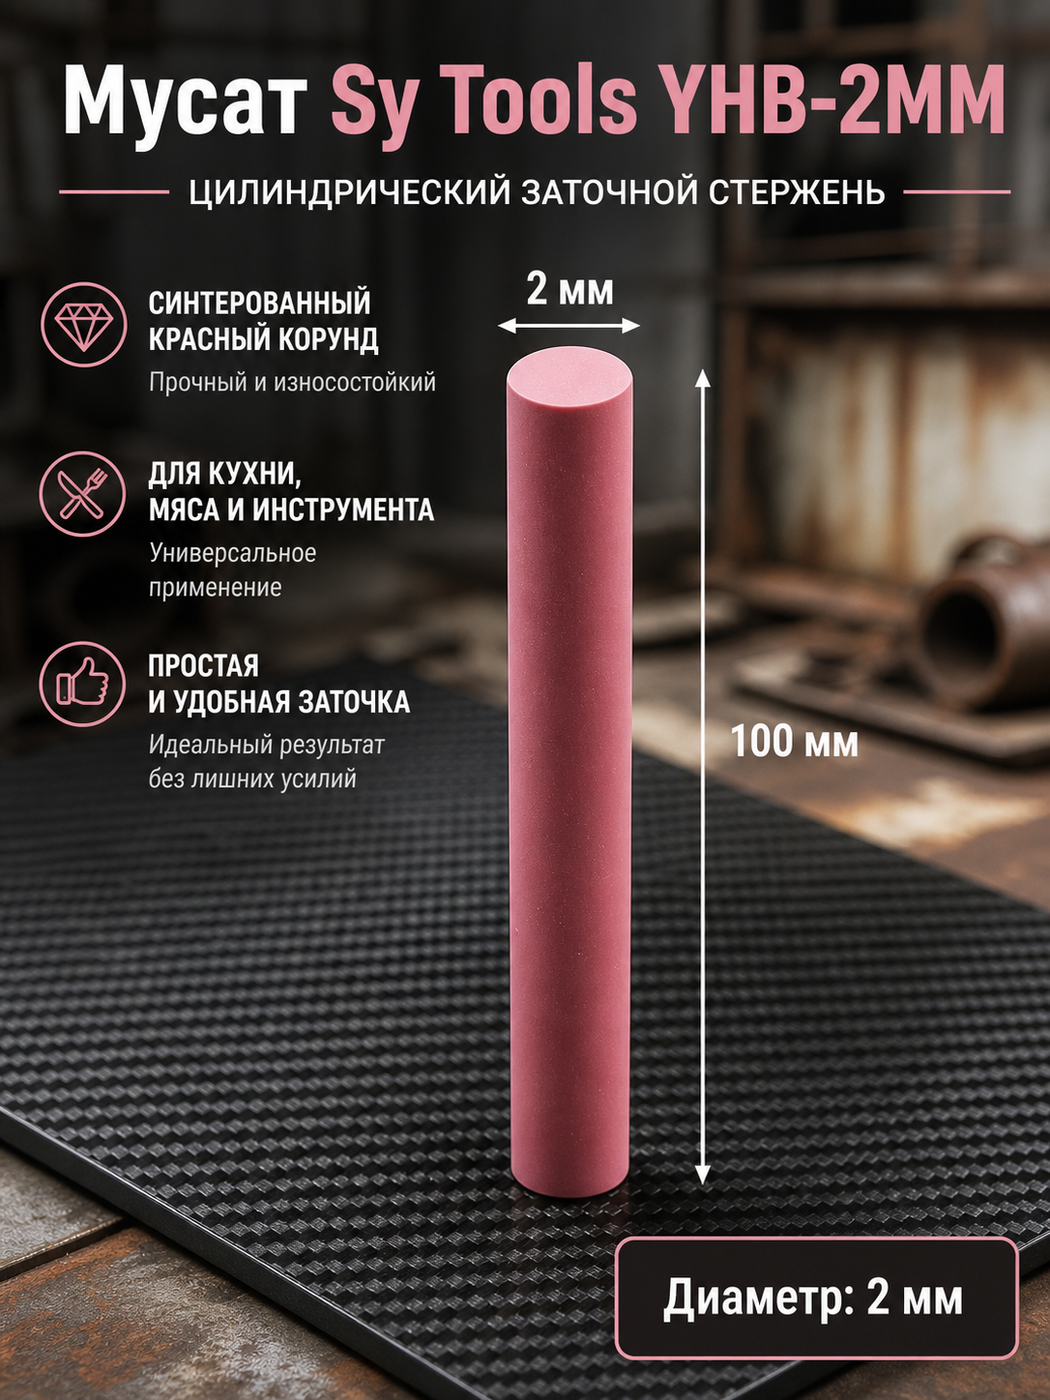
- 真钝了要开刃(任何硬度):上磨石。这里有个硬规矩——HRC 64 以上的硬钢,普通水石磨不动,必须用金刚石磨石,否则你磨半天只在发热。
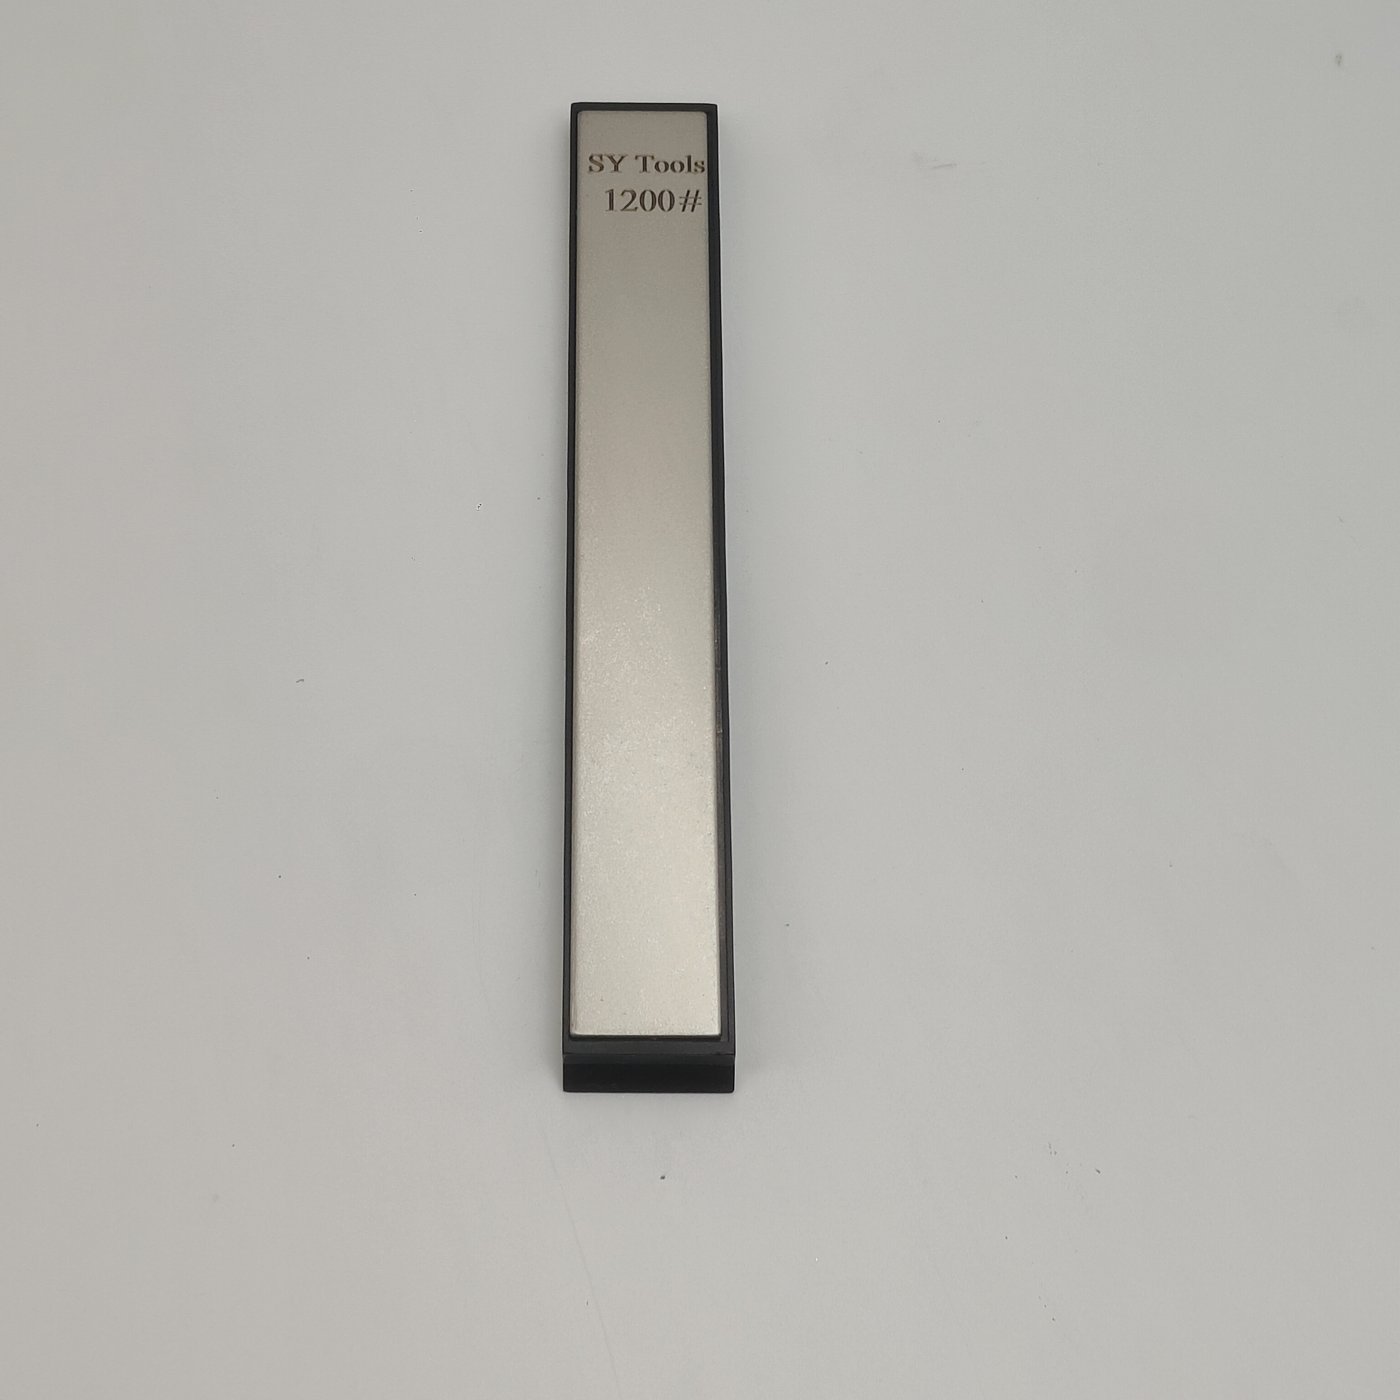
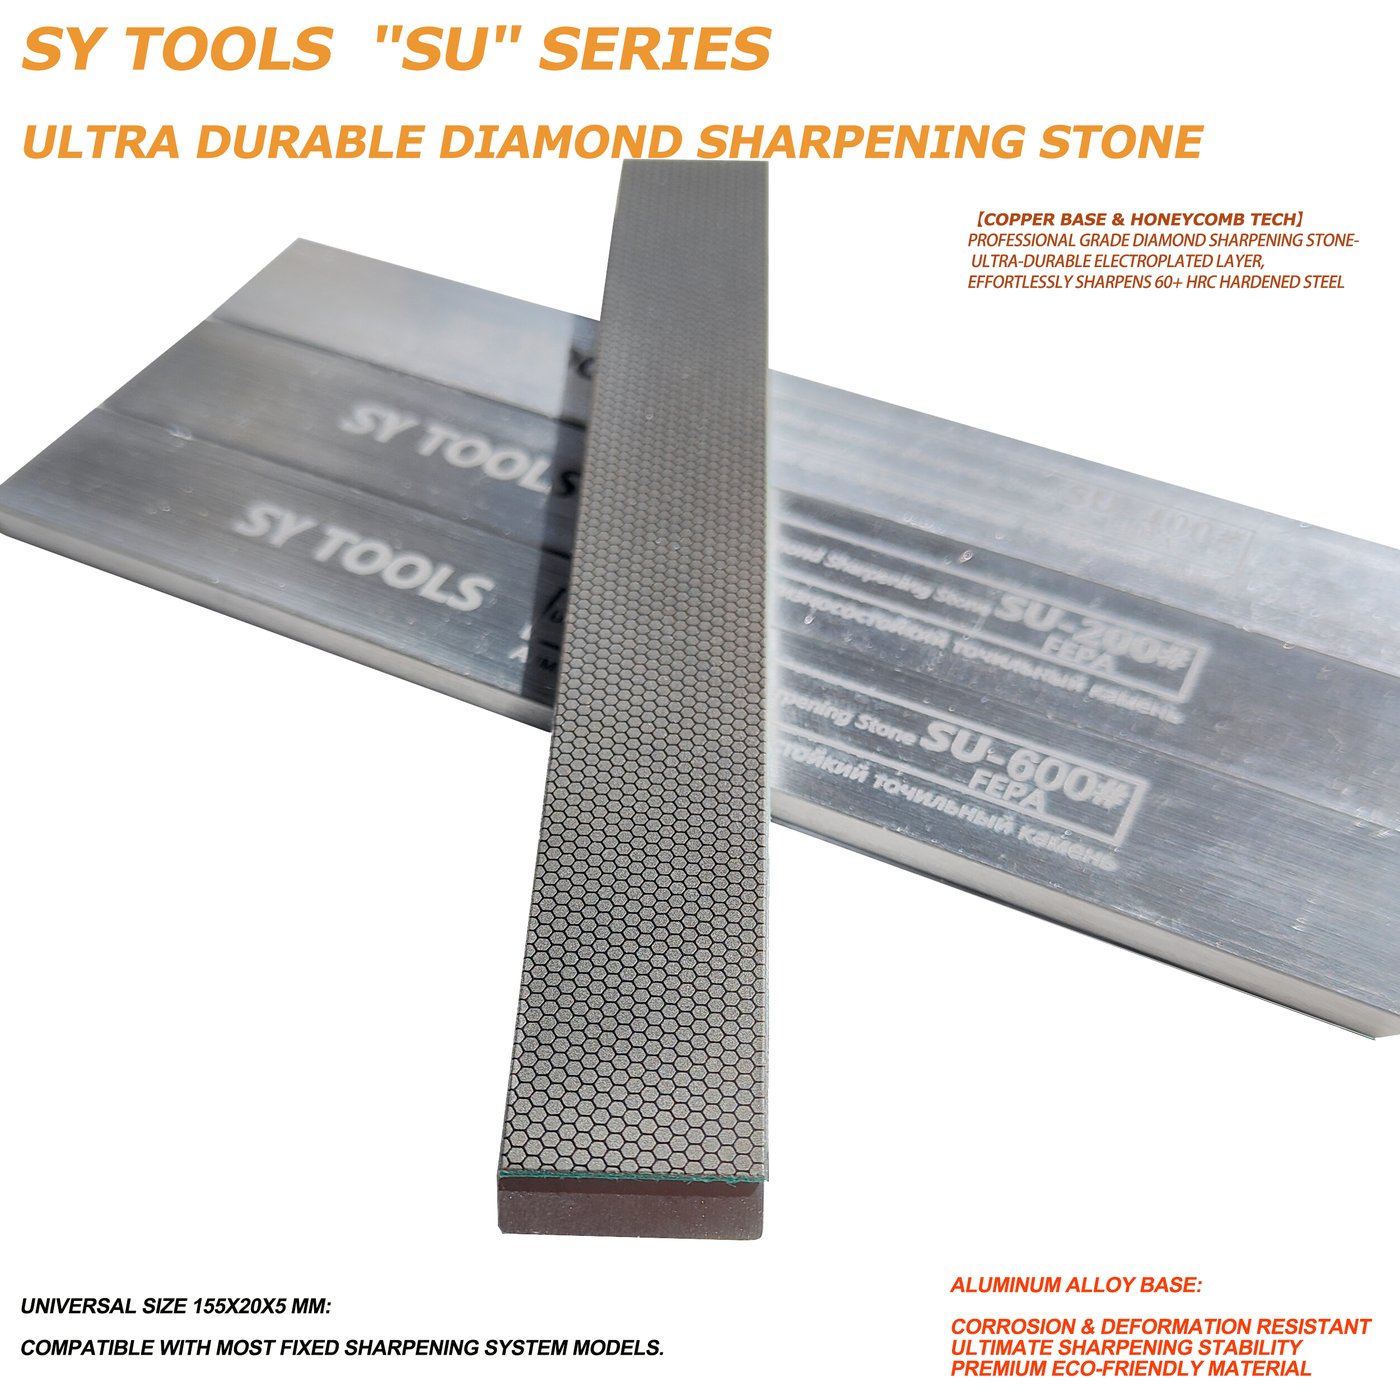
- 硬钢最怕角度漂移导致侧崩:手磨角度一晃,硬钢立刻崩。用 T-05 精密角度调节器卡死 0.1° 步进的角度,等于给硬钢上了道"防崩保险"。
磨完别停——无论软硬,最后用牛皮荡刀条轻轻荡几下,去掉刃口微观毛刺,锋利度和保持性立刻上一个台阶。
六、怎么判断你的刀该磨了
不用等彻底钝。三个自测法,中一个就该动手:
1. 番茄/纸测试:番茄皮切进去打滑、或A4纸划不破,说明刃口已卷或钝。 2. 视觉/触觉:迎光看刃线有反光亮点(卷边)或看到小缺口(崩口)。 3. 手感:切菜要用力压才进得去,而不是靠自重滑入。
常见问题
HRC 越高,刀越锋利吗?
不是。锋利度由刃口几何(磨多薄)决定,HRC 只决定这把锋利能撑多久、以及"怎么坏"。高 HRC 刀磨好后能顶很久,但一磕就崩;低 HRC 刀好磨好恢复,就是得快点勤点磨。
新刀买回来要不要先开刃?
多数品牌新刀出厂已有可用微刃,不用急着开。先切切看,真打滑了再按上面步骤校刃或轻磨。盲目开刃反而把原厂好刃角改坏。
为什么我的硬钢刀(日式)反而更容易崩口?
硬钢(62+ HRC)抗"卷"但怕"侧向力"。你一扭刀、一剁骨头冻肉、或切到砧板上的砂砾,局部应力集中就崩个小口。它不是质量差,是太硬太脆——所以硬钢要配陶瓷/金刚石工具,切的时候别蛮干。
怎么知道我家刀大概多少 HRC?
看刀身刻字或商品页,日系品牌常标 60–63,德系标 55–58。没有标注时:德式/西式双立人维氏类按 ~56,日式旬/藤次郎类按 ~61 估,再按上面表格选工具。
陶瓷棒和钢棒到底差在哪?
钢棒硬度够压软钢、把卷刃"捋直",几乎不伤金属;陶瓷棒更硬,既能捋直又蹭掉一丝金属,适合 60+ HRC 硬钢(钢棒压不动它)。硬钢别用钢棒,软钢别用粗金刚石——工具得跟硬度配对。 --- *文中产品均为 Sy Tools 真实在售(SKU/价格/目数以商品页为准)。护刀的根本,是"先懂钢的硬度,再配对的工具,最后稳住角度"——硬度决定它怎么钝,工具决定它能撑多久。规格以商品页为准。*
按硬度给刀"续命"
- 找 HRC:看刀身刻字或包装,没有明确标就按"德式≈56、日式≈61"估。
- 判模式:卷边(软钢)→ 钢棒/陶瓷棒校刃;缺口(硬钢)→ 金刚石磨石修崩口。
- 校刃:软钢用钢棒、硬钢用陶瓷棒,每面 5–6 下、约 20°、别压太狠。
- 开刃:真钝了上金刚石磨石,先低目数(240/400)修形,再 1000 目建锋,硬钢务必轻压防热。
- 收锋:牛皮荡刀条背向刀锋轻拉几下,去毛刺,完事。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。