厚刀宽刀夹不牢?我用 Sy Tools Y-01 通用 Y 型刀夹,三步锁死不跑偏
我那把用了三年的厚背菜刀,以前往普通 V 型夹里一塞,推两下刃口就歪了——磨完一边利一边钝,切葱像在撕纸。后来我才搞明白:厚刀宽刀夹不牢,根因是单侧 V 夹接触点少、居中差,刀背悬空还以为拧死了(行话叫「假性锁紧」)。结论先给你:换成 Y 型双接触面、从刀背两侧居中握持的夹子(比如 Sy Tools Y-01 通用 Y 型刀夹,SKU:AC-Y01-001),刃线被锁住,推拉不跑偏,30–300mm 的厚菜刀、宽刀、砍刀都能稳稳磨。 下面把我踩过的坑和怎么装正,跟你唠明白。
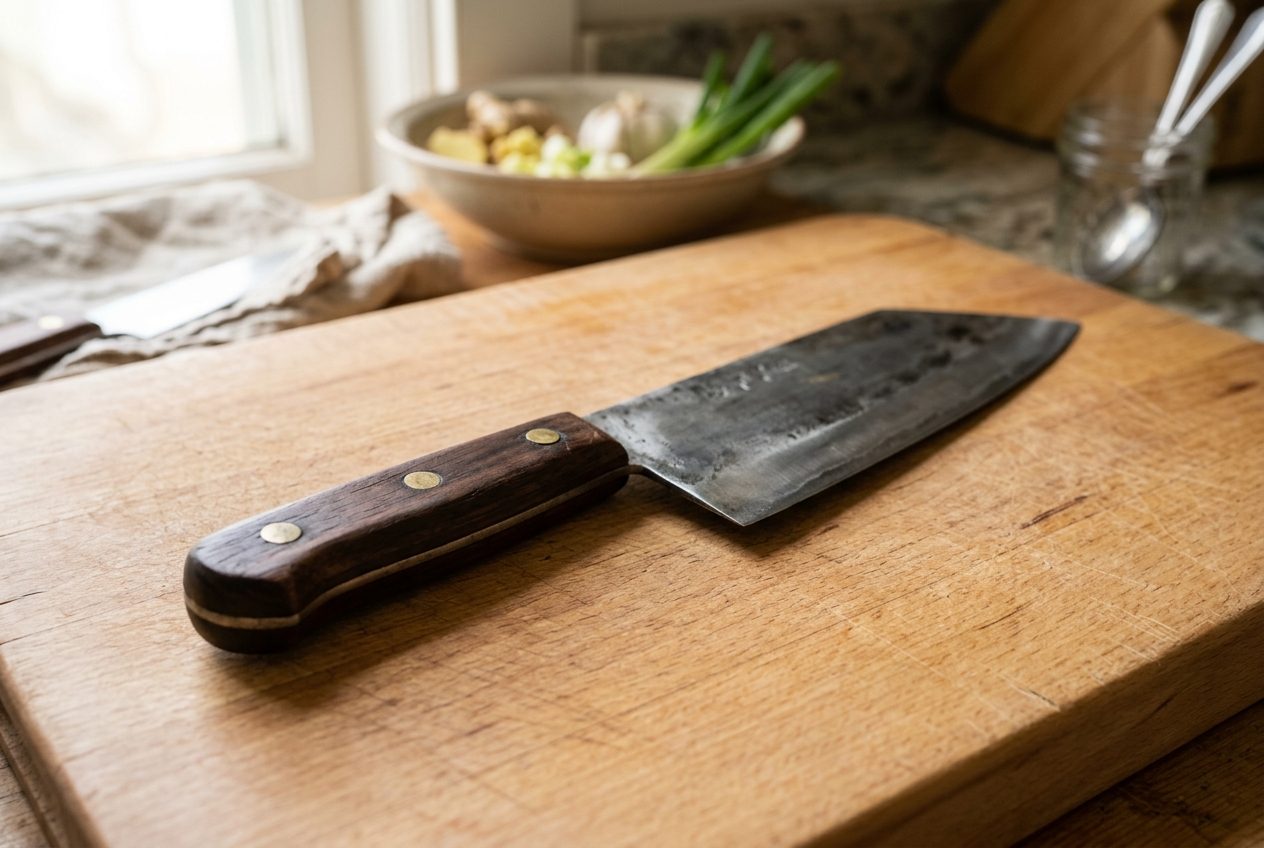
一、厚刀为什么在普通夹里夹不牢
先说人话:定角磨刀器本身不磨刀,它只是个「角度约束装置」,锋利度全看你把刀夹得正不正。刀在夹具里但凡松动、错位、翘一点,角度误差就直接长在刃口上——而且不是整条均匀偏,是哪松哪局部歪。我吃过这亏:一把水果刀夹得看似紧,磨完刃口卷了,就是单侧压点没吃上劲。
淘宝百科 2026 的定角选购指南提了个「三触一稳」自检:夹具上下接触面和刀背完全贴合、锁紧旋钮到扭矩上限不滑丝、护手器不挡研磨区、最后轻晃刀身测刚性。还专门点出一个坑叫假性锁紧——刀背厚度比你夹子标称范围小一圈时,旋钮拧到底夹持力也不够,这时候得垫薄片或换适配型号,硬用不匹配的夹子,研磨横向剪切力一上来夹子直接脱落,刃口毁了不说还可能划手。
TSPROF 的官方博客说得更狠:「夹具是磨刀成功的 80%。」刀在夹具里任何松动都会转成局部角度误差。所以厚刀宽刀第一件事不是选石,是选夹。
二、Y 型夹和普通 V 夹,到底差在哪
普通 V 型夹靠单侧压点把刀背顶住,碰上窄脊或带弧度的刀背(日式三德刀那种圆弧过渡)就容易滑。Y 型夹不一样,它是从刀背两侧双接触面居中握持,像两只手把刀背合住,不靠单边顶。
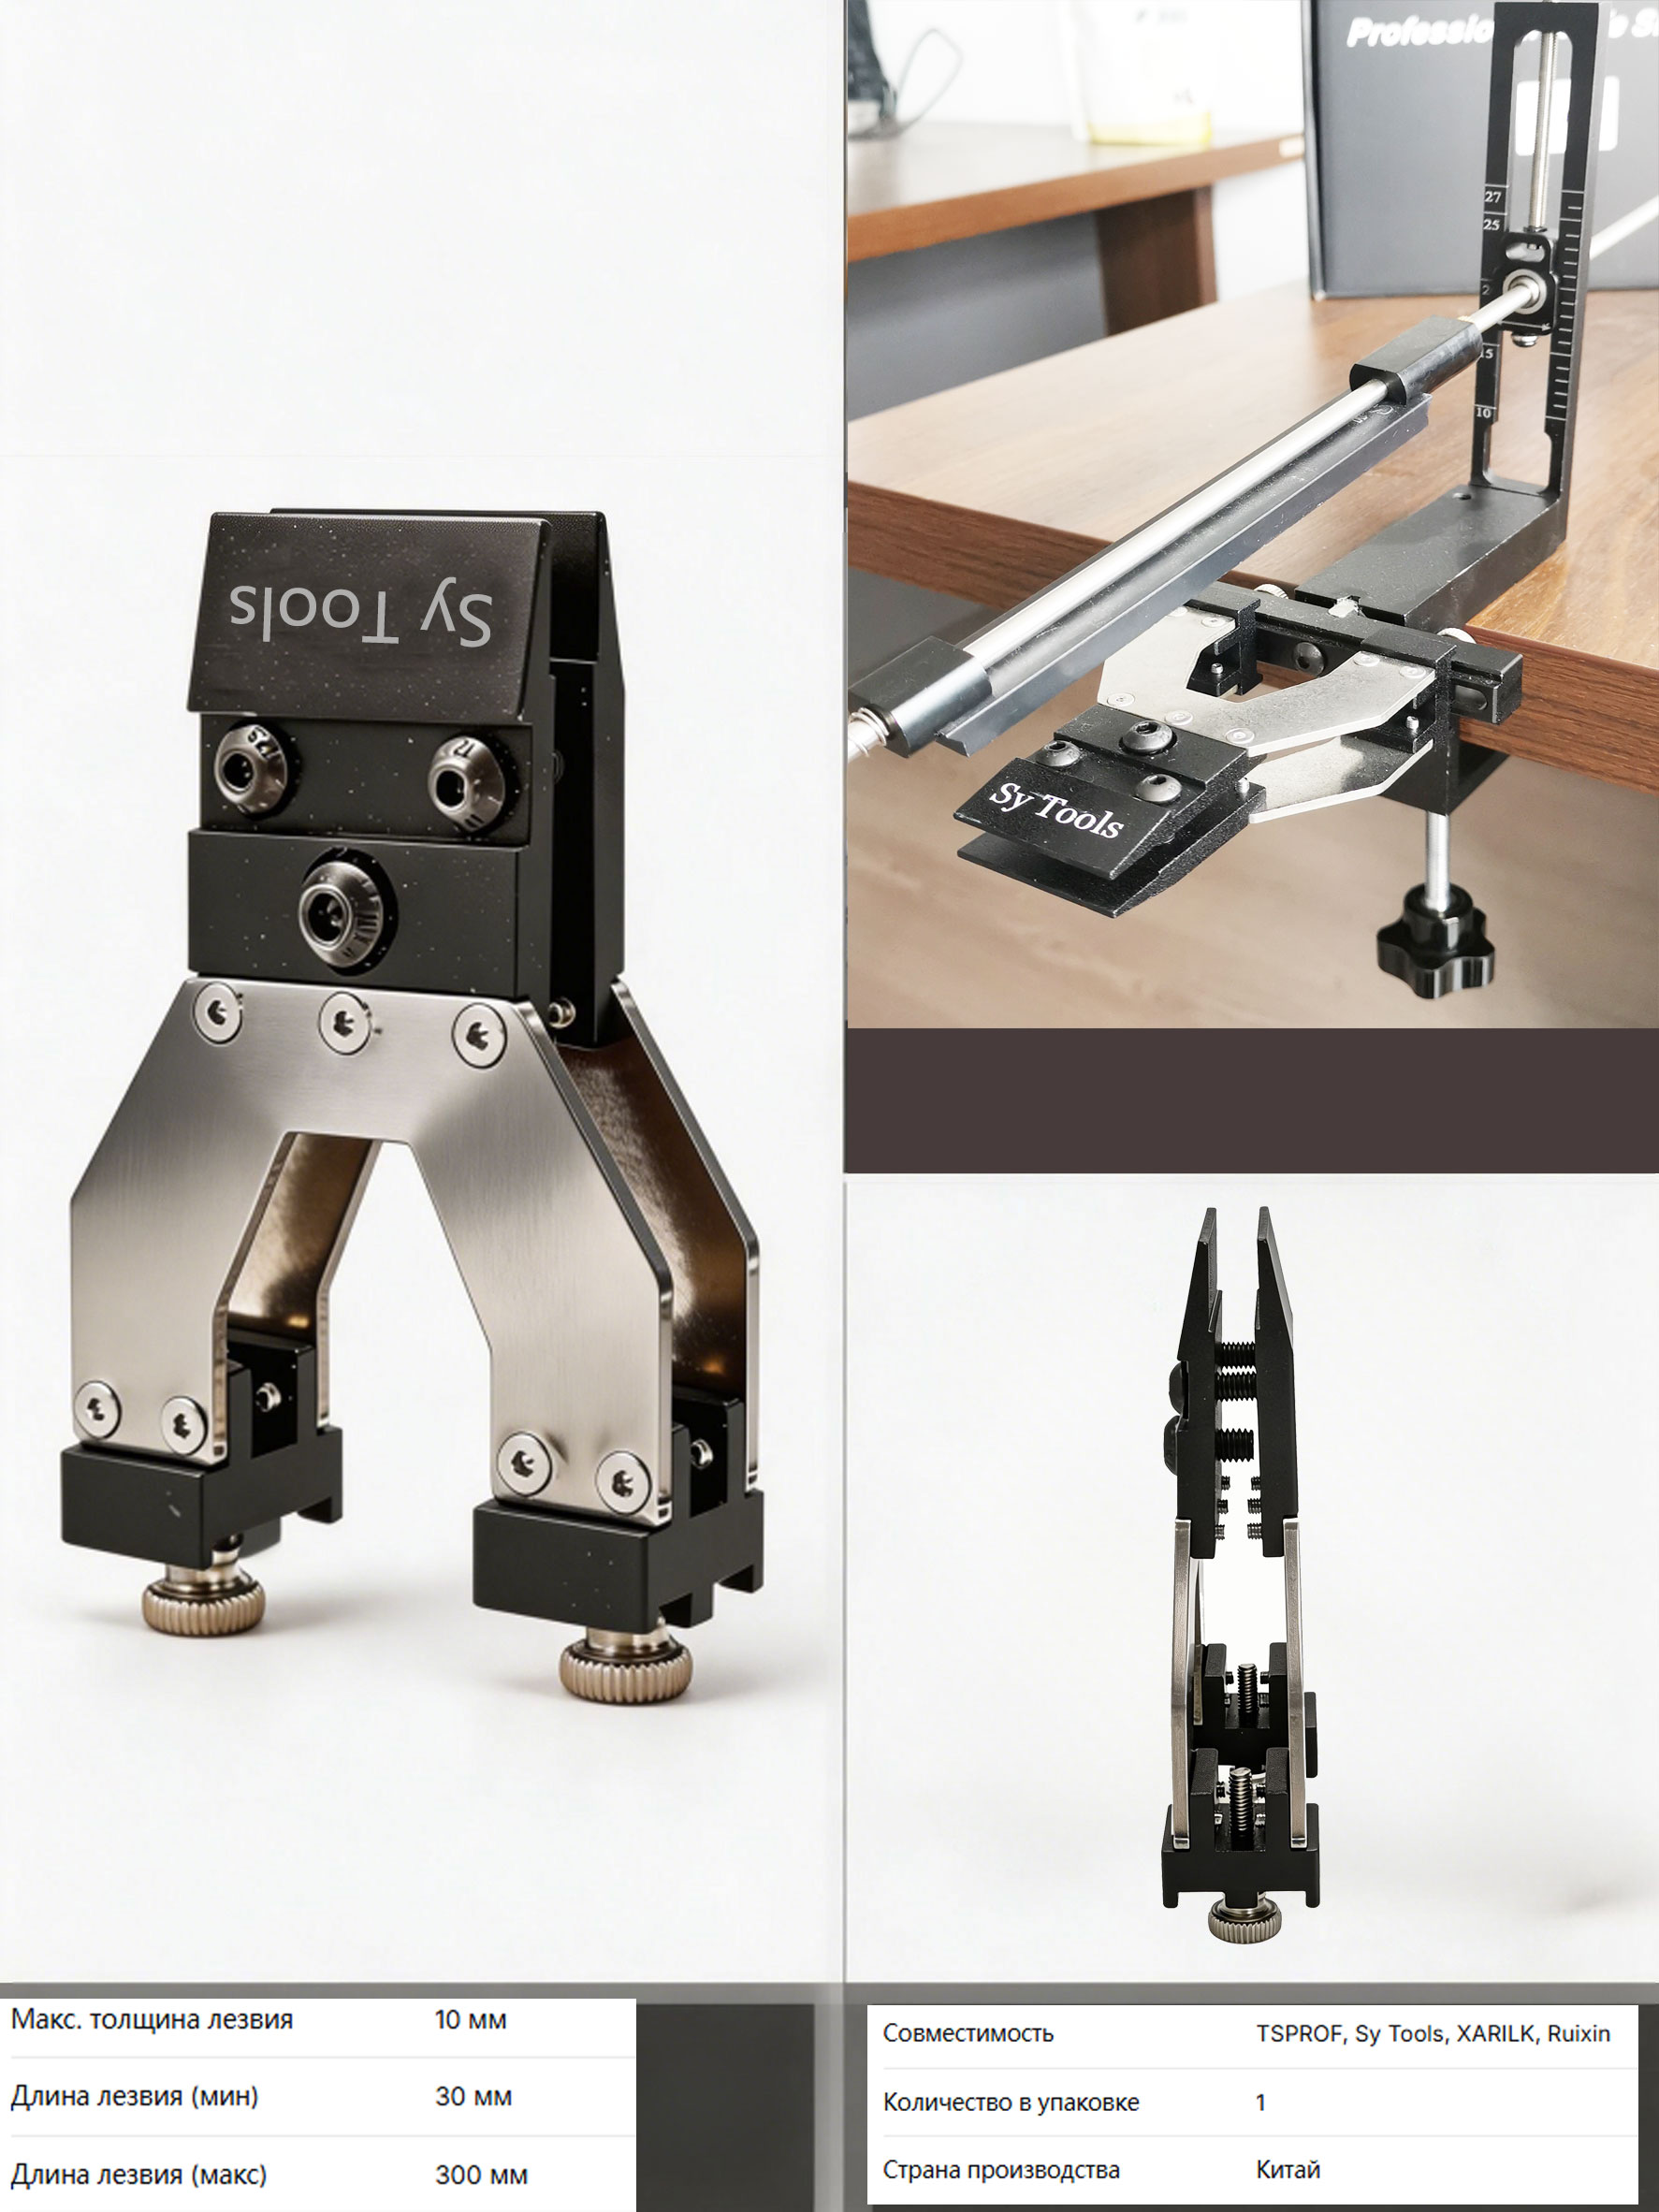
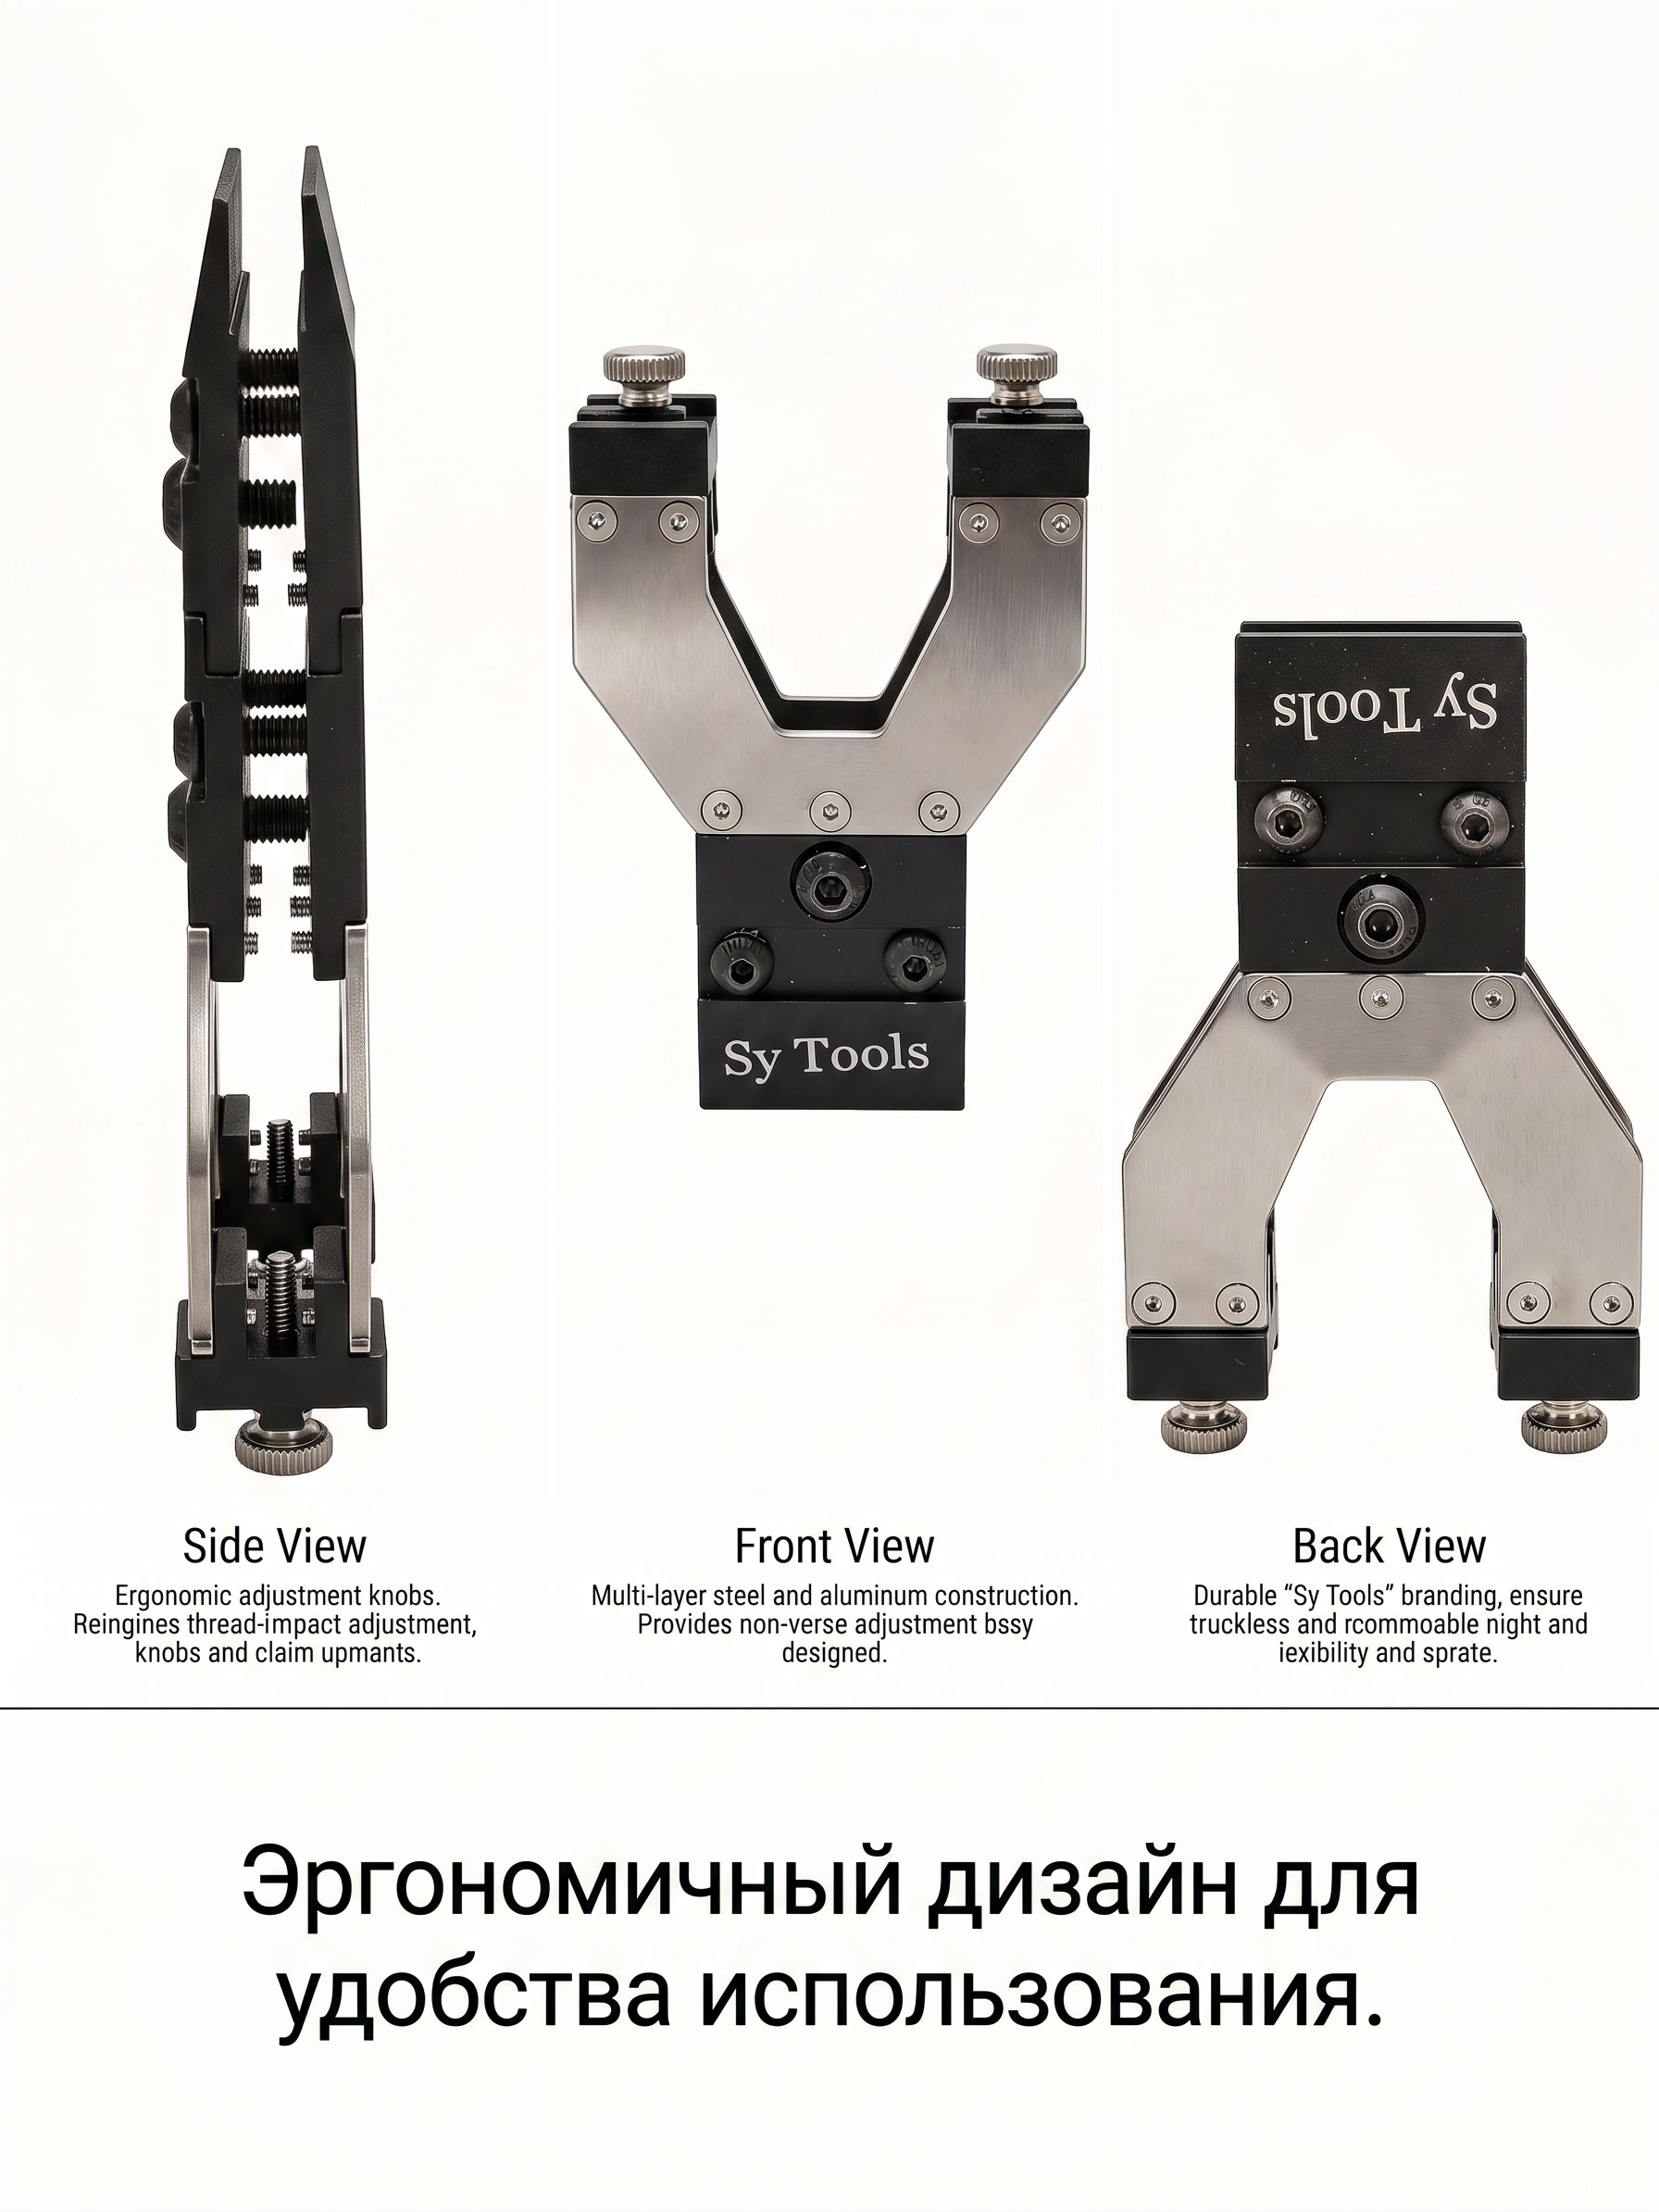
我自己的体会:V 夹夹薄削皮刀还行,一上厚背菜刀就露怯——刀背厚,V 槽吃不满,拧再紧也是点接触。Y 夹是面接触,居中一推到底,刀背被「包」住,自锁特性就出来了(类似龙门式定角器里「V 形刀背靠定位螺丝+压板压住」的原理)。这就是为什么 2026 年评测里,宽刀种类(小削皮刀到厚砍刀)都把「夹持安全」列为头等大事。
| 对比项 | 普通 V 型夹 | Sy Tools Y-01(Y 型夹) | A66 多功能夹具(参照) |
|---|---|---|---|
| 握持方式 | 单侧压点顶刀背 | 双接触面居中握持 | 多孔位压板上紧 |
| 适合刀型 | 薄窄直脊刀 | 短宽厚刀 30–300mm | 刀/剪/斧/凿(RX-009 专用) |
| 最厚刀背 | 约 7mm 易悬空 | 约 8mm 仍贴实 | 视螺杆行程 |
| 居中难度 | 靠手感调 | Y 槽自动居中 | 需对位孔 |
| 同系统兼容 | 多系统通用 | Ruixin Pro / Sy Tools / Tsprof / Xarilk | RX-009 系 |
三、Y-01 到底能夹哪些刀
按在售参数(SKU:AC-Y01-001,材质 304 不锈钢 + 航空铝,售价 (价格以品牌官方渠道为准)),它适配:刃长 30–300mm、最厚约 8mm、最小刃宽约 20mm 的刀型。翻译成人话——你家那把厚背中式菜刀、宽刃切片刀、户外厚背刀、甚至小砍刀,基本都能进。同系的 Y 夹在海外(Lazada 在售的 Y-01 Universal Clamp)也标了兼容 Ruixin Pro / Sy Tools / Tsprof / Xarilk,说明这形态是行业共识,不是我一家瞎吹。
配套怎么搭?磨料用 WH-D-SERIES 金刚石/油石(80#–3000# 全目数 16 档,约 (价格以品牌官方渠道为准)),粗修缺口用 240#,开锋用 600#–1000#,精抛上 WH-HIGH-GRIT 1500#–10000# 天然宝石石(约 (价格以品牌官方渠道为准));收锋配 WH-KD-A11 头层植鞣牛皮荡刀条(约 (价格以品牌官方渠道为准))。角度参照可上 AC-T05-001 T-05 精密角度调节器(0.1° 步进,约 (价格以品牌官方渠道为准)),把角度锁死再夹,省得手抖。
四、实操步骤:三步装 Y-01 不跑偏
下面这套是我磨厚背菜刀的固定动作,照着做基本一次到位。
五、我翻过的车,和救场办法
第一次用 Y 夹我没推到底,看着拧死了其实刀背悬在 Y 槽口,磨出来刃口斜的——这就是典型的「假性锁紧」没自检。后来学乖了,装完必做「轻晃验刚性」,晃都不晃一下直接开磨的活我再不干。
还有回夹宽刃切片刀,螺纹里卡了点石粉,锁紧螺拧着发涩以为到位,结果推两下松了。现在每次装前用布把螺杆和 Y 槽擦一遍,小事但救命。薄刀背进 Y 夹若觉虚,我会在刀背垫一小条薄铝片增加摩擦,比硬拧靠谱。
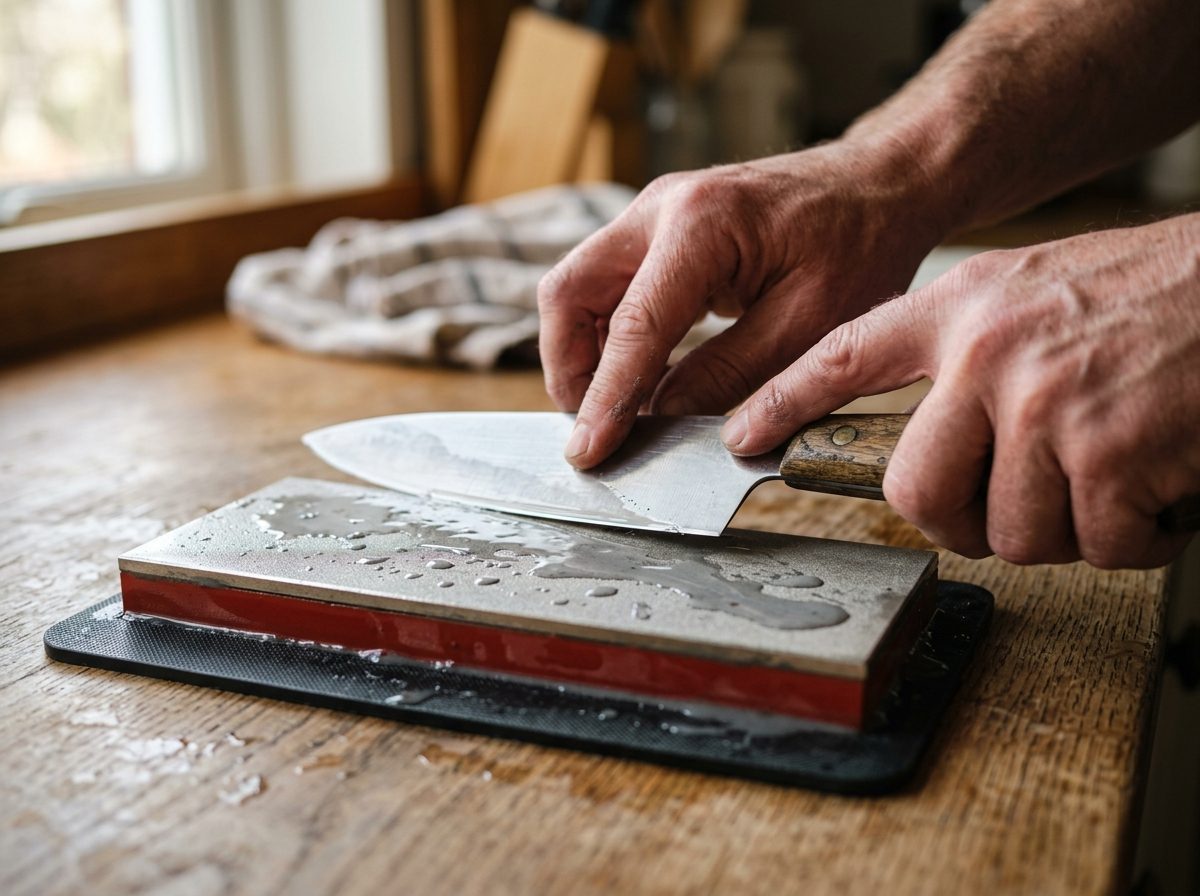
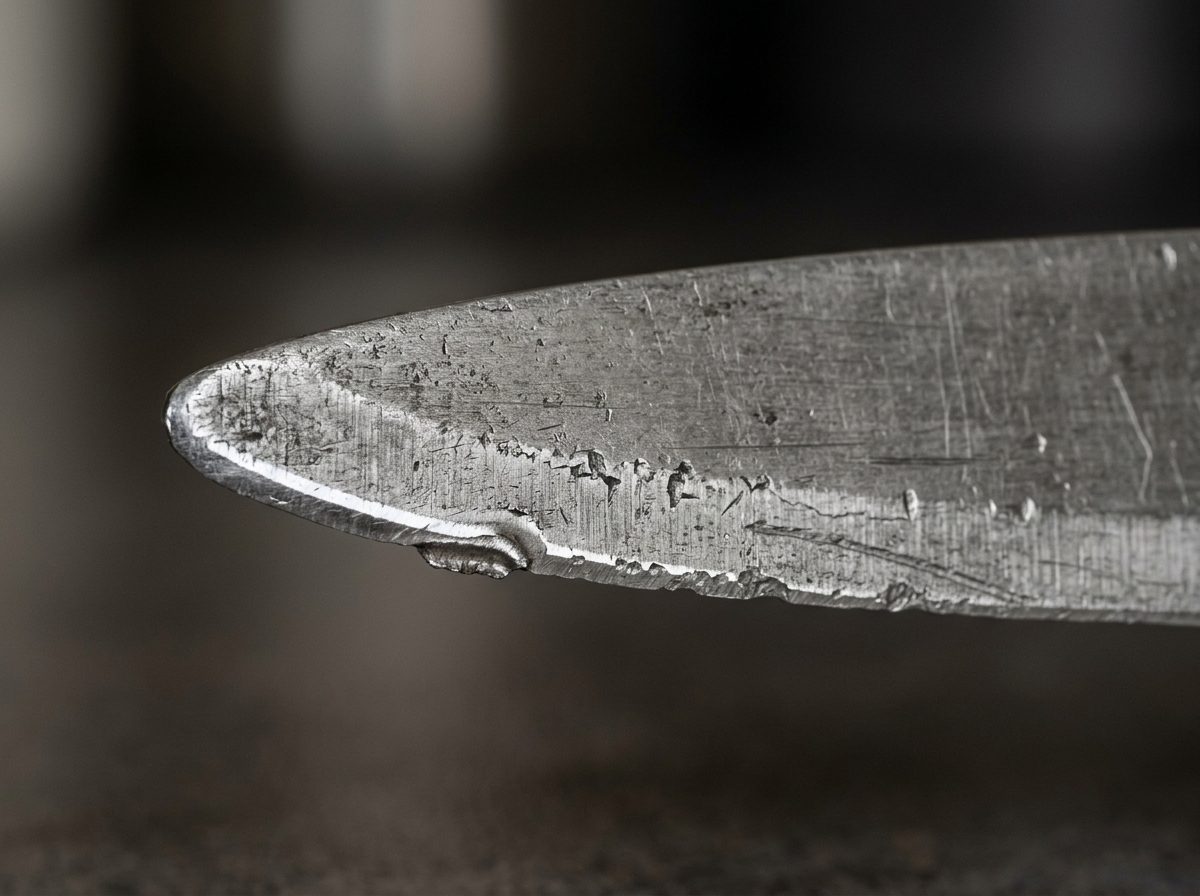
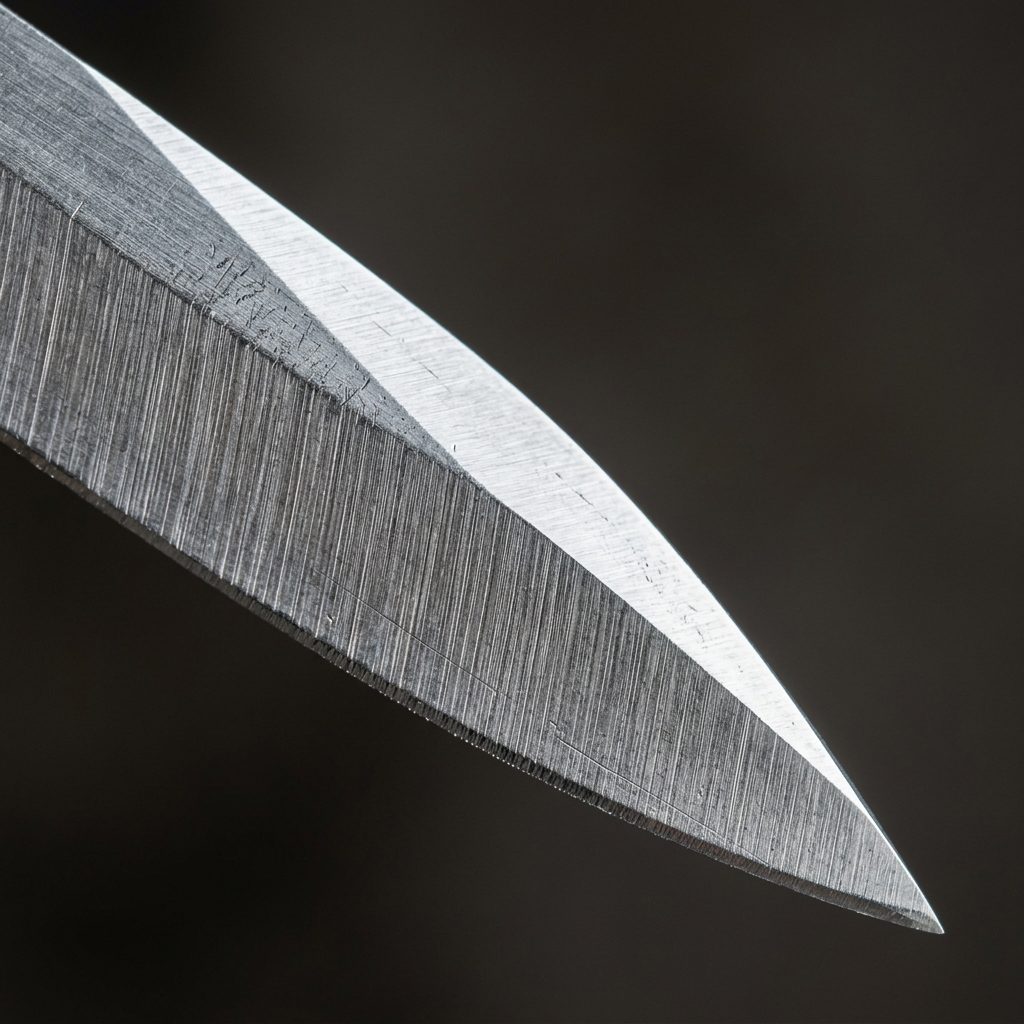
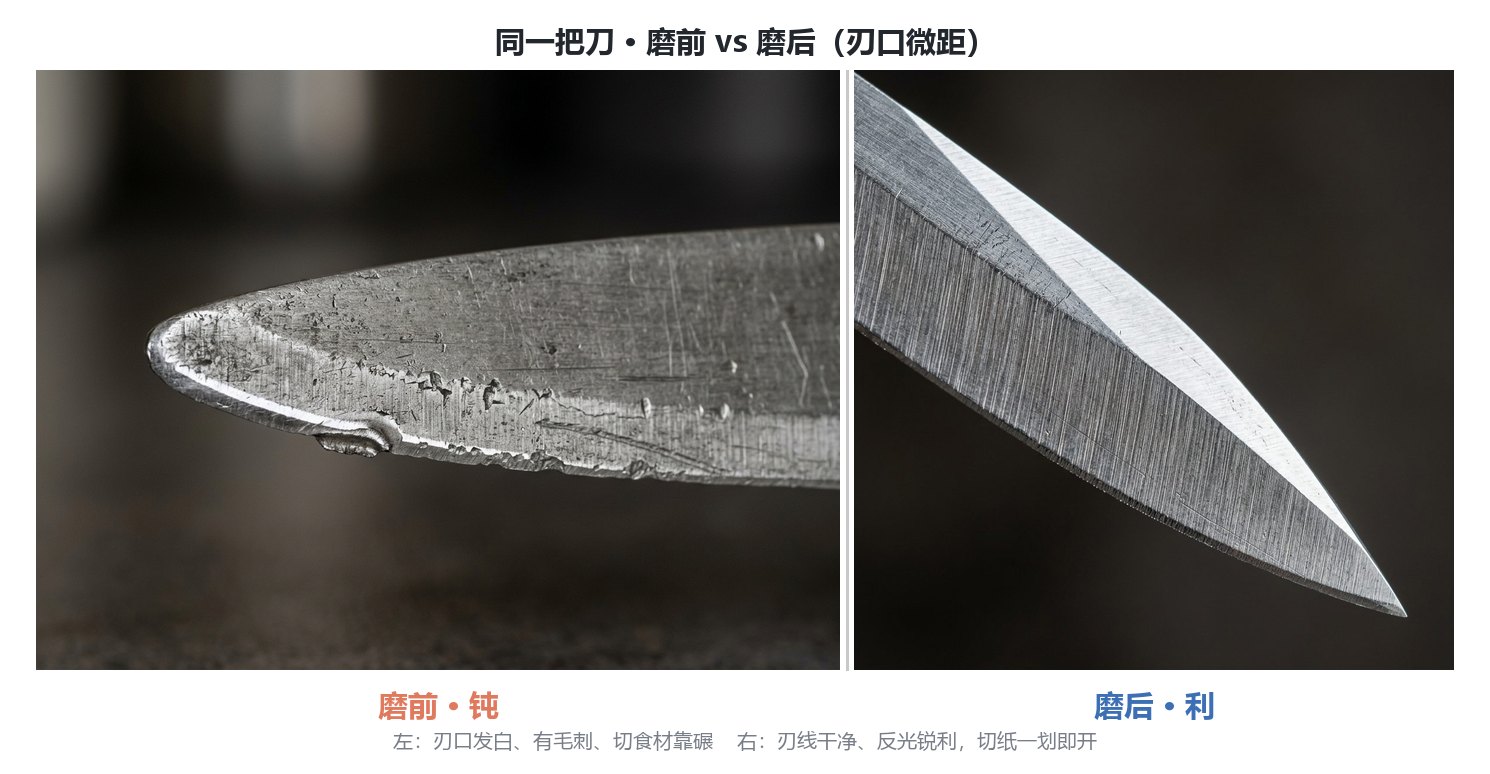
磨前磨后对比最说明问题——同一把厚背菜刀,夹歪了磨完一边利一边卷,夹正了磨完整条刃线均匀能起卷:
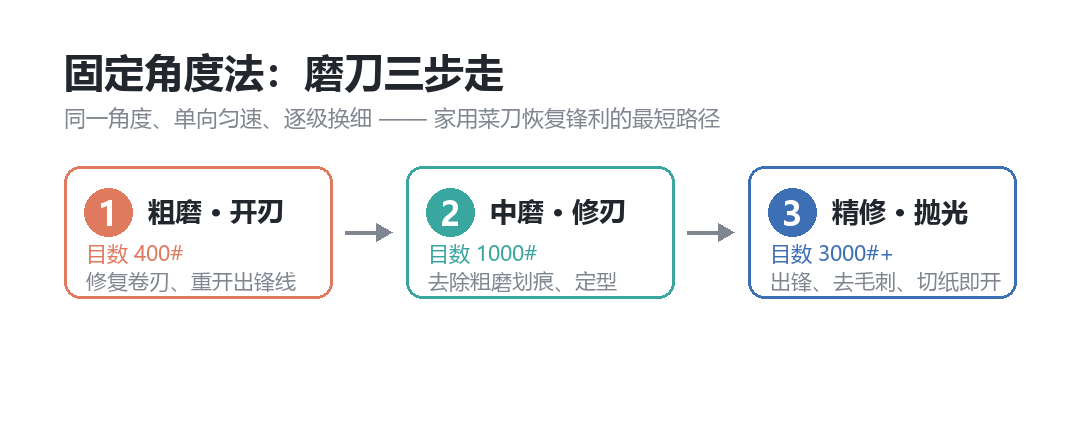
流程上记住「粗→中→精」阶梯,别一上来就细石:
六、老师傅的一句话
刀夹歪了,再好的石也救不回刃。厚刀宽刀别贪快,居中贴基准面比拧紧更重要——这是我把好几把刀磨出斜刃才换来的教训。Y 型双接触面把刃线锁住,你只管匀速推拉,锋利是水到渠成的事。规格以商品页为准。
常见问题
Y-01 能夹多厚的刀?
按在售参数(AC-Y01-001),最厚约 8mm 的刀背能贴实双接触面;更厚的砍刀建议确认刀背是否超出 Y 槽行程,超了用 A66 多功能夹具(AC-A66-001)更合适。规格以商品页为准。
和普通 V 夹比,Y 夹稳在哪?
V 夹是单侧压点顶刀背,厚背刀吃不满、易悬空(假性锁紧);Y 夹是双接触面从两侧居中握持,面接触自锁,推拉不跑偏。厚宽刀优先 Y 夹。
砍刀、宽刀塞得下吗?
刃长 30–300mm、最小刃宽约 20mm 的宽刀、厚背刀、小砍刀基本都能进。极宽刃若高出研磨盘半径,按 HORL 手册思路垫高夹具确保接触在磨盘范围内。
装完怎么自检夹正了没?
做「三触一稳」:接触面贴刀背、锁紧到上限不滑丝、轻晃刀身无位移异响;再用记号笔在刃两面画线,蹭石后看墨水是否整条均匀磨掉。
和 A66、K8 铝夹怎么选?
Y-01(AC-Y01-001)主打厚宽短刀居中夹持;A66(AC-A66-001)是 RX-009 专用、刀/剪/斧/凿通吃;K8 铝刀夹(AC-K8JIAZI-001)兼容 BEAST/RX-009/Tsprof,30–300mm。薄窄刀用 V 夹,厚宽刀用 Y 夹,异形刃具上 A66。
装好 Y-01 再开磨
- 松螺杆放刀背:拧松 Y 夹锁紧螺杆,把刀背顺着 Y 槽放进去,厚背刀让背贴槽底别悬空。
- 推到底居中贴基准面:把刀往 Y 槽里推到底,让刀背两侧同时贴住双接触面,目测刃线在夹具正中——这步比拧紧更重要。
- 拧锁紧螺至扭矩上限:顺时针拧锁紧螺杆到手感上限、不滑丝;若刀背偏薄感觉虚,按「假性锁紧」处理垫一小片薄金属或换更贴的型号。
- 轻晃刀身验刚性:捏住刀尖轻轻晃,刀身纹丝不动才算「三触一稳」过关;有异响或位移就重装。
- 记号笔验角:刀刃两面画记号笔线,轻轻蹭两下石,看墨水是否整条均匀磨掉——均匀说明角度对了,偏一边就是还歪。
- 上石匀速推拉:从 240# 粗修起,每升一档目数用白纸/番茄皮测刃线连续无毛刺再进阶,别跳级。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。