斩骨刀能不能用家用磨刀石?重度损伤边界提醒(老师傅唠嗑版)
先说结论,省得你白费劲:斩骨刀轻度变钝、米粒大的小缺口,咱家那块金刚石磨石完全能救;但要是缺口超过 1 毫米、崩了口子、或者卷刃卷得跟锯齿似的,别硬撑,乖乖送专业师傅。家用磨刀石和定角器,是给日常维护和轻度损伤用的,不是给"砍排骨崩了半厘米"准备的。这条红线我替你踩过,下面慢慢唠。
前阵子我在家砍排骨,刀落处"咔"一声,刃口蹦了个米粒大的缺口。我顺手拿块石头就蹭,结果越蹭越歪,厚刃给磨出了个斜角,最后还是乖乖送了师傅用砂带机重开。那次教训我记到现在——斩骨刀这玩意儿,跟咱们平时切菜的薄片刀,根本不是一回事。
一、斩骨刀和菜刀,差在哪?
很多人拿斩骨刀当"加厚版菜刀"磨,那是真不行。斩骨刀吃的是冲击,刃口天生就厚、就钝(这里说的钝是"角度大",不是不快)。
- 角度不一样:普通切片刀 15°–20° 就够利;斩骨刀、砍骨刀这种厚刃,刃角普遍在 20°–30°/侧,有些 9Cr18 钢的砍骨刀甚至设计到 30°–35°。角越厚,越扛得住砍骨头时的冲击,不容易卷、不容易崩。
- 厚度不一样:斩骨刀背厚、刃区也厚,重活儿靠的是"重量+耐用刃口",不是"剃刀级薄刃"。你要是把它磨成 15° 剃刀刃,下次砍鸡架直接崩给你看。
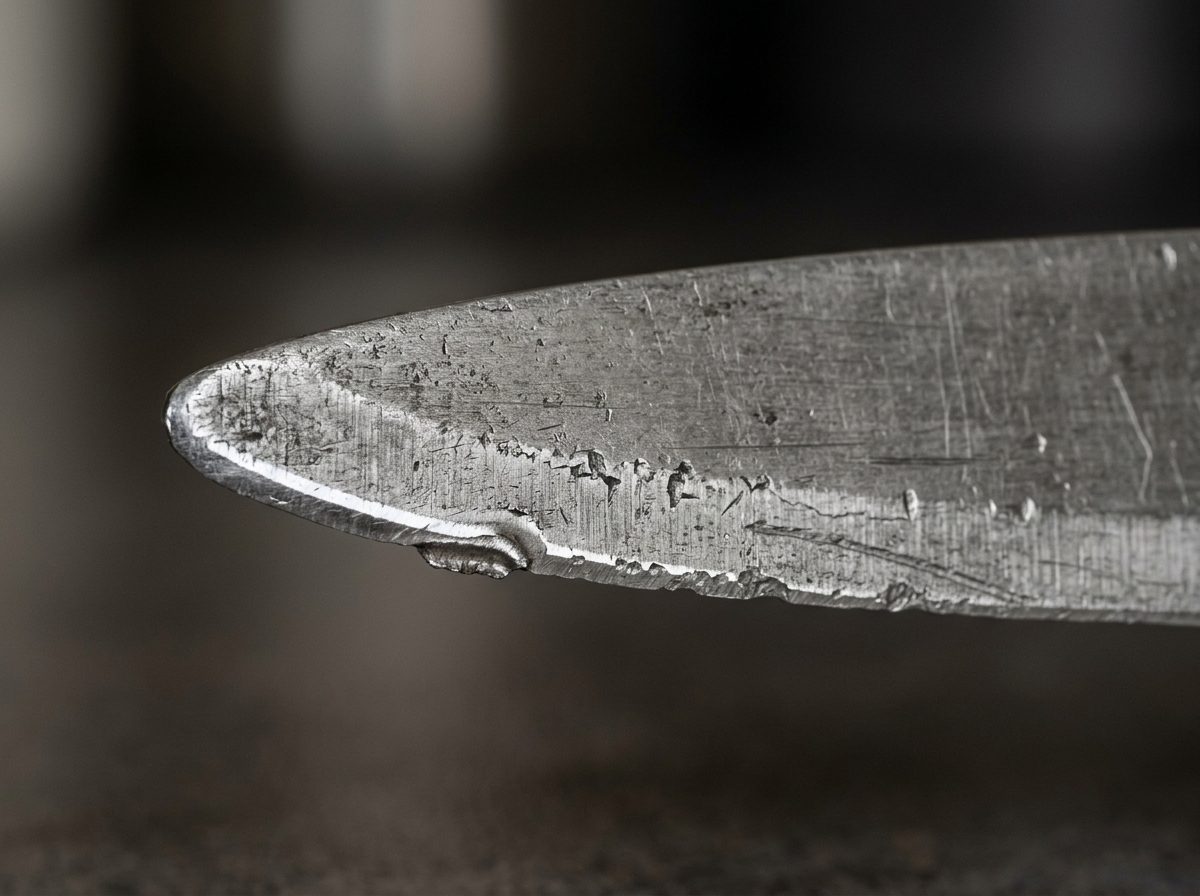
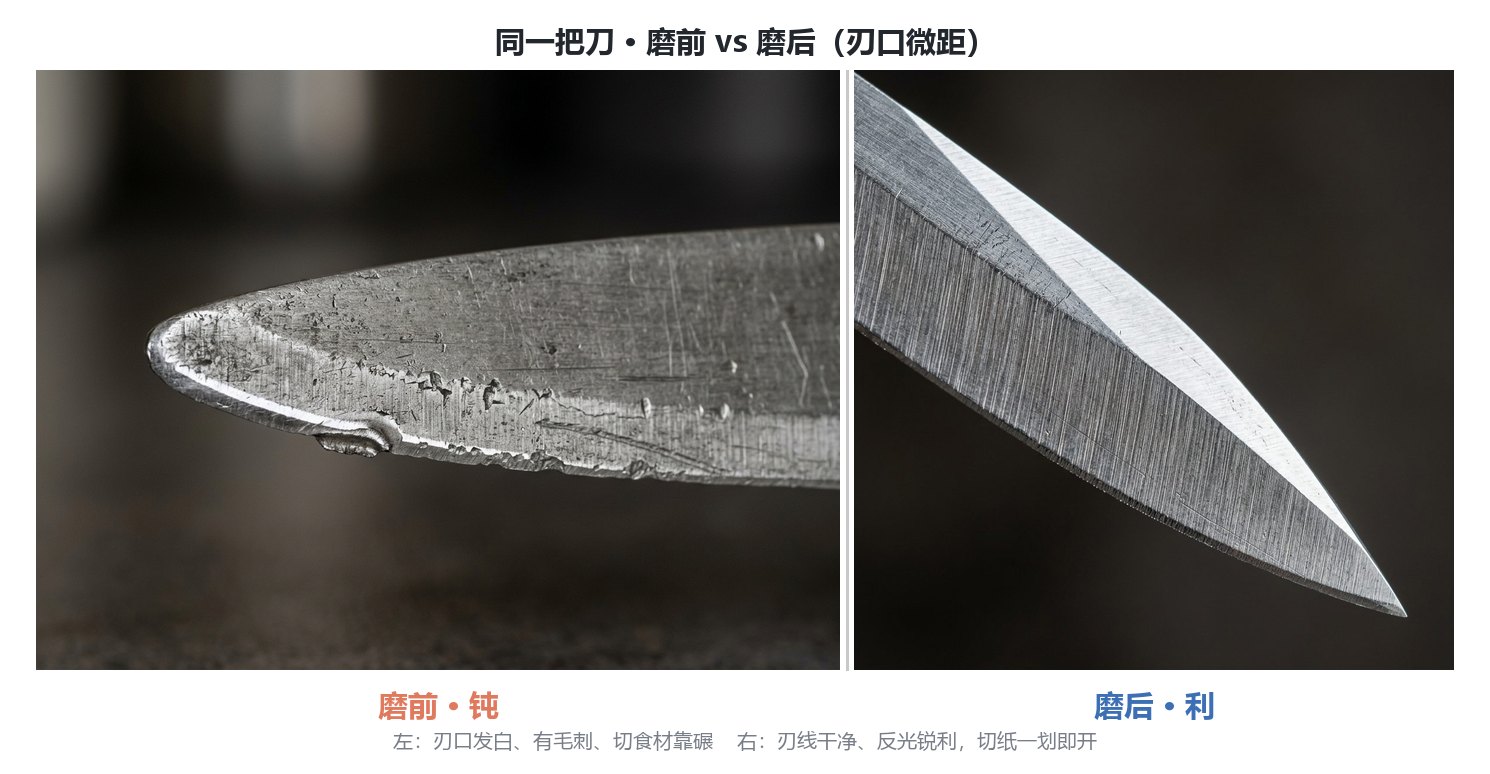
- 损伤模式不一样:斩骨刀最容易出的是微观崩口——砍到骨关节局部冲击,刃口锯齿状小缺口,切肉发涩;再狠点就是真缺口、真崩口。
所以磨斩骨刀,第一件事不是"怎么磨快",而是别把厚刃几何改了。我那次就是把 25° 的厚刃当 15° 猛磨,磨完刀背比刀刃还薄,纯属自己作。
二、家用磨刀石,能修到什么程度?
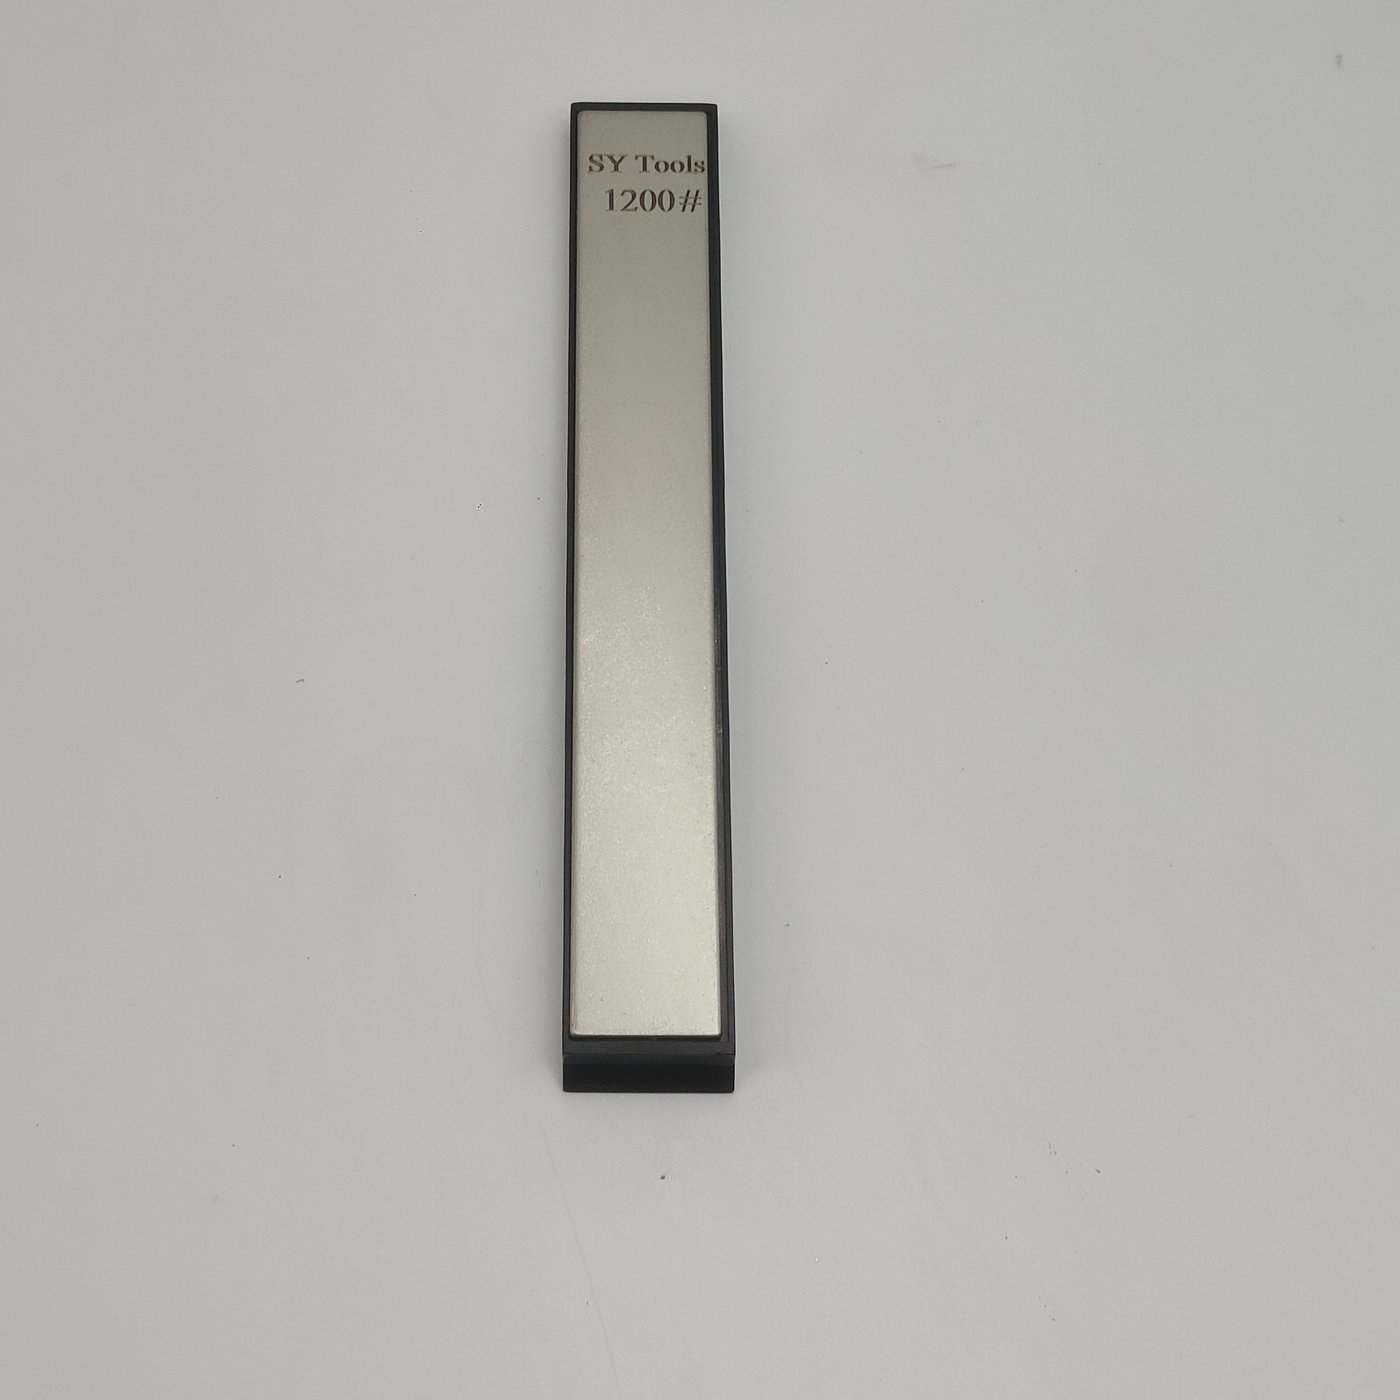
讲边界,得先讲能力。咱家的金刚石磨石,靠的是硬磨料+逐级目数,对"轻度"损伤是真能上手:
- 轻度变钝(切肉打滑、砍姜块发涩):1000# 上下精抛两趟,立竿见影。
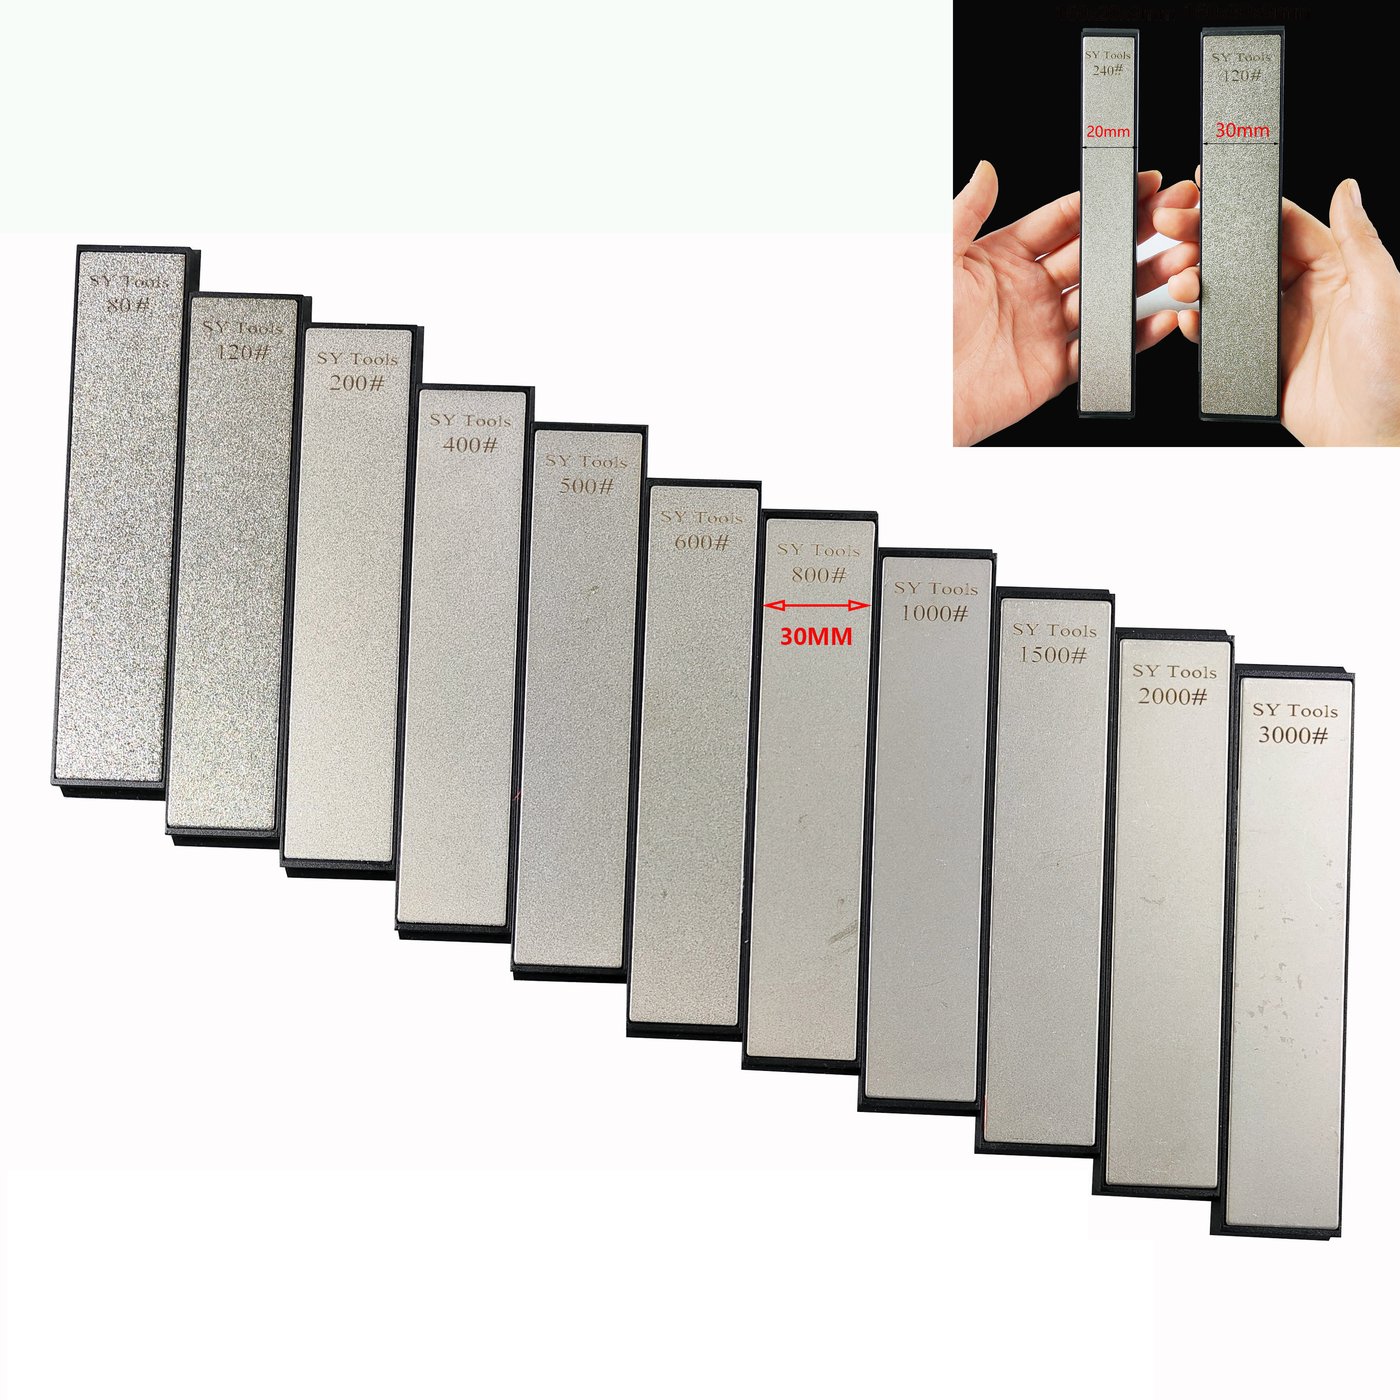
- 小缺口(≤1mm):从 80# 或 240# 粗磨把缺口"吃"平,再逐级 400→1000→2000 建锋精抛。金刚石下料快,米粒大的缺口十几分钟能救回来。
- 宽刃贴合:斩骨刀刃宽,普通窄石容易磨出"分段台阶"。我更推荐加宽板,接触面大、整段刃口贴得匀。
但你要清楚——家用是"修",不是"重塑"。缺口深、崩口大、刃形歪了,靠手磨一点点把金属磨掉重开刃,费时费力还容易磨歪;这时候,专业砂带机几分钟的事。
三、送修红线:什么时候必须找师傅?
这是我一定要给你划清楚的边界。下面几种情况,别自己硬磨:
| 损伤类型 | 能否家用处理 | 推荐做法 | 红线 |
|---|---|---|---|
| 轻度变钝(切肉发涩) | ✅ 能 | 1000# 精抛 / 牛皮条轻荡 | 日常维护 |
| 小缺口 ≤1mm | ✅ 能 | 80# 粗磨→逐级精抛 | 家用上限 |
| 缺口 >1mm / 崩口 | ❌ 不能 | 送专业师傅(砂带机重开刃) | **越磨越歪** |
| 卷刃严重(锯齿状) | ⚠️ 视情况 | 轻卷可荡刀收,重卷送修 | 手磨难救 |
| 刃形歪/刃角被改薄 | ❌ 不能 | 送专业重定型 | 别自己改几何 |
记住:缺口超过 1 毫米,先送专业师傅。家用定角器、手磨,只做日常维护与轻度损伤,这是硬规矩。
四、家用轻度维护五步(怎么磨才不把厚刃磨薄)
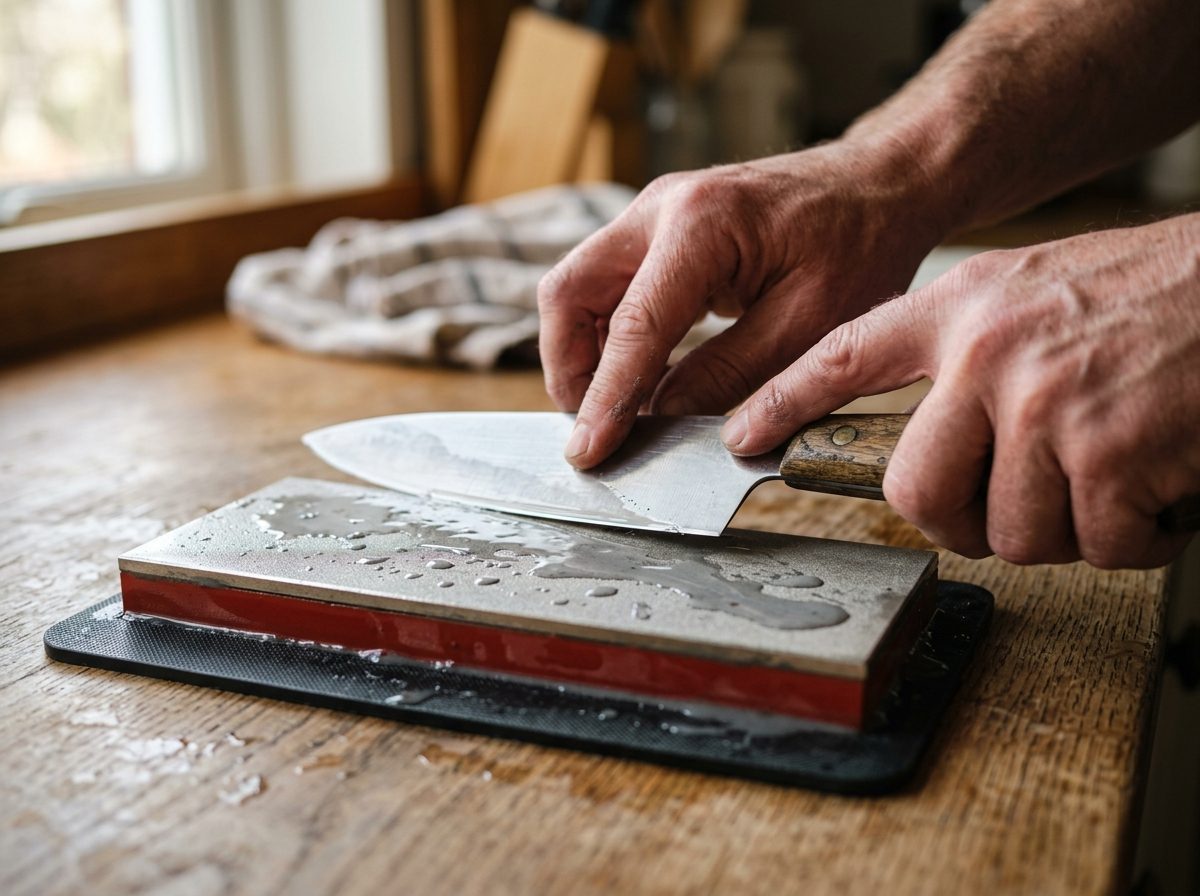
真到了要自己动手的时候,核心是锁住 20°–25° 的厚刃角,逐级目数,别跳档。
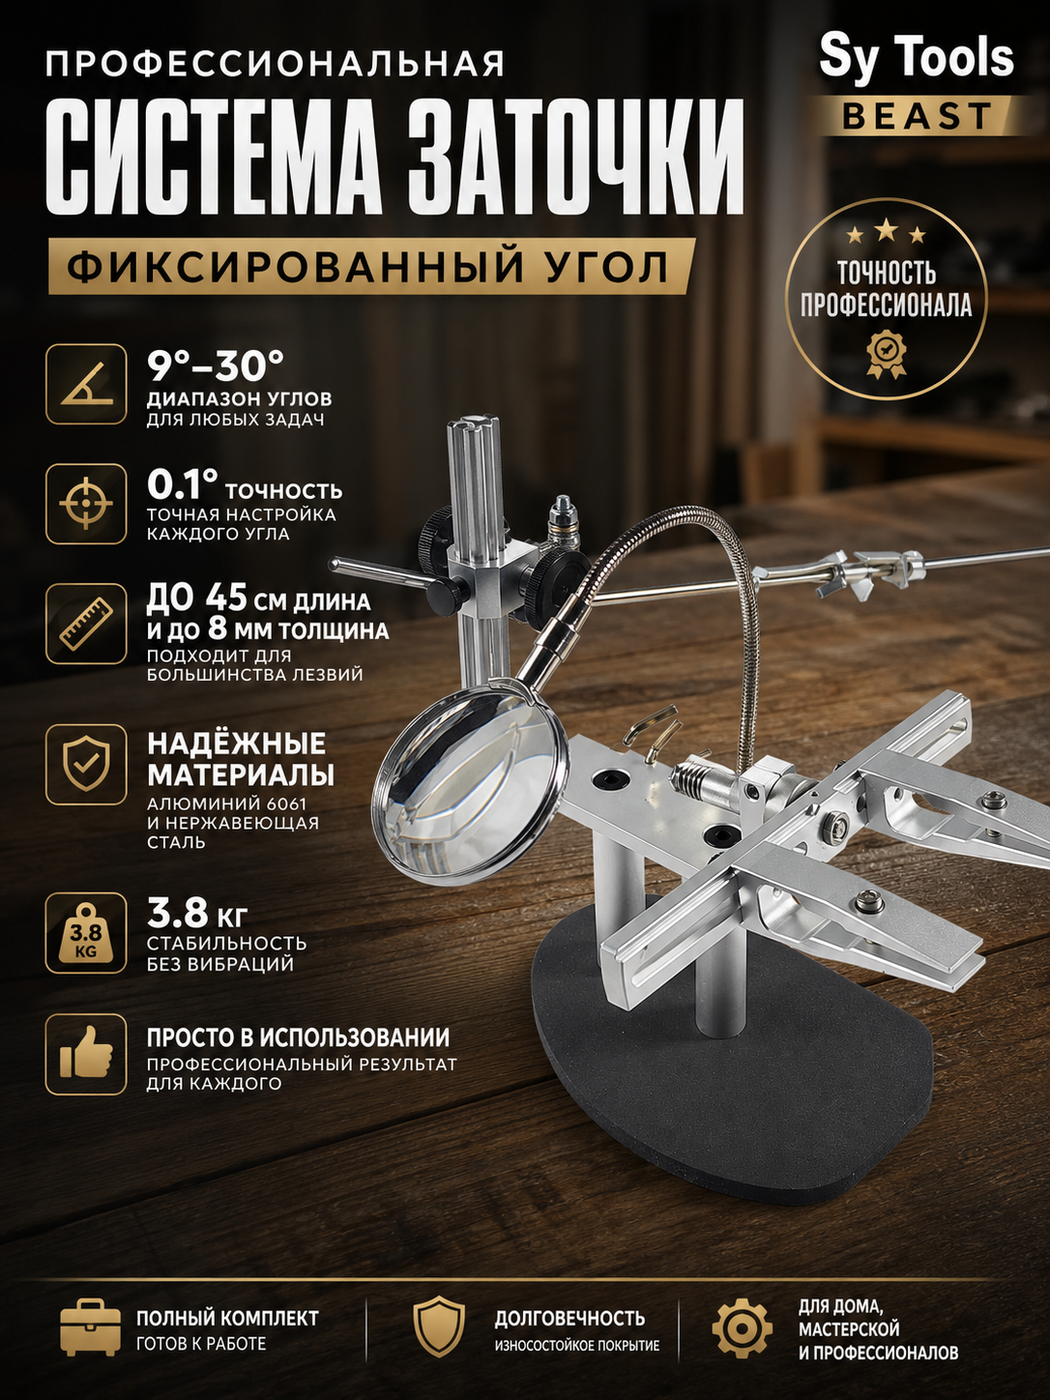
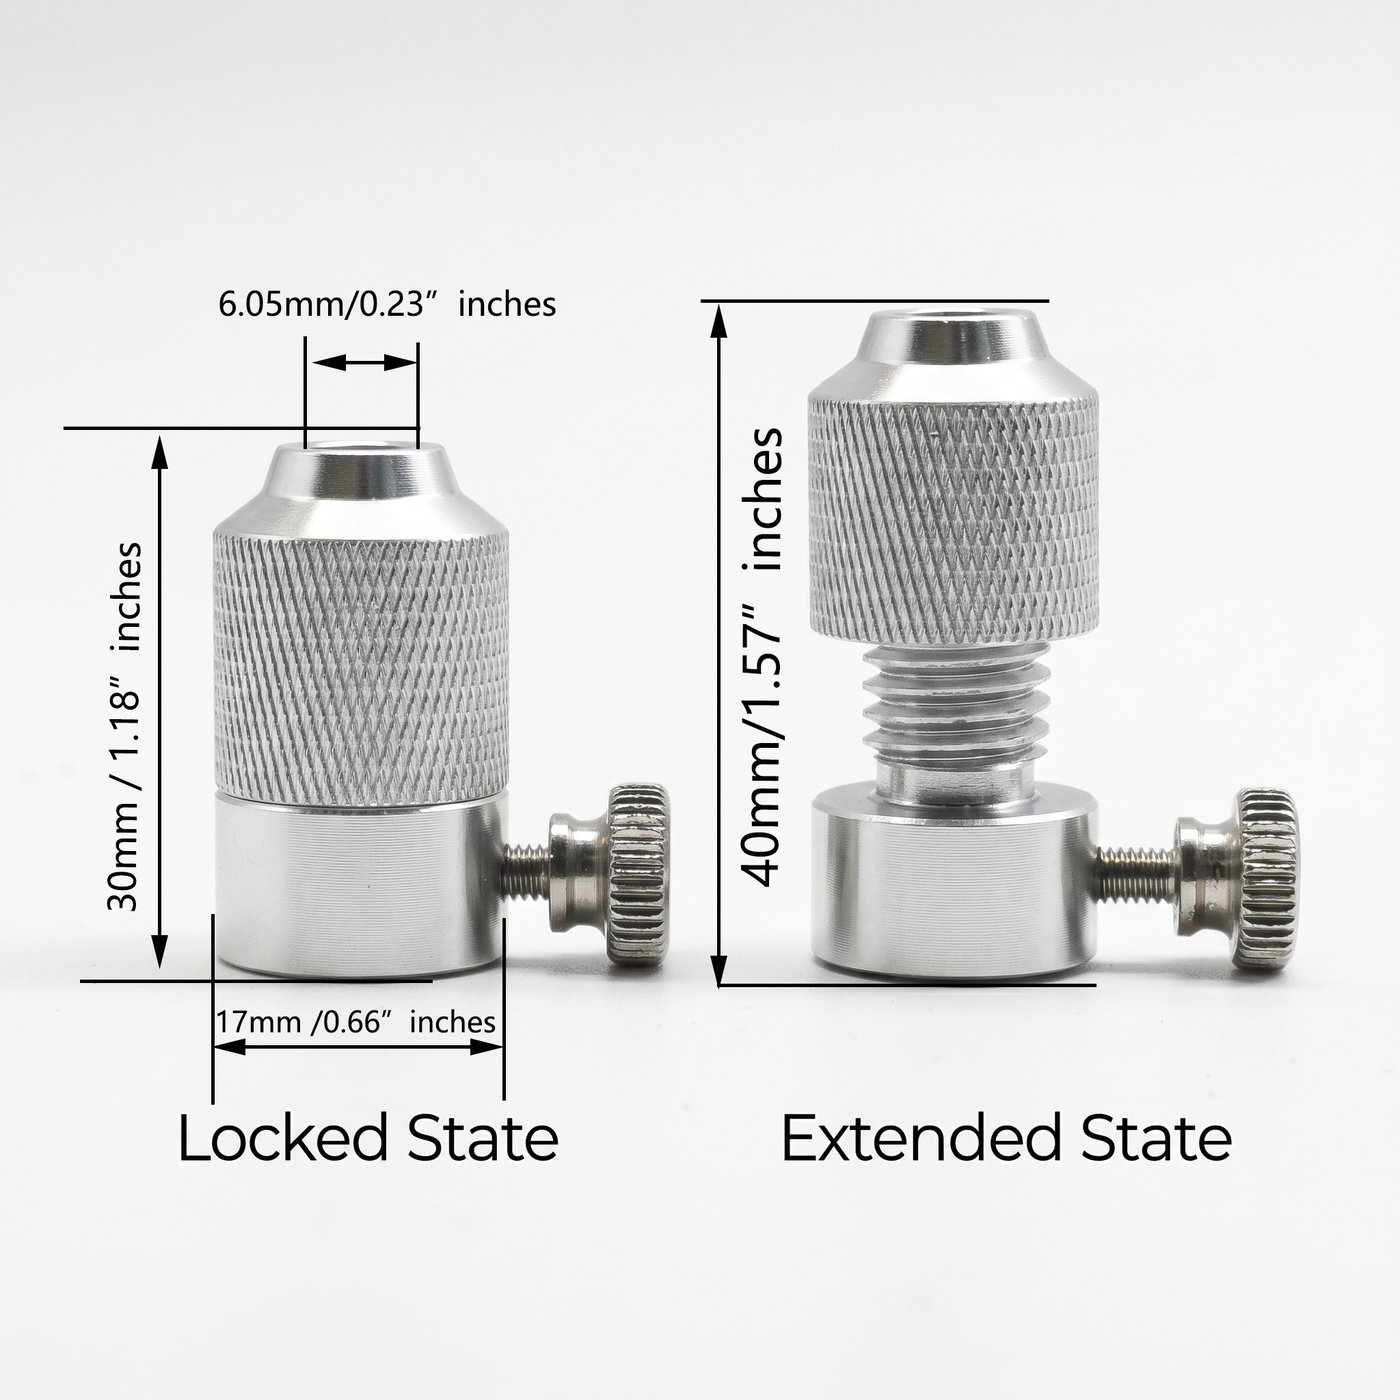
斩骨刀最大的坑就是"手一抖,角度跑了",厚刃磨薄成薄片刀。我的办法是上角度调节器——把 22°–25° 锁死,闭着眼推都不会改几何。
下面这五步,是我自己用顺手的流程:
五、日常养护:少磨多护,才耐用
斩骨刀不用每次都开石。每次用完,牛皮荡刀条轻荡十几下,把碰撞出的微翻边捋直,能延迟开石周期一两个月。我那把常用的斩骨刀,靠"每周荡、每月轻抛"养着,半年才动一次粗磨石。
另外几个护刀习惯,都是血泪经验:
- 别用切片刀去砍冻肉、砍骨头——那是斩骨刀的活,错刀用,薄刃必卷。
- 用完擦干、挂起来,刀根缝隙最易锈。
- 切完酸性食材(番茄、咸菜)立刻洗,别泡水里。
常见误区我也给你点破几个:"缺口大就多蹭会儿"——不对,深缺口越蹭越歪;"磨越薄越利"——斩骨刀恰恰相反,厚刃才是它的命;"电动磨刀器快"——下场往往是把厚刃几何磨没了,还容易过热退火。
六、目数怎么选:一张表说清
厚刃维护的目数阶梯,跟薄片刀一致但要更"稳",别跳档:
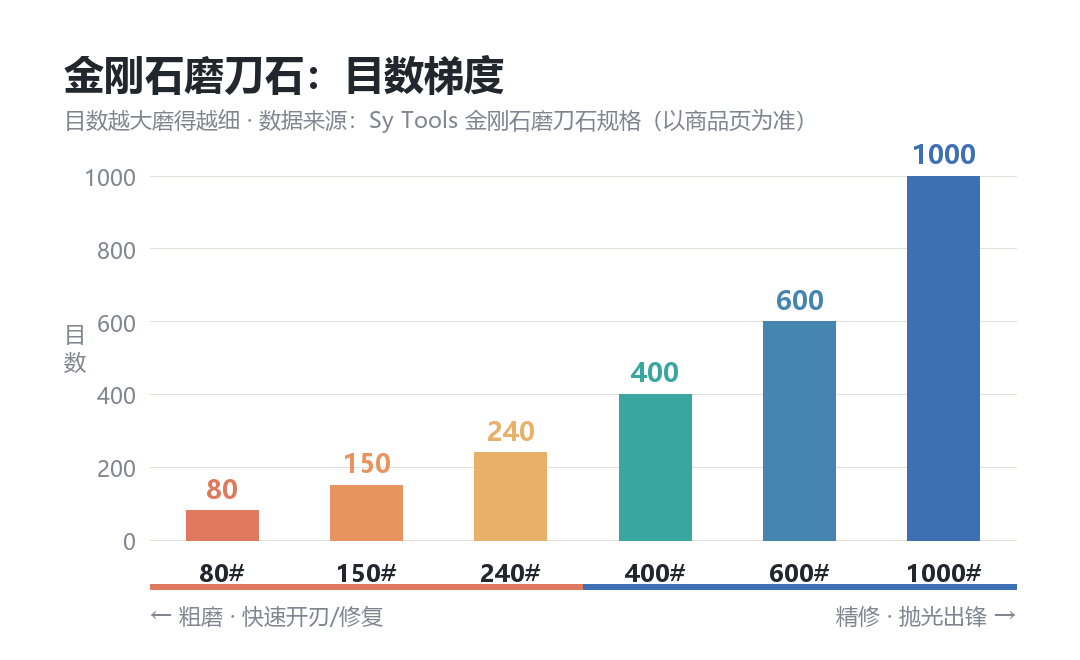
| 工序 | 目数 | 作用 | Sy Tools 推荐 |
|---|---|---|---|
| 粗磨修缺口 | 80#–240# | 吃平小缺口、开新刃线 | WH-D-SERIES / WH-TTD-SERIES |
| 建锋 | 320#–800# | 去除粗磨深划痕,重建刃形 | WH-SU-SERIES(铜基散热) |
| 精抛 | 1000#–2000# | 细化刃口,恢复锋利 | WH-D-SERIES / WH-TTD-SERIES |
| 收锋 | 牛皮条 | 去毛刺、延迟开石 | WH-KD-A11 牛皮荡刀条 |
记住经验:目数差大于 200(比如 180 直接跳 400),中间得插一档过渡,不然断层研磨反而削弱刃口寿命。厚刃慢磨还容易发热,铜基散热的石在这时候更稳。
常见问题
斩骨刀到底能不能用家用磨刀石?
能用,但只限于轻度变钝和小缺口(≤1mm)。用金刚石磨石从 80# 粗磨修平缺口,再逐级 400→1000→2000 精抛即可。缺口超过 1 毫米、崩口或卷刃严重的,必须送专业师傅,家用磨刀石搞不定重塑刃形。日常维护靠荡刀条延周期,真要开石频率很低。
缺口多大就必须送修?
缺口超过 1 毫米就是红线,建议送专业师傅用砂带机或大修磨石重开刃。更严重的崩口、刃形被磨歪、厚刃被改薄成薄片刀几何,也都别自己硬来——手磨一点点磨掉大量金属既费时又容易磨歪,专业设备几分钟就能重塑。
斩骨刀应该磨多少度?
斩骨刀、砍骨刀这种厚刃刀,刃角普遍在 20°–30°/侧(部分 9Cr18 钢砍骨刀设计到 30°–35°),比切片刀的 15°–20° 厚得多。磨的时候务必锁住这个厚刃角,别把它磨成薄片刀的 15°,否则下次砍骨头必崩。用角度调节器锁 22°–25° 最稳。
电动磨刀器能磨斩骨刀吗?
不建议。电动/拉磨式磨刀器大多固定薄刃槽、下料猛,对厚刃(>3mm)要么够不着全刃、要么把厚刃几何磨没,还容易过热退火让刃口变软。厚刃用家用金刚石磨石手磨或定角系统更可控;重度维护交给专业砂带机。
日常怎么延缓开石、保护斩骨刀?
每次用完用牛皮荡刀条轻荡 10–15 下捋直微翻边,能延迟开石周期一两个月;每周荡、每月轻抛即可。另外别用切片刀砍冻肉和骨头(那是斩骨刀的活),用完擦干挂起防刀根生锈,切完酸性食材立刻洗。少磨多护,刀才耐用。
家用选哪种磨石修斩骨刀最合适?
首选金刚石磨石:下料快、能覆盖 80# 粗磨修缺口到 2000# 精抛。宽刃斩骨刀推荐加宽板(接触面+50%)整段贴合不踩台阶;厚刃慢磨易发热,选铜基散热款更稳。锁角用 T-05 精密角度调节器(0.1° 步进)防跑偏;重度维护可上 BEAST 专业定角系统(最大刃厚 8mm)。规格以商品页为准。
斩骨刀家用轻度维护五步
- 清洁擦干:先把刀身和刃口用温水和软布洗干净、彻底擦干,看清缺口位置和大小,确认是 ≤1mm 的小缺口才动手。
- 锁角粗磨:上 T-05 精密角度调节器锁 22°–25° 厚刃角,用 80#–240# 金刚石磨石(WH-D-SERIES / TTD 加宽板)单向匀速把小缺口吃平,每侧 15–20 次。
- 过渡建锋:换 320#–800#(WH-SU-SERIES 铜基散热款)逐级建锋,去除粗磨深划痕、重建刃形,目数差别超过 200 就插一档过渡。
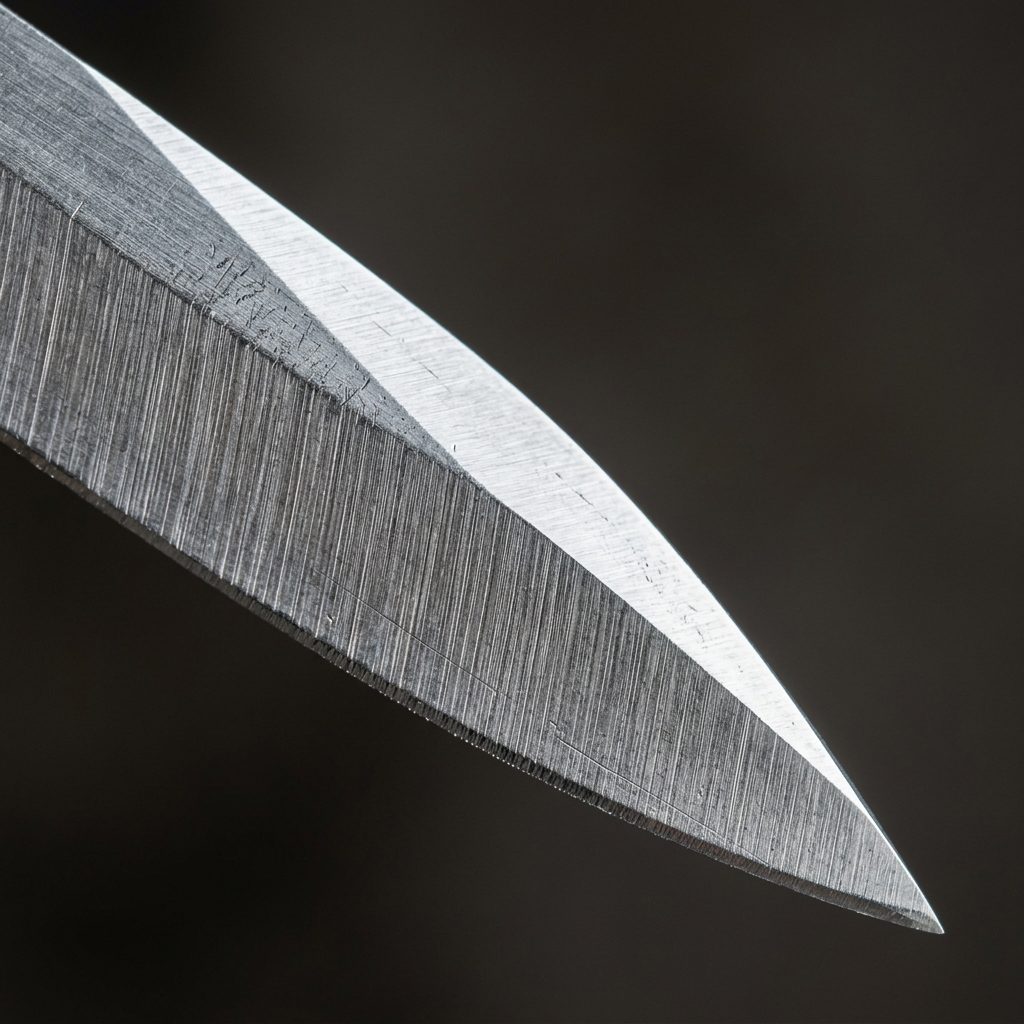
- 精抛收锋:1000#–2000# 精抛细化刃口,直到能利落切番茄、划开 A4 纸;感觉出均匀毛刺即换面轻磨去掉。
- 荡刀养护:最后用 WH-KD-A11 牛皮荡刀条轻荡十几下收掉微毛刺,刀身擦干挂起,下次用完照做即可延迟开石。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。