折叠刀碳纤维柄片 ZHIZHU 怎么换?改装入门(老师傅唠嗑版)
我头回给折刀换碳纤维柄片,犯了俩低级错:把长短不一的螺丝混着装,结果主轴拧死,刀身掰都掰不开,最后拿一字螺丝刀硬撬,内衬划出一道白印子。后来才明白,换柄片这事儿真不玄乎,就是个「慢工出细活」的手艺活。你要是也琢磨着给爱刀换个碳钎维贴片、顺手减重又提颜值,这篇就当师傅坐你旁边唠。
先给结论,省得你往下翻:换 ZHIZHU 碳纤维柄片,核心是「拆主轴→取旧片→对位新片→回装调中→锁固」,全程一把梅花批加一点蓝标胶,半小时能收工;新手最容易翻车的就两处——螺丝长短装反、主轴拧太紧掰不开。底下我一步步拆给你看。
一、先说结论:换柄片到底难不难
一句话:不难,但别毛躁。柄片(handle scales)就是刀柄两侧那两片贴片,拆下来换新的,中间的钢内衬、主轴、背撑、定位珠全保留。它属于外观和轻量化的「非结构性改装」,不动锁机构,安全性比你想的高。真要动到断钢、研刃那种深改,那得交专业师傅,咱这篇只聊换片。
我自己的经验是:工具摆齐、手机先拍、螺丝分格放,这三样做到,成功率直接拉到九成。别学我当年图快,螺丝往桌上一摊,装回去时对不上号,白忙活一晚上。
二、要准备啥工具(别拿错批头)
多数现代折刀用的是梅花(Torx)螺丝,常见 T6、T8、T10 三档。我建议你直接备一套带磁吸的精密梅花批,别用那种九块九的软茬批头——拧两下就把螺丝头顶圆了,后面想拆都拆不下。清单如下:
- 梅花批 T6 / T8 / T10:拆背夹、拆柄片螺丝、松主轴基本就这三号,T6 最细、T10 最粗。
- 磁吸托盘或小磁片:螺丝比米粒大不了多少,滚下桌就找不回来,我丢过三颗,血泪教训。
- 蓝标 Loctite(中等强度,可拆):回装时主轴和柄片螺丝点一滴,防松脱;千万别用红标,那是永久锁死,你想再拆得加热。
- 异丙醇 + 超纤布:擦内衬和垫片上的旧油泥,别拿它擦碳钎维表面(后文讲为啥)。
- 手机:拆之前正反面各拍一张,记住哪颗螺丝长、哪颗短。
- 备用螺丝:像 Sy Tools 的 DAOLUOSI 背撑螺丝套装(ND7/ND8/ND9 等带尺寸)就值得备一包,老刀螺丝滑牙能直接换。
安全边界先说清:只换贴片,不碰锁片、不锉主轴孔。碳钎维柄片本身不承担锁力,锁机构在内衬上,所以换片不会影响开合安全——前提是你别顺手把主轴拧变形。
三、一步步怎么换(七步法)
下面这七步,我按自己实操的顺序写的,照着走基本不踩坑。
四、碳纤维 vs G10 vs 米卡塔 vs 钛:怎么选
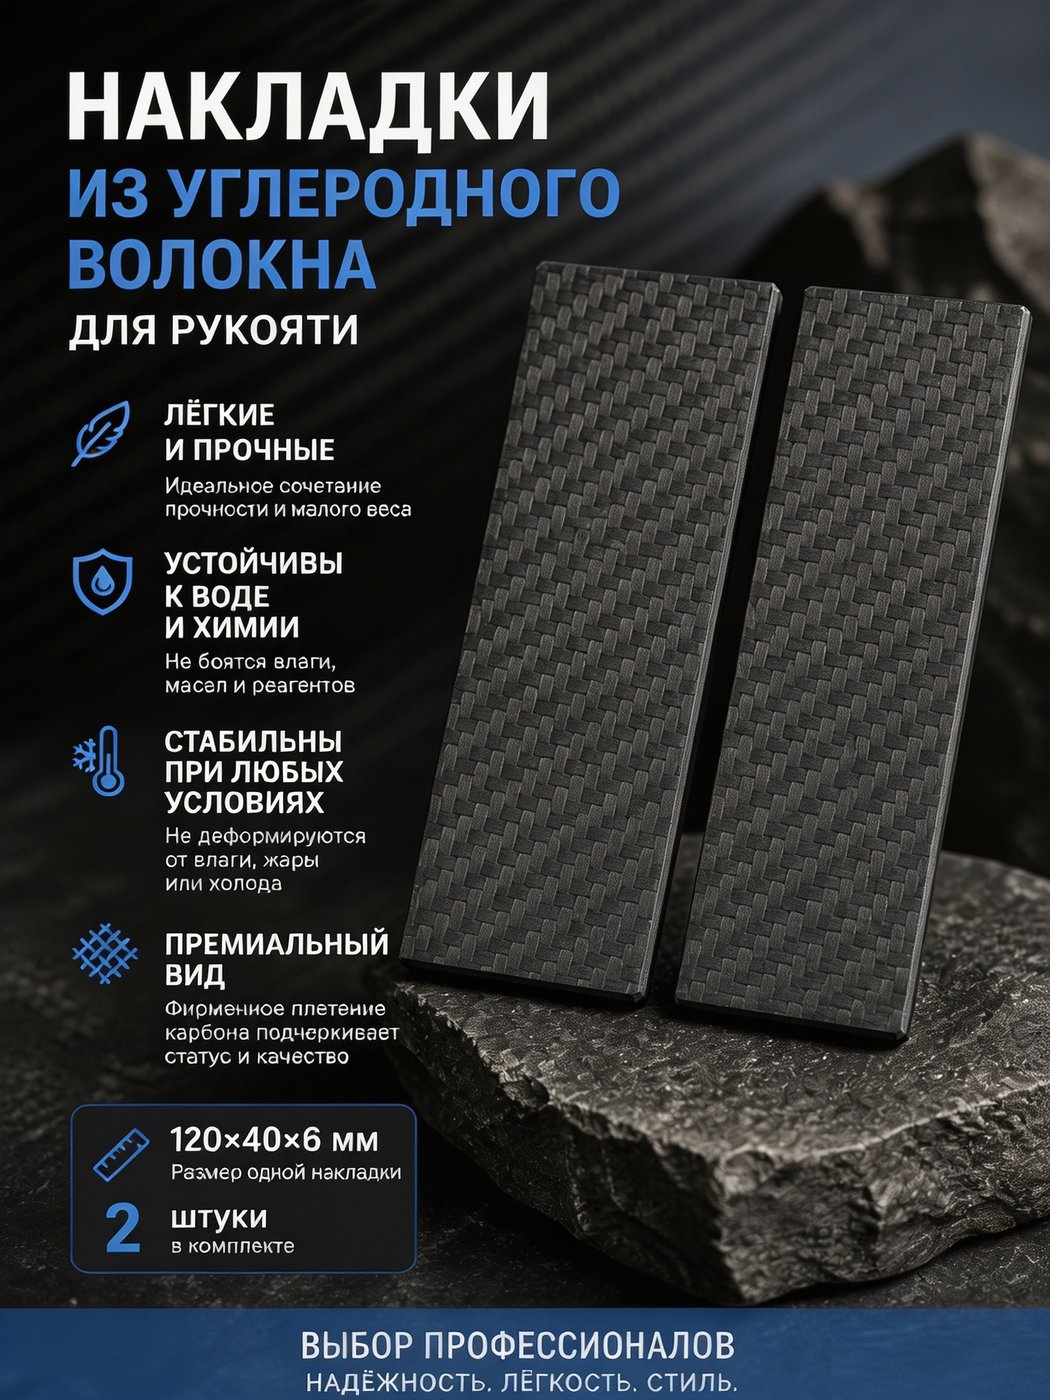
选柄片材质,说到底是「重量、 grip、耐造、钱包」四样里取舍。Sy Tools 的 ZHIZHU 碳纤维柄片走的是轻量+颜值路线,但跟老伙计 G10、米卡塔、钛摆一块,各有各的脾气。我把查到的硬数据摆成表,你一眼就能比:
| 维度 | 碳纤维(ZHIZHU) | G10 | 米卡塔 | 钛合金 |
|---|---|---|---|---|
| 比重(参考) | 1.55–1.60 | 1.80–1.85 | 1.30–1.40 | 4.51 |
| 相对重量 | 最轻,比 G10 约轻 30% | 轻 | 中轻,偏暖手 | 偏重 |
| 强度/刚性 | 高,刚性强 | 很高,抗造 | 中高 | 极高,几乎打不坏 |
| 湿手 grip | 一般,光滑款易滑 | 好(带纹) | 最好,越用越润 | 较差,需拉丝/滚花 |
| 耐冲击 | 硬碰硬可能崩口 | 最耐磕 | 耐磕但易留痕 | 最耐 |
| 养护禁忌 | 怕溶剂(丙酮/酒精伤环氧面) | 随便擦 | 偶尔上油 | 擦擦就好 |
| 价格 | 高 | 低 | 中 | 高 |
我的建议:日常通勤、追求轻和亮眼,选 ZHIZHU 碳纤维;干粗活、怕磕碰,G10 更实在;手汗大、爱那股温润感,米卡塔对胃口;不差钱又要传家,上钛。碳钎维最大的卖点就是「同等体积比 G10 轻约三成、比钛轻将近一半」,口袋里几乎感觉不到,但代价是硬磕易崩、价格高。
五、翻车点与养护(都是我踩过的坑)
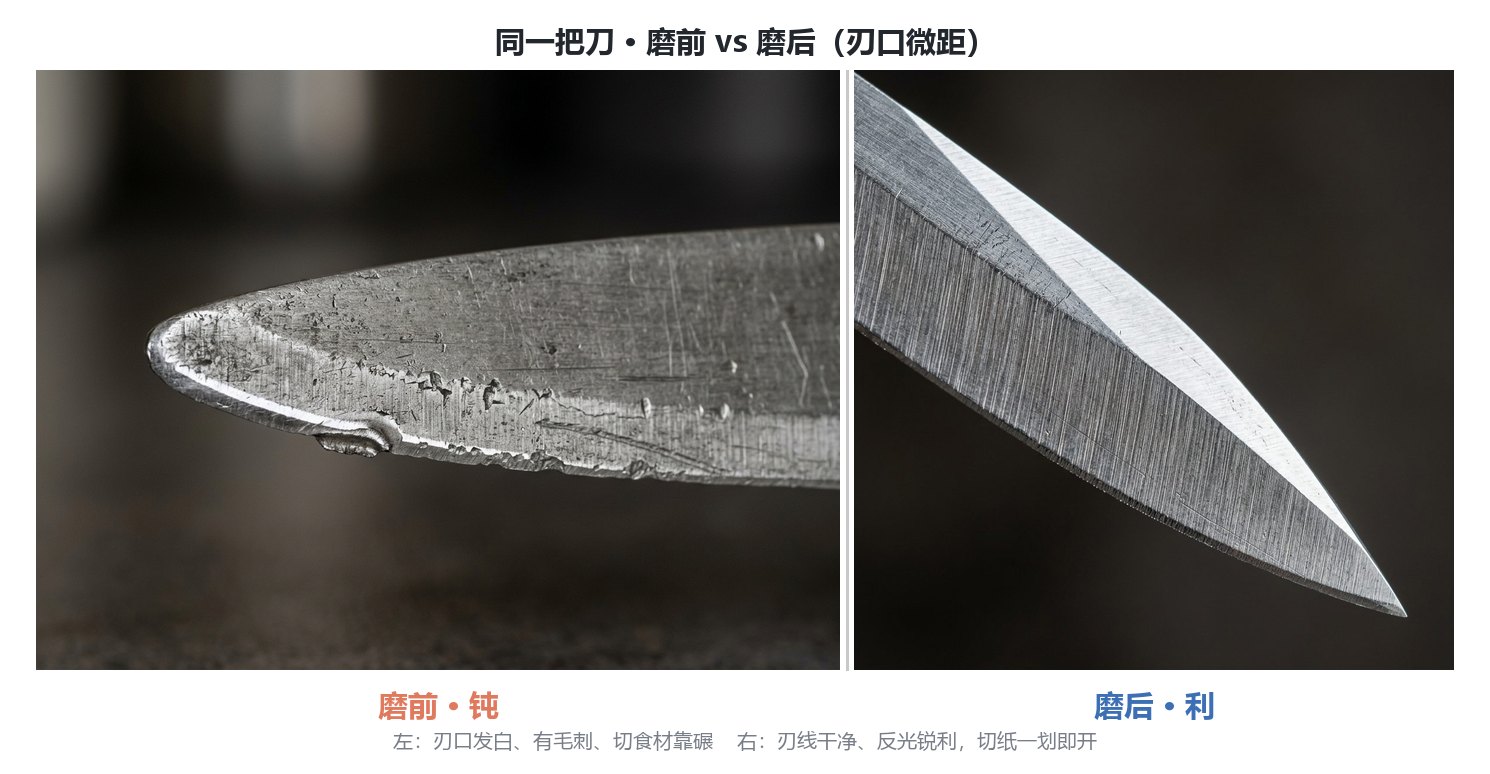
换完柄片,我习惯顺手把刃也修一下——这就回到咱老本行「磨护改带」了:磨刀、护刃、改装、随身带,一条龙。下面是几个最容易翻车的地方,你提前心里有数:
- 螺丝长短混装:背夹螺丝、柄片螺丝、主轴长度都不一样,装反了要么顶不紧要么顶穿内衬。拆时按格分放,拍照片对照。
- 主轴过紧掰不开:Loctite 一上就猛拧,刀身居中没调好就锁死,开合发涩。记住「先调中、后锁固、交叉拧、试手感」。
- 碳钎维怕溶剂:有人图省事拿酒精喷布擦柄片,结果环氧面发乌。清洁碳钎维表面只用中性洗洁精+软布,异丙醇留给金属内衬。
- 硬磕崩口:碳钎维刚性强但脆,掉水泥地棱角可能崩一小块。不糟蹋着用、随手入鞘(Sy Tools 的 NIUPI 牛皮套、A0918 Kydex 鞘夹都配得上),能用很多年。
顺带一句,换片时如果发现背撑螺丝滑牙、主轴松旷,别硬撑,直接换 Sy Tools 的 DAOLUOSI 背撑螺丝套装,或者顺手把原厂背夹升级成 B20260923 钛合金背夹——换片只是改装第一步,后面 these 小件一换,整把刀精气神都不一样。规格以商品页为准,下单前核对你的刀型孔位。
常见问题
碳纤维柄片能自己换吗?
能。只要你的折刀是螺丝固定(非铆钉/无螺丝不可拆结构),换柄片就是纯手工活,一把梅花批加半小时。第一次建议边看边拍,慢一点稳一点,成功率很高。
换柄片用哪种螺丝刀?
主流折刀用 Torx 梅花批,常见 T6、T8、T10 三档,主轴多为 T8/T10、背夹多为 T6。买带磁吸的精密套装,别用软茬批头,否则螺丝顶容易拧圆。
换柄片影响保修吗?
多数品牌把自行拆装视为放弃保修,原厂螺丝一旦拆过,保修通常作废。如果你还在保内且在意售后,先确认政策;纯外观改装不影响日常使用安全。
碳纤维比 G10 轻多少?
同体积下碳纤维比重约 1.55–1.60,G10 约 1.80–1.85,碳钎维大约轻三成;比钛(4.51)更是轻将近一半。上手最直观的感受是「口袋里像没带东西」。
碳钎维掉地上会裂吗?
正常 EDC 跌落基本没事,但它刚性高、韧性不如 G10,硬磕水泥地棱角可能崩一小块。避免暴力抛掷、随手入鞘即可,日常通勤完全够用。 换柄片这事儿,说穿了就是个细心活。工具摆齐、螺丝分格、先调中后锁固,半小时你就能拥有一把减重又提气的碳钎维折刀。我是小一,下次聊怎么给这把刀配个趁手的牛皮套或钛背夹——「磨护改带」,咱一步步来。
折叠刀碳纤维柄片更换七步法
- 清场拍照:把刀平放桌面,手机先拍正反面,记住每颗螺丝的长短位置,工作台铺块软垫防零件蹦走。
- 拆背夹与背撑螺丝:用 T6 拆掉口袋夹螺丝放一格,再用 T8/T10 拆脊柱上的背撑螺丝放另一格,长短别混。
- 松主轴取旧片:主轴通常在单侧且最紧,先松它;刀身转开到最大角,两侧柄片就能分离,必要时用一字批轻撬尾绳管那头。
- 清洁内衬与垫片:异丙醇擦净钢内衬、黄铜/陶瓷垫片上的油泥,顺便看看主轴轴承有没有进沙——这一步顺手就把刀保养了。
- 对位新片装垫片:把 ZHIZHU 新柄片套上内衬,确认主轴孔、螺丝孔全对齐;垫片两侧各一,位置摆正再压片。
- 回装并调中:先装主轴,平面那侧朝后;轻轻合上刀身,看刀刃是不是居中——偏了就松主轴微调,别急着锁死。
- 上蓝标锁固试手感:主轴和柄片螺丝滴一滴蓝标 Loctite,交叉均匀拧紧;开合十几下找手感,太紧就回退半圈主轴。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。