菜刀开刃角度怎么选:中式片刀 20° vs 西式主厨刀 15°(老师傅唠嗑版)
先说结论,省得你看到最后:中式片刀(就是咱家里那把方头片子刀)每边磨 20° 左右,西式主厨刀每边 15° 上下,砍骨刀得 25° 往上。角度越小刀越利,可也越容易卷刃、崩口——这不是玄学,是物理。
说个丢人的事。去年我把家里那把片子刀,照着网上说的「日式刀 15° 最利」去磨,磨完切番茄确实顺,结果有天切鸡腿,「咔」一声崩了个米粒大的口。媳妇在旁边瞅了一眼,幽幽来了句:「你这是拿菜刀砍骨头呢?」我才知道,片子刀根本不是 15° 的命。今天咱就把这角度的事儿唠明白。
一、角度到底是啥?一句话讲明白
你磨刀磨的其实不是「亮不亮」,是刀刃两侧斜面交出来的那个夹角。这夹角越小,刃口越薄,切东西压强越大、越省力,切番茄跟切豆腐似的;夹角越大,刃口越厚实,扛得住砍、碰硬物不崩,但切感就钝了。
这事儿在工业车间叫「楔角」,跟咱厨房是一个理。选角度,本质是在「轻快」和「抗造」之间找个平衡点——对应你家刀打算干啥活。
刃口坏掉无非两种模样,你八成都中过:一种是卷刃,薄刃受到侧向力,往一边翻过去了,摸上去软趴趴;一种是崩口,刃口太脆,受力超了极限,直接掉一小块,留个缺口。前者是角度太小撑不住,后者也是角度没匹配上活儿。
二、三类刀的角度速查(先记这张表)
别记公式,记这张表就够了。这是老师傅们摸出来的通用区间,跟你家刀八九不离十:
| 刀型 | 每边角度 | 总刃角 | 适合干啥 | 翻车风险 |
|---|---|---|---|---|
| 中式片刀 | 20°–25° | 40°–50° | 切菜、拍蒜、偶尔小骨 | 磨太尖(<15°)切硬物崩口 |
| 西式主厨刀 | 15°–20° | 30°–40° | 切片、切丝、蔬果 | 磨太大(>22°)切感发钝 |
| 日式三德/刺身 | 12°–15° | 24°–30° | 精切鱼片、生食 | 极薄,碰硬物必卷 |
| 砍骨刀 | 25°–30° | 50°–60° | 斩排骨、剁鸡腿骨 | 磨太小砍骨就卷或崩 |
一句话记牢:切片选小角、砍剁选大角。把片子刀当刺身刀磨成 12°–15°,那不叫锋利,叫找崩。反过来,把主厨刀磨成 25°,切黄瓜都能把汁水压出来,不再利落。

三、为什么手磨总跑偏?两种失效你中过哪个
新手最容易犯的错,就是「凭感觉」。手悬在空中,推个十下,角度早飘了——前几下 18°,后几下 25°,磨出来是个弧形的「月牙刃」,能利才怪。
更隐蔽的是:错角磨两三次,原厂几何就回不去了。一把出厂 20° 的德式刀,你拿 15° 的夹具每次都按 15° 磨,刃口会越磨越薄,几何形状跟原始设计偏差越来越大,最后崩口卷刃一起来。这也是为啥我劝你,要么按原厂角复刻,要么就认准一个角一直用,别来回换。
根治跑偏的笨办法,是上「角度稳定器」。手磨十年八年的老炮儿也怕手抖,咱普通人直接用工具最稳。

四、用 T-05 + 定角系统 + D 系列 + 牛皮条,把角度焊死
我现在的固定流程是这样,你照着抄就行:
第一步,拿 T-05(AC-T05-001)精密角度调节器 调到目标角。它是千分尺级机械,0.1° 一档微调,航空铝刚体,夹圈适配 6–10mm 导杆——套上定角系统的导杆,拧紧,角度就焊死了,手再抖也跑不了。
第二步,把刀夹进 SX-MAXM-PRE 定角磨刀系统,夹具锁好,全程一个角度不变。
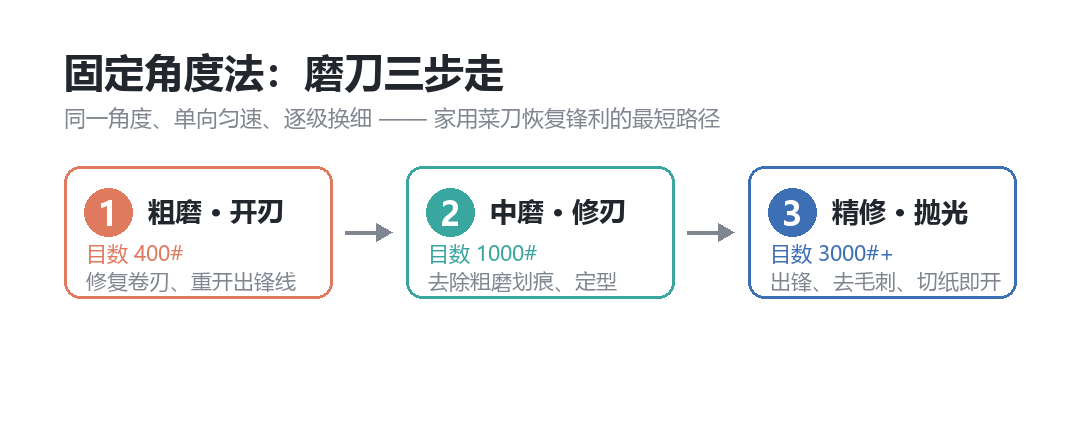
第三步,用 D 系列磨刀石(80#–3000# 共 16 档) 从粗到精推:先粗磨(比如 400#)把刃形修出来,再中磨(1000#)细化,最后精磨(3000#)抛光。
第四步,上 KD-A11 真牛皮荡刀条 收一下刃,去毛刺、让刃口「回神」。

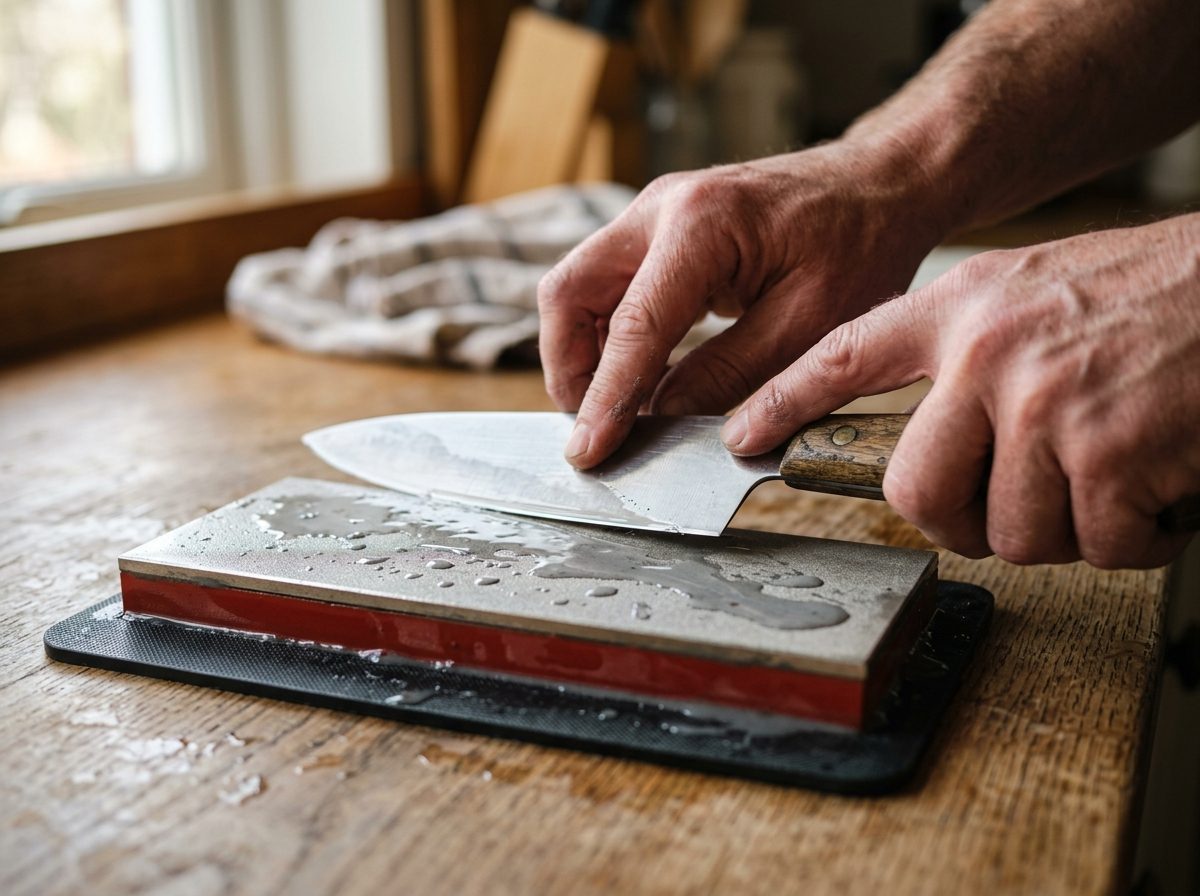
五、磨完啥样?看这组真实对比
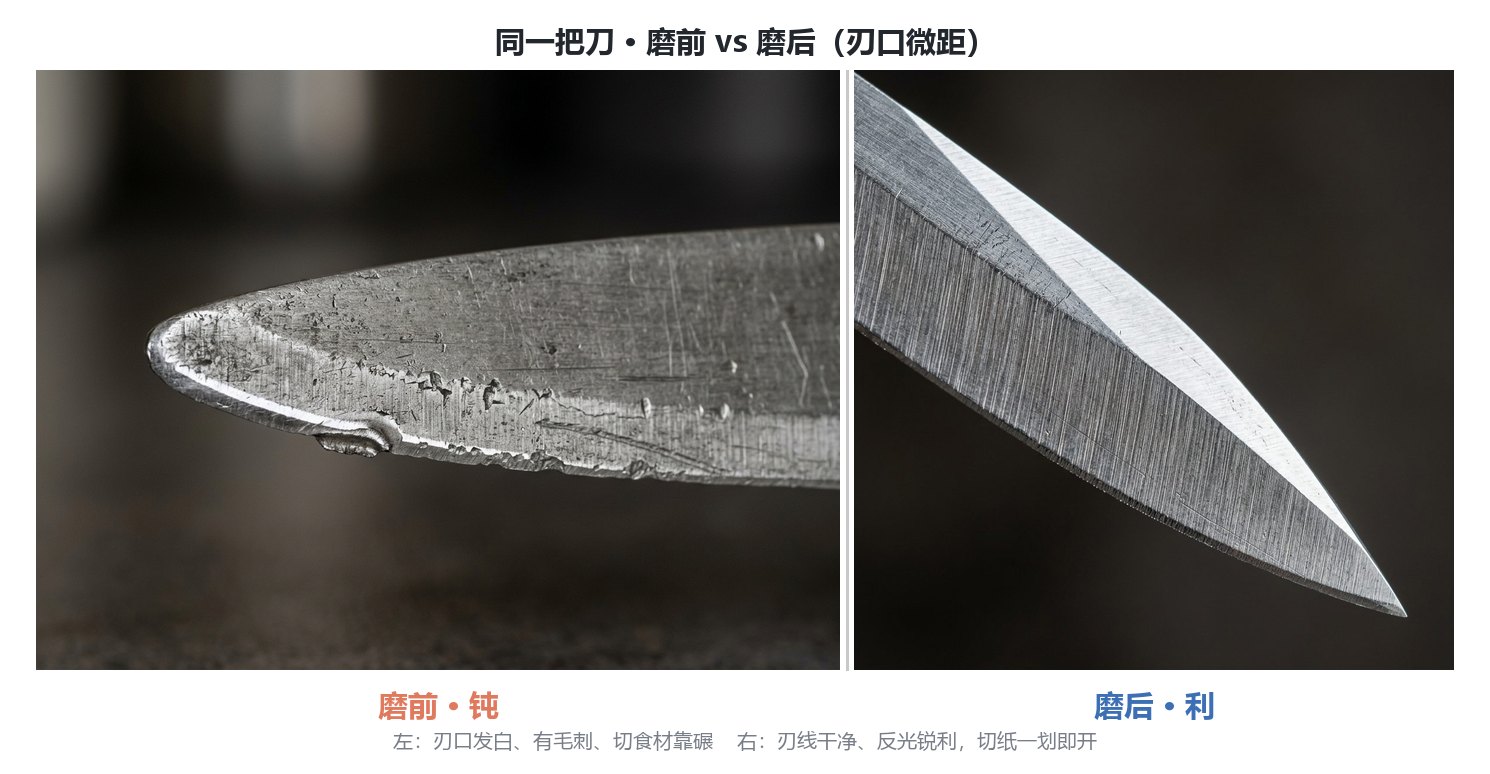
光说没用,看刃口。磨之前钝刃切番茄打滑、切肉得锯;磨完刃口是一条连续的反光亮线,对着光看不断带,纸张测试「唰」一下干净切开。
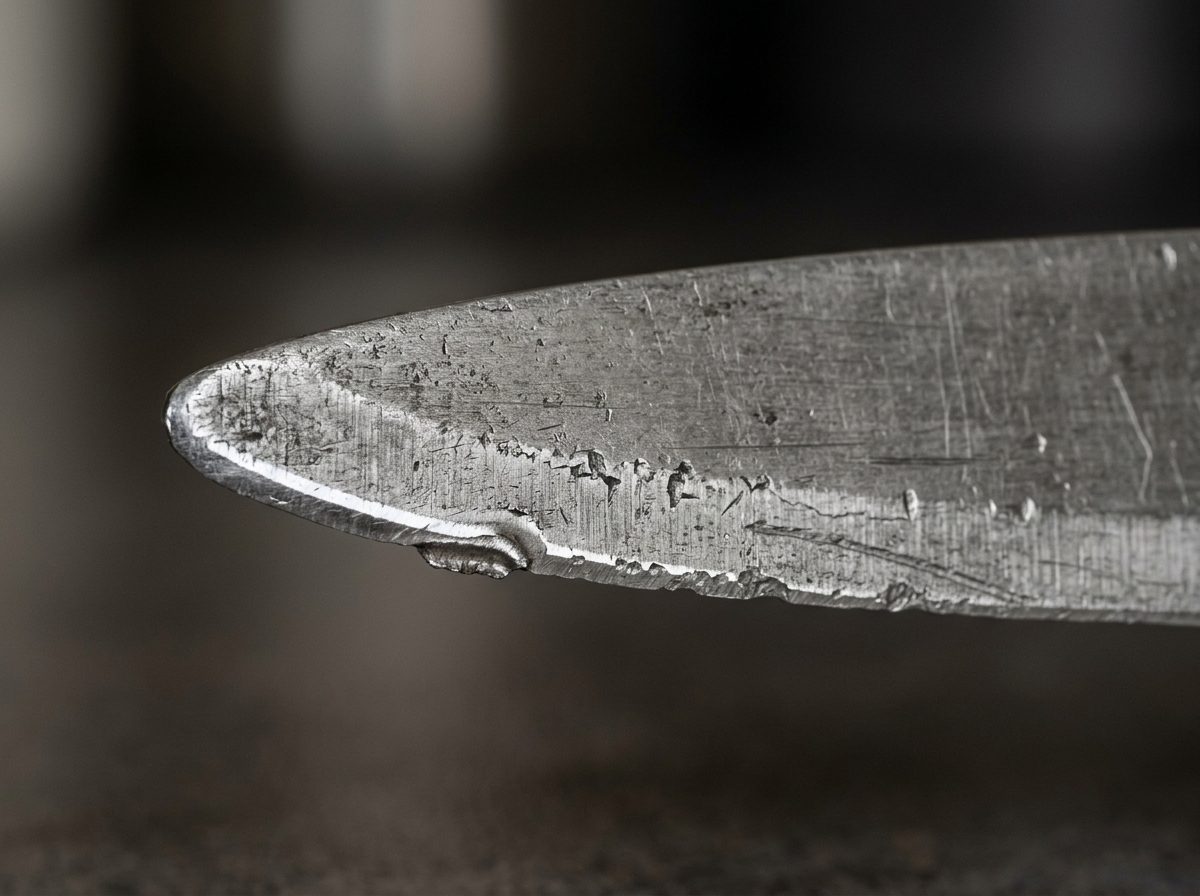
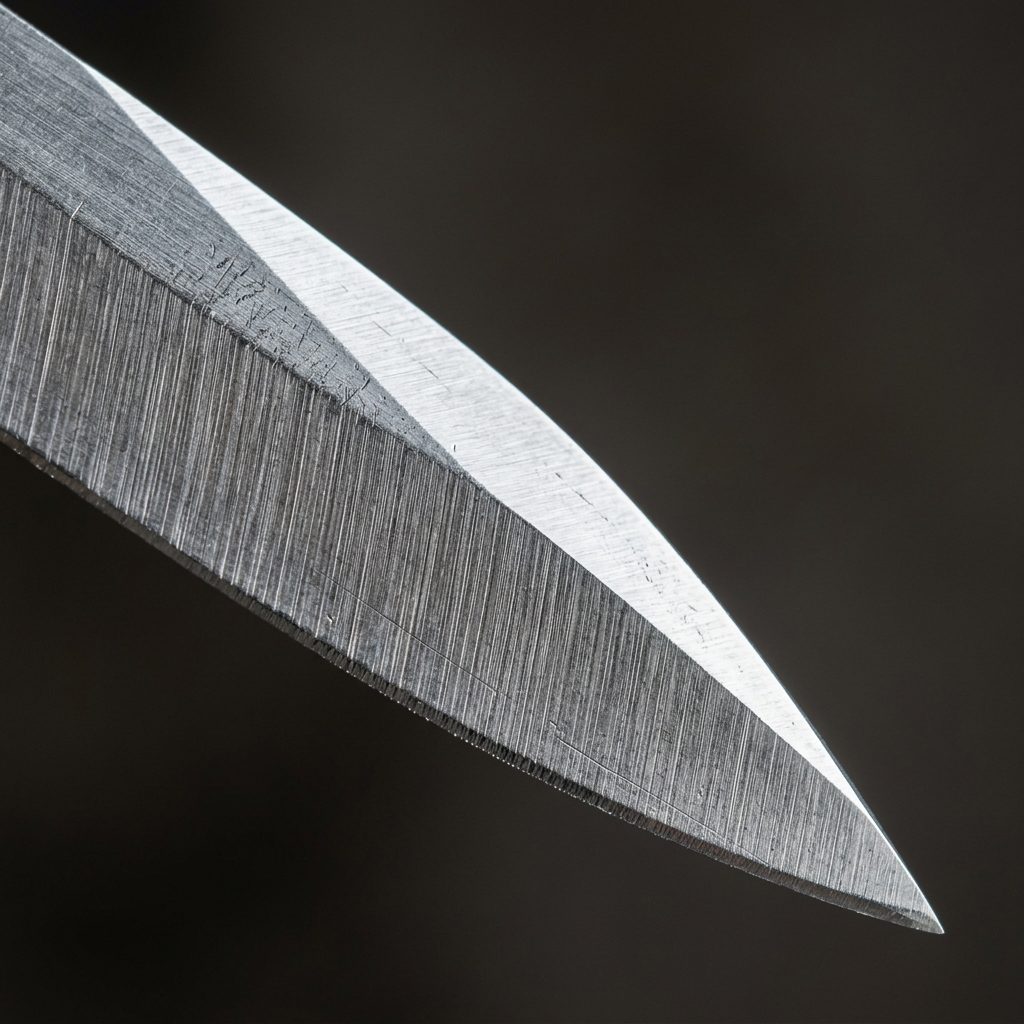
收尾那一下我必用牛皮条。KD-A11 是头层植鞣牛皮,单向轻荡 20–30 下,把磨石留下的微毛刺带走,刃口手感一下就「收」住了——这步不做,前功尽弃。

整个流程角度从头到尾不变,才是「利得久」的关键:
常见问题
角度越小越锋利吗?
是,但不绝对。刃角每减小 2°–3°,切割阻力能降 20%–30%,切感确实更轻快。可刃口薄了,碰到硬物(骨头、冻肉、砧板里的沙子)就容易卷刃或崩口。VG10 这类硬钢厨刀要是磨到 12°,切几次带骨鸡腿就可能崩口;磨回 22° 左右,寿命能延长 3–5 倍。所以「越小越利」得加个前提:干软活、且你能接受更频繁修刃。
中式片刀能磨 15° 吗?
能,但不建议当日常角。15° 切蔬果确实顺,可片子刀常要拍蒜、偶尔斩点小骨,15° 太薄,撑不住几下就卷或崩。我自己的片子刀长期锁在 20°–22°,切片切丝都利落,拍蒜也不慌。除非你这把刀只切生鱼片,那才值得上 15°。
砍骨刀该磨多少度?
25°–30° 每边(总刃角 50°–60°)。砍骨是冲击载荷,角度小了刃口一碰骨头就卷或崩。别拿片子刀去砍排骨——那是拿 20° 的刃去干 30° 的活,纯属自残。专刀专角,砍骨有砍骨刀。
手磨总卷刃怎么办?
先确认你磨的角度是不是太小(比如把片子刀磨成 15°)。再就是手磨容易「推着推着角度飘了」,前段利后段卷。根治办法是上角度稳定器:T-05(AC-T05-001)调好角锁紧,配 SX-MAXM-PRE 定角系统夹刀,导轨带着走,角度想飘都难。磨完再用 KD-A11 牛皮条收一下,卷刃概率直接降一大截。
怎么知道我家刀原厂多少度?
看品牌最省事:Global、MAC、Shun、 Kasumi 这类日系大多每边 15°;Wusthof、Zwilling、Victorinox 这类德系/西式大多 20°;中式片子刀普遍 20°–25°。拿不准就先按 20° 试磨三五分钟,纸张测试利了就保持;不利再回 20°。千万别凭感觉乱磨,几何改了可回不去。
用 T-05 把菜刀锁到正确角度
- 确认刀型定目标角:片子刀锁 20°–22°,西式主厨刀 15°–18°,砍骨刀 25°–30°;记不住就翻第二章那张表。
- T-05 调到该角度并锁紧:把 T-05(AC-T05-001)夹圈套进定角系统导杆(6–10mm 通用),转到目标角,0.1° 微调对准刻度,拧紧固定。
- D 系列粗→中→精逐级磨:刀夹进 SX-MAXM-PRE,先 400# 修刃形,再 1000# 细化,最后 3000# 抛光;每档单向轻推,别来回锯。
- 牛皮条 KD-A11 收刃:刃口背向牛皮,15°–20° 单向轻荡 20–30 下,去毛刺、收刃口。
- 纸张/番茄测试验证:竖持 A4 纸轻拉即断、番茄皮一划即开,说明角度对了;若打滑或撕裂,回步骤 2 复查角度。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。