菜刀开刃角度怎么看:出厂参数去哪查(老师傅唠嗑版)
我当年干过一件蠢事:一把德系主厨刀,我看人家日系刀切生鱼片利索,脑子一热就照着 15° 把它硬磨,结果切个鸡骨头,"咔"一下崩了个口。后来才明白——每把刀出厂都有它自己的"角度脾气",你不知道它原本多少度,磨出来的刃口不是在帮它,是在害它。今天这篇就跟你唠明白:菜刀的开刃角度到底去哪查、怎么量、量出来之后又该怎么稳住它。一句话先撂这:查厂商参数 + 记号笔法实测 + 量角器复核,三招搞定;日系约 12–15°/边、德系约 18–22°/边、中式片刀约 20–25°,量出来用角度调节器锁死这个角再去磨。
一、出厂角到底藏在哪?先翻这三处
最省事的办法,是让厂家替你量好。绝大多数正经品牌的菜刀,出厂角都写在明面上,只是你没注意:
- 官网产品页:搜"Wüsthof classic chef knife angle"或"Shun santoku angle",答案几秒出来。德系(Wüsthof、Henckels)通常每边 18–22°;日系(Shun、Global)每边 15–17°;Victorinox 这类瑞士货多用 20°/边。
- 包装盒 / 说明书:很多国产和日系刀会把"开刃角度"印在盒子侧面,买回来别急着扔。
- 联系客服:电商详情页只写钢材不写角度时,直接问卖家"这刀出厂单边多少度"——比自己瞎猜强。
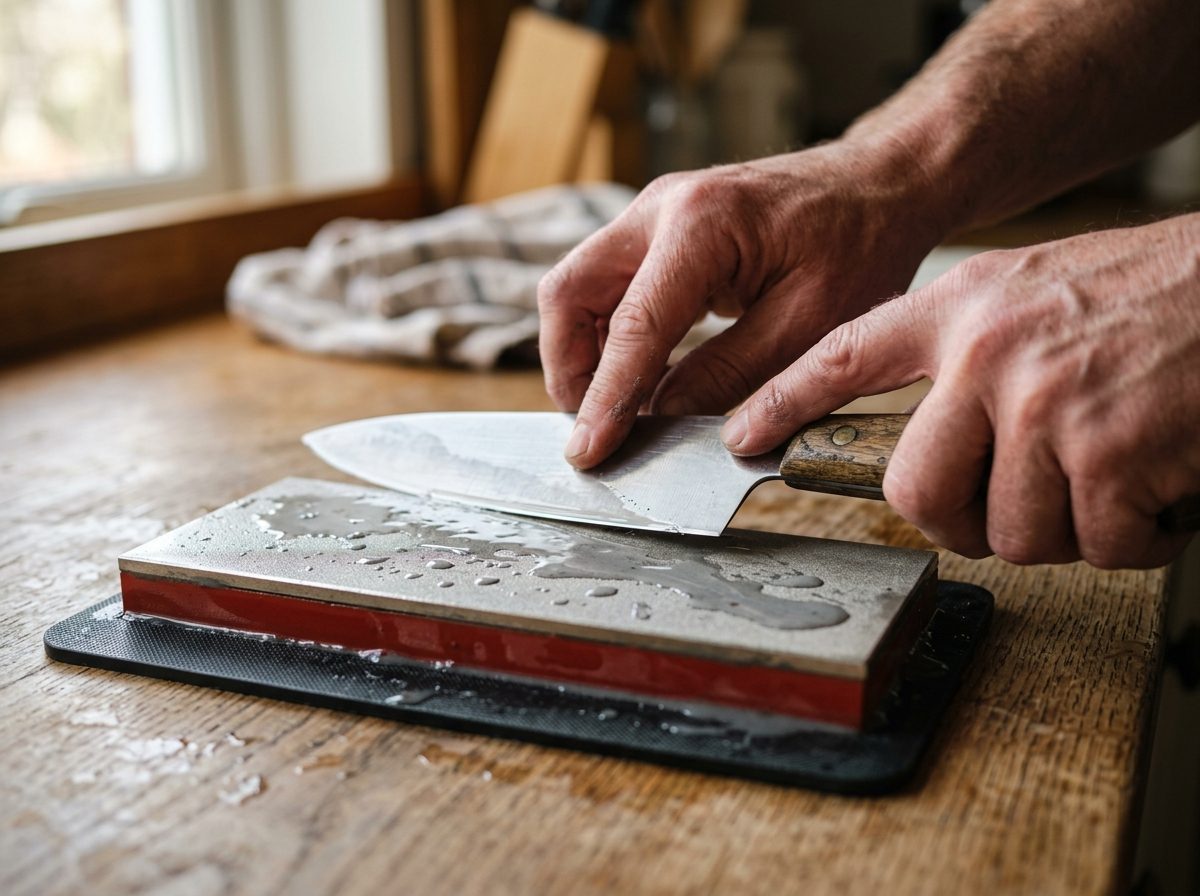
记住一点:厂家是按这个角度设计的钢材、热处理和几何,你维持它,刀能撑几周;你乱改它,崩口卷刃分分钟的事。
二、记号笔法:厨房里一支笔,30 秒量出你刀现在的角
要是包装早扔了、官网又查不到(我猜你八成是这种情况),别慌。我教你在厨房就能干的一招——记号笔法(Sharpie trick),海外磨刀圈玩了几十年,零成本。
原理特简单:你用记号笔把刀的斜面(从刃口到肩线那一段)涂黑,然后在磨石上以一个你猜的角度轻轻推一两下,看墨迹怎么掉,就知道你猜的角跟刀实际角差多少:
- 墨只磨掉刃尖那一丁点 → 你磨的角度太大(比刀实际角更钝),把刀背抬高点;
- 墨只磨掉肩线那头 → 你磨的角度太小(比实际角更尖),把刀背压低点;
- 墨从刃到肩整条均匀磨掉 → 恭喜,这个角就是刀现在的角,记下来。
这招妙在它量的是"刀最后被磨成啥角",不管是出厂角还是上次你自己磨的,一测便知。我每次换了个牌子的刀,第一件事就是拿记号笔走一遍,比眼睛瞄准多了。
三、实操步骤:记号笔法三步量角
下面把上面那招拆成能照做的步骤。
四、单边角还是总角?这是新手最该踩的坑
我得单独拎出来说一个坑,因为它骗过太多人:"15 度"到底是一个边的角,还是两个边加起来的角?
- 德系双刃厨刀报的通常是单边角:说"20°"其实是两边各 20°,总开刃角是 40°。
- 日系单刃刀(柳刃、出刃、薄刃)报的是总角:"15°"就是含角 15°,因为它只磨一面。
- 夹具类磨刀器(KME、Lansky、EdgePro、Wicked Edge)标的永远是单边角。
所以你要是拿一把日系单刃当德系双刃去理解,直接差一倍。实在拿不准,量夹角再÷2最稳:用手机贴近刀刃拍张侧影,或者拿个量角器贴着斜面量出两个斜面夹的总角,除以 2 就是单边角。
下面这张表,是我给你整理的常见刀型出厂角对照,记不住就收藏:
| 刀型 | 单边角(每边) | 总开刃角 | 备注 |
|---|---|---|---|
| 德式/西式主厨刀 | 18–22° | 36–44° | Wüsthof/Henckels 为代表,报单边 |
| 日式三德/牛刀(gyuto) | 12–15° | 24–30° | 极锋利但怕硬磕,报单边 |
| 中式片刀 | 20–25° | 40–50° | 厚背耐造,家用黄金区间 |
| 切肉刀/砍骨刀 | 25–30° | 50–60° | 重活专用,越厚越抗造 |
| 鱼片刀 | 12–15° | 24–30° | 薄而利,只切软 |
| 日式单刃(柳刃/出刃) | — | 15°(含角) | 只磨一面,报总角 |
五、量出来之后,怎么把这个角"焊死"?
知道角了,下一步是别让手抖把它磨跑。我自己的方案是先用 Sy Tools 的 T-05 精密角度调节器把角锁死,再带着它去磨——
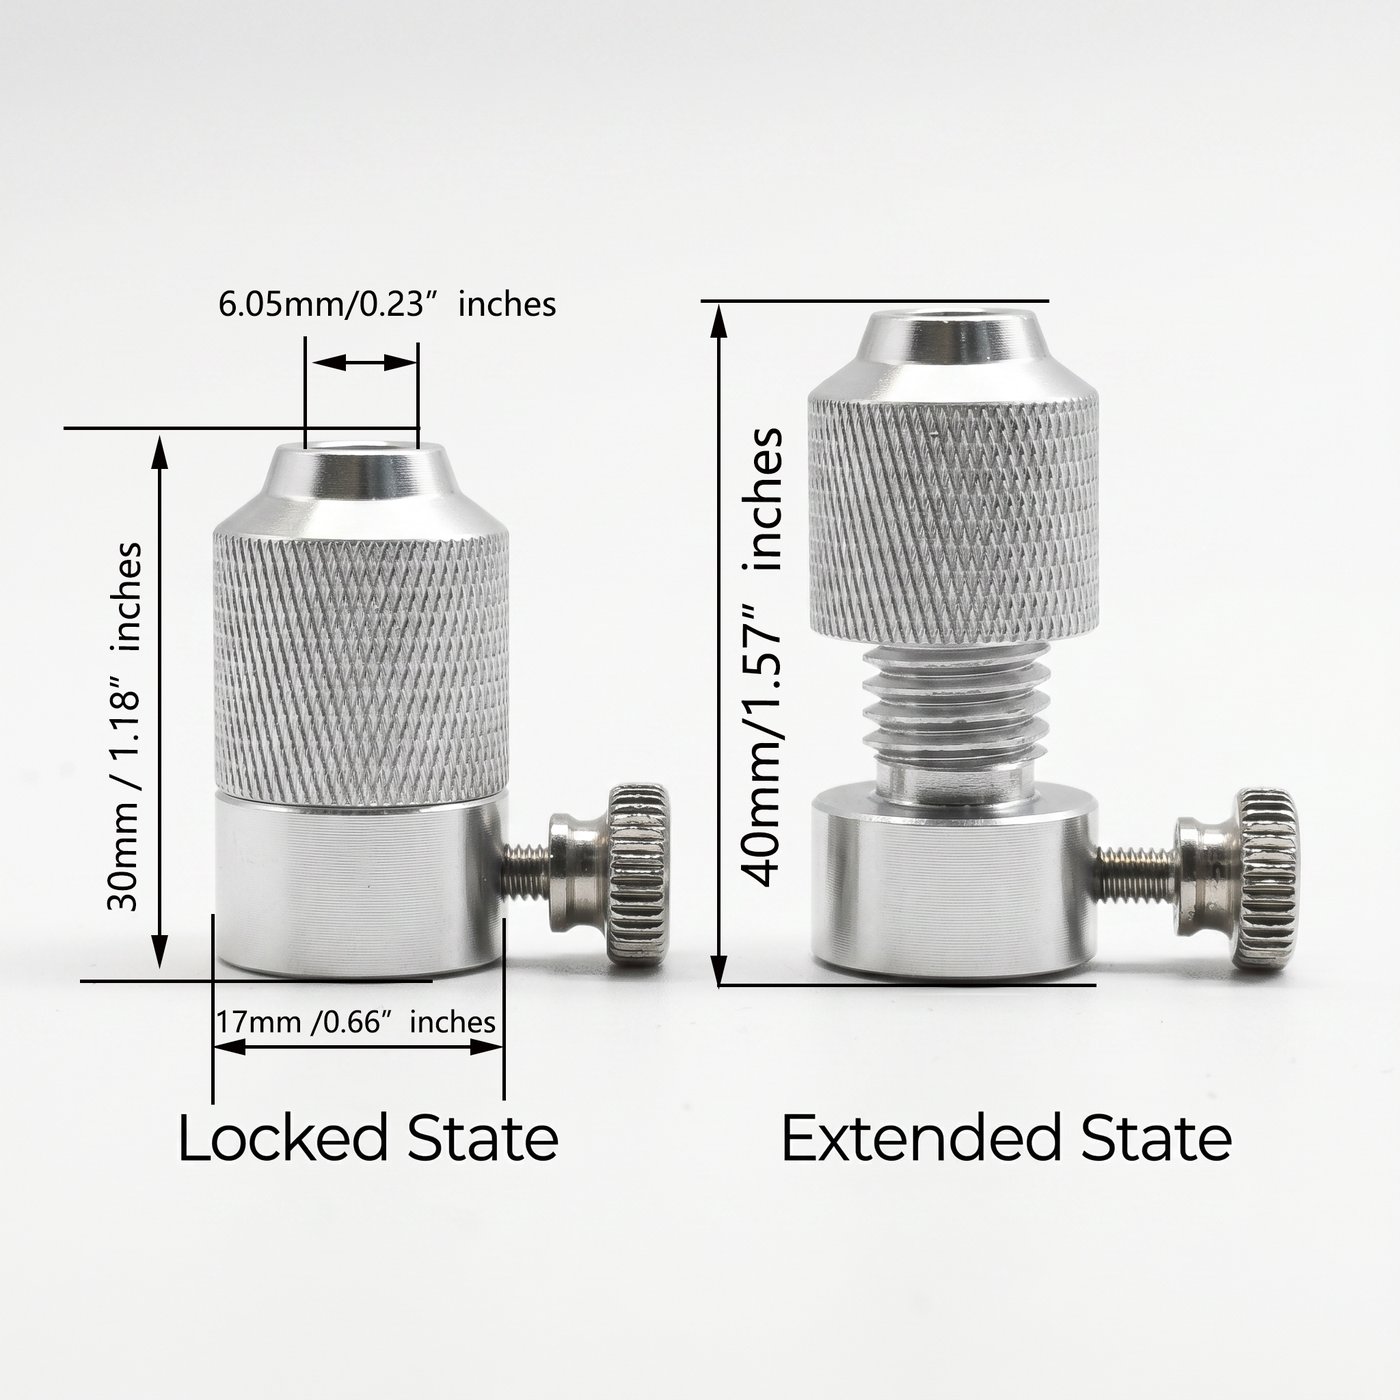
T-05(AC-T05-001)是千分尺级机械结构,0.1° 一档微调,航空铝刚体,套在 6–10mm 导杆上拧紧,角度就钉死了。你量出 15° 就设 15°,量出 20° 就设 20°,再也不用靠手感猜。
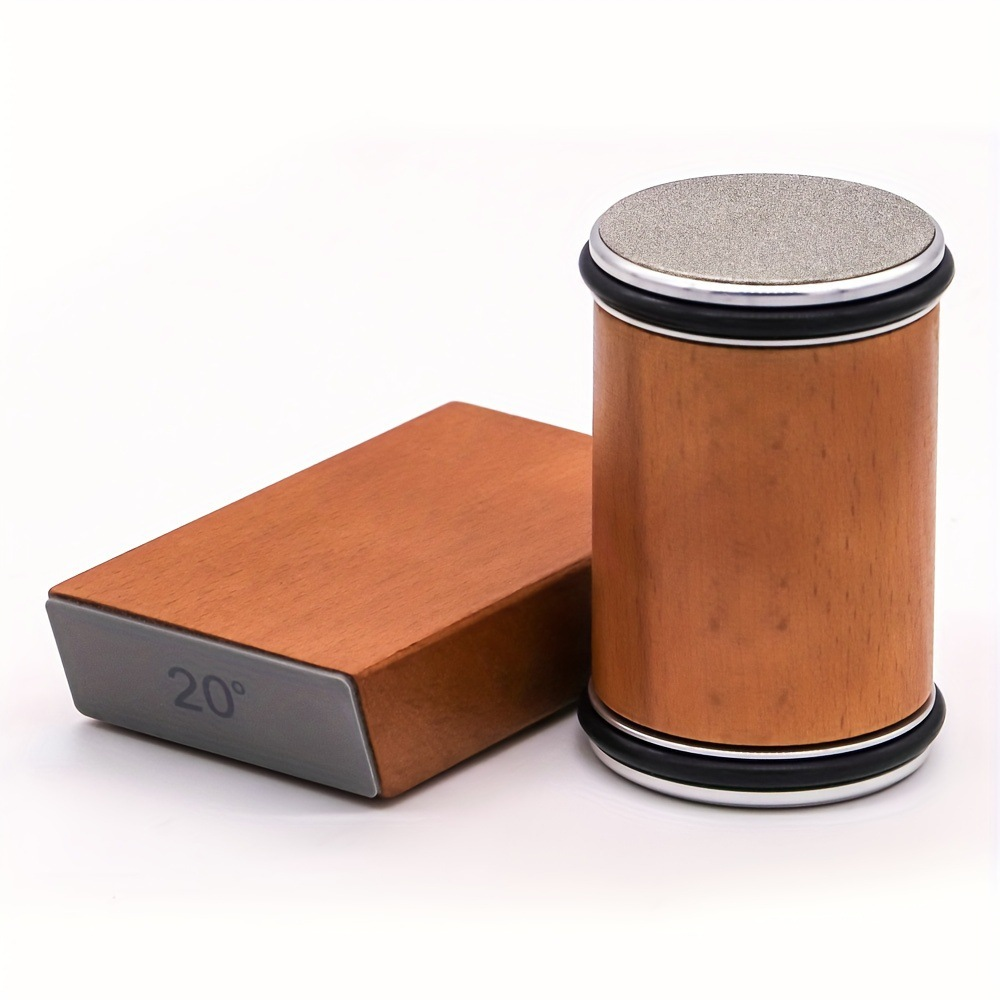
嫌麻烦、不想自己量角的,也有懒人方案——用 GT-001 滚轮式磨刀器,出厂就标定好 15°(日式)和 20°(西式)两个档,磁吸底座一放,闭眼选最接近的档位就开磨:
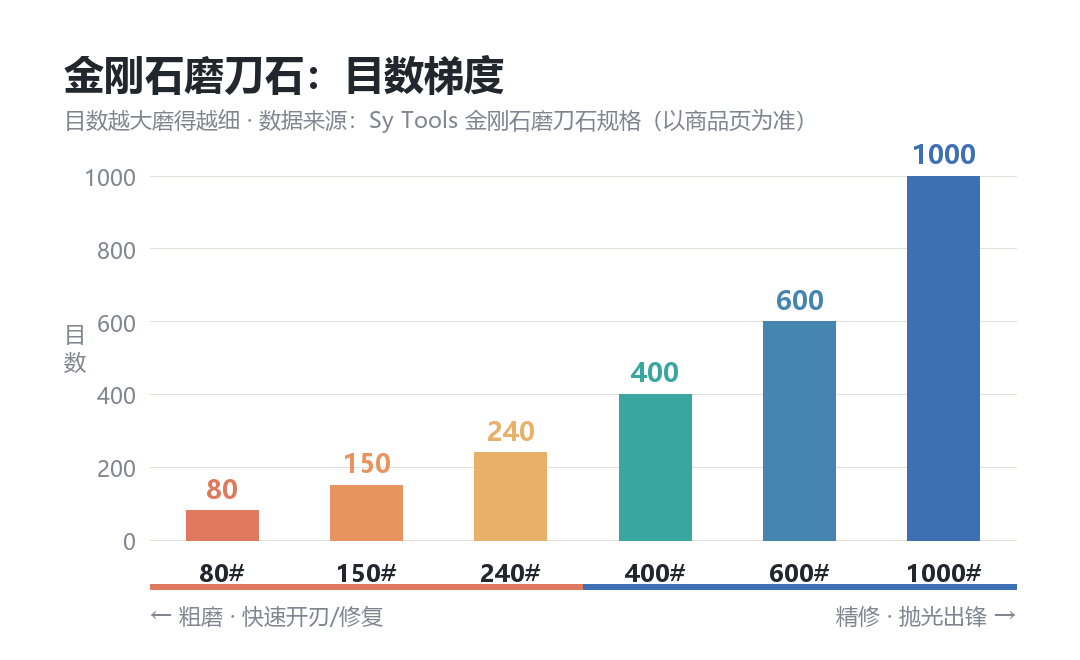
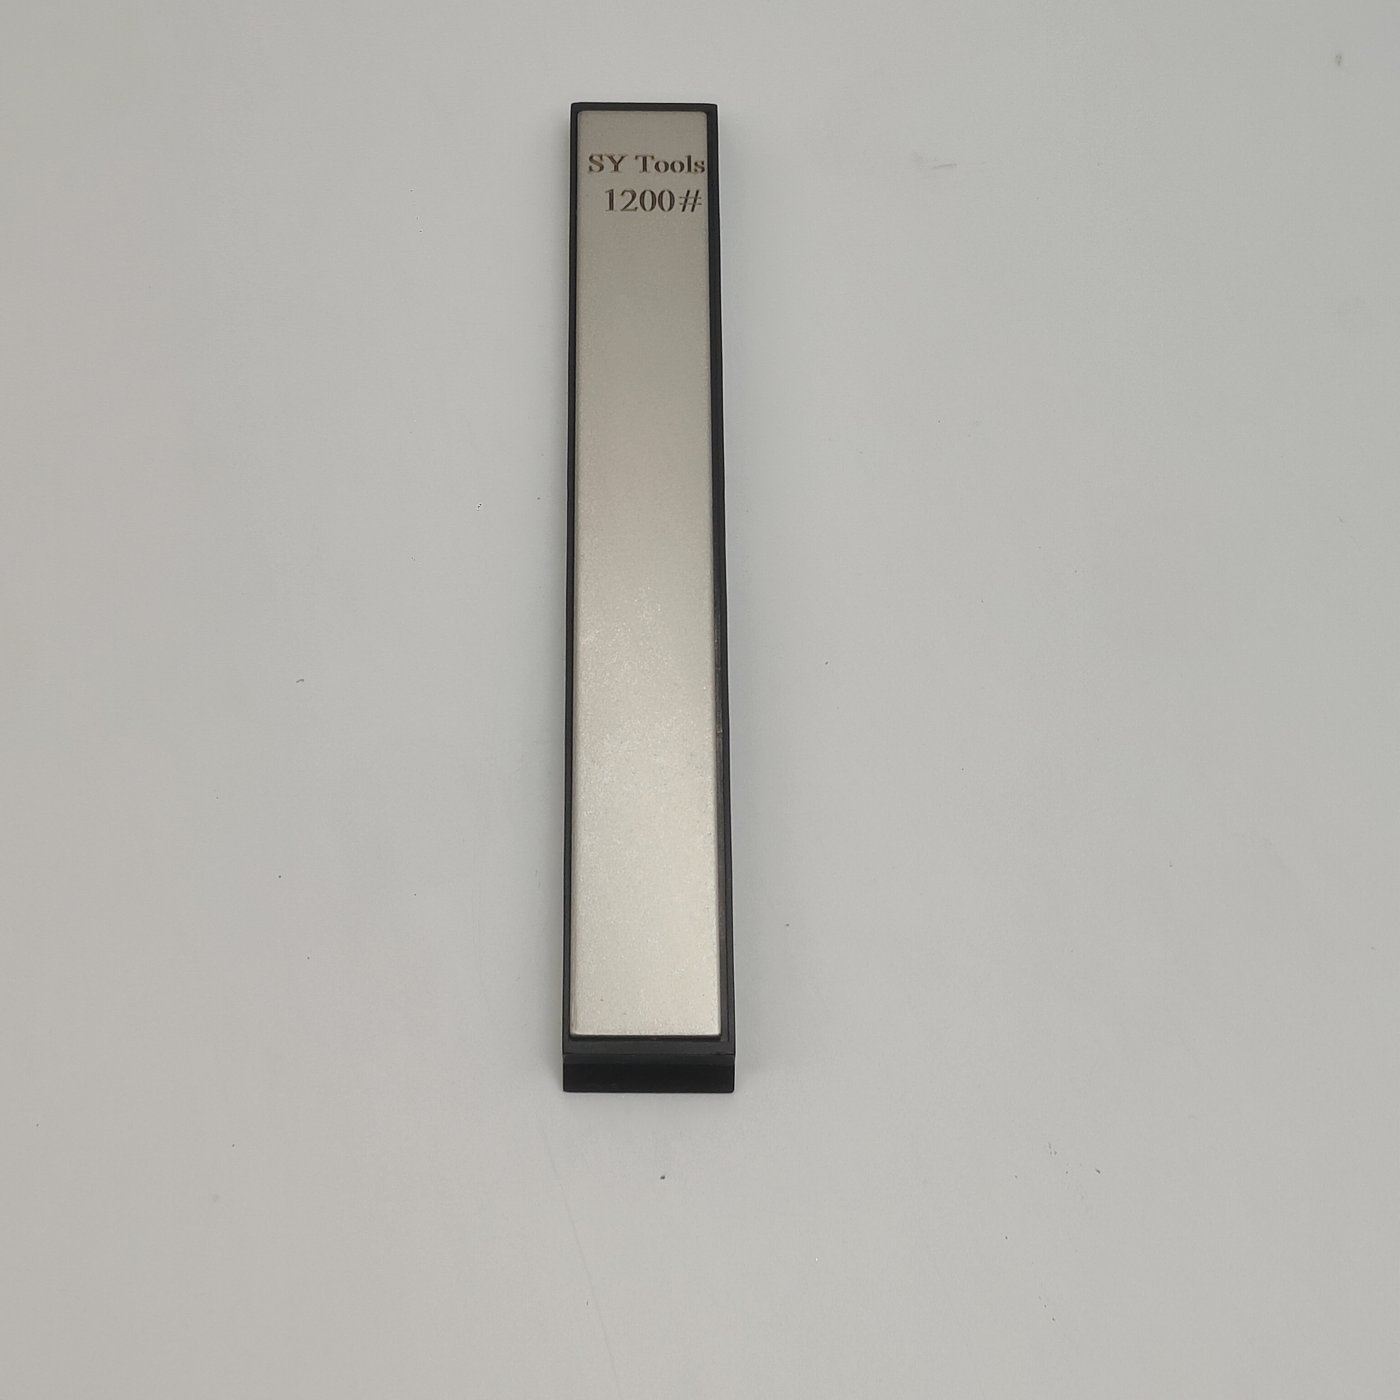
要更系统的,S06 定角磨刀系统(10°–35° 可调、360° 旋转夹具)也能把量出的角原样复刻。量角的工具(D 系列金刚石磨石,16 档 80#–3000#)按量出的角重新开刃、逐级精抛就行:
六、别手贱乱改角:从 20° 砍到 15° 的后果
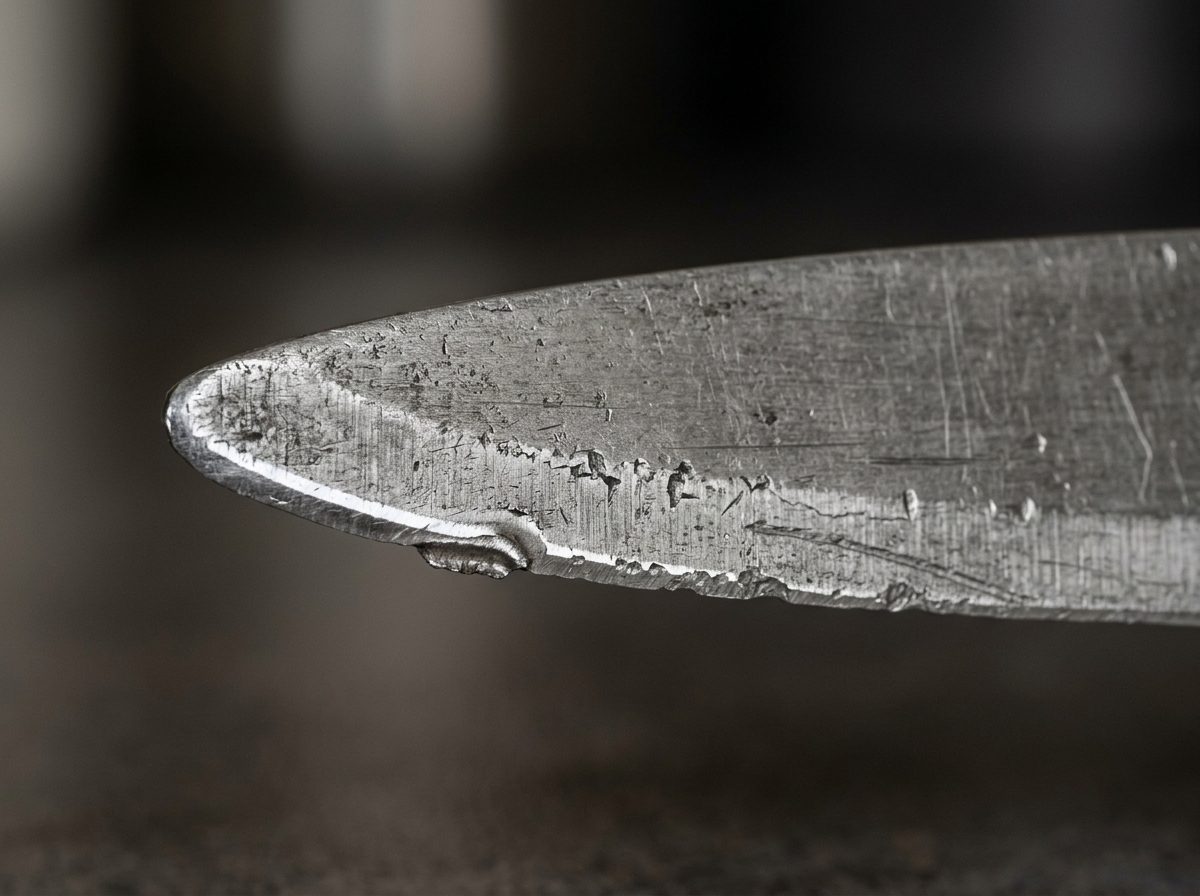
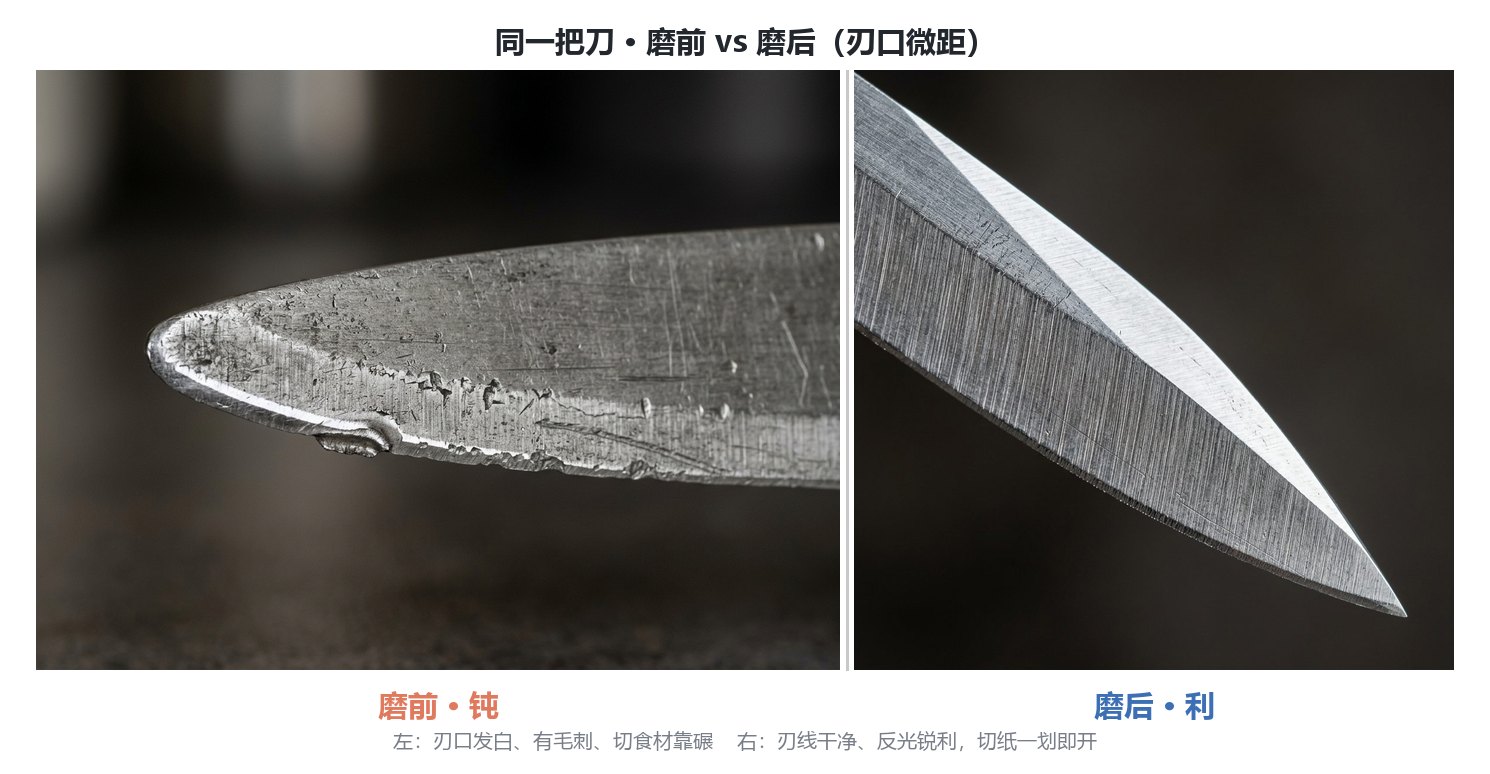
最后说个保命提醒:量出来的角,别随便改小。我开头那把德系刀就是反面教材——20° 硬砍到 15°,刃口薄得跟纸似的,切个鸡骨就崩。海外实测也印证了:把 20° 刀降到 15°,刃尖会过早变薄,第一刀碰到硬物就崩(nutritionhealthinfo 的测试结论)。改角不是磨两下的事,那是动辄几小时、专门腾一天干的"重开刃"大活,千万别在随手保养时顺手改了。
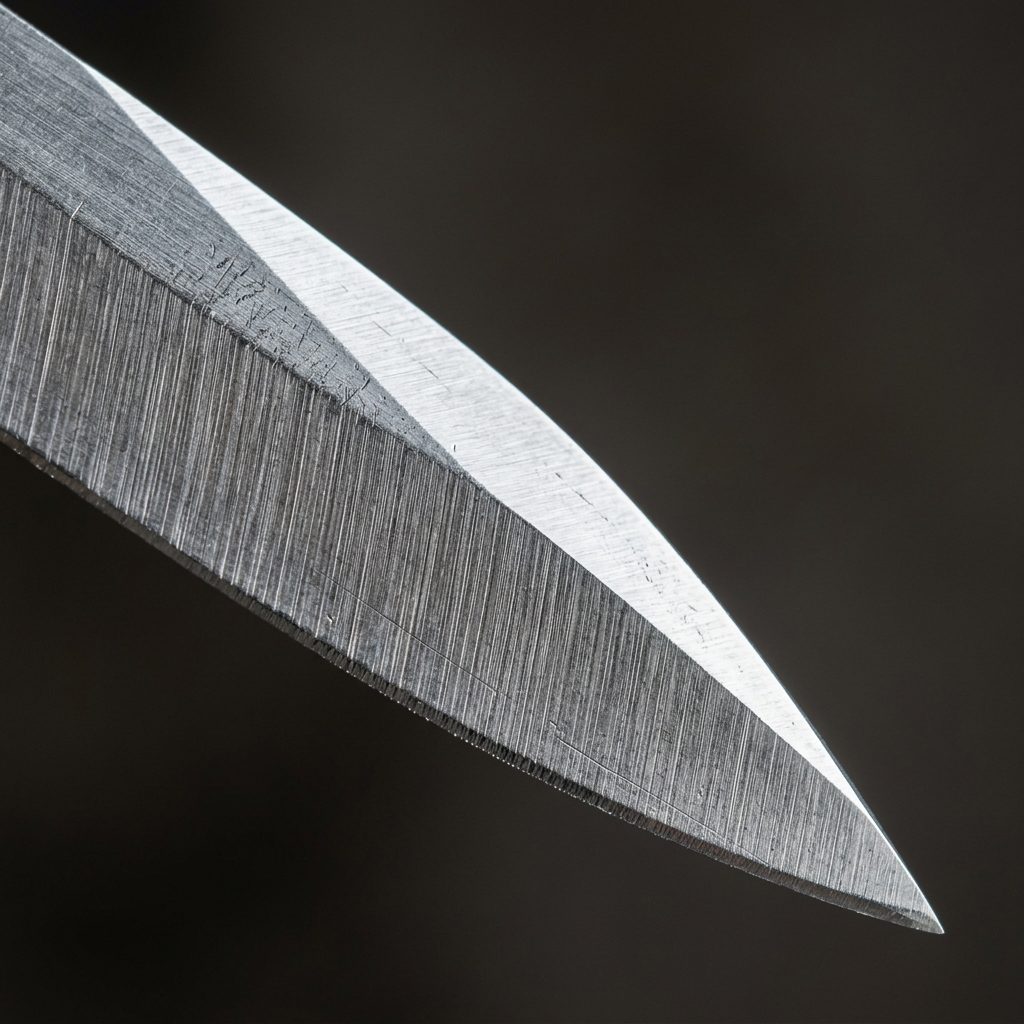
磨完之后,记得用牛皮荡刀条收一下锋——这是角度定好后的最后一步,去掉微观毛刺,刃口才真叫利:
参数这东西,刀比人诚实。你善待它的出厂角,它就还你几周的利落;你硬拗它,它就崩口给你看。把今天这三招(查参数、记号笔法、量角复核)记牢,再把角用 T-05 锁死,你的菜刀能多活好几倍寿命。文中所有 Sy Tools 产品(T-05、GT-001、S06、D 系列、KD-A11)均为真实在售,具体规格以商品页为准。
常见问题
菜刀出厂角度在哪查?
最省事三处:品牌官网产品页(搜"品牌+刀型+angle")、包装盒/说明书侧面、或者直接问电商客服"这刀出厂单边多少度"。德系多标 18–22°/边,日系 15–17°/边,中式片刀 20–25°。
15度和20度怎么分辨?
用记号笔法最准:涂黑斜面后在磨石上以猜测角轻推,看墨迹——整条均匀就是匹配角;只掉刃尖说明你猜的角比刀实际大,只掉肩线说明你猜的小。±2° 内都算匹配。
单边角跟总角是不是一回事?
不是,这坑很多人踩。德系双刃报"单边角"(20°=总角40°),日系单刃(柳刃/出刃)报"总角"(15°即含角),夹具磨刀器永远报单边。拿不准就量两斜面夹角再÷2。
中式菜刀一般多少度?
中式片刀(文武刀)通常单边 20–25°、总角 40–50°,属于兼顾锋利与耐造的"黄金区间",适合前切后剁一 knife 走天下。砍骨刀会更厚,到 25–30°/边。
记号笔法具体怎么操作?
三步:①细头记号笔把一侧斜面从刃到肩线涂满(两面都涂);②以猜测角在磨石上轻推一两下,只为蹭墨不真磨;③看墨掉在哪调角,整条均匀即锁定,一般调 2–3 次就够准。
量出来角度后可以直接改小吗?
不建议随手改。从 20° 降到 15° 会让刃尖过早变薄、遇硬物易崩,那是专门腾一天做的"重开刃"大活,不是日常保养该顺手干的。日常只维持原角即可。
30 秒量出你的菜刀出厂角
- 涂黑斜面:用细头记号笔把刀一侧的整个斜面涂满,从刃口一直涂到肩线(约 3–5mm 宽),两面都涂。
- 以猜测角轻推:把刀放在磨石上,用你"自然的握法"保持一个猜测角度(不确定就先按 20° 来),每面轻轻推一两下,目的不是磨,是蹭掉墨。
- 看墨迹调角:对着光看墨掉在哪——只掉刃尖就抬高刀背,只掉肩线就压低刀背,整条均匀就锁定。±2° 内都算匹配,不用钻牛角尖。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。