大马士革花纹刀怎么保养不伤纹?磨护一体八字诀
我得先跟你交个底:我年轻那会儿有一把羽毛纹大马士革刀,觉得刃口有点钝,手欠拿电动磨刀器在刀面上蹭了两下——好嘛,花纹当场糊成一块银板,心疼得我三天没睡好。从那以后我认死理:大马士革花纹刀保养,核心就八个字——只磨刃口,别碰刀面。 花纹是酸蚀出来的层叠对比,是表面效果,不是钢的性能;你只在刃口斜面(bevel)上磨,刀面(flat)的花纹就稳如泰山。下面这套"磨护一体"的活儿,是我摸爬滚打攒下来的,照着做,你的花纹刀能又利又好看地陪你很多年。
一、先搞清楚:花纹到底是啥,为什么怕"碰刀面"
大马士革钢的纹路,是不同含碳量的钢反复折叠锻打后,再用酸蚀让两层钢呈现深浅对比做出来的。说白了,花纹在刀面上,是"浅浮雕"一样的表面效果,不是钢本身硬不硬。
所以伤害花纹的永远是这几样:在刀面上打圈磨、用钢丝球/金属棉擦刀面、拿抛光膏把整把刀抛成镜面、还有我干过的蠢事——电动磨刀器蹭刀面。这些一上手,花纹对比度就没了,刀面变回 plain silver(一块普通银钢板)。
反过来,只要你让石头只压在刃口斜面、绝不上刀面,无论你磨多少次,花纹都原封不动。这就是后面所有操作的底层逻辑。
二、磨:怎么开刃才不伤纹
磨大马士革刀跟磨普通刀没两样,唯一要命的区别就是角度必须焊死。手磨最怕中途角度一漂,石头就刮到刀面花纹了。
锁角度是第一步
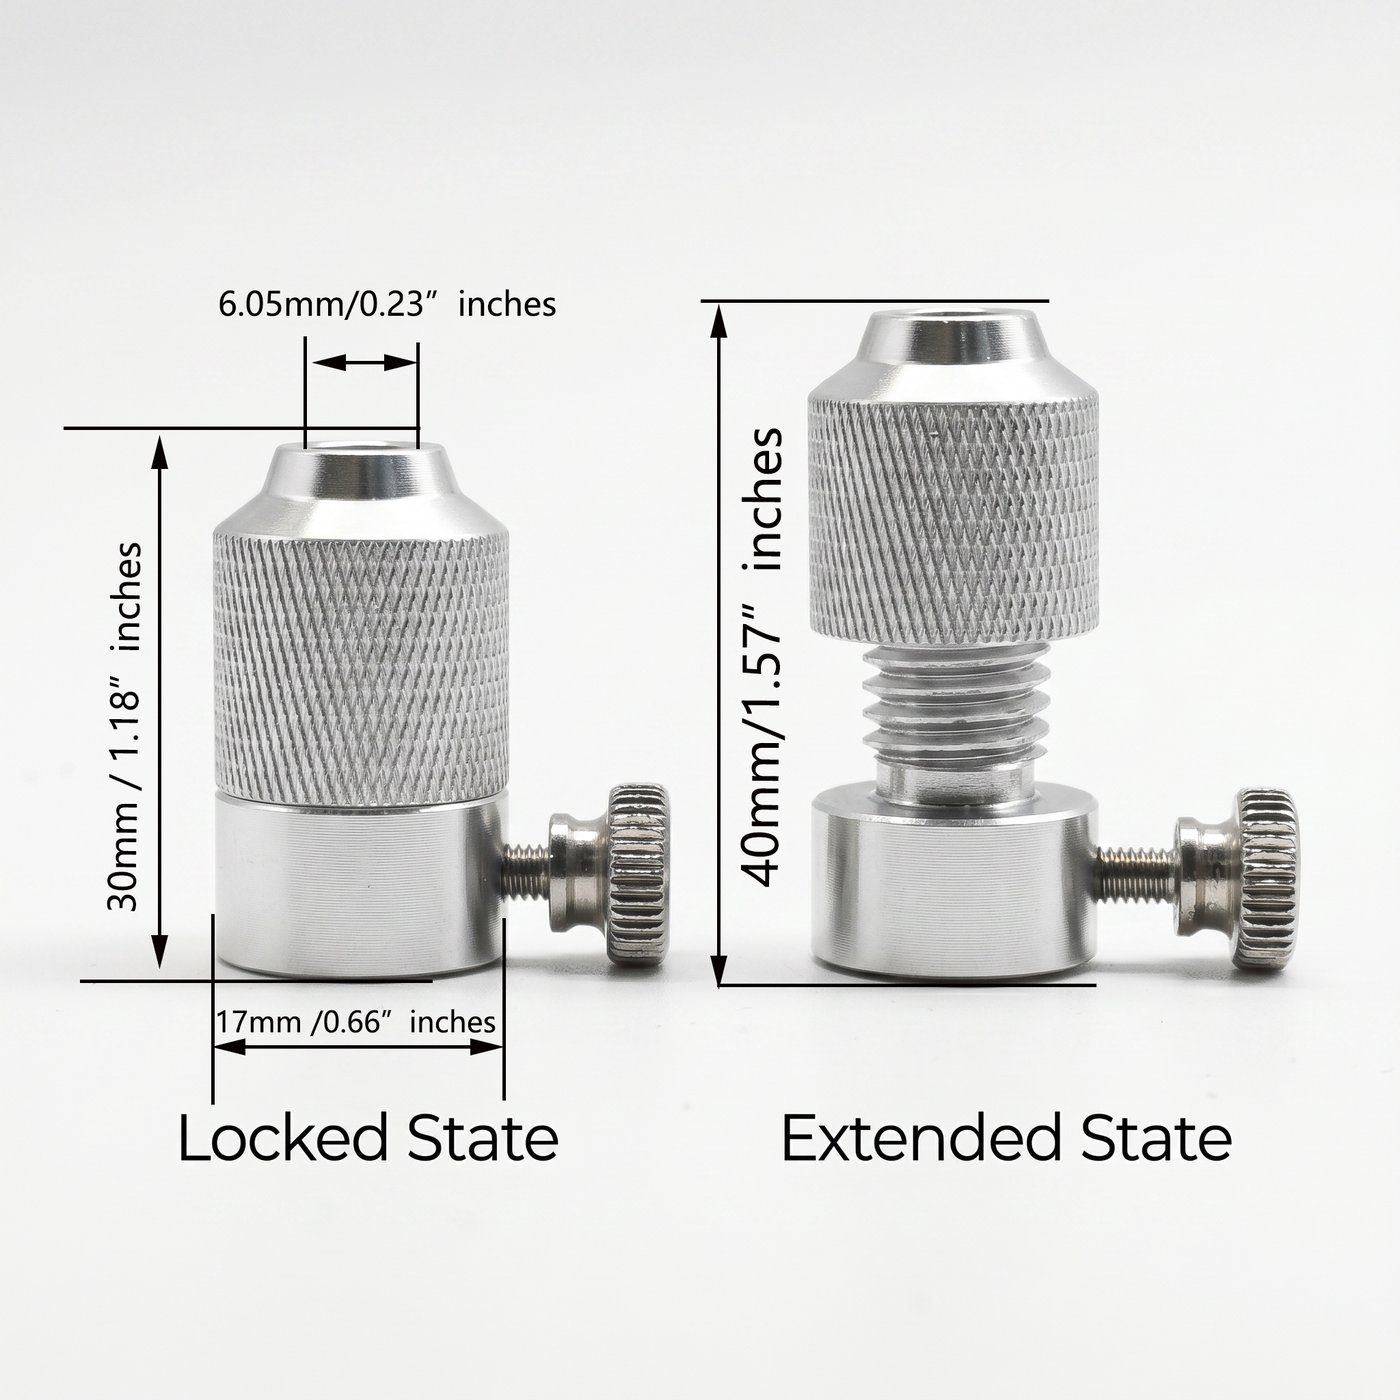
我现在的标配是 T-05 精密角度调节器(AC-T05-001)。它是千分尺级机械,0.1° 微调步进,航空铝刚体,可调夹圈套在 6–10mm 导杆上拧紧,角度就死死锁住。你手再抖、再累,石头都只压在刃口斜面一条线上,刀面花纹纹丝不动。对大马士革这种"碰面即伤"的刀,这玩意儿就是护纹保险栓。
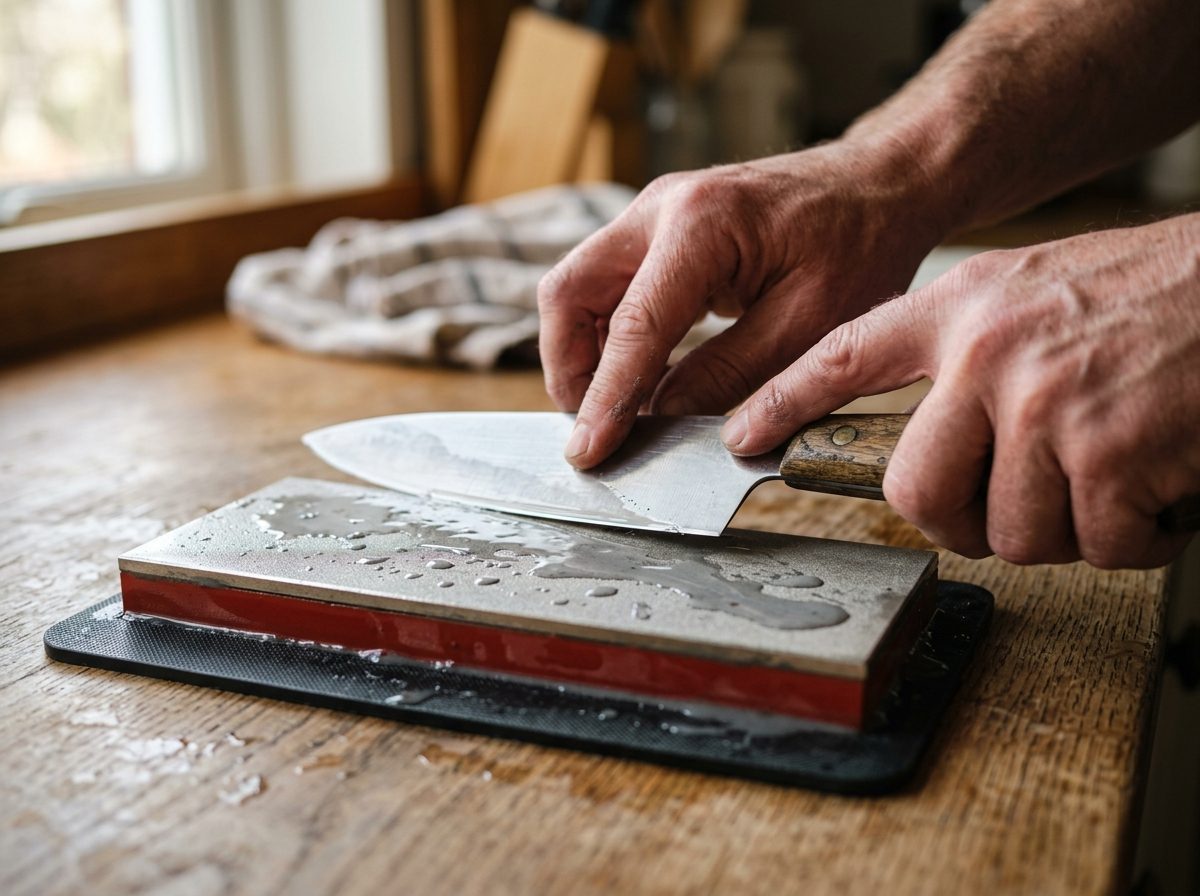
Kitchen 里真正的磨刀场景长这样:刀身和磨石保持一个固定角度,从刀根稳稳推到刀尖,绝不来回拉锯。
选对目数,别上来就猛
大马士革刀日常很少需要粗磨。我一般这样配:
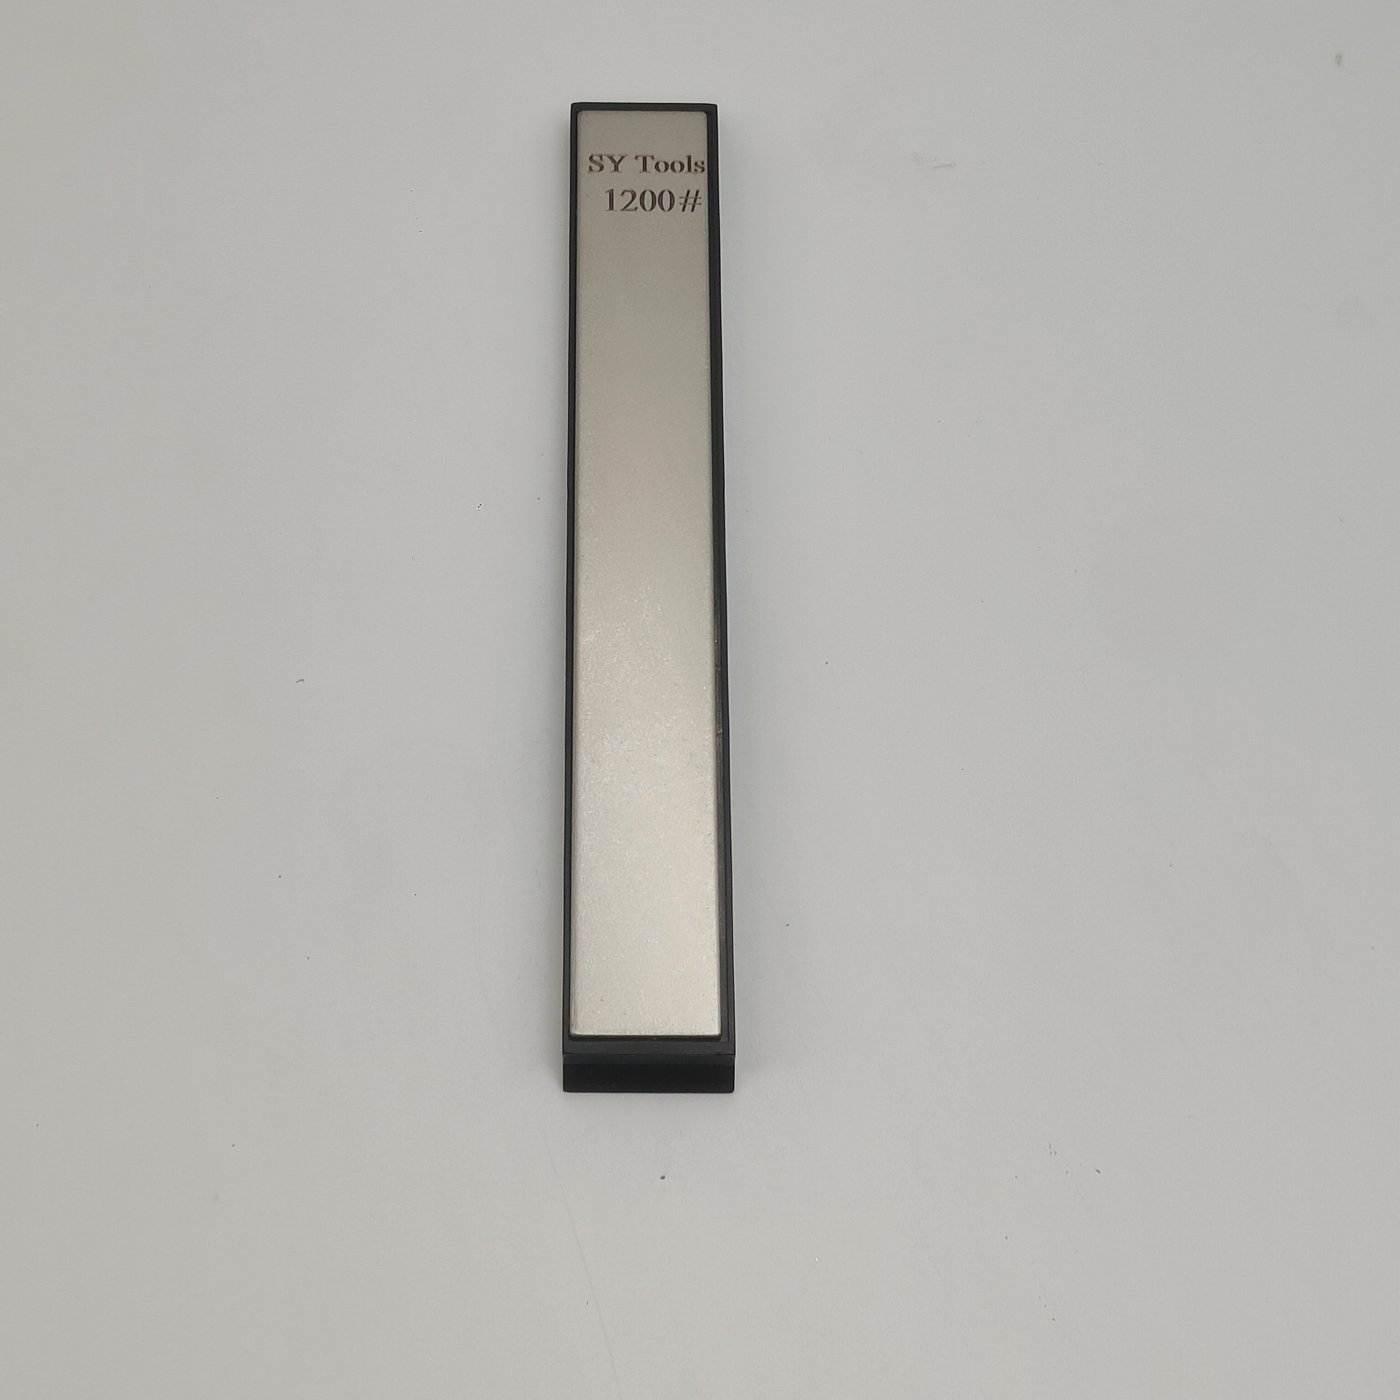
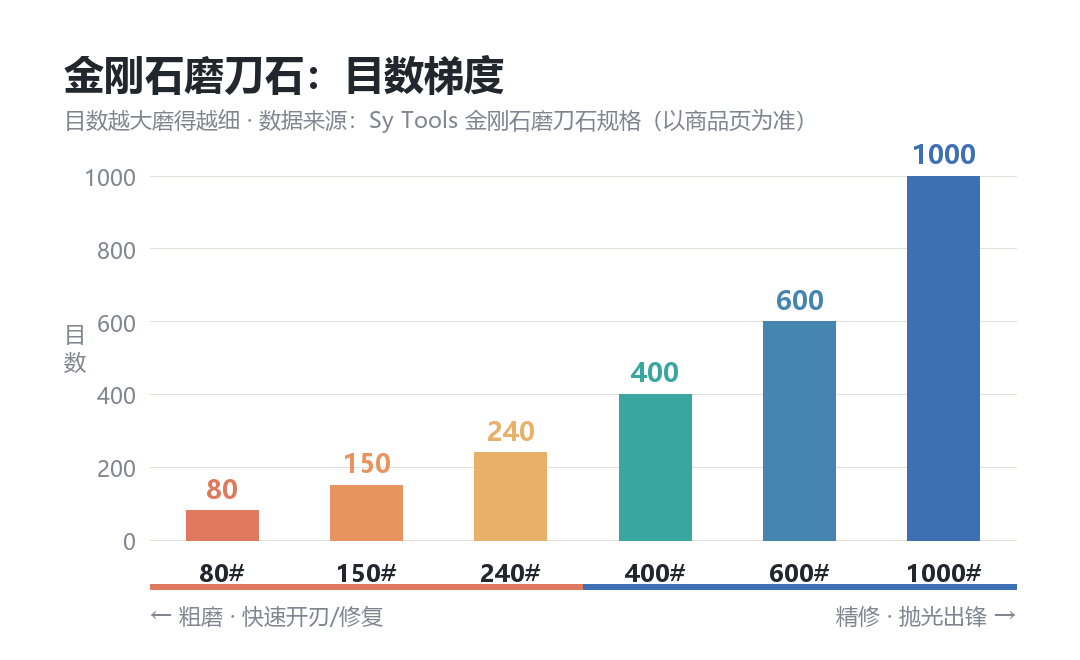
- 日常开刃/维护:D 系列金刚石磨石(WH-D-SERIES) 从 1000# 起步,3000# 收尾。它覆盖 80#–3000# 共 16 档,但花纹刀真用不上粗档,除非刃口磕了缺口。金刚石切削快,记得带水推,防瞬时高温伤花纹钢的热处理。
- 镜面收尾:高目数天然宝石磨石(WH-HIGH-GRIT),1500#–10000#(白刚玉 6000#、超细 8000# 都有),只碰斜面,把刃口抛到能照脸,刀面花纹反而更干净透亮。
一个小技巧:开磨前用记号笔把刃口斜面涂黑,推三五下看磨损——只该在斜面最外缘掉色。要是刀面也掉色,说明角度太浅刮到面了,赶紧调 T-05 加大角度。这招比肉眼估准多了。
三、护:日常三件事,花纹亮、刃口利
磨完只是开始,日常护才是花纹刀"越用越美"的关键。
第一,即洗即擦干。 大马士革钢虽然有不锈包覆,但层间有微观缝隙,最容易藏水藏酸。切完番茄、柠檬这种酸性东西,温水加中性洗洁精手洗,软布擦干,千万别进洗碗机——高温+强碱+长时间泡水,花纹和手柄一起完蛋。
第二,薄涂矿物油。 擦干后隔两周用食品级矿物油薄薄擦一层。别小看这层油,空气里的湿气照样能锈裸钢,油膜才是真屏障。我吃过"擦干就够了"的亏,梅雨季一把刀愣是起了红点。
第三,日常校刃用陶瓷棒。 两轮真正开刃之间,拿 YHB 陶瓷圆柱磨刀棒(WH-YHB-SERIES) 轻轻校几下就行。它是红刚玉(人造红宝石),不动刀面,只把微观刃齿扶正,花纹一点不操心。
四、收锋:牛皮荡刀条才是护纹的最后一招
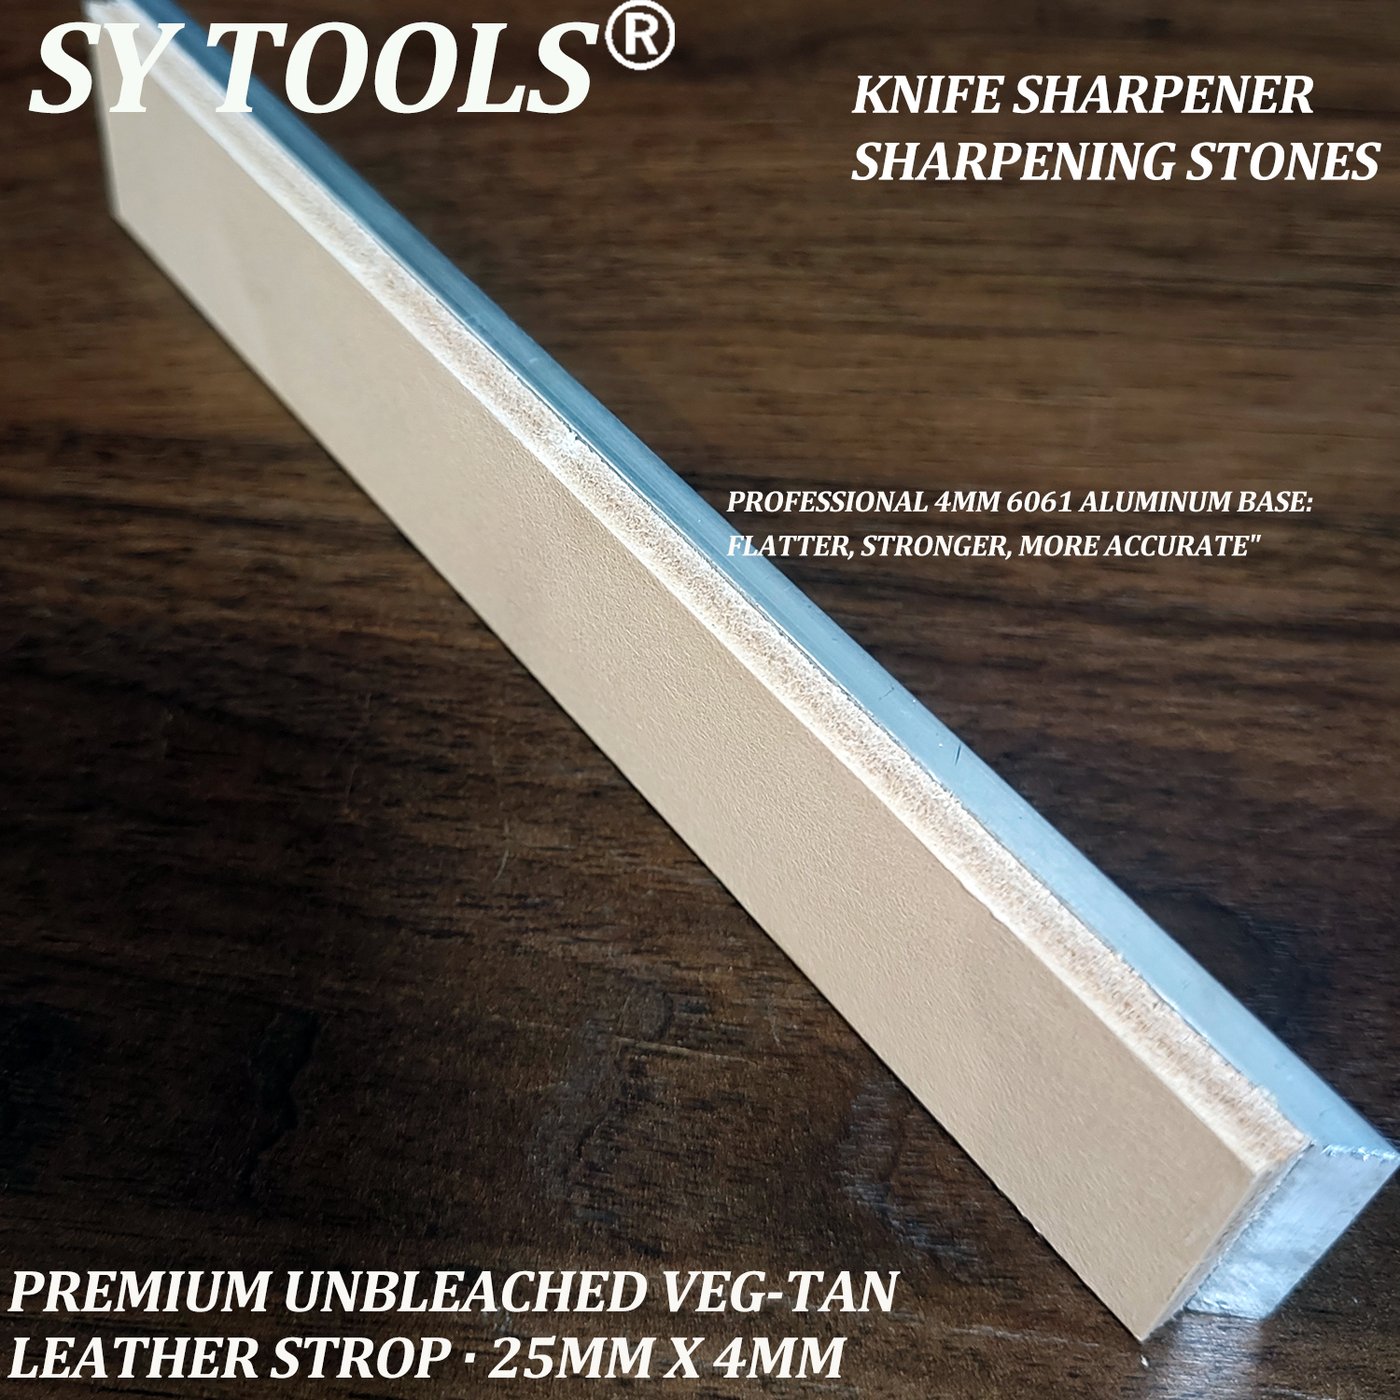
磨完别急着收工。刃口最微观的地方会卷出一点毛刺,这时候上 KD-A11 牛皮荡刀条(WH-KD-A11)——4mm 植鞣牛皮加铝底座,剃刀级收锋。背向刀锋轻拉几下,毛刺没了,锋利度和保持性直接上一个台阶,而且几乎不削钢,对花纹来说比什么都温柔。
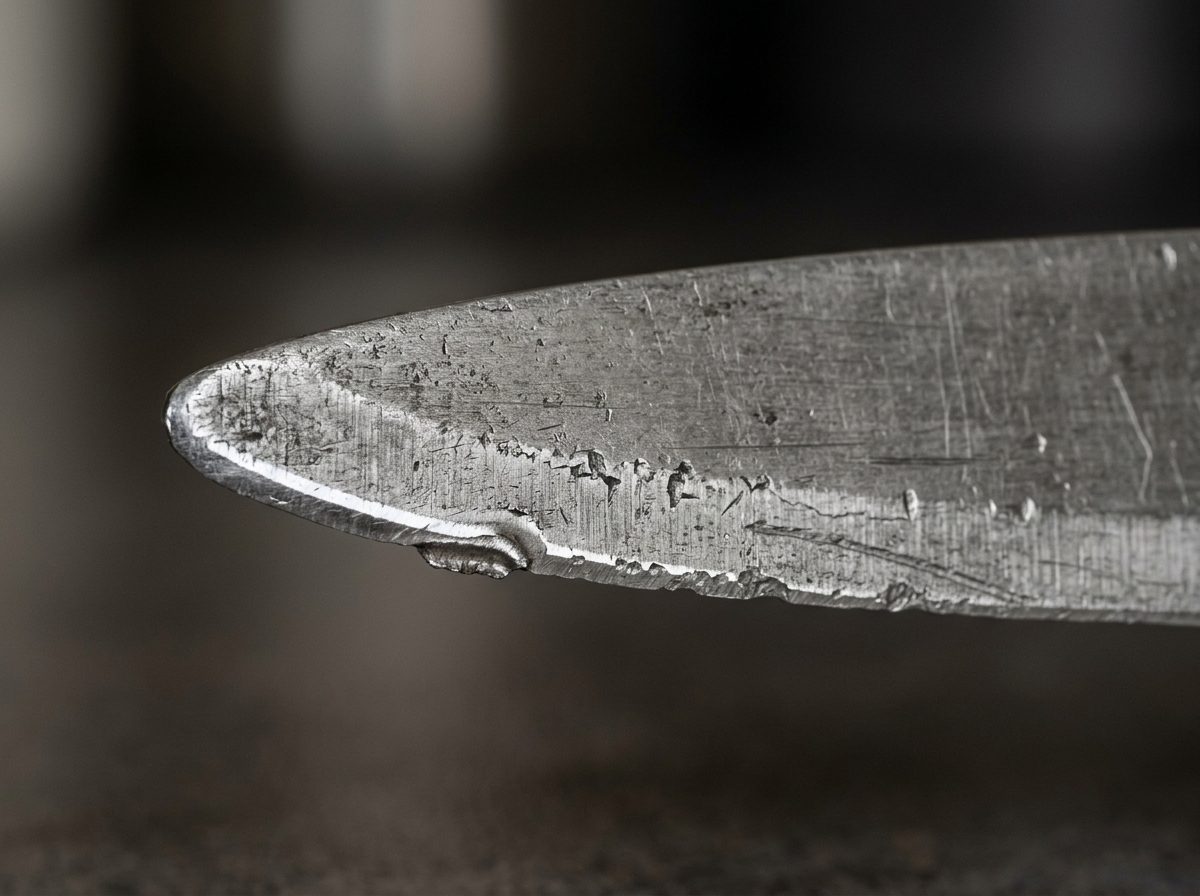
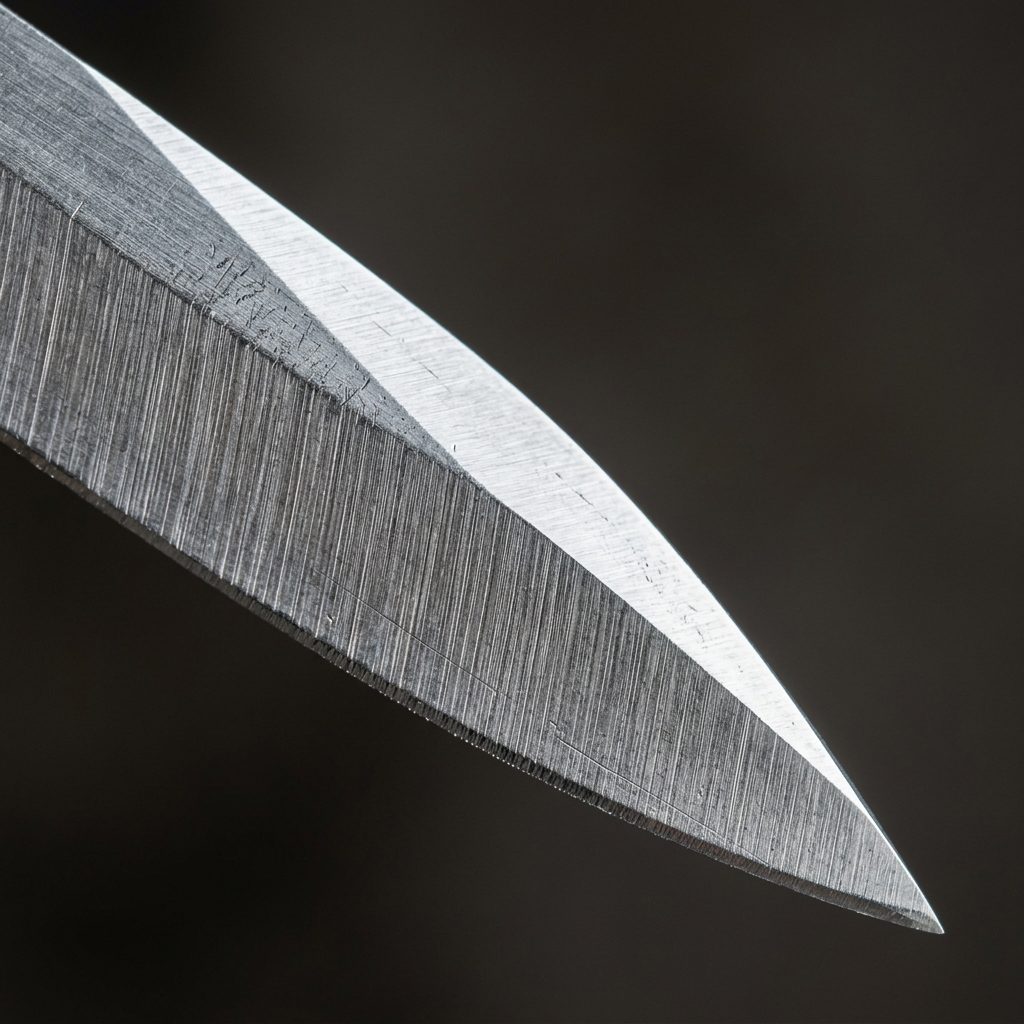
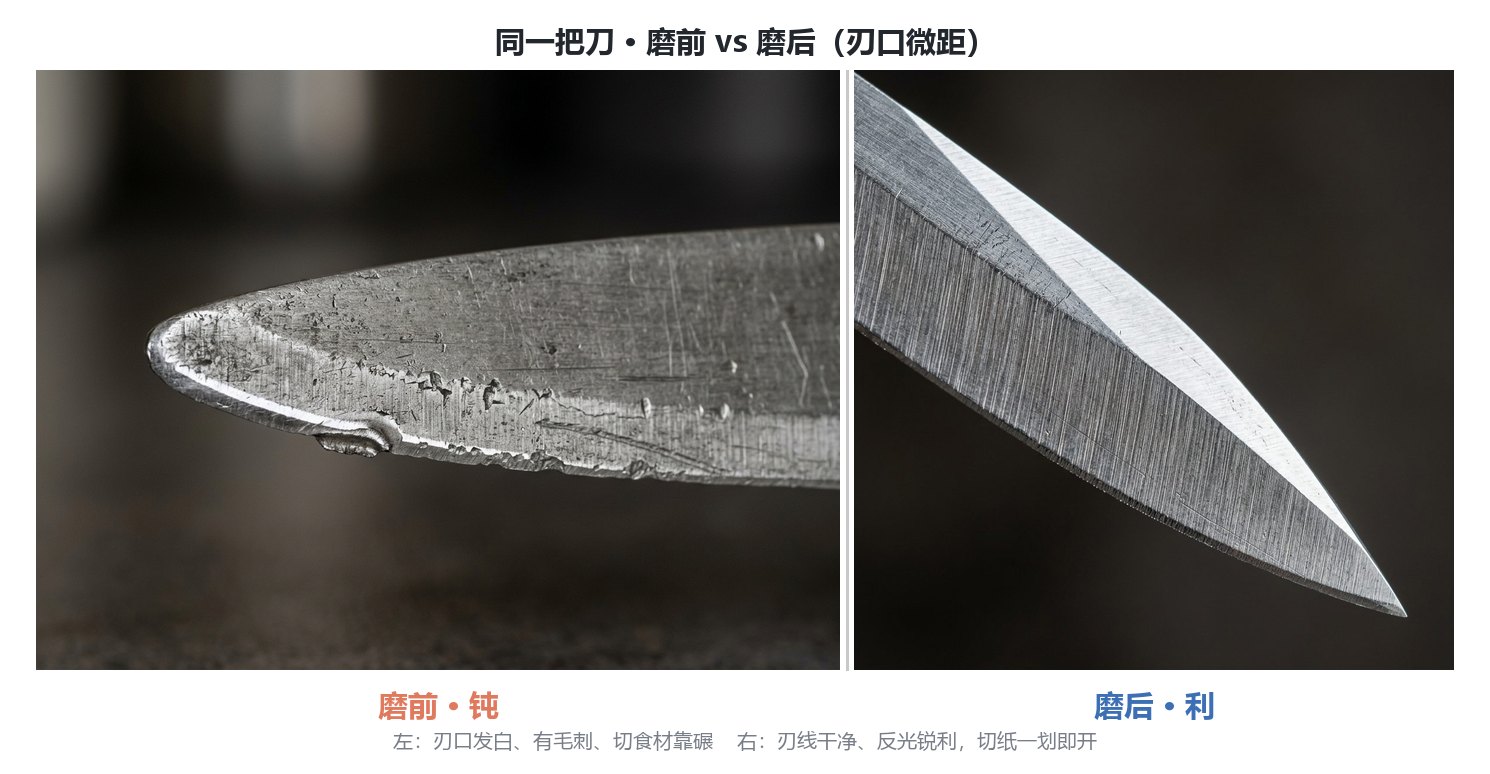
看看磨前磨后的差别——同样的角度、同样的刀,斜面修整了,刀面花纹一根没少:
五、存:收纳不对,前面全白干
花纹刀怕三样:潮、热、撞。
- 湿度控制在 40%–60%,别扔潮湿刀鞘里长期存(皮鞘藏湿气,鞣制盐还蚀钢),用透气刀架或刀套隔离存放。
- 远离暖气、阳光,别跟螺丝刀扳手混一堆,碰撞会让花纹层剥落、刃口崩口。
- 长期闲置(超三个月):涂油后用防锈纸包好放密封袋,每半年检查重涂。
下面这张表,是我踩坑踩出来的"伤纹 vs 护纹"对照,建议存手机里:
| 操作 | 伤纹做法(别学) | 护纹做法(照做) |
|---|---|---|
| 磨刀角度 | 手磨乱飘,刮到刀面 | T-05 锁角,只压刃口斜面 |
| 磨具选择 | 电动/拉式磨刀器、带式砂轮 | 金刚石石/水石 + 牛皮荡刀条 |
| 刀面清洁 | 钢丝球、金属棉、抛光膏抛镜面 | 软布 + 中性洗洁精,只擦不蹭 |
| 日常维护 | 放任不管、进洗碗机 | 即洗即擦干、两周薄涂矿物油 |
| 校刃 | 频繁粗磨伤钢 | 陶瓷棒轻校,少磨多校 |
| 存放 | 潮湿刀鞘、混放碰撞 | 透气刀架隔离、控湿避热 |
常见问题
花纹磨没了还能恢复吗?
能,但分情况。如果是被抛光膏/钢丝球把酸蚀层磨平了,花纹是"表面效果",可以重新酸蚀(稀释氯化铁或白醋短时泡)找回对比度——不过这是进阶活,新手建议交给刀匠。更常见的是"花纹变淡"其实是油污堆积,温水洗洁精擦净晾干,对比度自己就回来了,根本不算伤。
大马士革刀能进洗碗机吗?
绝对不能。高温、强碱洗涤剂、长时间泡水三连击,会同时毁掉花纹钢的表层和木质/骨角手柄,还容易跟别的餐具碰撞崩口。手洗、擦干、上油,三步走完也就一分钟的事。
大马士革刀多久磨一次?
高频家用菜刀,每周用陶瓷棒校刃 1 次,每 2–3 个月真正用金刚石石开刃 1 次就够。判断该磨了很简单:切番茄要压才能破皮、划纸发涩拖拽,就是刃口初钝信号。别等钝到切不动再救,那时候粗磨吃钢多,反而更伤。
用什么磨石不伤纹?
关键不是石的种类,是"只磨斜面"。金刚石石(D 系列)、水石、高目数天然石都能用,只要配合角度调节器锁角。避开电动磨刀器、拉式磨刀器和带式砂轮——它们削钢不均还发热,最容易糊花纹。
手磨总刮到刀面怎么办?
两个法子。一是上 T-05 精密角度调节器把角度物理锁死,手抖也不怕;二是开磨前用记号笔涂黑刃口斜面,推几下看只该在斜面最外缘掉色,刀面一掉色就立刻停手调角。我带过好几个新手,这两招一上,再没人刮花过刀面。
大马士革花纹刀磨护一体七步
- 锁角度:把 T-05 精密角度调节器套在导杆上,拧死到 15°–20°(厨房刀取小角,户外刀取大角),角度焊死不漂移。
- 涂记号笔:用白板笔把刃口斜面涂黑,作为角度校验参照。
- 选石开磨:D 系列金刚石磨石 1000# 起,带水从刀根推到刀尖,只压斜面;看记号笔只在斜面最外缘掉色即合格。
- 升目数收尾:换 3000#,再上高目数天然宝石石(6000#/8000#)把刃口抛亮,全程不碰刀面。
- 牛皮收锋:KD-A11 牛皮荡刀条背向刀锋轻拉几下,去毛刺、提保持性。
- 擦干上油:温水中性洗洁精手洗,软布彻底擦干,薄涂食品级矿物油。
- 透气存放:进透气刀架或刀套隔离,控湿避热,远离洗碗机与硬物碰撞。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。