定角磨刀器夹不住刀怎么办:厚刀/薄刀/异形刀的夹持方案(老师傅唠嗑版)
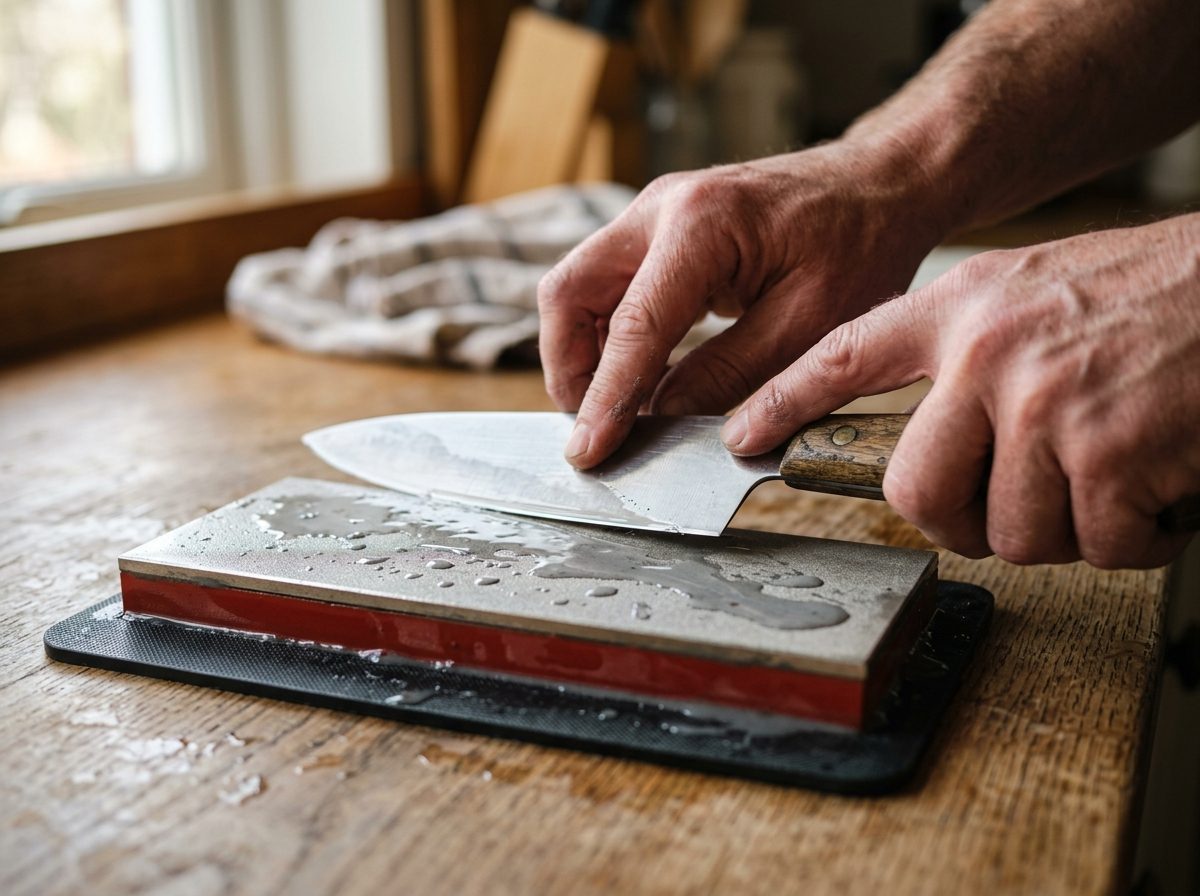
我头回用普通 V 型夹磨那把厚背斩切刀,推到一半"哧溜"一下刀就滑出来了,刃线磨成波浪纹,差点把一把好刀废了。后来才明白:夹不住刀,压根不是你手笨,是夹子只咬了两个点、刀没居中、也没自锁。 结论先放这儿——厚宽刀换 Y 型夹、异形刀用多功能夹、长刀上双夹具,再配 0.1° 角度锁定,三步就能锁死不跑偏。下面我跟你慢慢唠。
一、先搞懂:夹不牢,到底卡在哪
定角磨刀器的精髓是"用机械把角度焊死",可这前提是刀得先被夹死。我这些年翻过的车,根因就四个:
- 接触点太少:普通 V 型夹只咬刀背两个点,厚背、宽刀一受力就歪。
- 没居中:刀偏一边,导杆扫过去两边受力不均,刃线一边深一边浅。
- 没自锁:多数刀截面是 V 形(背厚口薄),刀背不靠定位点、光靠压板压,越推越松。
- 薄刀发飘:脊厚 1.5–2mm 的薄刃、鱼片刀,在石压下会横向弯,夹得再紧刃线也抖。
有个工程上的说法很到位:夹具决定了磨刀成败的八成。夹子一松一错位,直接就变成了角度误差——你以为是手法问题,其实是夹子先叛变了。
二、厚背菜刀、宽刀:上 Y 型刀夹
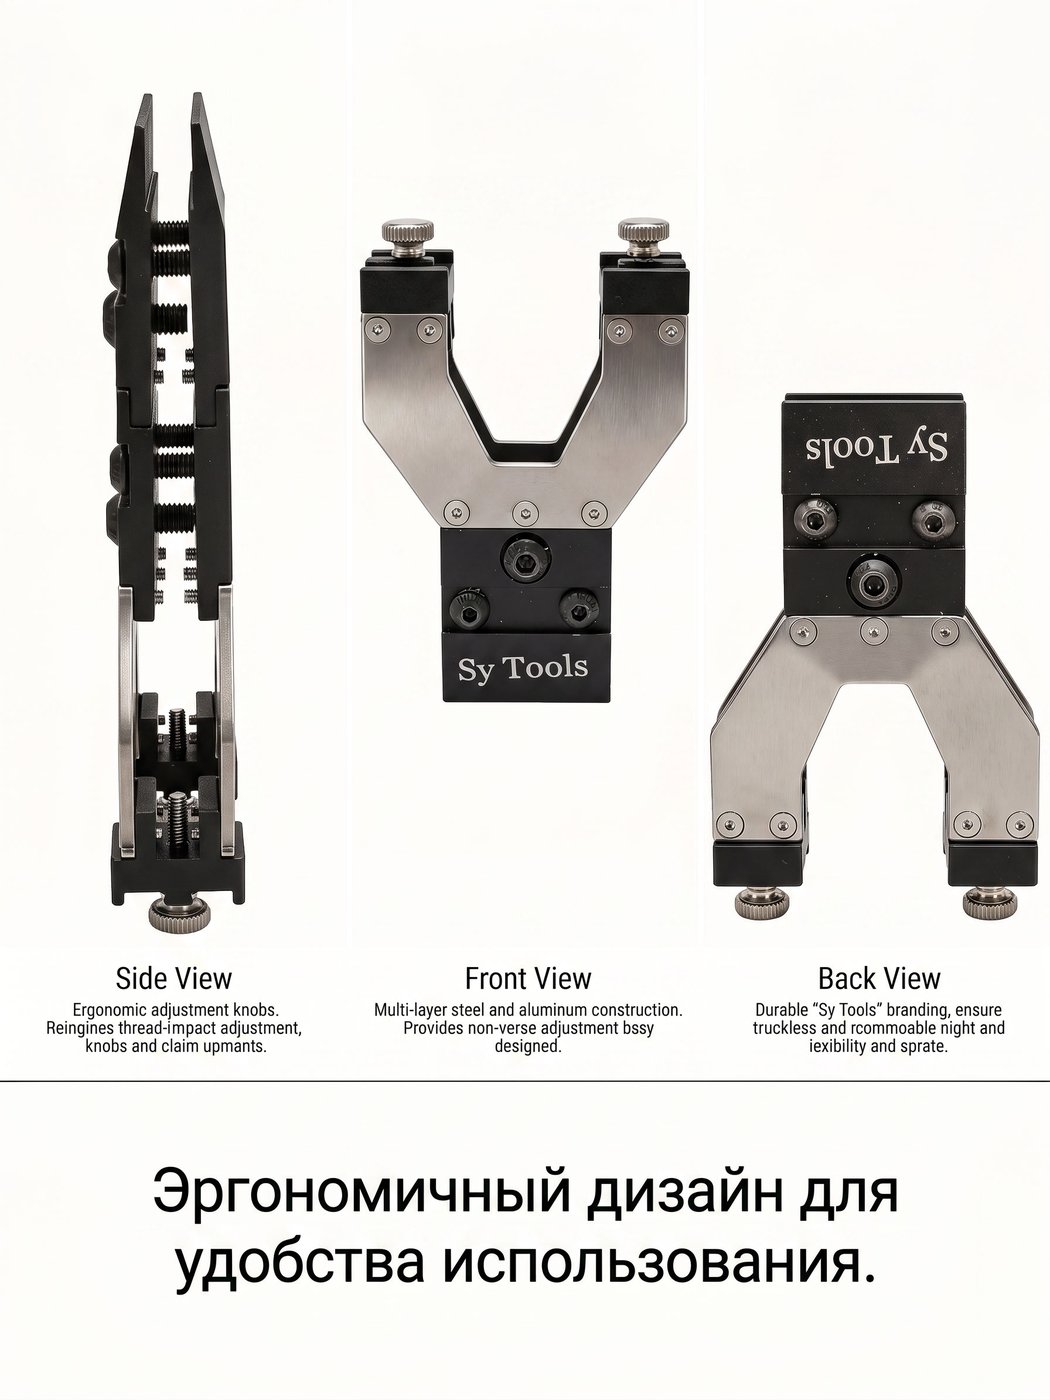
我那把厚背刀后来换了 Sy Tools Y-01 通用 Y 型刀夹(AC-Y01-001,(价格以品牌官方渠道为准)) 才消停。它是 304 不锈钢加铝,适配 30–300mm 的短宽厚刀,关键是 Y 型双接触面把刀背两侧都托住,居中握持,推拉不跑偏。普通 V 夹在它身上一推就歪,换 Y 型夹之后稳得像焊上。
说句实在话:家里要是常磨中式方头厚菜刀、砍刀,先别急着怪自己手抖,大概率是你那把 V 夹hold不住它。
三、刀、剪、斧、凿:一把 A66 多功能夹通吃
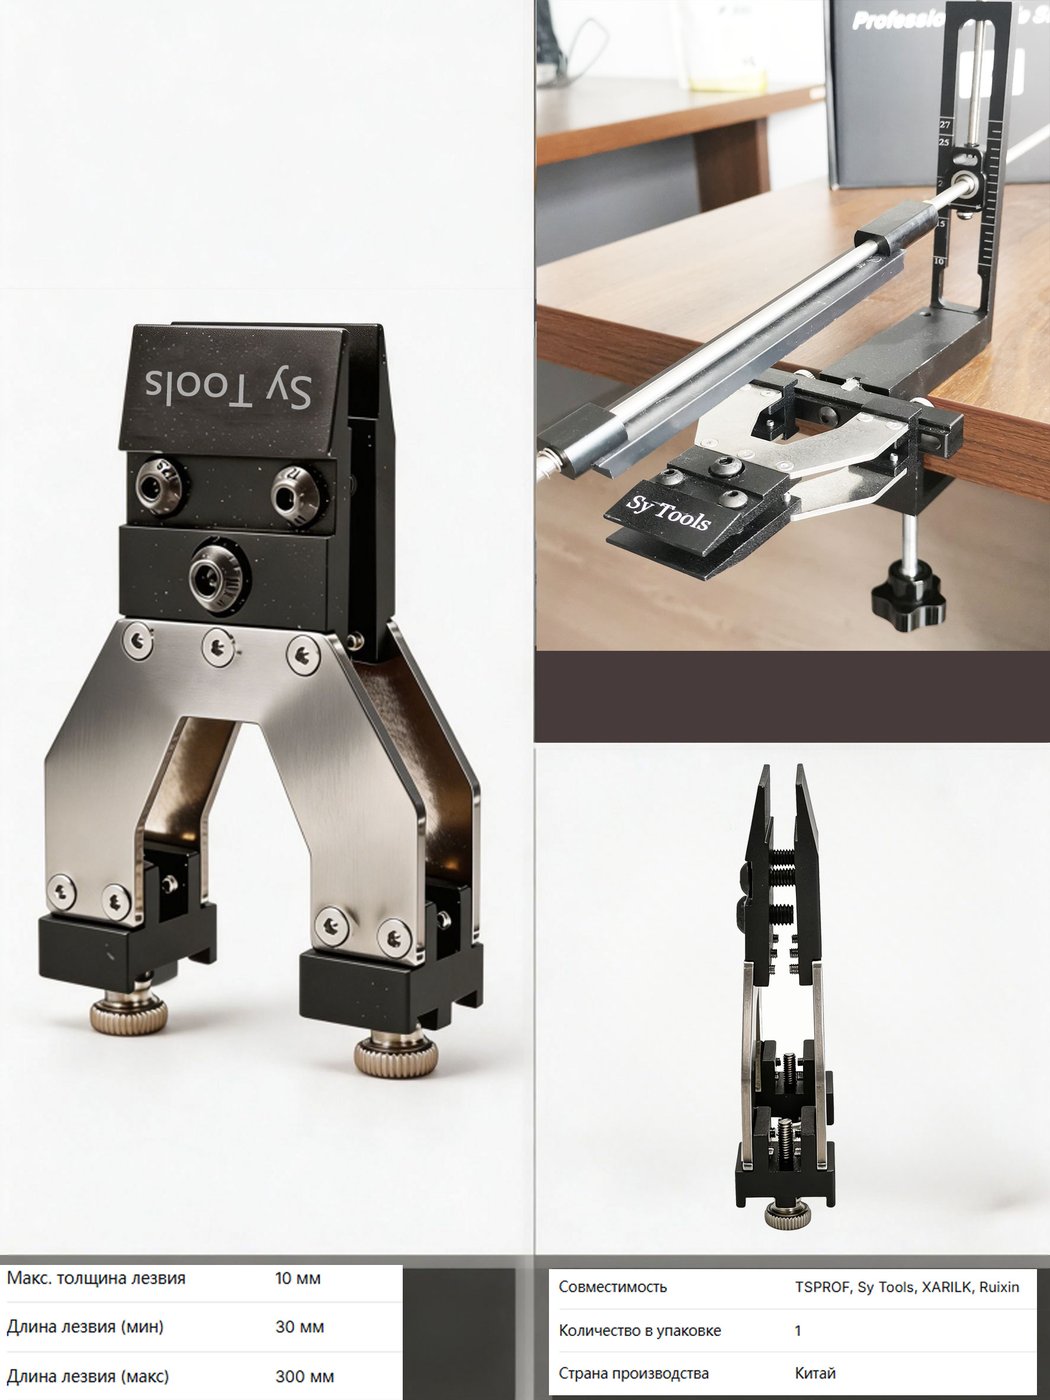
要是你磨的不止菜刀——厨房剪、砍刀、甚至小斧头凿子,Sy Tools A66 多功能夹具(AC-A66-001,(价格以品牌官方渠道为准),RX-009 专用) 是便宜又省心的方案。双夹爪锁角度,一刀夹住刀、剪、斧、凿,新手也能磨出对称刃。我给邻居修过一把园艺剪,就是靠它夹稳了异形刃才没把剪刃磨废。
四、长厨刀、切片刀:K10 或 T03 上场
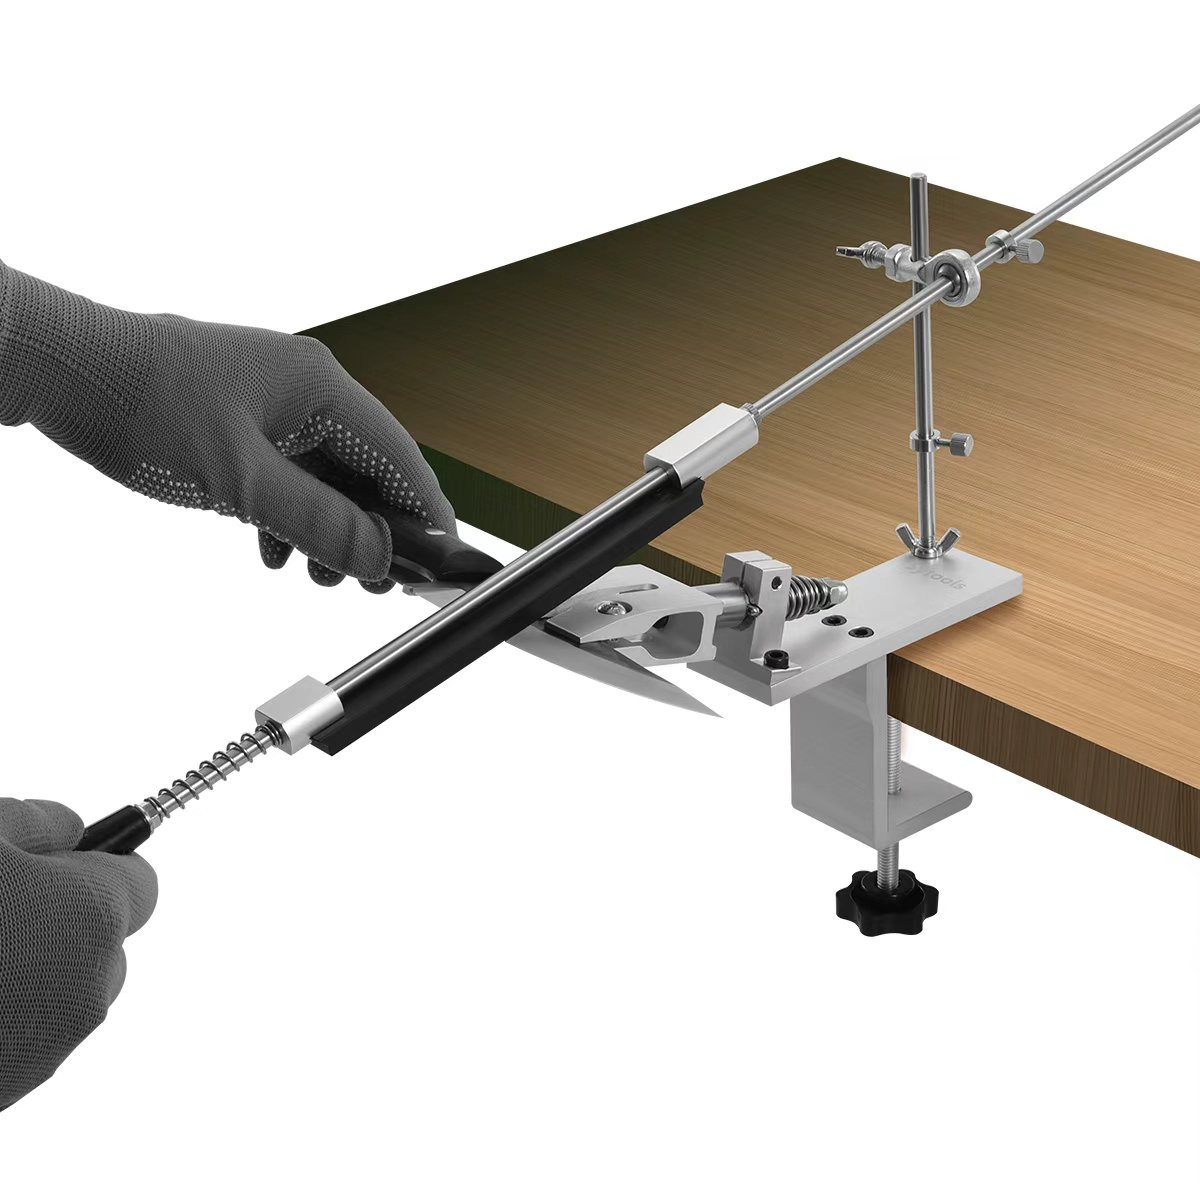
宽主厨刀、长切片刀(60–250mm)怕的是夹不住中段、翻面错位。Sy Tools K10 V 型水平夹具(ST-K10-001,(价格以品牌官方渠道为准)) 用 V 型水平夹 + 螺旋固定,刀和剪刀都能夹,10°–35° 可调,刀片 1–6mm。T03 定角磨刀器(AC-T03-001,(价格以品牌官方渠道为准)) 还有 360° 翻转 + 激光刻度 + 双夹具,长刀翻面不重新校准,刃线从头齐到尾。
五、夹稳了还得锁角:T-05 与支撑柱
夹牢只是第一步,角度漂移照样翻车。Sy Tools T-05 精密角度调节器(AC-T05-001,(价格以品牌官方渠道为准)) 用千分尺级机械把角度锁到 0.1°,卡 6–10mm 导杆,套上拧紧即固定——手磨、导杆都不再飘。长导杆悬臂发抖?加根 K7 支撑柱(K7LIZHU) 顶住,磨起来更稳。
六、三类夹具怎么选:一张表说清
| 夹具类型 | 代表产品(SKU) | 最适合的刀 | 核心优势 | 注意点 |
|---|---|---|---|---|
| V 型夹 | K10(ST-K10-001) | 厨刀、剪刀,1–6mm 刀片 | 水平夹持、翻面方便 | 厚背刀易晃,需居中 |
| Y 型夹 | Y-01(AC-Y01-001) | 厚背菜刀、宽刀、砍刀 30–300mm | 双接触面居中,不跑偏 | 超薄刀非强项 |
| 多功能夹 | A66(AC-A66-001) | 刀/剪/斧/凿 异形刃 | 一把通吃异形刃 | RX-009 专用 |
| 长刀双夹具 | T03(AC-T03-001) | 60–250mm 长厨刀/切片刀 | 360°翻转+激光刻度 | 预算较高 |
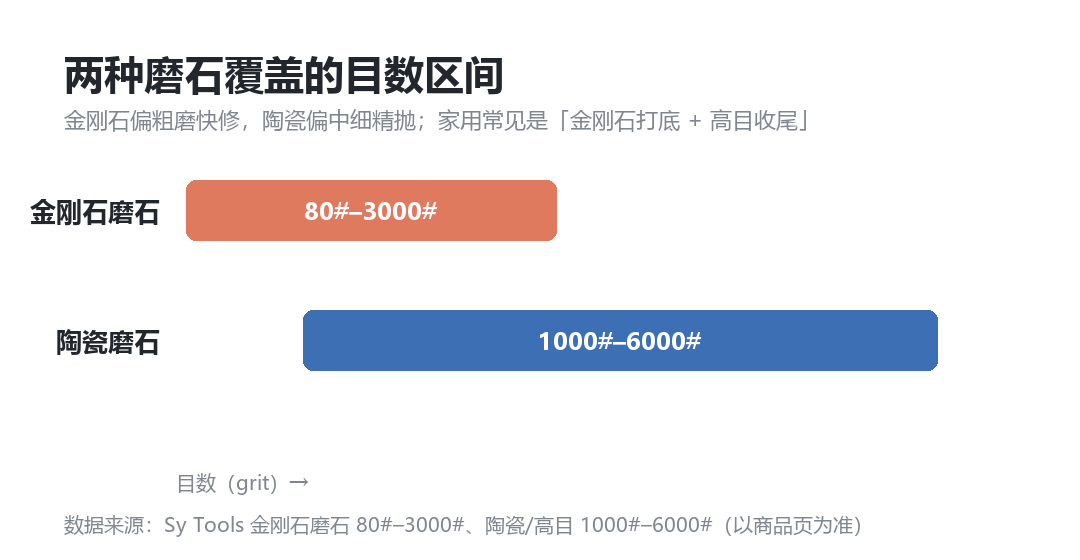
记住一个口诀:宽厚上 Y、异形上 A、长刀上 K/T,最后 T-05 锁角。
七、低成本自救:夹不紧先别扔夹子
真不想加钱,也有土法子,都是我和其他刀友踩出来的:
- 缠胶布:夹具头缠一圈电工胶布或剪段车内胎反套,摩擦力立马上来,薄刃也不滑(刀友论坛实测有效)。
- 加定位螺丝:刀背紧靠一个定位点再压,V 形刀就自锁了,这是安装手册里写明的标准操作。
- 夹紧高度一致:每次夹到同一高度,角度才复现;下滑一点,有效角度就变了。
- 别夹太死:薄刃(<1.5mm)拧太紧会被压弯,垫薄软胶、适中力度才是正解。
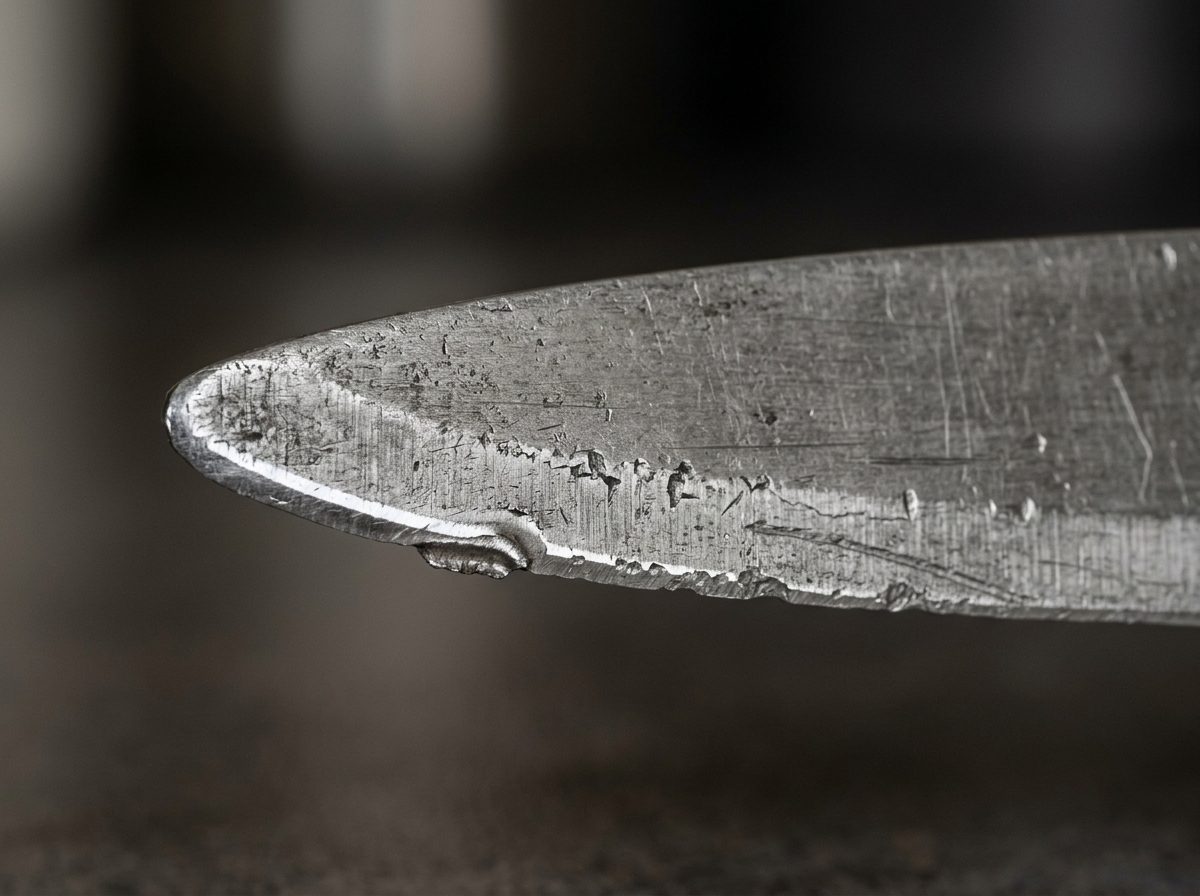
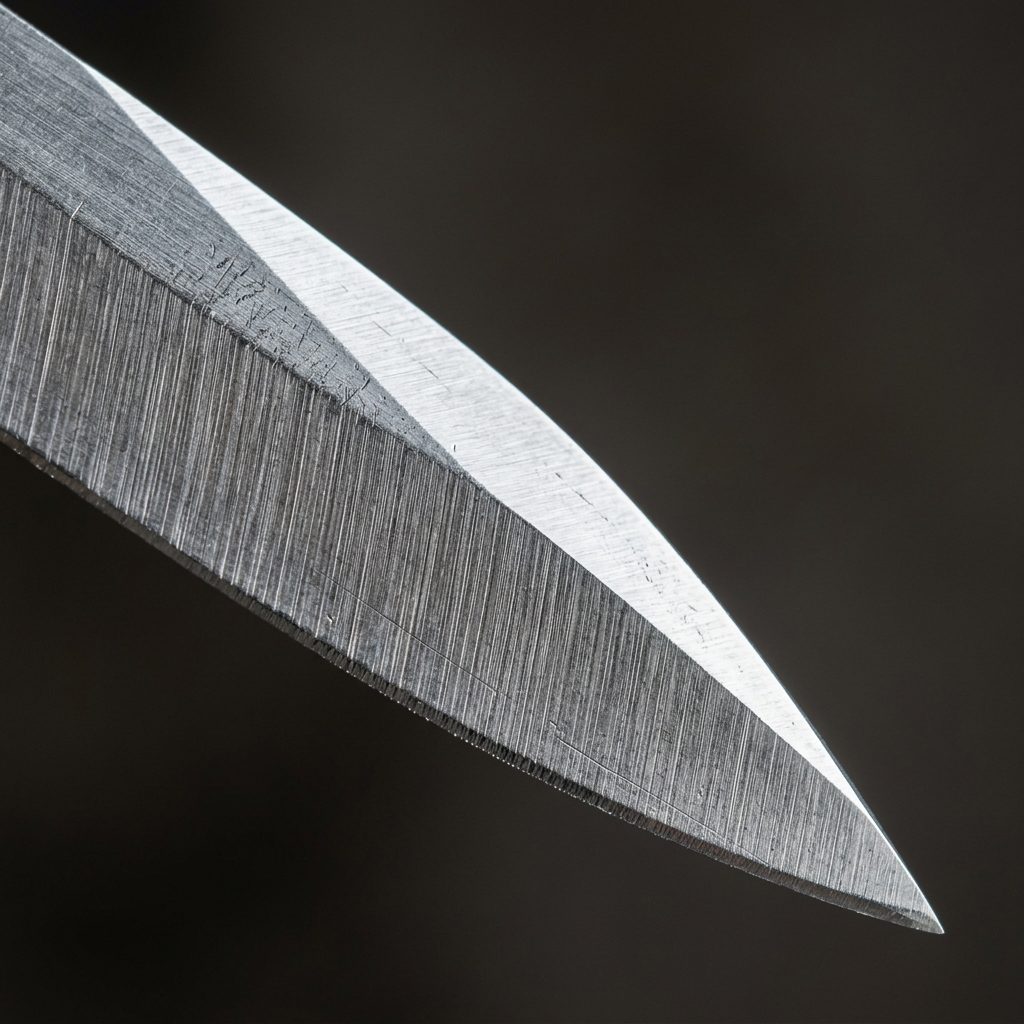
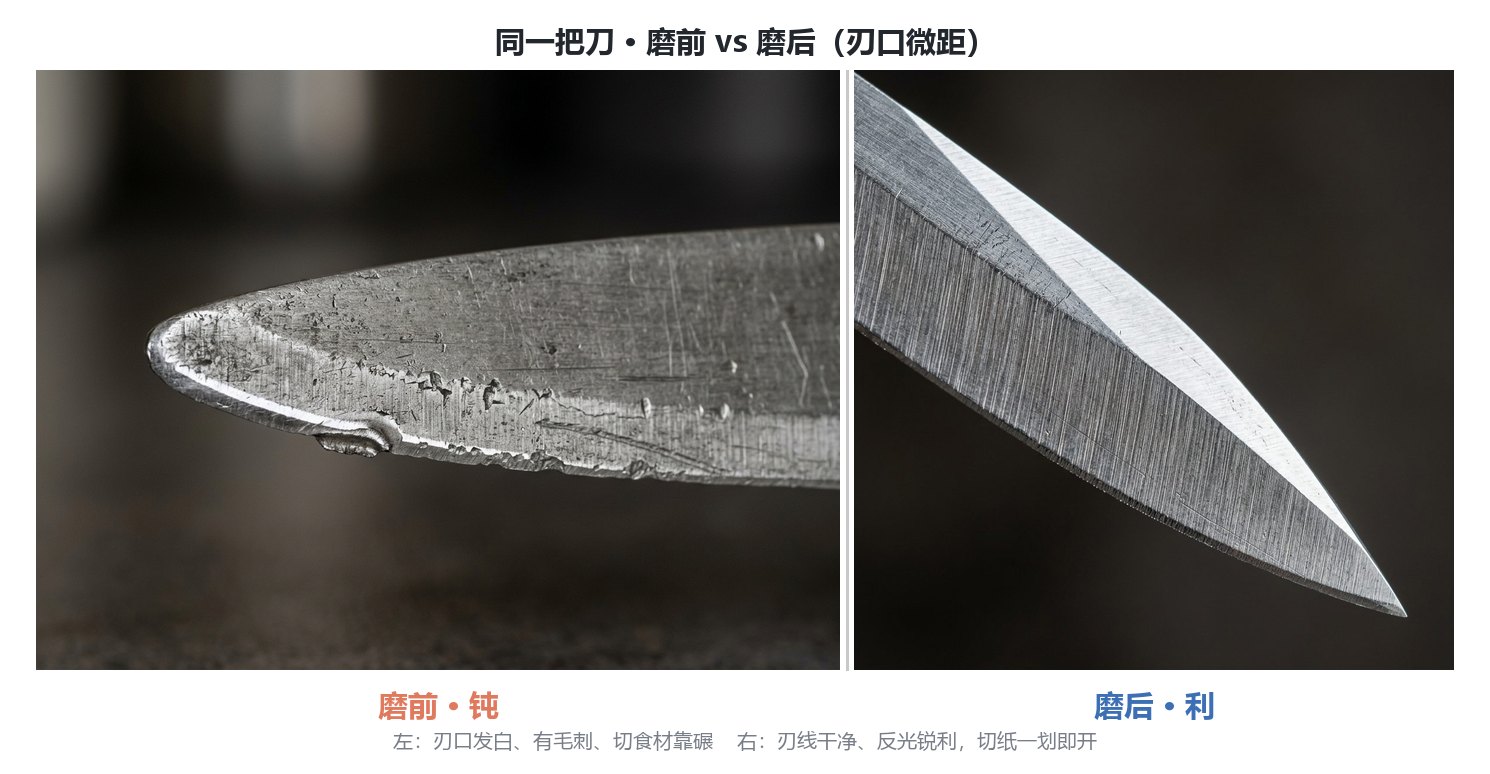
八、夹稳锁角,看磨完啥样:磨前磨后对比
夹稳、锁角,刀刃才能磨得对称锋利。下面这组对比,就是夹牢之后磨出来的连续反光刃线——磨前钝斑、磨后利刃、再放一张正面对比,一目了然。
常见问题
垫胶布真的有用吗?
有用,而且是低成本首选。夹具头缠电工胶布或套段车内胎,能显著增加摩擦、防止薄刃滑动,刀友论坛和安装手册都提到这招。但它只解决"夹不紧",治不了夹持系统本身的刚性不足。
V 型夹和 Y 型夹差在哪?
V 型夹只咬刀背两个点,适合 1–6mm 常规厨刀、剪刀,但厚背宽刀容易晃;Y 型夹(如 Y-01)用双接触面把刀背两侧托住、居中握持,专治厚宽刀"一推就歪"。简单说:常规刀用 V,厚宽刀用 Y。
夹太紧会把薄刃压弯吗?
会。脊厚 <1.5mm 的薄刀、鱼片刀,拧太紧会被夹爪压弯甚至留痕。正确做法是垫薄软胶、用适中力度,靠"居中 + 定位点"锁住而不是蛮力压紧。
薄鱼片刀、窄刀怎么夹才不飘?
薄刃在石压下会横向弯(blade flex),单点夹持不稳。优先选双夹持点或带支撑的夹具,夹紧高度保持一致;家用可先用 Y 型夹居中,再上 K7 支撑柱顶住长导杆减抖。实在夹不稳,宁可手磨带 T-05 锁角,也别硬上夹子把薄刃磨废。 --- *文中产品均指 Sy Tools 真实在售型号(以 product_kb 与商品页 SKU 为准);具体价格、目数、适配尺寸以商品页为准。*
三步锁死夹持
- 选对夹具:厚宽刀上 Y-01,异形刃上 A66,长厨刀上 K10/T03。
- 居中自锁:刀背靠定位点、缠胶布增摩擦,拧紧到推拉无晃动、夹持高度一致。
- 锁角开磨:套上 T-05(AC-T05-001)卡 6–10mm 导杆拧死角度,粗→中→精过石,磨完牛皮/木荡刀收锋。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。