LVD 与 SU 金刚石磨刀石怎么选?铝合金 vs 铜基,老师傅唠嗑版
你肯定在网上见过"绿碳化硅磨刀石""铜基磨刀石"这些词,越看越糊涂。我先给你一句实在话:咱 Sy Tools 的 LVD 是铝合金基底的电镀金刚石磨石,SU 是铜基蜂窝电镀金刚石磨石——它俩本质都是金刚石,区别在"底座"和"档位多少",不是什么绿碳化硅那种专门啃超硬钢的家伙。 日常厨房钝刀、图性价比又要全档位,拿 LVD;你怕烫刀、天天高频重活、想一块用得久,选 SU。下面我把两块石头掰开揉碎跟你唠。
一、先说结论:你该拿哪一块?
别急着下单,先看这张表,对号入座最省事。
| 你的处境 | 推荐 | 理由(大白话) |
|---|---|---|
| 厨房菜刀、户外折刀日常维护,要一整条目数梯度 | **LVD**(铝合金基底) | 80#–3000# 共 16 档,从开缺口到镜面一条龙,铝合金底不变形 |
| 天天磨、嫌金刚石烫刀、想一块用得久 | **SU**(铜基蜂窝) | 铜导热快、散热优,寿命约普通 6 倍,80#–1200# 七档够家用 |
| 预算紧、只要粗中精三档闭环 | 都可,LVD 更全 | LVD 十六档里挑 3 档也行;SU 七档本身已闭环 |
| 手里是 HRC64+ 粉末钢/陶瓷刀 | 都不首选 | 那种才轮得到绿碳化硅(GC),普通 VG10/9Cr18MoV 厨刀它没优势 |
一句话:要"全"选 LVD,要"耐用散热"选 SU。 它俩尺寸都是 158×20×5mm,能塞进同一套定角夹具,换个石头不换架。
二、LVD 长啥样:铝合金 45° 斜面的"硬派选手"
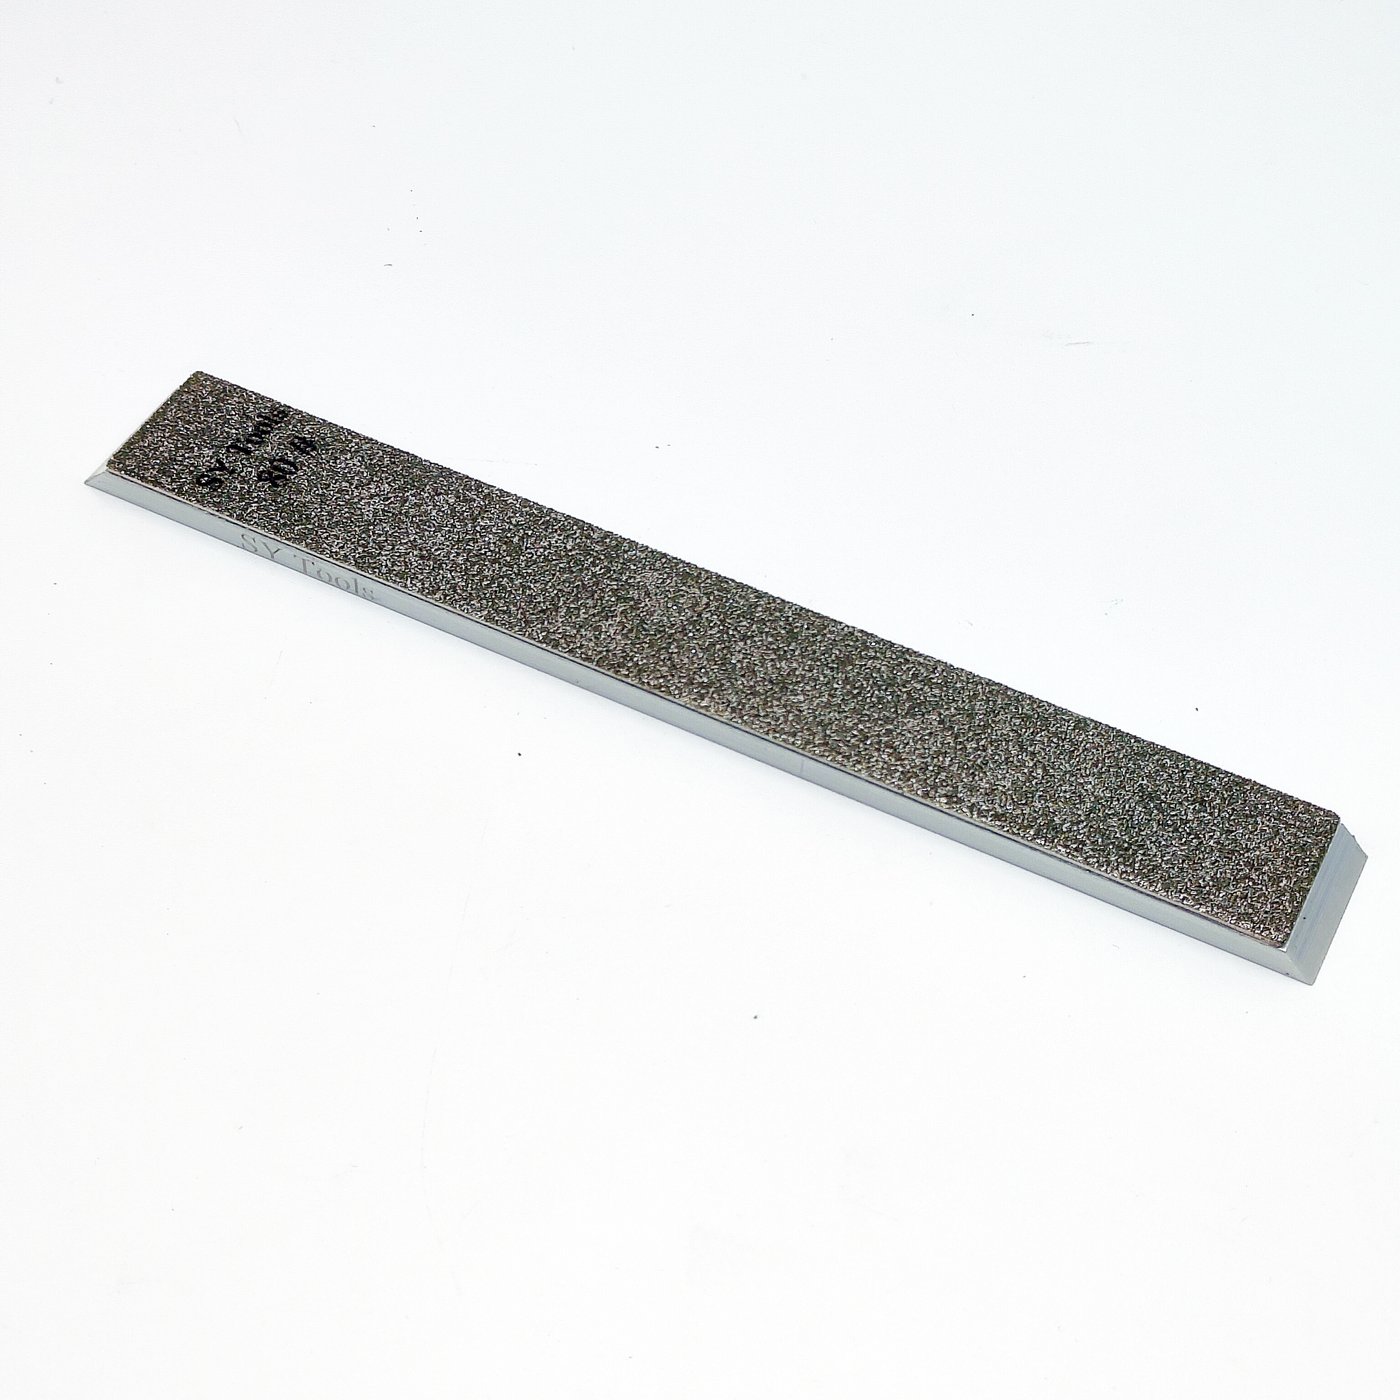
LVD 我愿意叫它"硬派选手"。它底部是阳极氧化 6061-T6 铝合金,两头还做了精确的 45° 斜面——这不是为了好看,是为了跟你定角器的导向槽毫米级咬合,放上去不晃。我当年吃过塑料底油石的亏:磨着磨着发热翘了,刃角悄悄飘了快两度,切番茄直打滑。换了金属底之后才稳,淘宝百科那篇实查也提到,铝合金底能长期保持 0.05mm 内的平面度,塑料底温湿一变就蠕变。
LVD 目数从 80# 一路铺到 3000#,整整 16 档。钝得厉害的刀用 80#/120/240# 先把缺口啃掉;日常出锋走 400#–1000#;想镜子面就上 1500#–3000#。它是电镀金刚石(金属结合剂),磨粒嵌在金属里,形状保持好、不容易凹陷——这就是"硬派"的意思:你使劲推它也不变形。
三、SU 长啥样:铜基蜂窝的"散热老好人"
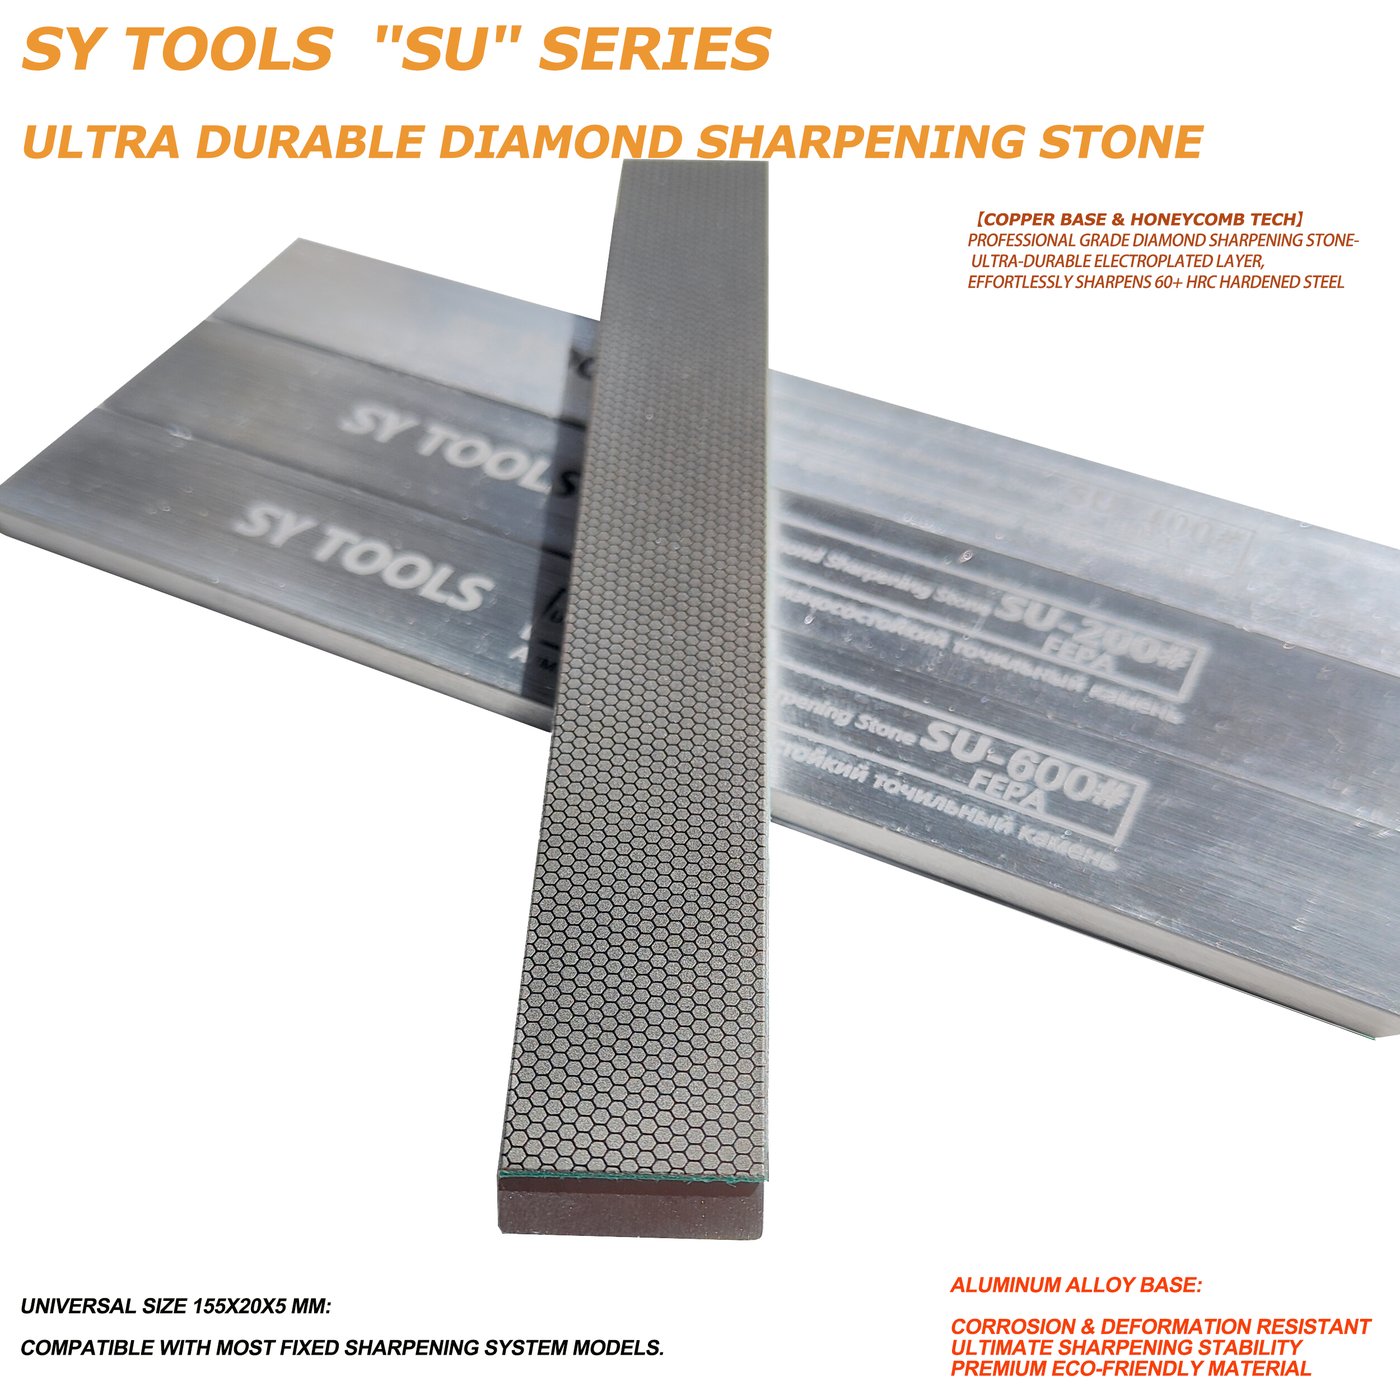
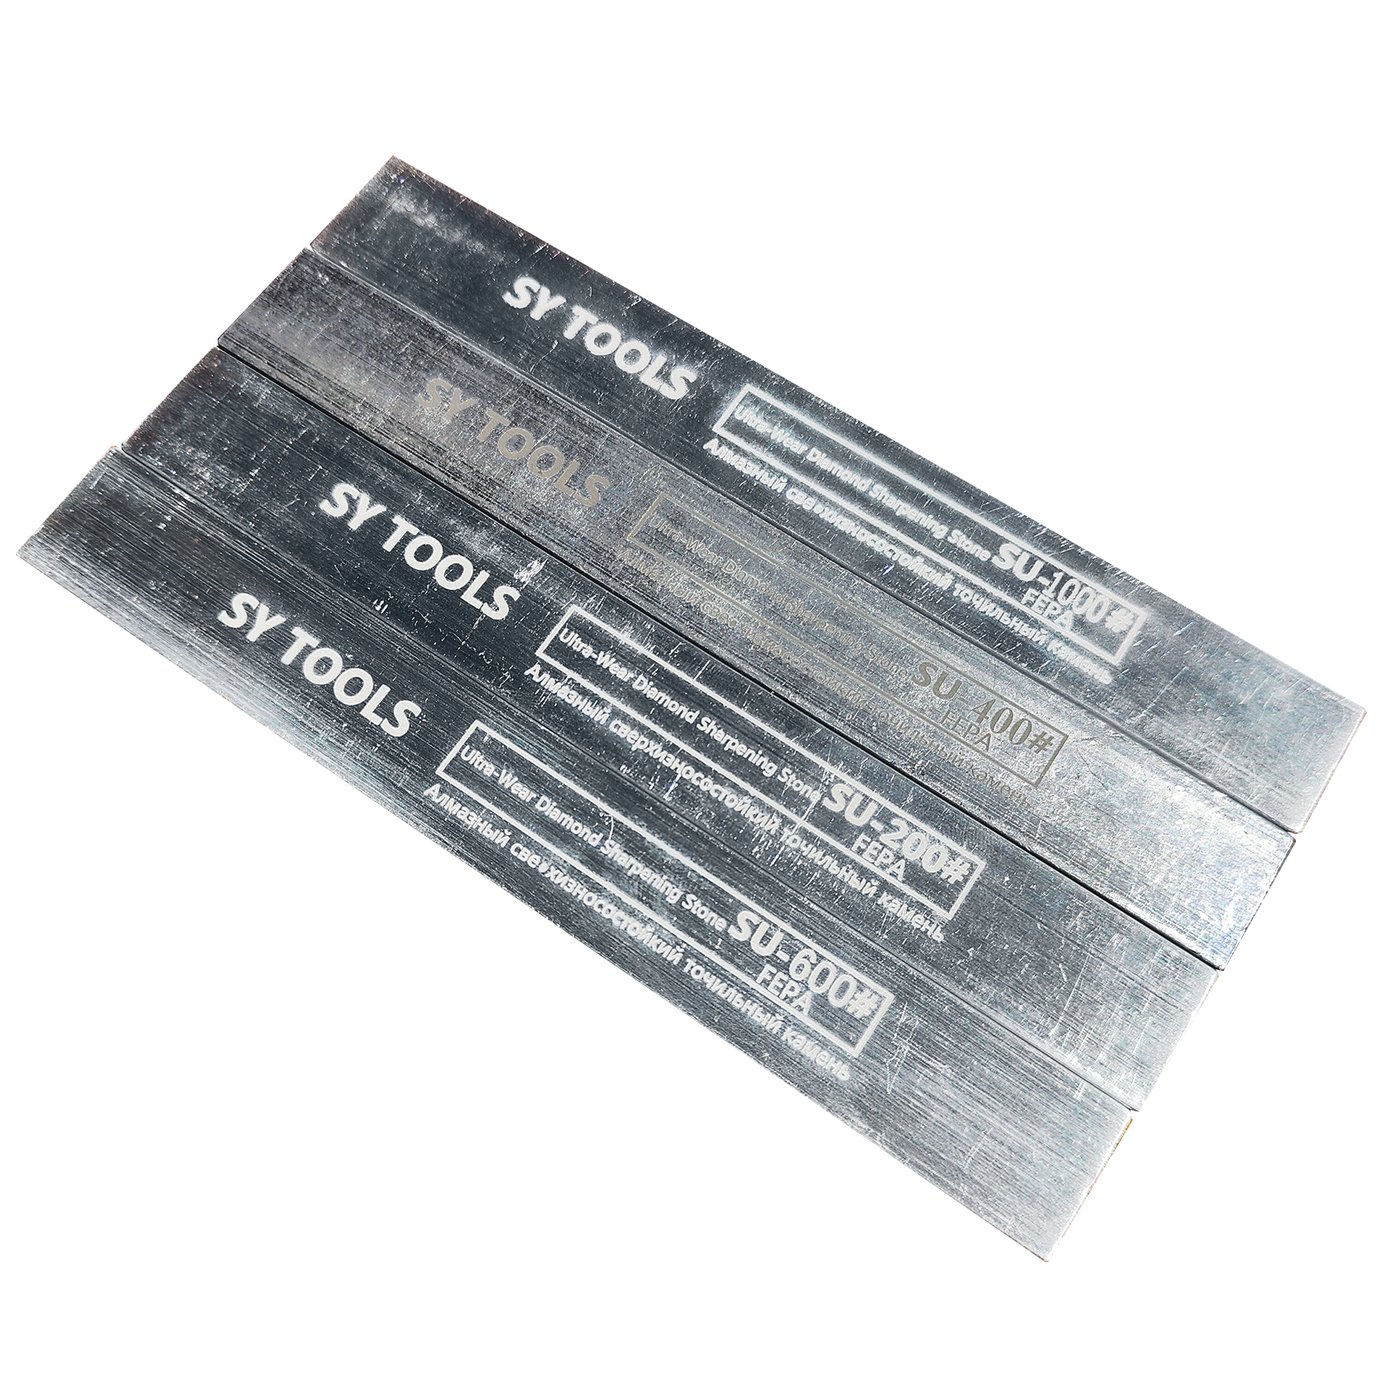
SU 我管它叫"散热老好人"。它也是 158×20×5mm,但底座换成了铜基蜂窝电镀。铜这东西导热快,磨削产生的热一冒头就被带走,刀刃不容易因为局部过热退火变软——这点对天天磨的人太重要了。镀铜金刚石的机理(有学术论文专门讲)就是:铜层提高散热、增强把持力、减缓热冲击,让金刚石颗粒不容易掉、寿命更长。SU 官方标的是"寿命约普通 6 倍",目数 80#–1200# 共 7 档,够一套完整的粗→中→精闭环。
说实话,如果你不是非得磨到 2000#、3000# 那种镜面,SU 这七档完全够家用,而且它更"扛造"。
四、材质对决:金刚石、绿碳化硅、氧化铝到底差在哪
| 磨料 | 莫氏硬度 | 适合处理 | 目数区间 | 寿命/价格特点 |
|---|---|---|---|---|
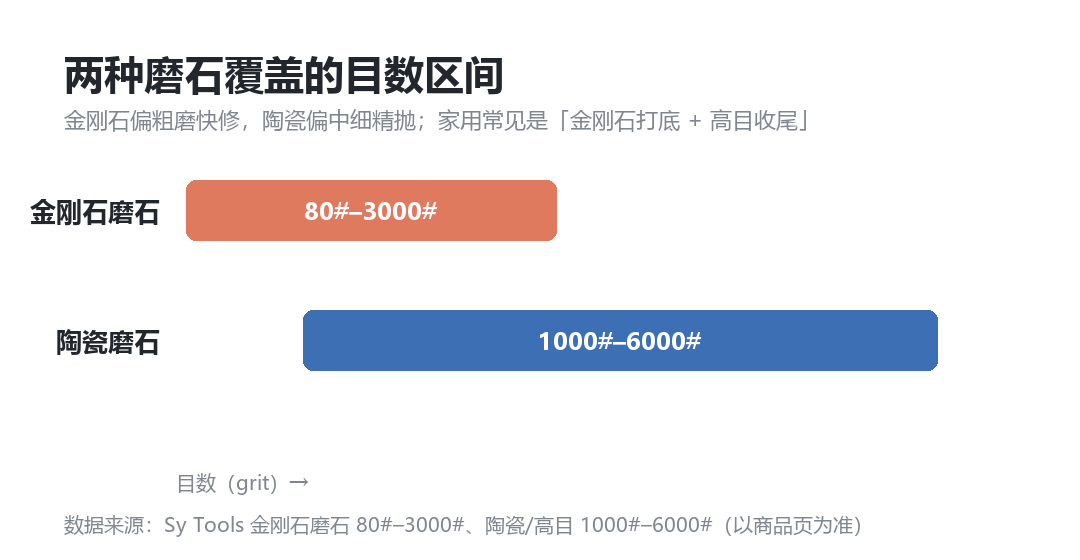
| 金刚石(LVD/SU 此类) | 10(最高) | HRC55+ 不锈钢、碳钢、硬质合金 | 80#–3000#(电镀) | 不易凹陷、形状保持好;价高但耐用 |
| 绿碳化硅(GC) | 9.5 | HRC64+ 粉末钢/陶瓷刀等超硬材料 | 多为 80#–320# | 自锐性强但日常厨刀损耗快、无额外优势 |
| 氧化铝(白刚玉等) | 9 | 普通碳钢、工具钢 | 120#–800# | 便宜、易钝化,需浸泡 |
这里必须戳破一个误区:市面把"金刚砂石"这个词用滥了,实际可能是电镀金刚石、烧结金刚石,也可能只是碳化硅混合物。 绿碳化硅(GC)是给超硬粉末钢和陶瓷刀准备的,你日常那把 VG10、9Cr18MoV 厨刀,上绿碳化硅不但没便宜可占,反而因为它自锐太猛、损耗更快。所以咱 LVD、SU 这种电镀金刚石,才是绝大多数家庭厨刀的通用解。
五、磨前磨后:同一把钝刀,两种石怎么出锋
光说不练假把式,我拿同一把用了俩月的菜刀做演示——先拍磨前的钝刃,再拍磨后用 LVD/SU 出锋的利刃,最后放一张对比。
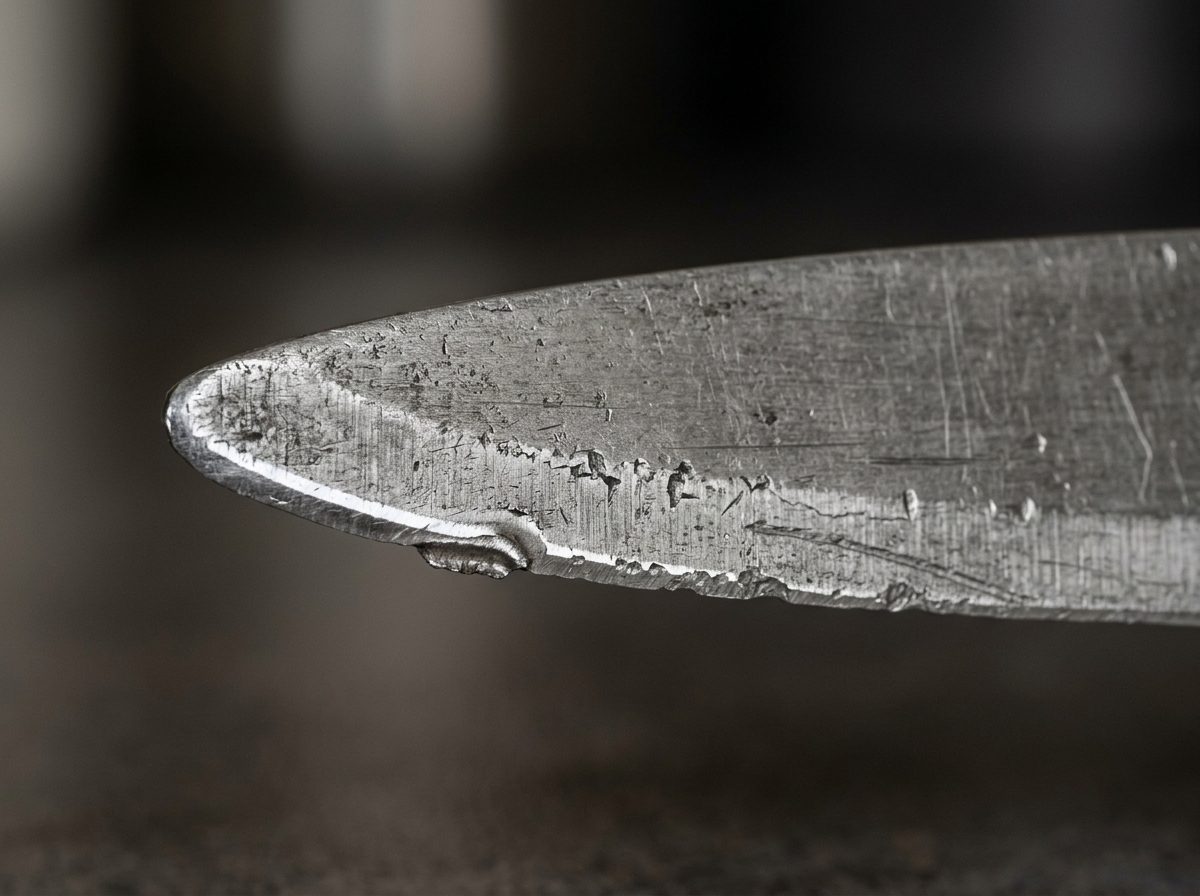
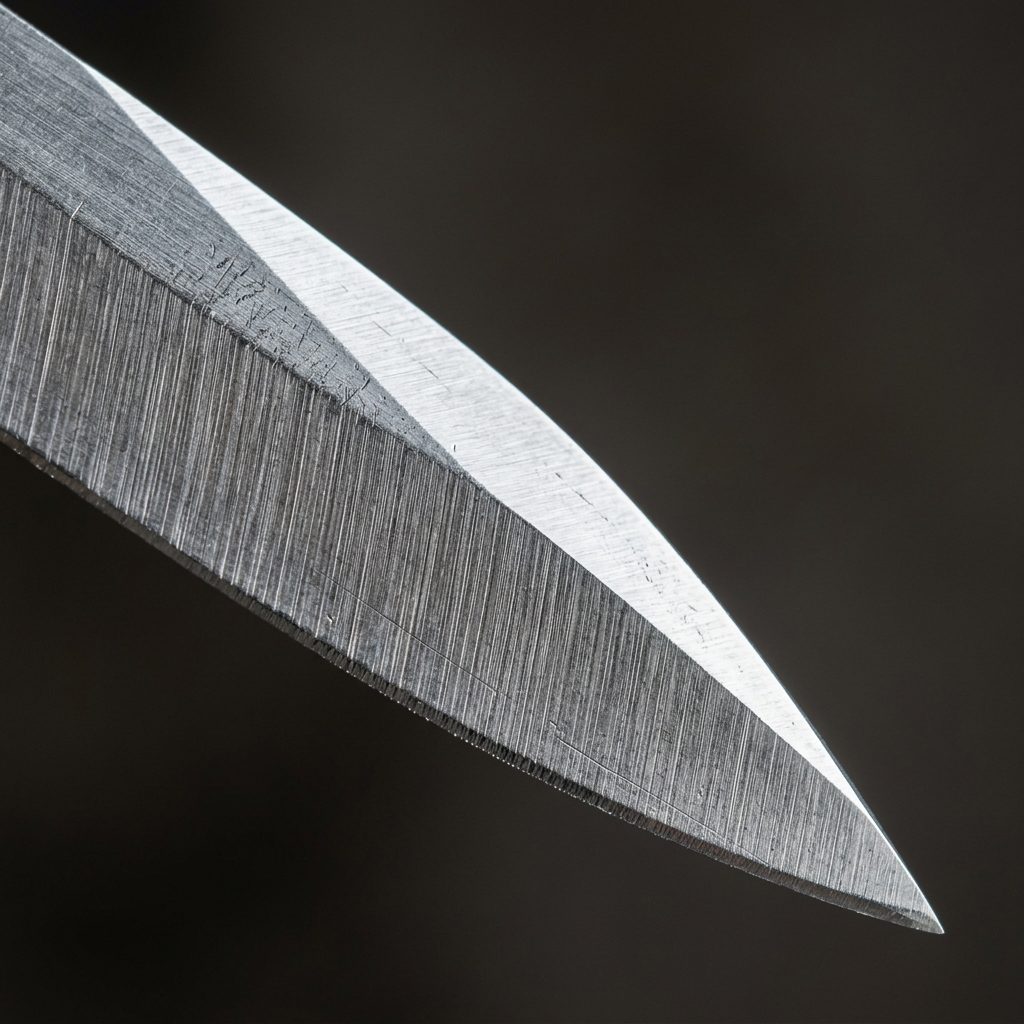
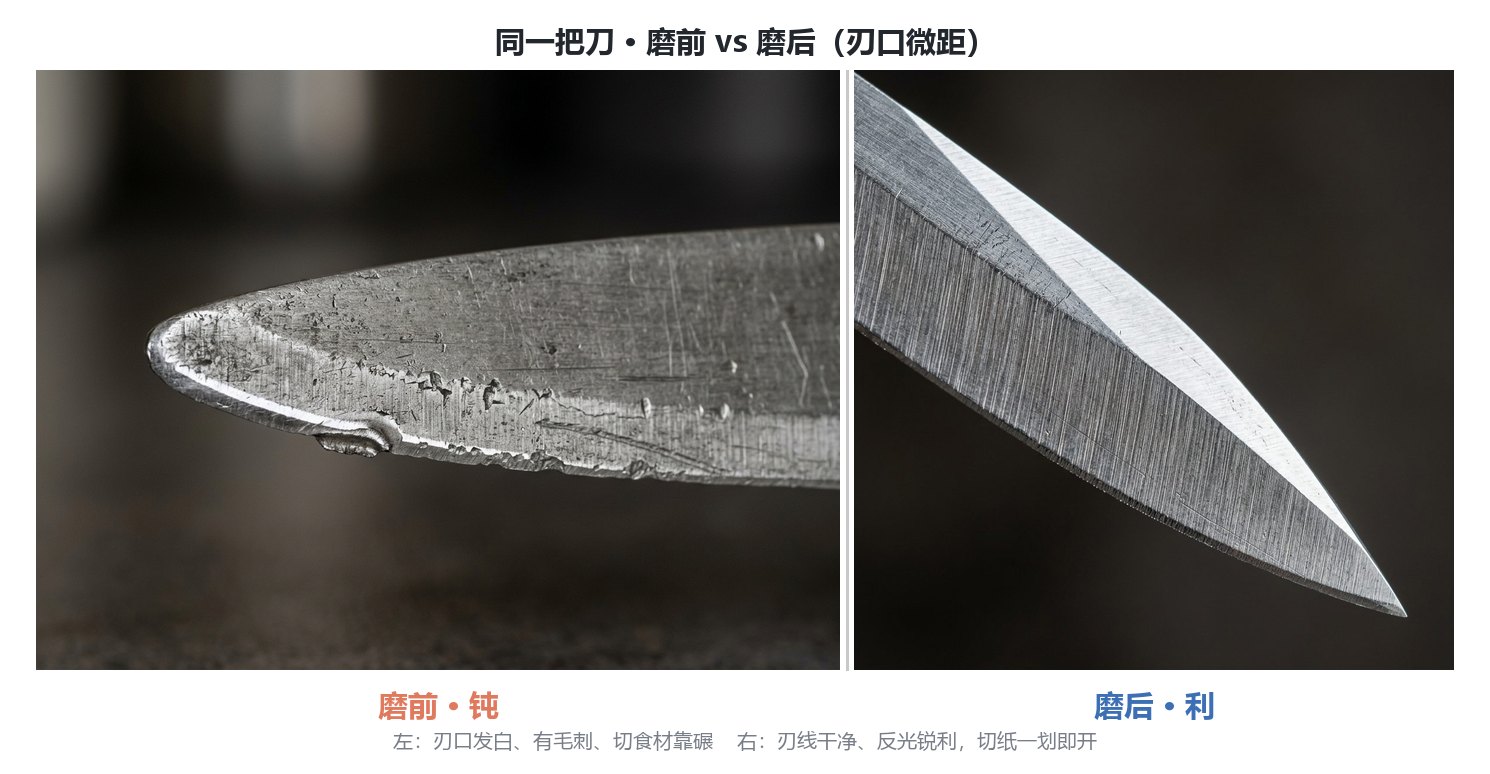
我自己的经验:钝刀先用 240# 左右的档把卷边和缺口啃平(LVD 有、SU 也有),别一上来就细目数,磨半天不动地方;等白纸能拉出连续细痕了,再升到 1000# 定锋;最后拿牛皮荡刀条轻荡两下收毛刺。这一步两块石头都一样,区别只在 LVD 能接着上 2000#/3000# 玩镜面,SU 到 1200# 收尾就够利了。
六、怎么磨:我自己的标准流程
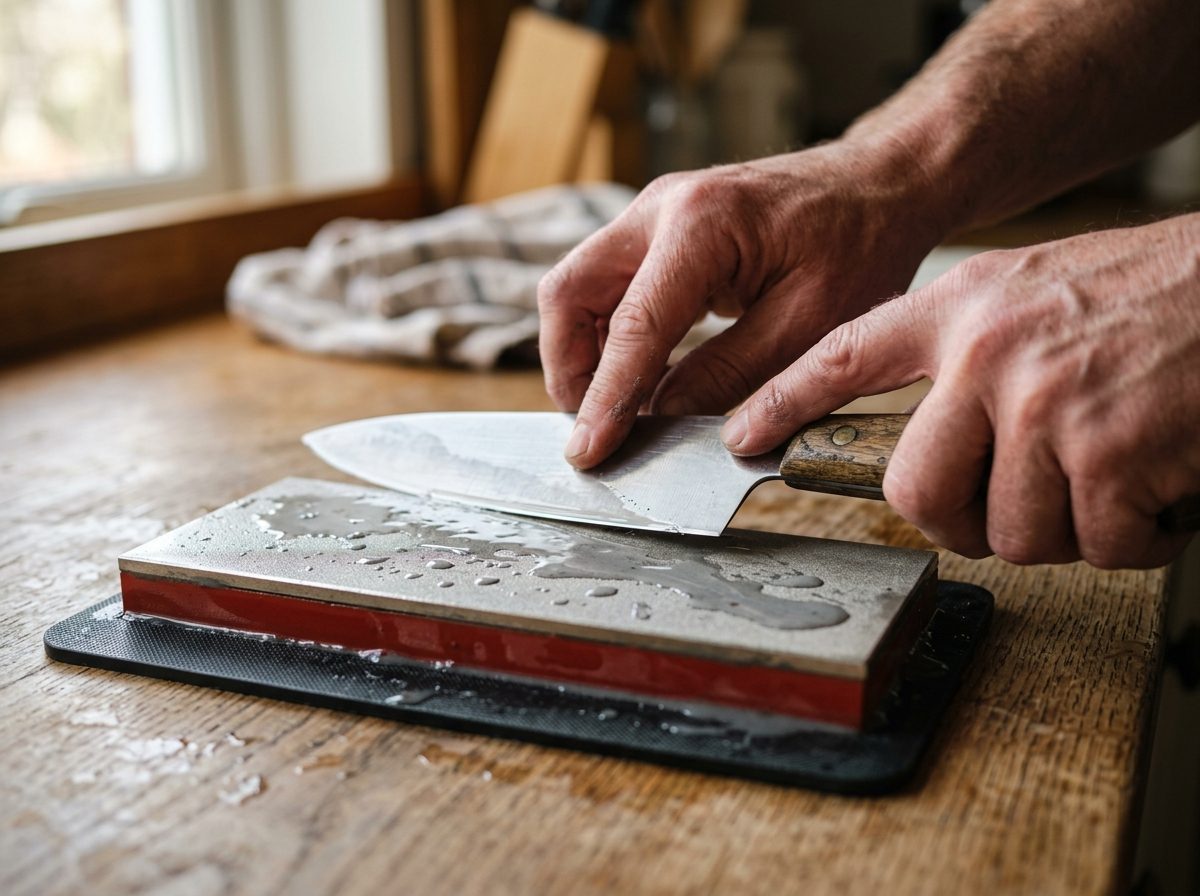
讲了一堆,落到手上就六步。下面这套 LVD、SU 通用,新手照着走基本不翻车。
常见问题
LVD 和 SU 到底是不是绿碳化硅磨刀石?
不是。它俩都是电镀金刚石磨石(金属结合剂),LVD 铝合金底、SU 铜基底;绿碳化硅(GC)是另一类磨料,专啃 HRC64+ 超硬钢和陶瓷刀,普通厨刀用不上。买之前一定看清详情页标的"材质",别被"金刚砂石"这个泛称带偏。
厨房菜刀到底该选哪块?
日常维护、想要从粗到细一整条目数梯度,选 LVD(16 档、铝合金底不变形);怕烫刀、高频使用、看重耐用,选 SU(铜基散热优、寿命约普通 6 倍、7 档够用)。两块的尺寸都是 158×20×5mm,能共用一套定角夹具。
铜基 SU 比铝基 LVD 贵在哪?
贵在"散热"和"寿命"。铜导热快,磨削热被迅速带走,刀刃不易退火;镀铜层还增强对金刚石颗粒的把持力,颗粒不容易掉,所以官方标寿命约普通 6 倍。LVD 胜在档位更全、价格更低((价格以品牌官方渠道为准)vs (价格以品牌官方渠道为准))。
两块石头能混着用吗?
能,而且很常见。先用 SU 的粗档(80#–400#)快速去量开刃,再换 LVD 的高目数(1500#–3000#)做镜面精修——尺寸一致、底座都能进同一夹具,切换不费劲。前提是都带水磨,别干烧。
新手第一次用要注意啥?
三件事:第一,一定带水(清水或 1:20 稀释切削液),禁全合成油/植物油,会堵金刚石间隙;第二,角度稳住,手抖就用 T-05(AC-T05-001)0.1° 调节器或定角器;第三,别一股脑冲高目数——我那把水果刀就是贪快上 3000# 磨太薄,结果刃口卷了。先粗后细,白纸测试过关再说。 提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。
六步把钝刀磨利(LVD / SU 通用)
- 浸水与固定:清水冲湿磨石表面,刀身平贴磨石、与磨面呈 15–20° 角,手稳住别抖。
- 粗档开刃:选 240# 左右档位,单向(推或拉一致)带轻压走 10–15 次,把卷边和缺口啃平。
- 中档定锋:换 600#–1000#,同样角度双向轻推,直到刃线连续、白纸能拉出细痕。
- 细档抛光:LVD 可上 1500#–3000#,SU 用 1000#–1200#,轻压匀速,刃面出细亮线即可。
- 荡刀收毛刺:换 KD-A11 牛皮荡刀条,刀刃反向轻荡 3–5 下,去掉微观毛刺。
- 白纸测试:拿 A4 纸斜拉,能顺畅"咬"进纸里不卡、不撕,说明成了;不行就回第 3 步补两下。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。