角度调节器怎么用:T-05 0.1°微调实操全流程(老师傅唠嗑版)
我年轻时候手磨一把切片刀,越磨越来劲,结果角度飘到 25° 开外,刀刃磨得跟狗啃的似的——切番茄一推一个豁。后来才明白,不是手笨,是角度没锁住。今天咱就聊聊角度调节器到底怎么用:把 Sy Tools 的 T-05(AC-T05-001)往导杆上一卡、旋钮拧到刻度、贴着磨石匀速推,手再抖也能复现出厂刃角。一句话结论先放这:角度调节器不神秘,它是给手装了个"定海神针",治的就是手磨角度漂移。
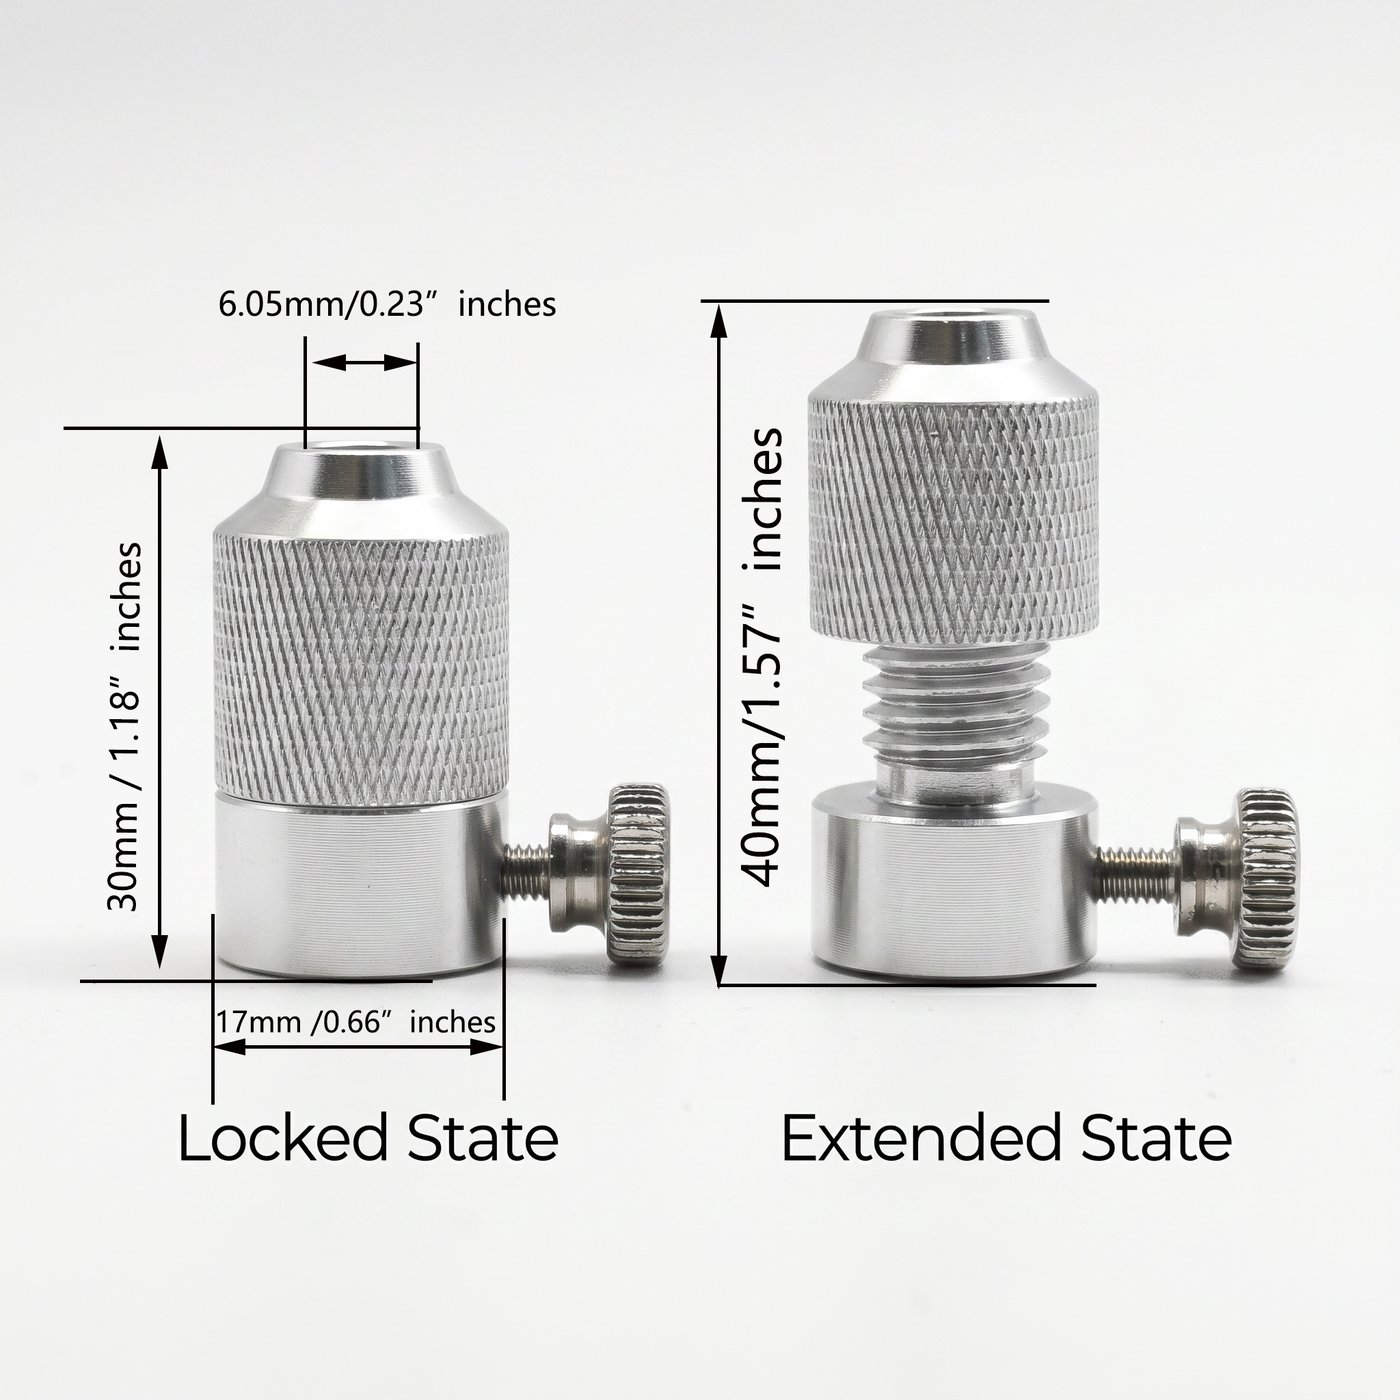
一、这玩意儿长啥样:T-05 是真能锁角的
先说清楚咱手里这把家伙。T-05 精密角度调节器(真实 SKU AC-T05-001,售价 (价格以品牌官方渠道为准))是千分尺级机械,0.1° 微调步进,航空铝刚体,最关键的是那个可调夹圈——适配 6–10mm 导杆,往导杆上一套、拧紧,角度就焊死在那了。
你可能会问:我直接手磨不行吗?行,但你得保证手腕跟机器人一样稳。我见过太多人,开头 18° 磨得挺好,磨到第三段手一歪变成 22°,刃角就乱了。T-05 干的事,就是把"角度"这个最玄学的变量,变成刻度盘上一个确定的数。
同族的还有 A55 精密角度调节支架(AC-A55-001,(价格以品牌官方渠道为准),齿轮齿条 0.1° 步进,能接 BEAST 系统),你要是玩大系统可以往上叠。但对咱普通家庭厨房,T-05 配一根导杆就够用了。
二、为啥手磨总飘角:我那把切片刀的教训
讲实操前,先戳痛点。手磨飘角一般三个原因:
- 手腕没支撑:悬空推磨,越推越偏,角度能飘出去 5°–8°;
- 两面不对称:一面 18° 一面 22°,刀越磨越斜;
- 跳目数还硬磨:粗石没磨匀就上细石,刃口虚、毛刺多,看着亮其实没开利。
我那把切片刀就是第一条——悬空推,磨完一边厚一边薄,切菜直打滑。用了 T-05 之后,导杆当轨道,刀贴着石面走,角度从始至终一个样,这毛病当场治好。
三、怎么标定角度:记号笔法最实在
新手别上来就盲拧。我的笨办法特好用:用油性记号笔把刀刃斜面涂一条线,按目标角试推 5–10 下,看磨掉的痕迹跟原斜面等不等宽。等宽,说明角度对了;只磨到上缘,说明角太小,往大调;磨到根了,说明角太大。调到位再正式磨。
常用角度记一下(以商品页参数为准,这里给通用区间):
| 刀型 | 推荐单边角 | T-05 导杆兼容 | 配套磨石 |
|---|---|---|---|
| 中式菜刀 / 切片刀 | 15°–20° | 6–10mm 导杆 | WH-D-SERIES D 系列 |
| 砍骨 / 户外厚刃 | 20°–25° | 6–10mm 导杆 | WH-D-SERIES + WH-TTD 加宽 |
| 超薄刃具 / 修脚 | 8°–12° | 6–10mm 导杆 | WH-D-SERIES 高目数 |
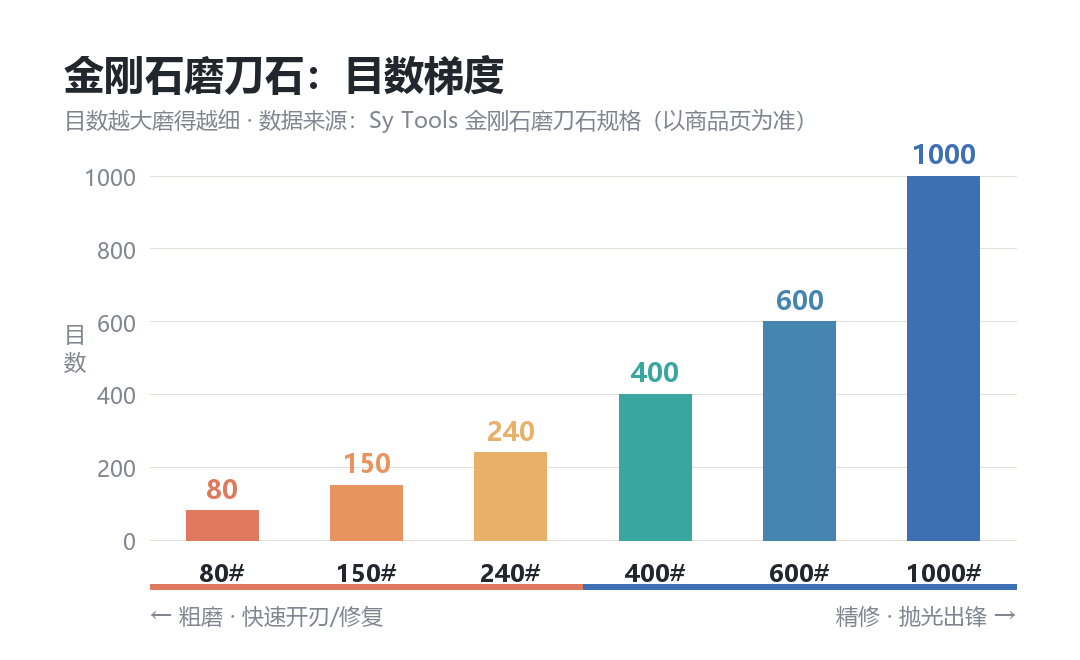
四、配什么磨石:D 系列目数阶梯
T-05 自己不磨金属,它只管角度,真正吃铁的是磨石。我配的是 D 系列金刚石磨石(WH-D-SERIES,(价格以品牌官方渠道为准),160×22×8mm,80#–3000# 共 16 档),带水磨、切削快、不伤刀。
目数怎么排?记住这个阶梯,别跳:
- 粗磨 80/180/240:修缺口、重塑刃形;
- 中目 320/400/600/800:建锋,主力段;
- 高目 1000/1200:精抛;
- 超高目 1500–10000(天然/宝石石):镜面收尾。
经验红线:目数差 > 200(比如 180 直接跳 400),中间得插个 320 过渡,不然断层研磨,刃口寿命打折。金刚石怕瞬时高温,全程带水防脱落。
五、实操步骤:上导杆到收锋,一步步来
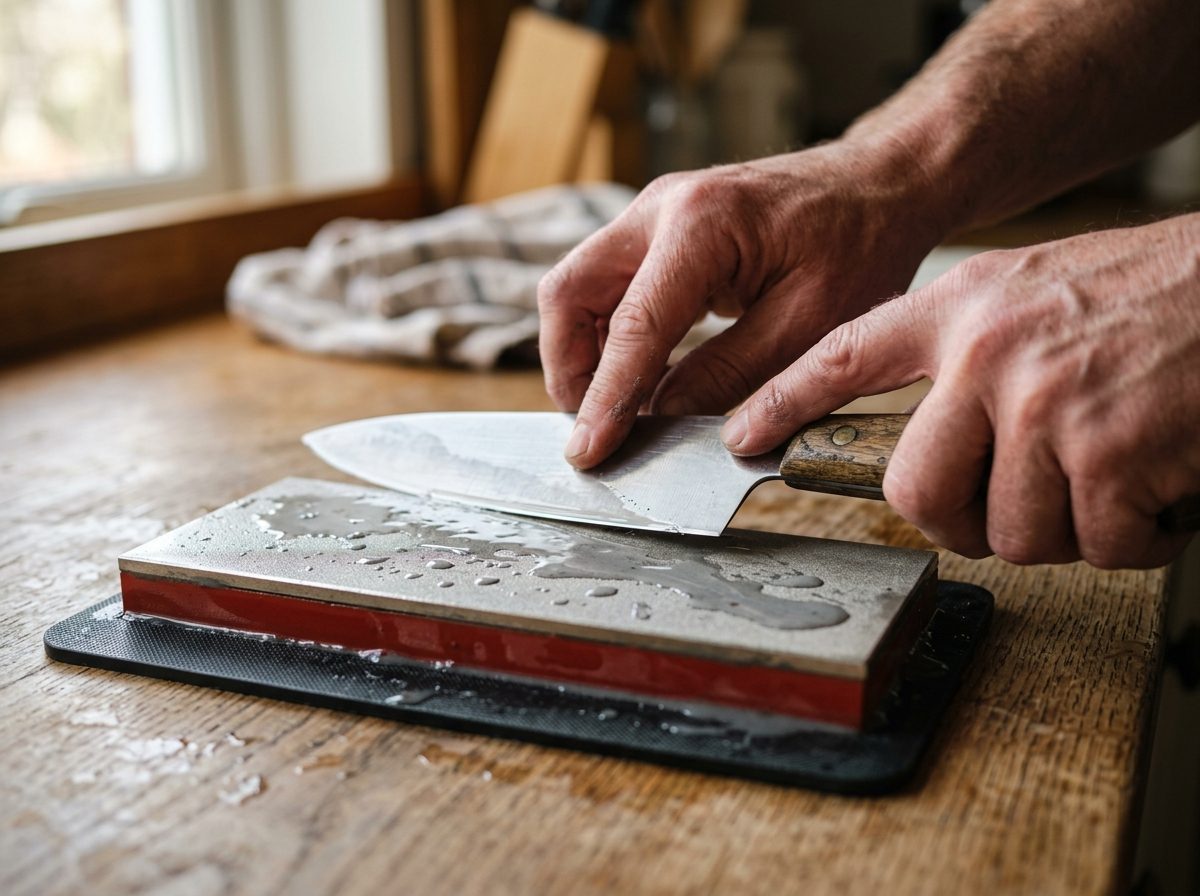
下面这趟流程,你照着走,新手也能磨出剃刀级刃口。先上张真实磨刀场景图,脑子里有个画面:
六、磨前磨后对比:飘角刀救回来啥样
我拿那把被我磨成狗啃刃的切片刀做了回实验,上 T-05 锁 18°、D 系列从 240 走到 1000,再用牛皮条收锋。磨完啥样?看对比:
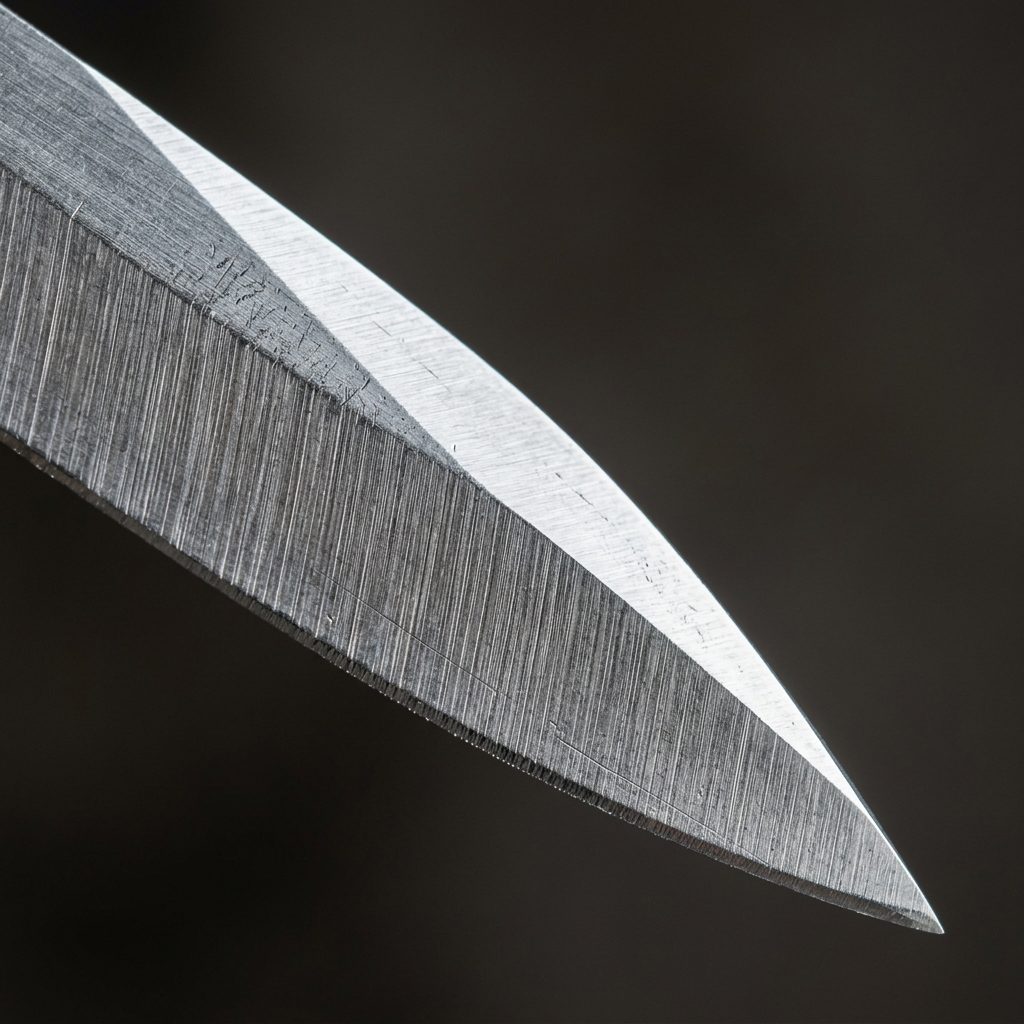
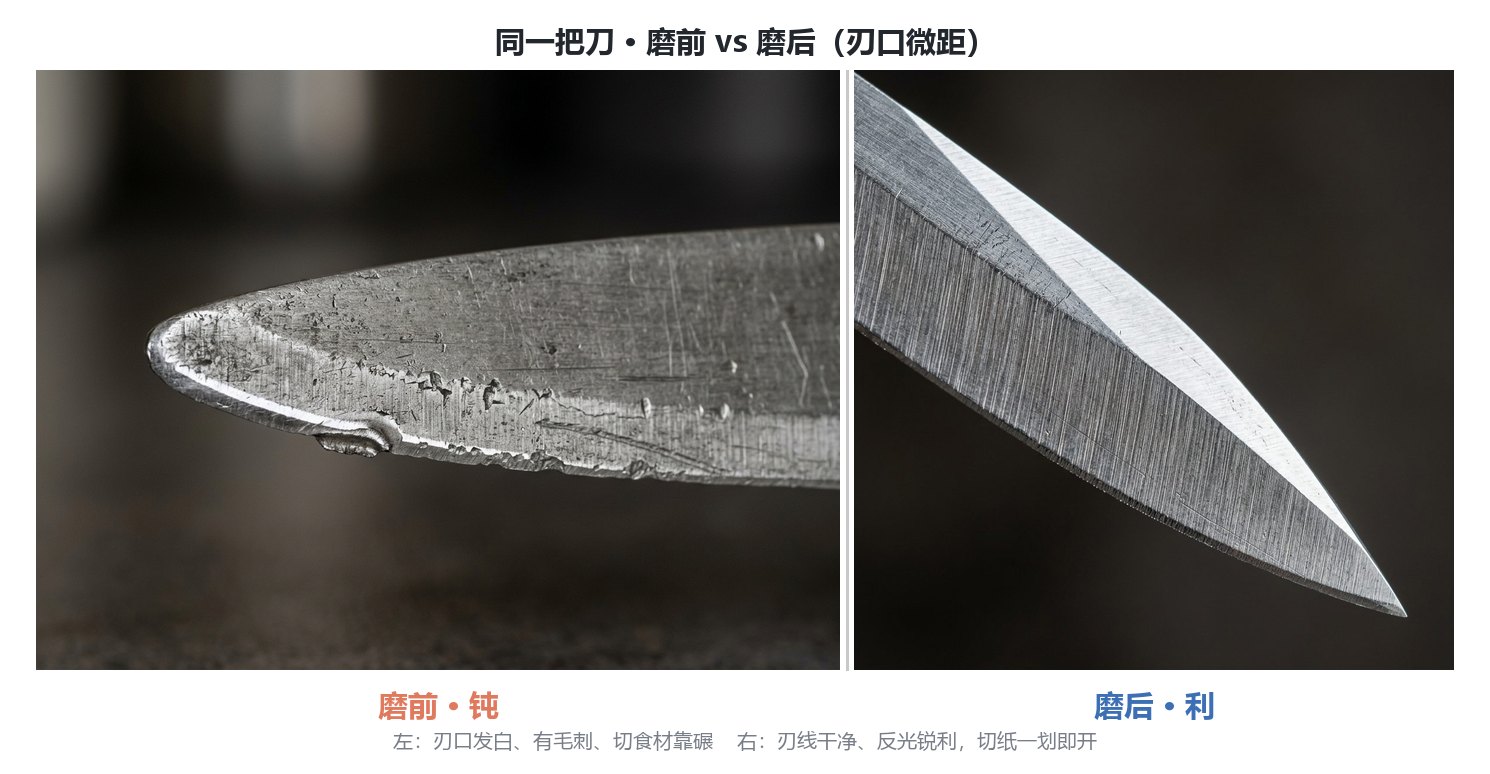
磨完拿 A4 纸试,一刀下去干脆利落,再没豁。这事儿给我最大的感触是:工具不贵,贵的是把"角度"这件玄学事变成确定值。
七、收个尾:规格以商品页为准
T-05 治的是手磨飘角,但它不是万能——斩骨刀缺口超 1mm、崩口严重的,还是送专业师傅。日常维护、轻度变钝,它配 D 系列磨石 + KD-A11 牛皮条,一套下来刀能一直利。具体 SKU、价格、目数请以商品页为准,本文数据来自 Ozon 在售目录核对。
常见问题
角度调节器到底是干嘛的?
它就是个"角度锁"。手磨最怕手腕飘,T-05(AC-T05-001)把导杆和刀夹在固定夹角上,让刀始终贴同一角度走,复现出厂刃角,专治手磨角度漂移。
T-05 卡几毫米的导杆?
可调夹圈适配 6–10mm 导杆,套上拧紧即固定。导杆粗细在这个范围都能用,别拿太粗或太细的硬塞。
没有导杆能用吗?
不行。T-05 是"角度调节器"不是独立磨刀器,必须配合定角系统的导杆或夹具导轨才能锁角。没有导杆,可以看 ST-S06-001、ST-GT001-001 这类自带导杆的定角系统。
怎么知道自己定的角对不对?
用油性记号笔涂刀刃斜面,按目标角试推几下,看磨掉的痕迹跟原斜面等不等宽。等宽即准确;只磨上缘说明角偏小,磨到根部说明偏大。
配什么磨石最好?
配 D 系列金刚石磨石(WH-D-SERIES,(价格以品牌官方渠道为准),80#–3000# 16 档),带水磨、切削快。硬钢可选 SU 铜基金刚石石(WH-SU-SERIES,(价格以品牌官方渠道为准),散热寿命约普通 6 倍)。
磨完为什么还要荡刀?
磨石磨完刃口有微观毛刺,看着亮其实发"涩"。用 KD-A11 牛皮荡刀条(WH-KD-A11,(价格以品牌官方渠道为准))背向刀锋轻拉几下,去掉毛刺、抛亮刃口,切感立刻顺滑。钝刀直接荡没用,得先上石。
T-05 角度调节器磨刀全流程
- 卡导杆:把 T-05 可调夹圈套到 6–10mm 导杆上,拧紧,别留旷量。
- 拧到刻度锁角:旋旋钮到目标角(菜刀 15°–20°),听到步进到位就锁死。
- 记号笔试推:刀刃斜面涂线,贴石轻推 5–10 下,看磨痕与原斜面等不等宽,不对就微调。
- 贴石匀速推两面:导杆当轨道,刀身贴石面,一面 10–15 下换另一面,始终保持同一角度。
- 逐级升目:80→320→1000 一路走,每道至刃线连续无毛刺再升,不跳目。
- 牛皮条收锋:最后用 KD-A11 牛皮荡刀条背向刀锋轻拉几下,去微毛刺,锋利度再上一档。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。