磨刀石目数标注混乱?FEPA/JIS/目 三种到底怎么换算(老师傅唠嗑版)
我刚玩磨刀那会儿,兴冲冲买了块标"#1000"的石回家,结果磨出来的刃跟邻居家标"#400"的一个德行——当时我还骂厂家虚标。后来才知道,是我自己没看懂:那块是美标 CAMI,人家日标 JIS 的 #1000 比它细一倍还多。这坑,十个人里有九个都踩过。
一句话先给你结论:FEPA(欧标)、JIS(日标)、国产"目"是三套互不通用的目数体系,同一个数字,粗细可能差出一倍。最靠谱的办法不是记数字,而是盯包装上那行微米值(μm)——那是全球通用的真实粒径。下面咱就掰开揉碎讲清楚,免得你再像我当年一样白骂厂家。
一、三套目数标准,到底是啥来头
磨刀石上印的"#1000""P400""1000目",背后是三个不同国家的规矩,测颗粒大小的方法都不一样,所以数字对不上号是常态。
- JIS(日本工业标准 R 6001):日本白标水石、陶瓷石最爱用,写法是 #1000、#6000。日本刀友圈默认这套。
- FEPA-P(欧洲涂附磨料 P 级):欧洲货前面带个 P,比如 P400、P1200。砂纸、金刚石板多见。
- CAMI / ANSI(美国)与国产"目":美标常写作纯数字"400""1000",国产厂也习惯直接写"目"(如"1000目")。注意——国产"目"大多参考美标 CAMI,而不是日标 JIS。
最坑的一点:JIS #1000 ≈ 14μm,而美标/CAMI 的"1000目"其实更接近 JIS #400–600。也就是说,同样写"1000",日标细、美标粗。你要是拿美标的当日标用,刃口会莫名其妙粗一截。
二、为啥会"乱"?给你一张对照表
乱的根源就一个:方法不同,数字不通。FEPA 用中位粒径+公差带,JIS 用上下限,CAMI 用筛网目数,三家算出来自然对不齐。下面这张表是我常年翻资料攒的实用对照(粒径取近似值,真买石以包装 μm 为准):
| 标准 | 写法示例 | 约对应粒径(μm) | 常见用途 |
|---|---|---|---|
| JIS 日标 | #120–#220 | 60–80 | 修缺口、重塑刃型 |
| JIS 日标 | #400–#600 | 25–40 | 很钝的刃重新开锋 |
| JIS 日标 | #1000 | ~14 | 主力 sharpening 石 |
| JIS 日标 | #3000–#6000 | 3–6 | 精抛、收线 |
| JIS 日标 | #8000–#10000 | 1–2 | 镜面(可选) |
| FEPA-P 欧标 | P400 | ~35 | 日常维护 |
| FEPA-P 欧标 | P1200 | ~15 | 接近日标 #1000 |
| CAMI/美标 | "400目" | ~35–40 | 常比同号日标粗一倍 |
| 国产"目" | "1000目" | 多参考 CAMI | 注意比日标 #1000 粗 |
记住一句话:看不懂数字,就找 μm 那列。微米值是物理粒径,谁家标都一样,这是唯一不会骗你的指标。
三、拿咱 Sy Tools 真实磨石举个实在例子
讲标准太虚,咱拿手边真实在售的石说事,你以后网购对照着看就懂了。
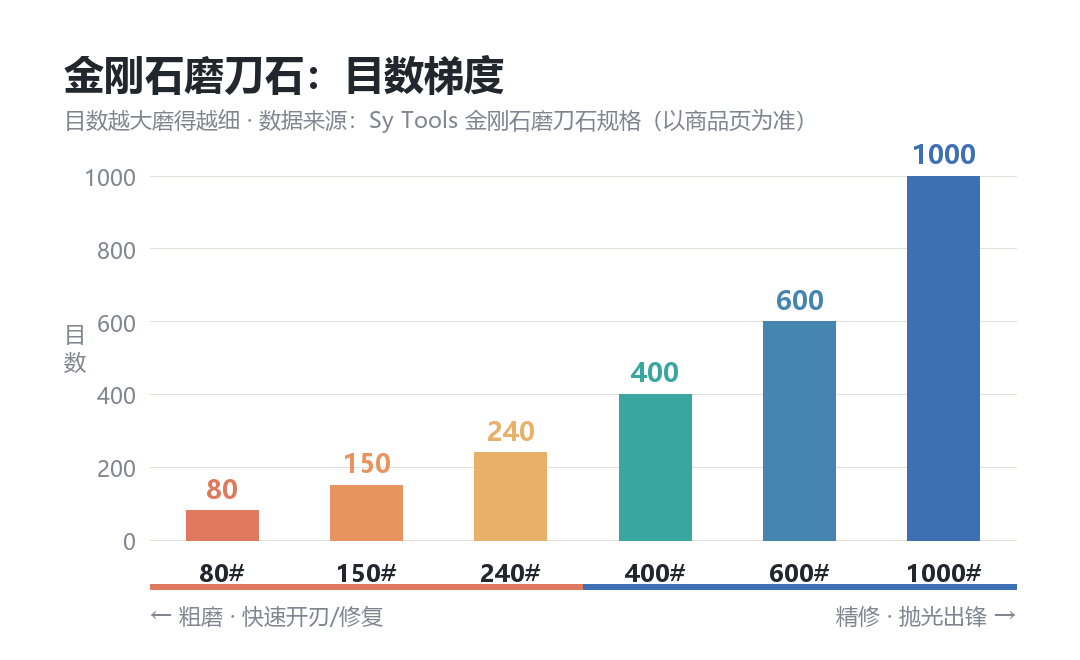
D 系列金刚石磨石(WH-D-SERIES):160×22×8mm,硬质 ABS 底座,目数覆盖 80#–3000# 共 16 档(80/120/150/200/240/320/400/500/600/800/1000/1200/1500/2000/2500/3000)。国产金刚石石里把目数标全的典型,从修缺口的粗目到精抛的高目一条龙。
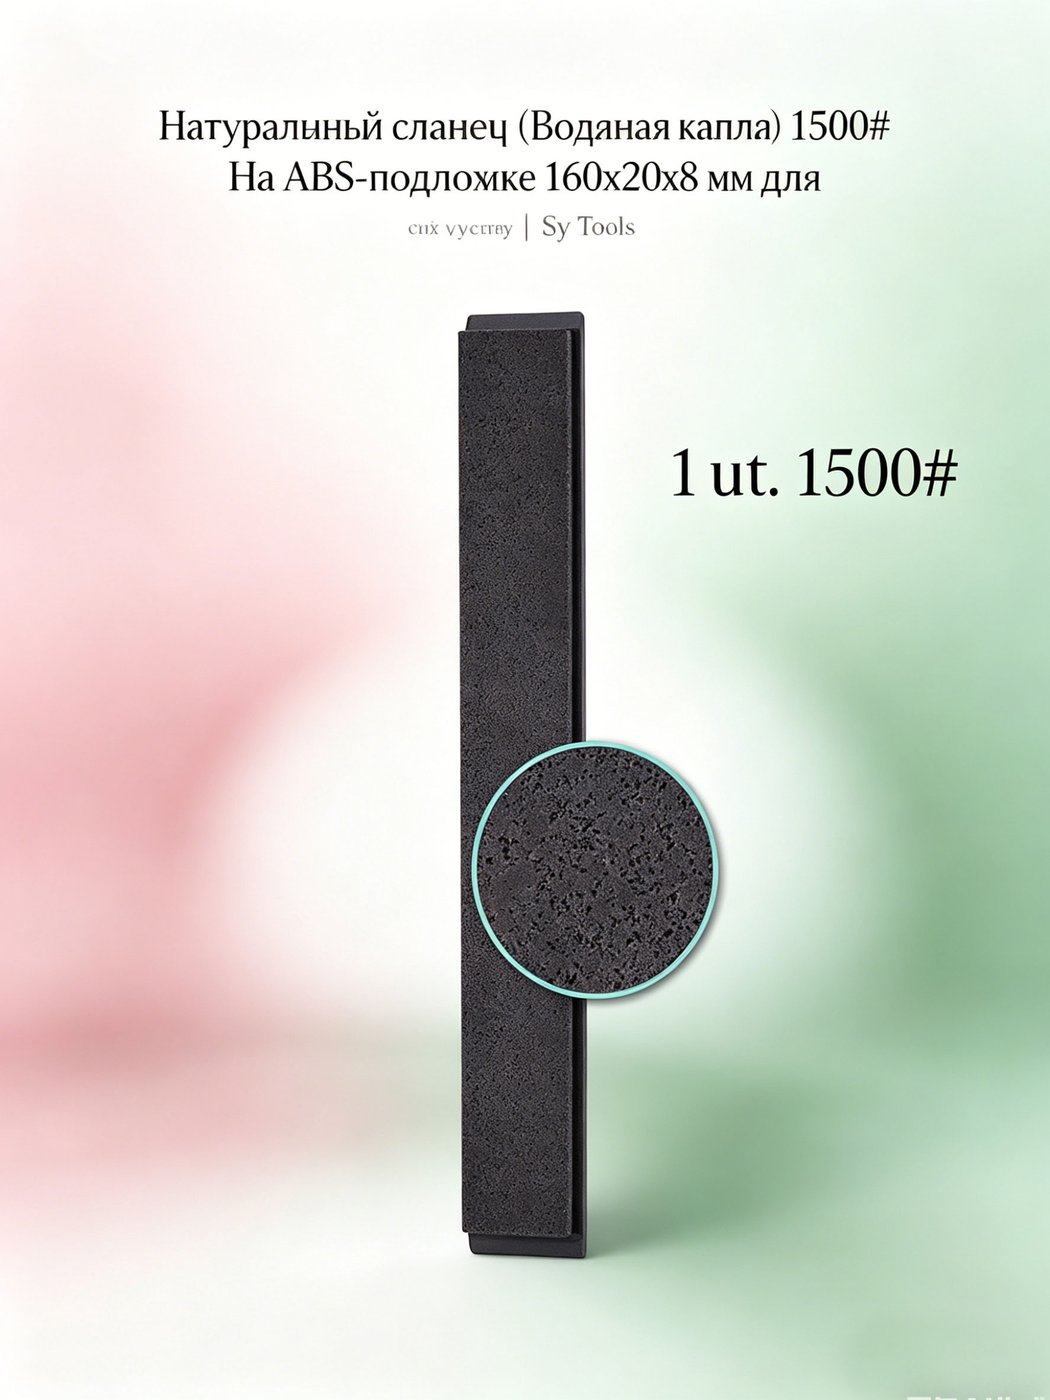
高目数天然宝石磨石(WH-HIGH-GRIT):160×20×8mm,1500#–10000#(A20 板岩1500 / A21 红宝石刚玉3000 / A22 白刚玉6000 / A23 超细8000 / A16 绿玛瑙10000)。这就是"万目到底多细"的实物答案——10000# 对应约 1–2μm,磨完能照出人影。
KD 系列金刚石磨石(WH-KD-SERIES):160×25×5mm,实心铝底座零弯曲,150#–1500#(6 档)。它只标到 1500#,因为再往上走天然宝石石更擅长,分工很明确。
老师傅经验:金刚石石别干烧,带点水降温,SU 铜基那款散热更狠;天然高目数石是用来镜面收尾的,不是拿来开荒的。看目数更要看材质,这俩搭配着懂,才算入门。
四、磨完啥样——钝刃到利刃的真实对比
光说目数没感觉,给你看一组真磨出来的对比。左边是磨前钝刃(迎光能看到一条连续的反射亮线,切番茄直打滑),右边是走完中目+高目之后的利刃(亮线消失,纸一划就开)。
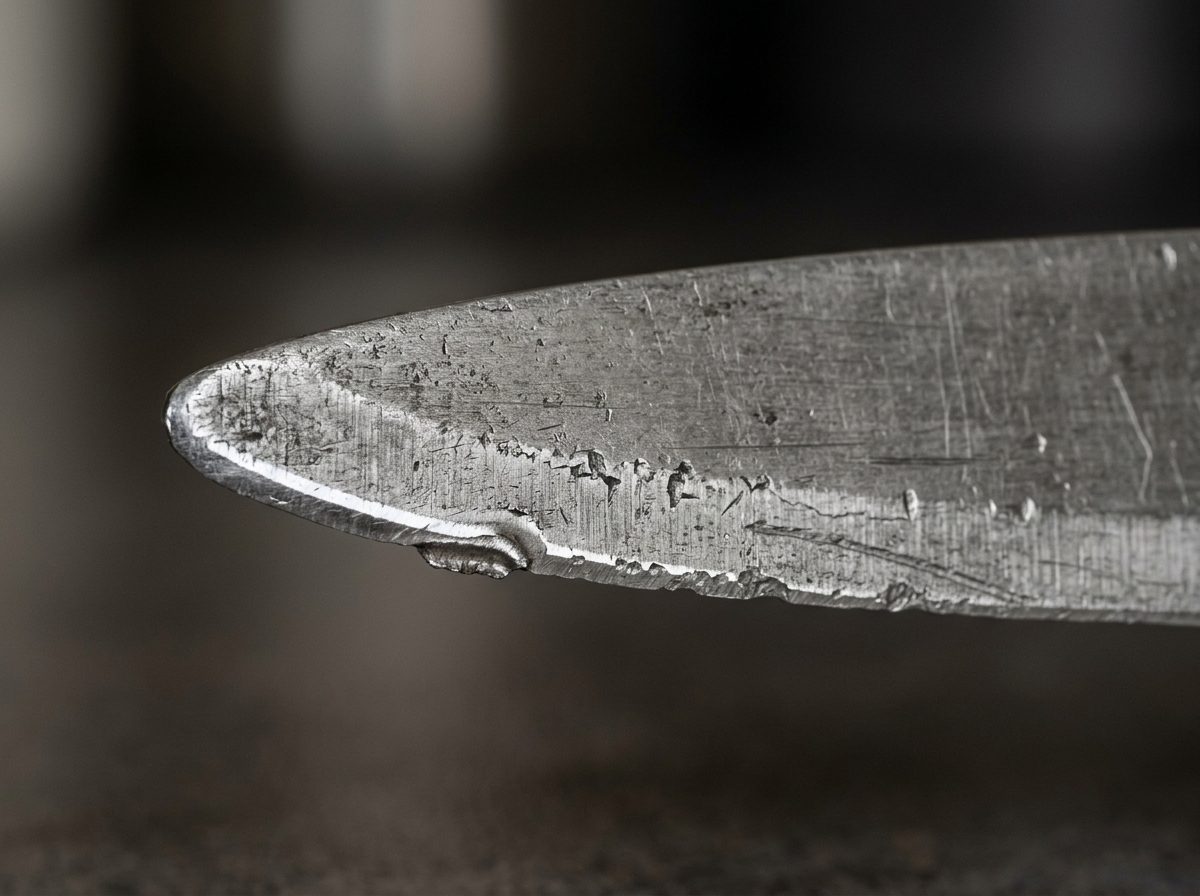
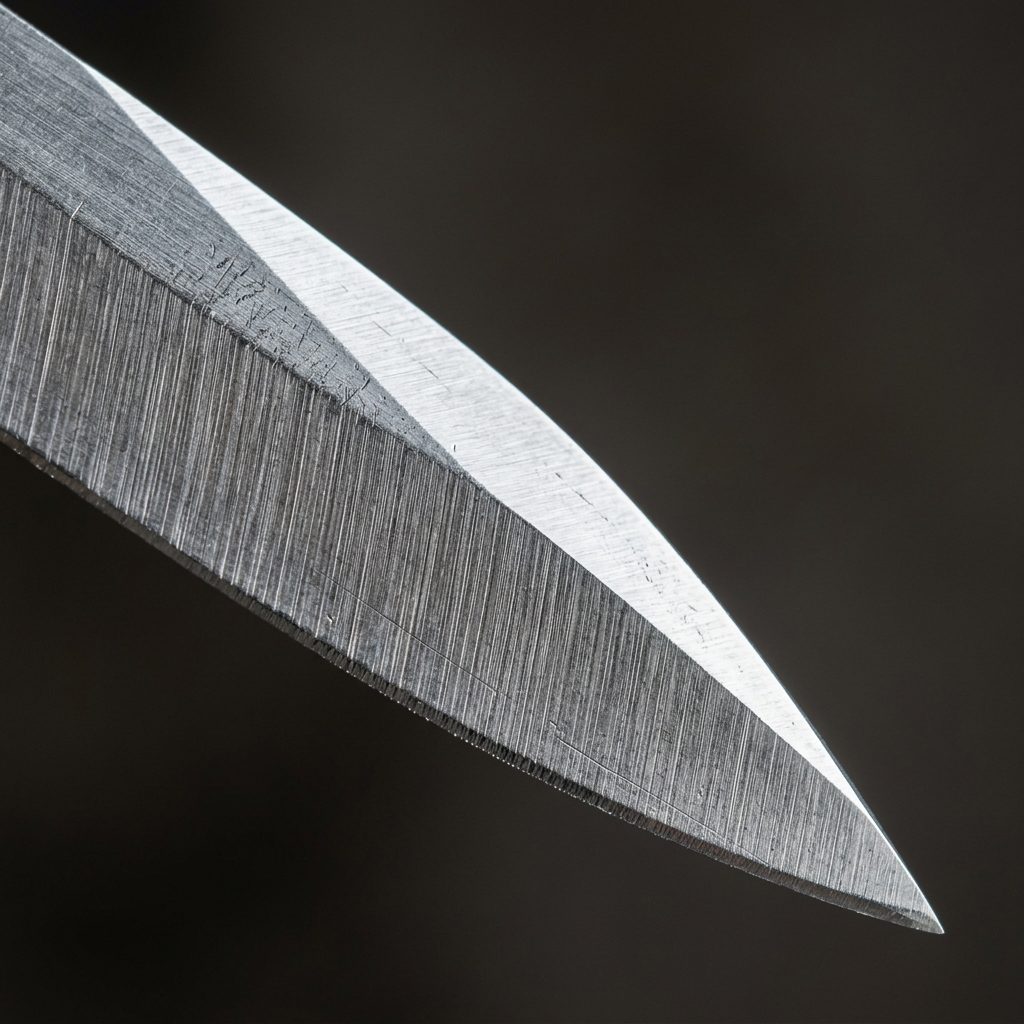
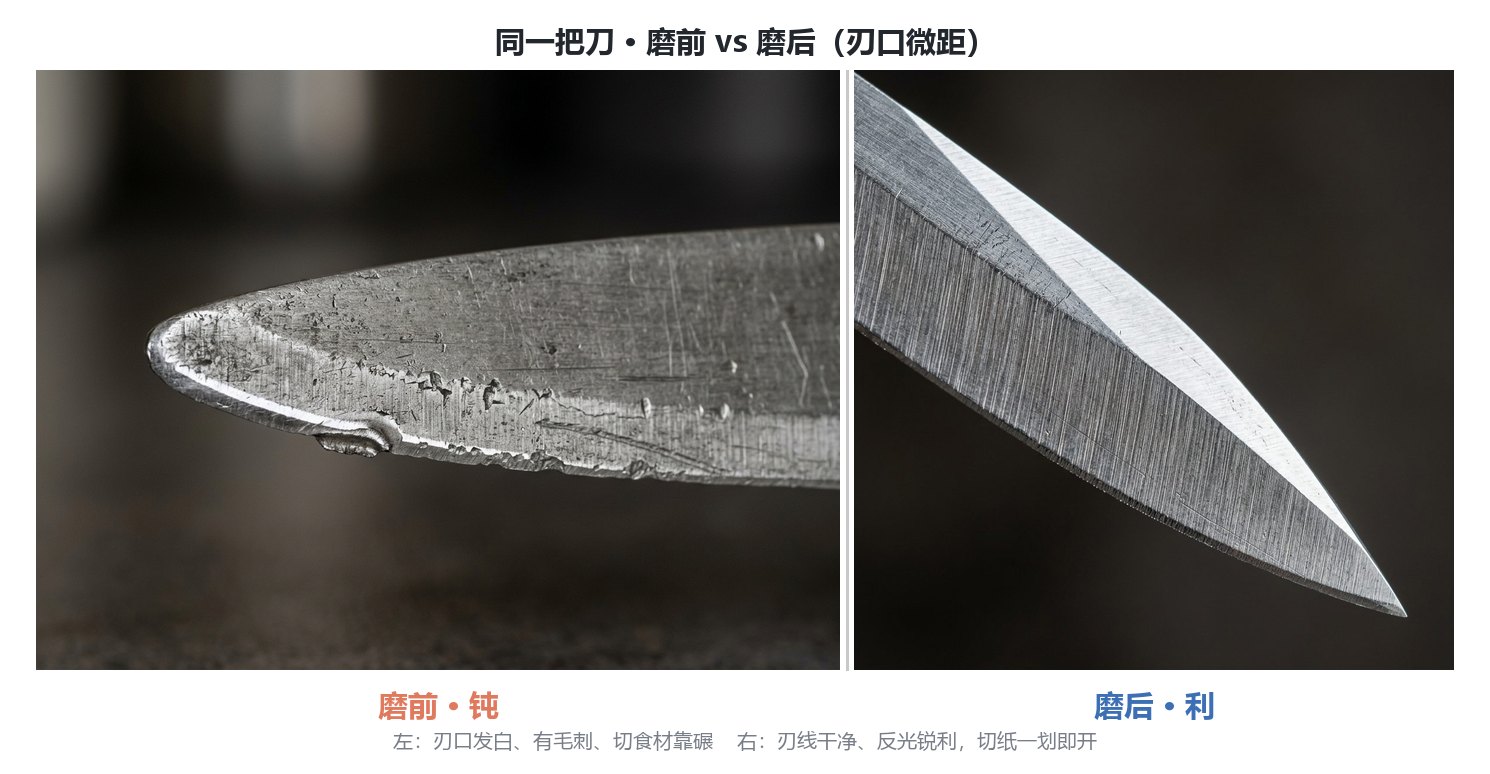
翻车提醒:我有一回图快,从 240# 直接跳 2000#,结果刃口"虚锋"——看着亮,一切就卷。口诀记死:目数差 > 200,中间必须插一档过渡目(比如 240→400→800→1200→2000),别跳。
五、买磨石时,三步认准目数(实操)
别再被包装上的数字绕晕,照这三步走,谁都坑不了你:
常见问题
FEPA 和 JIS 哪个更细?
没有绝对的"谁更细",是写法不同导致数字对不上。同样标 1000,JIS #1000(约14μm)比 FEPA P1000(约18μm)略细,但都比美标"1000目"细将近一倍。所以别比数字,比 μm。
国产"1000目"对应日标多少?
多数国产"目"参考美标 CAMI,实际接近 JIS #400–#600 的粗细。这也是为啥不少人觉得"国产 1000 目磨出来跟日标 600 差不多"——不是错觉,是体系不一样。
#1000 日标石到底有多细?
约 14 微米粒径,属于"主力 sharpening 石",能磨出利刃但不算镜面。要镜面得上 3000# 以上(3–6μm)甚至万目(1–2μm),像咱 WH-HIGH-GRIT 的绿玛瑙 10000#。
金刚石磨石要不要泡水?
金刚石石(D/KD/SU/TTD 等)带水防高温即可,不用像传统水石泡 5–15 分钟;SU 铜基散热更优。FW/RO 系列甚至可干磨。天然高目数宝石石才需要持续淋水或浸泡。
10000 目(万目)有必要买吗?
看需求。日常切菜 1000–3000# 足够;想刃面照人、剃汗毛级锋利才上 6000–10000#。新手别一上来追万目,先把中高目走顺更实在——咱 WH-HIGH-GRIT 系列就是给走到"镜面阶段"的人备的。 --- > 文中 Sy Tools 产品(D 系列 WH-D-SERIES、KD 系列 WH-KD-SERIES、高目数宝石石 WH-HIGH-GRIT)均为真实在售,目数/材质已核对 Ozon 目录;具体规格以商品页为准。目数换算对照表的微米值为近似参考,选购以包装实测 μm 为准。
买磨石认目数三步法
- 看标识体系:包装写 **#1000** 大概率是 JIS 日标;写 **P400** 是 FEPA 欧标;光写 **"1000目"** 多半参考美标 CAMI/国产目,默认当它比日标粗。
- 找微米值(μm):正规石会在参数里给粒径微米数,这是全球通用真指标,直接拿上表对照用途选粗/中/高/超高目。
- 按用途配档:修缺口用 80–240#,重新开锋 400–600#,日常维护 1000# 上下,镜面收尾上 3000–10000#;相邻档差 >200 就补一档过渡目,别跳。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。