日式钢刀和德式钢刀磨法差在哪:VG-10 与德钢养护节奏(老师傅唠嗑版)
我当年干过一件傻事:一把 VG-10 牛刀,我照着家里双立人的习惯,按每边 20° 拿去磨,磨完还顺手用那根带棱的钢制磨刀棒哐哐荡了几下——结果刃口崩了俩月没敢碰。后来才懂,日式硬钢和德式软钢根本不是一套磨法。一句话先给你:日式 VG-10(约 60–62 HRC)和德式 X50CrMoV15(约 54–58 HRC),磨法差在三件事——角度要更准、工具要更挑、养护节奏要更勤。 你手里的刀到底是哪路钢,看清了再下石,别像我一样交学费。
一、先说结论:差在硬度、角度、节奏三件事
把两种刀摆一起看,最直观的就是这张表。日刀硬、薄、利但脆;德刀软、厚、钝但扛造。磨的时候,硬钢要更精准的每边角和更温柔的工具,软钢则随便得多。
| 维度 | 日式 VG-10 系 | 德式 X50CrMoV15 系 |
|---|---|---|
| 钢材硬度 | 60–62 HRC(硬) | 54–58 HRC(软) |
| 出厂每边角 | 约 15°(有的 12–15°) | 约 20°(有的 18–22°) |
| 日常校刃工具 | 陶瓷磨刀棒 / 牛皮条 | 钢制磨刀棒也能用 |
| 上石频率 | 家庭用 6–8 周甚至更久 | 约 3–4 个月 |
| 容错性 | 偏 2–3° 肉眼可辨,崩口风险 | 偏几度照样能用,卷而不崩 |
| 推荐磨石目数 | 1000→3000→6000# 阶进 | 1000/3000# 即可 |
看着只差 5° 左右,落到硬钢上就是「崩」和「利」的差别。德刀角度偏差几度还能用,日刀偏 2–3° 刃口质量差一大截——这是硬钢的物理脾气,不是你手艺差。
二、硬度和角度,才是磨法不同的根
日式刀(VG-10、SG2、青纸白纸这类)热处理到 60 HRC 往上,刀身也磨得薄(脊厚常 1–2mm)。硬的好处是能磨出又薄又利的刃、保持久;坏处是脆,碰到骨头、冻肉、玻璃砧板就崩。德式刀用的是 X50CrMoV15 这种偏软的不锈钢(双立人、维氏都是它),57–58 HRC,脊厚 2–3mm,碰到硬东西它「卷」而不是「崩」,宽容得多。
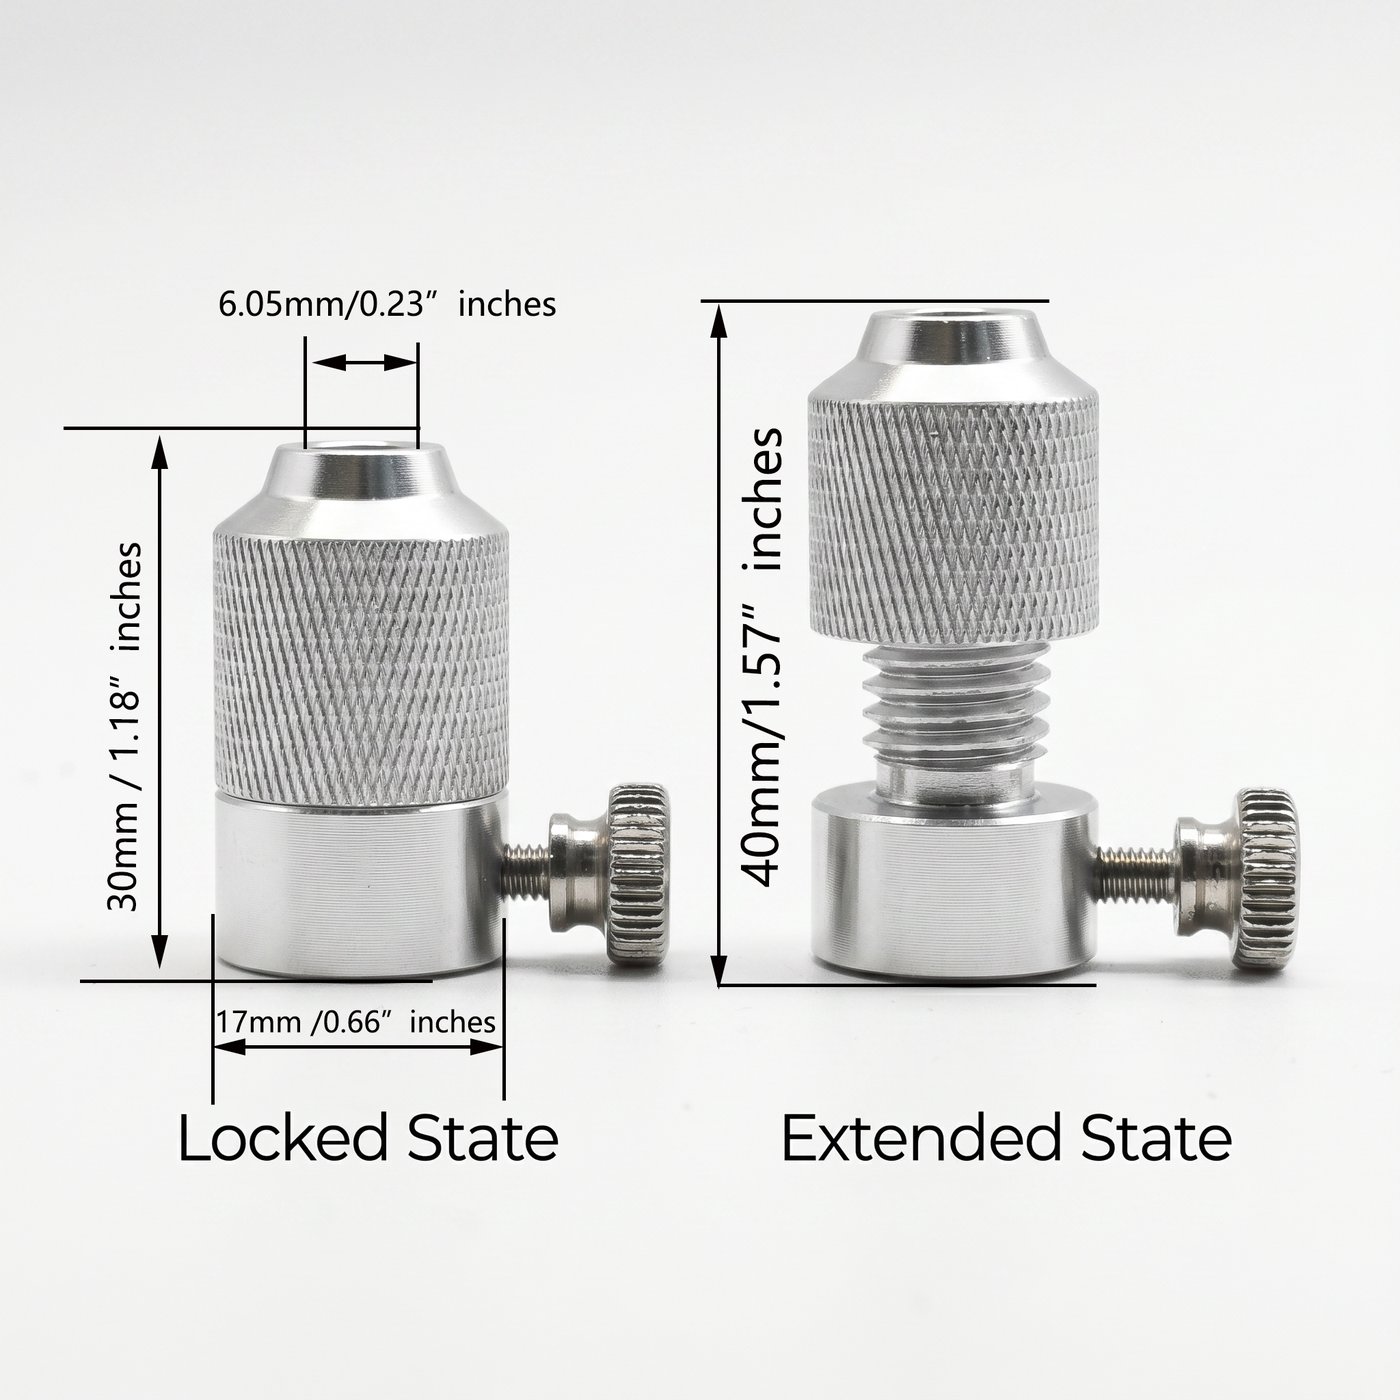
所以日刀每边 15° 左右就够了——再薄钢撑得住;德刀得每边 20°,薄了反而容易卷。我自己的习惯是:给日刀磨之前,先用 Sy Tools 的 T-05 精密角度调节器(AC-T05-001)把角度锁死在 15°,它那个千分尺级机械能 0.1° 微调,套上导杆拧紧就不飘,专治我这种手抖党。
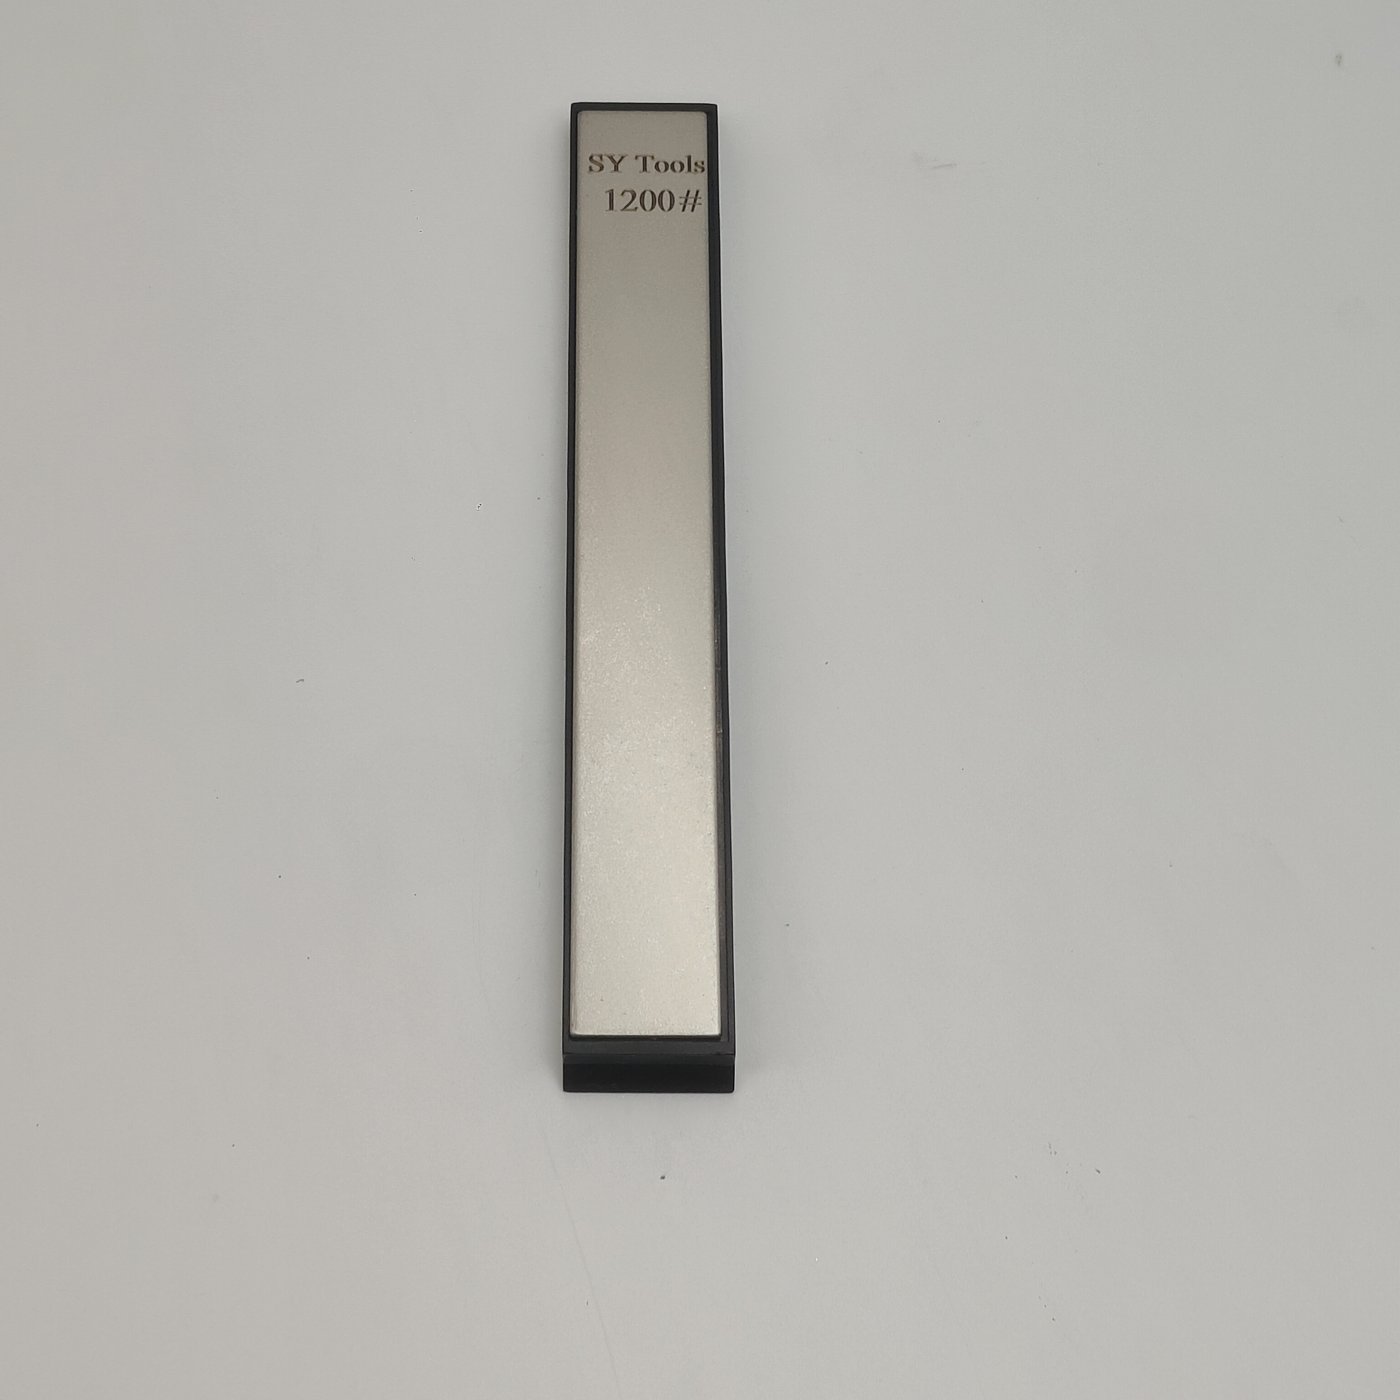
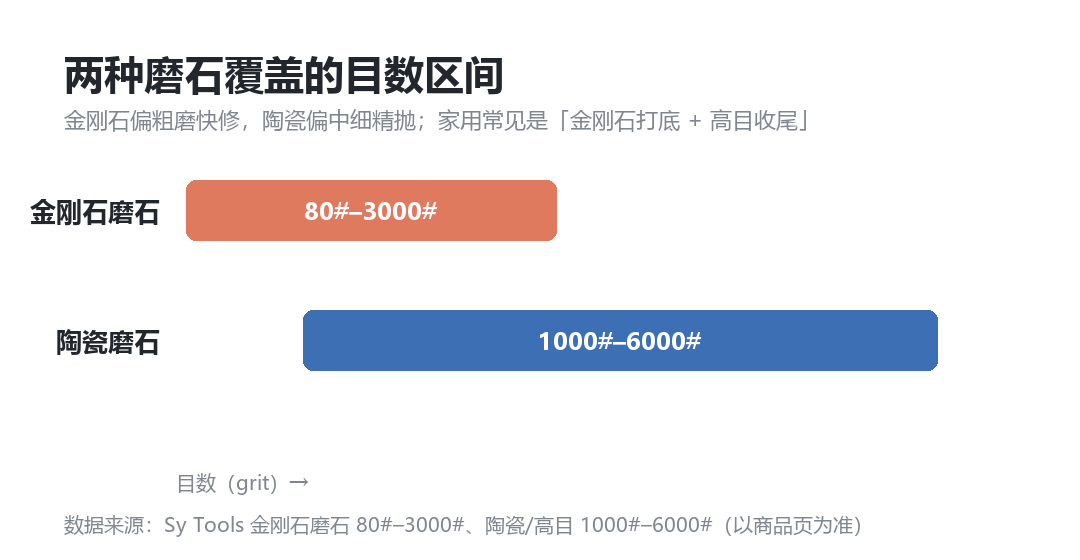
开刃主力我两种刀都用 Sy Tools 的 D 系列金刚石磨石——80#–3000# 共 16 档,带水磨、切削快、平面稳。日刀从 1000# 起步精修到 3000#,德刀 1000/3000# 两档就够。
三、校刃工具:钢棒和陶瓷棒,两路钢各用各的
这点是新手最容易翻车的。德刀日常校刃,用普通钢制磨刀棒没问题——软钢被钢棒一荡就拨正了,两磨石之间能一直利。但日式硬钢千万别用带棱的钢制磨刀棒,硬质刃口容易被磕出微观缺口,我那把牛刀就是这么崩的。
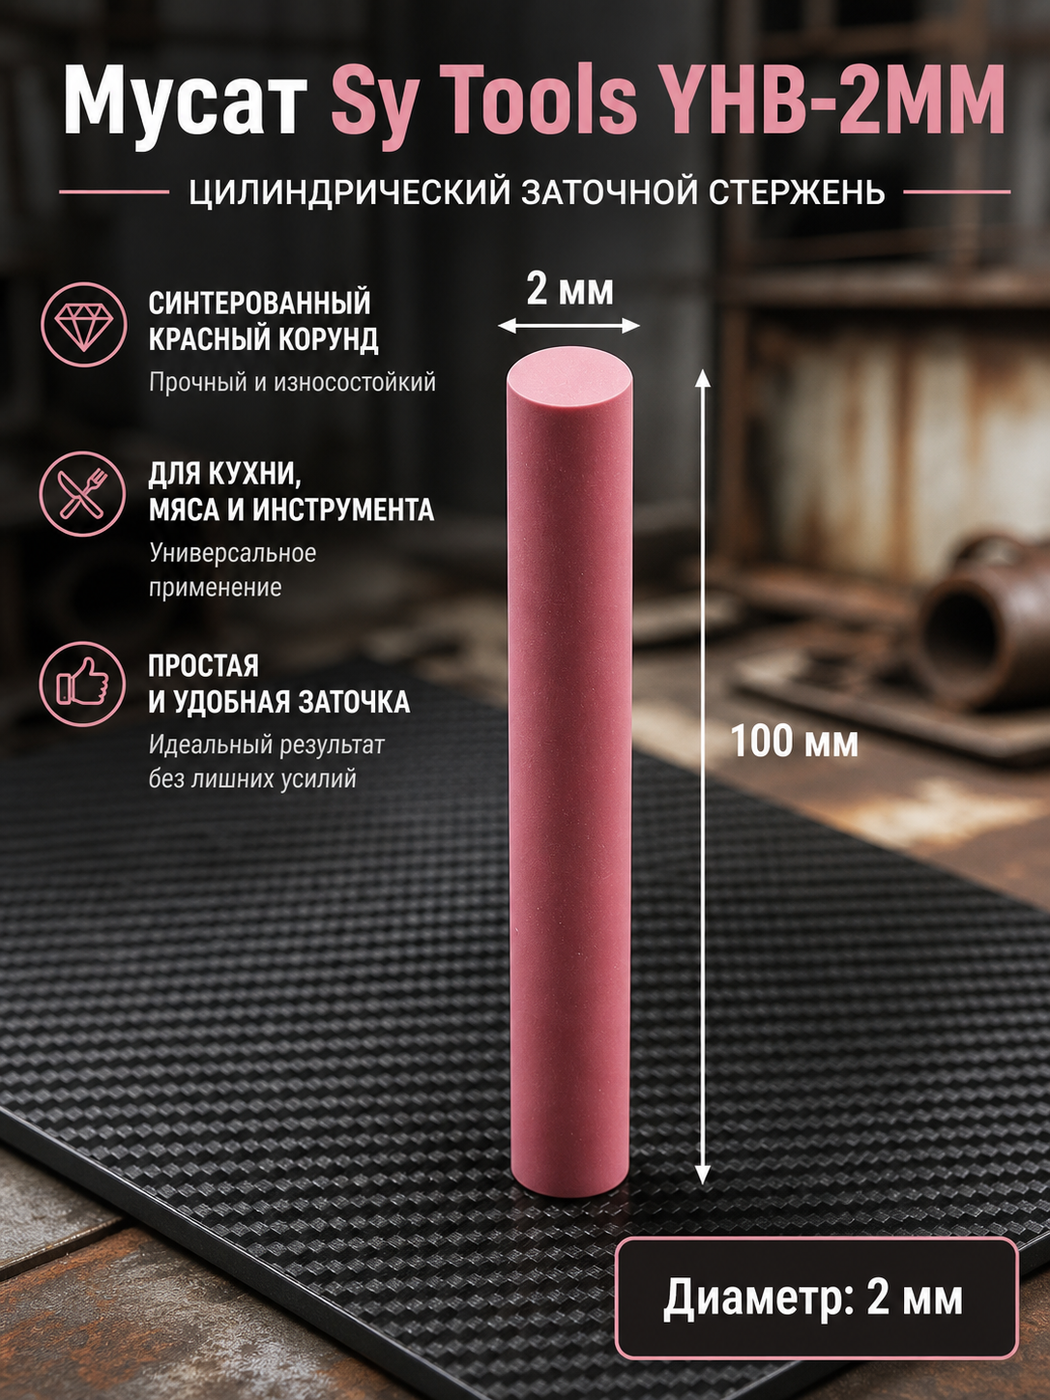
日刀日常校刃,认准陶瓷磨刀棒。Sy Tools 的 YHB 陶瓷圆柱磨刀棒是红刚玉(人造红宝石)材质,100mm 长、不用水,干用就行,轻轻保持 15° 单向滑几下,把刃口拨直——它不伤硬刃,反而是硬钢的标配保养件。
记住一个口诀:钢棒伺候德刀,陶瓷棒伺候日刀;真钝了再上磨石,别拿棒当磨刀石用。棒只校直、不削钢,这道理两种刀通用。
四、养护节奏:日刀勤、德刀粗
节奏也不一样。德刀软、容错高,家庭每天用大概 3–4 个月才需要真上石,之间拿钢棒荡荡就够。日刀硬但脆,家庭用大约 6–8 周才需深度开刃,但之间得勤用陶瓷棒或牛皮条校刃——而且它最怕横向力,切菜别拧、别拿它砍骨剁冻肉,砧板用木的或软塑的,玻璃大理石是刃口杀手。
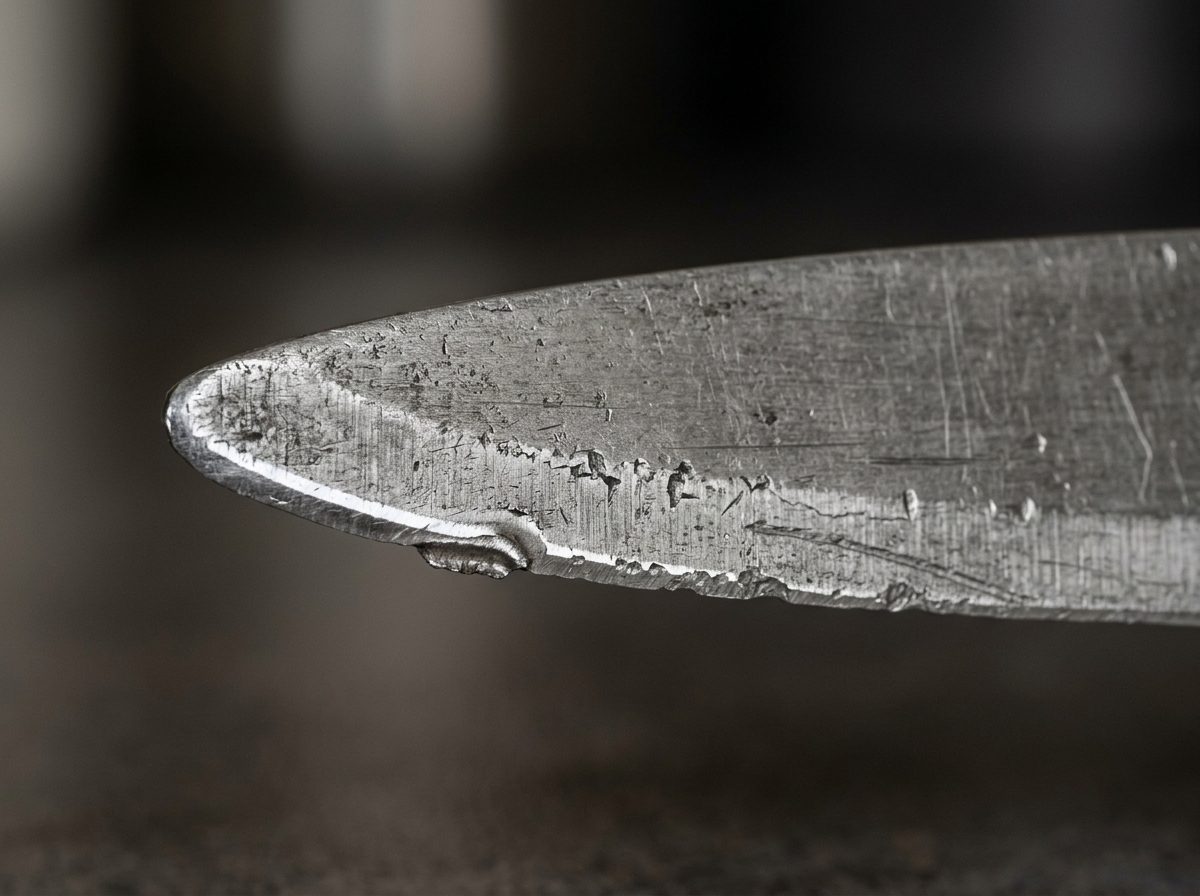
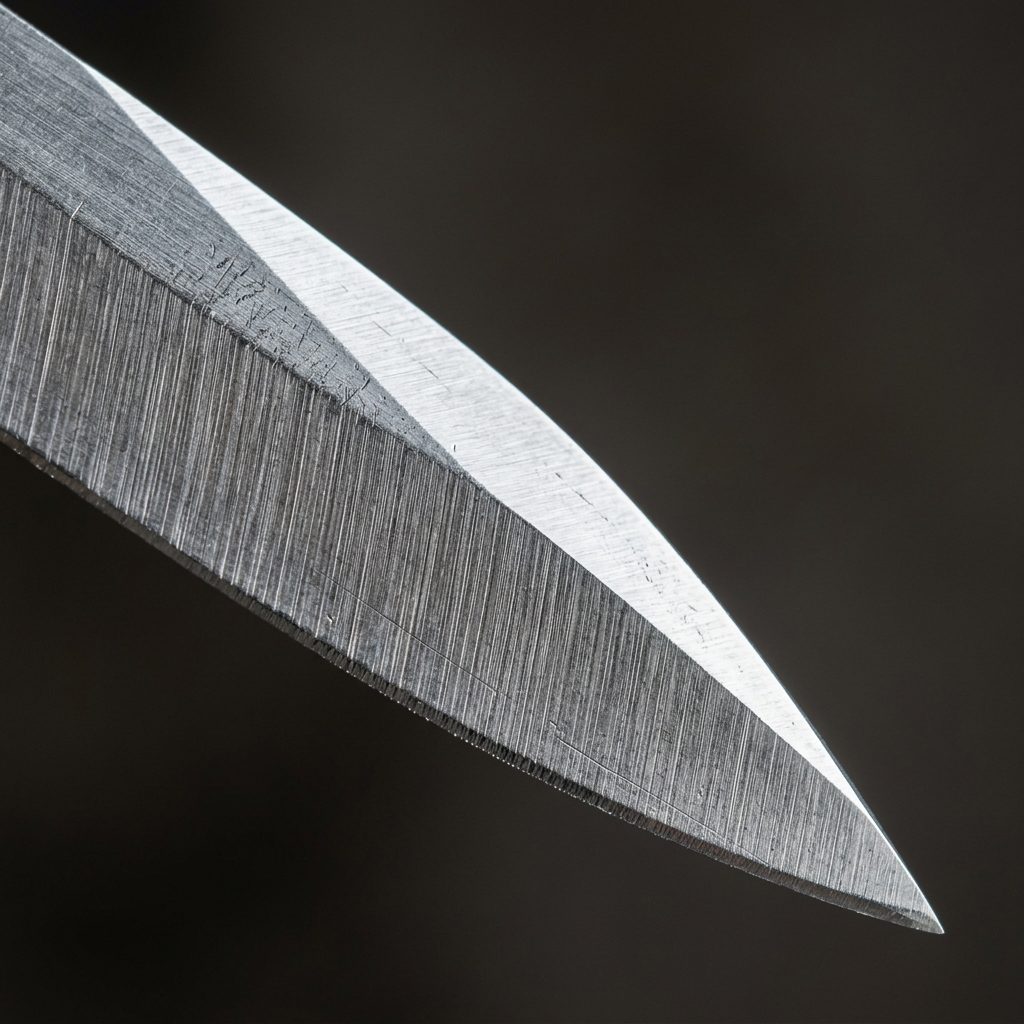
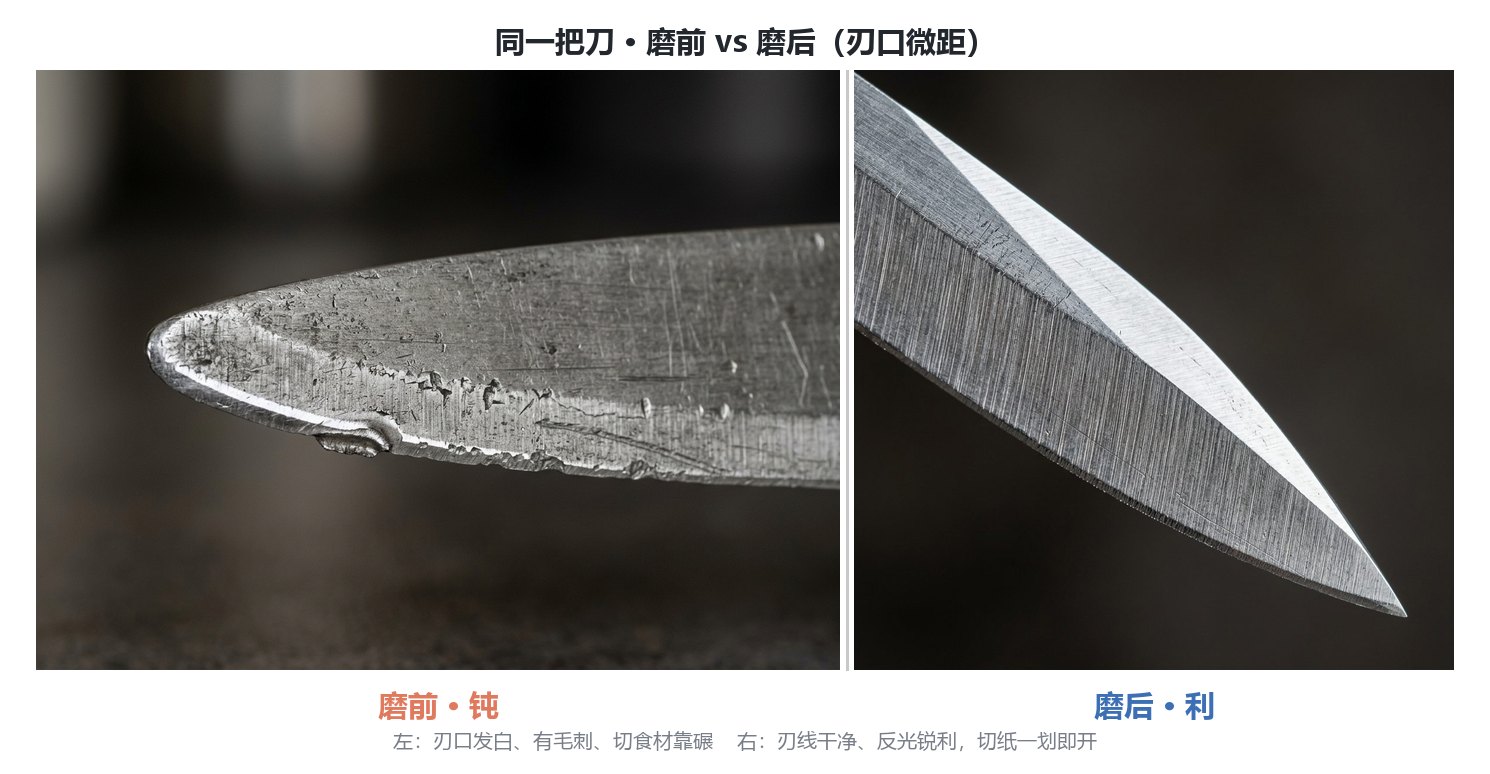
怎么判断该磨还是该校?最简单的自测:番茄皮切不动、刀刃边缘出现反光点,就是钝了。先拿陶瓷棒荡几下,能恢复就是该校;荡完还切不动、或看到缺口崩口,才上磨石。下面这组是我同一把日刀磨前磨后的实拍,你看刃口从反光钝边变成均匀暗线,番茄一压就透。
五、两套工具链:日刀和德刀各怎么配
落到具体工具,我给你两套清单。日刀走「精准精抛」路线,德刀走「宽容省事」路线。
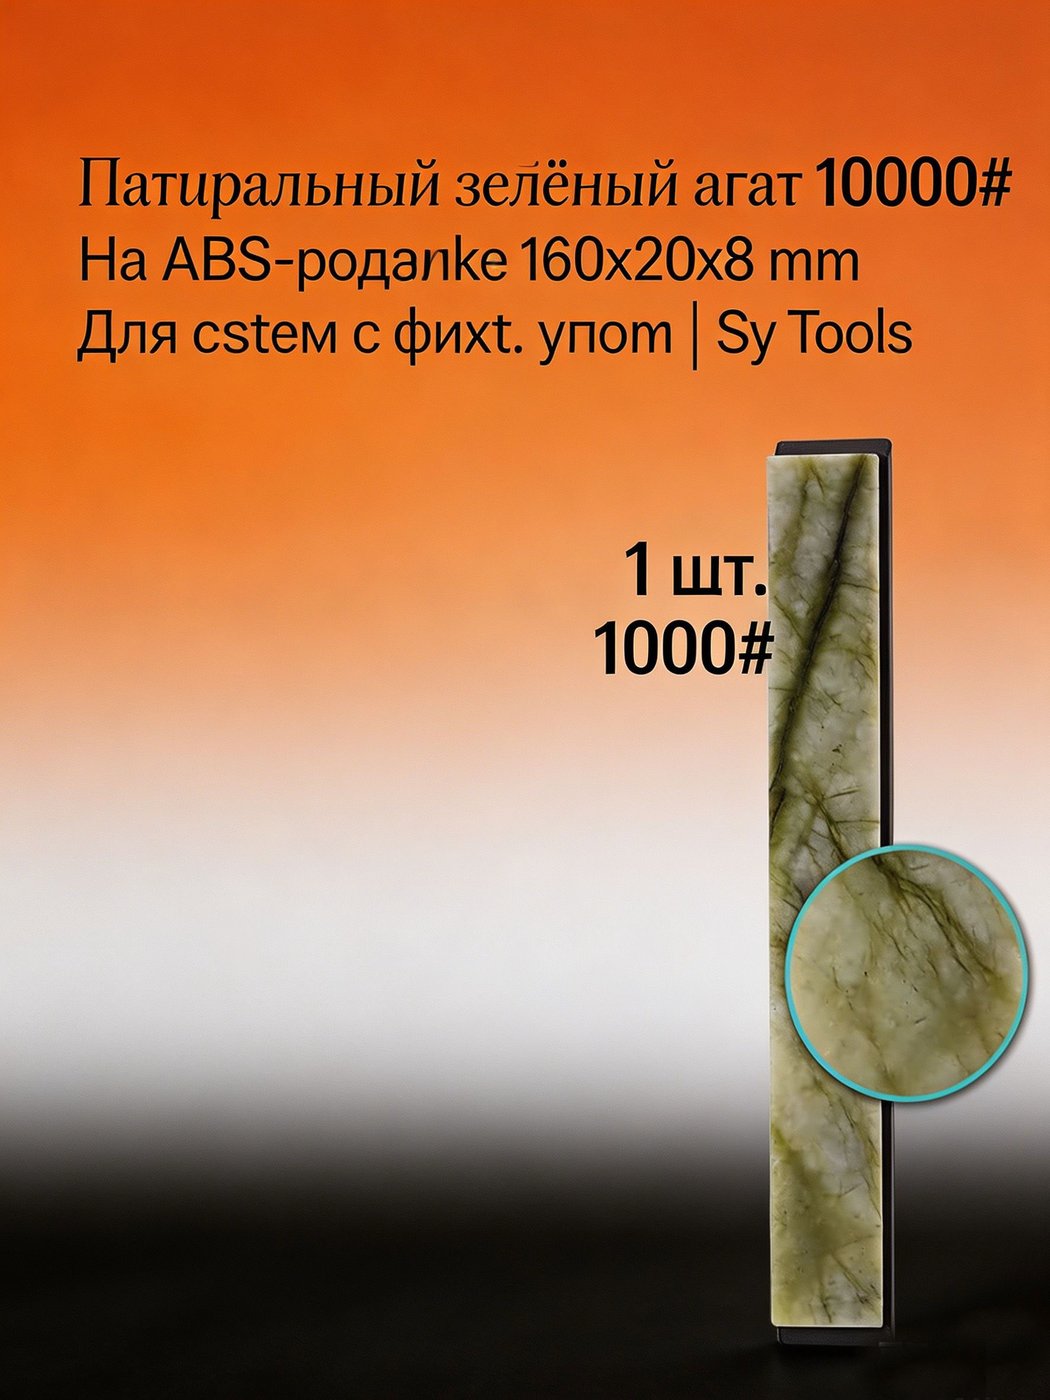
日式 VG-10 工具链:T-05 锁 15° → D 系列 1000# 开刃 → 3000# 精修 → HIGH-GRIT 高目数宝石石 6000# 镜面抛光 → YHB 陶瓷棒日常校刃 → KD-A11 牛皮条收锋。其中 HIGH-GRIT 是 1500#–10000# 的天然/宝石石,日刀想磨出镜面刃就靠它最后一道。
德式 X50CrMoV15 工具链:钢制磨刀棒日常校刃 → D 系列 1000/3000# 偶尔开刃 → KD-A11 牛皮条收锋即可,工具要求低得多。
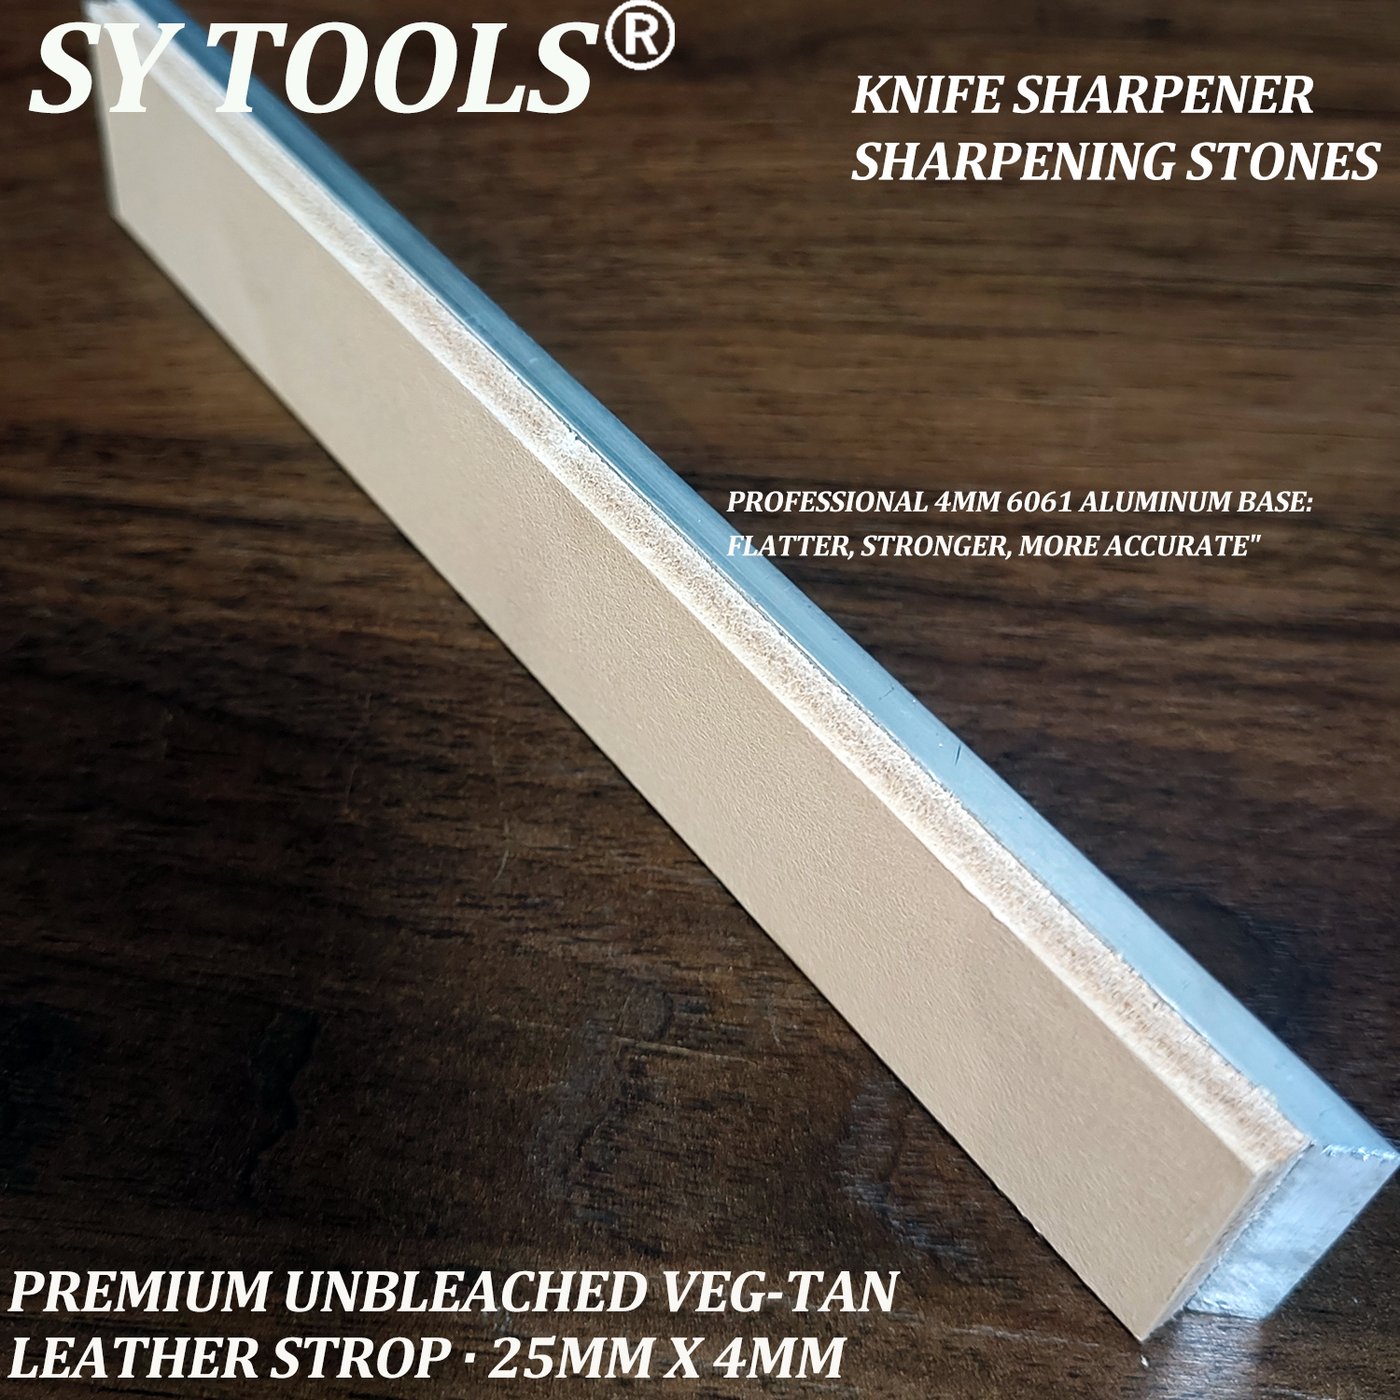
两种刀通用的末端环节都是牛皮荡刀条——磨完用 KD-A11 背向刀锋轻拉几下,去毛刺、抛光镜面,锋利度和保持性立刻上一个台阶。下面这张图帮你按材质和目数区间挑磨具。
常见问题
日式刀和德式刀每边角度差多少?
差大约 5°。德式 X50CrMoV15 出厂每边约 20°(有的 18–22°),日式 VG-10 约 15°(有的 12–15°)。硬钢撑得住薄刃、保持久;软钢薄了容易卷,所以得磨厚些。
VG-10 能用普通钢制磨刀棒吗?
不建议。VG-10 这类 60 HRC 以上的硬钢,用带棱的钢制磨刀棒容易把刃口磕出微观缺口。日常校刃认准陶瓷磨刀棒(如 Sy Tools YHB)或牛皮条,钢棒留给德式软钢。
日式刀多久磨一次?
家庭正常使用,VG-10 牛刀约 6–8 周才需深度上石,之间用陶瓷棒或牛皮条勤校刃就能一直利。如果切番茄打滑、刃口反光,先校刃;校不好再上磨石。
德式刀能用拉式磨刀器吗?
能凑合,但不推荐好刀用。拉式磨刀器的碳化钨 V 槽削铁量大、角度固定,对偏软的德刀伤害有限;但日式硬薄刃碰它就是破坏,VG-10 请完全避开。德刀真要偷懒,钢棒校刃比拉式更护刃。
新手该先买日刀还是德刀?
对自己刀工和砧板习惯没把握,先买德式钢(如双立人四星)——不容易弄坏、保养简单。等养成稳定刀工、也愿意用磨刀石维护了,再升级日式 VG-10,那时你才享得到它的利。 最后说一句实在话:刀是工具不是祖宗,日刀德刀各有各的活法。看清钢、锁对角度、挑对棒,比囤一堆花哨装备管用。文中 Sy Tools 产品规格以商品页为准,挑适合自己那把刀的就行。 规格以商品页为准。
用 T-05 + D 系列给 VG-10 日刀磨出 15° 利刃
- 装角度:把 T-05(AC-T05-001)夹圈调好,套上 6–10mm 导杆拧紧,角度设定 15°,先拿记号笔涂刃面验角,确认接触面正确再下石。
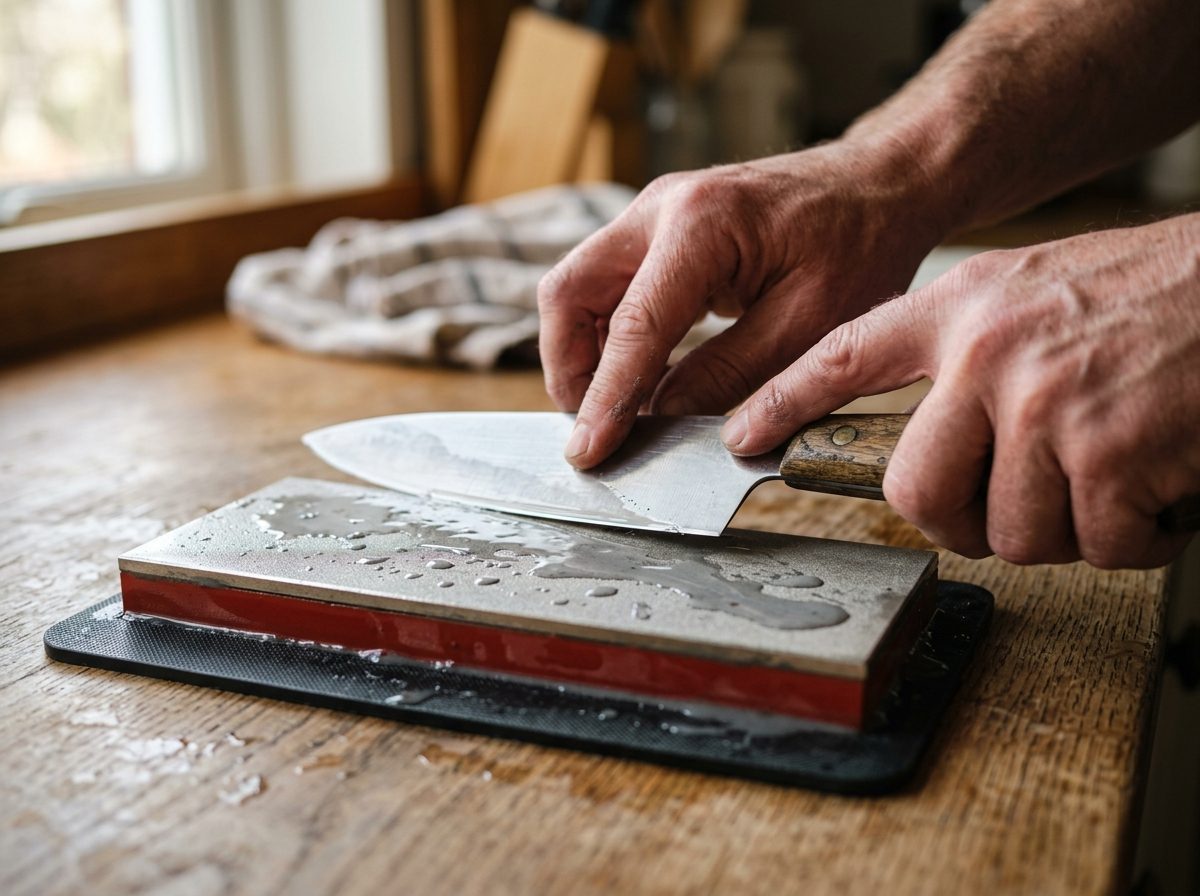
- 带水开刃:D 系列 1000# 金刚石磨石淋水,轻压单向推,每边各 20–30 下,直到刃口另一侧起均匀毛边(Burr)。
- 精修去毛边:升到 D 系列 3000#,轻交替两面带水磨,把毛边磨没,刃线变均匀暗线。
- 镜面抛光:换 HIGH-GRIT 6000# 宝石石,极轻压力走几下,刃面出反光镜面感。
- 日常校刃:之后每次下厨前,用 YHB 陶瓷棒保持 15° 单向滑 5–8 下,把刃口拨直。
- 收锋:磨完最后用 KD-A11 牛皮条背向刀锋轻拉 10 来下,去毛刺、抛光,完成。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。